
Aplikasi Suku Cadang Industri
Penandaan Laser untuk Alat, Perangkat Keras & Suku Cadang Industri
Rencanakan identifikasi permanen untuk alat, pengikat, katup, bantalan, pelat nama, dan suku cadang mesin umum dengan menentukan material dan permukaan, tanda yang diperlukan, hasil target, geometri suku cadang, metode produksi, dan kriteria penerimaan sampel sebelum sistem penandaan laser final dikonfigurasi.
Minta PenawaranPermintaan OEM & Custom- Identitas suku cadang permanen
- Kode 2D dan data serial
- Geometri datar, bulat, dan tidak beraturan
- Konfigurasi berbasis sampel
Cakupan Benda Kerja
Suku Cadang Industri dan Tugas Penandaan Apa Saja yang Dicakup?
Mulailah dengan mengidentifikasi keluarga benda kerja yang sebenarnya dan zona tanda yang diizinkan. Material dan permukaan, geometri, penanganan, dan variabel produksi dievaluasi di bagian keputusan khusus di bawah ini.
Alat
Perkakas Tangan, Perkakas Listrik & Perkakas Pemotong
Branding, data model, ukuran, nomor seri, simbol keselamatan dan identifikasi tahan aus pada badan, mata pisau, soket, bit dan aksesori.
Jelajahi penandaan laser perkakasPengencang
Baut, Mur, Sekrup & Perangkat Keras Kecil
Tanda kepala, kode grade atau ukuran, identitas batch, dan konten ringkas yang dapat dibaca mesin saat area terbatas dan pemuatan berulang mengendalikan proses.
Jelajahi penandaan laser pengencangKatup & Fitting
Badan Katup, Fitting & Komponen Aliran
Nomor part, informasi tekanan atau aliran, tanda arah, kode heat atau lot, dan ketertelusuran pada permukaan datar, silindris, dan cor.
Jelajahi penandaan katup dan fittingBantalan
Cincin Bantalan, Muka & Permukaan Silindris
Konten model, ukuran, batch, asal, dan ketertelusuran di sekitar cincin atau pada muka sempit yang perlu ditinjau dari segi fokus, pemosisian, dan integritas permukaan.
Jelajahi penandaan laser bantalanPelat Nama
Pelat Nama Industri, Pelat Rating & Tag
Identitas peralatan, data model dan rating, diagram, teks regulasi, dan informasi serial variabel pada format pelat logam atau polimer.
Jelajahi penandaan pelat nama industriKomponen Mesin
Komponen Mekanis Umum & Ketertelusuran
Nomor part, revisi, lot, serial, dan kode Data Matrix pada roda gigi, poros, housing, fixture, dan komponen hasil manufaktur lainnya.
Jelajahi ketertelusuran komponen mesinMengapa Menandai
Mengapa Komponen Industri Ditandai?
Kebutuhan penandaan biasanya berasal dari kebutuhan ketertelusuran, perakitan, servis, identifikasi, atau informasi produk. Tentukan tujuan bisnis dan produksi tersebut sebelum membandingkan opsi laser.
Identifikasi Komponen
Jaga nomor komponen, model, ukuran, kelas/mutu, asal, atau varian tetap terkait langsung dengan komponen fisik selama produksi, penyimpanan, dan servis.
Ketertelusuran
Kaitkan komponen dengan batch, lot, nomor seri, kode tanggal, catatan produksi, atau riwayat inspeksi ketika genealogi komponen diperlukan.
Perakitan dan Pencegahan Kesalahan
Gunakan tanda orientasi, panah aliran, informasi torsi, tanda kelas/mutu, atau identitas yang dapat dibaca mesin untuk mengurangi kesalahan pencampuran dan mendukung perakitan yang benar.
Identifikasi Servis dan Siklus Hidup
Pertahankan informasi yang mungkin dibutuhkan tim pemeliharaan, perbaikan, dan penggantian setelah komponen meninggalkan lini produksi.
Rating dan Informasi Teknis
Jaga data peralatan, spesifikasi, diagram, informasi keselamatan, atau informasi produk lain yang diperlukan tetap terbaca pada pelat, tag, atau komponen itu sendiri.
Identitas Merek dan Produk
Tambahkan logo, identitas produsen, atau informasi keluarga produk jika persyaratan tampilan dan daya tahan sesuai dengan permukaan sebenarnya.
Apa yang Ditandai
Apa yang Biasanya Ditandai pada Komponen Industri?
Tentukan isi sebenarnya, ukuran, dan zona penandaan. Fitur karakter atau kode terkecil dapat memengaruhi pengaturan optik, toleransi pemosisian, dan metode inspeksi.
| Konten penandaan | Contoh komponen umum | Apa yang harus ditentukan |
|---|---|---|
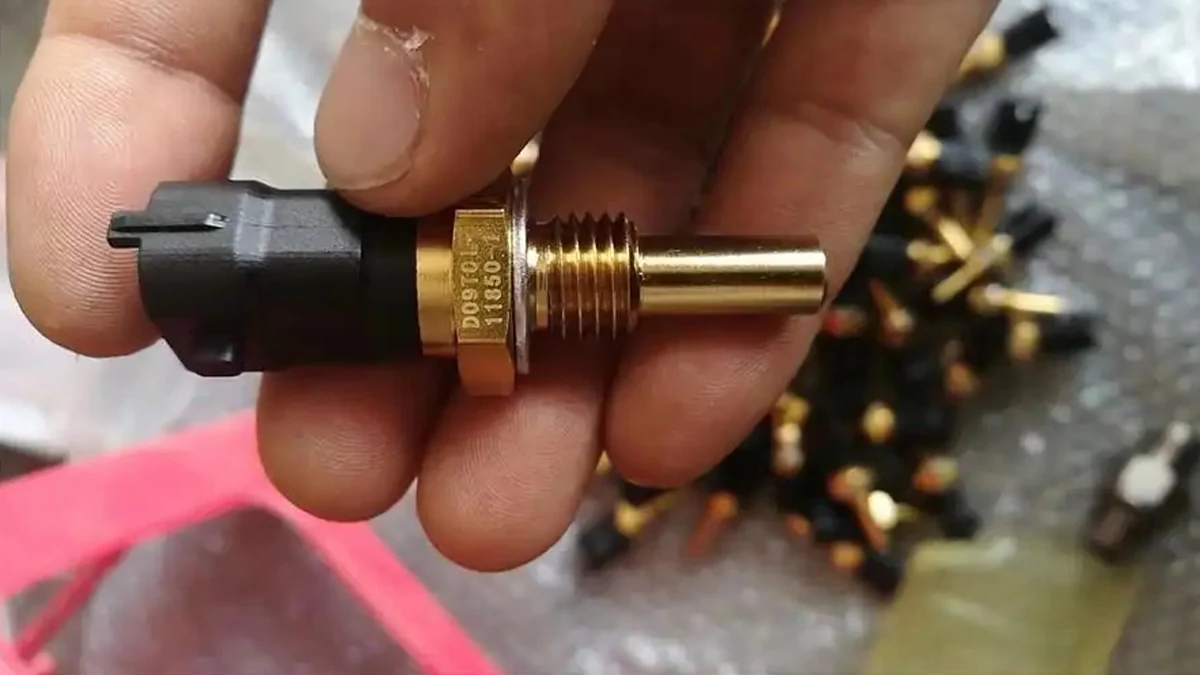
| Merek, logo, atau tanda asal | Peralatan, kelengkapan, cincin bantalan, perangkat keras, dan pelat nama | Tampilan yang disyaratkan, orientasi, dan area penandaan yang diizinkan pada hasil akhir aktual. |
| Komponen, model, ukuran, atau kelas | Pengencang, soket, katup, sisipan, alat potong, dan suku cadang pengganti | Tinggi teks terkecil, area yang tersedia, dan keterbacaan yang disyaratkan. |
| Nomor seri, lot, batch, atau kode tanggal | Komponen mesin, alat terkalibrasi, badan katup, dan rakitan manufaktur | Sumber data, frekuensi pembaruan, kontrol resep, dan keterkaitan komponen dengan data. |
| Kode QR atau Data Matrix | Gir, rumah, alat, komponen bantalan, dan perangkat keras yang dapat dilacak | Ukuran kode, ukuran sel, pembaca, pencahayaan, dan metode verifikasi. |
| Tanda arah, torsi, aliran, atau perakitan | Katup, fitting, komponen penyetelan, dan perangkat keras pemasangan | Orientasi terpasang, toleransi lokasi, dan visibilitas setelah perakitan. |
| Pelat rating atau data spesifikasi | Pelat nama, tag, label mesin, dan pelat peralatan | Kepadatan teks, kontrol revisi, informasi tetap versus variabel, dan kondisi paparan. |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser?
Nama industri tidak menentukan prosesnya. Hasilnya berasal dari interaksi antara material dan permukaan, definisi tanda, geometri, presentasi, dan kebutuhan produksi.
Material dan Permukaan
Tingkat paduan atau polimer, pelapisan, penyepuhan, anodisasi, kekerasan, perlakuan panas, warna, oksidasi, dan hasil akhir dapat mengubah absorpsi, kontras, perilaku penghilangan, dan sensitivitas termal.
Ukuran dan Isi Marka
Tinggi karakter, lebar garis, ukuran sel Data Matrix, detail logo, kepadatan informasi total, dan area marka yang tersedia menentukan berapa banyak resolusi dan waktu proses yang dibutuhkan.
Efek Target
Kontras tinggi, perubahan warna gelap atau terang, penghilangan lapisan yang terkendali, pengukiran dangkal, atau kedalaman yang ditentukan memerlukan jendela proses yang berbeda dan tidak boleh diperlakukan sebagai hasil yang sama.
Geometri dan Fokus
Kerataan, kelengkungan, diameter, sudut lilit, permukaan cincin yang sempit, dan variasi ketinggian menentukan apakah bidang fokus tetap cukup atau diperlukan gerakan terkendali.
Pemosisian dan Penanganan
Kualitas datum, keterulangan fixture, runout putar, orientasi komponen, dan variasi pemuatan menentukan apakah marka dapat tetap berada di dalam lokasi yang diizinkan dari satu komponen ke komponen berikutnya.
Takt, Inspeksi, dan Aliran Data
Siklus sebenarnya mencakup pemuatan, pelokasian, penandaan, verifikasi, penanganan reject, dan pembongkaran. Catat ukuran batch, takt target, jam per shift, shift per hari, dan apakah operasi berlangsung terus-menerus atau intermiten; kebutuhan data variabel, pemindai, PLC, atau MES dapat menambah waktu dan kompleksitas sistem.
Target Penerimaan
Hasil Apa yang Harus Anda Targetkan?
Sampel tidak boleh disetujui hanya karena terlihat bagus dalam satu foto. Tentukan hasil yang harus tetap dapat diterima pada komponen aktual dan dalam kondisi inspeksi serta produksi yang dimaksud.
- KeterbacaanTeks, simbol, dan logo tetap jelas pada ukuran dan kondisi pengamatan yang dipersyaratkan.
- Verifikasi kodeKode QR atau Data Matrix diuji dengan pembaca, pencahayaan, dan metode verifikasi yang dimaksud, bukan dinilai secara visual.
- Kontras, warna, atau kedalamanEfek yang terlihat atau kedalaman yang ditentukan didefinisikan untuk paduan, pelapisan, dan hasil akhir yang aktual.
- Daya tahanTanda tetap dapat diterima setelah keausan, pembersihan, atau paparan lingkungan yang disyaratkan oleh proyek.
- Integritas komponenProses tidak menimbulkan perubahan yang tidak dapat diterima pada permukaan penyegelan, bantalan, pasangan, pemotongan, kosmetik, atau permukaan fungsional lain yang dilindungi.
- Repetabilitas posisiTanda tetap berada dalam lokasi dan orientasi yang diizinkan selama pembebanan berulang dan variasi komponen.
- Hasil waktu siklusKualitas yang dibutuhkan dapat diulang dalam seluruh takt produksi, bukan hanya selama sampel satu bagian yang lambat.
- Keterulangan resepSetelan yang disetujui dapat diidentifikasi, dikendalikan, dan direproduksi untuk keluarga komponen dan kondisi permukaan yang benar.

Geometri & Penanganan
Bagaimana Geometri, Pemosisian, dan Penanganan Komponen Memengaruhi Marka?
Penyajian komponen dapat mengubah arsitektur sistem sama seperti material itu sendiri. Tentukan kondisi pembebanan dan datum yang sebenarnya sebelum memilih fixture, gerakan, atau visi.
| Kondisi bagian | Contoh | Arah yang harus dievaluasi |
|---|---|---|
| Permukaan datar yang stasioner | Pelat nama, permukaan pahat, rumah, braket, dan bidang datar hasil pemesinan | Fixture tetap dan penandaan bidang fokus standar setelah peninjauan material dan efek target. |
| Marka silindris atau sirkumferensial | Poros, soket, batang katup, fitting, dan badan pahat bulat | Penandaan silindris rotari dengan kontrol diameter, sudut lilit, penjepitan chuck, dan datum. |
| Permukaan cincin atau area anular sempit | Bantalan, lintasan bantalan, kolar, dan ring | Penempatan bersarang yang stabil, toleransi fokus, ukuran kode, dan kemungkinan penanganan rotari. |
| Komponen kecil dengan area penandaan terbatas | Pengencang, sisipan, bit, dan fitting kompak | Bidang pandang kecil, penempatan bersarang yang stabil, deteksi keberadaan komponen, dan batas ukuran karakter atau kode yang realistis. |
| Tinggi tidak beraturan atau permukaan melengkung | Bodi katup cor, perkakas bentuk, dan selubung kompleks | Evaluasi permukaan lengkung 3D ketika variasi fokus di seluruh tanda tidak dapat diabaikan. |
| Penempatan variabel atau orientasi campuran | Pemuatan manual, lot campuran, dan posisi fikstur yang tidak konsisten | Pemosisian visi setelah rentang koreksi yang diizinkan dan strategi datum ditentukan. |
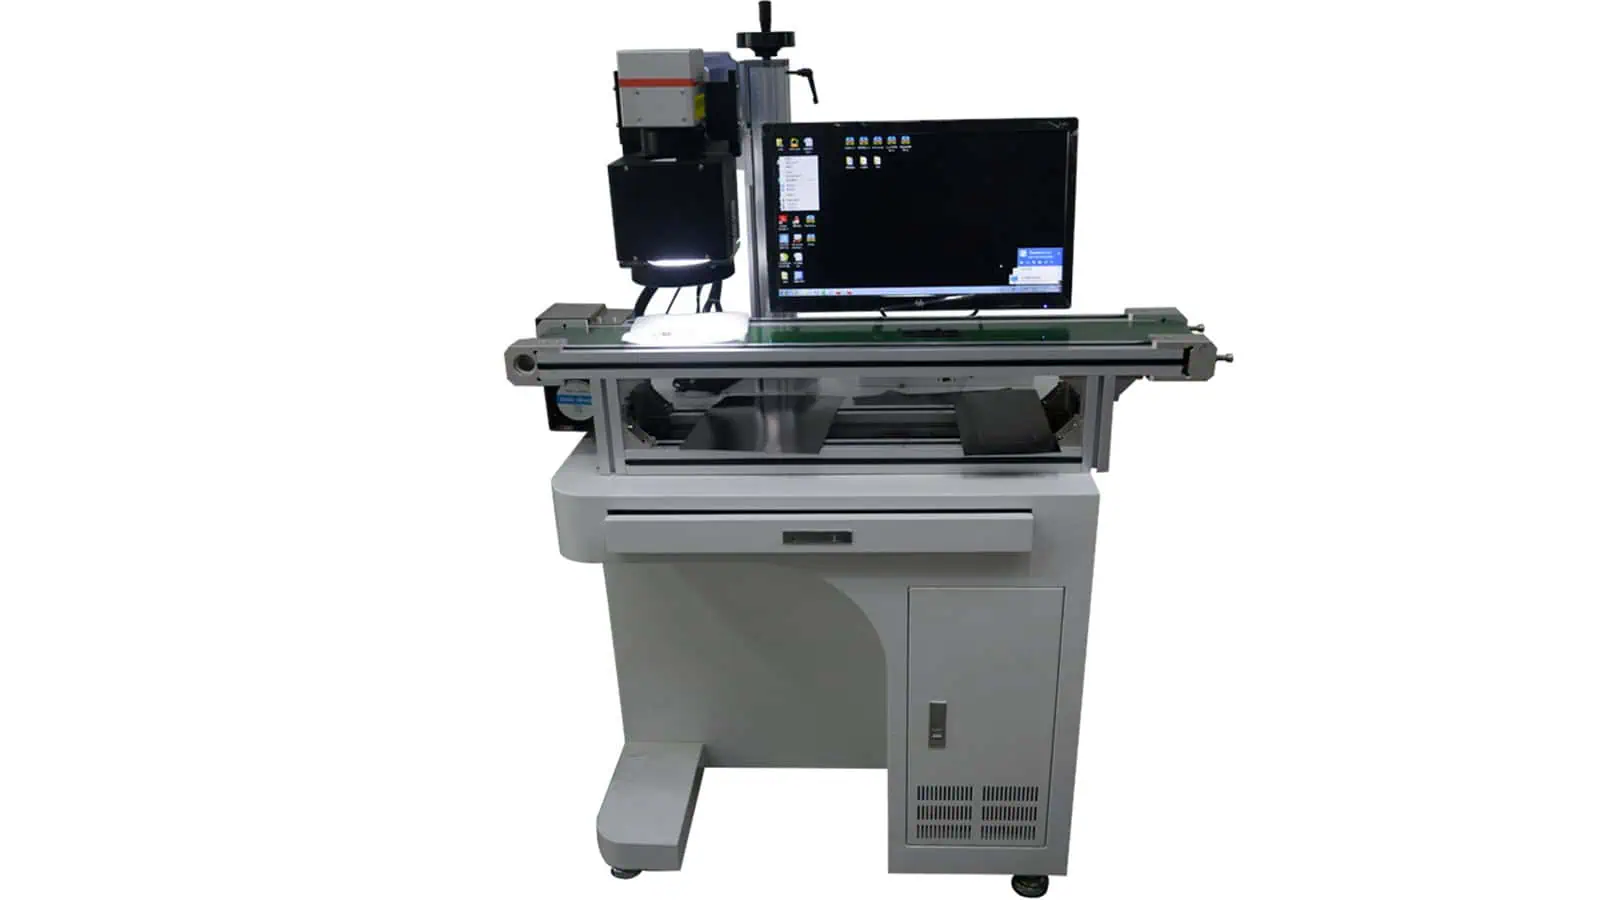
| Aliran konveyor atau aliran terkendali takt | Lini perangkat keras, komponen sebelum perakitan, dan penandaan nomor seri variabel | Penandaan terbang atau online dengan pemicu, encoder, jarak, dan tinjauan verifikasi. |
| Pemuatan bervolume tinggi atau proses multi-stasiun | Pengikat, ring bantalan, perkakas, dan komponen mesin yang berulang | Sel penandaan otomatis atau konsep pemuatan khusus setelah analisis takt penuh. |


Arah Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Uji pertama adalah arah awal, bukan keputusan akhir mesin. Bandingkan rute yang paling sesuai dengan material dan efek target, lalu gunakan hasil sampel untuk mempersempit jendela proses dan konfigurasi sistem.
| Kondisi bagian dan target | Rute pertama yang akan dievaluasi | Apa yang harus dikonfirmasi oleh uji sampel |
|---|---|---|
| Baja tanpa lapisan, baja tahan karat, atau baja perkakas; kontras, identifikasi, atau pengukiran | Laser serat sebagai acuan dasar; bandingkan serat MOPA ketika kontrol pulsa dapat membantu kontras target atau respons termal. | Kontras atau kedalaman, efek panas, integritas permukaan, fitur terkecil, dan waktu siklus pada grade dan finishing yang sebenarnya. |
| Aluminium telanjang atau aluminium anodisasi | Fiber atau fiber MOPA bergantung pada apakah tugasnya adalah penandaan logam telanjang, kontras lapisan anodisasi, atau perubahan permukaan yang terkendali. | Respons lapisan, kontras, kualitas tepi, konsistensi di seluruh variasi hasil akhir, dan apakah material dasar harus tetap terlindungi. |
| Komponen kuningan, tembaga, atau paduan nikel | Pengujian keluarga fiber lebih dahulu, dengan fiber MOPA dibandingkan ketika jendela kendali pulsa yang lebih luas bermanfaat. | Respons penyerapan, kontras, efek panas, hasil akhir permukaan, dan margin proses yang diperlukan untuk produksi berulang. |
| Plastik teknik dengan detail halus atau permukaan yang sensitif terhadap panas | UV dapat menjadi pembanding pertama ketika meminimalkan masukan panas penting; fiber atau fiber MOPA juga dapat diuji ketika resin, warna, atau aditif merespons dengan tepat. | Perubahan warna, pembentukan busa atau respons permukaan, kualitas tepi, distorsi, integritas dinding, dan konsistensi antar batch material. |
| Logam yang dicat, di-plating, atau dilapisi | Pilih jalur pertama dari mekanisme yang dituju: tandai lapisan atas, hilangkan secara selektif, atau singkap substrat. Pengujian keluarga fiber dan UV adalah arah pembanding yang umum. | Apakah lapisan yang benar terpengaruh, apakah substrat terlindungi, dan apakah tepi transisi antara area bertanda dan tidak bertanda stabil. |
| Pelat dan tag berlapis polimer atau organik | CO₂ dapat disertakan dalam perbandingan ketika material atas menyerap panjang gelombang tersebut secara efektif; pengujian UV atau keluarga fiber mungkin masih sesuai untuk konstruksi lain. | Keterbacaan, kualitas tepi, kerusakan permukaan, residu, kontras, dan apakah proses tetap berada di dalam jendela termal yang diizinkan. |
Diagnosis Kegagalan
Mode Kegagalan Umum pada Penandaan Laser Komponen Industri
Sampel yang gagal harus didiagnosis berdasarkan gejala. Mengubah daya laser saja dapat menyembunyikan penyebab sebenarnya ketika masalah berasal dari variasi material, fokus, posisi, desain kode, atau penanganan produksi.
| Kegagalan yang teramati | Variabel yang perlu diperiksa | Tindakan diagnostik pertama |
|---|---|---|
| Kontras terlalu rendah atau secara visual lemah | Kelas paduan atau polimer, pelapisan, finishing, fokus, kondisi pulsa, strategi pemindaian | Konfirmasi permukaan sebenarnya dan bandingkan perubahan parameter terkontrol pada sampel representatif yang sama. |
| Hasil bervariasi antar part | Finishing permukaan, kontaminasi, oksidasi, variasi batch, ketinggian fokus, keterulangan fixture | Pisahkan variasi material dari variasi posisi sebelum mengubah resep proses. |
| Kode terlihat dapat diterima tetapi tidak dapat dipindai secara andal | Ukuran sel, kontras, distorsi, area tenang, pembaca, pencahayaan, posisi tanda | Uji dengan pembaca dan pencahayaan yang dimaksudkan sambil memeriksa geometri dan penempatan kode, bukan hanya tampilan visual. |
| Kedalaman atau tampilan tidak merata di seluruh tanda | Kelengkungan, variasi ketinggian, runout rotari, fokus, sudut pemindaian | Petakan geometri zona tanda dan pastikan apakah seluruh area tetap berada dalam rentang fokus yang dapat digunakan. |
| Lapisan atau permukaan fungsional rusak | Mekanisme penandaan yang salah, energi berlebihan, zona tanda yang salah, margin proses yang tidak memadai | Konfirmasi ulang apakah targetnya perubahan warna, penghilangan lapisan, atau penandaan substrat, lalu uji ulang dengan persyaratan permukaan terlindungi yang telah ditetapkan. |
| Posisi tanda bergeser antar part | Datum, toleransi nest, orientasi, pemuatan operator, rentang koreksi visi | Ukur keterulangan fixture dan penyajian sebelum mengasumsikan medan laser sebagai sumber kesalahan. |
| Tanda keliling tidak saling menyambung atau jaraknya tidak tepat | Diameter part, chucking, kalibrasi rotary, datum, sinkronisasi | Verifikasi diameter sebenarnya dan kondisi rotasi mekanis, lalu periksa hubungan tanda dengan rotasi. |
| Kualitas sampel lulus tetapi takt tidak tercapai | Konten tanda, strategi pemindaian, pemuatan, penentuan lokasi, verifikasi, penanganan reject, pembongkaran | Ukur siklus lengkap dan identifikasi hambatan alih-alih hanya membandingkan kecepatan pemindaian laser. |
Alur Kerja Produksi
Bagaimana Penandaan Part Industri Berperan dalam Produksi?
Proses produksi lebih dari sekadar paparan laser. Pemuatan, identifikasi, penentuan posisi, verifikasi, dan penanganan reject semuanya berkontribusi terhadap takt time dan desain sistem akhir.
Muat atau Sajikan Part
Pemuatan manual, baki, perlengkapan, konveyor, cekam putar, robot, atau penanganan lainnya menyajikan benda kerja ke stasiun penandaan.
Konfirmasi Bagian dan Orientasi
Penginderaan keberadaan part, input barcode, pemilihan resep, atau pemeriksaan visual mencegah program yang salah diterapkan pada benda kerja yang salah.
Lokasikan Datum Tanda
Fixture, datum putar, atau sistem visi menetapkan di mana tanda harus berada relatif terhadap benda kerja sebenarnya.
Muat Data Tanda
Teks tetap, nomor seri, konten database, atau data PLC/MES dikaitkan dengan part dan resep yang benar.
Tandai Benda Kerja
Laser yang disetujui dan jendela proses menghasilkan kontras, penghilangan, atau ukiran yang diperlukan di dalam zona tanda yang diizinkan.
Periksa atau Verifikasi
Inspeksi visual, kamera, pemindai, atau verifier memeriksa kriteria penerimaan yang penting bagi proyek yang sebenarnya.
Lolos, Tolak, atau Catat
Komponen yang gagal dipisahkan bila diperlukan, sementara hasil verifikasi atau data serial dapat dicatat untuk ketertelusuran di hilir.
Bongkar dan Ulangi
Komponen keluar dari stasiun dan siklus berikutnya dimulai. Urutan lengkap—bukan hanya waktu pemindaian laser—menentukan takt produksi.
Uji Sampel & Penerimaan
Bagaimana Sampel Komponen Industri Harus Diuji dan Diterima?
Gunakan komponen yang representatif dan kondisi yang menyerupai produksi agar sampel menjawab kedua pertanyaan: dapatkah tanda yang diperlukan dibuat, dan dapatkah tanda itu diulang di dalam proses produksi yang sebenarnya?
Daftar Periksa Penerimaan
Uji Komponen Nyata, Tanda, dan Kondisi Produksi Secara Bersamaan
- Komponen representatif: gunakan kelas material, lapisan, kekerasan, hasil akhir, dan geometri yang sebenarnya bila memungkinkan.
- Konten produksi: uji teks asli, logo, jenis kode, ukuran kode, dan fitur terkecil alih-alih pola demonstrasi yang lebih mudah.
- Variabel terkendali: catat rute laser dan pengaturan proses agar hasil yang diterima dapat direproduksi dan dibandingkan.
- Kualitas tanda: periksa keterbacaan, kontras atau kedalaman, kualitas tepi, posisi, dan setiap permukaan fungsional yang dilindungi.
- Kinerja kode: verifikasi tanda yang dapat dibaca mesin dengan pembaca yang dituju, pencahayaan, dan metode penerimaan.
- Daya tahan: terapkan pemeriksaan keausan, pembersihan, atau lingkungan yang disyaratkan proyek alih-alih mengasumsikan keawetan dari penampilan.
- Keterulangan: ulangi pengujian pada beberapa bagian atau kondisi permukaan yang mewakili variasi produksi yang diharapkan.
- Siklus penuh: mencakup pemuatan, pelokasian, penandaan, verifikasi, penanganan produk ditolak, dan pembongkaran saat takt penting.

Dari Hasil Pengujian ke Peralatan
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Sistem akhir harus dibangun dari hasil sampel yang disetujui ditambah geometri nyata, takt, pola operasi, pemuatan, data, dan persyaratan inspeksi. Sumber laser dan daya nominal hanyalah sebagian dari konfigurasi tersebut.
| Apa yang ditunjukkan oleh pengujian atau tinjauan produksi | Keputusan konfigurasi yang dipengaruhinya | Mengapa ini penting |
|---|---|---|
| Panjang gelombang dan perilaku pulsa mana yang menciptakan marka yang diterima | Keluarga sumber laser dan kemampuan kontrol pulsa | Sumber harus mereproduksi kontras, penghilangan, atau pengukiran yang diperlukan pada material dan permukaan yang sebenarnya. |
| Berapa besar margin proses yang tersedia pada takt yang dibutuhkan | Rentang daya, kemampuan pulsa/repetisi, dan strategi pemindaian | Konfigurasi yang dipilih memerlukan margin produksi yang cukup tanpa menggunakan energi berlebihan sebagai pengganti kontrol proses. |
| Teks terkecil, sel Data Matrix, atau fitur logo ditambah ukuran bidang total | Lensa, bidang penandaan, dan pengaturan optik | Ukuran bidang dan ukuran fitur harus seimbang agar detail yang diperlukan tetap terbaca di seluruh area penandaan yang sebenarnya. |
| Variasi ketinggian atau permukaan melengkung melampaui bidang fokus tetap. | Strategi pemfokusan, gerakan Z, atau persyaratan penandaan 3D. | Tanda harus tetap berada di dalam rentang fokus yang dapat digunakan di seluruh geometri nyata. |
| Tanda melingkari poros, cincin, soket, atau komponen katup | Strategi sumbu putar, cekam, fixture, dan datum | Rotasi terkendali diperlukan ketika tanda melewati area tangen yang dapat digunakan atau harus mempertahankan jarak keliling. |
| Penempatan bagian bervariasi di luar toleransi fixture | Desain fixture yang ditingkatkan atau pemosisian visi | Sistem harus mengoreksi sumber sebenarnya dari variasi posisi sebelum tanda dapat berulang secara andal. |
| Volume produksi atau takt tidak dapat dipenuhi dengan penanganan manual | Meja shuttle, konveyor, robot, feeder, atau otomatisasi multi-stasiun | Otomasi dibenarkan oleh persyaratan pembebanan dan waktu siklus, bukan hanya oleh jenis komponen. |
| Jam per shift, shift per hari, atau operasi berkelanjutan menciptakan persyaratan beban kerja yang lebih tinggi | Margin siklus kerja, desain stasiun kerja, dan penyediaan pendinginan atau manajemen termal jika diperlukan oleh sumber dan sistem yang dipilih | Konfigurasi harus mendukung pola operasi yang direncanakan sepanjang waktu produksi, bukan hanya uji coba singkat. |
| Nomor seri, basis data, atau kontrol lini harus mengubah isi tanda | Integrasi perangkat lunak, pemindai, PLC, basis data, atau MES | Aliran data harus memilih dan memverifikasi konten yang benar untuk setiap komponen tanpa menimbulkan ketidakcocokan keterlacakan. |
| Proses tersebut memerlukan verifikasi kode atau tanda secara otomatis | Kamera, pembaca kode, pemverifikasi, dan logika penolakan | Perangkat keras inspeksi dan penanganan lulus/gagal harus sesuai dengan metode penerimaan yang digunakan selama validasi. |
| Penandaan menghasilkan asap, serpihan pelapis, atau memerlukan akses operator yang dibatasi | Ekstraksi, selubung, interlock, dan konfigurasi keselamatan terkait | Emisi proses dan paparan operator perlu ditangani sebagai bagian dari desain akhir mesin dan stasiun kerja. |
FAQ
Pertanyaan Tambahan tentang Penandaan Laser untuk Komponen Industri
Bisakah penandaan laser menggantikan label atau tinta pada komponen industri?
Ini dapat memberikan identifikasi langsung untuk banyak aplikasi, tetapi keputusannya bergantung pada kontras yang diperlukan, daya tahan, kondisi permukaan, konten marka, dan apakah komponen tersebut memungkinkan efek laser yang dimaksud. Sampel representatif harus diuji sebelum mengubah metode produksi.
Apakah penandaan yang lebih dalam selalu lebih baik pada komponen logam?
Tidak. Kedalaman hanya berguna jika aplikasi memerlukannya. Pengupasan berlebihan dapat meningkatkan waktu siklus atau memengaruhi permukaan fungsional yang dilindungi, sehingga kedalaman harus ditentukan sebagai persyaratan penerimaan, bukan diperlakukan sebagai target kualitas umum.
Bisakah satu pengaturan laser mencakup beberapa komponen industri yang berbeda?
Kadang-kadang, ketika material, efek marka, ukuran bidang, dan persyaratan penanganan tetap berada dalam jendela proses yang sama. Paduan campuran, pelapisan, geometri, atau persyaratan inspeksi mungkin memerlukan resep, optik, fixture, atau bahkan rute laser yang berbeda.
Langkah Selanjutnya
Mulai Tinjauan Penandaan Komponen Industri
Sampaikan benda kerja, material dan permukaan, marka yang diperlukan, hasil target, geometri komponen, kuantitas, takt, dan pola operasi. Uji sampel representatif kemudian dapat digunakan untuk mempersempit rute laser dan menentukan optik, fixture, gerakan, otomasi, inspeksi, dan konfigurasi data yang diperlukan.
Siapkan: jenis komponen · material dan finishing · foto atau gambar · isi dan ukuran penandaan · zona penandaan · hasil yang ditargetkan · metode inspeksi · kuantitas dan takt · jam/shift dan shift/hari · metode pemuatan atau fixture · kebutuhan otomasi/data · sampel representatif.