
Cincin Bantalan · Muka Ujung · Zona Keliling yang Disetujui
Penandaan Laser pada Bantalan
Rencanakan proses penandaan bantalan dengan menentukan keluarga bantalan, material dan kondisi permukaan, zona fungsional yang tidak boleh ditandai, kode atau teks yang diperlukan, hasil target, penyajian part, laju produksi, dan kriteria penerimaan sampel sebelum konfigurasi akhir mesin.
Lingkup Bantalan / Benda Kerja
Definisikan Bantalan Sebelum Anda Mendefinisikan Proses Penandaan
Kode yang sama dapat berperilaku sangat berbeda pada cincin yang dikeraskan lepas, bantalan rakitan dengan seal, atau varian bantalan berlapis. Definisikan dua input terpisah terlebih dahulu: keluarga bantalan dan kondisi part pada saat penandaan.
Keluarga Bantalan
Identifikasi desain bantalan karena geometri cincin, lebar sisi muka yang tersedia, informasi orientasi, dan permukaan fungsional berbeda-beda menurut keluarga.
Keluarga bantalan bola
Desain alur dalam, kontak sudut, dan bantalan bola lainnya dapat berbeda dalam lebar sisi muka, susunan seal, persyaratan orientasi, dan area penandaan non-fungsional yang tersedia.
Keluarga bantalan rol
Bantalan rol silindris, tirus, dan sferis dapat mencakup rentang diameter yang lebih lebar, informasi arah, geometri cincin yang berbeda, dan akses yang berbeda di sekitar bahu dan sangkar.
Bantalan aksial dan khusus
Bantalan aksial, set yang dipasangkan, dan rakitan bantalan khusus mungkin memerlukan identifikasi muka, orientasi, atau informasi pencocokan yang harus ditentukan sebelum tata letak dibuat.
Kondisi Bagian saat Penandaan
Definisikan secara terpisah seberapa lengkap, bersih, dan mudah diakses bantalan saat proses laser berlangsung.
Cincin dalam atau luar yang lepas
Cincin lepas biasanya menawarkan akses terbaik, tetapi gambar tetap perlu mengidentifikasi alur lintasan, pas presisi, antarmuka seal, dan permukaan apa pun yang harus tetap tidak tersentuh.
Bearing rakitan terbuka
Sangkar, elemen gelinding, gemuk, dan geometri yang berdekatan dapat mengubah akses berkas sinar, kontak fixture, pengendalian debris, dan inspeksi setelah penandaan.
Bearing tersegel atau terlubrikasi
Seal, shield, oli pelindung, dan gemuk dapat membatasi zona yang tersedia serta menimbulkan persyaratan tambahan untuk kebersihan, masking, dan inspeksi pasca-penandaan.
Lokasi Penandaan
Pilih Zona Penandaan Bearing yang Disetujui
Bagian ini menjawab pertanyaan fungsional terlebih dahulu: di mana penandaan diizinkan tanpa mengorbankan fungsi gelinding, penyegelan, pemasangan, atau fungsi bearing lainnya? Setujui permukaan dan batas area yang tidak boleh ditandai sebelum memutuskan cara memfokuskan, memasang fixture, atau memutar komponen.
Penandaan sisi-muka cincin
Sering kali merupakan lokasi awal paling praktis untuk informasi penamaan dan ketertelusuran ketika muka tersebut menyediakan lebar yang cukup dan gambar mengizinkan penandaan.
Penandaan keliling luar
Perlakukan pita diameter luar sebagai kandidat hanya ketika gambar memastikan bahwa pita tersebut bukan merupakan permukaan suaian presisi, perapat, kontak gelinding, atau permukaan yang dilindungi lainnya. Setujui pita yang tepat dan batas zona larangan sebelum perancangan proses.
Penandaan keliling dalam
Perlakukan diameter dalam sebagai kandidat hanya ketika diameter dalam tersebut bukan merupakan permukaan suaian presisi yang dilindungi atau permukaan lain yang kritis terhadap fungsi. Persetujuan harus mengidentifikasi area yang diizinkan secara tepat; akses laser saja tidak membuat diameter dalam menjadi zona penandaan yang dapat diterima.
Lindungi fungsi bantalan terlebih dahulu
Jalur gelinding, dudukan seal, suaian presisi, dan permukaan lain yang kritis terhadap fungsi harus diperlakukan sebagai zona tanpa penandaan kecuali gambar bantalan dan persyaratan teknik secara eksplisit mengizinkan sebaliknya.
Mengapa ini penting: Karya penandaan bantalan yang dipublikasikan mencatat bahwa paparan laser dapat mengubah permukaan dan mikrostruktur di bawah permukaan baja bantalan yang dikeraskan, dan secara khusus menyarankan agar tidak menandai jalur gelinding karena persyaratan kekerasan kontak gelindingnya. Lihat US20120312783A1, Metode pembuatan komponen bantalan.
Mengapa Menandai Bantalan?
Mengapa Bantalan Ditandai?
Alasan penandaan harus ditentukan sebelum rute laser. Tanda merek, kode ketertelusuran produksi, dan tanda orientasi dapat memerlukan konten, penempatan, dan verifikasi yang berbeda.
Identifikasi bantalan
Informasi merek, penunjukan, dan keluarga produk membantu membedakan jenis bantalan yang benar selama inventaris, perakitan, servis, dan penggantian.
Tautkan komponen ke data produksi
Data tanggal, lot, batch, nomor seri, atau kode 2D dapat menghubungkan bantalan atau cincin ke catatan manufaktur, inspeksi, dan hilir.
Mendukung orientasi atau penanganan komponen yang dipasangkan
Beberapa keluarga bantalan menggunakan informasi arah, pencocokan, atau referensi dimensi untuk mendukung perakitan, pemasangan berpasangan, atau instalasi yang terkendali.
Mendukung inspeksi dan pelulusan
Tanda inspeksi, status, atau referensi dapat membantu mencegah tertukarnya ketika format, kewenangan, dan hubungannya dengan catatan produksi didefinisikan dengan jelas.
Konten Penandaan
Apa yang Umumnya Ditandai pada Bearing?
Isi penandaan harus dikaitkan dengan tugas identifikasi, ketertelusuran, pencocokan, atau inspeksi yang nyata. Tidak setiap bearing memerlukan setiap jenis data.
| Konten tanda | Tujuan tipikal | Input yang diperlukan | Pemeriksaan penerimaan |
|---|---|---|---|
| Merek dan penunjukan bearing | Identifikasi produk | Artwork atau font, tinggi karakter, lokasi tepat, dan arah pandang | Konten, posisi, kontras, dan keterbacaan yang benar |
| Tanggal, kode lot atau batch | Ketertelusuran manufaktur | Format, frekuensi pembaruan, sumber data, dan aturan duplikat | Data variabel yang benar dan keterkaitan rekaman |
| Nomor Seri | Identifikasi tingkat unit | Kumpulan karakter, sumber urutan, pemicu, dan aturan pengerjaan ulang | Tidak ada duplikasi, penghilangan, atau kesalahan transkripsi |
| Kode Data Matrix atau QR | Ketertelusuran yang dapat dibaca mesin | Ukuran kode, muatan data, ukuran sel/modul (lebar satu sel atau modul kode), pemindai, kelengkungan, dan target verifikasi | Keterbacaan terverifikasi dengan pembaca yang dimaksudkan dan aturan penilaian yang disepakati bila berlaku |
| Informasi orientasi atau pencocokan | Kontrol perakitan, pemasangan berpasangan, atau instalasi untuk jenis bantalan tertentu | Konvensi arah, aturan pencocokan, lokasi yang terlihat, dan langkah produksi yang bertanggung jawab | Orientasi yang benar dan tidak ada ambiguitas setelah perakitan atau pengemasan |
| Informasi referensi dimensi atau inspeksi | Referensi kualitas, pencocokan, atau proses bila disyaratkan oleh spesifikasi bantalan | Nilai atau simbol yang disyaratkan, konvensi toleransi, aturan revisi, dan zona yang disetujui | Nilai yang benar, format, dan keterkaitannya dengan catatan inspeksi |
Contoh khusus bantalan: Dokumentasi SKF untuk beberapa bantalan bola kontak sudut superpresisi mencantumkan penunjukan produk, tanggal pembuatan, nomor seri, kode Data Matrix, arah permukaan tumpu, dan informasi deviasi dimensi di antara penandaan bantalan. Isi persisnya bergantung pada keluarga bantalan dan spesifikasi pabrikan. Lihat Dokumentasi penandaan bantalan SKF.
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser Bantalan?
Nama bantalan saja tidak menentukan prosesnya. Uji sampel yang berguna merekam keadaan material dan perlakuan panas, kondisi permukaan, mekanisme penandaan yang diinginkan, geometri, dan target produksi secara bersamaan.
Substrat dan kondisi pengerasan
Catat apakah bagian yang ditandai adalah baja bantalan, baja tahan karat, atau substrat lain, dan apakah ring dikeraskan atau berada dalam keadaan produksi yang berbeda. Baja bantalan yang diperlakukan panas memerlukan kontrol yang lebih ketat atas lokasi dan cara tanda dibuat.
Finishing, oksida, pelapisan, dan lapisan minyak
Permukaan yang digerinda, dipoles, dioksidasi, disepuh, atau dilapisi merespons secara berbeda. Minyak pencegah karat, gemuk, atau residu juga dapat mengubah kontras dan konsistensi proses, sehingga permukaan uji harus sesuai dengan kondisi produksi.
Kontras versus penghilangan material
Tentukan apakah targetnya adalah tanda kontras yang terlihat, modifikasi permukaan yang sangat dangkal, atau ukiran yang dapat diukur. Jangan mengoptimalkan kedalaman kecuali gambar atau persyaratan daya tahan memang membutuhkan kedalaman.
Ukuran karakter dan kepadatan kode 2D
Karakter kecil dan kode 2D yang padat mempersempit rentang yang dapat diterima untuk ukuran titik fokus (titik laser efektif pada permukaan benda kerja), fokus, kontras, dan distorsi. Ukuran sel/modul kode dan pembaca yang dituju harus diketahui sebelum persetujuan.
Zona, kelengkungan, dan lebar yang dapat digunakan
Permukaan ujung, bore kecil, dan permukaan silindris mengubah fokus, cakupan bidang, kebutuhan rotasi, dan seberapa banyak kode dapat tetap berada di dalam zona yang disetujui.
Toleransi posisi dan waktu takt
Tanda yang terlihat bagus pada satu sampel diam bisa tetap gagal dalam produksi jika variasi pemuatan, kesalahan pemosisian, gerakan rotasi, atau waktu takt yang disyaratkan (waktu produksi yang tersedia per komponen) mendorong proses keluar dari rentang stabilnya.
Implikasi rekayasa: Pemanasan laser pada baja bantalan yang dikeraskan dapat mengubah oksida permukaan dan struktur mikro di bawahnya. Untuk alasan itu, efek permukaan yang ditargetkan dan zona fungsional yang dilindungi harus menjadi bagian dari rencana penerimaan, bukan hanya dinilai berdasarkan tampilan.
Hasil Target
Hasil Apa yang Harus Anda Targetkan?
Tentukan hasil yang dapat diterima sebelum membandingkan pengaturan laser. Jika tidak, tanda yang lebih gelap atau lebih dalam dapat terlihat lebih baik tetapi sebenarnya tidak memenuhi persyaratan bantalan, kode, atau produksi.
| Target | Tentukan sebelum pengujian | Cara memverifikasi |
|---|---|---|
| Kontras visual dan keterbacaan | Penampilan yang disyaratkan, kondisi pengamatan, ukuran karakter minimum, dan variasi yang dapat diterima | Inspeksi visual terkendali atau metode pencitraan yang ditetapkan pada sampel representatif |
| Kualitas kode yang dapat dibaca mesin | Jenis kode, payload, ukuran modul, kelengkungan, pembaca, dan aturan/tingkat verifikasi yang disyaratkan bila ditentukan | Baca dengan pemindai produksi atau verifier yang dimaksud sebelum dan sesudah uji paparan yang disepakati |
| Kedalaman atau profil permukaan | Tentukan kedalaman terukur hanya bila gambar, daya tahan, atau proses hilir mensyaratkannya | Gunakan metode pengukuran kedalaman/profil yang disepakati alih-alih menilai kegelapan sebagai kedalaman |
| Posisi dan orientasi | Zona yang disetujui, datum, orientasi sudut, dan toleransi penempatan | Periksa keterulangan pada rentang ukuran dan varian bearing yang direncanakan |
| Integritas permukaan | Perubahan kekasaran maksimum yang dapat diterima, tepi terangkat, geram, serpihan, atau efek panas untuk aplikasi tersebut | Periksa zona yang ditandai dan pastikan tidak ada efek yang meluas ke permukaan fungsional yang dilindungi |
| Daya tahan | Paparan relevan: minyak, pembersihan, penanganan, abrasi kemasan, penyimpanan, atau perakitan selanjutnya | Terapkan urutan paparan yang disepakati dan periksa ulang keterbacaan, keterbacaan kode, dan kondisi permukaan |
| Waktu siklus | Target takt, waktu penandaan, waktu penanganan, dan waktu verifikasi | Ukur siklus proses secara lengkap, bukan hanya kecepatan pemindai |
Geometri + Penanganan Komponen
Bagaimana Bentuk dan Pembebanan Bantalan Memengaruhi Proses?
Setelah zona penandaan disetujui, geometri menentukan seberapa andal zona tersebut dapat dijangkau, difokuskan, diposisikan, dan diulang. Bagian ini membahas geometri proses dan penanganan, bukan memutuskan apakah permukaan tersebut diizinkan secara fungsional.
Diameter dan lebar ring
Berikan diameter luar, diameter lubang, dan lebar ring untuk setiap keluarga bantalan yang direncanakan. Dimensi-dimensi ini menentukan rentang fixture, akses optik yang tersedia, kebutuhan area kerja, dan apakah pemosisian rotari praktis.
Cakupan marka dan kelengkungan
Tentukan kebutuhan marka lokal, busur parsial, atau keliling penuh di dalam zona yang sudah disetujui. Kelengkungan mengubah fokus dan dapat mendistorsi karakter atau sel 2D jika gerakan dan penandaan tidak disinkronkan dengan permukaan.
Datum dan orientasi
Identifikasi muka, bahu, fitur lubang bor, atau datum berulang lain yang digunakan untuk memposisikan tanda. Jika orientasi sudut penting, tentukan fitur referensi dan toleransinya.
Perakitan dan akses fisik
Tunjukkan seal, pelindung, sangkar, flensa, dan geometri yang berdekatan yang dapat menghalangi berkas, membatasi kontak fixture yang aman, atau mempersulit pembersihan dan inspeksi pasca-penandaan setelah zona yang disetujui dipilih.
Penyajian manual, baki, atau lini
Tentukan bagaimana bantalan tiba, sisi mana yang menghadap ke atas, apakah sudah terorientasi, dan bagaimana operator atau otomasi mencegah varian yang salah masuk ke stasiun penandaan.
Rentang varian dan pemilihan resep
Daftarkan rentang ukuran yang direncanakan dan seberapa sering produk berubah. Produksi high-mix mungkin memerlukan penyesuaian fixture yang lebih cepat, resep tersimpan, dan pencegahan kesalahan yang lebih kuat.
Minyak, gemuk, seal, dan kebersihan
Nyatakan kondisi produksi sebenarnya sebelum dan setelah penandaan. Membersihkan sampel laboratorium secara berbeda dari produksi dapat menciptakan jendela proses yang keliru, yang berarti rentang pengaturan yang tampak stabil di laboratorium tetapi tidak berulang kali memenuhi kriteria penerimaan yang disepakati dalam produksi.

Rute Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
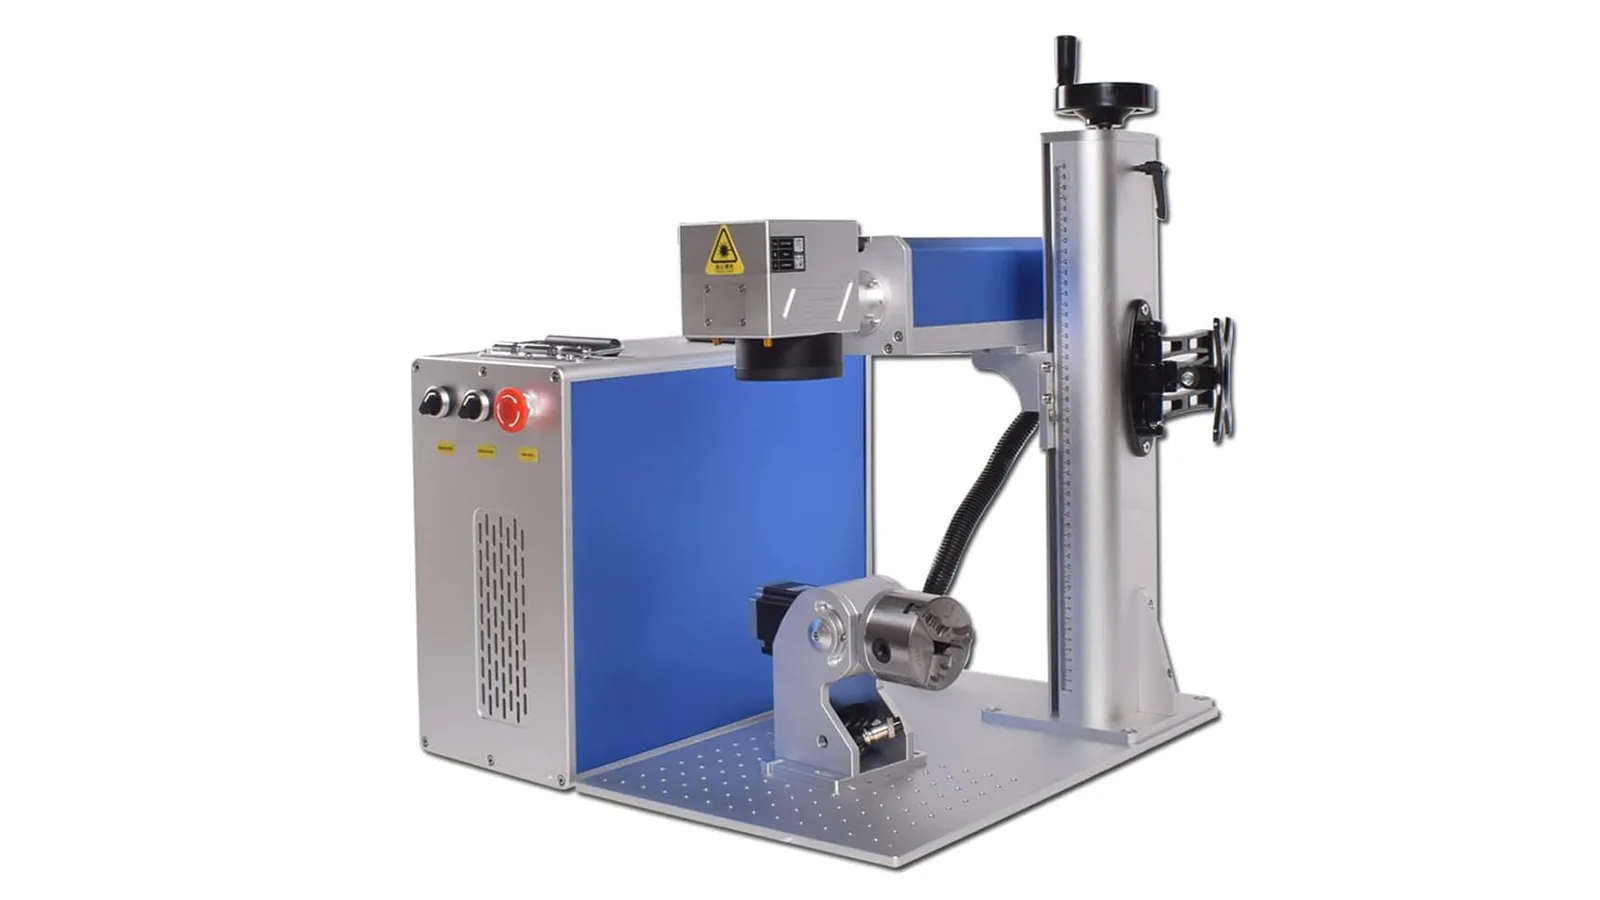
Mulailah dengan material bantalan yang sebenarnya, kondisi permukaan, dan hasil target. Tabel di bawah ini adalah jalur penyaringan untuk pengujian sampel, bukan resep mesin universal.
| Benda kerja / target | Rute skrining pertama | Mengapa memulai dari sana | Kapan harus memperluas pengujian |
|---|---|---|---|
| Cincin bantalan baja biasa atau baja tahan karat; teks, nomor seri, atau kode 2D pada permukaan yang disetujui | Laser fiber inframerah dekat | Fiber adalah jalur pertama yang praktis untuk banyak tugas penandaan logam dan secara luas digunakan untuk penandaan baja. | Perluas pengujian jika kontras, kedalaman, kepadatan kode, waktu takt, atau jendela integritas permukaan yang disyaratkan tidak dapat dipenuhi secara konsisten. |
| Bantalan logam yang kualitas permukaannya sensitif atau jendela proses yang dapat diterima sempit | Perbandingan fiber MOPA | MOPA tetap merupakan jalur laser fiber, tetapi lebar pulsa yang dapat disesuaikan dapat memberikan jendela proses lain untuk menyeimbangkan kontras, masukan panas, dan efek permukaan. | Bandingkan dengan baseline fiber standar menggunakan material, finishing, kode, dan kriteria penerimaan yang sama. |
| Permukaan bantalan yang dilapisi listrik, dilapisi, dioksidasi, atau berlapis dengan cara lain | Uji lapisan atas yang sebenarnya dan mekanisme target | Prosesnya mungkin perlu mempertahankan, memodifikasi, atau menghilangkan lapisan permukaan. Identitas logam dasar saja tidak cukup untuk memilih jalur. | Saring sumber alternatif hanya setelah pelapisan, ketebalan, warna, dan paparan substrat yang diperlukan diketahui. |
| Material bantalan yang sepenuhnya keramik, berlapis keramik, atau tidak biasa | Penyaringan sampel spesifik material | Kata “bearing” tidak memprediksi bagaimana keramik atau material khusus lainnya akan merespons. | Bandingkan sumber laser yang sesuai dengan komposisi keramik aktual, hasil akhir, persyaratan penandaan, dan perubahan panas/permukaan yang diizinkan. |
Rute pengujian pertama yang praktis: Untuk ring bantalan baja konvensional atau stainless steel, fiber near-IR adalah jalur penyaringan awal yang masuk akal ketika targetnya adalah identifikasi, ketertelusuran, atau penandaan permukaan dangkal yang terkendali. Bandingkan proses fiber MOPA ketika kontrol lebar pulsa dapat membantu memperlebar jendela proses yang dapat diterima atau mengurangi efek permukaan yang tidak diinginkan. Ini adalah titik awal untuk pengujian sampel, bukan resep universal untuk setiap material, pelapisan, atau finishing bantalan.
Diagnosis Kegagalan
Mode Kegagalan Umum pada Penandaan Laser Bantalan
Sampel yang buruk berguna ketika kegagalannya didiagnosis. Catat gejalanya, isolasi variabel yang mungkin menjadi penyebab, dan uji ulang terhadap kriteria penerimaan yang sama alih-alih mengubah beberapa parameter sekaligus.
| Masalah yang teramati | Faktor pemicu yang mungkin perlu diperiksa | Tindakan diagnostik pertama | Mengapa ini penting |
|---|---|---|---|
| Kontras bervariasi dari satu komponen ke komponen lain | Film minyak, variasi pembersihan, variasi hasil akhir, fokus, atau jendela proses yang tidak stabil | Bandingkan sampel yang telah dibersihkan dan sampel hasil produksi awal; catat kondisi permukaan sebelum mengubah pengaturan laser | Proses yang bergantung pada perbedaan pembersihan yang tersembunyi tidak akan tetap stabil dalam produksi |
| Marka yang kasar, meleleh, atau menonjol | Energi lokal yang berlebihan, pengaturan pulsa yang tidak sesuai (misalnya lebar pulsa dan penyaluran energi), terlalu banyak lintasan, atau target kedalaman yang tidak perlu | Kurangi dulu kebutuhan penghilangan material; bandingkan pengaturan energi yang lebih rendah atau jendela pulsa yang berbeda | Tepi yang terangkat, kotoran, dan perubahan permukaan yang berlebihan dapat tidak dapat diterima di dekat fitur bantalan presisi |
| Karakter atau kode 2D terdistorsi pada permukaan melengkung | Defokus di seluruh kelengkungan, strategi bidang yang salah, sinkronisasi rotasi yang tidak memadai, atau area penandaan yang terlalu besar | Kurangi busur penandaan untuk garis dasar, verifikasi fokus, lalu uji gerakan terkoordinasi jika cakupan penuh diperlukan | Teks yang terbaca masih dapat gagal verifikasi mesin ketika geometri sel 2D terdistorsi |
| Sambungan yang terlihat atau spasi yang melar di sekitar penandaan OD/ID | Kalibrasi rotari, tumpang tindih mulai/berhenti, masukan diameter, akselerasi, atau kesalahan sinkronisasi | Tandai pola referensi dan bandingkan keliling/diameter terukur dengan resep gerakan | Kesalahan gerakan dapat menghasilkan elemen kode yang duplikat, terkompresi, atau hilang |
| Posisi tanda bergeser | Datum lemah, kelonggaran fixture, orientasi bantalan tidak konsisten, atau resep varian yang salah | Ukur keterulangan fixture dan konfirmasi datum produksi sebelum mengubah offset artwork | Kesalahan posisi dapat memindahkan tanda yang semula dapat diterima ke zona tanpa tanda yang fungsional |
| Tanda masuk ke raceway, dudukan seal, atau area pas presisi | Definisi zona yang salah, ketidakcocokan varian, kesalahan datum, atau pertumbuhan ukuran artwork | Hentikan pengujian dan perbaiki definisi zona yang disetujui serta pencegahan kesalahan | Ini adalah kegagalan perlindungan komponen, bukan cacat kosmetik |
| Tanda mengalami degradasi setelah pembersihan, pelumasan, atau paparan terkait korosi | Mekanisme target yang salah, daya tahan tidak memadai, interaksi residu, atau perubahan kimia permukaan | Ulangi urutan paparan yang disepakati pada sampel representatif dan bandingkan tanda sebelum/sesudah | Penampilan segera setelah penandaan tidak membuktikan daya tahan dalam proses sebenarnya |
| Data serial atau kode terduplikasi atau tidak cocok | Waktu pemicu, logika pengerjaan ulang, ketidakcocokan resep/data, atau handshake verifikasi yang gagal | Lacak satu batch uji dari data sumber melalui catatan penandaan, verifikasi, penolakan, dan pengerjaan ulang | Ketertelusuran gagal bahkan ketika tanda laser itu sendiri terlihat sempurna |
Jangan anggap efek panas hanya sebagai masalah warna: karya yang dipublikasikan tentang baja bantalan yang diperlakukan laser menunjukkan bahwa masukan termal dapat mengubah struktur mikro dan kekerasan. Efek persisnya bergantung pada kondisi proses, sehingga penandaan bantalan harus dikualifikasi terhadap permukaan fungsional yang sebenarnya dan kriteria penerimaan, bukan dinilai hanya dari penampakannya.
Alur Kerja Produksi
Bagaimana Proses Penandaan Bantalan Masuk ke Produksi?
Kesiapan produksi berarti bantalan yang benar dimuat, diposisikan, ditandai, diverifikasi, dan dicatat secara berulang pada waktu takt yang dibutuhkan. Paparan laser hanyalah satu langkah dalam siklus itu.
Muat bantalan yang benar
Tentukan penyajian manual, baki, feeder, atau lini dan cegah keluarga bantalan atau sisi yang salah masuk ke proses.
Identifikasi varian dan resep
Pilih artwork yang benar, resep laser, lokasi penandaan, data diameter/rotari, dan format data variabel untuk bantalan yang sedang diproses.
Posisikan dan orientasikan
Tentukan datum yang disetujui, tetapkan orientasi sudut jika diperlukan, dan pastikan bahwa zona terlindungi yang tidak boleh ditandai tetap berada di luar bidang penandaan.
Tandai zona yang disetujui
Terapkan jendela proses yang tervalidasi, termasuk gerakan terindeks atau rotari yang diperlukan, tanpa mengubah efek permukaan yang telah disetujui sampel.
Verifikasi hasilnya
Periksa keberadaan, posisi, konten teks atau kode, keterbacaan, dan hasil pemindaian yang diperlukan sebelum komponen meninggalkan stasiun.
Tangani penolakan, pengerjaan ulang, dan data
Tentukan apa yang terjadi setelah penandaan gagal atau pembacaan gagal, bagaimana duplikat dicegah, dan bagaimana hasil yang diterima dikaitkan dengan catatan produksi.
Pemeriksaan waktu siklus: validasi urutan lengkap pemuatan → pemosisian → penandaan → verifikasi → pembongkaran/penolakan. Kecepatan pemindai atau waktu penandaan laser saja bukanlah takt produksi.

Penerimaan Sampel
Bagaimana Sampel Bearing Sebaiknya Disetujui?
Uji coba bearing harus disetujui berdasarkan kriteria identifikasi, keterbacaan, integritas permukaan, daya tahan, posisi, dan waktu siklus yang terdokumentasi. “Permanen” bukan spesifikasi pengujian yang lengkap.
Gunakan sampel produksi yang representatif, bukan hanya bearing yang paling mudah ditandai. Set pengujian harus mencakup batas-batas yang bermakna seperti rentang ukuran, finish aktual, kondisi oli/kebersihan sebenarnya, zona penandaan yang dituju, dan varian utama yang direncanakan untuk produksi.
Jika kedalaman atau profil permukaan penting, tentukan metode pengukurannya. Jika proyek tidak memerlukan kedalaman, jangan mengubah masalah penandaan yang terlihat menjadi pengukiran yang tidak perlu.
Hasil Uji → Konfigurasi Mesin
Bagaimana Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin akhir harus dikonfigurasi dari jendela proses dan metode produksi yang terbukti, bukan dari kata “bearing.” Setiap hasil uji sampel menghilangkan ketidakpastian dari keputusan konfigurasi tertentu.
| Hasil uji atau input produksi | Apa yang ditentukannya dalam konfigurasi mesin |
|---|---|
| Material, kondisi pengerasan, dan respons permukaan | Keluarga sumber laser dan strategi pulsa (lebar pulsa, frekuensi, dan pendekatan pengiriman energi yang dipilih) yang akan diteruskan dari rute sampel yang telah terbukti |
| Kontras atau kedalaman yang diperlukan bersama dengan waktu takt | Rentang daya yang diperlukan, jumlah lintasan, dan jendela proses yang stabil, bukan hanya memilih daya berdasarkan tampilan semata |
| Ukuran karakter, ukuran modul Data Matrix, dan area kerja yang dibutuhkan | Optik, ukuran bidang penandaan (area yang dicakup oleh optik terpilih pada satu penyetelan), persyaratan titik terfokus/kualitas berkas, dan hubungan yang dapat diterima antara area penandaan dan detail kode |
| OD, bore, cakupan busur, dan perilaku fokus pada kelengkungan | Fixture, metode putar/pengindeksan, dan strategi fokus untuk penandaan sisi muka, OD, atau ID |
| Jumlah varian, toleransi posisi, dan persyaratan orientasi | Metode pergantian, manajemen resep, pencegahan kesalahan, dan apakah diperlukan deteksi part atau bantuan visi |
| Penerimaan pemindai atau verifikator | Pemilihan pembaca/verifikator, pemicu verifikasi, dan komunikasi lulus/gagal |
| Ukuran batch, volume produksi, siklus kerja, dan takt | Arsitektur manual, semi-otomatis, atau inline ditambah pemuatan, pengamanan, ekstraksi, dan kapasitas stasiun |
| Aliran data serial, lot, resep, dan ketertelusuran | Persyaratan antarmuka I/O, PLC, basis data, atau sistem eksekusi manufaktur (MES), termasuk pencegahan duplikasi dan penanganan pengerjaan ulang |
Aturan praktis: jika fitur mesin tidak dapat dilacak kembali ke persyaratan sampel yang terbukti, kebutuhan penanganan komponen, persyaratan verifikasi, atau kendala produksi, fitur tersebut tidak boleh ditambahkan secara otomatis. Jika hasil sampel gagal, konfigurasi tidak boleh dibekukan sampai mekanisme kegagalannya dipahami.

Input Sampel dan RFQ
Kirim Informasi yang Mengubah Keputusan
Bantalan, material, dan geometri
Kirimkan keluarga bantalan dan nomor komponen representatif.
- Material, kondisi perlakuan panas, dan hasil akhir permukaan/pelapisan
- Diameter luar (OD), diameter dalam (bore), lebar, dan rentang varian yang direncanakan
- Cincin lepas, bantalan terbuka, kondisi tersegel atau terlumasi
- Foto, gambar, dan semua zona tanpa tanda yang dilindungi
Konten dan hasil target
Kirim artwork, teks, dan format data variabel.
- Ukuran tanda, lokasi, cakupan busur, dan toleransi posisi
- Kontras, persyaratan kedalaman/profil jika ada, dan batas integritas permukaan
- Muatan kode 2D, ukuran modul, pemindai, dan target verifikasi
- Uji ketahanan terhadap minyak, pembersihan, abrasi, penyimpanan, atau lainnya
Penanganan, kapasitas, dan data
Kirim ukuran batch, volume produksi, dan target takt time.
- Penyajian manual, baki, pengumpan, atau lini
- Kebutuhan orientasi, pergantian, dan pencegahan kesalahan
- Sumber data, aturan nomor seri/pekerjaan ulang, dan alur kerja inspeksi
- Destinasi, tegangan, enclosure, dan kendala integrasi
Langkah Selanjutnya
Evaluasi Kebutuhan Penandaan Bearing Anda
Bagikan bearing representatif, zona penandaan yang disetujui secara tepat, kondisi material dan permukaan, artwork atau data variabel, hasil penandaan yang ditargetkan, laju produksi, dan pengujian yang harus dilalui oleh penandaan tersebut. Zhuorui Laser dapat menggunakan masukan tersebut untuk menyusun jalur uji sampel dan menerjemahkan hasil yang terbukti ke dalam konfigurasi laser, optik, fixture, rotari, verifikasi, dan integrasi yang dibutuhkan.