
Кольца подшипников · Торцевые поверхности · Допустимые зоны по окружности
Лазерная маркировка подшипников
Спланируйте процесс маркировки подшипников, определив семейство подшипников, материал и состояние поверхности, функциональные зоны, где маркировка недопустима, требуемый код или текст, целевой результат, подачу детали, производительность и критерии приёмки образцов до окончательной настройки станка.
Область применения: подшипник / заготовка
Определите подшипник, прежде чем определять процесс маркировки
Один и тот же код может вести себя совершенно по-разному на отдельном закалённом кольце, собранном подшипнике с уплотнениями или варианте подшипника с покрытием. Сначала определите два отдельных входных параметра: семейство подшипников и состояние детали в момент маркировки.
Семейство подшипников
Определите конструкцию подшипника, поскольку геометрия кольца, доступная ширина торцевой поверхности, информация об ориентации и функциональные поверхности различаются в зависимости от семейства.
Семейства шариковых подшипников
Конструкции шариковых подшипников с глубокими канавками, радиально-упорные и другие могут различаться по ширине торца, расположению уплотнений, требованиям к ориентации и доступной площади для нерабочей маркировки.
Семейства роликовых подшипников
Цилиндрические, конические и сферические роликовые подшипники могут иметь более широкие диапазоны диаметров, информацию о направлении, различную геометрию колец и разный доступ вокруг буртиков и сепараторов.
Упорные и специальные подшипники
Упорные подшипники, подобранные комплекты и специальные подшипниковые узлы могут требовать идентификации торцов, ориентации или информации о подборе, которую следует определить до создания компоновки.
Состояние детали при маркировке
Отдельно определите, насколько полным, чистым и доступным является подшипник при выполнении лазерного процесса.
Отдельные внутренние или наружные кольца
Отдельные кольца обычно обеспечивают наилучший доступ, но на чертеже всё равно необходимо указать дорожки качения, прецизионные посадки, поверхности сопряжения с уплотнениями и любую поверхность, которая должна оставаться нетронутой.
Подшипники открытого типа в сборе
Сепараторы, тела качения, смазка и прилегающая геометрия могут изменять доступ луча, контакт с приспособлением, контроль загрязнений и осмотр после маркировки.
Герметизированные или смазанные подшипники
Уплотнения, защитные шайбы, защитное масло и смазка могут ограничивать доступную зону и создавать дополнительные требования к чистоте, маскированию и осмотру после маркировки.
Место нанесения маркировки
Выберите утверждённую зону маркировки подшипника
В этом разделе сначала даётся ответ на функциональный вопрос: где разрешено нанесение маркировки без ущерба для качения, герметизации, посадки или других функций подшипника? Утвердите поверхность и её границы, где маркировка запрещена, прежде чем решать, как фокусировать, фиксировать или вращать деталь.
Маркировка на боковой поверхности кольца
Часто это наиболее практичное исходное место для нанесения обозначения и информации о прослеживаемости, когда поверхность обеспечивает достаточную ширину и чертёж допускает маркировку.
Маркировка по наружной окружности
Рассматривайте полосу по наружному диаметру как кандидата только тогда, когда чертёж подтверждает, что она не является поверхностью точной посадки, уплотнения, контакта качения или иной защищённой поверхностью. Утвердите точную полосу и границы запретных зон до проектирования процесса.
Маркировка по внутренней окружности
Рассматривать отверстие в качестве кандидата только тогда, когда оно не является защищённой прецизионной посадкой или другой функционально критичной поверхностью. Согласование должно определять точную разрешённую область; сам по себе доступ лазера не делает отверстие приемлемой зоной маркировки.
Сначала защитите функцию подшипника
Дорожки качения, посадочные места под уплотнения, прецизионные посадки и другие функционально критичные поверхности следует рассматривать как зоны, запрещённые для маркировки, если только чертёж подшипника и инженерное требование явно не допускают иного.
Почему это важно: в опубликованной работе по маркировке подшипников отмечается, что лазерное воздействие может изменять поверхность и подповерхностную микроструктуру закалённой подшипниковой стали, и специально не рекомендуется наносить маркировку на дорожку качения из-за требований к твёрдости при контактном качении. См. US20120312783A1, Способ изготовления компонента подшипника.
Зачем маркировать подшипники?
Почему подшипники маркируются?
Причину маркировки следует определить до маршрута лазерной обработки. Брендовая маркировка, код прослеживаемости продукции и метка ориентации могут требовать разного содержания, расположения и проверки.
Идентифицировать подшипник
Информация о бренде, обозначении и семействе продукции помогает отличить правильный тип подшипника при инвентаризации, сборке, обслуживании и замене.
Связать деталь с производственными данными
Данные о дате, партии, лоте, серийном номере или 2D-коде могут связать подшипник или кольцо с производственными, контрольными и последующими записями.
Поддержка ориентации или работы с сопряжёнными деталями
Некоторые семейства подшипников используют информацию о направлении, сопряжении или размерных базах для поддержки сборки, подбора пар или контролируемого монтажа.
Поддержка контроля и выпуска
Знаки контроля, статуса или ссылки могут помочь предотвратить перепутывание, если их формат, полномочия и связь с производственной записью чётко определены.
Содержимое маркировки
Что обычно маркируется на подшипниках?
Содержание маркировки должно быть связано с реальной задачей идентификации, прослеживаемости, сопоставления или контроля. Не каждому подшипнику нужны все типы данных.
| Содержимое маркировки | Типичное назначение | Требуемые входные данные | Приёмочный контроль |
|---|---|---|---|
| Бренд и обозначение подшипника | Идентификация продукта | Макет или шрифт, высота символов, точное расположение и направление обзора | Правильное содержание, положение, контраст и разборчивость |
| Дата, код партии или серии | Производственная прослеживаемость | Формат, частота обновления, источник данных и правило обработки дубликатов | Корректные переменные данные и связь с записью |
| Серийный номер | Идентификация на уровне единицы | Набор символов, источник последовательности, триггер и правило повторной обработки | Отсутствие дубликатов, пропусков или ошибок транскрипции |
| Data Matrix или QR-код | Машиночитаемая прослеживаемость | Размер кода, полезная нагрузка, размер ячейки/модуля (ширина одной ячейки или модуля кода), сканер, кривизна и цель верификации | Подтвержденная читаемость с предполагаемым считывателем и согласованным правилом оценки, если применимо |
| Информация об ориентации или подборе | Контроль сборки, подбора пар или монтажа для конкретных типов подшипников | Условное обозначение направления, правило подбора, видимое расположение и ответственный производственный этап | Правильная ориентация и отсутствие неоднозначности после сборки или упаковки |
| Информация о размерных базах или контроле | Ссылка на качество, подбор или процесс, если это требуется спецификацией подшипника | Требуемое значение или символ, условное обозначение допуска, правило пересмотра и утвержденная зона | Правильное значение, формат и связь с протоколом контроля |
Пример для подшипников: В документации SKF для некоторых сверхпрецизионных радиально-упорных шарикоподшипников среди маркировок подшипника перечислены обозначение изделия, дата изготовления, серийный номер, код Data Matrix, направление опорного торца и информация об отклонениях размеров. Точное содержание зависит от семейства подшипников и спецификации производителя. См. документацию SKF по маркировке подшипников.
Переменные результата
Что определяет результат лазерной маркировки подшипников?
Одно только название подшипника не определяет выбор процесса. Полезное испытание образца фиксирует в совокупности материал и состояние термической обработки, состояние поверхности, желаемый механизм нанесения марки, геометрию и производственную цель.
Материал основы и состояние упрочнения
Зафиксируйте, является ли маркируемая деталь подшипниковой сталью, нержавеющей сталью или другой основой, и закалено ли кольцо или находится в ином производственном состоянии. Термообработанная подшипниковая сталь требует более строгого контроля того, где и как создается маркировка.
Состояние поверхности, оксидный слой, покрытие и масляная пленка
Шлифованные, полированные, оксидированные, гальванически обработанные или покрытые поверхности реагируют по-разному. Антикоррозионное масло, смазка или остатки также могут изменять контраст и стабильность процесса, поэтому испытательная поверхность должна соответствовать производственным условиям.
Контраст в сравнении с удалением материала
Определите, является ли целью видимая контрастная метка, очень неглубокое изменение поверхности или измеримая гравировка. Не оптимизируйте под глубину, если только чертеж или требование по стойкости действительно не требует глубины.
Размер символов и плотность 2D-кода
Мелкие символы и плотные 2D-коды сужают допустимый диапазон для размера сфокусированного пятна (эффективного лазерного пятна на рабочей поверхности), фокусировки, контраста и искажений. Размер ячейки/модуля кода и предполагаемый считыватель должны быть известны до утверждения.
Зона, кривизна и полезная ширина
Торцы, малые отверстия и цилиндрические поверхности меняют фокусировку, охват поля, требования к вращению и то, насколько большая часть кода может оставаться внутри разрешённой зоны.
Позиционный допуск и время такта
Метка, которая хорошо выглядит на одном неподвижном образце, всё равно может не пройти в производстве, если вариации загрузки, погрешность позиционирования, вращательное движение или требуемое время такта (доступное производственное время на деталь) выводят процесс за пределы его стабильного диапазона.
Инженерное следствие: лазерный нагрев закаленной подшипниковой стали может изменять оксидный слой на поверхности и микроструктуру под ней. По этой причине целевой поверхностный эффект и защищенные функциональные зоны должны быть частью плана приемки, а не оцениваться только по внешнему виду.
Целевой результат
На какой результат следует ориентироваться?
Определите приемлемый результат до сравнения настроек лазера. Иначе более темная или более глубокая отметка может выглядеть лучше, при этом фактически не соответствуя требованиям к подшипнику, коду или производственному требованию.
| Цель | Определите перед испытаниями | Как проверить |
|---|---|---|
| Визуальный контраст и читаемость | Требуемый внешний вид, условия наблюдения, минимальный размер символов и допустимые отклонения | Контролируемый визуальный осмотр или заданный метод визуализации на представительных образцах |
| Качество машиночитаемого кода | Тип кода, полезная нагрузка, размер модуля, кривизна, считыватель и требуемое правило/класс верификации, если указано | Считывайте с помощью предусмотренного производственного сканера или верификатора до и после согласованного испытания на воздействие |
| Глубина или профиль поверхности | Указывайте измеримую глубину только тогда, когда этого требует чертеж, долговечность или последующий процесс | Используйте согласованный метод измерения глубины/профиля, а не оценивайте темноту как глубину |
| Положение и ориентация | Утвержденная зона, база, угловая ориентация и допуск на размещение | Проверьте повторяемость в пределах запланированного диапазона типоразмеров подшипников и вариантов |
| Целостность поверхности | Максимально допустимое для данного применения изменение шероховатости, выступающая кромка, заусенец, загрязнения или тепловое воздействие | Осмотрите зону маркировки и убедитесь, что воздействие не распространяется на защищённые функциональные поверхности |
| Долговечность | Соответствующие воздействия: масло, очистка, обращение, истирание упаковкой, хранение или последующая сборка | Примените согласованную последовательность воздействий и повторно проверьте разборчивость, читаемость кода и состояние поверхности |
| Время цикла | Целевой такт, время маркировки, время обращения и время проверки | Измеряйте полный цикл процесса, а не только скорость сканера |
Геометрия + обращение с деталями
Как форма подшипника и нагрузка влияют на процесс?
После утверждения зоны маркировки геометрия определяет, насколько надёжно до неё можно добраться, сфокусироваться, позиционировать и повторять. В этом разделе рассматривается геометрия процесса и обращение с деталями, а не решение о том, допустима ли поверхность функционально.
Диаметр и ширина кольца
Укажите наружный диаметр, диаметр отверстия и ширину кольца для каждого планируемого семейства подшипников. Эти размеры определяют диапазон оснастки, доступный оптический доступ, требования к рабочей зоне и целесообразность поворотного позиционирования.
Охват маркировки и кривизна
Укажите требование к локальной метке, частичной дуге или полной окружности в уже утверждённой зоне. Кривизна изменяет фокус и может искажать символы или 2D-ячейки, если движение и маркировка не синхронизированы с поверхностью.
База и ориентация
Определите торец, заплечик, элемент отверстия или другую повторяемую базу, используемую для позиционирования метки. Если угловая ориентация имеет значение, определите базовый элемент и допуск.
Сборка и физический доступ
Покажите уплотнения, экраны, сепараторы, фланцы и смежную геометрию, которые могут перекрывать луч, ограничивать безопасный контакт с приспособлением или после выбора утвержденной зоны затруднять очистку и контроль после нанесения марки.
Ручная подача, подача в лотке или на линии
Определите, как поступает подшипник, какой стороной вверх, уже ориентирован ли он и как оператор или автоматика предотвращает попадание неверного варианта в станцию маркировки.
Диапазон вариантов и выбор рецепта
Перечислите планируемый диапазон размеров и частоту смены продукции. Многономенклатурное производство может потребовать более быстрой переналадки приспособления, сохраненных рецептов и более надежной защиты от ошибок.
Масло, смазка, уплотнения и чистота
Опишите реальные производственные условия до и после маркировки. Очистка лабораторного образца не так, как в производстве, может создать ложное технологическое окно — диапазон настроек, который кажется стабильным в лаборатории, но не проходит повторно согласованные критерии приёмки в производстве.

Маршрут первой лазерной проверки
Какой лазерный маршрут следует проверить первым?
Начните с фактического материала подшипника, состояния поверхности и целевого результата. Таблица ниже — это маршрут отбора для испытаний образцов, а не универсальное предписание для станка.
| Заготовка / цель | Первый маршрут скрининга | Почему стоит начать с этого | Когда расширять тестирование |
|---|---|---|---|
| Кольцо подшипника из обычной или нержавеющей стали; текст, серийный номер или 2D-код на одобренной поверхности | Волоконный лазер ближнего ИК-диапазона | Волоконный лазер — практичный первый вариант для многих задач маркировки металлов, и он широко используется для маркировки стали. | Расширьте испытание, если требуемые контраст, глубина, плотность кода, время такта или окно целостности поверхности не обеспечиваются стабильно. |
| Металлический подшипник, для которого качество поверхности критично или допустимое технологическое окно узкое | Сравнение волоконных лазеров MOPA | MOPA — это по-прежнему волоконный лазерный метод, но регулируемая длительность импульса может обеспечить дополнительное технологическое окно для балансировки контраста, тепловложения и воздействия на поверхность. | Сравните со стандартным базовым вариантом на волоконном лазере, используя тот же материал, отделку, код и критерии приёмки. |
| Поверхность подшипника с гальваническим, защитным, оксидным или иным слоистым покрытием | Проверяйте фактический верхний слой и целевой механизм | В процессе может потребоваться сохранить, изменить или удалить поверхностный слой. Одного определения основного металла недостаточно для выбора технологического маршрута. | Проверяйте альтернативные источники только после того, как станут известны покрытие, толщина, цвет и требуемая степень обнажения подложки. |
| Полностью керамический, с керамическим покрытием или необычный материал подшипника | Предварительная проверка образцов для конкретного материала | Слово «подшипник» не предсказывает, как поведёт себя керамический или другой специальный материал. | Сравните подходящие лазерные источники с фактическим составом керамики, качеством поверхности, требованиями к маркировке и допустимым нагревом/изменением поверхности. |
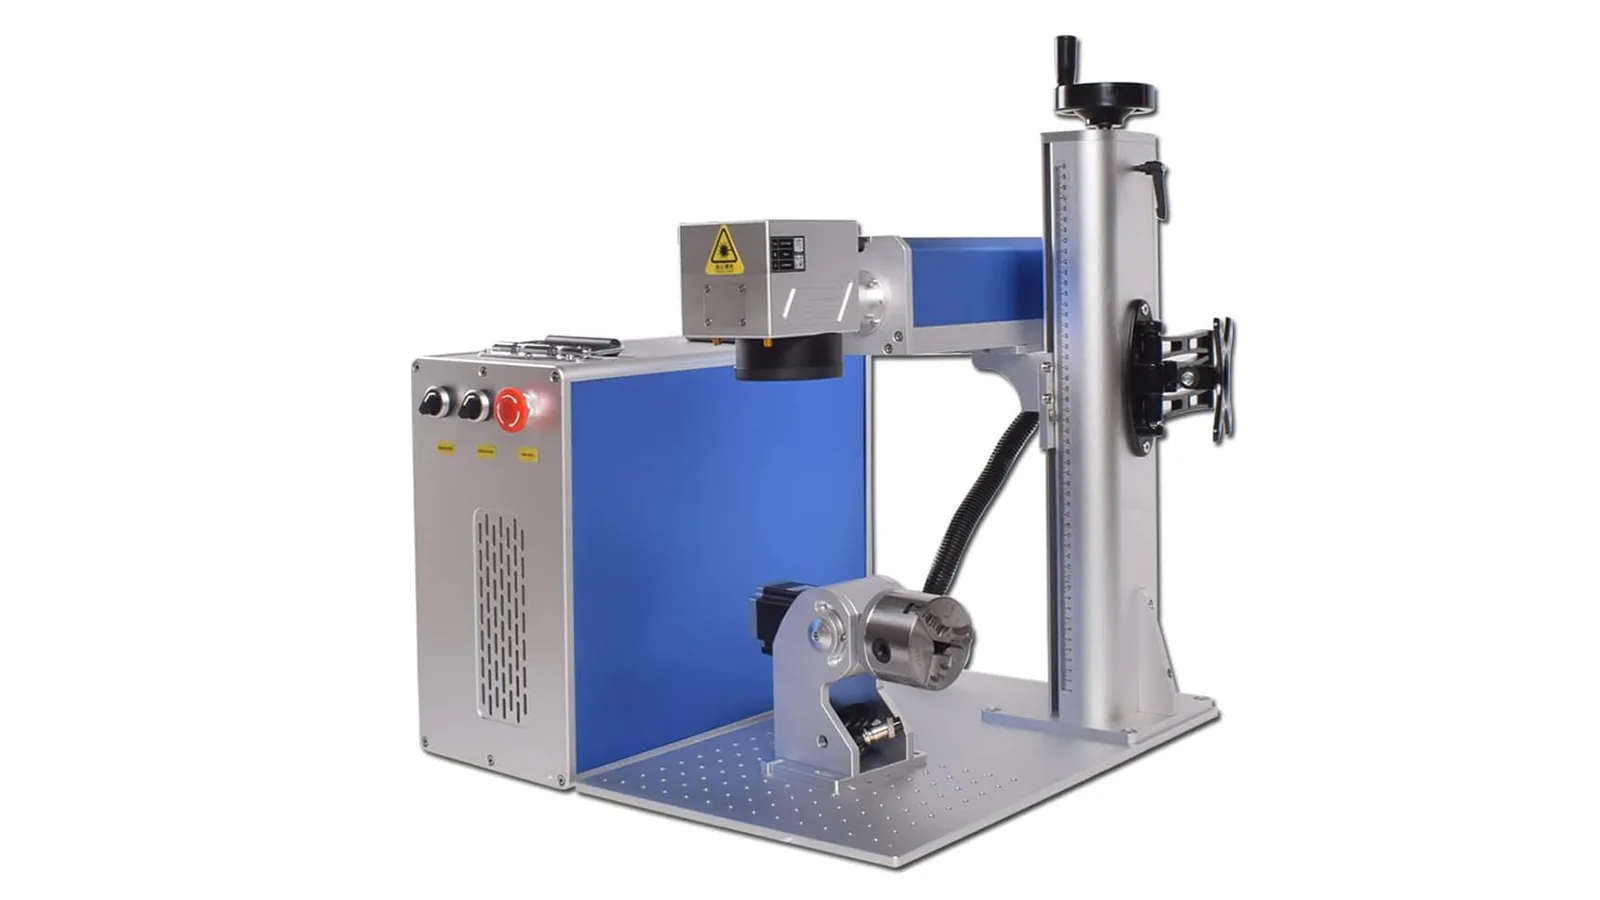
Практический маршрут для первого теста: Для обычных стальных или нержавеющих подшипниковых колец ближний ИК-волоконный лазер — разумный первый вариант скрининга, когда цель — идентификация, прослеживаемость или контролируемая неглубокая маркировка поверхности. Сравните процесс на MOPA-волоконном лазере, когда управление длительностью импульса может помочь расширить приемлемое окно процесса или уменьшить нежелательное воздействие на поверхность. Это отправная точка для испытаний образцов, а не универсальный рецепт для любого материала, покрытия или отделки подшипника.
Диагностика неисправностей
Распространённые виды отказов при лазерной маркировке подшипников
Неудачный образец полезен, когда отказ диагностирован. Зафиксируйте симптом, изолируйте вероятную переменную и повторите тест по тем же критериям приёмки, вместо того чтобы менять несколько параметров одновременно.
| Наблюдаемая проблема | Вероятные причины для проверки | Первое диагностическое действие | Почему это важно |
|---|---|---|---|
| Контраст варьируется от детали к детали | Масляная плёнка, различия в очистке, различия в шероховатости поверхности, фокусировка или нестабильное окно процесса | Сравните очищенные образцы и образцы сразу после изготовления; зафиксируйте состояние поверхности перед изменением настроек лазера | Процесс, зависящий от скрытых различий в очистке, не будет оставаться стабильным в производстве |
| Шероховатая, оплавленная или выпуклая метка | Чрезмерная локальная энергия, неподходящие параметры импульса (например, длительность импульса и подача энергии), слишком много проходов или ненужная целевая глубина | Сначала уменьшите требуемый съем материала; сравните настройки с меньшей энергией или другим окном импульса | Приподнятые края, загрязнения и чрезмерное изменение поверхности могут быть недопустимы рядом с прецизионными элементами подшипника |
| Символы или 2D-код искажаются на криволинейной поверхности | Расфокусировка по кривизне, неверная стратегия поля, недостаточная синхронизация вращения или слишком большая область маркировки | Уменьшите маркируемую дугу для базового варианта, проверьте фокус, затем протестируйте согласованное движение, если требуется полное покрытие | Даже читаемый текст может не пройти машинную верификацию, если геометрия ячеек 2D-кода искажена |
| Видимый шов или растянутый шаг в области маркировки наружного/внутреннего диаметра | Калибровка поворотной оси, перекрытие старт/стоп, ввод диаметра, ошибка ускорения или синхронизации | Нанесите эталонный шаблон и сравните измеренную длину окружности/диаметр с параметрами движения | Ошибка движения может приводить к дублированию, сжатию или пропуску элементов кода. |
| Положение метки дрейфует. | Слабая база, зазор приспособления, непостоянная ориентация подшипника или неверный рецепт исполнения. | Измерьте повторяемость приспособления и подтвердите производственную базу, прежде чем изменять смещения макета. | Ошибка позиционирования может сместить в остальном приемлемую маркировку в функциональную зону, где маркировка не допускается |
| Маркировка попадает на дорожку качения, посадочное место уплотнения или зону точной посадки | Неверное определение зоны, несоответствие исполнения, ошибка базирования или увеличение размера макета | Остановите испытание и скорректируйте определение утверждённой зоны и защиту от ошибок | Это отказ защиты детали, а не косметический дефект |
| Маркировка ухудшается после очистки, смазывания или коррозионного воздействия | Неверный механизм воздействия на материал, недостаточная стойкость, взаимодействие с остатками или изменение химии поверхности | Повторите согласованную последовательность воздействий на репрезентативных образцах и сравните маркировку до и после | Внешний вид сразу после маркировки не доказывает стойкость в реальном процессе |
| Серийные данные или данные кода дублируются или не совпадают | Неправильный тайминг триггера, логика повторной обработки, несоответствие рецепта/данных или сбой квитирования при верификации | Отследите одну тестовую партию от исходных данных через записи о маркировке, верификации, отбраковке и повторной обработке | Прослеживаемость нарушается, даже когда сама лазерная метка выглядит идеально. |
Не рассматривайте тепловой эффект только как проблему цвета: опубликованные работы по подшипниковым сталям, обработанным лазером, показывают, что тепловое воздействие может изменять микроструктуру и твёрдость. Точный эффект зависит от условий процесса, поэтому маркировка подшипников должна проходить квалификацию с учётом фактической функциональной поверхности и критериев приёмки, а не оцениваться только по внешнему виду.
Производственный рабочий процесс
Как процесс маркировки подшипников внедряется в производство?
Готовность к производству означает, что нужный подшипник раз за разом загружается, позиционируется, маркируется, проверяется и регистрируется с требуемым тактом. Лазерное воздействие — лишь один этап в этом цикле.
Загрузите правильный подшипник
Определите способ подачи: вручную, из лотка, питателем или с линии, и предотвратите попадание в процесс подшипника не того семейства или не той стороной.
Идентифицируйте вариант и рецепт
Выберите правильный макет, лазерный рецепт, место нанесения маркировки, данные диаметра/поворотной оси и формат переменных данных для обрабатываемого подшипника.
Позиционируйте и ориентируйте
Найдите утвержденную базу, при необходимости установите угловую ориентацию и убедитесь, что защищенные зоны, запрещенные для маркировки, остаются за пределами поля маркировки.
Отметьте одобренную зону
Примените валидированное окно процесса, включая необходимое индексированное или вращательное движение, не изменяя одобренный по образцу эффект поверхности.
Проверьте результат
Проверьте наличие, положение, содержимое текста или кода, читаемость и требуемый результат сканирования, прежде чем деталь покинет станцию.
Обработка отбраковки, переделки и данных
Определите, что происходит после неудачного маркирования или неудачного считывания, как предотвращаются дубликаты и как принятый результат связывается с производственной записью.
Проверка времени цикла: проверьте полную последовательность загрузка → позиционирование → маркирование → проверка → выгрузка/отбраковка. Скорость сканера или время лазерного маркирования сами по себе не являются производственным тактом.

Приёмка образцов
Как следует утверждать образцы подшипников?
Испытание подшипника следует принимать на основании задокументированных критериев идентификации, читаемости, целостности поверхности, долговечности, положения и времени цикла. «Постоянная маркировка» — это не полная спецификация испытания.
Используйте репрезентативные производственные образцы, а не только самый простой для маркировки подшипник. Набор для испытаний должен охватывать значимые границы, такие как диапазон размеров, фактическая отделка поверхности, реальное состояние по маслу/чистоте, предполагаемая зона маркировки и основные варианты, запланированные для производства.
Если глубина или профиль поверхности имеют значение, определите метод измерения. Если проект не требует глубины, не превращайте проблему видимой маркировки в ненужную гравировку.
Результат испытания → Конфигурация машины
Как испытание образца определяет окончательную конфигурацию станка?
Окончательную конфигурацию станка следует определять исходя из проверенного технологического окна и метода производства, а не из слова «подшипник». Каждый результат испытания образца устраняет неопределённость при принятии конкретного решения по конфигурации.
| Результат испытания или производственный вход | Что это определяет в конфигурации станка |
|---|---|
| Материал, состояние упрочнения и отклик поверхности | Семейство лазерных источников и стратегия импульсов (выбранная длительность импульса, частота и способ подачи энергии), которые следует перенести из проверенного маршрута обработки образца |
| Требуемый контраст или глубина вместе с временем такта | Требуемый диапазон мощности, число проходов и стабильное окно процесса, а не выбор мощности только по внешнему виду |
| Размер знака, размер модуля Data Matrix и требуемая рабочая область | Оптика, размер поля маркировки (область, покрываемая выбранной оптикой при одной установке), требования к сфокусированному пятну/качеству пучка и допустимое соотношение между областью маркировки и детализацией кода |
| Наружный диаметр, внутреннее отверстие, охват дуги и поведение фокусировки на кривизне | Оснастка, метод вращения/индексации и стратегия фокусировки для маркировки боковой поверхности, наружного или внутреннего диаметра |
| Количество вариантов, допуск по положению и требование к ориентации | Способ переналадки, управление рецептами, предотвращение ошибок, а также необходимость обнаружения детали или помощи машинного зрения |
| Приемка сканером или верификатором | Выбор считывателя/верификатора, запуск верификации и передача результата «годен/не годен» |
| Размер партии, объем производства, рабочий цикл и такт | Ручная, полуавтоматическая или встроенная в линию архитектура, а также загрузка, ограждение, извлечение и производительность станции |
| Поток данных серийных номеров, партий, рецептов и прослеживаемости | Требования к интерфейсам ввода-вывода, ПЛК, баз данных или системы управления производством (MES), включая предотвращение дублирования и обработку переделок |
Практическое правило: Практическое правило: если функцию станка нельзя обосновать подтверждённым требованием, выявленным на образце, потребностью в обработке деталей, требованием верификации или производственным ограничением, её не следует добавлять автоматически. Если результат проверки образца неудовлетворителен, конфигурацию не следует фиксировать до тех пор, пока не будет понятен механизм отказа.

Входные данные для образца и RFQ
Отправьте информацию, которая меняет решение
Подшипник, материал и геометрия
Пришлите семейство подшипников и типовые номера деталей.
- Материал, состояние термообработки и отделка поверхности/покрытие
- Наружный диаметр, внутренний диаметр, ширина и планируемый диапазон исполнений
- Свободное кольцо, открытый подшипник, состояние с уплотнением или смазкой
- Фотографии, чертежи и все защищённые зоны, не подлежащие маркировке
Содержание и целевой результат
Отправьте макет, текст и формат переменных данных.
- Размер маркировки, расположение, угловой охват и допуск на положение
- Контраст, требования к глубине/профилю (при наличии) и ограничения по целостности поверхности
- Содержимое 2D-кода, размер модуля, сканер и цель верификации
- Испытания на воздействие масла, очистки, истирания, хранения или другие испытания на долговечность
Перемещение, производительность и данные
Пришлите размер партии, объем производства и целевое время такта.
- Ручная подача, подача из лотка, питателем или в линию
- Потребности в ориентации, переналадке и защите от ошибок
- Источник данных, правила серийных номеров/повторной обработки и процедура проверки
- Место назначения, напряжение, корпус и ограничения по интеграции
Следующий шаг
Оцените свои требования к маркировке подшипников
Предоставьте образцы подшипников, точную утвержденную зону маркировки, материал и состояние поверхности, макет или переменные данные, целевой результат маркировки, производительность и испытания, которые должна пройти маркировка. Zhuorui Laser может использовать эти данные, чтобы построить схему испытаний образцов и преобразовать подтвержденный результат в требуемую конфигурацию лазера, оптики, оснастки, поворотного устройства, верификации и интеграции.