
Anéis de rolamento · Faces de extremidade · Zonas de circunferência aprovadas
Marcação a Laser de Rolamento
Planeje um processo de marcação de rolamentos definindo a família do rolamento, o material e a condição da superfície, as zonas funcionais sem marcação, o código ou texto necessário, o resultado desejado, a apresentação da peça, a taxa de produção e os critérios de aceitação da amostra antes da configuração final da máquina.
Escopo do Rolamento / Peça de Trabalho
Defina o rolamento antes de definir o processo de marcação
O mesmo código pode se comportar de maneira muito diferente em um anel endurecido solto, um rolamento montado com vedações ou uma variante de rolamento revestida. Defina primeiro duas entradas separadas: a família do rolamento e o estado da peça no momento da marcação.
Família do Rolamento
Identifique o projeto do rolamento porque a geometria do anel, a largura disponível da face lateral, as informações de orientação e as superfícies funcionais variam conforme a família.
Famílias de rolamentos de esferas
Projetos de rolamentos de esferas de canal profundo, de contato angular e outros podem diferir quanto à largura da face lateral, ao arranjo de vedação, aos requisitos de orientação e à área não funcional disponível para marcação.
Famílias de rolamentos de rolos
Rolamentos de rolos cilíndricos, cônicos e autocompensadores podem introduzir faixas de diâmetro mais amplas, informações direcionais, geometria de anel diferente e acesso diferente ao redor de ombros e gaiolas.
Rolamentos axiais e especiais
Rolamentos axiais, conjuntos combinados e montagens especiais de rolamentos podem exigir identificação de face, orientação ou informações de correspondência que devem ser definidas antes da criação do layout.
Estado da peça na marcação
Defina separadamente quão completo, limpo e acessível o rolamento está quando o processo a laser ocorre.
Anéis internos ou externos soltos
Anéis soltos geralmente oferecem o melhor acesso, mas o desenho ainda precisa identificar pistas de rolamento, ajustes de precisão, interfaces de vedação e qualquer superfície que deva permanecer intocada.
Rolamentos montados abertos
Gaiolas, elementos rolantes, graxa e geometria adjacente podem alterar o acesso do feixe, o contato do dispositivo de fixação, o controle de detritos e a inspeção após a marcação.
Rolamentos vedados ou lubrificados
Vedações, blindagens, óleo protetivo e graxa podem restringir a zona disponível e criar requisitos adicionais de limpeza, mascaramento e inspeção pós-marcação.
Local de Marcação
Escolha uma Zona Aprovada para Marcação de Rolamentos
Esta seção responde primeiro à questão funcional: onde a marcação é permitida sem comprometer a rolagem, a vedação, o ajuste ou outras funções do rolamento? Aprove a superfície e seus limites de não marcação antes de decidir como focalizar, fixar ou girar a peça.
Marcação na face lateral do anel
Muitas vezes, é o local inicial mais prático para designação e informações de rastreabilidade quando a face oferece largura suficiente e o desenho permite marcação.
Marcação na circunferência externa
Trate uma faixa de diâmetro externo como candidata somente quando o desenho confirmar que ela não é uma superfície de ajuste de precisão, vedação, contato de rolamento ou de outra forma protegida. Aprove a faixa exata e os limites de exclusão antes do projeto do processo.
Marcação na circunferência interna
Trate o furo como candidato somente quando ele não for uma superfície protegida de ajuste de precisão ou outra superfície crítica para a função. A aprovação deve identificar a área permitida exata; o acesso do laser por si só não torna o furo uma zona de marcação aceitável.
Proteja primeiro a função do rolamento
Pistas de rolamento, assentos de vedação, ajustes de precisão e outras superfícies críticas para a função devem ser tratados como zonas sem marcação, a menos que o desenho do rolamento e o requisito de engenharia permitam explicitamente o contrário.
Por que isso importa: trabalhos publicados sobre marcação de rolamentos observam que a exposição ao laser pode alterar a superfície e a microestrutura subjacente do aço de rolamento temperado, e recomendam especificamente não marcar uma pista de rolamento devido aos seus requisitos de dureza para contato de rolamento. Ver US20120312783A1, Método de fabricação de um componente de rolamento.
Por que marcar rolamentos?
Por que os rolamentos são marcados?
O motivo da marcação deve ser definido antes da rota do laser. Uma marca de identificação, um código de rastreabilidade de produção e uma marca de orientação podem exigir conteúdo, posicionamento e verificação diferentes.
Identificar o rolamento
Informações de marca, designação e família de produtos ajudam a distinguir o tipo correto de rolamento durante estoque, montagem, manutenção e substituição.
Vincular a peça aos dados de produção
Dados de data, lote, batelada, número de série ou código 2D podem conectar um rolamento ou anel a registros de fabricação, inspeção e etapas posteriores.
Apoiar a orientação ou o manuseio de peças pareadas
Algumas famílias de rolamentos usam informações de direção, pareamento ou referência dimensional para apoiar a montagem, o pareamento ou a instalação controlada.
Apoiar a inspeção e a liberação
Marcas de inspeção, status ou referência podem ajudar a evitar trocas quando seu formato, sua autoridade e sua relação com o registro de produção estão claramente definidos.
Conteúdo da marcação
O Que É Comumente Marcado em Rolamentos?
O conteúdo da marcação deve estar vinculado a uma tarefa real de identificação, rastreabilidade, pareamento ou inspeção. Nem todo rolamento precisa de todos os tipos de dados.
| Conteúdo da marcação | Finalidade típica | Entrada necessária | Verificação de aceitação |
|---|---|---|---|
| Marca e designação do rolamento | Identificação do produto | Arte-final ou fonte, altura do caractere, localização exata e direção de visualização | Conteúdo, posição, contraste e legibilidade corretos |
| Data, código de lote ou de batelada | Rastreabilidade de fabricação | Formato, frequência de atualização, fonte de dados e regra de duplicatas | Dados variáveis corretos e associação de registros |
| Número de série | Identificação no nível de unidade | Conjunto de caracteres, fonte de sequência, gatilho e regra de retrabalho | Sem duplicatas, omissões ou erros de transcrição |
| Código Data Matrix ou QR | Rastreabilidade legível por máquina | Tamanho do código, payload, tamanho da célula/módulo (a largura de uma célula ou módulo de código), scanner, curvatura e alvo de verificação | Legibilidade verificada com o leitor pretendido e a regra de classificação acordada, quando aplicável |
| Informações de orientação ou correspondência | Controle de montagem, emparelhamento ou instalação para tipos específicos de rolamentos | Convenção de direção, regra de correspondência, local visível e etapa de produção responsável | Orientação correta e sem ambiguidade após montagem ou embalagem |
| Informações de referência dimensional ou de inspeção | Referência de qualidade, pareamento ou processo quando exigida pela especificação do rolamento | Valor ou símbolo exigido, convenção de tolerância, regra de revisão e zona aprovada | Valor, formato e relação corretos com o registro de inspeção |
Exemplo específico de rolamento: A documentação SKF para alguns rolamentos de esferas de contato angular de superprecisão lista, entre as marcações do rolamento, a designação do produto, a data de fabricação, o número de série, o código Data Matrix, a direção da face de impulso e as informações de desvio dimensional. O conteúdo exato depende da família de rolamentos e da especificação do fabricante. Consulte Documentação das marcações de rolamentos SKF.
Variáveis de Resultado
O que determina o resultado da marcação a laser do rolamento?
O nome do rolamento por si só não seleciona o processo. Um teste de amostra útil registra o material e o estado de tratamento térmico, a condição da superfície, o mecanismo de marcação desejado, a geometria e a meta de produção em conjunto.
Substrato e condição de endurecimento
Registre se a peça marcada é de aço para rolamentos, aço inoxidável ou outro substrato, e se o anel está endurecido ou em um estado de fabricação diferente. O aço para rolamentos tratado termicamente exige controle mais rigoroso de onde e como a marca é criada.
Acabamento, óxido, revestimento e película de óleo
Superfícies retificadas, polidas, oxidadas, galvanizadas ou revestidas respondem de forma diferente. Óleo anticorrosivo, graxa ou resíduo também podem alterar o contraste e a consistência do processo, portanto a superfície de teste deve corresponder à condição de produção.
Contraste versus remoção de material
Defina se o alvo é uma marca de contraste visível, uma modificação superficial muito rasa ou uma gravação mensurável. Não otimize para profundidade, a menos que o desenho ou o requisito de durabilidade realmente precise de profundidade.
Tamanho dos caracteres e densidade do código 2D
Caracteres pequenos e códigos 2D densos reduzem a faixa aceitável para o tamanho do ponto focalizado (o ponto de laser efetivo na superfície de trabalho), o foco, o contraste e a distorção. O tamanho da célula/módulo do código e o leitor pretendido devem ser conhecidos antes da aprovação.
Zona, curvatura e largura utilizável
Superfícies de topo, furos pequenos e superfícies cilíndricas alteram o foco, a cobertura do campo, as necessidades de rotação e quanto do código pode permanecer dentro de uma zona aprovada.
Tolerância de posição e takt time
Uma marca que parece boa em uma amostra estacionária ainda pode falhar em produção se a variação de carregamento, o erro de posicionamento, o movimento rotativo ou o takt time exigido (o tempo de produção disponível por peça) empurrarem o processo para fora de sua faixa estável.
Implicação de engenharia: o aquecimento a laser de aço para rolamentos temperado pode alterar o óxido superficial e a microestrutura subjacente. Por esse motivo, o efeito superficial desejado e as zonas funcionais protegidas devem fazer parte do plano de aceitação, em vez de serem avaliados apenas pela aparência.
Resultado Desejado
Qual resultado você deve buscar?
Defina o resultado aceitável antes de comparar as configurações do laser. Caso contrário, uma marca mais escura ou mais profunda pode parecer melhor, embora na verdade não atenda ao requisito do rolamento, do código ou de produção.
| Alvo | Definir antes do teste | Como verificar |
|---|---|---|
| Contraste visual e legibilidade | Aparência exigida, condição de visualização, tamanho mínimo dos caracteres e variação aceitável | Inspeção visual controlada ou método de imagem definido em amostras representativas |
| Qualidade do código legível por máquina | Tipo de código, payload, tamanho do módulo, curvatura, leitor e regra/grau de verificação exigido quando especificado | Ler com o scanner ou verificador de produção pretendido antes e depois do teste de exposição acordado |
| Profundidade ou perfil de superfície | Especifique profundidade mensurável somente quando o desenho, a durabilidade ou o processo a jusante exigirem | Use o método de medição de profundidade/perfil acordado em vez de julgar a escuridão como profundidade |
| Posição e orientação | Zona aprovada, datum, orientação angular e tolerância de posicionamento | Verifique a repetibilidade em toda a faixa planejada de tamanhos e variantes de rolamentos |
| Integridade da superfície | Alteração máxima aceitável de rugosidade, borda elevada, rebarba, detritos ou efeito térmico para a aplicação | Inspecione a zona marcada e confirme que nenhum efeito se estende para superfícies funcionais protegidas |
| Durabilidade | Exposição relevante: óleo, limpeza, manuseio, abrasão de embalagem, armazenamento ou montagem posterior | Aplique a sequência de exposição acordada e verifique novamente a legibilidade, a leitura do código e a condição da superfície |
| Tempo de ciclo | Takt alvo, tempo de marcação, tempo de manuseio e tempo de verificação | Meça o ciclo completo do processo, não apenas a velocidade do scanner |
Geometria + Manuseio de Peças
Como o formato e o carregamento do rolamento afetam o processo?
Depois que a zona de marcação é aprovada, a geometria determina com que confiabilidade ela pode ser alcançada, focalizada, posicionada e repetida. Esta seção trata da geometria do processo e do manuseio, e não de decidir se a superfície é funcionalmente permitida.
Diâmetro e largura do anel
Informe o diâmetro externo, o diâmetro do furo e a largura do anel para cada família de rolamentos planejada. Essas dimensões definem a faixa de fixação, o acesso óptico disponível, o requisito de área de trabalho e se o posicionamento rotativo é viável.
Cobertura da marcação e curvatura
Especifique um requisito de marcação local, arco parcial ou circunferência total dentro da zona já aprovada. A curvatura altera o foco e pode distorcer caracteres ou células 2D se o movimento e a marcação não estiverem sincronizados com a superfície.
Datum e orientação
Identifique a face, o ombro, a característica do furo ou outro datum repetível usado para localizar a marca. Se a orientação angular for relevante, defina a característica de referência e a tolerância.
Montagem e acesso físico
Mostre vedações, blindagens, gaiolas, flanges e geometria adjacente que possam obstruir o feixe, restringir o contato seguro com o dispositivo de fixação ou dificultar a limpeza e a inspeção pós-marcação depois que a zona aprovada tiver sido escolhida.
Apresentação manual, em bandeja ou em linha
Defina como o rolamento chega, qual lado fica voltado para cima, se ele já está orientado e como o operador ou a automação impede que a variante errada entre na estação de marcação.
Faixa de variantes e seleção de receitas
Liste a faixa de tamanhos planejada e com que frequência os produtos mudam. A produção de alto mix pode precisar de ajuste mais rápido do dispositivo de fixação, receitas armazenadas e prevenção de erros mais robusta.
Óleo, graxa, vedações e limpeza
Informe a condição real de produção antes e depois da marcação. Limpar uma amostra de laboratório de forma diferente da produção pode criar uma janela de processo falsa, ou seja, uma faixa de configurações que parece estável no laboratório, mas que não atende repetidamente aos critérios de aceitação acordados na produção.

Rota de Laser do Primeiro Teste
Qual Rota de Laser Deve Ser Testada Primeiro?
Comece com o material real do rolamento, a condição da superfície e o resultado desejado. A tabela abaixo é uma rota de triagem para testes de amostras, não uma prescrição universal de máquina.
| Peça de trabalho / alvo | Rota de triagem inicial | Por que começar por aí | Quando ampliar o teste |
|---|---|---|---|
| Anel de rolamento de aço comum ou inoxidável; texto, número de série ou código 2D em uma superfície aprovada | Laser de fibra de infravermelho próximo | O laser de fibra é uma primeira opção prática para muitas tarefas de marcação de metais e é amplamente utilizado para marcação em aço. | Amplie o teste se os requisitos de contraste, profundidade, densidade do código, takt time ou janela de integridade superficial não puderem ser atendidos de forma consistente. |
| Rolamento metálico onde a qualidade da superfície é sensível ou a janela de processo aceitável é estreita | Comparação de fibra MOPA | O MOPA ainda é uma rota de laser de fibra, mas a largura de pulso ajustável pode fornecer outra janela de processo para equilibrar contraste, aporte térmico e efeito de superfície. | Compare com a linha de base de fibra padrão usando o mesmo material, acabamento, código e critérios de aceitação. |
| Superfície de apoio galvanizada, revestida, oxidada ou de outra forma em camadas | Teste a camada superior real e o mecanismo-alvo | O processo pode precisar preservar, modificar ou remover a camada superficial. A identidade do metal base por si só não é suficiente para selecionar a rota. | Avalie fontes alternativas somente depois que o revestimento, a espessura, a cor e a exposição necessária do substrato forem conhecidos. |
| Material de apoio totalmente cerâmico, revestido com cerâmica ou incomum | Triagem de amostras específica por material | A palavra “rolamento” não prevê como uma cerâmica ou outro material especial responderá. | Compare fontes de laser adequadas com a composição real da cerâmica, o acabamento, o requisito de marcação e a alteração térmica/superficial permitida. |
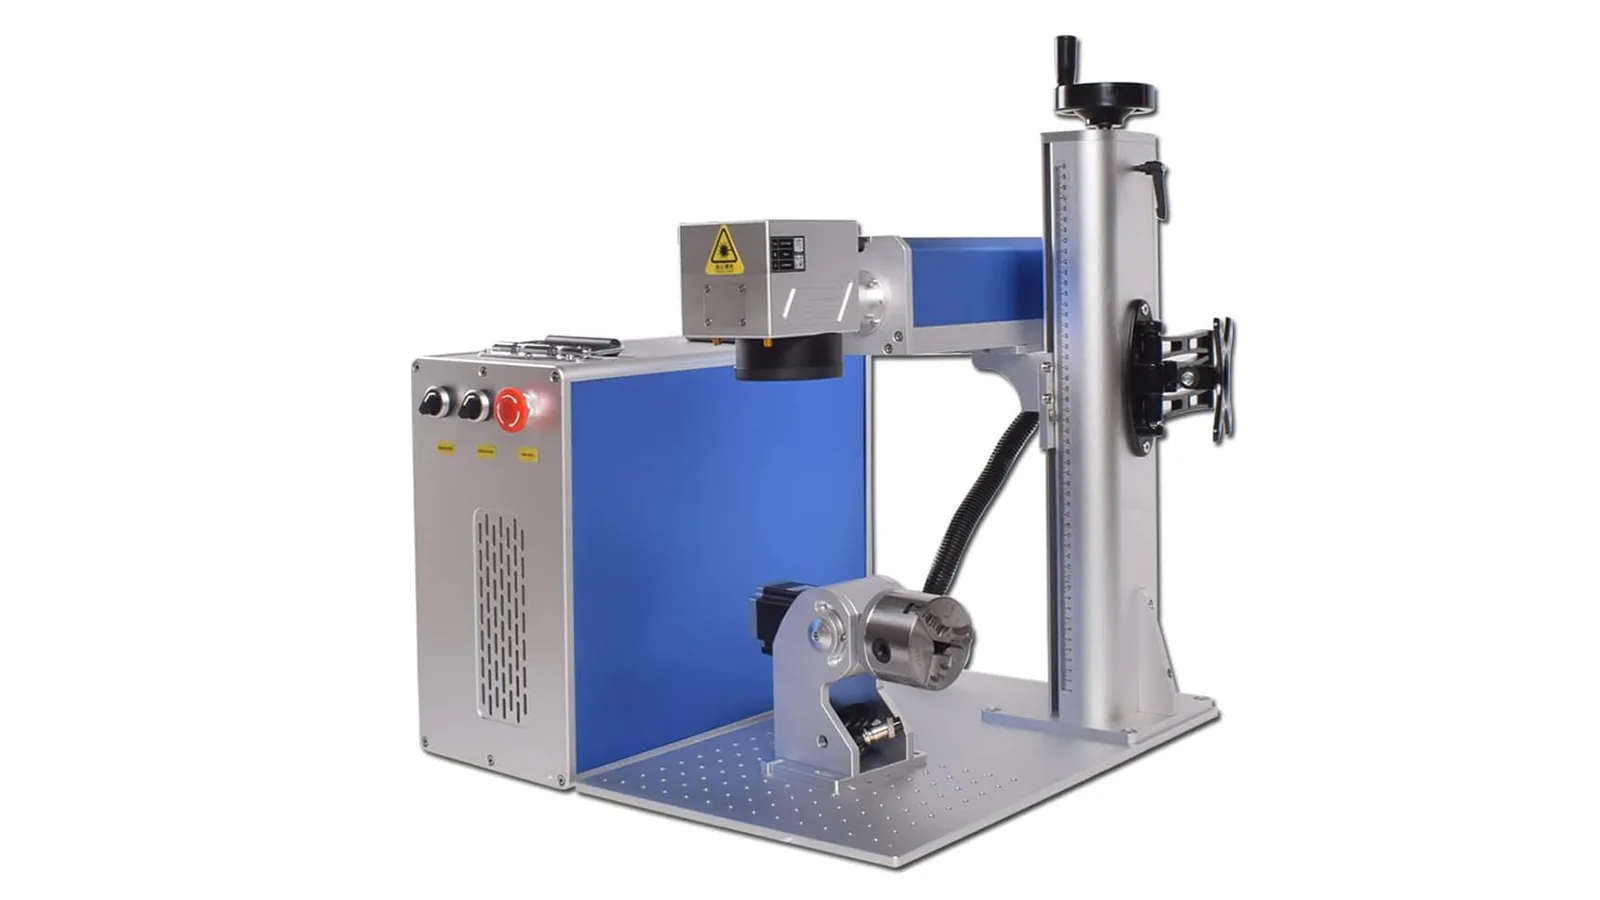
Rota prática para o primeiro teste: Para anéis de rolamento de aço convencional ou inoxidável, a fibra de infravermelho próximo é uma rota de triagem inicial sensata quando o objetivo é identificação, rastreabilidade ou marcação superficial rasa controlada. Compare um processo de fibra MOPA quando o controle da largura de pulso puder ajudar a ampliar a janela de processo aceitável ou reduzir efeitos superficiais indesejados. Este é um ponto de partida para testes de amostras, não uma prescrição universal para todo material, revestimento ou acabamento de rolamento.
Diagnóstico de Falhas
Modos Comuns de Falha na Marcação a Laser de Rolamentos
Uma amostra ruim é útil quando a falha é diagnosticada. Registre o sintoma, isole a variável provável e faça novo teste com os mesmos critérios de aceitação, em vez de alterar vários parâmetros de uma só vez.
| Problema observado | Prováveis causas a verificar | Primeira ação diagnóstica | Por que é importante |
|---|---|---|---|
| O contraste varia de peça para peça | Película de óleo, variação de limpeza, variação de acabamento, foco ou janela de processo instável | Compare amostras limpas e como produzidas; registre a condição da superfície antes de alterar as configurações do laser | Um processo que depende de diferenças ocultas de limpeza não permanecerá estável em produção |
| Marca rugosa, derretida ou saliente | Energia local excessiva, configurações de pulso inadequadas (por exemplo, largura de pulso e entrega de energia), muitas passadas ou alvo de profundidade desnecessário | Reduza primeiro a remoção de material necessária; compare configurações de menor energia ou configurações diferentes de janela de pulso | Bordas salientes, detritos e alteração excessiva da superfície podem ser inaceitáveis perto de elementos de precisão de rolamentos |
| Caracteres ou código 2D se distorcem em uma superfície curva | Desfoque ao longo da curvatura, estratégia de campo incorreta, sincronização de rotação insuficiente ou área de marcação superdimensionada | Reduza o arco marcado para uma linha de base, verifique o foco e, em seguida, teste o movimento coordenado se a cobertura total for necessária | Texto legível ainda pode falhar na verificação da máquina quando a geometria da célula 2D está distorcida |
| Emenda visível ou espaçamento esticado ao redor da marcação OD/ID | Calibração rotativa, sobreposição de início/parada, entrada de diâmetro, aceleração ou erro de sincronização | Marque um padrão de referência e compare a circunferência/diâmetro medidos com a receita de movimento | Erro de movimento pode criar elementos de código duplicados, comprimidos ou ausentes |
| A posição da marcação deriva | Datum fraco, folga do dispositivo, orientação inconsistente do rolamento ou receita de variante errada | Meça a repetibilidade do dispositivo de fixação e confirme o datum de produção antes de alterar os deslocamentos da arte | Erro de posição pode mover uma marca de outro modo aceitável para uma zona funcional onde não é permitida marca |
| A marca entra na pista de rolamento, no assento de vedação ou na área de ajuste de precisão | Definição incorreta de zona, incompatibilidade de variante, erro de datum ou aumento do tamanho da arte | Interrompa o teste e corrija a definição da zona aprovada e a prevenção de erros | Trata-se de uma falha de proteção da peça, não de um defeito cosmético |
| A marca se degrada após limpeza, aplicação de óleo ou exposição relacionada à corrosão | Mecanismo-alvo incorreto, durabilidade insuficiente, interação com resíduos ou alteração da química da superfície | Repita a sequência de exposição acordada em amostras representativas e compare a marca antes/depois | A aparência imediatamente após a marcação não prova a durabilidade no processo real |
| Os dados de número de série ou de código estão duplicados ou incompatíveis | Temporização do disparo, lógica de retrabalho, incompatibilidade de receita/dados ou falha no handshake de verificação | Rastrear um lote de teste desde os dados de origem, passando por registros de marcação, verificação, rejeição e retrabalho | A rastreabilidade falha mesmo quando a marca a laser em si parece perfeita |
Não trate o efeito térmico apenas como um problema de cor: Trabalhos publicados sobre aços para rolamentos tratados a laser mostram que o aporte térmico pode alterar a microestrutura e a dureza. O efeito exato depende das condições do processo, portanto a marcação de rolamentos deve ser qualificada com base na superfície funcional real e nos critérios de aceitação, em vez de ser avaliada apenas pela aparência.
Fluxo de Trabalho de Produção
Como um Processo de Marcação de Rolamentos Entra em Produção?
A prontidão para produção significa que o rolamento correto é carregado, posicionado, marcado, verificado e registrado repetidamente no tempo de takt exigido. A exposição a laser é apenas uma etapa desse ciclo.
Carregue o rolamento correto
Defina a apresentação manual, em bandeja, por alimentador ou em linha e impeça que a família ou o lado errado do rolamento entre no processo.
Identifique a variante e a receita
Selecione a arte correta, a receita de laser, a localização da marca, os dados de diâmetro/rotativos e o formato de dados variáveis para o rolamento que está sendo processado.
Posicione e oriente
Localize o datum aprovado, estabeleça a orientação angular se necessário e verifique se as zonas protegidas sem marcação permanecem fora do campo de marcação.
Marque a zona aprovada
Aplique a janela de processo validada, incluindo qualquer movimento indexado ou rotativo necessário, sem alterar o efeito de superfície aprovado na amostra.
Verifique o resultado
Verifique a presença, a posição, o conteúdo de texto ou código, a legibilidade e qualquer resultado de scanner exigido antes que a peça saia da estação.
Trate rejeição, retrabalho e dados
Defina o que acontece após uma marcação malsucedida ou uma leitura malsucedida, como as duplicatas são evitadas e como o resultado aceito é associado ao registro de produção.
Verificação do tempo de ciclo: valide a sequência completa carregar → posicionar → marcar → verificar → descarregar/rejeitar. A velocidade do scanner ou o tempo de marcação a laser isoladamente não é o takt de produção.

Aceitação de amostra
Como as amostras de rolamentos devem ser aprovadas?
Um teste de rolamento deve ser aceito com base em critérios documentados de identificação, legibilidade, integridade da superfície, durabilidade, posição e tempo de ciclo. “Permanente” não é uma especificação de teste completa.
Use amostras representativas da produção em vez de apenas o rolamento mais fácil de marcar. O conjunto de testes deve abranger limites significativos, como faixa de tamanho, acabamento real, condição real de óleo/limpeza, zona de marcação pretendida e as principais variantes planejadas para a produção.
Se profundidade ou perfil da superfície forem importantes, defina o método de medição. Se o projeto não exigir profundidade, não converta um problema de marcação visível em gravação desnecessária.
Resultado do teste → Configuração da máquina
Como o teste de amostra determina a configuração final da máquina?
A máquina final deve ser configurada a partir da janela de processo comprovada e do método de produção, e não a partir da palavra “rolamento”. Cada resultado de teste de amostra elimina a incerteza de uma decisão específica de configuração.
| Resultado de teste ou entrada de produção | O que isso determina na configuração da máquina |
|---|---|
| Material, estado de endurecimento e resposta da superfície | Família de fontes laser e estratégia de pulso (a abordagem selecionada de largura de pulso, frequência e entrega de energia) a ser levada adiante a partir da rota de amostra comprovada |
| Contraste ou profundidade necessários, juntamente com o tempo takt | Faixa de potência necessária, número de passagens e janela de processo estável, em vez de selecionar a potência apenas pela aparência |
| Tamanho de caractere, tamanho do módulo Data Matrix e área de trabalho necessária | Óptica, tamanho do campo de marcação (a área coberta pela óptica selecionada em uma configuração), requisito de ponto focalizado/qualidade do feixe e a relação aceitável entre a área de marcação e o detalhe do código |
| Diâmetro externo, diâmetro interno, cobertura de arco e comportamento de foco em curvatura | Dispositivo de fixação, método rotativo/de indexação e estratégia de foco para marcação em face lateral, diâmetro externo ou diâmetro interno |
| Contagem de variantes, tolerância de posição e requisito de orientação | Método de troca, gerenciamento de receitas, prevenção de erros e se detecção de peças ou assistência de visão é necessária |
| Aceitação de scanner ou verificador | Seleção de leitor/verificador, gatilho de verificação e comunicação de aprovação/reprovação |
| Tamanho do lote, volume de produção, ciclo de trabalho e takt | Arquitetura manual, semiautomática ou em linha, além de carregamento, proteções, extração e capacidade da estação |
| Fluxo de dados de número de série, lote, receita e rastreabilidade | Requisitos de interface de E/S, CLP, banco de dados ou sistema de execução de manufatura (MES), incluindo prevenção de duplicidade e tratamento de retrabalho |
Regra prática: se um recurso da máquina não puder ser rastreado até um requisito de amostra comprovado, uma necessidade de manuseio de peças, um requisito de verificação ou uma restrição de produção, ele não deve ser adicionado automaticamente. Se um resultado de amostra falhar, a configuração não deve ser congelada até que o mecanismo de falha seja compreendido.

Entradas de Amostra e RFQ
Envie as Informações que Mudam a Decisão
Rolamento, material e geometria
Envie a família de rolamentos e os números de peça representativos.
- Material, estado de tratamento térmico e acabamento superficial/revestimento
- OD, furo, largura e faixa de variantes planejada
- Anel solto, rolamento aberto, estado vedado ou lubrificado
- Fotos, desenhos e todas as zonas protegidas sem marcação
Conteúdo e resultado desejado
Envie arte, texto e formato de dados variáveis.
- Tamanho da marcação, localização, cobertura do arco e tolerância de posição
- Contraste, requisito de profundidade/perfil, se houver, e limites de integridade da superfície
- Payload do código 2D, tamanho do módulo, scanner e alvo de verificação
- Testes de óleo, limpeza, abrasão, armazenamento ou outros testes de durabilidade
Manuseio, capacidade e dados
Envie o tamanho do lote, o volume de produção e o tempo takt alvo.
- Apresentação manual, em bandeja, por alimentador ou em linha
- Necessidades de orientação, troca de formato e prevenção de erros
- Fonte de dados, regras de número de série/retrabalho e fluxo de inspeção
- Destino, tensão, gabinete e restrições de integração
Próxima Etapa
Avalie Sua Necessidade de Marcação de Rolamentos
Compartilhe rolamentos representativos, a zona exata de marcação aprovada, o material e a condição da superfície, a arte ou os dados variáveis, o resultado de marcação desejado, a taxa de produção e os testes que a marca deve passar. A Zhuorui Laser pode usar essas informações para construir um caminho de teste de amostra e traduzir o resultado comprovado na configuração necessária de laser, óptica, dispositivo de fixação, rotativo, verificação e integração.