
Zhuorui Laser / referência técnica
Guias de Tecnologia de Marcação a Laser
Use este guia para comparar rotas de marcação a laser de Fibra, UV, CO2 e Verde, entender quando a fibra MOPA é importante e identificar qual tecnologia vale a pena testar primeiro para o material real e a marca-alvo. Em seguida, use comprimento de onda, comportamento de pulso, óptica de focalização F-theta e escaneamento galvo para entender por que a janela de processo muda.
Como usar este guia: Comece pelo material e pelo efeito desejado. Use a matriz de seleção rápida para uma primeira rota, depois use o mapa de tecnologias e as relações entre parâmetros para entender as variáveis por trás dessa escolha. Consulte a página do produto relevante para configuração da máquina, o guia de materiais para resposta do substrato e a página de solução quando a decisão envolver integração ou fluxo de produção.
As cinco variáveis
Tecnologia de Marcação a Laser: Cinco Variáveis para Entender
Uma especificação de laser só é útil quando suas variáveis são lidas em conjunto. Comece pelo material e pelo efeito desejado, depois use estas cinco lentes para estruturar o teste correto.
Fonte de laser
Define a família de luz emitida e a janela prática de processo disponível para o material.
Comprimento de onda
Altera a absorção, a refletividade e como a superfície converte energia óptica em uma marca.
Comportamento do pulso
A largura do pulso, a frequência e a potência de pico moldam a entrada de calor, a remoção e a qualidade da borda.
Tamanho do spot e óptica de focalização
A lente F-theta e a distância focal moldam o ponto focalizado, a distância de trabalho e o campo utilizável, que por sua vez afetam a escala da característica e a densidade de energia local.
Varredura galvo
A cabeça de varredura galvo direciona o feixe pelo campo X-Y e controla a posição do feixe e a velocidade de varredura. A focalização é realizada pela óptica F-theta, não pelo galvo.
Da energia à marca
Como essas variáveis se tornam uma marca laser visível
A marcação a laser começa apenas quando a superfície absorve energia óptica suficiente para alterar o material de forma útil e controlada. O comprimento de onda e a condição da superfície influenciam quanta energia é absorvida; o comportamento do pulso e a óptica de focalização F-theta moldam o ponto focalizado e a densidade de energia local; e o cabeçote de varredura galvo posiciona e move esse feixe focalizado pela superfície. O resultado visível é, portanto, o fim de uma cadeia de interações, e não o efeito de uma especificação isolada.
Em metais, o processo pode criar uma reação escura na superfície ou uma camada de óxido com pouca remoção de material, remover uma fina camada superficial para uma marca mais clara, ou remover mais material para gravação. Em polímeros e materiais orgânicos, a energia absorvida pode produzir formação de espuma, carbonização, uma mudança química de cor ou remoção controlada. Revestimentos podem ser seletivamente removidos para expor uma camada de contraste por baixo. Vidro e outros materiais frágeis ou transparentes podem responder por meio de modificação superficial localizada ou fosqueamento, em que a janela de processo aceitável depende fortemente da composição, do revestimento e da sensibilidade térmica.
É por isso que duas peças com o mesmo nome amplo de material podem se comportar de maneira diferente. Grau de liga, pigmentos, aditivos, anodização, tinta, galvanoplastia, acabamento superficial e espessura da camada podem todos deslocar a janela de processo útil. Um guia de tecnologia pode identificar o mecanismo que vale a pena testar, mas ainda é necessária uma amostra representativa para confirmar contraste, profundidade, danos à superfície, legibilidade e repetibilidade na peça real.
Comprimento de onda, material e estado da superfície determinam como a energia óptica entra na peça.
A energia absorvida impulsiona aquecimento, mudança química, oxidação, formação de espuma ou remoção de material.
O comportamento do pulso, o ponto focalizado, a velocidade de varredura galvo, o espaçamento e o número de passagens controlam a sobreposição, o acúmulo de calor e a forma da marca.
Inspecione a amostra real para verificar contraste, profundidade, qualidade da borda, danos, legibilidade e estabilidade do processo.
Diretório de famílias de origem
Tecnologias de marcação a laser de fibra, UV, CO2 e verde
Essas quatro rotas são pontos de partida técnicos, não promessas universais de material. A superfície real, o objetivo da marcação e a aceitação da amostra decidem a configuração final.
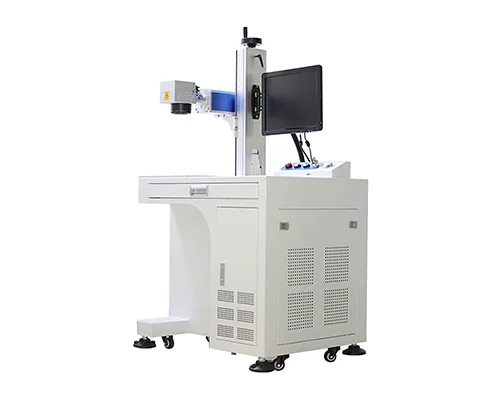
Infravermelho próximo / comumente em torno de 1064 nm
Tecnologia de laser de fibra
Rota de partida comum para metais e materiais de engenharia selecionados. Arquiteturas Q-switched e MOPA diferem no controle de pulso e na janela de processo.
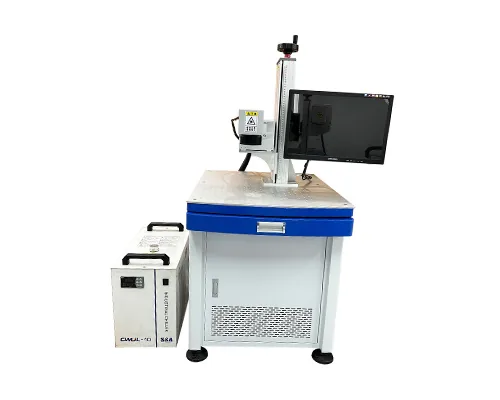
Ultravioleta / comumente 355 nm
Tecnologia de laser UV
Frequentemente avaliada para detalhes finos e superfícies sensíveis, onde um comprimento de onda mais curto pode produzir uma janela de processo útil.
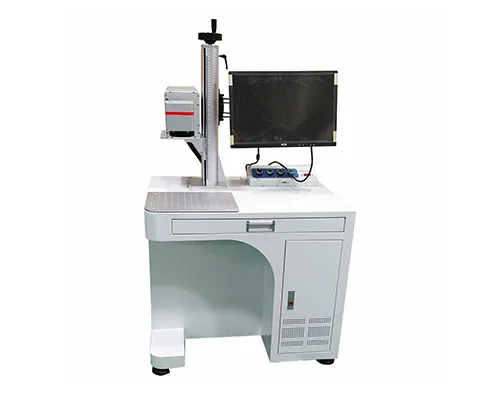
Infravermelho / comumente 10,6 µm
Tecnologia de laser de CO2
Rota de comprimento de onda mais longo para materiais orgânicos selecionados, revestimentos e embalagens, com extração e comportamento da pluma incluídos no escopo.
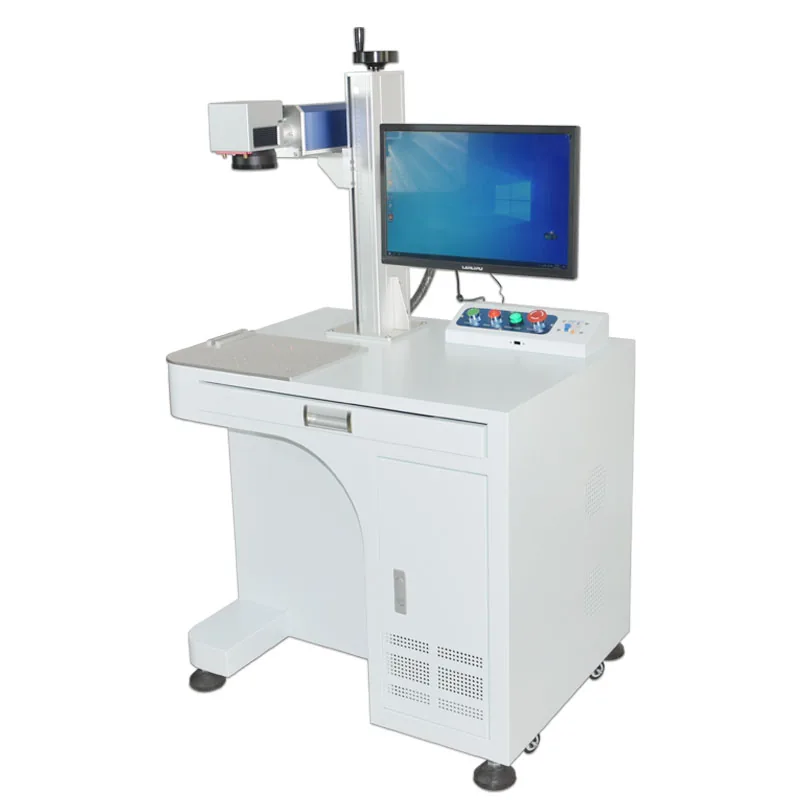
Verde visível / comumente 532 nm
Tecnologia de laser verde
Fontes verdes podem ser relevantes quando a absorção ou a resposta térmica torna vantajoso um teste em comprimento de onda visível. Confirme a disponibilidade da fonte em relação à configuração proposta da máquina.
Seleção rápida inicial
Qual tecnologia de laser vale a pena testar primeiro?
Use isto como uma matriz de encaminhamento, não como uma garantia de compatibilidade. A primeira rota deve ser escolhida a partir do material real, do empilhamento de superfícies e do efeito alvo, e depois confirmada em uma amostra representativa.
| Material / alvo | Tecnologia que vale a pena testar primeiro | Por que é um ponto de partida comum | O que pode mudar a decisão |
|---|---|---|---|
| Metais nus, identificação durável, gravação ou marcas escuras | Fibra; considere fibra MOPA quando uma janela mais ampla de controle de pulso for relevante | Fontes de fibra de infravermelho próximo são uma rota industrial comum para metais e peças robustas. | Liga, acabamento superficial, revestimento, cor alvo, profundidade necessária, aporte térmico e tamanho do campo. |
| Plásticos sensíveis ao calor, filmes ou marcas finas de alto contraste | UV costuma valer a pena testar cedo | Comprimento de onda mais curto e interação localizada podem abrir uma janela de processo útil em substratos sensíveis ou difíceis. | Formulação do polímero, pigmento, aditivos, cor, espessura, névoa, resíduo e efeito térmico admissível. |
| Madeira, papel, couro, papelão e muitas superfícies orgânicas | CO2 | O CO2 é uma rota comum para materiais orgânicos e muitos materiais não metálicos. | Umidade, revestimento, tolerância à carbonização, qualidade da borda, contraste necessário, foco e extração. |
| Vidro, superfícies transparentes ou frágeis | UV ou CO2, dependendo do material e do efeito desejado | Ambas as rotas podem ser relevantes, mas o fosqueamento desejado, a alteração da superfície ou a resposta do revestimento podem ser muito diferentes. | Composição do vidro, revestimento, espessura, risco de trinca, profundidade da marca, aparência óptica e sensibilidade térmica. |
| Superfícies pintadas, anodizadas, metalizadas ou multicamadas | Depende de o objetivo ser mudança de cor, remoção de revestimento ou gravação do substrato | A melhor rota é determinada por qual camada deve absorver ou ser removida sem danificar a camada inferior. | Química do revestimento, espessura da camada, substrato, seletividade, qualidade das bordas e área termicamente afetada aceitável. |
| Absorção especial ou casos térmicos rigidamente controlados | Fonte verde ou outra fonte especializada pode valer a pena avaliar | Um comprimento de onda diferente pode alterar a absorção e a resposta térmica o suficiente para criar uma janela de processo viável. | Absorção real, disponibilidade da fonte, estabilidade, resfriamento, geometria e evidências de amostra. |
Importante: MOPA não é uma família de comprimentos de onda separada da fibra; é uma arquitetura de laser de fibra usada quando uma flexibilidade mais ampla de controle de pulso é valiosa.
Relações entre parâmetros
Como os parâmetros de marcação a laser afetam o resultado
Use esta matriz para identificar quais especificações importam e quais evidências solicitar. Os detalhes finais do equipamento devem ser verificados em relação à configuração proposta da máquina, e os resultados de marcação devem ser confirmados em uma amostra representativa.
| Variável | O que isso controla | O que pode mudar na peça | Evidências a serem solicitadas |
|---|---|---|---|
| Fonte | Família de luz emitida e arquitetura de processo disponível | Via de absorção, mecanismo de marcação, resfriamento e limite de manutenção | Modelo da fonte, ficha técnica, configuração instalada e escopo de serviço |
| Comprimento de onda | Interação com o material e a pilha de superfícies | Contraste, refletividade, névoa, resíduo, remoção ou resposta térmica | Amostra de superfície real no comprimento de onda proposto |
| Largura de pulso e frequência | Energia entregue por pulso e temporização dos pulsos | Aporte térmico, qualidade da borda, janela de cor, profundidade e produtividade | Janela de parâmetros, faixa de pulsos e dados de repetibilidade |
| Focalização F-theta / tamanho do ponto | Geometria de foco, tamanho do ponto focalizado, distância de trabalho e campo óptico | Largura de linha, detalhe, densidade de energia local, profundidade e tolerância à deriva de foco | Lente F-theta, distância focal, distância de trabalho, campo de marcação e detalhe da marca medida |
| Varredura galvo | Direcionamento do feixe, posicionamento X-Y e velocidade de varredura ao longo do campo óptico definido | Precisão de trajetória, comportamento em cantos, posicionamento da linha, velocidade de varredura e tempo de laser ligado | Modelo do cabeçote de varredura, velocidade comandada vs. medida, calibração de campo e teste de precisão geométrica |
Configuração vs. ajuste
Variáveis do sistema e parâmetros ajustáveis de marcação a laser não são a mesma coisa
A configuração da máquina define a janela de processo disponível para você; os parâmetros ajustáveis regulam como essa energia disponível é entregue à superfície real. Os controles exatos disponíveis dependem da arquitetura da fonte e do controlador. A largura de pulso, por exemplo, não é um ajuste independente ajustável pelo usuário em todas as fontes de laser e só deve ser tratada como ajustável quando a configuração instalada expõe esse controle. Separar os dois evita um erro comum: tentar resolver um problema de comprimento de onda, óptica ou tamanho de campo apenas alterando a potência ou a velocidade. Na cadeia de entrega do feixe, o cabeçote de varredura galvanométrico direciona o feixe, enquanto a lente F-theta o focaliza e mapeia essa deflexão ao longo do campo de trabalho; são componentes relacionados, mas executam funções diferentes.
| Camada | Variáveis típicas | O que elas determinam | O que registrar durante os testes |
|---|---|---|---|
| Configuração do sistema / óptica | Família da fonte, comprimento de onda, arquitetura de pulso, lente, distância focal, campo de marcação e tamanho do spot | Define a via de interação física, o comportamento de pulso disponível, a geometria de foco e a faixa prática de densidade de energia. Normalmente, esses itens são escolhidos quando a máquina é configurada. | Modelo da fonte, comprimento de onda, capacidade de pulso, lente, tamanho do campo, distância focal e configuração instalada. |
| Configurações ajustáveis do processo | Potência, velocidade de varredura, frequência, largura de pulso, espaçamento de hachura, número de passadas e deslocamento de foco | Altera a energia por unidade de área, a sobreposição de pulsos, o acúmulo de calor, a taxa de remoção, a aparência da linha e o tempo de ciclo dentro da janela de processo disponível. | Conjunto de parâmetros, tamanho da marca, estratégia de preenchimento, posição de foco, contagem de passadas, resultado medido e repetibilidade entre amostras. |
Uma janela de parâmetros útil é uma combinação, não um único número “correto”. Potência mais alta pode ser compensada por varredura mais rápida, temporização de pulso diferente, espaçamento maior ou menos passadas, enquanto uma mudança de lente ou comprimento de onda pode deslocar o processo para uma janela operacional completamente diferente.
Como usar os guias
O que Incluir em um Briefing de Teste de Marcação a Laser
Um bom briefing torna o próximo experimento mensurável. Registre a peça, a marca e o limite operacional antes de pedir uma recomendação de potência.
- Defina a superfície: liga, polímero, vidro, revestimento, tinta, laminado, adesivo, acabamento e variação de lote.
- Defina o efeito: contraste, marca escura, cor, fosqueamento, remoção de superfície, profundidade, legibilidade do código ou detalhe cosmético.
- Defina a geometria: plana, curva, escalonada, rebaixada, cilíndrica, transparente, de parede fina ou multinível.
- Defina a produção: apresentação da peça, dispositivo de fixação, meta de ciclo, entrada de dados, inspeção e variação aceitável.
- Defina os critérios de aceitação: contraste, profundidade, legibilidade, limites estéticos, efeito térmico admissível, requisito de durabilidade ou de tempo de ciclo—as condições que determinam se a amostra é aprovada.
- Defina o limite: requisitos de fonte, comprimento de onda, pulso, ponto, campo, foco, extração, resfriamento, proteção e destino.
Guias técnicos relacionados
Guias e referências relacionados à marcação a laser
Escolha o tópico que corresponde à questão que você precisa resolver. Os guias específicos de fonte para Fibra, UV, CO2 e Verde estão vinculados acima; estas referências relacionadas abrangem fundamentos, controle de pulso, configuração, óptica e segurança.
Como funciona a marcação a laser
Energia, absorção, varredura e resposta do material a partir de princípios fundamentais.
Abra o guia de fundamentos >Tecnologia de Laser MOPA
Como as arquiteturas MOPA e Q-switched criam diferentes janelas de parâmetros.
Abra o guia MOPA >Potência, Tamanho do Campo e Configuração
Por que potência, lente, campo, frequência e pulso devem ser lidos em conjunto.
Abra a referência de configuração >Tamanho do Campo, Distância Focal e Densidade de Energia
Como a distância focal, o tamanho do ponto e a escolha do campo afetam a marcação.
Abrir o guia de óptica >Segurança e conformidade
Trajeto do feixe, proteção, extração, manutenção e requisitos de destino.
Abrir a referência de segurança >Perguntas do comprador
Perguntas Frequentes sobre Tecnologia de Marcação a Laser
Qual fonte de laser devo escolher primeiro?
Comece pelo material, pela pilha de superfícies e pelo efeito desejado. Use a matriz de seleção rápida para identificar uma primeira rota e, em seguida, compare comprimento de onda, comportamento de pulso, focalização F-theta / tamanho do ponto e requisitos de varredura galvo. Confirme a fonte final e a janela de processo na superfície real.
O comprimento de onda é o mesmo que a fonte de laser?
Não. A fonte descreve a arquitetura ou a família do laser; o comprimento de onda descreve a luz emitida. Uma família de fontes pode ter uma faixa de comprimento de onda definida, mas tanto a fonte quanto o comprimento de onda devem ser confirmados na configuração real do produto.
A potência mais alta sempre marca mais rápido ou melhor?
Não. A potência é apenas uma variável. Largura de pulso, frequência, tamanho do spot, campo de varredura, absorção do material, efeito da marcação e ciclo completo podem mudar o resultado mais do que a potência em watts divulgada.
Um spot menor sempre produz uma marca melhor?
Não. Um spot menor pode favorecer detalhes mais finos e maior densidade de energia local, mas tolerância de foco, tamanho do campo, variação da superfície, profundidade necessária e estabilidade de produção ainda importam.
Qual é a diferença entre velocidade de varredura e tempo de ciclo de produção?
A velocidade de varredura descreve o movimento do feixe durante a marcação. O ciclo de produção também inclui carregamento, posicionamento, focalização, transferência de dados, inspeção, descarregamento e qualquer sincronização de linha.
Esses guias podem confirmar um resultado em um material?
Não. Eles explicam as variáveis técnicas. Páginas de materiais e aplicações podem delimitar a questão de viabilidade, enquanto um teste de amostra documentado confirma a marca real, os critérios de aceitação e as limitações.
Próximo passo
Traga a peça real para a conversa técnica
Envie a peça ou o desenho, o material e a pilha de superfícies, a arte, o efeito desejado, o tamanho da marcação, a geometria, a meta de ciclo e quaisquer requisitos de dados ou segurança. A Zhuorui pode analisar essas informações e mapear a fonte, o comprimento de onda, o comportamento de pulso, a óptica de focalização F-theta e os requisitos de varredura galvo em um plano de teste com amostra em primeiro lugar.