
Guia de tecnologia de laser de fibra
Tecnologia de Marcação a Laser de Fibra
A marcação a laser de fibra usa um laser de infravermelho próximo gerado e amplificado em um meio de ganho de fibra óptica e, em seguida, direciona e focaliza esse feixe sobre uma peça de trabalho para criar uma resposta controlada do material. Na marcação industrial, a tecnologia é especialmente adequada para metais porque combina uma fonte de fibra compacta, varredura galvo rápida, um pequeno ponto focal e uma janela de processo que pode produzir contraste permanente, marcas recozidas, remoção de revestimento ou remoção de material, dependendo da aplicação.
Um material não é qualificado para marcação a laser de fibra por uma simples verificação de sim ou não. Um processo viável depende do material exato, da condição da superfície, da marca exigida, da configuração óptica e das condições de pulso e varredura, e deve ser repetível sem calor, danos, distorção ou tempo de ciclo inaceitáveis.
Tecnologia de Laser de Fibra em 30 Segundos
| Pergunta | Resposta prática |
|---|---|
| O que é um laser de fibra? | Um laser que gera e amplifica luz em um meio de ganho de fibra óptica dopada. |
| Qual comprimento de onda é comumente usado para marcação? | Saída no infravermelho próximo, comumente em torno de 1,06 μm. O comprimento de onda nominal exato depende da fonte. |
| Onde ele é mais forte? | Marcação industrial de metais e aplicações selecionadas em materiais revestidos, metalizados e polímeros. |
| O que ele pode produzir? | Contraste superficial, recozimento, gravação, ablação, remoção de revestimento, números de série, logotipos, códigos QR e marcas Data Matrix. |
| O que realmente controla o resultado? | A condição do material e da superfície, junto com o comportamento do pulso, a potência média, a frequência, a velocidade de varredura, o espaçamento de hachura, o foco, a escolha da lente e o número de passadas. |
| Mais potência em watts é sempre melhor? | Não. A potência em watts altera a capacidade de processo disponível, mas não define a qualidade da marcação por si só. |
| Quando outro laser deve ser comparado? | Compare o UV para plásticos sensíveis ao calor ou dependentes de formulação, o CO₂ para muitos materiais orgânicos, e fontes UV ou verdes quando materiais transparentes ou sensíveis ao comprimento de onda estreitam a janela de processo da fibra. |
O Que É a Tecnologia de Marcação a Laser de Fibra?
“Laser de fibra” descreve a arquitetura da fonte laser. “Marcação a laser” descreve o processo de fabricação realizado na peça de trabalho. Um laser de fibra pode, portanto, ser usado para marcação, gravação, ablação e outras tarefas de processamento de superfície, enquanto outras famílias de fontes laser podem realizar algumas das mesmas categorias de processo por meio de características diferentes de comprimento de onda e pulso.
O que torna um laser um laser de fibra?
Em um laser de fibra, o meio de ganho é uma fibra óptica dopada com um elemento de terra rara. A fibra dopada com itérbio é amplamente utilizada em fontes industriais de marcação no infravermelho próximo. Diodos de bombeamento injetam energia óptica na fibra dopada, onde a luz é amplificada antes que a saída seja entregue ao cabeçote de marcação.
A arquitetura da fonte define a faixa de comprimentos de onda e o comportamento de pulso disponíveis para o processo. Essas características da fonte, então, interagem com a velocidade de varredura, o foco, o tamanho do campo e o próprio material.
Marcação a laser de fibra versus marcação a laser em geral
A marcação a laser é uma categoria de processo mais ampla. A fibra é uma família de fontes dentro dessa categoria. Sistemas de laser UV, CO₂ e verde usam arquiteturas de fonte e comprimentos de onda diferentes, o que altera quão fortemente um determinado material interage com o feixe e quão ampla pode ser a janela de processo utilizável.
“Marcação a laser” e “marcação a laser de fibra” não são termos intercambiáveis. Um material pode ser marcável a laser sem ser uma boa combinação para uma fonte de fibra no infravermelho próximo.
MOPA dentro da família de lasers de fibra: MOPA é uma arquitetura de laser de fibra pulsado com capacidade mais ampla de controle de pulso. Ele continua sendo um laser de fibra; a distinção prática é a faixa de controle de pulso disponível, que pode afetar a janela de processo para aplicações específicas de marcação.
Como funciona um sistema de marcação a laser de fibra?
O processo pode ser entendido como uma cadeia: a energia de bombeamento entra na fibra dopada, o feixe de laser é gerado e amplificado, o cabeçote de marcação direciona o feixe, a lente de focalização o concentra na peça de trabalho, e o material converte parte dessa energia óptica em uma resposta térmica ou física.
Geração e amplificação do feixe de laser
Diodos de bombeamento fornecem energia à fibra dopada. No interior da fibra, a emissão estimulada amplifica a luz até que a fonte produza uma saída de laser controlada. Fontes industriais de marcação são comumente operadas em regime pulsado porque o sincronismo dos pulsos e a entrega de energia dão ao processo controle adicional sobre contraste, aquecimento e remoção de material.
A fonte não determina a marca final por si só. Ela define a energia e o comportamento dos pulsos disponíveis; o sistema óptico e a estratégia de varredura determinam como essa energia é posicionada sobre a superfície.
Direcionando o feixe sobre a peça de trabalho
A maioria dos marcadores industriais a fibra usa espelhos acionados por galvanômetros para direcionar o feixe rapidamente em dois eixos. A peça pode permanecer estacionária enquanto o feixe desenha textos, logotipos, códigos ou áreas preenchidas dentro do campo disponível.
Essa arquitetura permite trabalhos de identificação em alta velocidade, mas a capacidade do cabeçote de varredura não deve ser confundida com o tempo de ciclo final. Um número de série superficial e um logotipo gravado em profundidade podem usar o mesmo sistema galvo, mas exigem exposição, densidade de hachura, número de passadas e tempo de processo muito diferentes.
Focalizando o feixe
O feixe direcionado passa por uma lente de focalização, comumente uma lente F-theta, antes de atingir a peça de trabalho. A escolha da lente afeta o campo de marcação utilizável, a distância de trabalho, o comportamento do ponto e a densidade de energia alcançável na superfície.
Um campo maior pode ser útil para peças maiores ou dispositivos de fixação de várias peças, mas o sistema óptico envolve compensações. Tamanho do campo, tamanho do ponto, resolução e intensidade do processo não podem ser tratados como especificações independentes. Uma configuração selecionada apenas para o maior campo pode reduzir a margem de processo disponível para detalhes finos ou remoção de material exigente.
Transformando a energia do laser em uma marca
Quando o feixe focalizado atinge a superfície, o material absorve parte da energia incidente. Dependendo do material e da forma como a energia é fornecida, o resultado pode variar desde uma alteração visual da superfície com remoção mínima até fusão, vaporização ou remoção de um revestimento ou substrato.
A marca é, portanto, uma resposta controlada do material. A “marcação a fibra” não é um único mecanismo. Recozimento, contraste superficial, ablação de revestimento e gravação exigem condições diferentes de entrega de energia, mesmo quando se usa a mesma família de laser.
Por que a tecnologia de laser a fibra é tão eficaz para marcação de metais?
Sistemas de laser de fibra são amplamente utilizados para metais industriais porque fontes de fibra no infravermelho próximo podem ser focalizadas em um ponto pequeno, escaneadas rapidamente e operadas em condições de processo que são úteis para muitas superfícies metálicas. Sua utilidade vem da combinação de comprimento de onda, entrega do feixe, densidade de energia focalizada e exposição controlável, e não de qualquer especificação isolada.
A saída no infravermelho próximo é um forte ponto de partida industrial para muitos metais
Muitos metais de engenharia comuns podem ser processados efetivamente com energia de laser de fibra no infravermelho próximo. Aço inoxidável, aços carbono e aços-liga, alumínio, titânio, ligas de níquel e muitas superfícies revestidas ou metalizadas são candidatos frequentes.
Isso não significa que todos os metais se comportem da mesma forma. Refletividade, condutividade térmica, composição da liga, acabamento superficial, condição de óxido, espessura do revestimento e marcação exigida alteram o resultado. Cobre e latão, por exemplo, podem exigir uma janela de processo mais estreita ou mais cuidadosamente desenvolvida do que muitos aços.
O cobre é um exemplo útil de por que “laser de fibra pode marcar metal” é uma regra ampla demais. Sua alta refletividade e alta condutividade térmica tornam o acoplamento de energia útil mais exigente do que em muitos aços. Na prática, a intensidade focalizada e as condições de pulso podem importar mais do que a potência média isolada, então aplicações com cobre devem ser validadas na liga real, no acabamento e na marcação exigida.
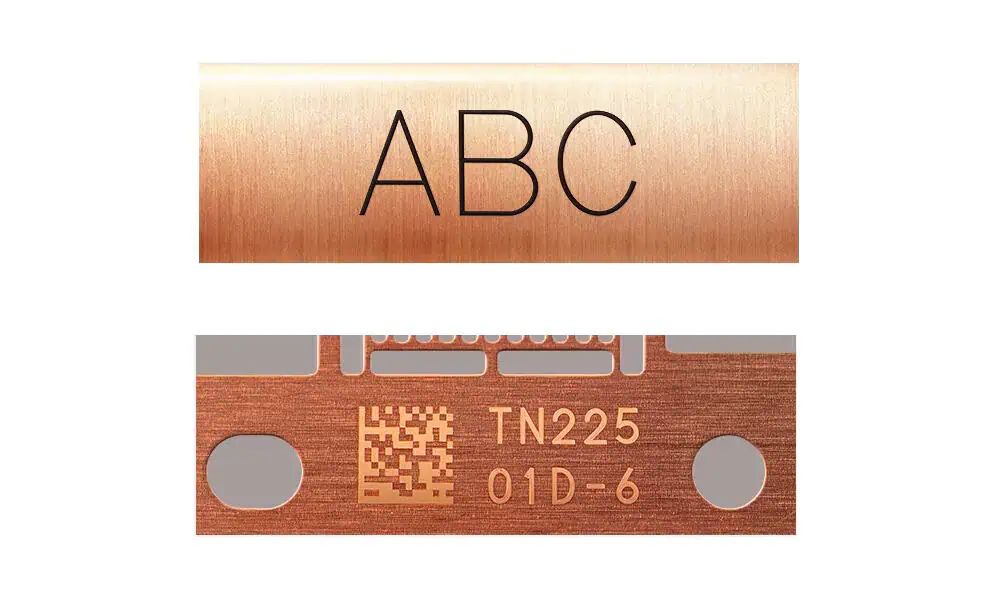
Um pequeno ponto focalizado cria uma densidade de energia local útil
Concentrar o feixe em um ponto pequeno possibilita criar textos finos e códigos compactos, mas a mesma concentração óptica também pode favorecer a remoção de material quando a aplicação exige gravação ou ablação.
Um ponto menor e uma intensidade local mais alta não são automaticamente melhores. Um processo de produção pode precisar de mais área de campo, mais tolerância de foco ou cobertura mais estável, em vez do menor tamanho teórico de detalhe. A seleção óptica deve seguir os critérios de aceitação reais.
A varredura galvo permite marcação digital rápida
Como o feixe pode ser redirecionado eletronicamente em alta velocidade, os sistemas a fibra são bem adequados a dados variáveis, como números de série, códigos de data, logotipos, códigos QR e símbolos Data Matrix. Não há ferramenta física a trocar quando o conteúdo digital muda.
No entanto, a produtividade útil do processo completo ainda inclui tempo de exposição, carregamento, posicionamento, focalização, extração, inspeção e quaisquer passagens repetidas. O direcionamento rápido do feixe não pode compensar uma janela de processo que exija entrada de calor excessiva ou muitas passagens para alcançar o resultado alvo.
Quais materiais um laser a fibra pode marcar?
A adequação do material deve ser avaliada pelo resultado exigido na superfície real, e não por um nome genérico de material. O mesmo substrato pode ser um forte candidato para um mecanismo de marcação e um candidato ruim para outro.
| Material ou superfície | Adequação típica ao laser de fibra | Resultados comuns | Qualificação principal |
|---|---|---|---|
| Aço inoxidável | Forte | Contraste, recozimento, gravação, marcas de rastreabilidade | Classe, acabamento, aparência exigida e requisitos relacionados à corrosão podem alterar a janela de processo aceitável. |
| Aço carbono e aço liga | Forte | Identificação, contraste, gravação | Tratamento de superfície, condição do óxido e profundidade exigida são importantes. |
| Alumínio | Forte | Contraste, gravação, códigos | Liga e acabamento superficial podem alterar materialmente o contraste e o comportamento de remoção. |
| Alumínio anodizado | Forte para muitas tarefas de marcação | Marcação de alto contraste, remoção seletiva de camada | O tipo, a cor e a espessura da camada anodizada afetam o resultado. |
| Titânio | Forte | Contraste, aparência recozida, gravação | A resposta térmica e os requisitos estéticos precisam de controle. |
| Ligas à base de níquel | Geralmente forte | Identificação e gravação | Confirme a liga exata e os critérios de aceitação. |
| Cobre | Depende da aplicação | Contraste ou gravação | Refletividade e condutividade térmica podem reduzir a margem do processo; valide o material real e o resultado. |
| Metais revestidos ou banhados | Depende da aplicação | Remoção do revestimento, contraste, substrato exposto | O revestimento e o substrato devem ser avaliados como um único sistema. |
| Plásticos de engenharia selecionados | Depende da aplicação | Mudança de cor, contraste, modificação superficial limitada | A química de polímeros, pigmentos, cargas e aditivos sensíveis a laser dominam a resposta. |
Candidatos fortes ainda são específicos de cada aplicação
Aço, aço inoxidável, alumínio, titânio e muitos metais revestidos são candidatos comuns a laser de fibra, mas a compatibilidade do material é apenas o primeiro filtro. Um processo destinado a criar uma aparência de recozimento não é o mesmo processo que um destinado a remover material. O resultado exigido determina qual parte da janela de processo do laser de fibra importa.
Materiais condicionais precisam de validação em superfície real
Cobre, latão, superfícies revestidas e plásticos selecionados merecem mais cautela, porque pequenas mudanças na condição da superfície ou na formulação podem alterar significativamente a resposta. Para plásticos, em particular, o nome da família de polímeros muitas vezes não é suficiente. Pigmento, carga, corante e aditivos sensíveis a laser podem determinar se o material desenvolve contraste utilizável, derrete, forma espuma ou apresenta pouca resposta.
Que Tipos de Marcações um Laser de Fibra Pode Produzir?
Um laser de fibra pode produzir várias classes diferentes de resultado, e cada uma depende de uma resposta diferente do material. As configurações de processo devem ser escolhidas para a função exigida da marcação, em vez de a partir de uma única receita genérica de “parâmetros de fibra”.
Marcação de contraste superficial
Para trabalhos de identificação, o objetivo geralmente é criar uma mudança óptica visível sem remover intencionalmente muito material. O critério de aceitação pode ser legibilidade humana, legibilidade por máquina ou um nível de contraste definido. Esses são requisitos diferentes e não devem ser tratados como equivalentes.
Recozimento
Em metais adequados, como aço inoxidável ou titânio, a exposição térmica controlada pode criar uma mudança visível relacionada a óxido, minimizando a remoção intencional de material. A janela útil é limitada pelo calor: exposição insuficiente pode produzir contraste fraco, enquanto exposição excessiva pode criar alteração superficial indesejada, danos ou um resultado que já não se comporta como uma marca recozida.
Nem toda marca escura em metal é uma marca recozida. O recozimento depende de um material que possa desenvolver uma resposta de cor visível relacionada a óxido sob aquecimento controlado; aços e titânio são candidatos comuns, enquanto alumínio e muitos metais não ferrosos exigem um mecanismo de marcação diferente. O mecanismo deve ser identificado a partir da resposta do material, e não apenas pela aparência.
Gravação e remoção de material
Quando o processo precisa criar profundidade mensurável, a entrega de energia é deslocada para a remoção de material. Passagens repetidas podem aumentar a profundidade, mas também aumentam o tempo de ciclo e o calor acumulado. Isso cria um trade-off prático entre taxa de remoção, qualidade da borda, textura superficial, carga térmica e produtividade.
Por esse motivo, “adicionar mais passagens” não é uma estratégia completa de gravação. Velocidade de varredura, comportamento do pulso, hachura, foco e a eficiência de remoção de cada passagem são todos importantes.
Ablação e remoção de revestimento
Lasers de fibra podem ser usados para remover tinta, camadas anodizadas, revestimentos ou outros tratamentos de superfície quando o revestimento responde de forma diferente do substrato. A seletividade é o requisito principal: energia suficiente deve atingir a camada que está sendo removida, enquanto o dano ao substrato permanece dentro do limite de aceitação.
Um resultado de aparência limpa não é suficiente se o substrato tiver sido superaquecido, tornado áspero ou afinado além do que a aplicação permite.
Marcação preta e de alto contraste
Marcas de alto contraste e pretas são possíveis em materiais selecionados, mas não são resultados universais de todo laser de fibra. A aparência alcançável depende do material, do acabamento superficial, do comportamento de pulso da fonte, do foco, da estratégia de varredura e da largura da janela de processo estável.
Códigos de rastreabilidade e dados variáveis
Números de série, textos, logotipos, códigos QR e símbolos Data Matrix são aplicações comuns de laser de fibra porque sistemas galvo podem alterar o conteúdo digital sem trocar o ferramental físico. Para códigos legíveis por máquina, a aparência visual por si só não basta: definição de célula, contraste, distorção, reflexão da superfície e qualquer método de classificação exigido devem ser considerados na validação.
Se o desenho, a especificação do cliente ou o sistema de rastreabilidade exigir verificação formal de um código 2D marcado diretamente na peça, a aceitação deve estar vinculada ao método de classificação especificado, e não a um “aprovado” de leitor portátil.” ISO/IEC 29158, comumente conhecido como AIM DPM, é a estrutura do setor usada para avaliação da qualidade de marcação direta em peças.

Quais parâmetros realmente controlam uma marcação a laser de fibra?
A marcação a laser de fibra é um processo acoplado. O erro mais importante a evitar é tratar cada parâmetro como se ele tivesse um efeito isolado. O resultado visível vem de como a fonte, a óptica, o movimento e o material interagem ao longo do tempo e da área.
Para um trem de pulsos regular, potência média ≈ energia do pulso × frequência de repetição. Isso não significa que toda fonte comercial mantém a energia de pulso constante em toda a sua faixa de frequência; a arquitetura da fonte e os limites operacionais ainda importam. A relação também mostra por que potência média, energia de pulso e frequência de repetição não devem ser tratadas como três controles independentes que podem ser maximizados ao mesmo tempo. Para um tratamento mais aprofundado da interação, consulte a Guia de Largura de Pulso e Frequência.
| Variável | O que isso altera diretamente | Por que isso importa na prática |
|---|---|---|
| Potência média | Energia disponível por unidade de tempo | Altera a capacidade do processo e a produtividade possível, mas não define a qualidade por si só. |
| Energia do pulso | Energia entregue em cada pulso | Altera a resposta local do material e a intensidade de remoção. |
| Frequência de repetição | Temporização e espaçamento de pulsos para uma determinada condição de varredura | Altera a sobreposição, a distribuição de energia e a acumulação de calor. A relação exata depende da arquitetura da fonte. |
| Largura de pulso | Duração da entrega de energia quando a fonte permite controlá-la. | Altera o comportamento de potência de pico e o comportamento térmico; a faixa de controle disponível depende da fonte de fibra. |
| Velocidade de varredura | Com que rapidez o feixe se move sobre a superfície | Altera a exposição por unidade de comprimento, o espaçamento de pulsos, a entrada de calor, a profundidade e o tempo de ciclo. |
| Espaçamento de hachura | Distância entre linhas de preenchimento adjacentes | Altera a sobreposição de linhas, a uniformidade de preenchimento, o calor cumulativo e o tempo de processamento. |
| Posição do foco | Tamanho do ponto e densidade de energia na peça de trabalho | Altera a intensidade do processo, a nitidez e a tolerância à variação de altura da peça. |
| Lente e tamanho do campo | Campo óptico, distância de trabalho e comportamento do ponto | Cria um trade-off entre área de marcação, resolução e intensidade do processo. |
| Número de passagens | Exposição repetida da mesma geometria | Pode aumentar a profundidade ou o efeito cumulativo, mas também aumenta o calor e o tempo de ciclo. |
A potência é uma variável de capacidade, não uma pontuação de qualidade
Uma fonte com maior potência em watts fornece ao processo mais energia disponível por unidade de tempo, o que pode ser valioso para a taxa de remoção ou a produtividade. Ela não garante uma marca mais limpa, mais escura, mais nítida ou mais estável. Se a energia for entregue com sobreposição, foco ou equilíbrio térmico incorretos, potência adicional pode simplesmente levar o processo para fora da janela aceitável mais rapidamente.
Uma fonte de 50 W não é automaticamente melhor que uma fonte de 30 W só porque sua potência nominal é maior. A fonte correta é a que fornece margem de processo suficiente para o resultado e o tempo de ciclo exigidos.
A frequência e a velocidade de varredura controlam conjuntamente o espaçamento entre pulsos
A frequência de repetição descreve com que frequência os pulsos são emitidos, enquanto a velocidade de varredura descreve o quanto o feixe se desloca ao longo do tempo. Essas duas variáveis, em conjunto, determinam quão próximos os pulsos sucessivos são posicionados ao longo da trajetória de varredura. Como estimativa de primeira ordem, o deslocamento de pulso a pulso ao longo da direção de varredura é a velocidade de varredura dividida pela frequência de repetição.
Por exemplo, a 2.000 mm/s, 80 kHz corresponde a cerca de 25 µm de deslocamento do feixe entre pulsos, enquanto 20 kHz corresponde a cerca de 100 µm. Se esses pulsos se sobrepõem ainda depende do tamanho efetivo do spot, mas o exemplo deixa claro o acoplamento: aumentar a velocidade sem frequência de repetição suficiente pode transformar uma linha aparentemente contínua em marcas de pulsos separadas.
Um espaçamento menor entre pulsos aumenta a sobreposição e pode elevar a interação cumulativa ou o calor. Um espaçamento maior pode reduzir a sobreposição e deixar um resultado mais fraco ou descontínuo. Portanto, a frequência não deve ser julgada simplesmente como “alta” ou “baixa”; o que importa é se a combinação de frequência e velocidade deposita energia na superfície de uma forma que corresponda ao mecanismo necessário.
O espaçamento da hachura e o tamanho do spot controlam conjuntamente a sobreposição de área
Gráficos preenchidos, logotipos ou áreas gravadas normalmente são criados a partir de linhas de varredura adjacentes. Se o espaçamento da hachura for grande demais em relação ao spot efetivo, o preenchimento poderá ficar visivelmente listrado ou incompleto. Se for desnecessariamente apertado, a sobreposição, o tempo de processamento e o calor acumulado aumentam.
A hachura também é uma variável direta do tempo de ciclo: reduzir o espaçamento entre linhas aumenta o número de linhas de varredura necessárias para preencher a mesma área. É por isso que uma hachura mais apertada deve justificar seu tempo extra de processamento por meio de uma melhoria mensurável em cobertura, contraste ou remoção — e não ser simplesmente tratada como “maior qualidade”.”
Essa relação é um dos motivos pelos quais um valor de hachura não pode ser transferido com segurança entre lentes ou condições de foco diferentes sem validação. O spot óptico e o espaçamento entre linhas pertencem ao mesmo problema de cobertura.
A seleção da lente e o foco mudam mais do que a nitidez
O foco afeta o tamanho do spot e a densidade de energia, por isso altera diretamente a intensidade com que o material responde. A escolha da lente define o trade-off óptico mais amplo entre tamanho do campo, comportamento do spot e densidade de energia, juntamente com a distância de trabalho. Em sistemas práticos de marcação, aumentar o campo disponível geralmente significa mudar para uma distância focal diferente, o que também pode alterar o tamanho nominal do spot e a profundidade de foco.
Um campo maior pode melhorar a cobertura do dispositivo de fixação ou o acesso à peça, mas um campo diferente altera as condições sob as quais o feixe alcança a superfície. Se o processo já opera próximo ao limite de sua faixa aceitável de densidade de energia, mudar a lente ou o foco pode alterar o resultado mesmo quando todos os parâmetros de software permanecem inalterados.
O número de passadas altera o histórico térmico e também a profundidade
Passes repetidos podem aprofundar a gravação ou reforçar a modificação superficial cumulativa, mas cada passe também altera o histórico térmico da peça de trabalho. Mais passes podem aumentar a rugosidade, ampliar a área afetada pelo calor, alterar a qualidade da borda e prolongar o tempo de ciclo.
O processo deve equilibrar a remoção ou o contraste por passe com a carga térmica total e o tempo de produção criados pelos passes repetidos.
Como Estabelecer uma Janela de Processo Estável para Laser de Fibra?
Uma única amostra atraente não basta para definir um processo de produção. Uma janela de processo estável é uma faixa de condições que continua a atender aos critérios de aceitação quando ocorrem variações normais no material, na superfície, no posicionamento e no foco.
Defina os critérios de aceitação antes de alterar parâmetros
Comece definindo o que a marca precisa fazer. Dependendo da aplicação, isso pode incluir contraste legível, qualidade do código, profundidade de gravação, remoção mínima do substrato, nenhuma distorção inaceitável, uma aparência cosmética específica, restrições relacionadas à corrosão, tempo de ciclo ou um limite para a área afetada pelo calor.
Sem uma condição definida de aprovação/reprovação, os testes de parâmetros facilmente se tornam uma busca pela amostra visualmente mais impressionante, em vez do processo de fabricação mais útil.
Altere as variáveis de modo a revelar causa e efeito
O desenvolvimento de processo é mais fácil de interpretar quando as variáveis que controlam o mecanismo são alteradas sistematicamente, enquanto o restante do teste permanece estável o suficiente para revelar causa e efeito.
Por exemplo, se o problema for cobertura fraca ou descontínua, a interação relevante pode ser velocidade de varredura, frequência de repetição, tamanho do ponto e hachura. Se o problema for dano térmico excessivo durante a gravação, a combinação crítica pode ser entrega de energia, estratégia de varredura, número de passadas e tempo de resfriamento entre exposições repetidas. O teste deve ser projetado em torno do modo de falha, e não de uma lista genérica de parâmetros.
Procure margem, não apenas a configuração com melhor aparência
Uma configuração que funciona apenas em uma altura de foco exata ou em uma condição de superfície exata é frágil. Um processo de produção deve tolerar a variação que a peça real e o dispositivo de fixação irão introduzir.
Isso significa testar ao redor da condição selecionada, e não apenas nela. Se pequenas mudanças no foco, no acabamento superficial ou na posição da peça fizerem a marca falhar imediatamente, a janela de processo é estreita demais, mesmo que a amostra nominal pareça excelente.
Valide a repetibilidade em peças representativas
A validação final deve usar material e geometria representativos da produção. A variação relevante pode incluir lote de material, espessura de revestimento, acabamento superficial, altura da peça, repetibilidade do dispositivo de fixação, contaminação e operações de fabricação anteriores.
Se a marca precisar permanecer legível após operações posteriores, como jateamento abrasivo, revestimento, passivação, limpeza agressiva ou outro tratamento superficial, a validação também deve incluir essas operações. Um código Data Matrix que é lido corretamente imediatamente após a marcação ainda não provou que permanecerá legível no ponto em que o cliente realmente o escaneia.
O objetivo é um processo repetível que se mantenha dentro da janela de aceitação, e não um único corpo de prova perfeito.
Quais são os pontos fortes e as limitações da tecnologia de laser de fibra?
| Ponto forte | Limitação ou ressalva |
|---|---|
| Grande adequação para muitos metais industriais | A liga, o acabamento, o revestimento e o resultado exigido ainda alteram a janela de processo. |
| Feixe fino focalizado para detalhes e códigos compactos | Tamanho do campo, tamanho do ponto e tolerância de foco envolvem compensações ópticas. |
| Marcação digital rápida baseada em galvanômetro | Remoção profunda, preenchimentos densos ou múltiplas passagens podem dominar o tempo de ciclo. |
| Oferece suporte tanto à modificação de superfície quanto à remoção de material | Esses mecanismos exigem condições de exposição diferentes; um único conjunto de parâmetros não atende a todos os resultados. |
| Identificação permanente diretamente na peça | A legibilidade, a aparência e a durabilidade ainda devem ser validadas na superfície real. |
| Baixa demanda rotineira de consumíveis no processo de marcação | Óptica, extração, fixação, controle de foco e medidas de segurança continuam fazendo parte dos requisitos do sistema. |
Quando o laser de fibra não é a primeira escolha?
A fibra é uma escolha padrão robusta para muitas aplicações com metais, mas a seleção do comprimento de onda deve seguir o material e o resultado, e não o hábito.
Plásticos altamente sensíveis ao calor
Alguns polímeros têm uma janela térmica estreita e podem derreter, deformar, formar espuma ou descolorir sob exposição ao infravermelho próximo antes que uma marca limpa seja obtida. Em aplicações em que a prioridade é a marcação fina com efeito térmico limitado, um comprimento de onda diferente, como a tecnologia de laser UV, Tecnologia de laser UV pode proporcionar uma janela de processo mais útil. A formulação exata do polímero ainda precisa ser avaliada.
Vidro e materiais transparentes
A marcação padrão com laser de fibra no infravermelho próximo não é a escolha padrão para muitos materiais transparentes. Se a peça de trabalho não se acoplar eficientemente ao comprimento de onda sob as condições exigidas, outra família de lasers pode ser mais adequada. Fontes UV ou verdes são candidatas comuns de comparação quando a transparência ou a absorção específica de comprimento de onda for relevante.
Substratos orgânicos
Madeira, papel, couro, muitos tecidos e outros materiais orgânicos são comumente associados ao processamento com laser de CO₂ em vez da marcação padrão a laser de fibra. Seu comportamento de absorção e os efeitos de processo desejados são suficientemente diferentes, de modo que forçar uma solução de fibra pode criar uma janela de processo desnecessariamente estreita ou instável.
A tecnologia de laser de fibra é adequada para a sua aplicação?
O laser de fibra geralmente é um forte ponto de partida quando a peça de trabalho é metal ou uma superfície revestida compatível, a marcação precisa ser permanente, o conteúdo é digital ou variável e o resultado necessário pode ser alcançado por meio de modificação controlada da superfície, recozimento, ablação ou gravação.
A fibra é menos claramente favorecida quando o material é transparente, fortemente sensível ao calor, predominantemente orgânico ou altamente dependente de absorção específica por comprimento de onda. Nesses casos, uma comparação direta Fibra vs UV ou Fibra vs CO₂ é mais útil do que aumentar a potência do laser de fibra e esperar que o processo se torne aceitável.
Escolha a tecnologia a partir da aplicação completa: material e acabamento exatos, mecanismo de marcação necessário, tamanho do detalhe, campo óptico, meta de ciclo, tolerância de processo e evidências de que o resultado permanece estável em peças representativas.
Perguntas frequentes sobre tecnologia de laser de fibra
O que é a tecnologia de marcação a laser de fibra?
A marcação a laser de fibra utiliza um laser gerado e amplificado em um meio de ganho de fibra óptica dopada e, em seguida, escaneia e focaliza esse feixe sobre uma peça de trabalho para criar uma modificação superficial controlada ou um resultado de remoção de material. As fontes de marcação industriais normalmente operam na região do infravermelho próximo e são amplamente utilizadas para metais.
Por que os lasers de fibra são comumente usados para marcação em metal?
A combinação de saída no infravermelho próximo, um pequeno ponto focalizado, varredura galvo rápida e exposição controlável proporciona uma janela de processo útil para muitos metais de engenharia. O resultado exato ainda depende da liga, da condição da superfície, da óptica e do mecanismo de marcação necessário.
Quais materiais um laser de fibra pode marcar?
Candidatos comuns incluem aço inoxidável, aços carbono e liga, alumínio, alumínio anodizado, titânio, ligas de níquel e muitos metais revestidos. Cobre, latão, superfícies metalizadas e plásticos selecionados também podem ser adequados, mas frequentemente exigem validação mais específica para a aplicação.
Um laser de fibra pode gravar, além de marcar?
Sim. Lasers de fibra podem criar marcas visuais na superfície e também podem remover material. A profundidade de gravação depende do material, do comportamento da fonte, do foco, da estratégia de varredura, da hachura e do número de passadas. Gravações mais profundas geralmente aumentam o tempo de ciclo e o calor acumulado.
Maior potência de laser de fibra é sempre melhor?
Não. Maior potência aumenta a capacidade de processo disponível, mas não melhora automaticamente o contraste, o detalhe, a qualidade da borda ou a estabilidade do processo. A entrega de energia, a sobreposição, a óptica, o foco e a resposta do material continuam decisivos.
Quando outra tecnologia de laser deve ser considerada?
. Outro comprimento de onda deve ser comparado quando o substrato for altamente sensível ao calor, transparente, predominantemente orgânico ou pouco compatível com a janela de processo do infravermelho próximo. Lasers UV, CO₂ e verdes resolvem problemas diferentes de interação com o material e devem ser avaliados em relação à aplicação real, e não como simples substitutos para mais ou menos potência do laser de fibra.