
Marcação a Laser em Cobre e Latão
A marcação a laser em cobre exige atenção especial à alta refletividade, à rápida condução de calor, às condições da superfície e a quaisquer áreas eletricamente funcionais da peça. O latão é incluído aqui como uma importante família de ligas de cobre-zinco: ele compartilha alguns desafios de metais reflexivos, mas acrescenta variações adicionais decorrentes da composição da liga, polimento, revestimento, verniz, pátina e oxidação. Para qualquer um dos materiais, o ponto de partida prático é o grau ou a liga exata, a superfície final e o resultado de marcação exigido.
Comece pela liga real, pela superfície e pelo critério de aceitação
A pergunta útil não é simplesmente “um laser consegue marcar cobre ou latão?”. É se a peça final consegue produzir o contraste, a profundidade, a legibilidade do código ou o acabamento estético exigidos sem gerar calor inaceitável, danos à superfície ou alteração funcional.
Para o cobre, grau, espessura, condição de oxidação, revestimentos e áreas sensíveis à condutividade importam porque a marcação pode ficar em um barramento, terminal, conector, placa, folha ou outro componente funcional. Para o latão, família de liga, polimento, galvanização, verniz, pátina e acabamento decorativo podem deslocar a janela de processo. Uma configuração que funciona em uma superfície não deve ser tratada como receita universal para outra.
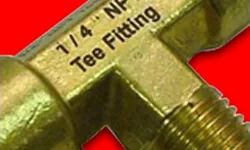
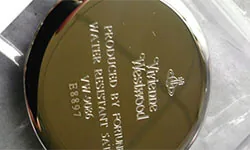
Cobre e latão precisam de qualificação de processo separada
O latão contém cobre, mas não é simplesmente “cobre com as mesmas configurações”. O teor de zinco, o acabamento superficial e os revestimentos podem alterar a absorção, o comportamento térmico, a aparência e as condições de fumos. A comparação abaixo mantém os dois materiais juntos sem fingir que se comportam de forma idêntica.
| Fator de decisão | Cobre | Latão |
|---|---|---|
| Identidade do material | Cobre puro, cobre isento de oxigênio, material de barramento, folha ou outros graus/ligas de cobre devem ser identificados quando conhecidos. | O latão é uma família de ligas de cobre-zinco. A composição da liga pode alterar a resposta à marcação, por isso o grau real de produção é preferível para os testes. |
| Principal desafio do processo | Alta refletividade e rápida condução de calor podem tornar o acoplamento de energia e o contraste mais sensíveis do que em muitos aços. | O comportamento refletivo rico em cobre continua relevante, enquanto o teor de zinco, o polimento, o óxido, o revestimento metálico e o verniz podem deslocar a janela de processo utilizável. |
| Superfícies comuns | Superfícies nuas, polidas, escovadas, oxidadas, galvanizadas, laqueadas, isoladas com esmalte, oleadas ou limpas. | Superfícies usinadas, polidas, escovadas, galvanizadas, laqueadas, envelhecidas, patinadas ou revestidas. |
| Peças típicas | Barramentos, terminais, conectores, peças condutoras relacionadas a baterias, folhas, etiquetas e componentes elétricos. | Válvulas, conexões, fechaduras, chaves, placas de identificação, peças de instrumentos, terminais, ferragens decorativas e pequenas peças industriais. |
| Risco funcional | Posição da marca, aporte térmico, remoção de revestimento e áreas de contato podem ser importantes quando o desempenho elétrico faz parte dos critérios de aceitação. | A aparência da superfície, a integridade do revestimento metálico/verniz, a exposição à corrosão e a consistência decorativa podem ser tão importantes quanto a visibilidade da marca. |
| Foco da validação | Contraste ou profundidade, efeito do calor, empenamento em material fino, desempenho do scanner e quaisquer verificações elétricas/funcionais necessárias. | Contraste, consistência do acabamento, legibilidade do código, durabilidade a riscos/limpeza e o efeito de polimento, galvanoplastia ou verniz. |
Cobre nu ou polido
O cobre polido pode ser difícil de acoplar de forma consistente. Teste contraste, coloração térmica, definição de bordas e repetibilidade no acabamento real.
Cobre oxidado, banhado ou revestido
O laser pode interagir com uma camada de óxido, banho, verniz, tinta ou isolamento antes de atingir o cobre. A química e a espessura da camada podem dominar o resultado.
Latão nu ou polido
O nível de polimento, a composição da liga e o óxido existente podem alterar o contraste e a aparência térmica. Peças decorativas devem ser aprovadas com base no acabamento real de produção.
Latão banhado, envernizado ou envelhecido
Em latão banhado ou envernizado, a camada superficial pode ser o verdadeiro alvo do processamento. Verifique se o objetivo é contraste, remoção de camada, gravação rasa ou preservação do acabamento ao redor da marca.
Peças condutoras finas e áreas de contato
Cobre fino, folhas, terminais e áreas de conectores exigem controle cuidadoso de calor e fixação. A localização da marca deve evitar zonas de contato funcional, a menos que o cliente tenha aprovado o efeito.
Óleos, resíduos e revestimentos desconhecidos
Resíduos podem fazer um bom conjunto de parâmetros parecer inconsistente e podem alterar o perfil de fumos. Registre a condição de limpeza e obtenha informações sobre o material ou revestimento quando disponíveis.
Defina a marca necessária antes de escolher a rota do laser
Um logotipo visível, gravação superficial, acabamento decorativo e código Data Matrix legível por máquina são alvos de engenharia diferentes. O método de aceitação deve ser definido antes que a configuração da máquina seja finalizada.
| Resultado desejado | Considerações sobre o cobre | Considerações sobre o latão | Validação necessária |
|---|---|---|---|
| Marca escura ou de alto contraste na superfície | Polimento, estado de oxidação, comportamento de pulso, limpeza e movimento de calor podem alterar o tom e a uniformidade. | Liga, polimento, pátina, revestimento e verniz podem alterar tanto o contraste quanto a aparência estética. | Aprove a aparência na superfície final; inclua verificações de limpeza ou durabilidade quando relevante. |
| Gravação superficial | Meta de profundidade, espessura, aporte de calor e número de passadas afetam a qualidade da borda, o empenamento e o tempo de ciclo. | Profundidade, rebarba, danos ao acabamento e alteração de cor ao redor da gravação devem ser verificados na liga real. | Meça a profundidade, se especificada, e inspecione rebarba, aparência afetada pelo calor e tempo de ciclo. |
| Remoção de revestimento, verniz ou banho metálico | A química da camada, a espessura e a superfície de cobre exposta determinam a aparência final e o resíduo. | Útil em latão envernizado, pintado ou banhado quando a remoção controlada da camada é o objetivo real. | Verifique borda limpa, resíduo, substrato exposto, extração e durabilidade a jusante. |
| Número de série, código QR ou Data Matrix | Brilho, rugosidade, tamanho pequeno da célula, foco e repetibilidade do dispositivo de fixação podem afetar a leitura. | Conexões curvas, ferragens polidas e superfícies revestidas podem tornar o contraste e a geometria do código mais sensíveis. | Teste o scanner real, o tamanho do código, a distância de leitura e o requisito de verificação quando aplicável. |
| Marca decorativa ou cosmética | O ângulo de visão, a oxidação e a limpeza podem alterar o tom percebido. | A consistência do acabamento costuma ser crítica em peças decorativas polidas ou banhadas. | Aprovar uma amostra física sob o processo de iluminação e acabamento do cliente. |
Onde a marcação a laser é usada em peças de cobre?
A marcação a laser em cobre é usada principalmente para identificação, rastreabilidade e informações funcionais em peças elétricas e industriais. A aplicação é importante porque um barramento, um terminal, uma placa e uma folha fina não apresentam o mesmo risco de calor, fixação ou zona de não marcação.
Barramentos e componentes de potência
Marcações comuns incluem números de peça, números de série, códigos de lote, identificação de polaridade ou fase, referências de montagem e códigos legíveis por máquina. A posição da marca deve respeitar áreas de contato elétrico, limites de revestimento e quaisquer zonas sem marcação definidas pelo cliente.
Terminais, conectores e contatos elétricos
Caracteres pequenos, códigos de lote, marcas de polaridade e códigos de rastreabilidade frequentemente têm área de marcação limitada. Foco estável, posicionamento repetível e aporte térmico controlado tornam-se mais importantes à medida que a marca se aproxima de superfícies de contato funcionais.
Placas de cobre, etiquetas e peças de identificação
Logotipos, valores nominais, informações de modelo, números de série, texto de especificação e códigos QR ou Data Matrix podem ser aplicados a peças planas de cobre quando o contraste, a durabilidade e a legibilidade exigidos forem confirmados na superfície final.
Cobre fino, folha fina e pequenas peças condutoras
Material fino altera o problema térmico. Calor excessivo pode afetar a planicidade, a condição das bordas ou áreas funcionais próximas, portanto o suporte de fixação, a profundidade da marca e a estratégia de ciclo devem ser qualificados em peças representativas da produção.
| Propósito da marcação | Conteúdo típico | O que deve ser validado |
|---|---|---|
| Identificação | Número de peça, modelo, número de série, código de lote ou lote | Legibilidade, repetibilidade de posição e visibilidade após manuseio ou limpeza normais |
| Rastreabilidade | Código QR, Data Matrix, código de produção ou dados seriais vinculados | Tamanho do código, distância do scanner, brilho, foco, qualidade da célula e requisito de verificação quando especificado |
| Identificação funcional | Polaridade, fase, direção de montagem, identificação de terminal ou referência de inspeção | Zonas sem marcação, orientação, clareza de caracteres pequenos e quaisquer verificações elétricas ou de montagem exigidas |
| Branding e especificação | Logotipo, informações de classificação, dados do produto ou referência visual permanente | Contraste, acabamento estético, durabilidade e consistência na superfície real de produção |
O latão adiciona famílias de peças mecânicas e decorativas
O latão amplia a faixa de aplicação para válvulas, conexões, fechaduras, chaves, placas de identificação, peças de instrumentos, ferragens decorativas e componentes industriais pequenos variados. Essas peças frequentemente introduzem geometria curva ou de vários lados, acabamentos polidos, galvanoplastia ou verniz, de modo que aparência, repetibilidade do dispositivo de fixação e comportamento da camada superficial podem se tornar tão importantes quanto a própria marcação básica.
Use fotos de amostras como referências, não como receitas universais de parâmetros
Imagens de amostras existentes podem confirmar que resultados de marcação em cobre e latão são direções viáveis, mas a escolha final da fonte, lente, configurações de pulso, velocidade, frequência, passadas e critérios de aceitação ainda precisam ser confirmados no material e na superfície reais do cliente.
Aprove o resultado em relação ao requisito de produção
Verifique contraste, qualidade das bordas, aparência após a limpeza, danos ao acabamento e consistência entre peças representativas.
Verifique o tamanho do código, a distância do scanner, a iluminação, a curvatura, a repetibilidade de foco e o grau de verificação se o projeto especificar um.
Verifique zonas sem marcação, exposição do revestimento, efeito térmico, alteração dimensional e qualquer teste elétrico, de corrosão ou de desgaste definido pelo cliente.
A geometria altera o dispositivo de fixação, o foco e o posicionamento
A resposta do material não determina por si só a configuração da máquina. Barramentos de cobre planos, terminais pequenos, anéis cilíndricos de latão e conexões sextavadas podem todos usar a mesma família de materiais, embora exijam diferentes métodos de fixação, focalização, indexação e verificação.
Placas planas e barramentos
Comece com suporte estável, tamanho de campo correto, altura focal consistente e folga de borda suficiente para a marcação. Peças de cobre funcionais também podem precisar de zonas sem marcação definidas.
Terminais e conectores pequenos
Áreas de marcação pequenas dão mais ênfase à repetibilidade de localização, ao tamanho dos caracteres, ao acesso ao dispositivo de fixação e ao controle da área de contato. A validação por scanner pode ser necessária para códigos 2D compactos.
Peças cilíndricas ou curvas
Luvas, anéis, tubos e conexões redondos podem precisar de suporte rotativo ou indexação controlada para que a marca permaneça dentro do foco e mantenha a orientação exigida.
Peças sextavadas, multifacetadas ou mistas
Conexões de latão multifacetadas e componentes pequenos mistos podem exigir dispositivos de indexação, troca de receitas, posicionamento por visão ou ninhos de fácil operação para o operador, em vez de um único dispositivo de fixação plano.
| Condição da peça | O que avaliar | Rota útil |
|---|---|---|
| Etiquetas planas, placas ou barramentos | Campo de marcação padrão, suporte de fixação, folga de borda e zonas funcionais sem marcação. | Produtos |
| Tubos cilíndricos, anéis, luvas ou conexões redondas | Suporte rotativo, fixação concêntrica, posição focal e orientação da marca. | Marcação Rotativa e Cilíndrica |
| Conexões de latão hexagonais ou multifacetadas | Dispositivo de indexação, posicionamento repetível do lado ou carregamento em múltiplas posições. | Soluções |
| Terminais ou conectores pequenos | Legibilidade de caracteres pequenos, repetibilidade do dispositivo, controle da área de contato e validação por scanner. | Marcação de Conectores e Terminais |
| Peças pequenas posicionadas aleatoriamente ou misturadas | Posicionamento por visão, dispositivo de localização, troca de receita e manuseio pelo operador. | Posicionamento por Visão |
| Linha móvel ou produção em lote repetida | Stop-and-mark, transportador indexado, marcação online acionada, fluxo de dados e requisitos de inspeção a jusante. | Marcação em Movimento e em Linha |
Qual direção de laser deve ser avaliada para cobre e latão?
Não selecione um laser apenas porque o nome do material diz cobre. Comece pela marcação exigida, superfície final, sensibilidade ao calor, restrições funcionais e geometria de produção; depois, use testes com amostras para decidir se uma rota de fibra padrão é suficiente ou se uma faixa maior de controle de processo é justificada.
Máquinas de marcação a laser de fibra As máquinas de marcação a laser de fibra são uma rota comum de primeira avaliação para muitas tarefas de identificação direta em metal e gravação rasa. A fibra MOPA é útil quando uma faixa mais ampla de controle de pulso é necessária para aporte térmico, qualidade de borda ou ajuste de contraste. Testes com laser verde podem ser considerados quando superfícies de cobre difíceis justificam uma rota de comprimento de onda mais curto, enquanto Máquinas de marcação a laser UV as máquinas de marcação a laser UV podem se adequar a aplicações selecionadas de detalhes finos, camada de revestimento ou sensíveis ao calor. Nenhuma dessas rotas deve ser tratada como uma receita universal para cobre; a seleção final depende da peça testada e da configuração de máquina confirmada pela Zhuorui.
Não comece pela potência
Comece pelo material, pela superfície, pelo resultado pretendido e pelo risco de aceitação.
Não prometa um único resultado visual
Contraste, profundidade, cor e legibilidade do código permanecem dependentes de testes em amostras.
| Condição do projeto | Direção a avaliar | Por que pode ser adequado | Limite |
|---|---|---|---|
| Identificação geral, números de série, códigos ou marcações rasas em peças de cobre/latão | Laser de fibra | Um primeiro caminho prático para muitas tarefas de marcação direta em metal quando a superfície final responde de forma consistente. | Superfícies refletivas ou altamente polidas podem estreitar a janela de processo; valide a peça real. |
| É necessária uma faixa maior de controle de pulso para ajuste térmico, qualidade de borda ou contraste | Fibra MOPA | Um controle mais amplo da largura de pulso e da frequência oferece mais margem para ajustar o processo em torno do resultado desejado. | Mais liberdade de ajuste não garante uma cor, um nível de escurecimento, uma profundidade ou uma durabilidade específicos. |
| Uma superfície de cobre difícil gera uma janela de processo estreita ou instável com a rota inicial de fibra. | Teste com laser verde | Uma rota de comprimento de onda mais curto pode ser avaliada quando um acoplamento de energia aprimorado for útil para a tarefa específica com cobre. | Confirme a disponibilidade da fonte, a configuração, o custo e os resultados reais com amostras antes de selecionar a máquina. |
| Detalhes finos, camadas de superfície selecionadas ou conjuntos sensíveis ao calor | Teste com laser UV | Pode ser útil quando o processamento localizado e o menor impacto térmico forem mais importantes do que uma rota direta padrão em metal. | Use somente quando o requisito de marcação o justificar; “cobre” ou “latão” por si só não é motivo suficiente. |
| Revestimento orgânico, pintura ou etiqueta associados a um componente de cobre/latão | O CO2 pode ser relevante para a camada superficial | O alvo real do processamento pode ser a camada orgânica, e não o substrato metálico. | O CO2 não é a escolha normal para marcação direta de cobre nu ou latão nu. |
O que deve ser verificado antes de aprovar o processo?
A marcação em cobre e latão deve ser qualificada com amostras controladas e um método de aceitação definido. Os principais riscos são acoplamento fraco ou instável, calor não controlado, alterações funcionais na superfície e fumos ou partículas provenientes de revestimentos, óleos ou constituintes da liga/superfície.
Reflexão e acoplamento de energia
- Cobre e latão polidos podem refletir fortemente durante a preparação.
- Óxido, escovação, polimento e preparação da superfície podem alterar a resposta.
- Use registros de parâmetros vinculados à superfície de produção final.
Impacto térmico e funcional
- O cobre conduz calor rapidamente; o cobre fino também pode se deformar se o processo for muito agressivo.
- Contatos elétricos, barramentos e terminais podem exigir zonas sem marcação ou testes funcionais após o processo.
- Gravura mais profunda geralmente aumenta o aporte térmico e o risco de tempo de ciclo.
Acabamento, revestimento e controle de fumos
- Constituintes da liga de latão, revestimento metálico, verniz, óleos, tintas e isolamento podem alterar o perfil de fumos ou de particulados.
- A extração e a filtração locais devem ser avaliadas com base no material e na condição real da superfície.
- A FDS (SDS) ou informações do fornecedor sobre o revestimento são úteis quando a química da superfície não é óbvia.
O que enviar antes que a Zhuorui recomende uma configuração
O teste mais útil utiliza o mesmo material, a mesma superfície, o mesmo conteúdo de marcação e o mesmo método de aceitação da produção. Uma amostra substituta conveniente pode levar a um direcionamento incorreto do processo.
Material
- Grau/tipo de cobre ou liga/grau de latão, se conhecido.
- Superfície: polida, escovada, oxidada, galvanizada, envernizada, patinada, esmaltada, oleada ou limpa.
- Espessura, tamanho da peça, fotos/desenhos e se a área marcada é funcional ou estética.
Objetivo da marcação
- Logotipo, texto, número de série, código QR, Data Matrix, marca de classificação, linha de escala ou arquivo de arte.
- Contraste desejado, profundidade, largura de linha, tamanho da célula ou acabamento estético.
- Modelo do scanner, distância de leitura, grau de verificação ou método de inspeção visual quando necessário.
Produção
- Tamanho do lote, método de carregamento, requisito de fixação, local de marcação e expectativa de ciclo.
- Testes de exposição a desgaste, limpeza, calor, corrosão, eletricidade, revestimento ou montagem.
- Necessidades de extração de fumos e informações de SDS/revestimento, quando disponíveis.
Perguntas sobre marcação a laser em cobre e latão
É possível fazer marcação a laser tanto em cobre quanto em latão?
Sim, muitas peças de cobre e latão podem ser marcadas, gravadas ou codificadas a laser. O resultado alcançável depende do grau ou da liga exatos, acabamento superficial, revestimento, tamanho da marca, profundidade ou contraste desejados, geometria e sensibilidade ao calor. O teste com amostras é a etapa final de decisão.
O latão é a mesma coisa que o cobre para marcação a laser?
Não. O latão é uma liga de cobre e zinco. Ele pode compartilhar alguns dos desafios de metais refletores apresentados pelo cobre, mas a composição da liga, o polimento, o revestimento, o verniz e a oxidação podem produzir uma janela de processo e uma aparência diferentes. Use receitas validadas separadas.
Qual laser é o melhor para cobre e latão?
Não existe uma fonte universal que seja a melhor. Fibra e fibra MOPA são direções comuns para muitas tarefas em metal direto. O laser verde pode ser avaliado para trabalhos difíceis em cobre, nos quais a absorção de comprimento de onda mais curto é útil, e o UV pode atender a aplicações selecionadas de precisão ou sensíveis ao calor. A superfície real e o resultado pretendido determinam a configuração final.
É possível fazer marcas escuras em cobre ou latão?
Marcas escuras ou de alto contraste podem ser avaliadas, mas o grau de preto, o tom e a durabilidade não devem ser garantidos apenas pelo nome do material. O polimento da superfície, o óxido, o controle de pulso, a limpeza, a liga e o ângulo de visualização podem alterar o resultado.
É possível gravar códigos QR ou códigos Data Matrix em peças de cobre e latão?
Eles podem ser avaliados. O tamanho do código, o tamanho da célula, o brilho na superfície, a curvatura, a estabilidade de foco, a distância do scanner e o requisito de verificação devem ser incluídos nos testes com amostras. Peças curvas ou com múltiplos lados também podem precisar de suporte rotativo, de fixação ou de posicionamento.
Barramentos de cobre, terminais ou conexões de latão requerem alguma instalação especial?
Frequentemente, sim. Peças condutoras de cobre podem exigir zonas sem marcação e verificações funcionais, enquanto conexões de latão podem criar problemas de posicionamento em superfícies curvas ou com múltiplos lados. O dispositivo de fixação, o foco, a localização da marcação e o método de inspeção devem ser definidos antes da aprovação do lote.
Peças polidas, banhadas ou laqueadas requerem testes separados?
Sim. Um revestimento, uma galvanoplastia, um polimento ou um verniz podem se tornar a variável dominante do processo. Teste o acabamento final da produção em vez de presumir um resultado a partir de amostras de metal nu.
Envie a peça final de cobre ou latão e o requisito de marcação
Para peças de cobre, informe a classe ou o tipo, se conhecido, a superfície final, a espessura, o contato funcional ou as zonas sem marcação, fotos/desenhos da peça, a arte da marcação, o contraste ou a profundidade desejados, o tamanho do código e o requisito de produção. Para latão, inclua também detalhes de liga, polimento, galvanoplastia, verniz ou pátina quando forem relevantes. A Zhuorui Laser poderá então avaliar a resposta do material e recomendar um direcionamento prático de teste de amostras e de máquina.