
Lasermarkierung von Kupfer & Messing
Die Lasermarkierung von Kupfer erfordert besondere Beachtung der hohen Reflektivität, der schnellen Wärmeleitung, des Oberflächenzustands und aller elektrisch funktionalen Bereiche am Teil. Messing ist hier als wichtige Kupfer-Zink-Legierungsfamilie einbezogen: Es teilt einige Herausforderungen reflektierender Metalle, bringt jedoch weitere Variation durch Legierungszusammensetzung, Polieren, Galvanisieren, Lack, Patina und Oxidation mit sich. Für beide Materialien ist der praktische Ausgangspunkt die exakte Sorte oder Legierung, die endgültige Oberfläche und das gewünschte Markierungsergebnis.
Beginnen Sie mit der tatsächlichen Legierung, Oberfläche und dem Akzeptanzziel
Die nützliche Frage ist nicht einfach “Kann ein Laser Kupfer oder Messing markieren?”, sondern ob das fertige Teil den erforderlichen Kontrast, die erforderliche Tiefe, Codelesbarkeit oder ästhetische Oberfläche erzeugen kann, ohne inakzeptable Wärme, Oberflächenschäden oder funktionale Veränderungen zu verursachen.
Bei Kupfer sind Sorte, Dicke, Oxidzustand, Beschichtungen und leitfähigkeitsempfindliche Bereiche wichtig, da die Markierung auf einer Stromschiene, einem Anschluss, Steckverbinder, einer Platte, Folie oder einem anderen funktionalen Bauteil sitzen kann. Bei Messing können Legierungsfamilie, Politur, Galvanisierung, Lack, Patina und dekorative Oberfläche das Prozessfenster verschieben. Ein Setup, das auf einer Oberfläche funktioniert, sollte nicht als universelles Rezept für eine andere behandelt werden.
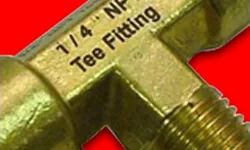
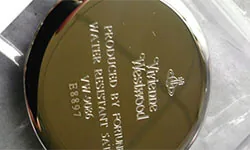
Kupfer und Messing erfordern eine getrennte Prozessqualifizierung
Messing enthält Kupfer, ist aber nicht einfach “Kupfer mit denselben Einstellungen”. Der Zinkgehalt, die Oberflächenbeschaffenheit und die Beschichtungen können Absorption, Wärmeverhalten, Aussehen und Rauchentwicklung verändern. Der folgende Vergleich hält die beiden Materialien zusammen, ohne vorzutäuschen, dass sie sich identisch verhalten.
| Entscheidungsfaktor | Kupfer | Messing |
|---|---|---|
| Materialidentität | Reines Kupfer, sauerstofffreies Kupfer, Stromschienenmaterial, Folie oder andere Kupfersorten/Legierungen sollten, wenn bekannt, identifiziert werden. | Messing ist eine Kupfer-Zink-Legierungsfamilie. Die Legierungszusammensetzung kann das Markierungsverhalten verändern, daher wird für Tests die tatsächliche Produktionssorte bevorzugt. |
| Zentrale Prozessherausforderung | Hohes Reflexionsvermögen und schnelle Wärmeleitung können die Energieeinkopplung und den Kontrast empfindlicher machen als bei vielen Stählen. | Das reflektierende Verhalten kupferreicher Werkstoffe bleibt relevant, während Zinkgehalt, Politur, Oxid, Galvanisierung und Lackierung das nutzbare Prozessfenster verschieben können. |
| Häufige Oberflächen | Blanke, polierte, gebürstete, oxidierte, galvanisierte, lackierte, emailisolierte, geölte oder gereinigte Oberflächen. | Bearbeitete, polierte, gebürstete, galvanisierte, lackierte, gealterte, patinierte oder beschichtete Oberflächen. |
| Typische Teile | Stromschienen, Klemmen, Steckverbinder, batteriebezogene leitfähige Bauteile, Folien, Etiketten und elektrische Komponenten. | Ventile, Fittings, Schlösser, Schlüssel, Typenschilder, Instrumententeile, Klemmen, dekorative Beschläge und kleine industrielle Teile. |
| Funktionsrisiko | Markierungsposition, Wärmeeintrag, Entfernung der Beschichtung und Kontaktflächen können von Bedeutung sein, wenn die elektrische Leistungsfähigkeit Teil der Abnahme ist. | Oberflächenerscheinung, Integrität von Galvanisierung/Lackierung, Korrosionsbelastung und dekorative Gleichmäßigkeit können ebenso wichtig sein wie die Sichtbarkeit der Markierung. |
| Validierungsschwerpunkt | Kontrast oder Tiefe, Wärmeeffekt, Verzug bei dünnem Material, Scannerleistung und alle erforderlichen elektrischen/funktionalen Prüfungen. | Kontrast, Finish-Konsistenz, Code-Lesbarkeit, Kratz-/Reinigungsbeständigkeit und die Wirkung von Polieren, Galvanisieren oder Lackieren. |
Blankes oder poliertes Kupfer
Poliertes Kupfer kann schwierig sein, konsistent einzukoppeln. Testen Sie Kontrast, Wärmeanlauf, Kantendefinition und Wiederholbarkeit am tatsächlichen Finish.
Oxidiertes, plattiertes oder beschichtetes Kupfer
Der Laser kann mit einer Oxid-, Plattierungs-, Lack-, Farb- oder Isolierschicht wechselwirken, bevor er das Kupfer erreicht. Die Chemie und Dicke der Schicht können das Ergebnis dominieren.
Blankes oder poliertes Messing
Poliergrad, Legierungszusammensetzung und vorhandenes Oxid können Kontrast und Wärmeerscheinung verändern. Dekorative Teile sollten anhand des tatsächlichen Finishs aus der Produktion freigegeben werden.
Plattiertes, lackiertes oder gealtertes Messing
Bei plattiertem oder lackiertem Messing kann die Oberflächenschicht das eigentliche Bearbeitungsziel sein. Prüfen Sie, ob das Ziel Kontrast, Schichtabtrag, flache Gravur oder Erhalt des Finishs rund um die Markierung ist.
Dünne leitfähige Bauteile und Kontaktbereiche
Dünnes Kupfer, Folien, Anschlüsse und Steckverbinderbereiche erfordern eine sorgfältige Wärme- und Vorrichtungskontrolle. Die Markierungsposition sollte funktionale Kontaktzonen vermeiden, es sei denn, der Kunde hat den Effekt genehmigt.
Öle, Rückstände und unbekannte Beschichtungen
Rückstände können dazu führen, dass ein gutes Parameterset inkonsistent erscheint, und können das Rauchprofil verändern. Reinigungszustand dokumentieren und, sofern verfügbar, Material- oder Beschichtungsinformationen einholen.
Erforderliche Markierung vor der Wahl der Laserroute definieren
Ein sichtbares Logo, eine flache Gravur, eine dekorative Oberfläche und ein maschinenlesbarer Data-Matrix-Code sind unterschiedliche technische Ziele. Die Abnahmemethode sollte definiert werden, bevor die Maschinenkonfiguration finalisiert wird.
| Zielergebnis | Überlegungen zu Kupfer | Überlegungen zu Messing | Validierung erforderlich |
|---|---|---|---|
| Dunkle oder kontrastreiche Oberflächenmarkierung | Politur, Oxidationszustand, Pulsverhalten, Reinigung und Wärmebewegung können den Farbton und die Gleichmäßigkeit verändern. | Legierung, Politur, Patina, Galvanisierung und Lack können sowohl den Kontrast als auch das kosmetische Erscheinungsbild verändern. | Erscheinungsbild auf der endgültigen Oberfläche freigeben; Reinigungs- oder Haltbarkeitsprüfungen einbeziehen, wenn relevant. |
| Flaches Gravieren | Zieltiefe, Dicke, Wärmeeinbringung und Anzahl der Durchgänge beeinflussen Kantenqualität, Verzug und Zykluszeit. | Tiefe, Grat, Schäden an der Oberflächengüte und Farbveränderungen rund um die Gravur sollten an der realen Legierung geprüft werden. | Tiefe messen, falls angegeben, und Grat, wärmebeeinflusstes Erscheinungsbild sowie Zykluszeit prüfen. |
| Entfernung von Beschichtung, Lack oder Galvanisierung | Schichtchemie, Dicke und die freigelegte Kupferoberfläche bestimmen das endgültige Erscheinungsbild und die Rückstände. | Nützlich bei lackiertem, bemaltem oder galvanisiertem Messing, wenn die kontrollierte Schichtentfernung das eigentliche Ziel ist. | Saubere Kante, Rückstände, freigelegtes Substrat, Absaugung und nachgelagerte Haltbarkeit prüfen. |
| Seriennummer, QR-Code oder Data Matrix | Blendung, Rauheit, kleine Zellgröße, Fokus und Wiederholgenauigkeit der Vorrichtung können das Lesen beeinträchtigen. | Gebogene Anschlussstücke, polierte Beschläge und beschichtete Oberflächen können den Kontrast und die Codegeometrie empfindlicher machen. | Testen Sie den echten Scanner, die Codegröße, den Leseabstand und, falls zutreffend, die Verifizierungsanforderung. |
| Dekorative oder kosmetische Markierung | Betrachtungswinkel, Oxidation und Reinigung können den wahrgenommenen Farbton verändern. | Die Konsistenz der Oberfläche ist bei polierten oder plattierten Dekorteilen oft entscheidend. | Geben Sie ein physisches Muster unter der Beleuchtung und dem Veredelungsprozess des Kunden frei. |
Wo wird die Lasermarkierung bei Kupferteilen eingesetzt?
Die Kupfer-Lasermarkierung wird hauptsächlich zur Identifikation, Rückverfolgbarkeit und für funktionale Informationen auf elektrischen und industriellen Teilen eingesetzt. Die Anwendung ist entscheidend, weil eine Stromschiene, eine Anschlussklemme, eine Platte und eine dünne Folie nicht dasselbe Risiko in Bezug auf Wärme, Halterung oder No-Mark-Zone aufweisen.
Stromschienen und Leistungskomponenten
Übliche Markierungen umfassen Teilenummern, Seriennummern, Chargencodes, Polaritäts- oder Phasenkennzeichnungen, Montagereferenzen und maschinenlesbare Codes. Die Markierungsposition muss elektrische Kontaktbereiche, Beschichtungsgrenzen und alle kundenspezifisch definierten No-Mark-Zonen berücksichtigen.
Anschlussklemmen, Steckverbinder und elektrische Kontakte
Kleine Zeichen, Chargencodes, Polaritätsmarkierungen und Rückverfolgbarkeitscodes haben oft nur eine begrenzte Markierfläche. Stabiler Fokus, wiederholbare Positionierung und kontrollierter Wärmeeintrag werden wichtiger, je näher die Markierung an funktionale Kontaktflächen heranrückt.
Kupferplatten, Schilder und Identifikationsteile
Logos, Nennwerte, Modellinformationen, Seriennummern, Spezifikationstexte sowie QR- oder Data-Matrix-Codes können auf flache Kupferteile aufgebracht werden, wenn der erforderliche Kontrast, die Haltbarkeit und die Lesbarkeit auf der endgültigen Oberfläche bestätigt sind.
Dünnes Kupfer, Folie und kleine leitfähige Teile
Dünnes Material verändert das thermische Problem. Übermäßige Hitze kann Ebenheit, Kantenbeschaffenheit oder nahegelegene Funktionsbereiche beeinflussen, daher sollten Vorrichtungsauflage, Markierungstiefe und Zyklusstrategie an produktionsrepräsentativen Teilen qualifiziert werden.
| Markierungszweck | Typischer Inhalt | Was validiert werden sollte |
|---|---|---|
| Identifikation | Teilenummer, Modell, Seriennummer, Chargen- oder Loscode | Lesbarkeit, Positionswiederholgenauigkeit und Sichtbarkeit nach normaler Handhabung oder Reinigung |
| Rückverfolgbarkeit | QR-Code, Data Matrix, Produktionscode oder verknüpfte Seriendaten | Codegröße, Scannerabstand, Blendung, Fokus, Zellqualität und Verifizierungsanforderung, sofern spezifiziert |
| Funktionale Identifizierung | Polarität, Phase, Einbaurichtung, Anschlusskennzeichnung oder Inspektionsreferenz | Nicht-Markierungsbereiche, Ausrichtung, Klarheit kleiner Zeichen und alle erforderlichen elektrischen oder Montageprüfungen |
| Branding und Spezifikation | Logo, Bewertungsinformationen, Produktdaten oder dauerhafte visuelle Referenz | Kontrast, kosmetische Oberfläche, Haltbarkeit und Konsistenz auf der tatsächlichen Produktionsoberfläche |
Messing ergänzt mechanische und dekorative Teilefamilien
Messing erweitert den Anwendungsbereich auf Ventile, Fittings, Schlösser, Schlüssel, Typenschilder, Instrumententeile, dekorative Beschläge und gemischte kleine Industriekomponenten. Diese Teile weisen häufig gekrümmte oder mehrseitige Geometrien, polierte Oberflächen, Beschichtungen oder Lack auf, sodass Aussehen, Wiederholgenauigkeit der Vorrichtung und Verhalten der Oberflächenschicht ebenso wichtig werden können wie die eigentliche Markierung selbst.
Verwenden Sie Musterfotos als Referenzen, nicht als universelle Parameterrezepte
Vorhandene Musterbilder können bestätigen, dass Markierungsergebnisse auf Kupfer und Messing realisierbare Richtungen sind, aber die endgültige Wahl der Laserquelle, Linse, Pulsparameter, Geschwindigkeit, Frequenz, Durchgänge und Abnahmekriterien müssen weiterhin am tatsächlichen Material und der Oberfläche des Kunden bestätigt werden.
Das Ergebnis anhand der Produktionsanforderung freigeben
Prüfen Sie Kontrast, Kantenqualität, Aussehen nach der Reinigung, Beschädigung der Oberfläche und Konsistenz über repräsentative Teile hinweg.
Prüfen Sie Codegröße, Scannerabstand, Beleuchtung, Krümmung, Fokuswiederholbarkeit und Verifizierungsgrad, falls das Projekt einen vorgibt.
Prüfen Sie No-Mark-Zonen, Freilegung der Beschichtung, Wärmeeinfluss, Maßänderung und alle kundenspezifisch definierten elektrischen, Korrosions- oder Verschleißtests.
Die Geometrie verändert Vorrichtung, Fokus und Positionierung
Das Materialverhalten bestimmt die Maschinenkonfiguration nicht von selbst. Flache Kupferstromschienen, kleine Klemmen, zylindrische Messinghülsen und Sechskant-Fittings können alle derselben Werkstofffamilie angehören, erfordern jedoch unterschiedliche Halterungs-, Fokussierungs-, Indexierungs- und Verifizierungsmethoden.
Flache Platten und Stromschienen
Beginnen Sie mit einer stabilen Auflage, korrekter Feldgröße, gleichbleibender Fokushöhe und ausreichendem Randabstand für die Markierung. Funktionale Kupferteile können außerdem definierte No-Mark-Zonen erfordern.
Kleine Klemmen und Steckverbinder
Kleine Markierungsbereiche legen mehr Gewicht auf Positionierwiederholbarkeit, Zeichengröße, Zugänglichkeit der Vorrichtung und Kontaktflächenkontrolle. Für kompakte 2D-Codes kann eine Scanner-Validierung erforderlich sein.
Zylindrische oder gekrümmte Teile
Runde Hülsen, Manschetten, Rohre und Fittings können eine Drehunterstützung oder kontrollierte Indexierung erfordern, damit die Markierung im Fokus bleibt und die erforderliche Ausrichtung beibehält.
Sechskant-, Mehrseiten- oder gemischte Teile
Mehrflächige Messing-Fittings und gemischte kleine Komponenten können Indexiervorrichtungen, Rezeptumschaltung, Vision-Positionierung oder bedienerfreundliche Aufnahmen statt einer einzelnen flachen Vorrichtung erfordern.
| Teilezustand | Was zu bewerten ist | Nützlicher Weg |
|---|---|---|
| Flache Tags, Platten oder Stromschienen | Standard-Markierfeld, Vorrichtungsunterstützung, Randabstand und markierungsfreie Funktionszonen. | Produkte |
| Zylindrische Rohre, Manschetten, Hülsen oder runde Fittings | Drehunterstützung, konzentrische Halterung, Fokusposition und Markierungsausrichtung. | Rotations- und Zylindermarkierung |
| Sechskant- oder mehrseitige Messing-Fittings | Indexierbare Vorrichtung, wiederholbare Seitenpositionierung oder Mehrfachpositionsbeschickung. | Lösungen |
| Kleine Anschlüsse oder Steckverbinder | Lesbarkeit kleiner Zeichen, Wiederholbarkeit der Vorrichtung, Kontaktflächenkontrolle und Scanner-Validierung. | Steckverbinder- und Klemmenbeschriftung |
| Zufällig angeordnete oder gemischte kleine Teile | Vision-Positionierung, Positioniervorrichtung, Rezepturumschaltung und Bedienerhandhabung. | Vision-Positionierung |
| Laufende Linie oder wiederholte Chargenfertigung | Stop-and-Mark, getakteter Förderer, ausgelöste Online-Markierung, Datenfluss und nachgelagerte Prüfanforderungen. | On-the-fly- und Inline-Beschriftung |
Welche Laserrichtung sollte für Kupfer und Messing bewertet werden?
Wählen Sie einen Laser nicht nur deshalb aus, weil der Materialname Kupfer lautet. Beginnen Sie mit der erforderlichen Markierung, der Endoberfläche, der Wärmeempfindlichkeit, den funktionalen Einschränkungen und der Fertigungsgeometrie, und entscheiden Sie dann mithilfe von Musterprüfungen, ob ein Standard-Faserweg ausreicht oder ob ein größerer Prozesskontrollbereich gerechtfertigt ist.
Faserlaser-Beschriftungsmaschinen sind ein üblicher erster Bewertungsweg für viele Direktmetall-Identifikations- und Flachgravur-Aufgaben. MOPA-Faser ist nützlich, wenn ein breiterer Pulssteuerbereich für Wärmeeintrag, Kantenqualität oder Kontrastabstimmung benötigt wird. Tests mit grünem Laser können in Betracht gezogen werden, wenn schwierige Kupferoberflächen einen kürzerwellenlängigen Weg rechtfertigen, während UV-Laser-Beschriftungsmaschinen können für ausgewählte Anwendungen mit feinen Strukturen, Beschichtungsschichten oder Wärmeempfindlichkeit geeignet sein. Keiner dieser Wege sollte als universelles Kupfer-Rezept behandelt werden; die endgültige Auswahl hängt vom getesteten Teil und der bestätigten Maschinenkonfiguration von Zhuorui ab.
Beginnen Sie nicht bei der Wattzahl
Gehen Sie von Material, Oberfläche, Zielergebnis und Abnahmerisiko aus.
Versprechen Sie kein einzelnes visuelles Ergebnis
Kontrast, Tiefe, Farbe und Code-Lesbarkeit bleiben von Tests am jeweiligen Muster abhängig.
| Projektbedingung | Zu bewertende Richtung | Warum es geeignet sein könnte | Grenze |
|---|---|---|---|
| Allgemeine Identifikation, Seriennummern, Codes oder flache Markierungen auf Kupfer-/Messingteilen | Faserlaser | Ein praktischer erster Ansatz für viele Aufgaben der Direktmarkierung auf Metall, wenn die endgültige Oberfläche gleichmäßig reagiert. | Reflektierende oder stark polierte Oberflächen können das Prozessfenster einschränken; validieren Sie das tatsächliche Werkstück. |
| Für Wärme, Kantenqualität oder Kontrastabstimmung wird ein größerer Pulssteuerungsbereich benötigt. | MOPA-Faser | Eine breitere Steuerung von Pulsbreite und Frequenz bietet mehr Spielraum, um den Prozess auf das erforderliche Ergebnis abzustimmen. | Mehr Abstimmungsfreiheit garantiert keine bestimmte Farbe, Schwärze, Tiefe oder Haltbarkeit. |
| Eine schwierige Kupferoberfläche ergibt mit der anfänglichen Faserroute ein enges oder instabiles Prozessfenster. | Grünlaser-Tests | Eine Route mit kürzerer Wellenlänge kann bewertet werden, wenn eine verbesserte Energiekopplung für die spezifische Kupferaufgabe nützlich ist. | Bestätigen Sie vor der Maschinenauswahl die Verfügbarkeit der Quelle, die Konfiguration, die Kosten und reale Musterergebnisse. |
| Feine Strukturen, ausgewählte Oberflächenschichten oder wärmeempfindliche Baugruppen | UV-Laser-Test | Kann sinnvoll sein, wenn lokalisierte Bearbeitung und geringere thermische Belastung wichtiger sind als ein standardmäßiges Direktmetallverfahren. | Nur verwenden, wenn die Markierungsanforderung es rechtfertigt; „Kupfer“ oder „Messing“ allein ist kein ausreichender Grund. |
| Organische Beschichtung, Lack oder Etikett in Verbindung mit einer Kupfer-/Messing-Komponente | CO2 kann für die Oberflächenschicht relevant sein. | Das eigentliche Bearbeitungsziel kann eher die organische Schicht als das Metallsubstrat sein. | CO2 ist nicht die übliche Wahl für die Direktmarkierung von blankem Kupfer oder blankem Messing. |
Was muss vor der Freigabe des Prozesses geprüft werden?
Die Markierung von Kupfer und Messing sollte mit kontrollierten Proben und einer definierten Abnahmemethode qualifiziert werden. Die Hauptrisiken sind schwache oder instabile Kopplung, unkontrollierte Wärme, funktionale Oberflächenveränderungen sowie Dämpfe oder Partikel aus Beschichtungen, Ölen oder Legierungs-/Oberflächenbestandteilen.
Reflexion und Energieeinkopplung
- Polierte Kupfer- und Messingflächen können während der Einrichtung stark reflektieren.
- Oxid, Bürsten, Polieren und Oberflächenvorbereitung können das Ansprechverhalten verändern.
- Verwenden Sie Parameterdatensätze, die an die endgültige Produktionsoberfläche gebunden sind.
Wärme und funktionale Auswirkungen
- Kupfer leitet Wärme schnell ab; dünnes Kupfer kann sich außerdem verformen, wenn der Prozess zu aggressiv ist.
- Elektrische Kontakte, Stromschienen und Klemmen können markierungsfreie Bereiche oder eine Funktionsprüfung nach dem Prozess erfordern.
- Tieferes Gravieren erhöht im Allgemeinen den Wärmeeintrag und das Risiko in Bezug auf die Zykluszeit.
Oberflächenfinish, Beschichtung und Rauchkontrolle
- Bestandteile der Messinglegierung, Galvanisierungen, Lacke, Öle, Farben und Isolierungen können das Rauch- oder Partikelprofil verändern.
- Lokale Absaugung und Filtration sollten anhand des tatsächlichen Materials und Oberflächenzustands bewertet werden.
- SDB- oder Lieferanteninformationen zur Beschichtung sind hilfreich, wenn die Oberflächenchemie nicht offensichtlich ist.
Was Sie senden sollten, bevor Zhuorui eine Konfiguration empfiehlt
Der nützlichste Test verwendet dasselbe Material, dieselbe Oberfläche, denselben Markierungsinhalt und dieselbe Abnahmemethode wie die Produktion. Ein praktisches Ersatz-Teststück kann zu einer falschen Prozessrichtung führen.
Material
- Kupfergüte/-typ oder Messinglegierung/-güte, falls bekannt.
- Oberfläche: poliert, gebürstet, oxidiert, plattiert, lackiert, patiniert, emailliert, geölt oder gereinigt.
- Dicke, Bauteilgröße, Fotos/Zeichnungen und ob der markierte Bereich funktional oder kosmetisch ist.
Markierungsziel
- Logo, Text, Seriennummer, QR-Code, Data Matrix, Nennwertkennzeichnung, Skalenlinie oder Grafikdatei.
- Zielkontrast, Tiefe, Linienbreite, Zellgröße oder kosmetische Oberfläche.
- Scannermodell, Leseabstand, Verifizierungsgrad oder Sichtprüfungsmethode, falls erforderlich.
Produktion
- Losgröße, Beschickungsmethode, Vorrichtungsanforderung, Markierungsposition und Taktzeiterwartung.
- Verschleiß-, Reinigungs-, Wärme-, Korrosions-, Elektro-, Beschichtungs- oder Montagebelastungstests.
- Absaugbedarf sowie SDB-/Beschichtungsinformationen, sofern verfügbar.
Fragen zur Lasermarkierung von Kupfer und Messing
Können sowohl Kupfer als auch Messing lasermarkiert werden?
Ja, viele Kupfer- und Messingteile können laserbeschriftet, graviert oder codiert werden. Das erreichbare Ergebnis hängt von der genauen Sorte oder Legierung, der Oberflächenbeschaffenheit, der Beschichtung, der Markierungsgröße, der Zieltiefe oder dem Zielkontrast, der Geometrie und der Wärmeempfindlichkeit ab. Eine Musterprüfung ist der abschließende Entscheidungsschritt.
Ist Messing beim Lasermarkieren dasselbe wie Kupfer?
Nein. Messing ist eine Kupfer-Zink-Legierung. Es kann einige Herausforderungen reflektierender Metalle mit Kupfer teilen, aber Legierungszusammensetzung, Polieren, Plattieren, Lackieren und Oxidation können zu einem anderen Prozessfenster und Erscheinungsbild führen. Verwenden Sie separate validierte Rezepturen.
Welcher Laser ist für Kupfer und Messing am besten geeignet?
Es gibt keine universell beste Quelle. Faser- und MOPA-Faserlaser sind gängige Richtungen für viele Direkt-Metall-Aufgaben. Grün kann für schwierige Kupferarbeiten bewertet werden, bei denen die Absorption kürzerer Wellenlängen nützlich ist, und UV kann für ausgewählte feine oder wärmeempfindliche Anwendungen geeignet sein. Die tatsächliche Oberfläche und das Zielergebnis entscheiden über die endgültige Konfiguration.
Können auf Kupfer oder Messing dunkle Markierungen erzeugt werden?
Dunkle oder kontrastreiche Markierungen können bewertet werden, aber Schwärze, Farbton und Haltbarkeit sollten nicht allein aufgrund des Materialnamens garantiert werden. Oberflächenpolitur, Oxid, Pulssteuerung, Reinigung, Legierung und Betrachtungswinkel können das Ergebnis verändern.
Können QR-Codes oder Data-Matrix-Codes auf Kupfer- und Messingteilen markiert werden?
Sie können bewertet werden. Codegröße, Zellgröße, Oberflächenglanz, Krümmung, Fokusstabilität, Scannerabstand und Verifikationsanforderung sollten in die Musterprüfung einbezogen werden. Gekrümmte oder mehrseitige Teile benötigen möglicherweise außerdem Rotations-, Vorrichtungs- oder Positionierungsunterstützung.
Benötigen Kupfer-Sammelschienen, Anschlüsse oder Messing-Fittings eine spezielle Einrichtung?
Oft ja. Stromführende Kupferteile können markierungsfreie Zonen und Funktionsprüfungen erfordern, während Messing-Fittings Probleme bei der Positionierung gekrümmter oder mehrseitiger Teile verursachen können. Vorrichtung, Fokus, Markierungsposition und Prüfmethode sollten vor der Chargenfreigabe festgelegt werden.
Benötigen polierte, plattierte oder lackierte Teile separate Tests?
Ja. Eine Beschichtung, Galvanisierung, Politur oder Lackierung kann zur dominierenden Prozessvariable werden. Testen Sie die endgültige Produktoberfläche, anstatt ein Ergebnis von Blankmetallmustern anzunehmen.
Senden Sie das endgültige Kupfer- oder Messingteil und die Markierungsanforderung
Für Kupferteile teilen Sie bitte, falls bekannt, die Sorte oder den Typ, die endgültige Oberfläche, die Dicke, funktionale Kontakt- oder Nicht-Markierungszonen, Teilefotos/-zeichnungen, Markierungsvorlagen, Zielkontrast oder -tiefe, Codegröße und Produktionsanforderung mit. Für Messing geben Sie bitte auch Legierung, Politur, Galvanisierung, Lackierung oder Patina-Details an, sofern relevant. Zhuorui Laser kann dann die Materialreaktion bewerten und eine praktische Musterprüfung sowie Maschinenrichtung empfehlen.