
Zhuorui Laser / Technische Referenz
Leitfäden zur Laserbeschriftungstechnologie
Verwenden Sie diesen Leitfaden, um Faser-, UV-, CO2- und Grün-Lasermarkierungswege zu vergleichen, zu verstehen, wann MOPA-Faser wichtig ist, und festzustellen, welche Technologie zuerst für das reale Material und die Zielmarkierung getestet werden sollte. Nutzen Sie dann Wellenlänge, Pulsverhalten, F-theta-Fokussieroptik und Galvo-Scanning, um zu verstehen, warum sich das Prozessfenster ändert.
So verwenden Sie diesen Leitfaden: Beginnen Sie mit dem Material und dem Zieleffekt. Verwenden Sie die Schnellauswahlmatrix für einen ersten Weg und nutzen Sie dann die Technologiekarte und Parameterbeziehungen, um die Variablen hinter dieser Wahl zu verstehen. Prüfen Sie die relevante Produktseite für die Maschinenkonfiguration, den Materialleitfaden für die Substratantwort und die Lösungsseite, wenn die Entscheidung Integration oder Produktionsworkflow betrifft.
Die fünf Variablen
Laserbeschriftungstechnologie: Fünf Variablen, die es zu verstehen gilt
Eine Laser-Spezifikation ist nur dann nützlich, wenn ihre Variablen im Zusammenhang gelesen werden. Beginnen Sie mit dem Material und dem gewünschten Effekt und verwenden Sie dann diese fünf Perspektiven, um den richtigen Test festzulegen.
Laserquelle
Definiert die Familie des emittierten Lichts und das praktische Prozessfenster, das für das Material verfügbar ist.
Wellenlänge
Verändert Absorption, Reflexionsvermögen und die Art und Weise, wie die Oberfläche optische Energie in eine Markierung umwandelt.
Pulsverhalten
Pulsbreite, Frequenz und Spitzenleistung formen Wärmeeintrag, Abtrag und Kantenqualität.
Spotgröße & Fokussieroptik
Die F-Theta-Linse und die Brennweite bestimmen den fokussierten Spot, den Arbeitsabstand und das nutzbare Feld, die wiederum die Strukturgröße und die lokale Energiedichte beeinflussen.
Galvo-Scanning
Der Galvo-Scankopf lenkt den Strahl über das X-Y-Feld und steuert Strahlposition und Scangeschwindigkeit. Die Fokussierung erfolgt durch die F-Theta-Optik, nicht durch den Galvo.
Von der Energie zur Markierung
Wie diese Variablen zu einer sichtbaren Lasermarkierung werden
Die Laserbeschriftung beginnt erst, wenn die Oberfläche genügend optische Energie absorbiert, um das Material auf nutzbare, kontrollierte Weise zu verändern. Wellenlänge und Oberflächenbeschaffenheit beeinflussen, wie viel Energie absorbiert wird; Pulsverhalten und die F-Theta-Fokussieroptik formen den fokussierten Spot und die lokale Energiedichte; und der Galvo-Scankopf positioniert und bewegt diesen fokussierten Strahl über die Oberfläche. Das sichtbare Ergebnis ist daher das Ende einer Kette von Wechselwirkungen und nicht die Wirkung einer einzelnen Spezifikation für sich.
Bei Metallen kann der Prozess eine dunkle Oberflächenreaktion oder Oxidschicht mit geringem Materialabtrag erzeugen, eine dünne Oberflächenschicht für eine hellere Markierung abtragen oder mehr Material für eine Gravur entfernen. Bei Polymeren und organischen Materialien kann die absorbierte Energie Aufschäumen, Verkohlung, eine chemische Farbänderung oder einen kontrollierten Abtrag bewirken. Beschichtungen können selektiv entfernt werden, um eine darunterliegende kontrastierende Schicht freizulegen. Glas und andere spröde oder transparente Materialien können mit lokaler Oberflächenmodifikation oder Mattierung reagieren, wobei das akzeptable Prozessfenster stark von Zusammensetzung, Beschichtung und Wärmeempfindlichkeit abhängt.
Deshalb können sich zwei Teile mit derselben allgemeinen Materialbezeichnung unterschiedlich verhalten. Legierungsgüte, Pigmente, Additive, Eloxierung, Lack, Galvanisierung, Oberflächenbeschaffenheit und Schichtdicke können das nutzbare Prozessfenster allesamt verschieben. Ein Technologieleitfaden kann den zu testenden Mechanismus identifizieren, aber eine repräsentative Probe ist weiterhin erforderlich, um Kontrast, Tiefe, Oberflächenschäden, Lesbarkeit und Wiederholbarkeit am realen Teil zu bestätigen.
Wellenlänge, Material und Oberflächenzustand bestimmen, wie optische Energie in das Bauteil gelangt.
Absorbierte Energie treibt Erwärmung, chemische Veränderung, Oxidation, Aufschäumen oder Materialabtrag voran.
Pulsverhalten, fokussierter Spot, Galvo-Scangeschwindigkeit, Abstand und Durchgänge steuern Überlappung, Wärmeakkumulation und Form des Merkmals.
Prüfen Sie das reale Muster auf Kontrast, Tiefe, Kantenqualität, Beschädigungen, Lesbarkeit und Prozessstabilität.
Quellfamilienverzeichnis
Faser-, UV-, CO2- und Grünlaser-Beschriftungstechnologien
Diese vier Wege sind technische Ausgangspunkte, keine universellen Materialversprechen. Die tatsächliche Oberfläche, das Markierungsziel und die Musterabnahme entscheiden über die endgültige Konfiguration.
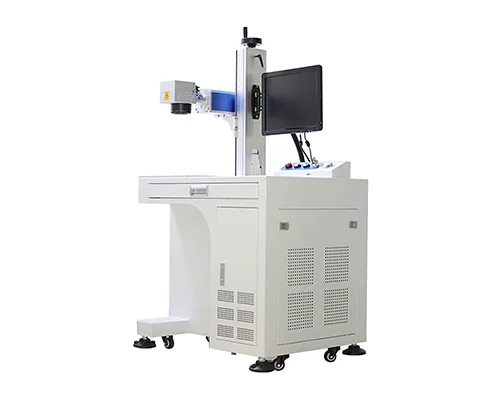
Nahinfrarot / üblicherweise bei etwa 1064 nm
Faserlaser-Technologie
Häufiger Ausgangspunkt für Metalle und ausgewählte technische Werkstoffe. Q-switched- und MOPA-Architekturen unterscheiden sich in Pulssteuerung und Prozessfenster.
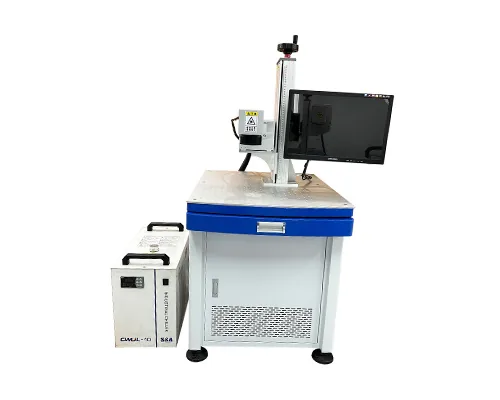
Ultraviolett / üblicherweise 355 nm
UV-Lasertechnologie
Wird häufig für feine Details und empfindliche Oberflächen bewertet, bei denen eine kürzere Wellenlänge ein nützliches Prozessfenster erzeugen kann.
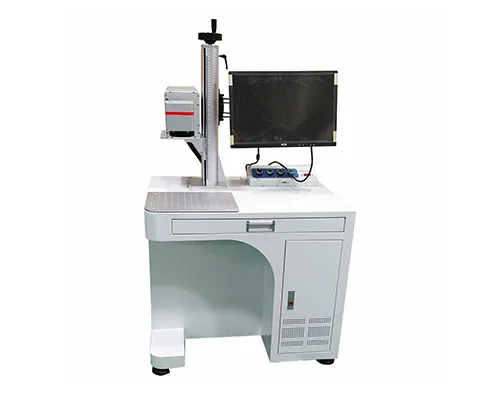
Infrarot / üblicherweise 10,6 µm
CO2-Lasertechnologie
Längerwelliger Ansatz für ausgewählte organische Materialien, Beschichtungen und Verpackungen, wobei Absaugung und Plume-Verhalten berücksichtigt werden.
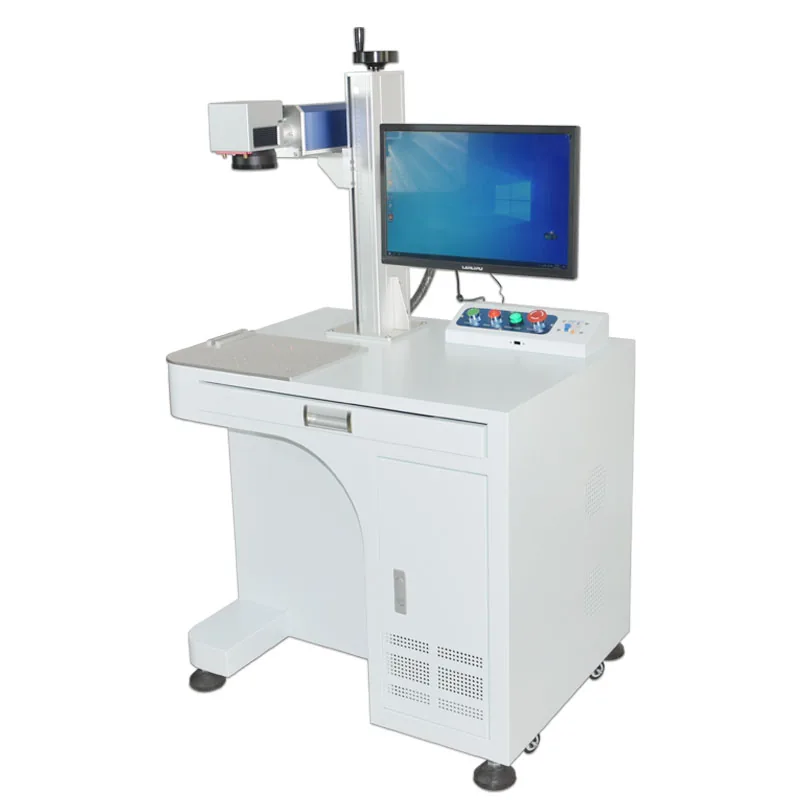
Sichtbares Grün / üblicherweise 532 nm
Grüne Lasertechnologie
Grüne Quellen können relevant sein, wenn Absorption oder thermische Reaktion einen Versuch mit sichtbarer Wellenlänge lohnenswert machen. Bestätigen Sie die Verfügbarkeit der Quelle anhand der vorgeschlagenen Maschinenkonfiguration.
Schnelle Vorauswahl
Welche Lasertechnologie ist einen ersten Test wert?
Verwenden Sie dies als Routingmatrix, nicht als Kompatibilitätsgarantie. Die erste Route sollte anhand des realen Materials, des Oberflächenaufbaus und des Zieleffekts gewählt und anschließend an einer repräsentativen Probe bestätigt werden.
| Material / Ziel | Technologie, die zuerst getestet werden sollte | Warum es ein üblicher Ausgangspunkt ist | Was die Entscheidung ändern kann |
|---|---|---|---|
| Unbeschichtete Metalle, dauerhafte Identifizierung, Gravur oder dunkle Markierungen | Faser; MOPA-Faser in Betracht ziehen, wenn ein breiteres Pulssteuerungsfenster von Bedeutung ist | Nahinfrarot-Faserquellen sind ein gängiger industrieller Ansatz für Metalle und robuste Bauteile. | Legierung, Oberflächenbeschaffenheit, Beschichtung, Zielfarbe, erforderliche Tiefe, Wärmeeintrag und Feldgröße. |
| Wärmeempfindliche Kunststoffe, Folien oder feine kontrastreiche Markierungen | UV lohnt sich oft, frühzeitig getestet zu werden | Eine kürzere Wellenlänge und lokalisierte Wechselwirkung können ein nützliches Prozessfenster bei empfindlichen oder schwierigen Substraten eröffnen. | Polymerformulierung, Pigment, Additive, Farbe, Dicke, Trübung, Rückstände und zulässiger Wärmeeffekt. |
| Holz, Papier, Leder, Pappe und viele organische Oberflächen | CO2 | CO2 ist ein gängiger Weg für organische und viele nichtmetallische Materialien. | Feuchtigkeit, Beschichtung, Toleranz gegenüber Verkohlung, Kantenqualität, erforderlicher Kontrast, Fokus und Absaugung. |
| Glas, transparente oder spröde Oberflächen | UV oder CO2, je nach Material und gewünschtem Effekt | Beide Wege können relevant sein, aber die gewünschte Mattierung, Oberflächenveränderung oder Reaktion der Beschichtung kann sehr unterschiedlich sein. | Glaszusammensetzung, Beschichtung, Dicke, Rissrisiko, Markierungstiefe, optisches Erscheinungsbild und Wärmeempfindlichkeit. |
| Lackierte, anodisierte, plattierte oder mehrschichtige Oberflächen | Hängt davon ab, ob das Ziel eine Farbänderung, Beschichtungsentfernung oder Substratgravur ist | Die beste Vorgehensweise richtet sich danach, welche Schicht absorbiert oder entfernt werden muss, ohne die darunterliegende Schicht zu beschädigen. | Beschichtungschemie, Schichtdicke, Substrat, Selektivität, Kantenqualität und akzeptabler Wärmeeinflussbereich. |
| Spezielle Absorptions- oder streng kontrollierte thermische Fälle | Grün oder eine andere spezialisierte Quelle könnte eine Bewertung wert sein | Eine andere Wellenlänge kann Absorption und thermische Reaktion so stark verändern, dass ein brauchbares Prozessfenster entsteht. | Tatsächliche Absorption, Verfügbarkeit der Quelle, Stabilität, Kühlung, Geometrie und Nachweise anhand von Proben. |
Wichtig: MOPA ist keine vom Faserlaser getrennte Wellenlängenfamilie; es ist eine Faserlaser-Architektur, die eingesetzt wird, wenn eine breitere Flexibilität bei der Pulssteuerung von Nutzen ist.
Parameterbeziehungen
Wie Laserbeschriftungsparameter das Ergebnis beeinflussen
Verwenden Sie diese Matrix, um zu ermitteln, welche Spezifikationen relevant sind und welche Nachweise angefordert werden sollten. Die endgültigen Gerätedetails sollten mit der vorgeschlagenen Maschinenkonfiguration abgeglichen werden, und die Markierungsergebnisse sollten an einer repräsentativen Probe bestätigt werden.
| Variable | Was es steuert | Was sich am Bauteil ändern kann | Anzufordernde Nachweise |
|---|---|---|---|
| Quelle | Familie des emittierten Lichts und verfügbare Prozessarchitektur | Absorptionsweg, Markierungsmechanismus, Kühl- und Wartungsgrenze | Quellenmodell, Datenblatt, installierte Konfiguration und Serviceumfang |
| Wellenlänge | Wechselwirkung mit dem Material- und Oberflächenstapel | Kontrast, Reflexionsvermögen, Trübung, Rückstände, Abtrag oder thermische Reaktion | Realoberflächenprobe bei der vorgeschlagenen Wellenlänge |
| Pulsbreite und Frequenz | Abgegebene Energie pro Puls und Puls-Timing | Wärmeeintrag, Kantenqualität, Farbfenster, Tiefe und Durchsatz | Parameterfenster, Pulsbereich und Wiederholbarkeitsdaten |
| F-Theta-Fokussierung / Spotgröße | Fokusgeometrie, Größe des fokussierten Spots, Arbeitsabstand und optisches Feld | Linienbreite, Detail, lokale Energiedichte, Tiefe und Toleranz gegenüber Fokusdrift | F-Theta-Linse, Brennweite, Arbeitsabstand, Markierfeld und gemessenes Markierungsdetail |
| Galvo-Scanning | Strahlablenkung, X-Y-Positionierung und Scangeschwindigkeit über das definierte optische Feld | Bahngenauigkeit, Eckverhalten, Linienplatzierung, Scangeschwindigkeit und Laser-Einschaltzeit | Scankopfmodell, Soll- vs. Ist-Geschwindigkeit, Feldkalibrierung und geometrischer Genauigkeitstest |
Konfiguration vs. Abstimmung
Systemvariablen und einstellbare Laserbeschriftungsparameter sind nicht dasselbe
Die Maschinenkonfiguration definiert das Ihnen zur Verfügung stehende Prozessfenster; die einstellbaren Parameter bestimmen, wie diese verfügbare Energie an die reale Oberfläche abgegeben wird. Welche Steuerungen genau verfügbar sind, hängt von der Quellenarchitektur und dem Controller ab. Die Pulsbreite beispielsweise ist nicht bei jeder Laserquelle eine unabhängige, benutzeranpassbare Einstellung und sollte nur dann als einstellbar behandelt werden, wenn die installierte Konfiguration diese Steuerung bereitstellt. Die Trennung dieser beiden Dinge verhindert einen häufigen Fehler: zu versuchen, ein Wellenlängen-, Optik- oder Feldgrößenproblem nur durch Ändern von Leistung oder Geschwindigkeit zu lösen. In der Strahlführungskette lenkt der Galvo-Scankopf den Strahl, während die F-Theta-Linse ihn fokussiert und diese Ablenkung über das Arbeitsfeld abbildet; sie sind verwandte Komponenten, erfüllen aber unterschiedliche Aufgaben.
| Ebene | Typische Variablen | Was sie bestimmen | Was während der Prüfung zu erfassen ist |
|---|---|---|---|
| System-/optische Konfiguration | Strahlquellenfamilie, Wellenlänge, Pulsarchitektur, Linse, Brennweite, Markierfeld und Spotgröße | Legt den physischen Interaktionsweg, das verfügbare Pulsverhalten, die Fokusgeometrie und den praktischen Energiedichtebereich fest. Diese werden normalerweise bei der Konfiguration der Maschine gewählt. | Strahlquellenmodell, Wellenlänge, Pulsfähigkeit, Linse, Feldgröße, Fokusabstand und installierte Konfiguration. |
| Einstellbare Prozessparameter | Leistung, Scan-Geschwindigkeit, Frequenz, Pulsdauer, Schraffurabstand, Anzahl der Durchgänge und Fokusversatz | Verändert die Energie pro Flächeneinheit, Pulsüberlappung, Wärmeakkumulation, Abtragsrate, Linienbild und Zykluszeit innerhalb des verfügbaren Prozessfensters. | Parametersatz, Markierungsgröße, Füllstrategie, Fokusposition, Anzahl der Durchgänge, Messergebnis und Wiederholbarkeit über Proben hinweg. |
Ein nutzbares Parameterfenster ist eine Kombination, nicht eine einzelne „korrekte“ Zahl. Höhere Leistung kann durch schnelleres Scannen, ein anderes Puls-Timing, größere Abstände oder weniger Durchgänge ausgeglichen werden, während ein Wechsel von Linse oder Wellenlänge den Prozess in ein völlig anderes Betriebsfenster verschieben kann.
So verwenden Sie die Leitfäden
Was in ein Briefing für Laserbeschriftungstests gehört
Ein gutes Briefing macht das nächste Experiment messbar. Erfassen Sie das Bauteil, die Markierung und die Betriebsgrenze, bevor Sie eine Leistungsempfehlung anfragen.
- Definieren Sie die Oberfläche: Legierung, Polymer, Glas, Beschichtung, Tinte, Laminat, Klebstoff, Oberflächenfinish und Chargenvariation.
- Definieren Sie den Effekt: Kontrast, dunkle Markierung, Farbe, Mattierung, Oberflächenabtrag, Tiefe, Codelesbarkeit oder kosmetisches Detail.
- Definieren Sie die Geometrie: flach, gekrümmt, gestuft, vertieft, zylindrisch, transparent, dünnwandig oder mehrstufig.
- Definieren Sie die Fertigung: Teilebereitstellung, Vorrichtung, Zieltaktzeit, Dateneingabe, Prüfung und zulässige Abweichung.
- Definieren Sie die Abnahmekriterien: Kontrast, Tiefe, Lesbarkeit, kosmetische Grenzen, zulässiger Wärmeeffekt, Haltbarkeit oder Taktzeitanforderung – die Bedingungen, die bestimmen, ob das Muster angenommen wird.
- Definieren Sie die Grenze: Anforderungen an Quelle, Wellenlänge, Puls, Spot, Feld, Fokus, Absaugung, Kühlung, Abschirmung und Ziel.
Verwandte technische Leitfäden
Verwandte Leitfäden und Referenzen zur Lasermarkierung
Wählen Sie das Thema aus, das zu der Frage passt, die Sie lösen möchten. Die quellenspezifischen Faser-, UV-, CO2- und Green-Leitfäden sind oben verlinkt; diese zugehörigen Referenzen decken Grundlagen, Pulssteuerung, Konfiguration, Optik und Sicherheit ab.
Wie Laserbeschriftung funktioniert
Energie, Absorption, Scanning und Materialreaktion aus den Grundprinzipien heraus.
Grundlagenleitfaden öffnen >MOPA-Lasertechnologie
Wie MOPA- und gütegeschaltete Architekturen unterschiedliche Parameterfenster erzeugen.
MOPA-Leitfaden öffnen >Leistung, Feldgröße & Konfiguration
Warum Leistung, Linse, Feld, Frequenz und Puls zusammen betrachtet werden müssen.
Konfigurationsreferenz öffnen >Feldgröße, Brennweite & Energiedichte
Wie Fokusabstand, Spotgröße und Feldwahl die Markierung beeinflussen.
Optik-Leitfaden öffnen >Sicherheit & Compliance
Strahlengang, Abschirmung, Absaugung, Wartung und Anforderungen an den Zielort.
Sicherheitsreferenz öffnen >Käuferfragen
FAQ zur Laserbeschriftungstechnologie
Welche Laserquelle sollte ich zuerst wählen?
Beginnen Sie mit dem Material, dem Oberflächenaufbau und dem gewünschten Effekt. Verwenden Sie die Schnellauswahlmatrix, um eine erste Route zu bestimmen, und vergleichen Sie dann Wellenlänge, Pulsverhalten, F-Theta-Fokussierung / Spotgröße sowie die Anforderungen an das Galvo-Scanning. Bestätigen Sie die endgültige Quelle und das Prozessfenster auf der realen Oberfläche.
Ist die Wellenlänge dasselbe wie die Laserquelle?
Nein. Die Quelle beschreibt die Laserarchitektur oder -familie; die Wellenlänge beschreibt das emittierte Licht. Eine Quellenfamilie kann einen definierten Wellenlängenbereich haben, aber sowohl Quelle als auch Wellenlänge sollten in der tatsächlichen Produktkonfiguration bestätigt werden.
Markiert höhere Leistung immer schneller oder besser?
Nein. Die Leistung ist nur eine Variable. Pulsbreite, Frequenz, Spotgröße, Scanfeld, Materialabsorption, Markierungseffekt und vollständiger Zyklus können das Ergebnis stärker verändern als eine beworbene Wattzahl.
Erzeugt ein kleinerer Spot immer eine bessere Markierung?
Nein. Ein kleinerer Spot kann feinere Details und eine höhere lokale Energiedichte ermöglichen, aber Fokustoleranz, Feldgröße, Oberflächenvariation, erforderliche Tiefe und Produktionsstabilität spielen weiterhin eine Rolle.
Was ist der Unterschied zwischen Scangeschwindigkeit und Produktionszykluszeit?
Die Scangeschwindigkeit beschreibt die Strahlbewegung während der Markierung. Der Produktionszyklus umfasst außerdem Beladen, Positionieren, Fokussieren, Datenübertragung, Inspektion, Entladen und jegliche Linien-Synchronisation.
Können diese Leitfäden ein Materialergebnis bestätigen?
Nein. Sie erklären die technischen Variablen. Material- und Anwendungsseiten können die Machbarkeitsfrage einordnen, während ein dokumentierter Mustertest die tatsächliche Markierung, die Abnahmekriterien und die Einschränkungen bestätigt.
Nächster Schritt
Bringen Sie das tatsächliche Bauteil in das technische Gespräch ein
Senden Sie das Bauteil oder die Zeichnung, das Material und den Oberflächenaufbau, die Grafikvorlage, den gewünschten Effekt, die Markierungsgröße, die Geometrie, das Zyklusziel sowie alle Daten- oder Sicherheitsanforderungen. Zhuorui kann diese Angaben prüfen und die Anforderungen an Quelle, Wellenlänge, Pulsverhalten, F-Theta-Fokussierungsoptik und Galvo-Scanning in einen Testplan mit Muster als erstem Schritt überführen.