
Entscheidungsleitfaden für die Konfiguration
Laserbeschriftung – Leistung, Feldgröße & Konfigurationsleitfaden
Wählen Sie ein Laserbeschriftungs-Setup ausgehend vom geforderten Ergebnis. Grenzen Sie zuerst die Wellenlänge und die Quellenfamilie ein, und vergleichen Sie dann Leistung, Feldlinse, Spotgröße, Frequenz, Pulsbreite und Arbeitsabstand als miteinander verknüpfte Entscheidungen statt als isolierte Spezifikationen.
Nutzen Sie diesen Leitfaden, um die passende Konfiguration einzugrenzen: Beginnen Sie mit der geforderten Markierung, dem realen Werkstück und den Zugangsbeschränkungen, und prüfen Sie dann Leistung, Feldlinse, Spotgröße, Frequenz, Pulsbreite und Arbeitsabstand gemeinsam. Zhuorui Laser kann helfen, diese Eingaben in einen fokussierten Proben-Testplan umzusetzen.
- Ergebnisorientierte Auswahllogik
- Optik und Pulsverhalten in einer Ansicht
- Die Probenprüfung bleibt die letzte Instanz
Beginnen Sie mit der Aufgabe
Eine Lasermarkierungskonfiguration ist eine Kette von Entscheidungen.
Eine höhere Wattzahl oder ein größeres Markierungsfeld führt nicht automatisch zu einem besseren Ergebnis. Jede Wahl verändert Energiedichte, Detailgenauigkeit, Fokustoleranz, Handhabung und den vollständigen Produktionszyklus.
Ergebnis definieren
Kontrast, Tiefe, Farbe, Abtragen der Beschichtung, Lesbarkeit des Codes, Textur und unzulässige Beschädigung.
Beschreiben Sie die Oberfläche
Güte, Beschichtung, Oxid, Plattierung, Oberflächenfinish, Rauheit, Farbe und Formulierung helfen zu entscheiden, welche Wellenlängen-/Quellenfamilie getestet werden sollte, bevor die Leistung verglichen wird.
Legen Sie das Feld fest
Teilegröße, Merkmalsgröße und Geometrie bestimmen Feldlinse, Brennweite und nutzbare Scanfläche.
Formen Sie den Puls
Die mittlere Leistung arbeitet mit Pulsbreite, Frequenz, Geschwindigkeit und Schraffur zusammen, um Wärme und Reaktion zu steuern.
Maschine einrichten
Arbeitsabstand, Z-Verfahrweg, Vorrichtung, Rundachse, Vision, Absaugung und Schutzeinrichtung vervollständigen das System.
Prozessfenster nachweisen
Verwenden Sie reale Muster und vereinbarte Abnahmekriterien, bevor Sie Parameter oder eine Stückliste festschreiben.
Voraussetzung vor der Wattzahl
Wählen Sie die Wellenlänge und die Quellenfamilie, bevor Sie die Laserleistung vergleichen.
Ein 30-W-UV-Laser und ein 30-W-Faserlaser sind nicht austauschbar, nur weil die Wattzahl übereinstimmt. Beginnen Sie damit, wie Material und Zielwirkung auf Wellenlänge und Pulsarchitektur reagieren; vergleichen Sie die Leistung nur innerhalb eines plausiblen Quellenpfads.
Gütegeschaltete Faser
Typische Mittenwellenlänge: ~1064 nmEin starker Ausgangspunkt für viele Metalle, beschichtete Metalle und einige Kunststoffe. Die nutzbare Frequenz und das Pulsverhalten sind quellenspezifisch, daher definiert die Wattzahl allein nicht das Prozessfenster.
Als Nächstes entscheiden: erforderlicher Kontrast/Tiefe, Pulsenergie, Spotgröße, Wärmeeintrag und Zyklusziel.
MOPA-Faser
Typische Mittenwellenlänge: 1064 nmMOPA ist keine eigenständige Wellenlängenklasse. Sein Wert liegt in der breiteren, modellspezifischen Steuerung von Pulsbreite und Wiederholrate, die das Prozessfenster für die Steuerung von Wärme, Farbe und Oberflächenreaktion erweitern kann.
Als Nächstes entscheiden: tatsächliches Quellenmodell, Pulsbreitenbereich, Frequenzbereich und Pulsenergiegrenze.
UV / Grün
Übliche Wege: 355 nm UV / 532 nm GrünKürzere Wellenlängen in Betracht ziehen, wenn Absorption oder thermische Empfindlichkeit eine Nahinfrarot-Route erschweren. Sie können für Kunststoffe, Präzisionsoberflächen und ausgewählte reflektierende Materialien wertvoll sein, aber das nutzbare Ergebnis hängt weiterhin von der genauen Materialformulierung ab.
Als Nächstes entscheiden: Absorption, akzeptabler Wärmeeffekt, Kontrast und Schadensgrenze an realen Proben.
CO2
Übliche Markierungswege: 9,3 oder 10,6 µmEin üblicher Weg für Papier, Holz, Glas und viele organische oder Polymeroberflächen. Er ist normalerweise nicht die erste Wahl für die Markierung von blankem Metall ohne eine geeignete absorbierende Schicht oder Beschichtung.
Als Nächstes entscheiden: Materialabsorption, Oberflächenreaktion, erforderliche Markierung und quellenspezifische Optik.
Praktische Regel: Wellenlänge/Quellenfamilie ist der erste Filter; Wattzahl ist eine Variable der zweiten Stufe. Unterschiedliche Laserfamilien nicht allein nach der Leistungszahl einordnen.
Parameterbeziehungen
Wie Leistung, Feldgröße, Spotgröße und Pulseinstellungen zusammenspielen
Lesen Sie die Zahlen als ein zusammenhängendes System. Eine Spezifikation ist nützlich, wenn sie einen Trade-off erklärt, der am realen Bauteil von Bedeutung ist.
| Eingabe | Es beeinflusst hauptsächlich | Am Muster bestätigen |
|---|---|---|
| Mittlere Leistung | Verfügbare Prozessenergie und potenzieller Durchsatz. | Kontrast, Anlauffarbe, Tiefe, Zykluszeit und Stabilität bei der Zielgeschwindigkeit. |
| Feldlinse / Feldgröße | Nutzbare Fläche, Brennweite, Spotgröße und Energiedichte. | Kleinste Struktur, Kantenqualität, Fokustoleranz und tatsächliche Bauteilabdeckung. |
| Spotgröße | Strukturauflösung und Energiekonzentration. | Linienbreite, Überlappung, Oberflächentextur und Empfindlichkeit gegenüber Fokusfehlern. |
| Frequenz + Pulsbreite | Die Frequenz beeinflusst den Pulsabstand und bei gegebener mittlerer Leistung die Pulsenergie; die Pulsbreite beeinflusst die Spitzenleistung und die Wechselwirkungszeit. Zusammen beeinflussen sie die Wärmeakkumulation und die Materialreaktion. | Verfärbung, Aufschmelzung, Grat, Beschichtungsabtrag, Karbonisierung oder unerwünschte Beschädigung. |
| Arbeitsabstand | Bauteilzugang, Vorrichtungsabmessungen, Fokusposition und Bedienerfreiraum. | Ebenheit, Z-Verfahrweg, gekrümmte Oberflächen, Schutzabdeckungen und reproduzierbares Rüsten. |
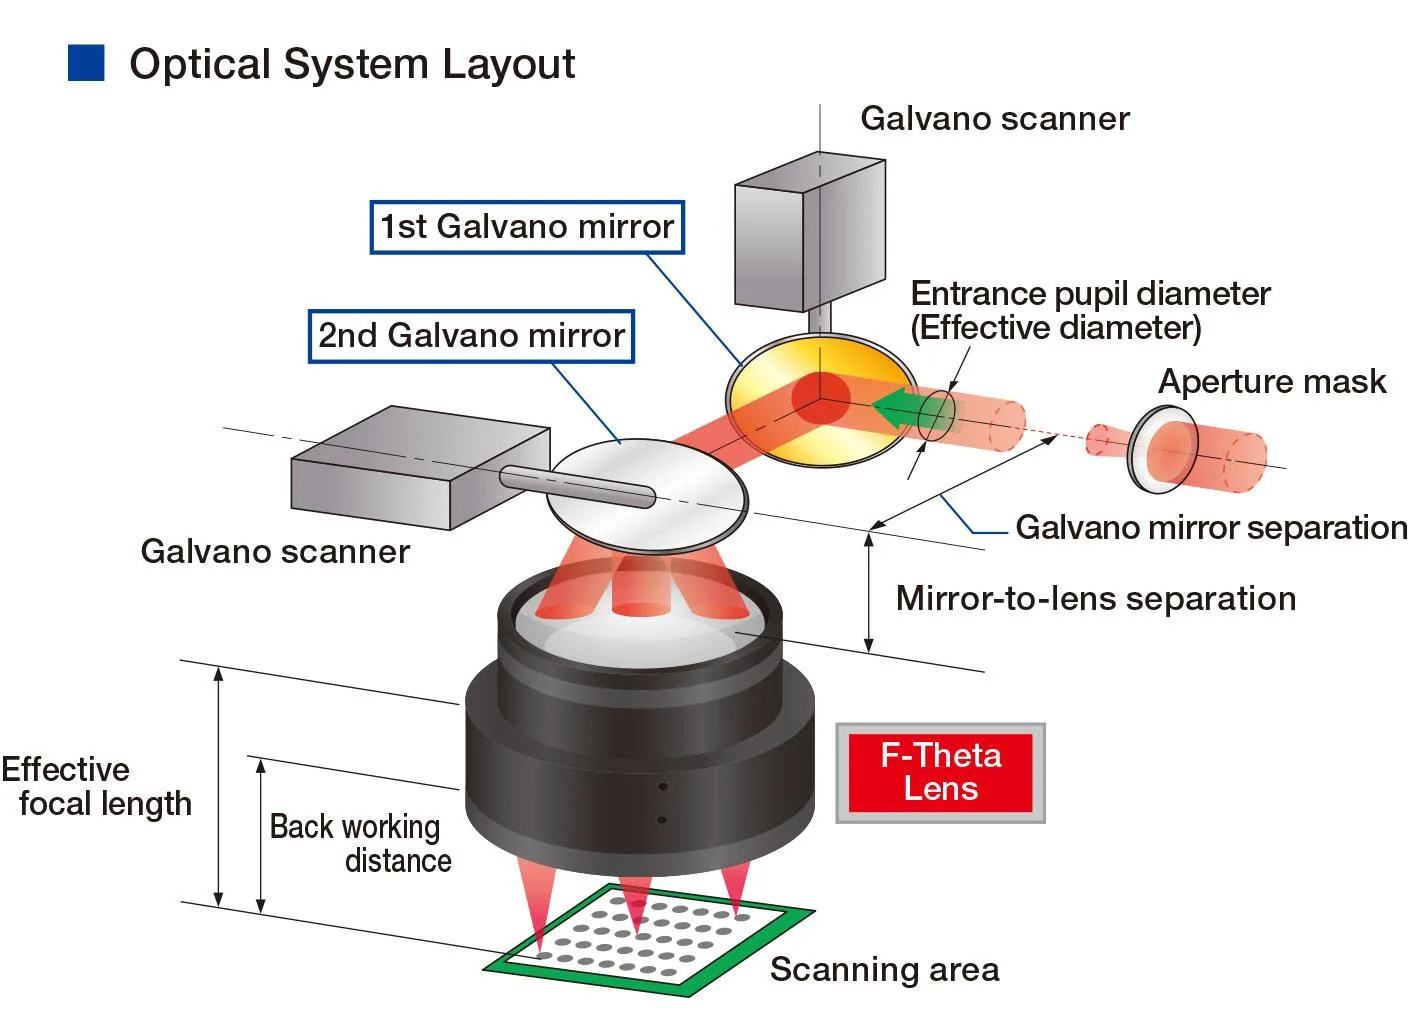
Berechnungen erster Ordnung
Verwenden Sie einfache Gleichungen, um Spezifikationen in einen Testplan umzusetzen
Diese Gleichungen helfen, Richtung und Abwägungen zu erklären. Sie sind keine universellen Markierrezepte: Das tatsächliche Ergebnis hängt von der Leistungskurve der Quelle, der Pulsform, der Strahlqualität, der Spot-Definition, der Materialabsorption, der Hatch-Strategie und der Anzahl der Durchgänge ab.
Wobei: Pavg = mittlere Leistung; frep = Pulsrepetitionsrate; τ = Pulsdauer; v = Scan-Geschwindigkeit; s = Pulsabstand; EPuls = Pulsenergie.
Pulsenergie
Bei gleicher Durchschnittsleistung verringert eine höhere Repetitionsrate die durchschnittlich verfügbare Energie pro Puls. Verwenden Sie die tatsächliche Spezifikation der Quelle, da einige Quellen nicht über den gesamten Frequenzbereich die gleiche Durchschnittsleistung beibehalten.
Ungefähre Spitzenleistung
Bei ähnlichen Pulsformen erhöht eine kürzere Pulsdauer die ungefähre Spitzenleistung bei gleicher Pulsenergie. Der genaue Wert hängt von der Pulsform und der Architektur der Quelle ab.
Pulsabstand auf der Scanlinie
Scangeschwindigkeit v und die Wiederholrate bestimmen den Abstand zwischen aufeinanderfolgenden Pulsen. Vergleichen Sie den Abstand s mit dem Durchmesser des fokussierten Spots, um geometrische Überlappung und Wärmeakkumulation zu verstehen.
Energie pro Scanlänge
Während eines kontinuierlichen Scans bei eingeschaltetem Laser erhöht eine Verlangsamung des Scans die durchschnittlich pro Längeneinheit abgegebene Energie. Hatch-Abstand, Spot-Überlappung, Blanking und wiederholte Durchgänge bestimmen dann, wie diese Eingabe auf Linienebene zu einem zweidimensionalen Prozess wird.
Wichtig: Die Gleichungen beschreiben Zusammenhänge, nicht die Abnahme. Endgültige Einstellungen müssen dennoch anhand von Kontrast, Tiefe, Codequalität, Wärmeschäden, Rauheit, Zykluszeit oder je nachdem, welches Kriterium am realen Bauteil relevant ist, nachgewiesen werden.
Konfigurationsübersicht für gepulste Fasern
Erstellen Sie eine Konfigurationsübersicht für gepulste Faserlaser-Markierung
Verwenden Sie die Bedienelemente erst, nachdem Sie den Auftrag auf eine plausible gepulste Faserroute eingegrenzt haben. Dieser Konfigurator vergleicht Entscheidungsvariablen für Q-switched-Faser und MOPA-Faser anhand illustrativer Werte; UV, Grün und CO2 Quellen erfordern quellenspezifische Betriebsbereiche und sollten separat bewertet werden.
Vor dem Kauf: Bestätigen Sie das tatsächliche Quellenmodell und seinen Frequenz-/Pulsbreitenbereich und prüfen Sie dann die Linse, den Strahldurchmesser, die Spotgröße, die Fokustoleranz und die Bauteilgeometrie am vorgesehenen Aufbau.
Ausgearbeitete Entscheidungsbeispiele
Sehen Sie, wie sich die Entscheidungskette mit der realen Markierungsaufgabe verändert
Diese Beispiele zeigen, wie eine Konfiguration eingegrenzt werden kann; sie sind keine Parametervoreinstellungen. Das endgültige Quellenmodell, die Linse und die Einstellungen erfordern weiterhin Tests mit Mustern anhand definierter Abnahmekriterien.
Identifizierung hitzeempfindlicher Kunststoffe
Kleiner kontrastreicher Code auf einem Kunststoffformteil, mit minimalem Schmelzen, Quellen oder kosmetischen Schäden.

- Beginnen Sie mit der Wellenlänge: Beginnen Sie nicht mit 30 W vs. 50 W. Testen Sie UV, Grün oder eine geeignete Nah-IR-Route entsprechend dem Harz, den Additiven und der Pigmentreaktion.
- Legen Sie das Feld anhand des Merkmals fest: Verwenden Sie nur das für das Teil und den Code erforderliche Feld, damit Spotgröße und Fokustoleranz nicht unnötig geopfert werden.
- Formen Sie die Energie: Stimmen Sie Pulsverhalten, Wiederholungsrate und Scangeschwindigkeit ab, um Kontrast ohne übermäßige Wärmeakkumulation aufzubauen.
- Abnahme am Bauteil: Kontrast/Lesbarkeit, Oberflächenschäden, Verformung und Gleichmäßigkeit des Erscheinungsbildes am tatsächlichen Formteil prüfen.
Was dies verhindert: den Kauf einer leistungsstärkeren Quelle, bevor nachgewiesen ist, dass die Wechselwirkung zwischen Wellenlänge und Material geeignet ist.
Kleiner Rückverfolgbarkeitscode auf Edelstahl
Ein kompakter 2D-Rückverfolgbarkeitscode, bei dem die Merkmalsdefinition und das zuverlässige Lesen wichtiger sind als das Abdecken einer großen Fläche.

- Beginnen Sie mit der Markierung: Definieren Sie Codegröße, kleinstes Merkmal bzw. Modul, Oberflächenbeschaffenheit und erforderliche Verifizierungsmethode.
- Wählen Sie den optischen Maßstab: Ein kleineres praktisches Feld kann helfen, Spotgröße und Kantendefinition zu schützen; bestätigen Sie Strahldurchmesser und tatsächliche F-Theta-Linsendaten, statt anzunehmen, dass allein die Feldgröße die Auflösung bestimmt.
- Pulsenergie und Überlappung ausbalancieren: Verwenden Sie Durchschnittsleistung, Repetitionsrate und Scangeschwindigkeit gemeinsam, statt die Wattzahl isoliert zu erhöhen.
- Abnahme anhand der Lesbarkeit: Codierbarkeit prüfen oder gegebenenfalls den Grad bewerten, Anlauffarben, Qualität der Merkmalskanten und Wiederholbarkeit über das nutzbare Feld hinweg.
Was dies verhindert: die Wahl eines großen Feldes oder einer hohen Wattzahl, die es schwerer – nicht leichter – macht, den Code konsistent aufzulösen.
Großflächige Markierung auf einem Metallgehäuse
Ein großes Logo, Seriendaten und Identifikationsmarkierungen, verteilt über ein breites, überwiegend flaches Gehäuse.
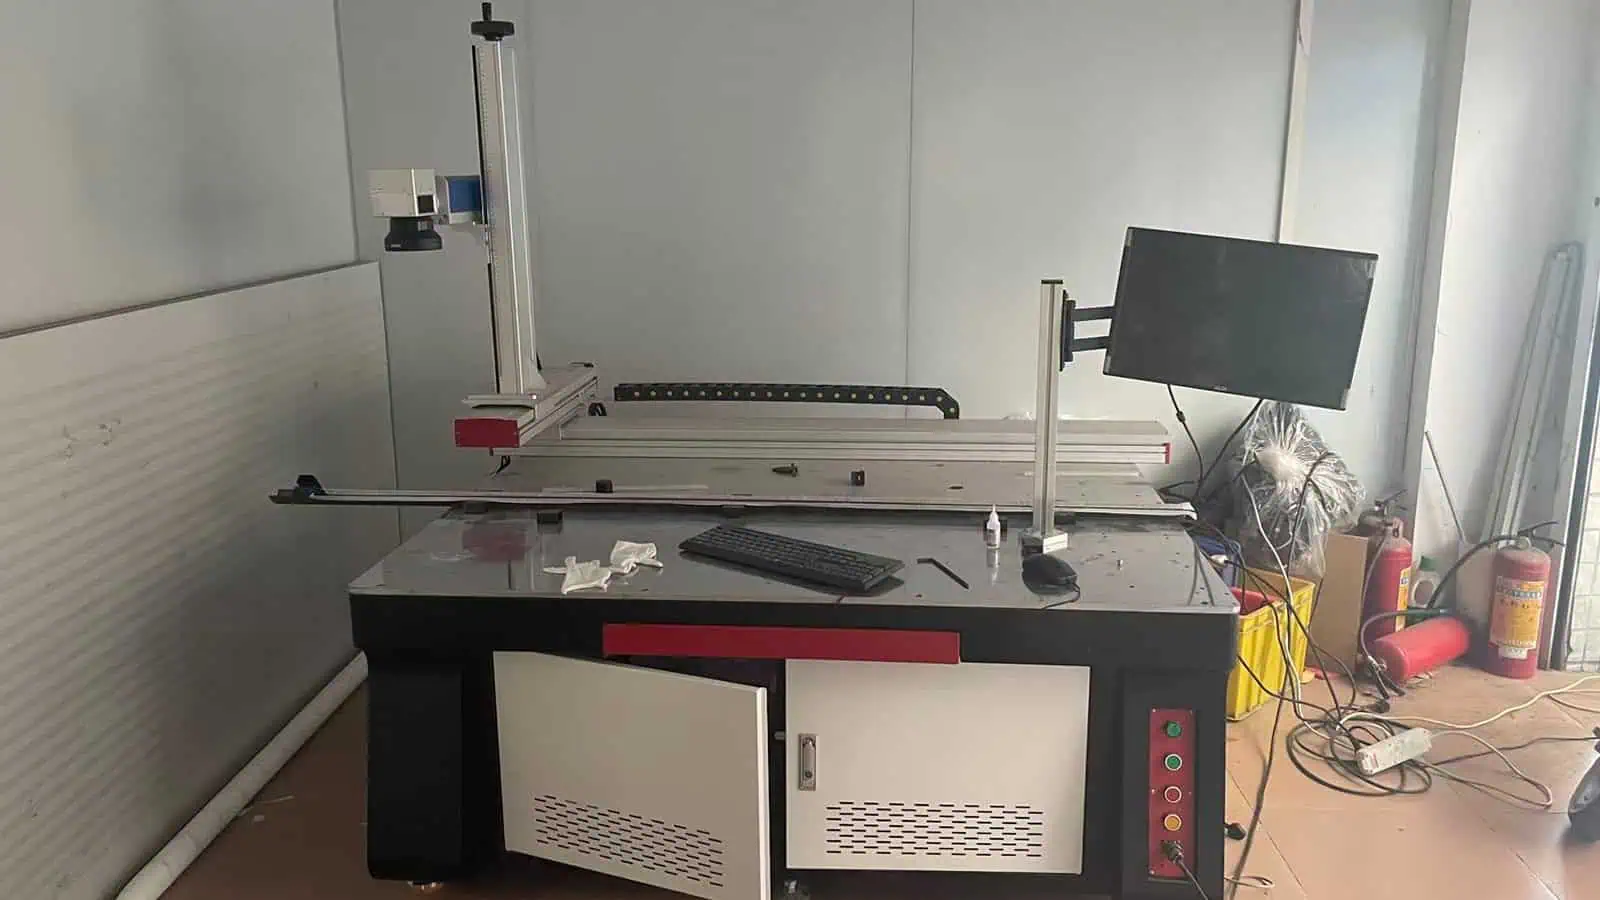
- Beginnen Sie mit der Abdeckung: Vergleichen Sie ein großes Feld mit mehreren Positionen oder Bewegungsunterstützung; nehmen Sie nicht an, dass die größte Linse automatisch die beste Produktionswahl ist.
- Prüfen Sie Arbeitsabstand und Ebenheit: Optiken mit längerer Brennweite verändern den Zugang und das Fokussierverhalten; daher sind Vorrichtungshöhe, Teilebenheit und Fokus am Feldrand zu prüfen.
- Das kleinste Merkmal schützen: stellen Sie sicher, dass das große Feld das kleinste Text- oder Codeelement noch in der geforderten Qualität auflöst.
- Gesamtzyklus vergleichen: Beziehen Sie Repositionierung, Bewegung, Fokussierung und Inspektion ein – nicht nur die Laser-Scanzeit –, bevor Sie zwischen Optik- und Bewegungsstrategien entscheiden.
Was dies verhindert: Abdeckung mit einem großen Feld zu erreichen, während dabei unbemerkt Feature-Qualität, Fokusspielraum oder Produktionseffizienz verloren gehen.
Detaillierte Konfigurationsleitfäden
Wählen Sie den Konfigurationsfaktor für die Lasermarkierung, der als Nächstes bewertet werden soll
Verwenden Sie diese Leitfäden, wenn eine Konfigurationsvariable zur nächsten ungelösten Entscheidung wird. Jeder einzelne geht tiefer auf den Trade-off ein, ohne die Zahlen in eine allgemeingültige Voreinstellung zu verwandeln.
Feldgröße, Brennweite & Energiedichte
Verwenden Sie dieses Thema, wenn Sie Abdeckung gegen Spotgröße, Feature-Auflösung und Energiedichte über das gesamte Markierungsfeld hinweg abwägen müssen.
Laserleistung: Warum die Wattzahl nicht der einzige Faktor ist
Verwenden Sie dieses Thema, wenn die Wattzahl wie die naheliegende Antwort erscheint, aber Spotgröße, Pulsverhalten, Scanstrategie, Wärmeeintrag und das Zielergebnis weiterhin bestimmen, was der Prozess erreichen kann.
Arbeitsabstand & Fokus
Verwenden Sie dieses Thema, wenn Bauteilhöhe, vertiefte Merkmale, Vorrichtungen oder Maschinenzugang den Abstand zwischen Linse und Bauteil sowie den nutzbaren Fokusbereich zu einem Teil der Konfigurationsentscheidung machen.
Pulsbreite & Frequenz
Verwenden Sie dieses Thema, wenn sich die Materialreaktion je nach Art der Abgabe der Pulsenergie ändert. Das nutzbare Pulsbreiten- und Frequenzfenster hängt von der Quellenarchitektur und dem Modell ab.
Was noch getestet werden muss
Was ein Konfigurationsleitfaden nicht allein entscheiden kann
Nutzen Sie diese Seite, um das Setup einzugrenzen, und bestätigen Sie dann die endgültige Auswahl am realen Bauteil und an der vollständigen Maschine.
- Finale ParameterGeschwindigkeit, Schraffur, Fokus, Pulseinstellungen und Frequenz hängen von Material, Oberfläche, Optik und dem Zielergebnis ab. Sie erfordern kontrollierte Tests.
- Garantiertes AussehenKontrast, Tiefe, Farbe, Haltbarkeit und Code-Performance sind Abnahmeergebnisse, keine Versprechen, die sich aus einer Wattzahl oder einer Linsennummer ableiten.
- Sicherheit der vollständigen MaschineLaserklassifizierung, Abschirmung, Verriegelungen, Absaugung und Servicezustände müssen am fertigen System und für den Zielmarkt bewertet werden.
- ProduktionszyklusDie Laser-Scanzeit ist nur eine Komponente. Beladung, Positionierung, Datenaustausch, Inspektion und Ausschusshandhabung müssen einbezogen werden.

Häufig gestellte Fragen
Fragen zur Lasermarkierungskonfiguration
Ist ein Laser mit höherer Leistung immer besser?
Nein. Höhere Durchschnittsleistung kann in manchen Prozessen den Durchsatz oder die Tiefe verbessern, aber das Ergebnis hängt weiterhin von Wellenlänge, Pulsverhalten, Spotgröße, Feldlinse, Geschwindigkeit, Wärmeeintrag und den Abnahmekriterien ab.
Macht eine größere Feldgröße die Maschine leistungsfähiger?
Ein größeres Feld kann eine größere Fläche abdecken, ändert aber in der Regel Brennweite, Spotgröße und Energiedichte. Wählen Sie es anhand der Bauteilgeometrie und der Merkmalsgröße aus und bestätigen Sie das tatsächliche Ergebnis anschließend an Proben.
Warum ist die Pulsbreite bei einem Faserlaser wichtig?
Die Pulsbreite verändert, wie Energie auf die Oberfläche eingebracht wird. MOPA-Systeme können ein breiteres Einstellfenster bieten, aber das nutzbare Fenster hängt von Material, Zieleffekt, Frequenz, Geschwindigkeit und optischem Aufbau ab.
Wie sollte der Arbeitsabstand angegeben werden?
Geben Sie das Objektiv und den Fokusaufbau zusammen mit dem Nennarbeitsabstand, der nutzbaren Fokustoleranz, dem Teilezugang, dem Aufspannbereich und etwaigen Anforderungen an Z-Achse, Drehachse oder Vision an. Eine einzelne Abstandsangabe ist nicht ausreichend.
Was sollte ich für eine Konfigurationsprüfung senden?
Teilen Sie das genaue Material und die Oberfläche, die Teilezeichnung oder Fotos, den Markierungsinhalt und das kleinste Merkmal, das Zielergebnis, Feld- oder Zugangsbeschränkungen, Stückzahl- und Taktziel, den Datenpfad, den Sicherheitskontext und die Abnahmekriterien für Muster mit.
Die Konfigurationsentscheidung in einen Musterplan umsetzen
Senden Sie das Teil, die Oberfläche, das Markierungsergebnis, die Feldanforderung und den Produktionskontext. Zhuorui Laser kann dabei helfen, zu ermitteln, welche Leistungs-, Optik- und Pulsvariablen getestet werden sollten, bevor die endgültige Maschinenkonfiguration festgelegt wird.