
Guide de décision de configuration
Guide de puissance de marquage laser, taille de champ et configuration
Choisissez une configuration de marquage laser en partant du résultat requis. Commencez par restreindre la longueur d'onde et la famille de sources, puis comparez la puissance, la lentille de champ, la taille du spot, la fréquence, la largeur d'impulsion et la distance de travail comme des décisions liées plutôt que comme des spécifications isolées.
Utilisez ce guide pour affiner la bonne configuration : Commencez par le marquage requis, la pièce réelle et les contraintes d'accès, puis examinez ensemble la puissance, la lentille de champ, la taille du spot, la fréquence, la largeur d'impulsion et la distance de travail. Zhuorui Laser peut aider à transformer ces éléments en un plan d'essais ciblé sur échantillons.
- Logique de sélection axée d'abord sur le résultat
- Optique et comportement des impulsions en une seule vue
- Les essais sur échantillons restent la validation finale
Commencez par le travail
Une configuration de marquage laser est une chaîne de décisions
Une puissance supérieure ou un champ de marquage plus large ne produit pas automatiquement un meilleur résultat. Chaque choix modifie la densité d'énergie, le niveau de détail, la tolérance de mise au point, la manutention et le cycle de production complet.
Définir le résultat
Contraste, profondeur, couleur, retrait du revêtement, lisibilité du code, texture et dommages interdits.
Décrivez la surface
La nuance, le revêtement, l'oxyde, le placage, la finition, la rugosité, la couleur et la formulation aident à déterminer quelle longueur d'onde/famille de sources mérite d'être testée avant de comparer la puissance.
Définissez le champ
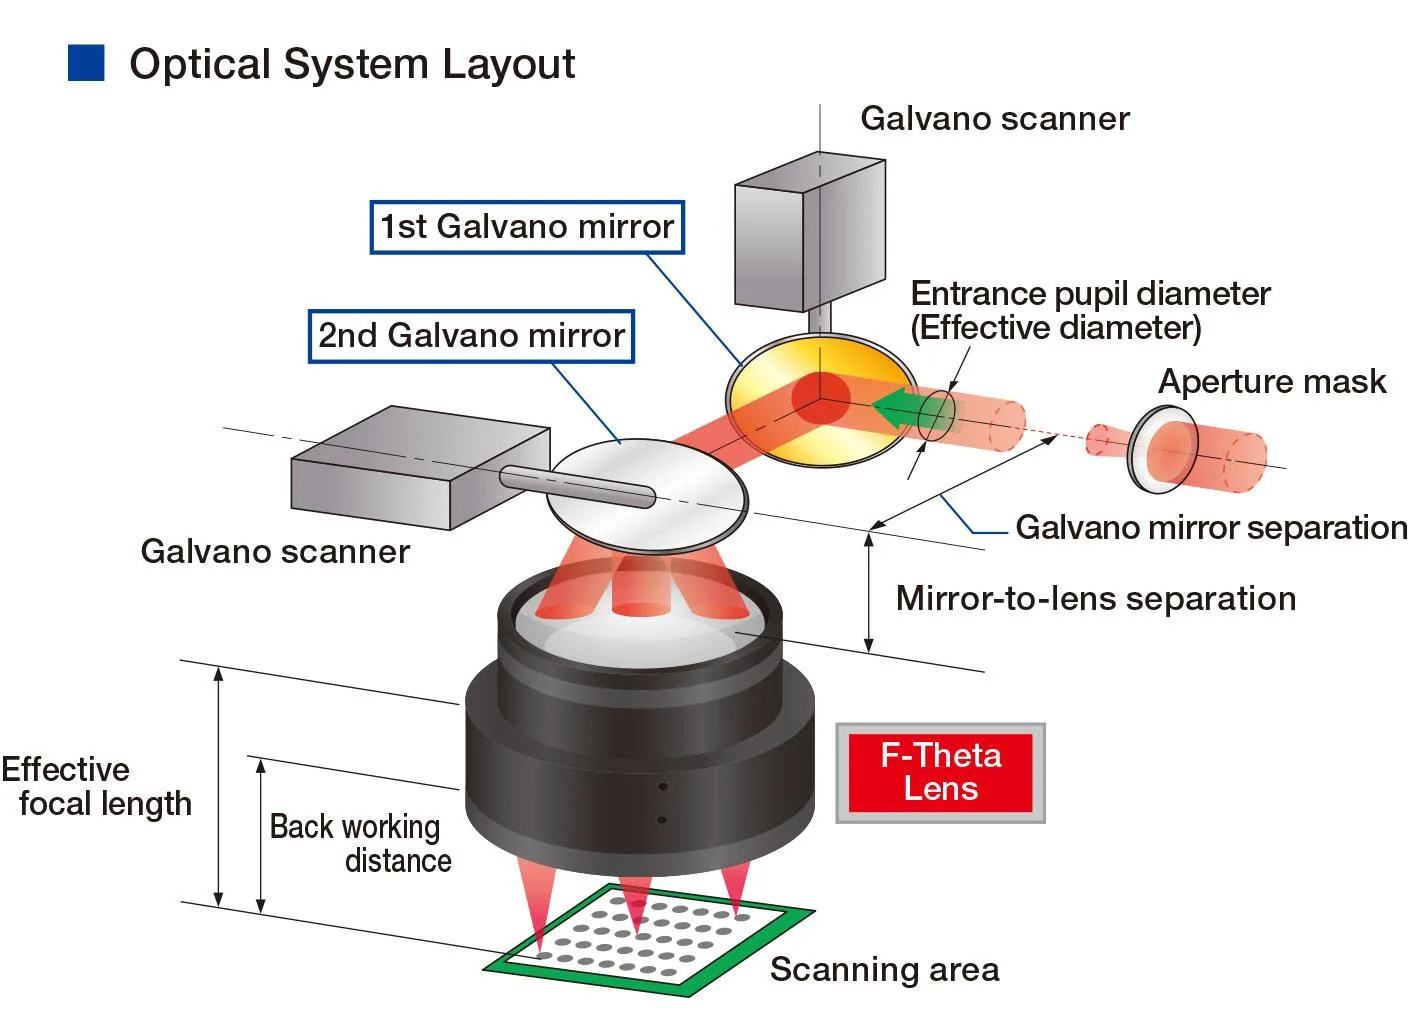
La taille de la pièce, la taille des caractéristiques et la géométrie déterminent la lentille de champ, la distance focale et la zone de balayage utilisable.
Façonner l’impulsion
La puissance moyenne fonctionne avec la largeur d’impulsion, la fréquence, la vitesse et le hachage pour contrôler la chaleur et la réponse.
Adapter la machine
La distance de travail, la course en Z, le dispositif de fixation, le module rotatif, la vision, l’extraction et les protections complètent le système.
Valider la fenêtre
Utilisez des échantillons réels et des critères d’acceptation convenus avant de figer les paramètres ou une nomenclature.
Prérequis avant la puissance
Choisissez la longueur d’onde et la famille de source avant de comparer la puissance laser
Un laser UV de 30 W et un laser à fibre de 30 W ne sont pas interchangeables simplement parce que la puissance correspond. Commencez par la façon dont le matériau et l’effet cible réagissent à la longueur d’onde et à l’architecture des impulsions ; ne comparez la puissance qu’au sein d’une voie de source plausible.
Fibre à commutation Q
Longueur d’onde centrale typique : ~1064 nmUne voie de départ solide pour de nombreux métaux, métaux revêtus et certains plastiques. La fréquence utilisable et le comportement des impulsions sont spécifiques à la source, donc la puissance seule ne définit pas la fenêtre de process.
Décidez ensuite : contraste/profondeur requis, énergie d’impulsion, taille du spot, apport thermique et cible de cycle.
Laser à fibre MOPA
Longueur d’onde centrale typique : 1064 nmLe MOPA n’est pas une classe de longueur d’onde distincte. Son intérêt réside dans le contrôle plus large, propre au modèle, de la largeur d’impulsion et de la fréquence de répétition, ce qui peut élargir la fenêtre de process pour la maîtrise de la chaleur, de la couleur et de la réponse de surface.
Décidez ensuite : modèle réel de la source, plage de largeur d’impulsion, plage de fréquence et limite d’énergie d’impulsion.
UV / vert
Voies courantes : 355 nm UV / 532 nm vertEnvisagez des longueurs d’onde plus courtes lorsque l’absorption ou la sensibilité thermique rend difficile une voie dans le proche infrarouge. Elles peuvent être utiles pour les plastiques, les surfaces de précision et certains matériaux réfléchissants sélectionnés, mais le résultat utile dépend encore de la formulation exacte du matériau.
Décidez ensuite : absorption, effet thermique acceptable, contraste et limite d’endommagement sur des échantillons réels.
CO2
Voies courantes de marquage : 9,3 ou 10,6 µmUne voie courante pour le papier, le bois, le verre et de nombreuses surfaces organiques ou polymères. Elle n’est généralement pas le premier choix pour le marquage du métal nu sans couche absorbante ou revêtement adapté.
Décidez ensuite : absorption du matériau, réaction de surface, marquage requis et optique spécifique à la source.
Règle pratique : la longueur d'onde/la famille de source est le premier filtre ; la puissance en watts est une variable de second niveau. Ne classez pas différentes familles de lasers uniquement selon leur puissance.
Relations entre les paramètres
Comment la puissance, la taille du champ, la taille du spot et les réglages d'impulsion fonctionnent ensemble
Lisez les chiffres comme un système connecté. Une spécification est utile lorsqu'elle explique un compromis qui compte sur la pièce réelle.
| Entrée | Cela influence principalement | Confirmer sur l'échantillon |
|---|---|---|
| Puissance moyenne | Énergie de procédé disponible et débit potentiel. | Contraste, teinte thermique, profondeur, temps de cycle et stabilité à la vitesse cible. |
| Lentille de champ / taille du champ | Zone utilisable, distance focale, taille du spot et densité d'énergie. | Plus petite caractéristique, qualité des bords, tolérance de mise au point et couverture réelle de la pièce. |
| Taille du spot | Résolution des caractéristiques et concentration d'énergie. | Largeur de ligne, chevauchement, texture de surface et sensibilité à l'erreur de mise au point. |
| Fréquence + largeur d'impulsion | La fréquence affecte l'espacement des impulsions et, à une puissance moyenne donnée, l'énergie des impulsions ; la largeur d'impulsion affecte la puissance crête et le temps d'interaction. Ensemble, elles influencent l'accumulation de chaleur et la réponse du matériau. | Couleur, fusion, bavure, enlèvement de revêtement, carbonisation ou dommage indésirable. |
| Distance de travail | Accès à la pièce, encombrement du montage, position de focalisation et dégagement de l'opérateur. | Planéité, course en Z, surfaces courbes, protection et montage reproductible. |
Calculs de premier ordre
Utilisez des équations simples pour transformer les spécifications en un plan de test
Ces équations aident à expliquer la direction et les compromis. Ce ne sont pas des recettes de marquage universelles : le résultat réel dépend de la courbe de puissance de la source, de la forme d'impulsion, de la qualité du faisceau, de la définition du spot, de l'absorption du matériau, de la stratégie de hachurage et du nombre de passes.
Où : Pmoy = puissance moyenne; frép = fréquence de répétition des impulsions; τ = durée d'impulsion; v = vitesse de balayage; s = espacement des impulsions; Eimpulsion = énergie d'impulsion.
Énergie d'impulsion
À puissance moyenne égale, augmenter la fréquence de répétition réduit l’énergie moyenne disponible par impulsion. Utilisez la spécification réelle de la source, car certaines sources ne maintiennent pas la même puissance moyenne sur toute la plage de fréquences.
Puissance de crête approximative
Pour des formes d’impulsion similaires, une durée d’impulsion plus courte augmente la puissance crête approximative pour une même énergie d’impulsion. La valeur exacte dépend de la forme de l’impulsion et de l’architecture de la source.
Espacement des impulsions sur la ligne de balayage
Vitesse de balayage v et la fréquence de répétition définissent la distance entre impulsions successives. Comparez l'espacement s avec le diamètre du spot focalisé pour comprendre le chevauchement géométrique et l'accumulation de chaleur.
Énergie par longueur de balayage
Pendant un balayage continu avec laser activé, ralentir le balayage augmente l'énergie moyenne délivrée par unité de longueur. L'espacement des hachures, le chevauchement des spots, l'occultation et les passes répétées déterminent ensuite comment cette entrée au niveau de la ligne devient un processus bidimensionnel.
Important : les équations décrivent des relations, pas une validation. Les réglages finaux doivent encore être prouvés par rapport au contraste, à la profondeur, à la qualité du code, aux dommages thermiques, à la rugosité, au temps de cycle ou à tout critère qui compte sur la pièce réelle.
Note de configuration de fibre pulsée
Créer une note de configuration pour le marquage laser à fibre pulsée
N'utilisez les commandes qu'après avoir réduit la tâche à une voie plausible de fibre pulsée. Ce générateur compare les variables de décision de la fibre Q-switched et de la fibre MOPA à l'aide de valeurs illustratives ; UV, vert et CO2 les sources nécessitent des plages de fonctionnement propres à chaque source et doivent être évaluées séparément.
Avant l'achat : Confirmez le modèle réel de la source et sa plage de fréquence / largeur d'impulsion, puis vérifiez la lentille, le diamètre du faisceau, la taille du spot, la tolérance de mise au point et la géométrie de la pièce sur la configuration prévue.
Exemples concrets de décision
Voyez comment la chaîne de décision change avec le problème de marquage réel
Ces exemples montrent comment restreindre une configuration ; ce ne sont pas des préréglages de paramètres. Le modèle de source, la lentille et les réglages finaux nécessitent encore des tests sur échantillons selon des critères d'acceptation définis.
Identification des plastiques sensibles à la chaleur
Petit code à contraste élevé sur une pièce en plastique moulé, avec un minimum de fusion, de gonflement ou de dommage cosmétique.

- Commencez par la longueur d'onde : ne commencez pas avec 30 W vs 50 W. Testez la voie UV, verte ou une voie proche infrarouge appropriée en fonction de la résine, des additifs et de la réponse des pigments.
- Définissez le champ à partir de la caractéristique : n'utilisez que le champ nécessaire pour la pièce et le code afin que la taille du spot et la tolérance de mise au point ne soient pas sacrifiées inutilement.
- Façonnez l'énergie : ajustez le comportement des impulsions, la fréquence de répétition et la vitesse de balayage pour créer du contraste sans accumulation thermique excessive.
- Validez sur la pièce : vérifiez le contraste/la lisibilité, les dommages de surface, la déformation et la cohérence d'aspect sur le matériau moulé réel.
Ce que cela évite : acheter une source de puissance supérieure avant de prouver que l'interaction longueur d'onde/matériau est adaptée.
Petit code de traçabilité sur acier inoxydable
Un code de traçabilité 2D compact où la définition des motifs et une lecture fiable comptent davantage que la couverture d'une grande surface.

- Commencez par le marquage : définissez la taille du code, la plus petite caractéristique ou module, l'état de surface et la méthode de vérification requise.
- Choisissez l'échelle optique : un champ pratique plus petit peut aider à préserver la taille du spot et la définition des bords ; confirmez le diamètre du faisceau et les données réelles de la lentille F-theta plutôt que de supposer que la taille du champ à elle seule détermine la résolution.
- Équilibrez l'énergie d'impulsion et le chevauchement : utilisez ensemble la puissance moyenne, la fréquence de répétition et la vitesse de balayage au lieu d'augmenter la puissance en watts de manière isolée.
- Acceptation sur la lisibilité : inspectez la lisibilité du code ou son grade, le cas échéant, la coloration thermique, la qualité des bords des motifs et la répétabilité sur tout le champ utile.
Ce que cela évite : Ce que cela évite : choisir un grand champ ou une puissance élevée qui rend le code plus difficile — et non plus facile — à décoder de manière constante.
Marquage de grande surface sur un boîtier métallique
Un grand logo, des données de série et des marques d'identification répartis sur un boîtier large, essentiellement plat.
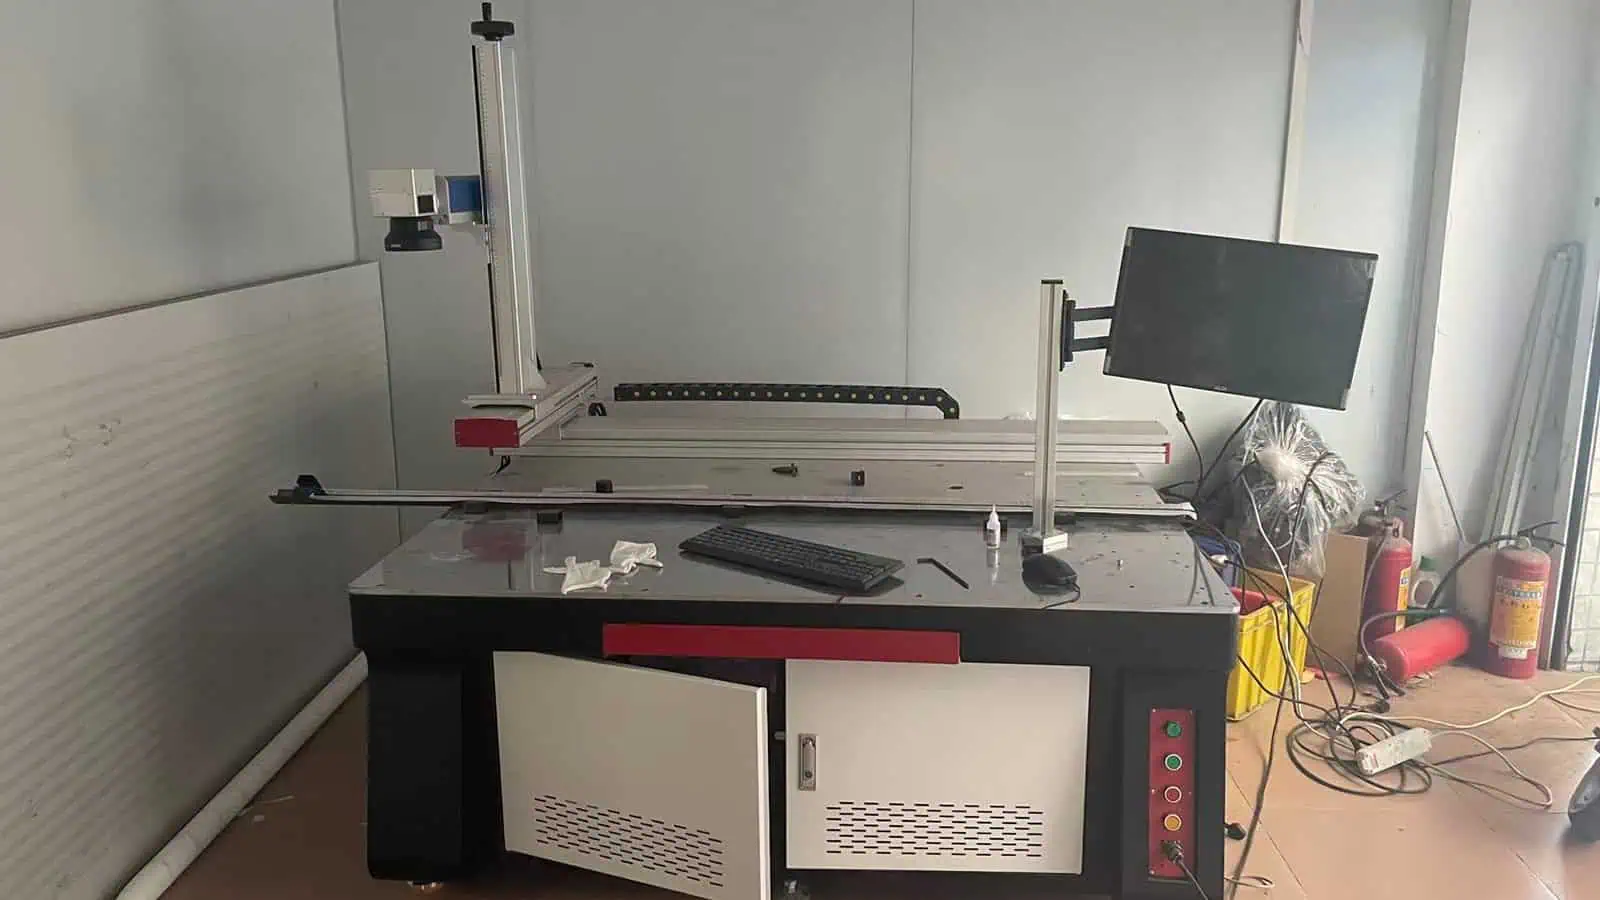
- Commencez par la couverture : comparez un grand champ unique à plusieurs positions ou à une solution de déplacement ; ne partez pas du principe que la plus grande lentille est automatiquement le meilleur choix de production.
- Vérifiez la distance de travail et la planéité : les optiques à plus longue longueur focale modifient l’accès et le comportement de mise au point, alors vérifiez la hauteur du montage, la planéité de la pièce et la mise au point en bord de champ.
- Préservez le plus petit élément : assurez-vous que le grand champ permet encore de restituer le plus petit texte ou élément de code à la qualité requise.
- Comparez le cycle total : incluez le repositionnement, le déplacement, la mise au point et l'inspection — pas seulement le temps de balayage laser — avant de choisir entre les stratégies d'optique et de déplacement.
Ce que cela évite : résoudre la couverture avec un grand champ tout en perdant silencieusement la qualité des caractéristiques, la marge de mise au point ou l'efficacité de production.
Guides de configuration détaillés
Choisissez le facteur de configuration du marquage laser à évaluer ensuite
Utilisez ces guides lorsqu'une variable de configuration devient la prochaine décision non résolue. Chacun approfondit le compromis sans transformer les chiffres en un préréglage universel.
Taille du champ, distance focale & densité d'énergie
Utilisez ce sujet lorsque vous devez équilibrer la couverture par rapport à la taille du spot, la résolution des motifs et la densité d'énergie sur l'ensemble du champ de marquage.
Puissance laser : pourquoi la puissance en watts n'est pas le seul facteur
Utilisez cette rubrique lorsque la puissance en watts semble être la réponse évidente, mais que la taille du spot, le comportement des impulsions, la stratégie de balayage, l'apport thermique et le résultat visé déterminent encore ce que le procédé peut accomplir.
Distance de travail & focalisation
Utilisez ce sujet lorsque la hauteur de la pièce, les caractéristiques en creux, les fixations ou l’accès à la machine font de la distance lentille-pièce et de la plage de mise au point utilisable des éléments de la décision de configuration.
Largeur d’impulsion et fréquence
Utilisez ce sujet lorsque la réponse du matériau change selon la manière dont l’énergie de l’impulsion est délivrée. La fenêtre utilisable de largeur d’impulsion et de fréquence dépend de l’architecture et du modèle de la source.
Ce qui reste à tester
Ce qu’un guide de configuration ne peut pas décider seul
Utilisez cette page pour affiner la configuration, puis confirmez le choix final sur la pièce réelle et la machine complète.
- Paramètres finauxLa vitesse, le hachurage, la mise au point, les réglages d'impulsion et la fréquence dépendent du matériau, de la surface, de l'optique et du résultat visé. Ils nécessitent des essais contrôlés.
- Aspect garantiLe contraste, la profondeur, la couleur, la durabilité et la performance du code sont des résultats d'acceptation, et non des promesses induites par une puissance en watts ou un numéro de lentille.
- Sécurité de la machine complèteLa classification laser, les protections, les interverrouillages, l'extraction et les états de service doivent être évalués sur le système fini et le marché cible.
- Cycle de productionLe temps de balayage laser n'est qu'une composante. Le chargement, le positionnement, l'échange de données, l'inspection et la gestion des rebuts doivent être inclus.

Questions fréquentes
Questions de configuration du marquage laser
Un laser de puissance supérieure est-il toujours meilleur ?
Non. Une puissance moyenne plus élevée peut améliorer le débit ou la profondeur dans certains procédés, mais le résultat dépend toujours de la longueur d'onde, du comportement des impulsions, de la taille du spot, de la lentille de champ, de la vitesse, de l'apport thermique et des critères d'acceptation.
Une taille de champ plus grande rend-elle la machine plus performante ?
Un champ plus grand permet de couvrir une plus grande surface, mais il modifie généralement la distance focale, la taille du spot et la densité d'énergie. Choisissez-le en fonction de la géométrie de la pièce et de la taille des motifs, puis confirmez le résultat réel sur des échantillons.
Pourquoi la largeur d'impulsion importe-t-elle sur un laser à fibre ?
La largeur d'impulsion modifie la façon dont l'énergie est délivrée à la surface. Les systèmes MOPA peuvent offrir une plage de réglage plus large, mais la plage utile dépend du matériau, de l'effet recherché, de la fréquence, de la vitesse et de la configuration optique.
Comment la distance de travail doit-elle être spécifiée ?
Précisez la lentille et la configuration focale ainsi que la distance de travail nominale, la tolérance de mise au point utilisable, l'accès à la pièce, l'encombrement du montage et toute exigence liée à l'axe Z, à la rotation ou à la vision. Un seul chiffre de distance est incomplet.
Que dois-je envoyer pour une revue de configuration ?
Partagez le matériau et la surface exacts, le dessin de la pièce ou des photos, le contenu du marquage et la plus petite caractéristique, le résultat cible, les contraintes de champ ou d'accès, le volume et l'objectif de cycle, le flux de données, le contexte de sécurité et les critères d'acceptation des échantillons.
Transformez la décision de configuration en un plan d'échantillons
Envoyez la pièce, la surface, le résultat de marquage, l'exigence de champ et le contexte de production. Zhuorui Laser peut aider à identifier quelles variables de puissance, d'optique et d'impulsion doivent être testées avant que la configuration finale de la machine ne soit figée.