
Test de la machine complète avant expédition
Contrôle qualité, mise en service et tests de la machine de marquage laser
Une machine de marquage laser n'est pas prête à être expédiée simplement parce qu'elle s'allume ou qu'elle réalise une marque réussie. Après l'assemblage, Zhuorui vérifie la configuration commandée et la puissance de sortie du laser, met en service le système complet, contrôle les fonctions installées, fait fonctionner la machine en continu selon sa complexité, puis ajuste le processus avec l'échantillon du client lorsqu'il est fourni.
- Vérification de la puissance de sortie du laser
- Mise en service de la machine complète
- Tests de stabilité de 24 / 48 / 72 heures
- Réglage sur l'échantillon client avant livraison
Flux de travail réel en usine
Comment une machine de marquage laser passe-t-elle de l’assemblage à l’expédition ?
La responsabilité du contrôle qualité de Zhuorui commence avec la machine terminée : confirmer la configuration installée, vérifier la sortie laser, mettre le système en service, vérifier les fonctions installées, révéler les instabilités par un fonctionnement continu et confirmer le résultat de marquage du client avant l’emballage.
Confirmer la configuration installée
Confirmer la source laser installée, le galvo, la lentille de champ, le contrôleur, la structure de la machine, la tension, le logiciel et les options commandées avant le début de la mise en service finale.
Objectif : s’assurer que la machine terminée correspond à la commande confirmée.Vérifier la puissance de sortie du laser
Une fois la source laser installée, vérifier sa puissance de sortie et son état de fonctionnement avant les tests prolongés de la machine complète.
Il s'agit d'une vérification de la machine installée, non d'une re-certification de la spécification complète du fabricant de la source laser.Mettre en service la machine complète
Configurer le logiciel, la mise au point, la distance de travail, le champ de marquage et toutes les fonctions installées de mouvement, de vision ou de positionnement requises par la commande.
La liste de contrôle exacte de mise en service correspond à la configuration réelle de la machine.Vérifier les fonctions installées
Vérifier le marquage, le fonctionnement du galvo, la communication, le refroidissement et toutes les fonctions installées : axe Z, axe XY, rotative, CCD, autofocus, flying ou 3D.
Si une fonction est incluse dans la machine, elle doit fonctionner correctement en tant que partie du système complet.Effectuer le test de stabilité
Faire fonctionner la machine complète en continu pendant 24, 48 ou 72 heures selon la complexité du système et le type de projet.
L'objectif est de révéler les arrêts anormaux, les défauts de communication, les problèmes de mouvement et d'autres instabilités du système intégré.Tester les échantillons du client
Une fois la machine stable, régler les paramètres de marquage sur l'échantillon réel du client lorsque des échantillons sont fournis et confirmer le résultat requis.
La stabilité de la machine et la qualification de l'application sont traitées comme deux contrôles différents.Vérification finale de la configuration et des accessoires
Confirmer la configuration de la machine testée, le logiciel, les paramètres, les accessoires, les fixations et les éléments fournis avant la préparation à la livraison.
La configuration préparée pour l'expédition doit correspondre à la configuration qui a été réellement testée.Emballage et libération
Préparer, emballer et libérer la machine finie pour l'expédition uniquement une fois que les tests requis et les contrôles finaux sont terminés.
Les tests se terminent avant que la machine ne passe à l'emballage et à l'expédition.Confirmation de la configuration
Nous confirmons la configuration installée avant les tests finaux
Avant le début de la mise en service finale, la source laser installée, le galvo, la lentille de champ, le contrôleur, la structure de la machine, la tension, le logiciel et les modules fonctionnels commandés sont confirmés par rapport à la configuration de machine approuvée.
- Source laser : marque, modèle et niveau de puissance commandé.
- Configuration optique : le scanner galvo et la lentille de champ installés correspondent à la configuration machine confirmée.
- Configuration de commande : le contrôleur installé, la carte de commande, l’ordinateur et le logiciel correspondent à la configuration machine confirmée.
- Structure de la machine : armoire, enceinte, poste de travail et configuration électrique.
- Fonctions optionnelles : rotation, axe Z motorisé, déplacement XY, vision CCD, positionnement à double lumière rouge, autofocus, marquage à la volée, 3D et autres fonctions commandées.
Vérification de la sortie laser
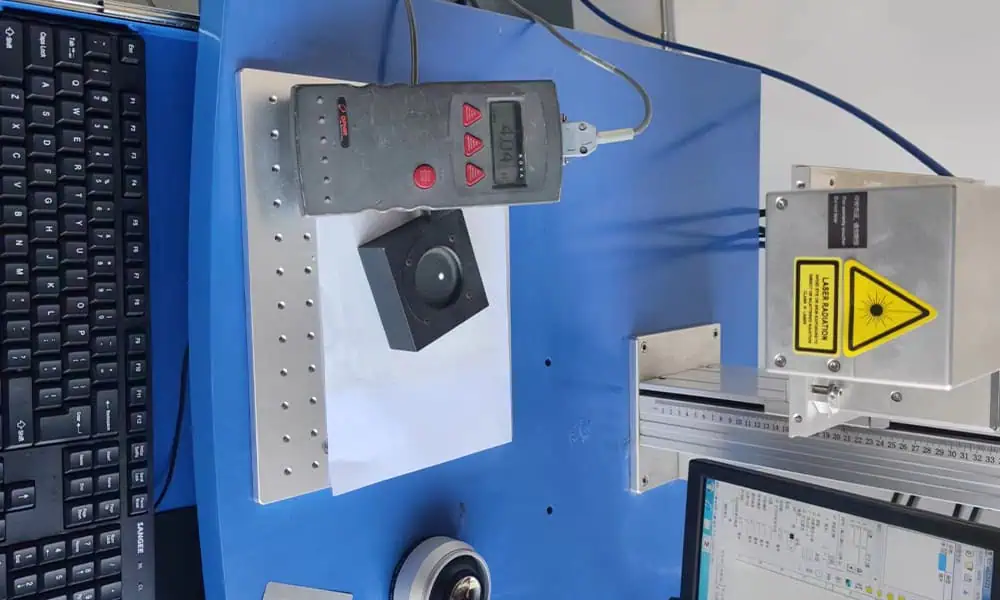
La puissance de sortie laser est vérifiée après installation
La source laser n’est pas considérée comme “ prête ” uniquement parce que l’étiquette du modèle est correcte. Après l’installation, la puissance de sortie laser est vérifiée avant que la machine ne passe au fonctionnement de stabilité prolongée et au réglage final de l’échantillon.
Ce contrôle permet d’identifier précocement une anomalie de sortie évidente et confirme que la source installée fonctionne normalement dans le cadre de la configuration de la machine.
- La source installée correspond à la configuration machine requise.
- La sortie laser fonctionne normalement après l'intégration.
- La machine peut passer aux réglages optiques, à la mise en service et au fonctionnement prolongé.
- Le réglage sur échantillon client est effectué après ce contrôle de base de la sortie laser.
Mise en service de la machine complète
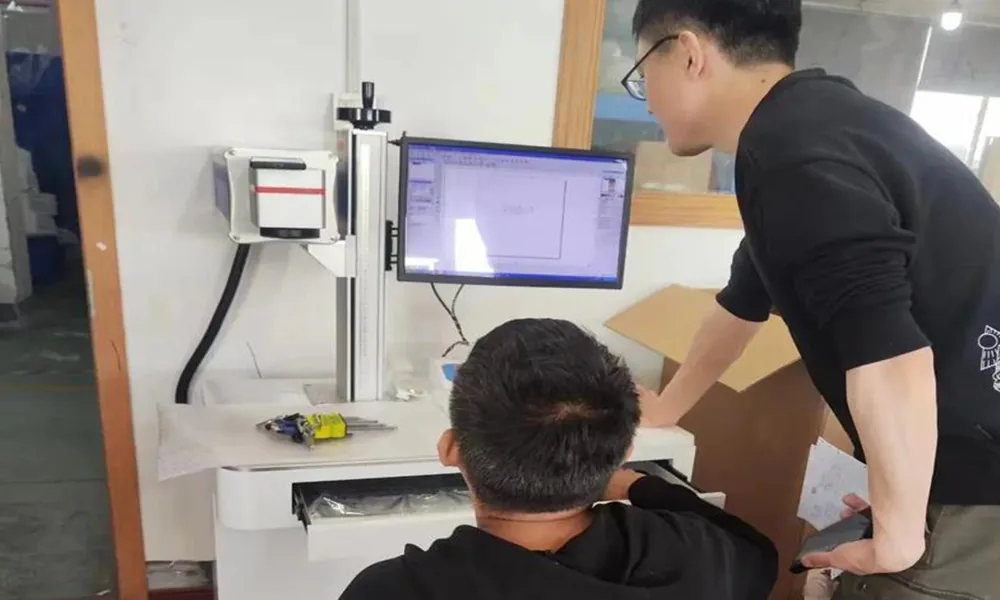
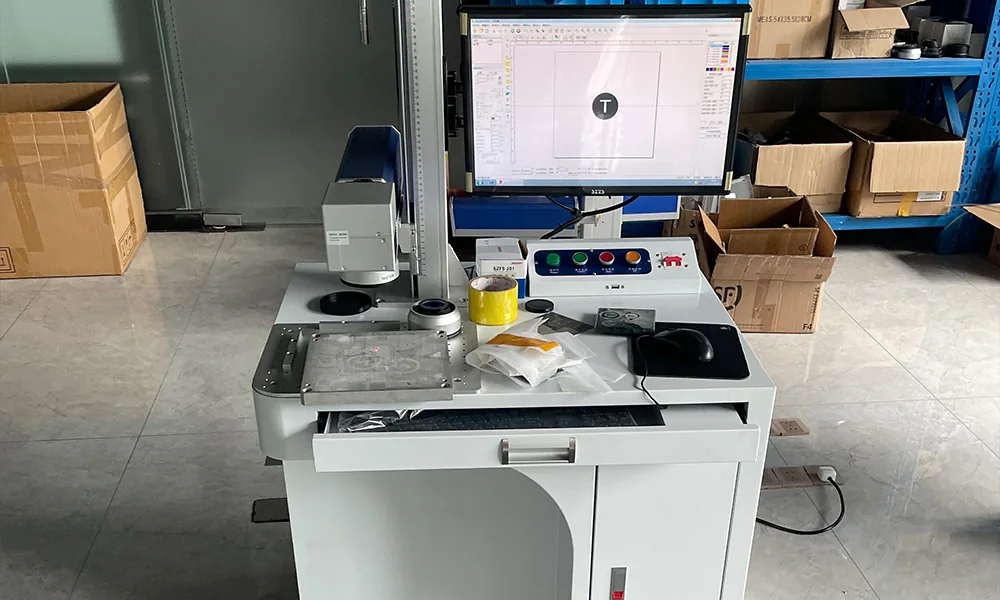
Le système complet est mis en service avant l'essai de stabilité.
La mise en service établit l'état de fonctionnement réel de la machine livrée. La liste de contrôle change avec la configuration, car un marqueur de bureau standard et un système de vision et multi-axes ne contiennent pas les mêmes fonctions.
Logiciel et commande
Configurez le logiciel de commande, les paramètres machine, la communication et la logique de commande spécifique au projet, requis par le système livré.
Mise au point et distance de travail
Établir le plan de travail et la référence de mise au point pour la configuration installée du laser, du galvo et de la lentille de champ.
Champ de marquage
Vérifier le champ de marquage utilisable et le comportement de positionnement pour la configuration optique réelle.
Fonctions de mouvement
Lorsqu'ils sont installés, vérifier l'axe Z motorisé, le mouvement XY, les dispositifs rotatifs, les fonctions multiaxes et le contrôle de mouvement associé.
Vision et positionnement
Le cas échéant, mettre en service la vision CCD, le positionnement à double lumière rouge, l'autofocus et les autres fonctions de positionnement.
Fonctions en ligne et de projet
Pour les systèmes à la volée ou personnalisés, vérifier les déclencheurs, la communication, les E/S et les fonctions spécifiquement incluses dans le projet.
Tests de stabilité
Pourquoi utilisons-nous des tests de stabilité de 24, 48 ou 72 heures ?
La durée de fonctionnement est choisie en fonction de la complexité du système. Une machine standard comporte moins de points d'intégration qu'une machine dotée de vision, de mouvements supplémentaires ou de fonctions en ligne, tandis qu'un système de type projet introduit encore plus de variables mécaniques, de contrôle et de communication.
| Parcours de test | Type de machine typique | Exemples | Pourquoi une durée d'essai plus longue est utilisée |
|---|---|---|---|
| 24 heures Machines standard | Machines de marquage laser standard avec une architecture système relativement simple. | Configurations standard à fibre Q-switched, fibre MOPA, UV ou CO₂ sans fonctions supplémentaires complexes de mouvement, de vision ou en ligne. | Confirme un marquage laser stable, la communication galvo/contrôleur, le fonctionnement logiciel, le refroidissement le cas échéant, les connexions électriques et le fonctionnement de base de l'ensemble de la machine. |
| 48 heures Machines équipées d'options | Machines avec des fonctions supplémentaires de positionnement, de mouvement, de vision ou de production. | Vision CCD, axe Z motorisé, déplacement XY, double positionnement par lumière rouge, marquage à la volée/en ligne, marquage rotatif, marquage laser 3D et fonctions ajoutées similaires. | Plus de modules créent davantage d'interactions de communication, de mouvement, de positionnement et de contrôle. Un fonctionnement répété aide à révéler des défauts qui peuvent ne pas apparaître lors d'un contrôle fonctionnel court. |
| 72 heures Systèmes de type projet | Équipements personnalisés complexes et configurations de projet avec davantage de variables d’intégration. | Machines de marquage personnalisées de type tour, systèmes coordonnés multiaxes, systèmes complexes vision + multiaxes, systèmes laser vert de type projet, systèmes de marquage femtoseconde et picoseconde. | La mécanique personnalisée, les axes multiples, la vision, la logique de commande spéciale, les liaisons de communication supplémentaires ou les configurations laser spécialisées augmentent le nombre de points de défaillance d’intégration possibles. |
Un test de 72 heures ne signifie pas que la machine est automatiquement “ meilleure ” qu’une machine de 24 heures. Cela signifie que le système présente une complexité d’intégration plus élevée et nécessite donc un parcours de validation de stabilité plus long. La durée réelle du test dépend de la configuration confirmée de la machine et des exigences du projet.
Ce que le test vise à vérifier
Que recherchons-nous lors du test de stabilité ?
On ne fait pas fonctionner la machine pendant un certain nombre d’heures uniquement pour arriver à la fin d’un minuteur. La question utile est de savoir si le système configuré complet continue de fonctionner normalement pendant toute la période de test requise.
- Arrêt inattendu de la machine
- Fonctionnement instable du marquage laser
- Défaillances de communication du logiciel ou du contrôleur
- Interruptions du galvo ou du marquage
- Défauts d’axe de mouvement ou de rotation
- Anomalies de vision ou de positionnement
- Anomalies de refroidissement, le cas échéant
- Problèmes électriques ou de connexion intermittents
- Alarmes répétées ou autre comportement anormal
Si un problème apparaît
Que se passe-t-il si une condition anormale apparaît ?
Les problèmes détectés lors de la mise en service ou de l’essai de stabilité sont traités au niveau de la machine complète. La cause peut être un problème de configuration, de connexion, de paramétrage, de logiciel, d’accessoire ou de composant.
La machine ne poursuit son fonctionnement qu'après que la fonction concernée a été revérifiée et que le système complet fonctionne normalement. Un marquage ponctuel réussi ne sert pas à ignorer un problème de stabilité non résolu.
Qualification de l'application
Le marquage de l'échantillon client intervient après les tests de stabilité de la machine
Une machine stable et un processus de marquage qualifié sont deux choses différentes. Une fois la mise en service et les contrôles de stabilité requis terminés, les paramètres de marquage sont réglés sur l'échantillon réel du client lorsque des échantillons sont fournis.
Cette séquence permet de s'assurer que le réglage de l'application est effectué sur une machine qui a déjà démontré un fonctionnement stable de l'ensemble de la machine.
- Matériau du client et état de surface
- Logo, graphismes, texte ou numéros de série
- Code QR ou Data Matrix si requis
- Contraste, profondeur ou aspect cosmétique
- Position et lisibilité du marquage
- Autres exigences d'acceptation spécifiques au projet
Acceptation spécifique au projet
L'acceptation spécifique au projet suit le système réel
Les projets complexes sur mesure et d'automatisation peuvent nécessiter des critères d'acceptation supplémentaires pour le mouvement, la vision, les E/S, la séquence de cycle ou les interfaces externes. Ces exigences influent sur la manière dont la machine finie est testée ; l'ingénierie du système sur mesure ou d'automatisation lui-même relève de la capacité correspondante.
- Exigences relatives à la pièce et au montage
- Contenu de marquage requis et résultat
- Mouvement ou séquence multi-axes
- Contrôles de vision et de positionnement
- Déclenchement externe ou communication machine
- Exigences de cycle ou de production
- Autres fonctions spécifiques au projet

Contrôle final avant expédition
La configuration testée est confirmée à nouveau avant l’emballage
Une fois les tests de stabilité et le réglage sur échantillon client terminés, le contrôle final confirme que la machine emballée correspond à la configuration testée et inclut les accessoires et la configuration commandés.
Configuration de la machine
Confirmer le modèle de machine, la source laser, la configuration optique et les modules fonctionnels installés.
Logiciel et paramètres
Confirmer la configuration logicielle, les paramètres machine pertinents et la configuration du projet préparés pour la livraison.
Accessoires et fixations
Vérifiez les dispositifs rotatifs, fixations, câbles, ordinateurs, écrans ou autres articles inclus dans la commande.
Documents fournis
Confirmez la documentation et les éléments de transfert de projet compris dans le périmètre réel de la commande.
État de la machine
Préparez la machine terminée en vue de la livraison une fois les tests, les travaux d'échantillonnage et les contrôles finaux de configuration terminés.
Emballage et expédition
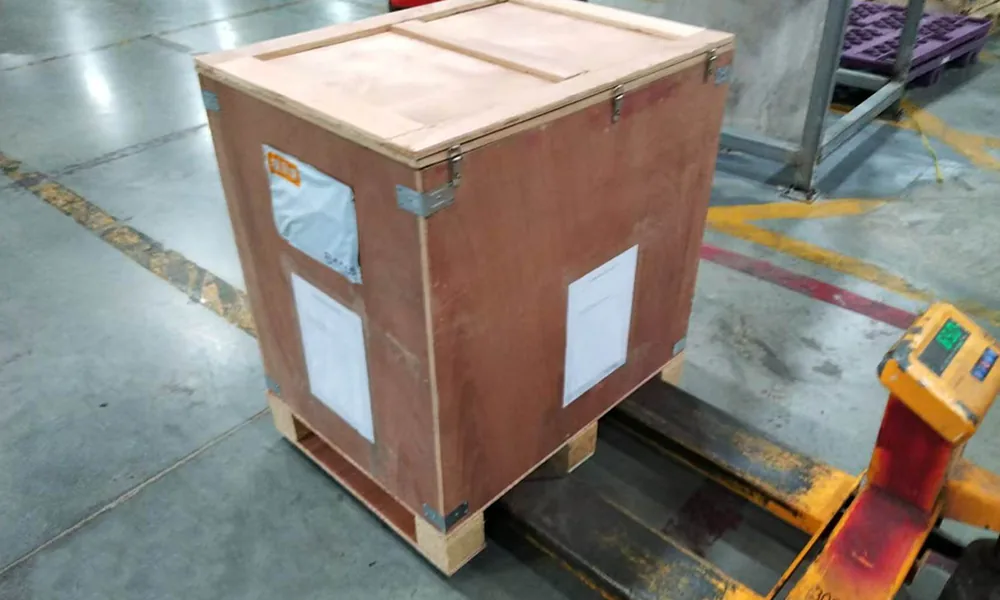
Emballez la machine et les articles commandés uniquement après que la séquence complète de tests et de contrôle final a été achevée.
Étape suivante
Envoyez la configuration de la machine et les exigences relatives aux échantillons avant les essais finaux.
Pour une machine standard, un système équipé d'options ou un projet personnalisé, incluez le type et la puissance du laser préférés s'ils sont déjà précisés, la structure de la machine, les fonctions supplémentaires, le matériau et la surface de la pièce, un échantillon lorsqu'il est disponible, le fichier graphique ou le code, le résultat de marquage visé, ainsi que toute exigence en matière de mouvement, de vision ou d'intégration à la production. Zhuorui peut alors aligner la mise en service, la procédure d'essai de stabilité et le réglage sur échantillon client avec la machine réellement fournie.