
Marquage laser pour le verre, le cristal et les céramiques
Distinguez le type de verre, les contraintes résiduelles, le revêtement, la glaçure, la composition céramique et la position de focalisation avant de choisir une voie UV, une voie verte, une voie CO2 ou une voie interne/sous-surface confirmée. Les matériaux fragiles nécessitent une maîtrise des fissures, une inspection de surface et une validation sur échantillon avant qu'une machine de marquage laser ne soit recommandée.
Demander un devis Demande OEM et personnaliséeLes matériaux fragiles nécessitent un contrôle thermique, un contrôle des contraintes et un contrôle de la focalisation
Le verre, le cristal et les céramiques peuvent être marqués au laser, mais ils ne peuvent pas être sélectionnés uniquement sur leur apparence. Le verre sodocalcique, le verre trempé, le verre borosilicate, le verre revêtu, le cristal, la céramique émaillée, l'alumine et la zircone ont chacun une absorption, des contraintes résiduelles, un comportement de surface et un risque de fissuration différents.
Le test de production doit utiliser l'état final de la pièce. Le marquage d'un échantillon plat et propre avant la trempe, le polissage, l'émaillage, le revêtement ou l'assemblage peut ne pas prédire le composant livré.
Retour à tous les matériaux de marquage laser.

Quel matériau fragile marquez-vous réellement ?
Le même motif peut produire des résultats différents lorsque le matériau, le traitement de surface ou l'état de contrainte changent. Traitez chaque condition de verre, de cristal et de céramique comme un cas de qualification à part entière.
Type de verre et état de contrainte
Le verre sodocalcique, borosilicate, trempé, feuilleté et revêtu peut réagir différemment. Le verre trempé ou contraint nécessite des critères de fissuration et de résistance dans l'état final.
Cristal et transparence
Les blocs transparents et les articles en cristal nécessitent une clarté optique, une profondeur de focalisation, un angle de vision et un examen de la diffusion interne lorsque la cible n'est pas uniquement le marquage de surface.
Corps céramique et glaçure
La céramique émaillée, la céramique non émaillée, l'alumine et la zircone peuvent marquer par modification de la glaçure, réponse des pigments, ablation ou interaction avec le corps. Ne transférez pas une homologation céramique à une autre nuance.
Empilement de surface
La peinture, le film, le revêtement fonctionnel, le poli, la glaçure et la contamination peuvent être la véritable cible de marquage. Testez l'empilement complet, pas seulement le nom du matériau de base.
Choisissez la voie exacte pour le verre, le cristal ou la céramique
Utilisez la voie qui correspond au substrat réel ou au système de surface. Chaque destination a son propre comportement de matériau, ses risques et ses exigences de tests sur échantillons plus spécifiques.
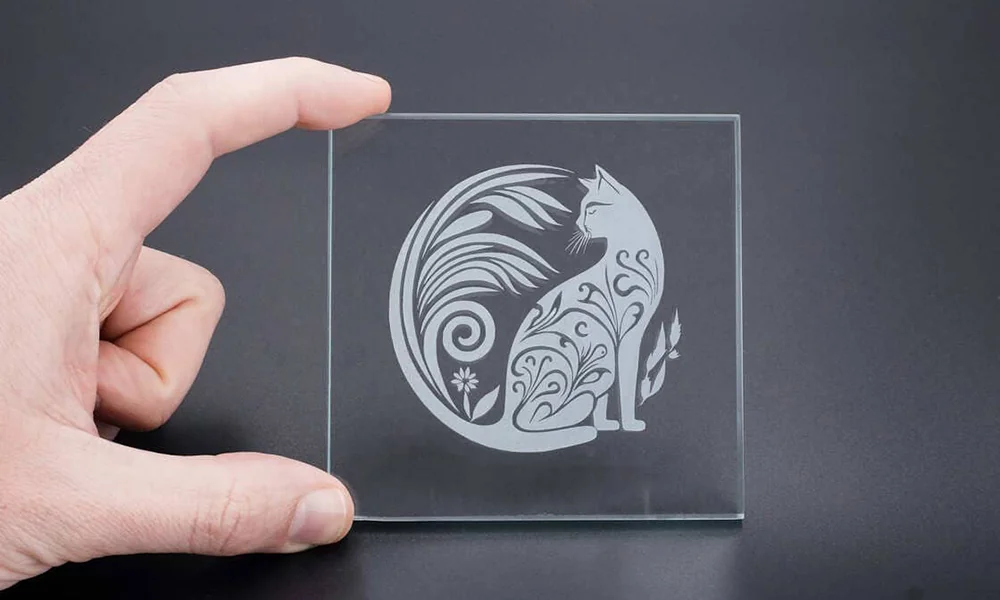
Marquage laser de surface du verre
Choisissez entre le dépoli, la micro-ablation, l'élimination du revêtement et le codage fin selon le type de verre, l'épaisseur et l'état de contrainte.
Explorez cette voie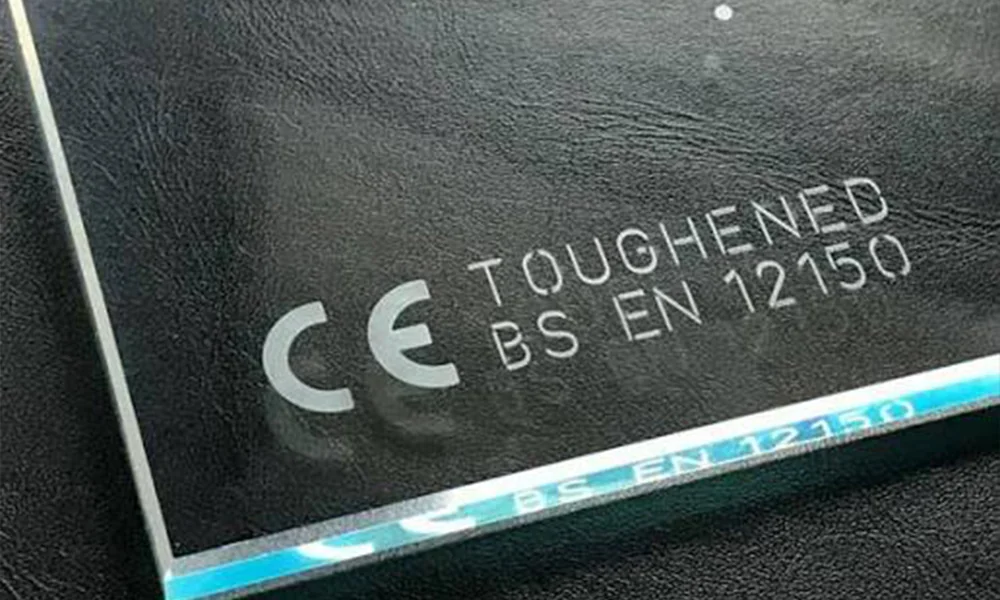
Marquage laser du verre trempé
Considérez la contrainte résiduelle et le risque de fissuration comme des critères de libération. Testez l'état trempé final, pas le verre non traité.
Explorez cette voie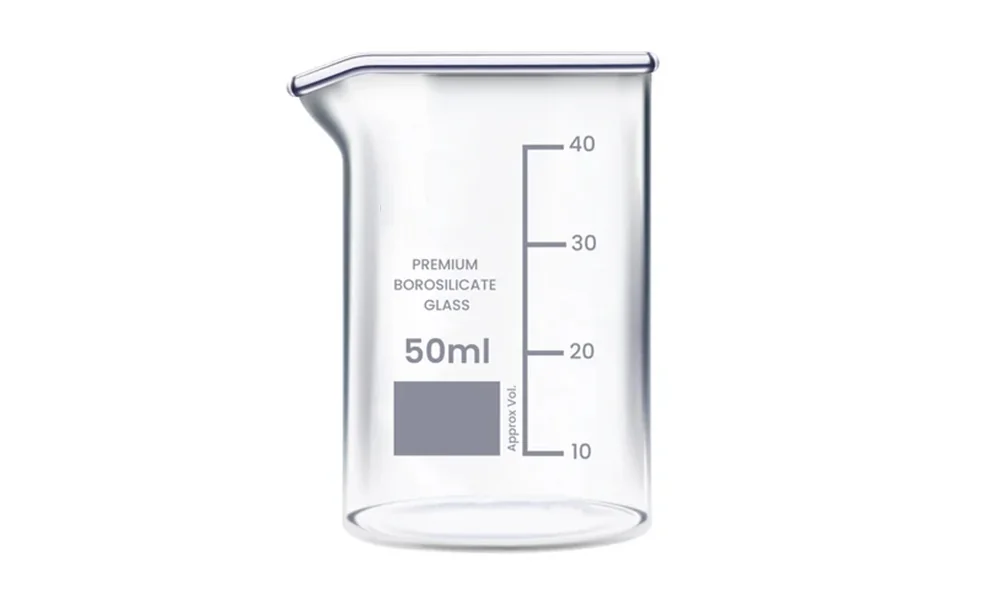
Marquage du verre borosilicate
Contrôlez la mise au point, l’énergie d’impulsion et la charge thermique pour limiter l’écaillage et les microfissures sur le verre de laboratoire ou technique.
Explorez cette voie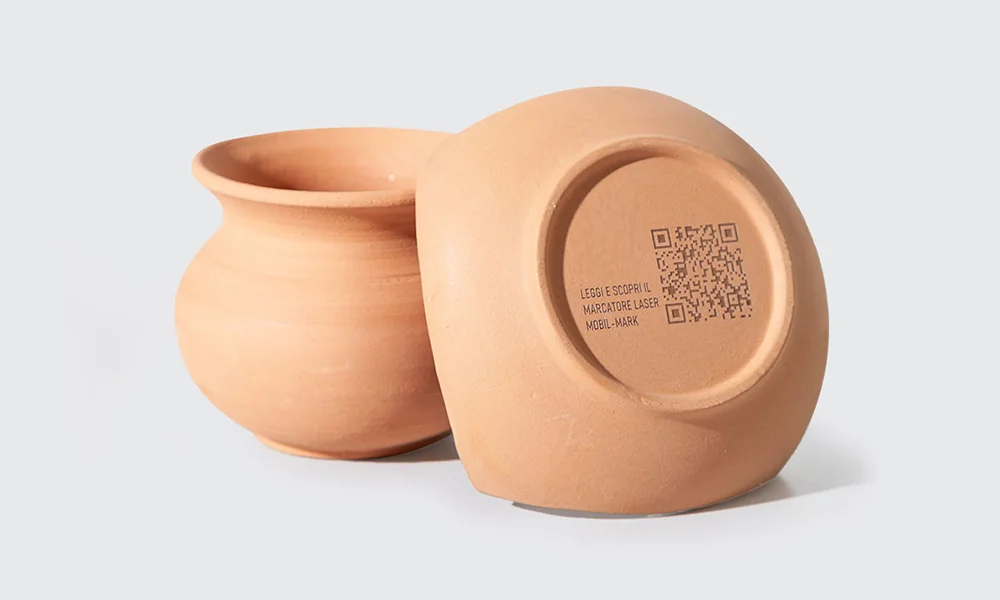
Marquage laser sur céramique
Séparez les céramiques émaillées, non émaillées et techniques, car le marquage peut altérer l’émail, le pigment ou le corps céramique.
Explorez cette voie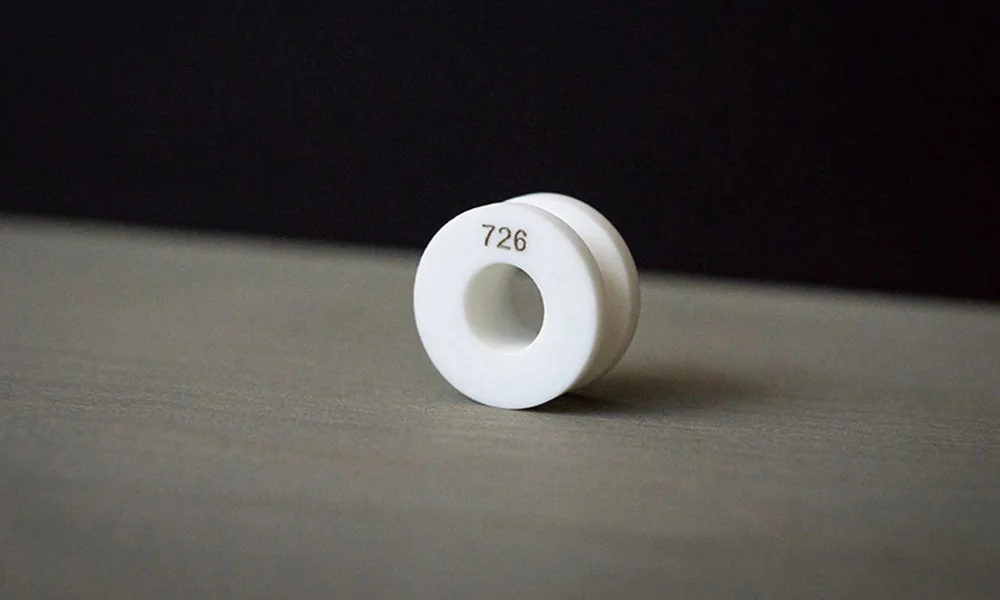
Marquage sur céramique en alumine
Validez le contraste des codes fins, la profondeur d’ablation et la qualité des bords sur la nuance d’alumine et l’état de surface réellement utilisés.
Explorez cette voie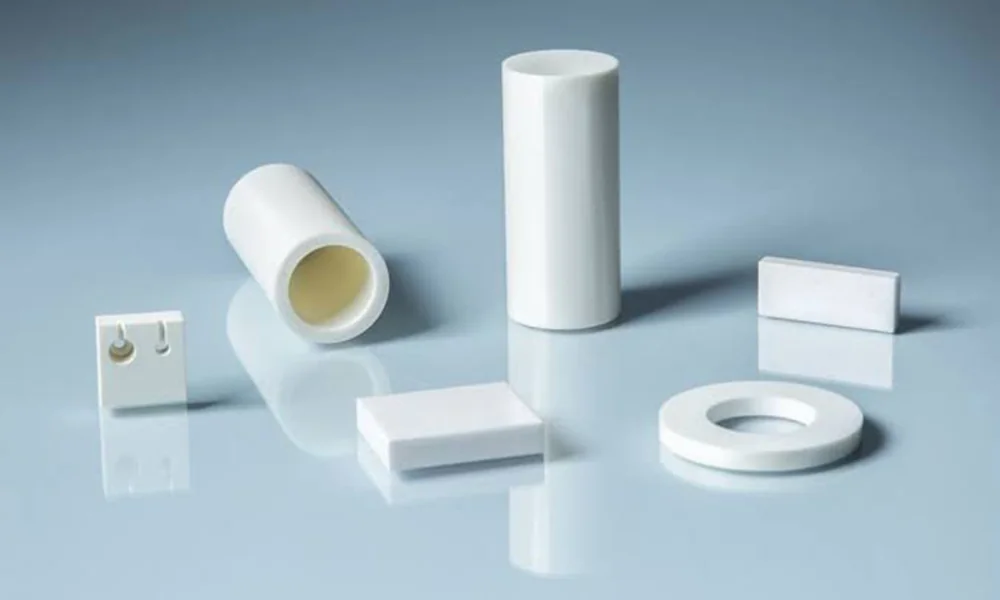
Marquage sur céramique en zircone
Évaluez la couleur de surface, le poli, la réponse à la chaleur et l’acceptation esthétique avant de libérer les paramètres de production.
Explorez cette voieOù le verre, le cristal et les céramiques sont utilisés — et pourquoi ils sont marqués
L’exigence de marquage commence généralement par la fonction du produit : identification permanente, traçabilité, codage, image de marque, personnalisation ou marques de référence fonctionnelles. Le substrat détermine ensuite avec quelle sécurité et quelle constance ce résultat peut être obtenu.
Bouteilles, bocaux et emballages en verre
Les codes de date, l’identification de lot ou de série, les logos et le codage permanent des produits sont courants. La vitesse de production, les surfaces courbes, l’état du revêtement et le risque de fissuration influent tous sur le choix du procédé.
Verre pour écrans, appareils électroménagers et électronique
De petites marques d'identification, des numéros de série, des marques de référence et des codes lisibles par machine peuvent être nécessaires sur le verre de protection, les panneaux ou les fenêtres techniques. Les caractéristiques fines et l'acceptation esthétique comptent généralement plus que la taille de la marque seule.
Verrerie de laboratoire et technique
L'identification des pièces, les graduations, les références d'étalonnage, les numéros de série et une traçabilité durable peuvent être nécessaires. Le type de verre, l'épaisseur de paroi et les contraintes locales sont importants avant de valider un procédé.
Cadeaux en cristal et produits personnalisés
Les noms, dates, logos, graphiques décoratifs et effets internes sont courants. La qualité esthétique, l'angle de vision et la profondeur de foyer sont plus importants qu'un débit élevé dans nombre de ces applications.
Pièces céramiques électroniques et techniques
Les numéros de série, codes de lot, codes Data Matrix et identifiants de pièce assurent la traçabilité tout au long de l'assemblage, des tests et de la maintenance. La qualité de la céramique, l'émail et la finition de surface peuvent modifier le contraste et la qualité des bords.
Produits céramiques grand public et industriels
Des logos, identifiants produit, marques décoratives et codes permanents peuvent être requis sur des surfaces émaillées ou non émaillées. L'aspect souhaité doit être vérifié au regard des dommages à l'émail, de la profondeur d'ablation et de la cohérence des lots.
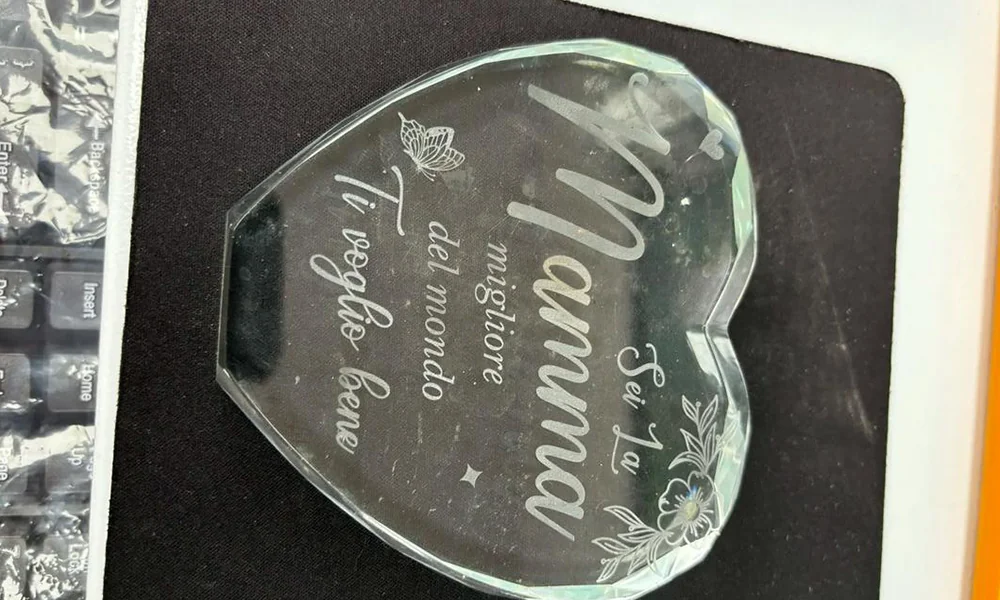
Qu'est-ce qui est habituellement marqué sur le verre, le cristal et les céramiques ?
Le contenu à marquer modifie les exigences du procédé. Un grand logo décoratif, un numéro de série fin et un code Data Matrix lisible par machine n'ont pas la même tolérance au contraste, à la définition des bords ou à l'erreur de positionnement.
Codes de traçabilité et de production
Les numéros de série, les codes de lot ou de fabrication, les codes de date, les codes QR, les codes Data Matrix et les codes-barres sont courants lorsque des pièces doivent être identifiées tout au long de la fabrication, de l’inspection ou du service.
Image de marque et informations produit
Les logos, les informations de modèle, les noms, les dates, les textes d’avertissement et les étiquettes permanentes de produit peuvent être marqués lorsque l’encre, les autocollants ou les étiquettes transférées ne sont pas souhaitables.
Marques fonctionnelles et décoratives
Les graduations, les échelles, les repères d’alignement, les graphismes décoratifs, la personnalisation et les graphismes internes adaptés au cristal peuvent exiger des critères optiques et de qualité différents de ceux du marquage de texte ordinaire.
Les codes lisibles par machine nécessitent leurs propres critères d’acceptation
Définissez la taille du code, la zone de silence, le contraste, la qualité des bords, l’éclairage et la vérification par lecteur avant de finaliser le processus. Un code qui semble visible à l’œil nu n’est pas automatiquement fiable pour la lecture en production.
Quel résultat de marquage vous faut-il ?
Commencez par le résultat que l’utilisateur ou la ligne de production doit accepter, puis choisissez la voie laser et la méthode d’inspection. “ Une marque visible ” ne constitue pas une exigence complète pour les matériaux fragiles.
| Résultat souhaité | Utilisation typique | Ce qui peut mal tourner | Ce qu'il faut approuver |
|---|---|---|---|
| Marquage sur surface dépolie ou mate | Logos sur verre, textes, marques décoratives et identifiants visibles plus grands | Éclats, voile à l'extérieur de la marque, bords rugueux, microfissures ou dépolissage irrégulier | Aspect, qualité des bords, état des fissures, résultat de nettoyage et répétabilité |
| Texte fin ou code lisible par machine | Numéros de série, Data Matrix, QR et petites marques de traçabilité | Contraste faible, modules rompus, bords flous, variation de mise au point ou défaillance du lecteur | Définition des caractères, lisibilité du code, conditions d'éclairage, placement et stabilité du cycle |
| Élimination sélective du revêtement | Couches de verre / céramique peintes, revêtues, miroir ou fonctionnelles | Sur-élimination, endommagement du substrat, résidus, exposition inégale ou délamination | Sélectivité de la couche, aspect exposé, résidus, protection du substrat et définition des bords |
| Changement de couleur, de pigment ou de glaçure | Céramiques émaillées et surfaces céramiques techniques sélectionnées | Couleur inégale, endommagement de la glaçure, ablation excessive, changement de brillance ou variation de lot | Contraste, acceptation esthétique, intégrité de la glaçure, lisibilité et état après nettoyage |
| Effet interne ou sous-surface | Cristal transparent, blocs de verre et composants transparents sélectionnés | Sensibilité à la mise au point, fissures internes, diffusion, bulles ou faible visibilité | Profondeur focale, clarté optique, angle de vision, qualité des points et état de contrainte de la pièce |
Comment la forme, l'épaisseur et la taille de la pièce affectent-elles le marquage laser ?
Un procédé qui fonctionne sur une éprouvette plate peut changer lorsque la pièce réelle est incurvée, mince, épaisse, proche d'un bord ou plus grande que le champ de marquage. La géométrie affecte la mise au point, les contraintes locales, la conception du montage et la configuration de la machine.
Surfaces planes vs surfaces courbes
Les bouteilles, tubes et pièces céramiques courbes modifient la distance de travail sur l'ensemble du marquage. Une mise au point inégale peut modifier la largeur de trait, le contraste et la densité d'énergie ; il peut donc être nécessaire d'évaluer les montages rotatifs, l'orientation contrôlée ou la mise au point 3D.
Parois minces et verre mince
Une masse plus faible et des contraintes locales peuvent rendre l'accumulation de chaleur, la fissuration ou l'écaillage plus sensibles. L'épaisseur finale de paroi doit être incluse dans les essais sur échantillons.
Pièces transparentes épaisses
Pour le marquage interne, la profondeur focale, la réfraction, le trajet optique et les contraintes internes deviennent plus importants lorsque le faisceau est focalisé à l'intérieur du matériau plutôt qu'à sa surface.
Bords, trous et coins
Les marques près d'un bord, d'un trou, d'une encoche ou d'un coin peuvent être plus sensibles à la concentration de contraintes. Le placement doit être testé sur la géométrie réelle plutôt que supposé à partir d'une éprouvette au centre du panneau.
Pièces de grande taille et grandes zones de marquage
Si la pièce ou le motif dépasse un champ unique pratique, le système peut nécessiter un champ plus grand, un mouvement XY, une indexation ou un repositionnement contrôlé. La taille du champ ne doit pas être augmentée sans vérifier la taille du spot et les exigences de qualité.
Variation de hauteur et répétabilité du montage
Les pièces étagées, déformées ou irrégulières peuvent faire sortir la surface de la mise au point. La constance du montage, la mise au point automatique, la compensation de hauteur ou la mise au point 3D peuvent être nécessaires lorsque la variation de hauteur est supérieure à la fenêtre de procédé stable.
Quelle voie laser devez-vous tester en premier ?
Ne sélectionnez pas une machine de marquage laser pour le verre ou la céramique en fonction de la puissance seule. La voie utile suit l'absorption du matériau, l'état de contrainte, l'effet cible, l'emplacement de la marque, la taille de la caractéristique, la couche de surface et si le processus se déroule sur la surface avant, la surface arrière, l'interface de revêtement ou à l'intérieur d'un matériau transparent.
Comparez les voies de catégorie de produit via Machines de marquage laser UV, machines de marquage laser vert, machines de marquage laser CO2 et plus larges machines de marquage laser après que la réponse de l'échantillon est connue.
| Voie laser | Où cela peut être évalué | Limite à respecter |
|---|---|---|
| Laser UV | Marques fines en surface, verre revêtu sélectionné, céramiques, petits codes et exigences d'apport de chaleur visible plus faibles | Le contraste, le temps de cycle et le risque de fissuration dépendent encore du matériau réel, du revêtement et de la focalisation. |
| Laser vert | Essais sélectionnés sur des matériaux transparents, réfléchissants ou fragiles, lorsque la réponse de l'échantillon confirme la voie | À utiliser uniquement comme voie d'essai confirmée ; ne pas la présenter comme une solution universelle pour le verre ou la céramique. |
| Laser CO2 | Dépoli de surface du verre, marques plus grandes, retrait de revêtement et travaux sur certaines surfaces céramiques | Les contraintes thermiques, la qualité des bords, la lisibilité des codes fins, la fumée et les débris de revêtement doivent être maîtrisés. |
| Système interne / sous la surface | Cristal transparent, verre ou blocs transparents où la marque doit être à l'intérieur du matériau | Exige une optique dédiée, une profondeur focale contrôlée et un périmètre d'équipement confirmé. Il n'est pas automatiquement disponible avec l'équipement normal de marquage de surface. |
Orientation pratique pour un premier essai
| Tâche typique | Première voie à évaluer | Ce qui doit encore être confirmé |
|---|---|---|
| Dépoli général de la surface du verre ou marques visibles plus grandes | CO2 | Risque de fissuration, qualité des bords, voile, charge thermique et temps de cycle sur l'état final du verre. |
| Marques fines, petits codes ou verre revêtu sélectionné | UV | Contraste, sélectivité du revêtement, lisibilité du code et dommages de surface. |
| Réponse d'un matériau transparent ou fragile sélectionné lorsque l'absorption est favorable | Vert | Réponse réelle de l'échantillon, trajet optique, effet thermique et stabilité de production. |
| Marquage céramique fin | UV ou une autre voie validée sur échantillon | Qualité céramique, glaçure, réponse des pigments, contraste et intégrité de surface. |
| Marquage à l'intérieur d'un cristal transparent ou du verre | Système interne / sous-surface dédié | Profondeur focale, risque de fissuration interne, clarté optique et périmètre d'équipement confirmé. |
Ne verrouillez pas la configuration de la machine avant que la voie de l'échantillon ne soit validée
La source laser, la taille du champ, la méthode de mise au point, le gabarit de fixation, la vision, la mise au point 3D, l'extraction et la configuration du mouvement doivent être sélectionnés une fois que l'effet de marquage requis est stable sur le substrat réel. La puissance seule ne constitue pas une règle de sélection fiable pour le verre, le cristal ou les céramiques.
Inclure les critères de fissure, d'ébréchure, de voile et de résistance dans les contrôles de libération
Les défaillances des matériaux fragiles peuvent ne pas être évidentes sur une photo rapide. Des microfissures, des ébréchures, des dommages à la glaçure ou une réduction de résistance peuvent apparaître après le nettoyage, des cycles thermiques, une pression d'assemblage ou une manipulation normale.
- Inspecter la présence de microfissures, d'ébréchures, de voile, de points dispersés, de rugosité des bords et d'éclats de verre.
- Comparer les états non traités, trempés, polis, revêtus et assemblés comme des échantillons distincts.
- Vérifier indépendamment les positions de mise au point côté avant, côté arrière et interne.
- Examiner la pression du montage, les points de contact et le support de la pièce afin d'éviter toute concentration de contraintes.
- Définir si une inspection visuelle normale suffit ou si un grossissement ou un essai de résistance est nécessaire.
- Rechercher un contraste faible ou irrégulier, en particulier lorsque l'état de surface, le revêtement ou le pigment céramique change entre les lots.
- Pour les codes QR ou Data Matrix, vérifier la lisibilité avec le lecteur et l'éclairage prévus, au lieu d'approuver uniquement à l'œil nu.
- Surveiller toute ablation excessive, un enlèvement inégal du revêtement, un délaminage du revêtement ou un changement de brillance qui peut être inacceptable même lorsque la marque est visible.
- Refaire les essais lorsque la hauteur de mise au point, le support de fixation, la trempe, le revêtement, la glaçure, la qualité du fournisseur ou l'état d'assemblage final changent.

Vérifier les contrôles des rayonnements, des réflexions, de l'enceinte et des fumées avant les tests
Le marquage du verre, du cristal et de la céramique peut impliquer des UV, du vert visible, du CO2 infrarouge ou d'autres voies laser. La forme sûre de la machine dépend de la configuration complète du système, et pas seulement de la source laser ou de la présence d'un caisson.
Contrôle du faisceau et des réflexions
Les surfaces transparentes, brillantes, courbes ou vitrifiées peuvent modifier les trajectoires du faisceau et le comportement des réflexions. Examinez les risques liés au faisceau direct et réfléchi, les arrêts de faisceau, l'accès contrôlé et la nécessité de confiner la zone de travail pour la source choisie.
Enceinte et protection de l'opérateur
La classe laser est un résultat au niveau du système. Confirmez la conception de l'enceinte, les verrouillages de porte, l'arrêt d'urgence, le filtrage de la fenêtre d'observation et des lunettes de protection adaptées à la longueur d'onde pour la configuration réelle de marquage UV, vert, CO2 ou interne.
Résidus de fumée, de poussière et de revêtement
Les revêtements, l'émail, la peinture, les films et les résidus de céramique ou de verre ablatés peuvent nécessiter une extraction locale et une filtration adaptée. Consultez les FDS ou les informations sur les revêtements avant des tests répétés ou le lancement en production.
Les informations de sécurité dépendent de la configuration
Cette page ne fournit que des conseils pour le choix des matériaux. Les mesures de sécurité finales doivent être confirmées pour la configuration réelle de la machine, la source laser, l'enceinte, l'optique, le montage, l'empilement des matériaux et les exigences locales du lieu de travail.
Matrice d'essais sur échantillons de matériaux fragiles
L'approbation finale doit être fondée sur des échantillons de qualité production et des critères d'inspection définis, et non sur le nom du matériau ou un coupon d'essai représentatif seul.
| Entrée | Quoi définir | Pourquoi c'est important |
|---|---|---|
| État du matériau | Type de verre, type de cristal, corps céramique, trempe, glaçure, revêtement, polissage et état d'assemblage final | Représente les conditions réelles de contrainte, d'absorption et de surface. |
| Position de focalisation | Surface avant, surface arrière, interface de revêtement, couche de glaçure ou position focale interne | Contrôle l'emplacement du marquage, la densité d'énergie et le trajet optique. |
| Résultat cible | Marque dépolie, micro-ablation, élimination du revêtement, changement de couleur/glaçure, code lisible ou effet interne | Chaque effet a des exigences différentes en matière de source, de paramètre et d'inspection. |
| Limites de qualité | Éclats, fissures, voile, débris, netteté des bords, dommages à la glaçure et acceptation esthétique | Définit ce que signifie un marquage approuvé pour la production. |
| Lisibilité | Taille des caractères, taille du code Data Matrix ou QR, éclairage, contraste et réglages du lecteur | Vérifie la tâche d'identification réelle, pas seulement un marquage visible. |
| Manipulation et durabilité | Pression du dispositif de fixation, nettoyage, abrasion, cycles thermiques, exposition chimique ou contrôles de résistance | Empêche la libération fondée sur un échantillon unique fragile ou non durable. |
Ne pas utiliser d'échantillons de substitution pour l'approbation finale
Si la pièce de production est trempée, revêtue, émaillée, polie, stratifiée, collée ou assemblée, l'échantillon soumis doit correspondre à cet état. Une éprouvette plate non traitée peut conduire à une mauvaise recommandation de machine ou de paramètre.
De l'essai sur échantillon à l'approbation de production
Échantillon de production réel → petite matrice de paramètres → inspection visuelle ou agrandie → contrôle de lisibilité du code le cas échéant → contrôles de nettoyage / abrasion / chaleur / résistance lorsque requis → confirmation de l'état assemblé final → figer la fenêtre de processus approuvée et la configuration de la machine.
Si la nuance de matériau, le fournisseur, la trempe, le revêtement, la glaçure, l'épaisseur, le support de fixation ou l'emplacement du marquage change après approbation, considérez ce changement comme une raison de refaire l'essai plutôt que de supposer que le résultat d'origine s'applique automatiquement.
Du résultat de l'échantillon à la configuration finale de la machine
La machine finale doit être configurée à partir du procédé d'échantillon éprouvé et des conditions de production réelles. Le même marquage peut nécessiter un système différent lorsque la géométrie de la pièce, la tolérance de positionnement, le débit cible ou la méthode d'inspection changent.
| Entrée de production | Configuration qu'il aide à déterminer | Pourquoi c'est important |
|---|---|---|
| Réponse du matériau et de l'échantillon | Source laser / longueur d'onde et fenêtre de procédé utilisable | La route doit d'abord créer la marque requise sans fissuration, éclats, dommages à la glaçure ou défaillance du revêtement inacceptables. |
| Taille de la marque et taille des motifs | Lentille, champ de marquage et configuration optique | Un champ plus grand n'est pas automatiquement meilleur s'il réduit la qualité du spot ou des motifs nécessaire pour les codes fins. |
| Code fin ou exigence de positionnement | Workflow de montage, vision, vérification du lecteur et contrôle | Les codes lisibles ont besoin d'un placement stable, d'une mise au point et d'une vérification, pas seulement d'un contraste visible. |
| Pièce incurvée ou à hauteur variable | Montage rotatif, logement personnalisé, autofocus ou mise au point 3D | La variation de mise au point peut modifier le contraste, la largeur de ligne et la stabilité du processus sur l'ensemble de la pièce. |
| Pièce de grande taille ou grande zone de marquage | Champ plus grand, mouvement XY, indexation ou repositionnement contrôlé | Le système doit couvrir la zone requise sans perdre la qualité de marquage nécessaire. |
| Temps de cycle cible / pièces par heure | Architecture manuelle, semi-automatique, multi-poste ou en ligne | La vitesse de balayage à elle seule ne définit pas le temps de cycle de production complet ; le chargement, le positionnement, la focalisation, le marquage et la vérification y contribuent tous. |
| Poussières, résidus de revêtement ou débris | Extraction et filtration | La production répétée peut nécessiter une extraction locale adaptée au revêtement, à la glaçure ou au matériau ablaté concernés. |
| Exigence de sécurité de l'opérateur et du système | Enceinte, interverrouillages, protection visuelle et accès contrôlé | Le niveau de sécurité final relève de la configuration complète de la machine, et non de la source laser seule. |
Ce qu’il faut envoyer pour une recommandation et un devis utiles
- Type de matériau, nuance si connue, trempe, revêtement ou glaçure, épaisseur et finition de surface.
- Dimensions réelles de la pièce, géométrie, emplacement du marquage et si la cible est en surface avant, surface arrière, interface de revêtement ou interne.
- Fichier graphique ou de code, plus petit détail, contraste / texture cible et toute exigence de lisibilité.
- Limites de qualité pour les fissures, l’écaillage, le voile, les débris, les dommages à la glaçure, l’aspect esthétique et la durabilité.
- Temps de cycle cible ou pièces par heure, méthode de chargement, contraintes de fixation et flux de travail de l’opérateur.
- Besoins en positionnement / vision, méthode d’inspection, contraintes d’extraction et exigences de capotage / sécurité.
- Des échantillons de qualité production chaque fois que possible, afin que le parcours et la configuration de la machine puissent être basés sur la pièce réelle plutôt que sur un coupon de substitution.
FAQ sur le marquage laser : verre, cristal & céramique
Le marquage laser peut-il fissurer le verre ?
Oui, cela peut arriver si la chaleur, la focalisation, les contraintes résiduelles ou le maintien de la pièce ne sont pas maîtrisés. Le verre trempé, feuilleté, revêtu et contraint doit être testé dans sa condition finale avec des critères de fissuration et de résistance définis.
Quel laser est utilisé pour le marquage du verre ?
Les systèmes CO2, UV, verts et internes spécialisés peuvent être pertinents selon le type de verre, le revêtement, l’effet recherché et la position du marquage. La bonne solution doit être validée avec l’échantillon réel.
La même machine peut-elle marquer la céramique et le verre ?
Certaines configurations peuvent traiter des tâches sélectionnées sur le verre et la céramique, mais la fenêtre de process stable, les optiques, les fixations et les exigences d'inspection peuvent différer considérablement.
La gravure interne est-elle identique au marquage de surface du verre ?
Non. Les effets internes ou sous la surface nécessitent des optiques dédiées, une focalisation contrôlée à l'intérieur du matériau transparent et un périmètre d'équipement confirmé. Ne partez pas du principe qu'une configuration standard de marquage de surface du verre peut réaliser une gravure interne.
Quels échantillons dois-je envoyer ?
Envoyez le matériau ou la pièce finale, en précisant le type de verre, le type de cristal, la qualité de céramique, la trempe, le revêtement, la glaçure, l'épaisseur, la face de marquage, l'effet recherché, le fichier graphique, les limites de qualité, les tests de durabilité et les informations de sécurité.
Envoyez la pièce réelle en verre, en cristal ou en céramique et l'effet de marquage requis
Incluez le substrat final, le revêtement ou la glaçure, l’épaisseur, l’état de contrainte ou de trempe, la face de marquage, la cible interne ou de surface, l’élément graphique ou le code, les limites de qualité, l’exigence de durabilité, l’objectif de cycle, les contraintes de fixation et toute FDS ou note de sécurité. Zhuorui Laser peut examiner les procédés de surface UV, vert et CO2 et, uniquement lorsque l’équipement interne dédié est confirmé pour la portée du projet, si une voie en sous-surface doit être évaluée.
Demander un devis Demande OEM et personnalisée Contactez-nous