
Marquage laser du verre trempé
Le verre trempé peut être évalué pour le marquage laser, mais la première décision consiste à déterminer si le marquage doit être réalisé avant la trempe, après la trempe, ou sur une couche de revêtement ou d'impression. Le verre trempé fini présente des contraintes résiduelles ; le risque de fissuration, l'emplacement des bords et des trous, la pression de fixation, le maintien de la résistance et la validation du produit final importent donc davantage que le seul nom de la source laser.
Demander l'analyse d'un échantillon de verre trempé Discuter des risques de marquageLe verre trempé peut être évalué pour le marquage laser, mais les marquages après trempe nécessitent un seuil de qualification plus strict
Un panneau trempé fini n’équivaut pas à une éprouvette de verre non traitée. Un échauffement local, un endommagement de surface ou une nouvelle concentration de contraintes peut provoquer une rupture immédiate ou laisser une pièce d’apparence acceptable, mais qui ne répond plus aux exigences de résistance, de sécurité ou de durabilité du propriétaire du produit.
Première question : le marquage peut-il être intégré avant la trempe ?
Si le procédé verrier et l'aspect final le permettent, il vaut généralement la peine d'évaluer une voie de marquage avant trempe avant de modifier directement la surface trempée finie. La même pièce doit ensuite être inspectée après trempe pour vérifier l'aspect, la déformation et la compatibilité avec les étapes en aval.
Le marquage après trempe est conditionnel
Le verre trempé fini doit être évalué en tenant compte de l'état réel de la pièce, de l'emplacement du marquage, de l'épaisseur, de la géométrie des bords et des trous, de l'empilement des revêtements, de la méthode de maintien et des critères d'acceptation.
La cible réelle peut être une couche superficielle
Peinture, fritte céramique, couches à faible émissivité (low-E), décoration imprimée, films et revêtements arrière peuvent modifier l’absorption et permettre un procédé qui agit principalement sur la couche plutôt que sur le corps du verre.
Confirmez l’état du verre que vous marquez réellement
Les mots « verre » ou même « verre de sécurité » ne suffisent pas pour choisir une machine. Confirmez d’abord le procédé de renforcement et l’empilement final des couches de surface, car un verre brut avant trempe, un panneau fini entièrement trempé et un panneau revêtu ne représentent pas la même tâche de marquage laser.
Soyez précis sur la catégorie de matériau : le verre non traité ou recuit relève du guide général de marquage du verre. Les compositions de borosilicate relèvent du guide du verre borosilicate. Le verre de protection chimiquement renforcé doit être traité comme une qualification distincte de verre spécial, à moins que son procédé exact ne soit confirmé.
État de trempe
Confirmez si la pièce n’est pas encore trempée, entièrement trempée thermiquement, thermodurcie, ou dans un autre état de verre renforcé. Ne transférez pas l’approbation entre ces états sans refaire les essais.
Empilement de surface
Identifiez la peinture, la fritte, le revêtement à faible émissivité (low-E), l’encre imprimée, la couche anti-traces de doigts, le film, l’adhésif ou le revêtement arrière avant de décider si le laser est destiné à modifier le verre ou seulement une couche superficielle.
Épaisseur et couleur
Consignez l’épaisseur réelle et l’aspect du verre utilisés en production. Ils influent sur le réglage de la mise au point, la manipulation, le contraste visuel et sur le fait qu’un échantillon précédent soit représentatif ou non.
État existant
Les éclats, les rayures, les dommages aux bords, les perçages et les traitements antérieurs peuvent modifier le risque initial. Les pièces d’essai doivent représenter l’état qui entrera réellement en production.
Produits courants en verre trempé nécessitant une identification ou des marquages fonctionnels
Le contexte d’application importe, car le marquage acceptable dépend de ce que le panneau doit encore pouvoir faire après le marquage. Les exemples ci-dessous se concentrent sur les produits pour lesquels l’état trempé lui-même influe sur la décision de marquage.
Panneaux d’appareils et de commande
Les portes de four, les couvercles de plaque de cuisson et le verre de commande peuvent nécessiter une image de marque, des icônes, des légendes ou des identifiants de production, tout en devant répondre aux exigences d’aspect, de nettoyage et d’exposition à la chaleur.
Verre de sécurité pour l’architecture et les douches
Des logos, l’identification des lots et certaines marques décoratives peuvent être demandés, mais l’emplacement sur les bords, les charges de pose, le nettoyage et l’homologation du vitrage de sécurité restent des éléments de la décision.
Vitrages de transport sélectionnés en verre trempé thermiquement
Lorsqu'il est confirmé que le composant est en verre trempé thermiquement, le vitrage latéral ou de composant peut présenter une géométrie courbe, des revêtements, des marques d'identification et une homologation spécifique au produit. La spécification réelle du vitrage doit être confirmée avant toute opération directe après trempe.
Traçabilité du transformateur de verre
Les identifiants de lot, les numéros de série ou les codes de processus peuvent contribuer à la traçabilité de fabrication. Le transformateur doit décider si la voie la plus sûre est le marquage avant trempe, le marquage sur couche de revêtement ou une autre méthode d'identification.
Qu'est-ce qui est habituellement marqué sur le verre trempé ?
Le contenu lui-même modifie la zone traitée, la densité du balayage et la méthode d'acceptation requise. Un petit numéro de série représente un risque et une tâche de production différents de ceux d'un logo plein ou d'un grand champ décoratif.
Image de marque et légendes fonctionnelles
Logos, icônes, légendes de commande et éléments décoratifs sélectionnés lorsque l'apparence et la résistance au nettoyage importent.
Identification des numéros de série et des lots
Numéros de série, numéros de lot, codes de date et identifiants de production internes lisibles par l’homme pour la traçabilité.
Codes QR ou Data Matrix
Codes lisibles par machine qui exigent à la fois une qualité de code et un état du verre acceptable après marquage.
Motifs de revêtement ou de couche d’impression
Retrait ou modification sélectifs de peinture, d’impression, de fritte ou d’autres couches de surface lorsque la couche—et non le corps du verre—est la cible laser visée.
Important : si une marque est destinée à servir de marque d’identification réglementaire, de certification ou de vitrage de sécurité, ne partez pas du principe que le marquage laser est automatiquement accepté. Le propriétaire du produit et la voie d’approbation applicable doivent définir quelle méthode de marquage et quelles preuves sont acceptables.
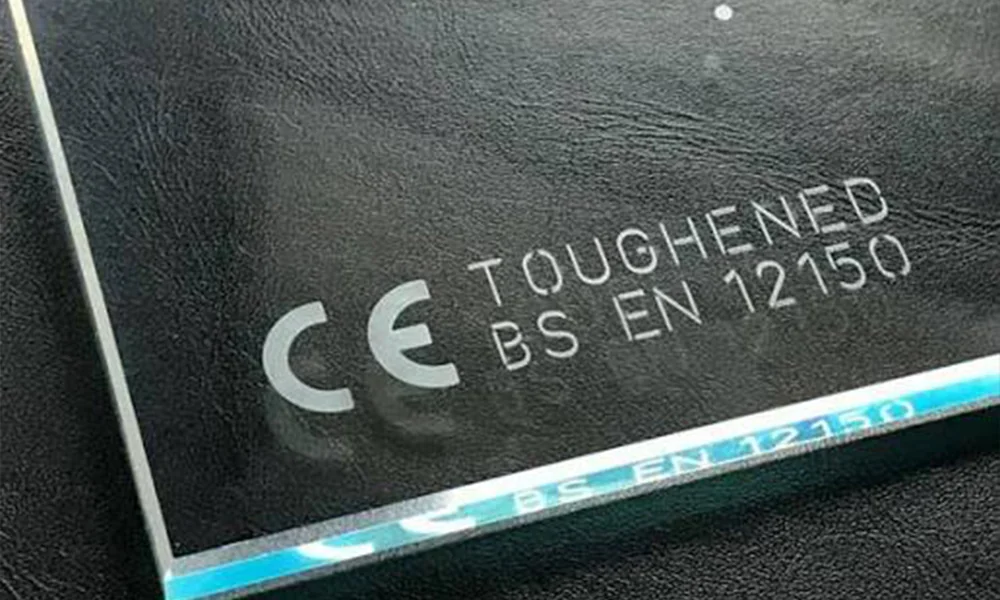
Exemple : identification permanente sur verre trempé
Cet exemple montre le type d’identification permanente pouvant apparaître près du bord d’un panneau en verre trempé. Utilisez-le pour comprendre le contenu et l’emplacement du marquage — non comme preuve que le même processus de post-trempe est approuvé pour un autre produit en verre.
L’approbation finale dépend encore du moment où le marquage est réalisé, de l’état réel du verre et de la qualification requise après marquage.
Définir le résultat avant de comparer les sources laser
“ Peut-il marquer ? ” est trop général. La voie pratique dépend de si vous avez besoin d’une marque fine visible, d’un code lisible, d’un aspect dépoli, d’un retrait de revêtement ou d’un effet de surface plus profond.
| Résultat souhaité | Ce qu’il faut évaluer | Limite du verre trempé |
|---|---|---|
| Logo ou texte fin et visible | Qualité de ligne, contraste, voile, angle de vision et état de surface. | Privilégiez l'effet pratique le moins profond et validez la pièce réellement trempée. |
| QR / Data Matrix | Définition des cellules, contraste, configuration du lecteur, zone de marquage et répétabilité. | Un code lisible ne prouve pas à lui seul que le verre reste acceptable. |
| Aspect dépoli ou mat | Uniformité, rugosité, aspect optique et réponse au nettoyage. | Inspecter les dommages de surface et leurs implications sur la résistance, pas uniquement la qualité esthétique. |
| Enlèvement du revêtement ou de l’impression | Sélectivité de la couche, aspect du verre exposé, adhérence autour de la marque et fumées. | Confirmer que le laser agit principalement sur la couche prévue et n'endommage pas la fonction requise du revêtement. |
| Gravure profonde | Profondeur, rugosité et enlèvement de matière. | Pas une cible par défaut pour le verre trempé fini. Si une profondeur est requise, le processus doit être reconsidéré au stade de la pré-trempe ou de la conception du produit. |
L'épaisseur, la taille du panneau, la courbure et les caractéristiques des bords modifient l'essai
Un coupon plat n'est utile que s'il représente la pièce de production réelle. La qualification du verre trempé doit inclure la géométrie réelle et les conditions de support, car une même marque peut se comporter différemment près de caractéristiques sous contrainte ou sous différentes charges de fixation.
Épaisseur
Ne partez pas du principe qu'un procédé approuvé sur une épaisseur est directement transposable à une autre. L'épaisseur affecte la manutention, le réglage de la mise au point et la représentativité d'un essai thermique ou d'endommagement de surface.
Grande taille de panneau
Les grands panneaux ajoutent des problèmes de support, de planéité, de chargement et de position de marquage. Le choix de la machine peut dépendre de l'accès ou des mouvements au poste de travail, et pas seulement du champ de marquage nominal.
Verre cintré
La courbure modifie la mise au point et la distance de travail et peut rendre le support du dispositif de fixation plus critique. Validez la hauteur réelle de la surface et l'emplacement du marquage au lieu de copier une recette pour panneau plat.
Bords, trous et encoches
Les marques à proximité des bords, des trous percés, des encoches ou des découpes pour la quincaillerie nécessitent une prudence accrue, car ces caractéristiques influencent déjà les contraintes locales et les charges de manutention.
Éclats ou rayures préexistants
Un échantillon endommagé peut défaillir pour des raisons sans rapport avec le nouveau marquage, tandis qu'un coupon intact peut masquer un risque de production. Consignez l'état de la pièce à réception pendant les essais.
Pression et support du dispositif de fixation
La force de serrage, le contact ponctuel, les zones sans support et les références du matériel peuvent modifier les conditions mécaniques pendant le marquage. Le montage de production doit faire partie de la validation finale.
Choisissez la voie de traitement avant de choisir la source laser
Pour le verre trempé, la première décision consiste à déterminer où le marquage s'inscrit dans la séquence de traitement du verre. Ce n'est qu'après l'acceptation de cette voie qu'il faut comparer les sources laser UV, CO2 ou une autre source laser.
Marquage avant la trempe
À tester en premier lorsque le marquage peut être intégré à la séquence de transformation du verre.
Question de qualification : La marque reste-t-elle acceptable après la trempe et le traitement en aval ?
Marquage direct après trempe
À utiliser uniquement lorsqu'un panneau fini doit être marqué et qu'un essai de qualification sur pièce réelle est autorisé.
Question de qualification : La marque requise peut-elle être produite sans risque inacceptable de fracture, de dommage, de perte de résistance ou de refus d'approbation ?
Traiter la couche de revêtement ou d'impression
À utiliser lorsque le contraste résulte de l'élimination ou de la modification de peinture, d'impression, de fritte, de film ou d'une autre couche de surface.
Question de qualification : La couche peut-elle être traitée sélectivement tout en préservant les performances requises du verre et du revêtement ?
Utiliser une identification externe ou non laser
À utiliser lorsque la modification directe de la surface finie en verre trempé ne peut être acceptée ni qualifiée.
Question de qualification : Une autre méthode d’identification peut-elle satisfaire aux exigences de traçabilité et de durée de vie ?
| Voie laser | Raison de l'évaluer | Limite |
|---|---|---|
| Laser UV | Souvent utile à évaluer pour des marques de surface fines et localisées et des détails de code. | Ne pas assimiler l'UV à une sécurité automatique ; la pièce réelle et la fenêtre de procédé nécessitent encore une qualification. |
| Laser CO2 | Peut être évalué lorsqu'un effet de dépoli ou mat sur la surface du verre est demandé. | Le risque thermique et d'endommagement de surface doit être examiné avec attention sur du verre trempé fini ; la gravure agressive ne constitue pas une solution par défaut. |
| Fibre / Fibre MOPA | Pertinent principalement lorsqu'un revêtement, un pigment, un film, une couche métallisée ou un autre matériau de surface réactif constitue la cible réelle. | Ne constitue pas la première voie habituelle pour le marquage du corps d'un verre clair nu. |
| Laser vert | Évaluation spécifique au projet lorsqu'une configuration validée et des données probantes issues d'échantillons le justifient. | Ne le considérez pas comme une recommandation par défaut pour le verre trempé sans preuves réelles liées au projet. |
Une marque d'apparence propre peut malgré tout donner un résultat inacceptable sur du verre trempé
La principale question en matière de défaillance n'est pas seulement de savoir si le laser peut créer du contraste. Il s'agit de savoir si la pièce finie reste acceptable après le marquage, la manipulation, le nettoyage, l'installation et l'entretien.
Fracture immédiate
Le panneau se fissure ou se rompt pendant le marquage, car le procédé local ou un défaut existant interagit avec l’état de contraintes du verre trempé.
Microfissures ou défauts de surface
La marque semble visuellement acceptable, mais elle crée un endommagement localisé qui peut nécessiter un examen plus approfondi ou une qualification supplémentaire.
Résistance réduite après marquage
Une inspection visuelle seule peut ne pas permettre d'établir qu'une pièce sensible à la résistance ou liée à la sécurité satisfait encore aux performances requises.
Sensibilité des bords, des trous ou des entailles
Un marquage trop proche d'une caractéristique existante sensible aux contraintes peut être moins acceptable que le même marquage dans un emplacement à moindre risque.
Dommages induits par le montage
Une pression de serrage excessive, une charge ponctuelle ou un maintien inadéquat peuvent contribuer à une défaillance pendant ou après le marquage et doivent figurer dans le compte rendu d’essai.
Défaillance du revêtement ou de l’optique
La pièce peut passer un contrôle de fissures mais échouer malgré tout en raison d’un décollement du revêtement, d’un voile, d’un contraste insuffisant, d’une réflexion indésirable, de dommages causés par le nettoyage ou d’une perte de fonction du revêtement.
La sécurité laser s’applique toujours : l’enceinte, les interverrouillages, le confinement du faisceau, une protection adaptée à la longueur d’onde et l’extraction des fumées doivent être examinés pour l’ensemble de la machine. Toutefois, pour cette page consacrée au matériau, le critère d’intégrité du verre spécifique au produit reste le principal enjeu de qualification.
Validez la pièce trempée réelle, puis obtenez l'approbation requise pour le procédé verrier
Une recommandation fiable nécessite l'état final du matériau et une méthode d'acceptation définie. Une marque réussie sur une éprouvette ne suffit pas lorsque le panneau de production présente des différences de trempe, d'épaisseur, de revêtement, de courbure, de caractéristiques de bord ou de charges de fixation.
Ce qu'il faut envoyer pour un essai utile
- État de trempe : pas encore trempé, entièrement trempé thermiquement, durci thermiquement ou un autre état renforcé confirmé.
- Détails du verre : épaisseur, couleur, revêtement, impression, film, fritte céramique, couche à faible émissivité (low-E) ou peinture arrière.
- Plan : emplacement du marquage, distance au bord, trous, encoches, zone courbe, positions de la quincaillerie et références des gabarits.
- Cible du marquage : logo, QR/Data Matrix, numéro de série, légende fonctionnelle, retrait du revêtement, dépoli ou autre effet défini.
- Acceptation : Acceptation : limites visuelles, lisibilité du code, nettoyage, abrasion, exposition à la chaleur, exigences d'intégrité et définition des rejets.
- Production : pièces par heure ou objectif de cycle, méthode de chargement, accès au poste de travail, extraction, enceinte et besoins d'automatisation.
Marquez la condition réelle
Utilisez du verre, une géométrie, un empilement de surfaces, un emplacement de marquage et un support de fixation représentatifs. Notez tout éclat, rayure ou défaut visible existant avant les tests.
Inspectez au-delà de l’apparence
Vérifiez le contraste et la lisibilité, puis recherchez fissures, éclats, rugosité, voile, décollement du revêtement et autres dommages autour de la zone marquée.
Confirmer l'approbation du transformateur et du produit
Avant que le marquage direct après trempe ne soit lancé en production, vérifiez si le fabricant de verre, le transformateur, le propriétaire du produit ou l'exigence de projet applicable autorise la modification de la surface trempée finie.
Évaluation de la résistance ou de l'intégrité après marquage
Lorsque la résistance du verre, les performances de sécurité ou l'utilisation structurelle font partie des exigences du produit, une inspection visuelle seule peut ne pas suffire. Le transformateur de verre, le propriétaire du produit ou la norme applicable doit définir si des essais de résistance, de contrainte, de rupture, d'impact, de flexion ou d'autres essais de qualification sont requis pour ce produit.
Quand arrêter et retester
Refaites les tests lorsque le fournisseur ou le transformateur de verre change, que la gamme de trempe change, que l’épaisseur ou le revêtement change, que la marque se rapproche d’un bord ou d’un trou, que la géométrie ou la courbure change, que le support de fixation change, que la taille ou la densité de remplissage de la marque change, que les conditions d’utilisation changent, ou que la stratégie laser/optique/focalisation est sensiblement modifiée.
Transformez la procédure d’essai validée en une configuration machine pratique
La sélection de la machine doit suivre la procédure de marquage validée. Les informations ci-dessous indiquent à Zhuorui ce qui doit être configuré autour de la pièce en verre réelle, plutôt que de chiffrer une machine à partir du seul nom du matériau.
| Données du projet | Ce que cela influence |
|---|---|
| État de trempe, empilement des couches de surface et effet recherché | Déterminer si le projet doit utiliser le marquage avant trempe, le marquage direct après trempe, le traitement de la couche de revêtement ou une autre méthode d’identification, puis quelle source laser doit être présélectionnée. |
| Taille de la marque, niveau de détail et exigence de code | Optique, champ de marquage, réglage de la mise au point et nécessité d'inclure la vérification du code dans le processus d'acceptation. |
| Épaisseur, courbure et variation de hauteur | Méthode de focalisation, distance de travail, approche de positionnement et nécessité d'évaluer un mouvement supplémentaire ou une compensation de hauteur. |
| Bords, trous, encoches et points d'appui | Stratégie de fixation, emplacement de marquage sûr, méthode de bridage et manutention en production. |
| Dimensions des grands panneaux | Accès au poste de travail, structure de support, exigences de mouvement et si la pièce ou la tête laser doit se déplacer. |
| Pièces par heure et méthode de chargement | Conception globale du cycle, chargement par l’opérateur, nombre de montages, niveau d’automatisation et intégration du temps de marquage dans le cycle de production complet. |
| Chimie du revêtement et sous-produits | Examen de l’extraction ou de la filtration et nécessité éventuelle de contrôles de process supplémentaires. |
| Exigence de sécurité de la machine | Enceinte de protection, verrouillages, confinement du faisceau et examen complet de la sécurité de la machine. |
Pour un devis : envoyez la pièce réelle ou représentative, le dessin, le visuel de marquage, le résultat cible, l’état de trempe, les informations sur le revêtement, le nombre de pièces attendu par heure, la méthode de chargement et les contrôles de réception requis. Ces éléments sont ce qui transforme un résultat d’échantillon en une configuration de machine réaliste.
FAQ sur le marquage laser du verre trempé
Le verre trempé peut-il être marqué au laser après la trempe ?
Il peut être évalué, mais il ne doit pas être considéré comme un oui universel. Le marquage direct après trempe nécessite la pièce finie réelle, une inspection des fissures et des dommages de surface, un examen de la géométrie et une approbation par rapport aux exigences du produit final.
Est-il préférable de marquer le verre avant la trempe ?
Lorsque la conception le permet, le marquage avant trempe est généralement la première piste à évaluer, car la marque peut être intégrée avant la création de l’état final de contraintes résiduelles. La même pièce doit néanmoins encore être contrôlée après trempe, pour son aspect et sa compatibilité en aval.
L’UV est-il plus sûr que le CO2 pour le verre trempé ?
Pas automatiquement. L’UV mérite souvent d’être évalué pour des marques fines et localisées, tandis que le CO2 peut convenir à certains effets de dépoli en surface, mais la longueur d’onde seule ne détermine pas le risque de fissure ou de perte de résistance. La fenêtre de procédé réelle et la pièce finie doivent encore être qualifiées.
Un laser à fibre peut-il marquer le verre trempé ?
Le laser à fibre ou à fibre MOPA n’est généralement pas la première voie pour le verre clair nu. Il peut être pertinent lorsque la cible réelle est un revêtement, un pigment, une couche imprimée, un film métallisé ou un autre matériau de surface réactif.
Zhuorui peut-il établir un devis pour une machine à partir d'une simple photo ?
Une photo peut amorcer l’examen, mais une orientation machine utile nécessite l’état de trempe, l’épaisseur, le revêtement, le plan, la taille et l’emplacement de la marque, l’effet recherché, l’objectif de pièces par heure, la méthode de fixation et les exigences d’acceptation des échantillons.
Quand le processus doit-il être retesté ?
Refaites les essais après un changement significatif de fournisseur de verre ou de procédé de trempe, d'épaisseur, de revêtement, de géométrie, de relation bords/trous, de support de fixation, de densité de marquage, d'exigence de service, de source laser, d'optique ou de stratégie de focalisation.
Envoyez l'état réel du verre trempé avant de choisir la solution machine
Indiquez l'état de trempe, l'épaisseur du verre, le revêtement ou la couche d'impression, le plan de la pièce, l'emplacement du marquage, la relation bords/trous, l'effet recherché, les contrôles d'acceptation requis, l'objectif de pièces par heure et la méthode de chargement. Zhuorui Laser pourra alors examiner le parcours de traitement pratique, le plan d'essais sur échantillons et la configuration machine pour votre pièce.
Demander un devis Demande OEM et personnalisée Contactez-nous