
Лазерная маркировка закалённого стекла
Закалённое стекло можно оценить на возможность лазерной маркировки, но в первую очередь нужно решить, следует ли наносить маркировку до закалки, после закалки или на покрытие либо печатный слой. Готовое закалённое стекло имеет остаточные напряжения, поэтому риск растрескивания, расположение кромок и отверстий, давление приспособления, сохранение прочности и окончательное одобрение продукта важнее, чем одно только название источника лазера.
Запросить проверку образца закалённого стекла Обсудить риски маркировкиЗакалённое стекло можно оценить для лазерной маркировки, но маркировка после закалки требует более строгого квалификационного барьера
Готовая закалённая панель не эквивалентна необработанному образцу стекла. Локальный нагрев, повреждение поверхности или новая концентрация напряжений могут вызвать немедленное разрушение или оставить деталь, которая выглядит приемлемо, но больше не соответствует требованиям владельца продукта к прочности, безопасности или долговечности.
Первый вопрос: можно ли нанести маркировку до закалки?
Если технология обработки стекла и конечный внешний вид это позволяют, маршрут с нанесением до закалки обычно стоит оценить прежде, чем напрямую модифицировать поверхность готового закалённого стекла. Затем ту же деталь следует проверить после закалки на предмет внешнего вида, деформации и совместимости с последующими операциями.
Маркировка после закалки носит условный характер
Готовое закалённое стекло следует оценивать с учётом фактического состояния детали, расположения маркировки, толщины, геометрии кромки и отверстий, пакета покрытий, способа фиксации и критериев приёмки.
Реальной целью может быть поверхностный слой
Краска, керамический фритт, низкоэмиссионные слои, печатная декорация, плёнки и тыльные покрытия могут изменять поглощение и делать возможным процесс, который воздействует в основном на слой, а не на толщу стекла.
Уточните, какое состояние стекла вы на самом деле маркируете
Слов «стекло» или даже «безопасное стекло» недостаточно для выбора оборудования. Сначала подтвердите способ упрочнения и итоговую структуру поверхностных слоёв, потому что заготовка до закалки, полностью закалённая готовая панель и панель с покрытием — это не одна и та же задача для лазера.
Точно указывайте категорию материала: необработанное или отожжённое стекло следует относить к общему руководству по маркировке стекла. Боросиликатные составы следует относить к руководству по боросиликатному стеклу. Химически упрочнённое защитное стекло следует рассматривать как отдельную квалификацию специального стекла, если только его точный процесс не подтверждён.
Состояние закалки
Подтвердите, является ли деталь ещё не закалённой, полностью термически закалённой, термоупрочнённой или находящейся в другом состоянии упрочнённого стекла. Не переносите одобрение с одного состояния на другое без повторных испытаний.
Пакет поверхностных слоёв
Определите наличие краски, фритты, низкоэмиссионного покрытия, типографской краски, антиотпечаткового слоя, плёнки, клея или покрытия обратной стороны, прежде чем решать, предназначен ли лазер для изменения стекла или только поверхностного слоя.
Толщина и цвет
Запишите фактическую толщину и внешний вид стекла, используемые в производстве. Они влияют на настройку фокуса, обращение с материалом, визуальный контраст и на то, можно ли считать предыдущий образец репрезентативным.
Исходное состояние
Сколы, царапины, повреждения кромки, просверленные отверстия и предшествующая обработка могут изменить исходный риск. Испытательные образцы должны отражать состояние, которое фактически поступит в производство.
Типичные изделия из закалённого стекла, требующие идентификации или функциональной маркировки
Контекст применения имеет значение, потому что допустимая маркировка зависит от того, какие функции панель должна сохранять после её нанесения. Приведённые ниже примеры посвящены изделиям, в которых само закалённое состояние влияет на решение о маркировке.
Панели бытовой техники и панели управления
Дверцы духовых шкафов, крышки варочных панелей и стекло панелей управления могут нуждаться в брендировании, значках, надписях или производственных идентификаторах, при этом должны сохраняться требования к внешнему виду, очистке и термостойкости.
Безопасное стекло для архитектурных и душевых конструкций
Могут потребоваться логотипы, идентификация партии и отдельные декоративные метки, однако расположение у кромки, монтажные нагрузки, очистка и согласование безопасного остекления по-прежнему остаются частью решения.
Отдельные виды термически закалённого остекления для транспорта
Если компонент подтверждён как термически закалённое стекло, боковое остекление или остекление компонента может включать криволинейную геометрию, покрытия, идентификационные знаки и одобрение для конкретного изделия. Фактическую спецификацию остекления необходимо подтвердить перед непосредственной работой после закалки.
Прослеживаемость обработчика стекла
Идентификаторы партий, серийные номера или коды процессов могут поддерживать прослеживаемость производства. Обработчик должен решить, какой способ безопаснее: маркировка перед закалкой, маркировка слоя покрытия или другой метод идентификации.
Что обычно маркируют на закалённом стекле?
Само содержимое определяет, какая площадь обрабатывается, насколько плотным будет сканирование и какой метод приёмки необходим. Небольшой серийный номер — это другой риск и производственная задача по сравнению с заполненным логотипом или большой декоративной областью.
Брендинг и функциональные обозначения
Логотипы, значки, обозначения элементов управления и отдельные декоративные элементы, где важны внешний вид и устойчивость к очистке.
Идентификация серийных номеров и партий
Читаемые человеком серийные номера, номера партий, коды даты и внутренние производственные идентификаторы для прослеживаемости.
QR-коды или коды Data Matrix
Машиночитаемые коды, которые требуют как качества кода, так и приемлемого состояния стекла после маркировки.
Узоры покрытия или печатного слоя
Избирательное удаление или модификация краски, печати, фритты или других поверхностных слоев, когда целевым объектом лазерного воздействия является слой, а не тело стекла.
Важно: Если маркировка предназначена служить в качестве нормативного, сертификационного или идентификационного знака безопасности остекления, не предполагайте, что лазерная маркировка автоматически одобрена. Владелец продукта и применимая процедура утверждения должны определить, какой способ маркировки и какие доказательства приемлемы.
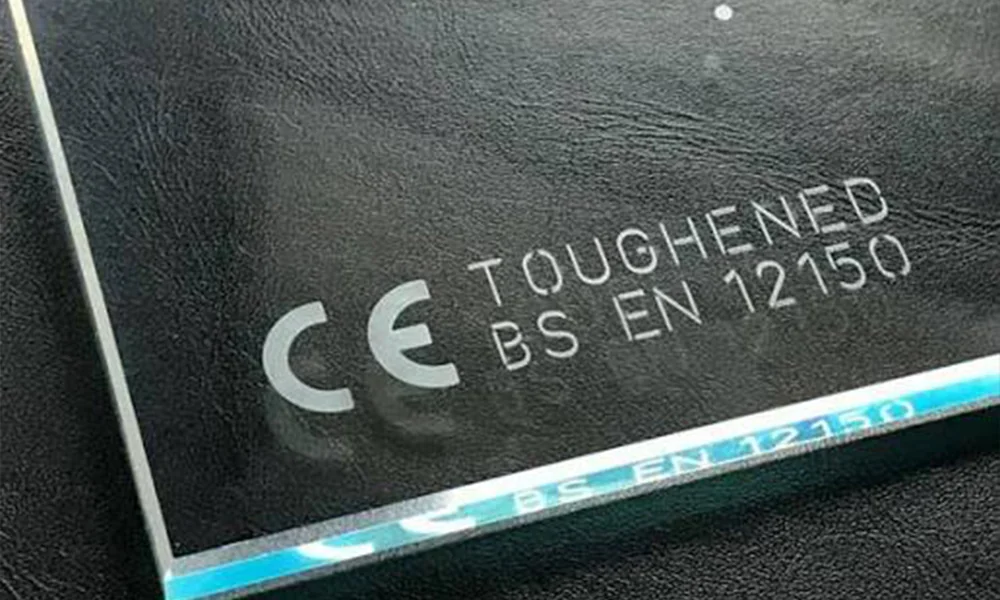
Пример: постоянная идентификация на закалённом стекле
В этом примере показан тип постоянной идентификации, которая может наноситься у края панели из закалённого стекла. Используйте его, чтобы понять содержание и расположение маркировки — а не как доказательство того, что тот же процесс после закалки допущен для другого стеклянного изделия.
Окончательное одобрение всё ещё зависит от того, когда наносится маркировка, фактического состояния стекла и требуемой квалификации после нанесения маркировки.
Определите результат, прежде чем сравнивать лазерные источники
“Может ли он маркировать?” — слишком широкий вопрос. Практический путь зависит от того, нужна ли вам тонкая видимая метка, читаемый код, матовый вид, удаление покрытия или более глубокий эффект на поверхности.
| Желаемый результат | Что оценивать | Граница закалённого стекла |
|---|---|---|
| Тонкий видимый логотип или текст | Качество линии, контраст, дымка, угол обзора и состояние поверхности. | Предпочитайте наименее глубокий практичный эффект и проверяйте на реальной закалённой детали. |
| QR / Data Matrix | Чёткость ячейки, контраст, настройка считывателя, область метки и повторяемость. | Читаемый код сам по себе не доказывает, что стекло остаётся приемлемым. |
| Внешний вид с эффектом инея или матовый | Однородность, шероховатость, оптический вид и реакция на очистку. | Проверяйте наличие повреждений поверхности и их влияние на прочность, а не только косметическое качество. |
| Удаление покрытия или печати | Селективность по слоям, внешний вид открытого стекла, адгезия вокруг метки и дым. | Убедитесь, что лазер воздействует в основном на целевой слой и не повреждает требуемую функцию покрытия. |
| Глубокая гравировка | Глубина, шероховатость и удаление материала. | Не является целью по умолчанию для готового закалённого стекла. Если требуется глубина, процесс следует пересмотреть на стадии до закалки или на стадии проектирования изделия. |
Толщина, размер панели, кривизна и особенности кромок изменяют испытание.
Плоский образец полезен только тогда, когда он представляет реальную производственную деталь. Квалификация закалённого стекла должна учитывать фактическую геометрию и условия опирания, поскольку одна и та же маркировка может вести себя по-разному вблизи напряжённых участков или при разных нагрузках от оснастки.
Толщина
Не следует предполагать, что процесс, одобренный для одной толщины, напрямую переносится на другую. Толщина влияет на обращение с материалом, настройку фокусировки и на то, насколько показательным является испытание на термическое повреждение или повреждение поверхности.
Большой размер панели
Большие панели создают дополнительные проблемы с опорой, плоскостностью, загрузкой и положением маркировки. Выбор машины может зависеть от доступа к рабочей станции или её перемещения, а не только от номинального поля маркировки.
Изогнутое стекло
Кривизна изменяет фокус и рабочее расстояние и может сделать поддержку оснастки более критичной. Проверяйте реальную высоту поверхности и местоположение маркировки вместо копирования рецепта для плоской панели.
Кромки, отверстия и надрезы
Метки вблизи кромок, просверленных отверстий, надрезов или вырезов под крепеж требуют повышенной осторожности, потому что эти элементы уже влияют на локальные напряжения и нагрузки при обращении.
Имеющиеся сколы или царапины
Поврежденный образец может выйти из строя по причинам, не связанным с новой меткой, тогда как безупречный образец может скрыть производственный риск. Фиксируйте состояние поступающей детали во время испытаний.
Давление и опора приспособления
Усилие зажима, точечный контакт, неподдерживаемые области и привязки к крепежным элементам могут изменить механическое состояние во время нанесения маркировки. Производственное приспособление должно быть частью окончательной валидации.
Выберите технологический маршрут, прежде чем выбирать лазерный источник
Для закалённого стекла первое решение — определить, где в последовательности обработки стекла должна находиться маркировка. Только после того, как этот маршрут принят, следует сравнивать УФ, CO2 или другой лазерный источник.
Маркировка до закалки
Сначала проверяйте, когда маркировку можно встроить в последовательность обработки стекла.
Вопрос квалификации: Остаётся ли маркировка приемлемой после закалки и последующей обработки?
Прямая маркировка после закалки
Использовать только тогда, когда необходимо нанести маркировку на готовую панель и разрешено квалификационное испытание на реальной детали.
Вопрос квалификации: Можно ли получить требуемую маркировку без неприемлемого риска разрушения, повреждения, снижения прочности или отказа в одобрении?
Обработайте слой покрытия или печати
Использовать, когда контраст достигается за счет удаления или модификации краски, печати, фритты, пленки или другого поверхностного слоя.
Вопрос квалификации: Можно ли обработать слой избирательно, сохранив требуемые эксплуатационные характеристики стекла и покрытия?
Использовать внешнюю или нелазерную идентификацию
Использовать, когда прямое изменение готовой закалённой поверхности не может быть принято или квалифицировано.
Вопрос квалификации: Может ли другой метод идентификации удовлетворять требованиям прослеживаемости и срока службы?
| Тип лазера | Причина для его проверки | Граница |
|---|---|---|
| УФ-лазер | Часто стоит проверять на мелкие локальные следы на поверхности и детали кода. | Не приравнивайте УФ к автоматической безопасности; реальная деталь и окно процесса всё равно требуют квалификации. |
| CO2-лазер | Можно проверять, когда запрашивается матирование поверхности стекла или матовый эффект. | На готовом закалённом стекле необходимо тщательно оценивать риск термического повреждения и повреждения поверхности; агрессивная гравировка не является маршрутом по умолчанию. |
| Волоконный лазер / MOPA-волоконный лазер | Актуально в основном, когда реальная цель — покрытие, пигмент, плёнка, металлизированный слой или другой реагирующий поверхностный материал. | Не является обычным первым маршрутом для маркировки корпуса из незащищённого прозрачного стекла. |
| Зелёный лазер | Скрининг для конкретного проекта, когда это подтверждается валидированной конфигурацией и доказательствами на образцах. | Не воспринимайте это как рекомендацию по умолчанию для закалённого стекла без фактических данных проекта. |
Внешне чистая маркировка всё равно может быть неприемлемым результатом для закалённого стекла
Основной вопрос, связанный с отказами, состоит не только в том, может ли лазер создавать контраст. Он состоит в том, остаётся ли готовая деталь приемлемой после маркировки, обращения, очистки, установки и обслуживания.
Немедленное разрушение
Панель трескается или разрушается во время маркировки, потому что локальный процесс или существующий дефект взаимодействует с напряжённым состоянием закалённого стекла.
Микротрещины или дефекты поверхности
Маркировка выглядит визуально приемлемой, но создаёт локальное повреждение, которое может потребовать более тщательного контроля или дополнительной квалификации.
Снижение прочности после маркировки
Одного лишь визуального осмотра может быть недостаточно, чтобы установить, что деталь, критичная по прочности или связанная с безопасностью, по-прежнему соответствует требуемым эксплуатационным характеристикам.
Чувствительность кромок, отверстий или надрезов
Метка, расположенная слишком близко к существующему элементу, чувствительному к напряжениям, может быть менее допустимой, чем та же метка в зоне с меньшим риском.
Повреждение, вызванное приспособлением
Чрезмерное давление зажима, точечная нагрузка или ненадлежащая опора могут способствовать разрушению во время маркировки или после неё и должны быть внесены в протокол испытаний.
Отказ покрытия или оптики
Деталь может пройти проверку на трещины, но всё равно оказаться негодной из-за отслоения покрытия, помутнения, плохого контраста, нежелательного отражения, повреждения при очистке или утраты функциональности покрытия.
Требования лазерной безопасности по-прежнему действуют: ограждение, блокировки, удержание луча, защита, соответствующая длине волны, и отвод дыма должны быть проверены для машины в целом. Однако для этой страницы материала главным вопросом квалификации остаётся проверка целостности стекла для конкретного изделия.
Проверьте реальную закалённую деталь, затем получите необходимое согласование процесса обработки стекла
Для надёжной рекомендации требуются окончательное состояние материала и установленный метод приёмки. Успешная маркировка на образце недостаточна, если производственная панель имеет другую закалку, толщину, покрытие, кривизну, особенности кромки или нагрузки от оснастки.
Что отправить для полезного пробного испытания
- Статус закалки: ещё не закалено, полностью термически закалено, термоупрочнено или иное подтверждённое упрочнённое состояние.
- Характеристики стекла: толщина, цвет, покрытие, печать, пленка, керамический фритт, низкоэмиссионный слой или краска с обратной стороны.
- Чертёж: место нанесения маркировки, расстояние до края, отверстия, вырезы, криволинейная зона, расположение фурнитуры и привязки к приспособлениям.
- Объект маркировки: логотип, QR/Data Matrix, серийный номер, функциональная надпись, удаление покрытия, матирование или другой заданный эффект.
- Приёмка: визуальные ограничения, читаемость кода, очистка, истирание, воздействие тепла, требования к целостности и определение брака.
- Производство: деталей в час или целевое время цикла, способ загрузки, доступ к рабочей станции, вытяжка, защитный корпус и потребности в автоматизации.
Наносите маркировку в реальных условиях
Используйте репрезентативное стекло, геометрию, структуру поверхностных слоёв, место нанесения маркировки и поддержку в приспособлении. Перед испытанием зафиксируйте любые имеющиеся сколы, царапины или видимые дефекты.
Проверяйте не только внешний вид
Проверьте контрастность и читаемость, затем осмотрите область вокруг маркировки на наличие трещин, сколов, шероховатости, помутнения, отслоения покрытия и других повреждений.
Подтвердите одобрение обработчика и продукта
Прежде чем запускать в производство прямую маркировку после закалки, подтвердите, разрешает ли изготовитель стекла, обработчик, владелец продукта или применимое требование проекта модификацию готовой закалённой поверхности.
Оценка прочности или целостности после маркировки
Когда прочность стекла, эксплуатационная безопасность или конструкционное применение входят в требования к продукту, одного визуального осмотра может быть недостаточно. Переработчик стекла, владелец продукта или применимый стандарт должны определить, требуются ли для этого продукта испытания на прочность, напряжение, разрушение, удар, изгиб или другие квалификационные испытания.
Когда остановиться и провести повторное тестирование
Повторные испытания требуются, когда меняется поставщик или переработчик стекла, маршрут закалки, толщина или покрытие, метка перемещается ближе к кромке или отверстию, меняется геометрия или кривизна, схема поддержки в приспособлении, размер метки или плотность заполнения, условия эксплуатации, или существенно меняется стратегия работы лазера, оптики или фокусировки.
Превратите утверждённый маршрут испытаний в практичную конфигурацию станка
Выбор станка должен следовать проверенному маршруту маркировки. Приведённая ниже информация подскажет Zhuorui, что нужно настроить с учётом реальной стеклянной детали, а не формировать предложение по станку, исходя только из названия материала.
| Исходные данные проекта | На что влияет |
|---|---|
| Состояние закалки, структура поверхностных слоёв и целевой эффект | Следует ли в проекте использовать маркировку до закалки, прямую маркировку после закалки, обработку слоя покрытия или другой метод идентификации, а затем — какой лазерный источник нужно отобрать. |
| Размер маркировки, детализация и требования к коду | Оптика, поле маркировки, настройка фокуса и необходимость включения проверки кода в процесс приемки. |
| Толщина, кривизна и перепад высот | Метод фокусировки, рабочее расстояние, подход к позиционированию, а также необходимость оценки дополнительного перемещения или компенсации по высоте. |
| Кромки, отверстия, вырезы и опорные точки | Стратегия использования оснастки, безопасное место нанесения метки, способ зажима и производственная обработка. |
| Размеры крупногабаритных панелей | Доступ к рабочей станции, опорная конструкция, требования к перемещению и то, должна ли двигаться деталь или лазерная головка. |
| Деталей в час и способ загрузки | Общая схема цикла, загрузка оператором, количество приспособлений, уровень автоматизации и то, как время маркировки вписывается в полный производственный цикл. |
| Химический состав покрытия и побочные продукты | Анализ вытяжки или фильтрации и того, нужны ли дополнительные меры контроля процесса. |
| Требование безопасности машины | Ограждение, блокировки, локализация луча и полный анализ безопасности машины. |
Для получения коммерческого предложения: пришлите фактическую или представительную деталь, чертёж, макет маркировки, целевой результат, состояние закалки, информацию о покрытии, ожидаемое количество деталей в час, способ загрузки и требуемые приёмочные проверки. Именно эти исходные данные превращают результат на образце в реалистичную конфигурацию машины.
Вопросы и ответы по лазерной маркировке закалённого стекла
Можно ли наносить лазерную маркировку на закалённое стекло после закалки?
Это можно оценить, но нельзя рассматривать как универсальное «да». Прямая маркировка после закалки требует реальной готовой детали, проверки на трещины и повреждения поверхности, анализа геометрии и утверждения на соответствие требованиям к конечному продукту.
Лучше ли наносить маркировку на стекло до закалки?
Если это позволяет конструкция, маркировку до закалки обычно рассматривают в первую очередь, поскольку метку можно нанести до формирования окончательного состояния остаточных напряжений. Ту же деталь всё равно следует проверить после закалки на внешний вид и совместимость с последующими процессами.
Безопаснее ли УФ, чем CO2, для закалённого стекла?
Не автоматически. УФ часто стоит проверять для тонких локальных меток, тогда как CO2 может подходить для отдельных эффектов матирования поверхности, но одна только длина волны не определяет риск трещин или потери прочности. Фактическое окно процесса и готовая деталь всё равно требуют квалификации.
Может ли волоконный лазер наносить маркировку на закалённое стекло?
Волоконный лазер или MOPA-волоконный лазер обычно не первый выбор для непокрытого прозрачного стекла. Он может быть актуален, когда фактическая цель — это покрытие, пигмент, печатный слой, металлизированная плёнка или иной чувствительный к воздействию материал поверхности.
Может ли Zhuorui рассчитать стоимость станка только по фотографии?
Фотография может положить начало рассмотрению, но для полезного направления по выбору машины нужны состояние закалки, толщина, покрытие, чертёж, размер и расположение маркировки, целевой эффект, цель по количеству деталей в час, способ фиксации и требования к приёмке образца.
Когда следует повторно тестировать процесс?
Повторно проводите испытание после значимого изменения поставщика стекла или маршрута закалки, толщины, покрытия, геометрии, взаимного расположения кромки и отверстия, поддержки в приспособлении, плотности маркировки, эксплуатационного требования, источника лазера, оптики или стратегии фокусировки.
Отправьте реальные характеристики закалённого стекла, прежде чем выбирать маршрут обработки на станке
Укажите статус закалки, толщину стекла, покрытие или печатный слой, чертёж детали, расположение маркировки, взаимосвязь кромок и отверстий, целевой эффект, необходимые приёмочные проверки, целевой показатель деталей в час и способ загрузки. После этого компания Zhuorui Laser сможет изучить практический технологический маршрут, план пробных испытаний и конфигурацию станка для вашей детали.
Запросить цену Запрос по OEM и индивидуальным заказам Связаться с нами