
Marcado láser en vidrio templado
El vidrio templado se puede evaluar para el marcado láser, pero la primera decisión es si la marca debe hacerse antes del templado, después del templado o sobre una capa de recubrimiento o impresión. El vidrio templado terminado presenta tensiones residuales, por lo que el riesgo de grietas, la ubicación de bordes y orificios, la presión de fijación, la retención de resistencia y la aprobación del producto final importan más que el nombre de la fuente láser por sí solo.
Solicitar una revisión de muestra de vidrio templado Analizar el riesgo de marcadoEl vidrio templado puede evaluarse para el marcado láser, pero las marcas posteriores al templado necesitan una compuerta de calificación más estricta
Un panel templado terminado no es equivalente a una probeta de vidrio sin tratar. El calentamiento local, el daño superficial o una nueva concentración de tensiones pueden causar una rotura inmediata o dejar una pieza que parece aceptable pero que ya no cumple los requisitos de resistencia, seguridad o durabilidad del propietario del producto.
Primera pregunta: ¿puede incorporarse la marca antes del templado?
Si el proceso del vidrio y la apariencia final lo permiten, normalmente vale la pena evaluar una ruta previa al templado antes de modificar directamente la superficie templada terminada. Después, la misma pieza debería inspeccionarse tras el templado en cuanto a apariencia, distorsión y compatibilidad con procesos posteriores.
El marcado posterior al templado es condicional
El vidrio templado terminado debe revisarse usando la condición real de la pieza, la ubicación de la marca, el espesor, la geometría de bordes y orificios, la pila de recubrimientos, el método de sujeción y los criterios de aceptación.
El objetivo real puede ser una capa superficial
La pintura, la frita cerámica, las capas de baja emisividad (low-E), la decoración impresa, las películas y los recubrimientos posteriores pueden cambiar la absorción y permitir un proceso que actúe principalmente sobre la capa en lugar del cuerpo del vidrio.
Confirme qué condición del vidrio está marcando en realidad
Las palabras “vidrio” o incluso “vidrio de seguridad” no son suficientes para seleccionar la máquina. Confirme primero la ruta de fortalecimiento y la pila final de capas superficiales, porque una pieza en bruto antes del templado, un panel acabado totalmente templado y un panel recubierto no representan la misma tarea láser.
Mantenga precisa la categoría del material: el vidrio sin tratar o recocido pertenece a la guía general de marcado de vidrio. Las composiciones de borosilicato pertenecen a la guía del vidrio de borosilicato. El vidrio de cubierta reforzado químicamente debe tratarse como una calificación de vidrio especial independiente a menos que se confirme su proceso exacto.
Estado de templado
Confirme si la pieza aún no está templada, está totalmente templada térmicamente, está endurecida al calor o se encuentra en otra condición de vidrio reforzado. No transfiera la aprobación entre estos estados sin volver a realizar las pruebas.
Pila de superficie
Identifique pintura, frita, recubrimiento de baja emisividad (low-E), tinta impresa, capa anti-huellas, película, adhesivo o recubrimiento posterior antes de decidir si el láser está destinado a modificar el vidrio o solo una capa superficial.
Espesor y color
Registre el espesor real y la apariencia del vidrio utilizados en producción. Afectan la configuración del enfoque, la manipulación, el contraste visual y si una muestra anterior es representativa.
Condición existente
Las astillas, los arañazos, el daño en los bordes, las características perforadas y el procesamiento previo pueden cambiar el riesgo inicial. Las piezas de prueba deben representar la condición que realmente entrará en producción.
Productos comunes de vidrio templado que necesitan identificación o marcas funcionales
El contexto de la aplicación importa porque la marca aceptable depende de lo que el panel aún debe hacer después del marcado. Los ejemplos a continuación se centran en productos donde la condición de templado en sí afecta la decisión de marcado.
Paneles de electrodomésticos y de control
Las puertas de horno, las cubiertas de placas de cocina y el vidrio de control pueden necesitar elementos de marca, iconos, leyendas o identificadores de producción, a la vez que siguen cumpliendo los requisitos de apariencia, limpieza y exposición al calor.
Vidrio de seguridad arquitectónico y para duchas
Se pueden solicitar logotipos, identificación de lote y marcas decorativas seleccionadas, pero la ubicación en el borde, las cargas de instalación, la limpieza y la aprobación del vidrio de seguridad siguen formando parte de la decisión.
Acristalamiento de transporte templado térmicamente seleccionado
Cuando el componente se confirma como vidrio templado térmicamente, el acristalamiento lateral o de componente puede implicar geometría curva, recubrimientos, marcas de identificación y aprobación específica del producto. La especificación real del acristalamiento debe confirmarse antes del trabajo directo posterior al templado.
Trazabilidad del procesador de vidrio
Los identificadores de lote, números de serie o códigos de proceso pueden respaldar la trazabilidad de fabricación. El procesador debe decidir si la ruta más segura es el marcado antes del templado, el marcado de la capa de recubrimiento u otro método de identificación.
¿Qué se suele marcar en el vidrio templado?
El propio contenido cambia cuánta superficie se procesa, qué densidad tiene el escaneo y qué método de aceptación se necesita. Un número de serie pequeño supone un riesgo y una tarea de producción distintos de los de un logotipo relleno o un gran campo decorativo.
Branding y leyendas funcionales
Logotipos, iconos, leyendas de control y elementos decorativos seleccionados en los que importan la apariencia y la resistencia a la limpieza.
Identificación de serie y lote
Números de serie, números de lote, códigos de fecha e ID internos de producción legibles por humanos para la trazabilidad.
Códigos QR o Data Matrix
Códigos legibles por máquina que requieren tanto calidad de código como una condición aceptable del vidrio después del marcado.
Patrones de recubrimiento o de capa de impresión
Eliminación o modificación selectiva de pintura, impresión, frita u otras capas superficiales cuando la capa —no el cuerpo del vidrio— es el objetivo previsto del láser.
Importante: si una marca está destinada a servir como marca de identificación reglamentaria, de certificación o de vidrio de seguridad, no asuma que el marcado por láser se acepta automáticamente. El propietario del producto y la vía de aprobación aplicable deben definir qué método de marcado y qué evidencia son aceptables.
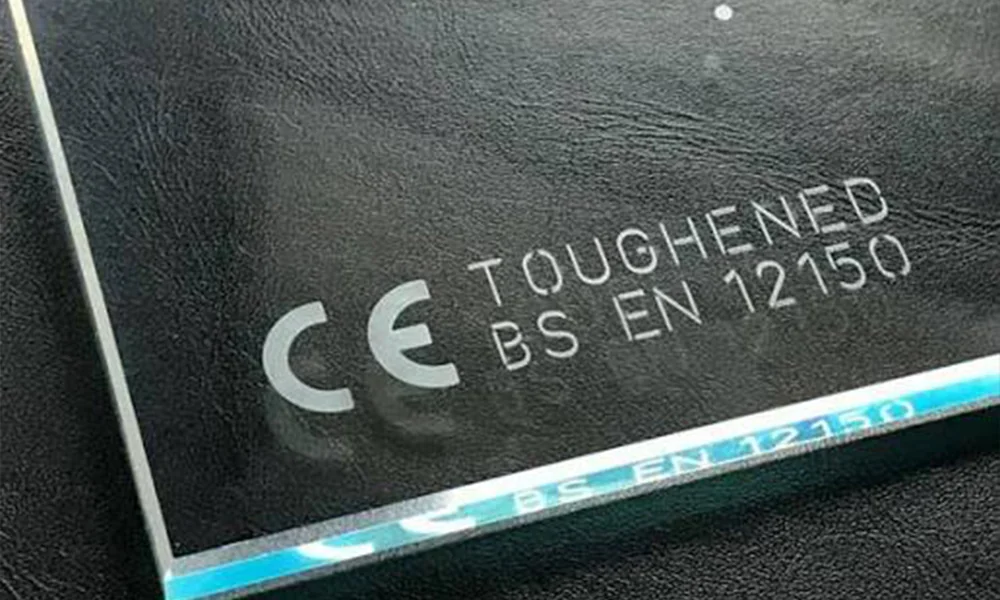
Ejemplo: Identificación permanente en vidrio templado
Este ejemplo muestra el tipo de identificación permanente que puede aparecer cerca del borde de un panel de vidrio templado. Úselo para comprender el contenido y la ubicación de la marca, no como prueba de que el mismo proceso posterior al templado esté aprobado para otro producto de vidrio.
La aprobación final aún depende de cuándo se realiza la marca, del estado real del vidrio y de la calificación requerida posterior al marcado.
Defina el resultado antes de comparar fuentes de láser
“¿Puede marcar?” es demasiado amplio. La vía práctica depende de si necesita una marca fina visible, un código legible, una apariencia esmerilada, eliminación de recubrimiento o un efecto superficial más profundo.
| Resultado deseado | Qué evaluar | Límite del vidrio templado |
|---|---|---|
| Logotipo o texto fino y visible | Calidad de línea, contraste, nebulosidad, ángulo de visión y condición de la superficie. | Preferir el efecto práctico menos profundo y validar la pieza templada real. |
| QR / Data Matrix | Definición de celda, contraste, configuración del lector, área de la marca y repetibilidad. | Un código legible no prueba por sí solo que el vidrio siga siendo aceptable. |
| Aspecto esmerilado o mate | Uniformidad, rugosidad, apariencia óptica y respuesta a la limpieza. | Inspeccionar en busca de daños superficiales y sus implicaciones para la resistencia, no solo la calidad estética. |
| Eliminación de recubrimiento o impresión | Selectividad de capa, apariencia del vidrio expuesto, adherencia alrededor de la marca y humos. | Confirmar que el láser actúa principalmente sobre la capa prevista y no daña la función requerida del recubrimiento. |
| Grabado profundo | Profundidad, rugosidad y eliminación de material. | No es un objetivo predeterminado para vidrio templado acabado. Si se requiere profundidad, el proceso debe reconsiderarse en la etapa previa al templado o de diseño del producto. |
El espesor, el tamaño del panel, la curvatura y las características del borde cambian la prueba
Una probeta plana solo es útil cuando representa la pieza de producción real. La calificación del vidrio templado debe incluir la geometría y la condición de soporte reales, porque la misma marca puede comportarse de manera diferente cerca de características sometidas a esfuerzo o bajo diferentes cargas del dispositivo de sujeción.
Espesor
No asuma que un proceso aprobado para un espesor se transfiere directamente a otro. El espesor afecta la manipulación, la configuración del enfoque y qué tan representativa es una prueba térmica o de daño superficial.
Tamaño de panel grande
Los paneles grandes añaden problemas de soporte, planitud, carga y posición de la marca. La selección de la máquina puede depender del acceso o movimiento del puesto de trabajo, no solo del campo de marcado nominal.
Vidrio curvado
La curvatura cambia el enfoque y la distancia de trabajo y puede hacer que el soporte del dispositivo de fijación sea más crítico. Valide la altura real de la superficie y la ubicación de la marca en lugar de copiar una receta para paneles planos.
Bordes, orificios y muescas
Las marcas cerca de bordes, orificios perforados, muescas o recortes para herrajes requieren precaución adicional, porque estas características ya influyen en el esfuerzo local y las cargas de manipulación.
Desportilladuras o rayones existentes
Una muestra dañada puede fallar por razones no relacionadas con la nueva marca, mientras que un cupón impecable puede ocultar un riesgo de producción. Registre la condición de la pieza entrante durante las pruebas.
Presión y soporte del dispositivo de fijación
La fuerza de sujeción, el contacto puntual, las áreas sin soporte y las referencias del hardware pueden cambiar la condición mecánica durante el marcado. El dispositivo de fijación de producción debe formar parte de la validación final.
Elija la ruta del proceso antes de elegir la fuente láser
Para el vidrio templado, la primera decisión es en qué punto de la secuencia de procesamiento del vidrio va la marca. Solo después de que se acepte esa ruta se deben comparar UV, CO2 u otra fuente láser.
Marcar antes del templado
Probar primero cuando la marca pueda incorporarse en la secuencia de procesamiento del vidrio.
Pregunta de calificación: ¿La marca sigue siendo aceptable después del templado y del procesamiento posterior?
Marcado directo después del templado
Usar solo cuando se deba marcar un panel terminado y se permita una prueba de calificación con la pieza real.
Pregunta de calificación: ¿Se puede producir la marca requerida sin un riesgo inaceptable de fractura, daño, resistencia o aprobación?
Procesar la capa de recubrimiento o de impresión
Usar cuando el contraste provenga de eliminar o modificar pintura, impresión, frita, película u otra capa superficial.
Pregunta de calificación: ¿Se puede procesar la capa de forma selectiva mientras se conserva el rendimiento requerido del vidrio y del recubrimiento?
Usar identificación externa o no láser
Usar cuando la modificación directa de la superficie templada acabada no se pueda aceptar o calificar.
Pregunta de calificación: ¿Puede otro método de identificación satisfacer los requisitos de trazabilidad y vida útil?
| Ruta del láser | Motivo para evaluarla | Límite |
|---|---|---|
| Láser UV | A menudo vale la pena evaluarla para detectar marcas superficiales finas y localizadas y detalles de código. | No equipare el UV con seguridad automática; la pieza real y la ventana de proceso todavía requieren cualificación. |
| Láser CO2 | Se puede evaluar cuando se solicita un efecto de esmerilado o mate en la superficie del vidrio. | El riesgo de daño térmico y superficial debe revisarse cuidadosamente en vidrio templado acabado; el grabado agresivo no es una vía predeterminada. |
| Fibra / fibra MOPA | Es relevante principalmente cuando el verdadero objetivo es un recubrimiento, pigmento, película, capa metalizada u otro material superficial reactivo. | No es la vía normal inicial para el marcado del cuerpo de vidrio transparente sin recubrimiento. |
| Láser verde | Evaluación específica del proyecto cuando lo respalden una configuración validada y evidencia de muestras. | No lo trate como una recomendación predeterminada para vidrio templado sin evidencia real del proyecto. |
Una marca de aspecto limpio puede ser aún un resultado inaceptable en vidrio templado
La cuestión principal en cuanto a fallos no es solo si el láser puede crear contraste. Es si la pieza terminada sigue siendo aceptable después del marcado, la manipulación, la limpieza, la instalación y el servicio.
Fractura inmediata
El panel se agrieta o libera tensión durante el marcado porque el proceso local o un defecto existente interactúa con el estado de esfuerzos del templado.
Microgrietas o defectos superficiales
La marca parece visualmente aceptable, pero crea daño localizado que puede requerir una inspección más detallada o una cualificación adicional.
Resistencia reducida después del marcado
La inspección visual por sí sola puede no establecer que una pieza sensible a la resistencia o relacionada con la seguridad siga cumpliendo con el rendimiento requerido.
Sensibilidad a bordes, agujeros o entallas
Una marca demasiado cerca de una característica existente sensible a los esfuerzos puede ser menos aceptable que la misma marca en una ubicación de menor riesgo.
Daño inducido por el dispositivo de fijación
La presión de sujeción excesiva, la carga puntual o un soporte deficiente pueden contribuir a fallos durante o después del marcado y deben formar parte del registro de pruebas.
Fallo del recubrimiento o fallo óptico
La pieza puede pasar una inspección de grietas pero aun así fallar debido al desprendimiento del recubrimiento, turbidez, contraste deficiente, reflejo no deseado, daño por limpieza o pérdida de la funcionalidad del recubrimiento.
La seguridad láser sigue aplicándose: el recinto, los enclavamientos, la contención del haz, la protección adecuada para la longitud de onda y la extracción de humos deben revisarse para la máquina completa. Sin embargo, para esta página de material, el control de integridad del vidrio específico del producto sigue siendo la cuestión principal de calificación.
Valide la pieza templada real y luego obtenga la aprobación requerida del proceso del vidrio
Una recomendación confiable requiere la condición final del material y un método de aceptación definido. Una marca exitosa en un cupón no es suficiente cuando el panel de producción tiene diferente templado, espesor, recubrimiento, curvatura, características de borde o cargas de sujeción.
Qué enviar para una prueba útil
- Estado de templado: aún no templado, totalmente templado térmicamente, termoendurecido u otra condición de endurecimiento confirmada.
- Detalles del vidrio: espesor, color, recubrimiento, impresión, película, frita cerámica, capa de baja emisividad (low-E) o pintura trasera.
- Plano: ubicación de la marca, distancia al borde, orificios, muescas, área curva, posiciones de herrajes y referencias de los dispositivos de fijación.
- Objetivo de la marca: logotipo, código QR/Data Matrix, número de serie, leyenda funcional, eliminación de recubrimiento, esmerilado u otro efecto definido.
- Aceptación: límites visuales, legibilidad del código, limpieza, abrasión, exposición al calor, requisitos de integridad y definición de rechazo.
- Producción: piezas por hora u objetivo de ciclo, método de carga, acceso a la estación de trabajo, extracción, recinto y necesidades de automatización.
Marque la condición real
Use vidrio representativo, geometría, composición de superficies, ubicación de la marca y soporte de fijación. Registre cualquier astilla, rayón o defecto visible existente antes de realizar las pruebas.
Inspeccione más que la apariencia
Verifique el contraste y la legibilidad; después, inspeccione si hay grietas, astillas, rugosidad, turbidez, desprendimiento del recubrimiento y otros daños alrededor de la zona marcada.
Confirme la aprobación del procesador y del producto
Antes de que el marcado directo posterior al templado pase a producción, confirme si el fabricante del vidrio, el procesador, el propietario del producto o el requisito aplicable del proyecto permiten la modificación de la superficie templada acabada.
Evaluación de resistencia o integridad posterior al marcado
Cuando la resistencia del vidrio, el rendimiento de seguridad o el uso estructural forman parte de los requisitos del producto, la inspección visual por sí sola puede no ser suficiente. El procesador del vidrio, el propietario del producto o la norma aplicable deben definir si se requieren ensayos de resistencia, tensión, rotura, impacto, flexión u otras pruebas de cualificación para ese producto.
Cuándo detenerse y volver a probar
Vuelva a realizar las pruebas cuando cambie el proveedor o el procesador de vidrio, cambie la ruta de templado, cambien el espesor o el recubrimiento, la marca se desplace más cerca de un borde o agujero, cambien la geometría o la curvatura, cambie el soporte del dispositivo de fijación, cambien el tamaño de la marca o la densidad de relleno, cambien las condiciones de servicio, o se modifique sustancialmente la estrategia de láser/óptica/enfoque.
Convierta la ruta de prueba aprobada en una configuración práctica de la máquina
La selección de la máquina debe seguir la ruta de marcado validada. La siguiente información le indica a Zhuorui qué debe configurarse en torno a la pieza de vidrio real, en lugar de cotizar una máquina basándose únicamente en el nombre del material.
| Entrada del proyecto | Sobre qué influye |
|---|---|
| Estado de templado, apilado de capas superficiales y efecto objetivo | Si el proyecto debe usar marcado previo al templado, marcado directo posterior al templado, procesamiento de capa de recubrimiento u otro método de identificación, y luego qué fuente láser debe evaluarse. |
| Tamaño de la marca, detalle y requisito del código | Óptica, campo de marcado, configuración focal y si la verificación del código debe incluirse en el proceso de aceptación. |
| Espesor, curvatura y variación de altura | Método de enfoque, distancia de trabajo, método de posicionamiento y si es necesario evaluar movimiento adicional o compensación de altura. |
| Bordes, agujeros, muescas y puntos de apoyo | Estrategia de utillaje, ubicación segura de la marca, método de sujeción y manejo en producción. |
| Dimensiones de paneles grandes | Acceso a la estación de trabajo, estructura de soporte, requisitos de movimiento y si la pieza o el cabezal láser debe moverse. |
| Piezas por hora y método de carga | Diseño general del ciclo, carga por el operador, cantidad de dispositivos de sujeción, nivel de automatización y cómo encaja el tiempo de marcado en el ciclo de producción completo. |
| Química del recubrimiento y subproductos | Revisión de extracción o filtración y si se necesitan controles adicionales del proceso. |
| Requisito de seguridad de la máquina | Recinto, enclavamientos, contención del haz y la revisión completa de seguridad de la máquina. |
Para una cotización: envíe la pieza real o representativa, el plano, el diseño de la marca, el resultado objetivo, el estado de templado, la información del recubrimiento, las piezas por hora previstas, el método de carga y las verificaciones de aceptación requeridas. Estos datos son los que convierten el resultado de una muestra en una configuración de máquina realista.
Preguntas frecuentes sobre el marcado láser de vidrio templado
¿Se puede marcar con láser el vidrio templado después del templado?
Se puede evaluar, pero no debe considerarse un sí universal. El marcado directo después del templado requiere la pieza terminada real, inspección de grietas y daños superficiales, revisión de la geometría y aprobación conforme al requisito del producto final.
¿Es mejor marcar el vidrio antes del templado?
Cuando el diseño lo permite, el marcado antes del templado suele ser la primera vía a evaluar, porque la marca puede incorporarse antes de que se cree el estado final de tensiones residuales. Aun así, la misma pieza debe comprobarse después del templado para verificar su apariencia y su compatibilidad con procesos posteriores.
¿Es la UV más segura que el CO2 para el vidrio templado?
No necesariamente. A menudo vale la pena evaluar el UV para marcas finas y localizadas, mientras que el CO2 puede ser adecuado para determinados efectos de esmerilado superficial, pero la longitud de onda por sí sola no determina el riesgo de grietas ni de pérdida de resistencia. La ventana de proceso real y la pieza terminada aún deben validarse.
¿Puede un láser de fibra marcar el vidrio templado?
La fibra o la fibra MOPA generalmente no son la primera opción para vidrio transparente desnudo. Pueden ser relevantes cuando el objetivo real es un recubrimiento, un pigmento, una capa impresa, una película metalizada u otro material de superficie reactivo.
¿Puede Zhuorui cotizar una máquina solo a partir de una foto?
Una foto puede iniciar la revisión, pero para dar una orientación útil sobre la máquina se necesita el estado de templado, el espesor, el recubrimiento, el plano, el tamaño y la ubicación de la marca, el efecto deseado, el objetivo de piezas por hora, el método de sujeción y los requisitos de aceptación de la muestra.
¿Cuándo se debe volver a probar el proceso?
Vuelva a realizar la prueba después de un cambio significativo en el proveedor de vidrio o en la ruta de templado, el espesor, el recubrimiento, la geometría, la relación entre bordes y orificios, el soporte de sujeción, la densidad de marcado, los requisitos de servicio, la fuente láser, la óptica o la estrategia de enfoque.
Envíe las condiciones reales del vidrio templado antes de elegir la ruta de la máquina
Incluya el estado de templado, el espesor del vidrio, la capa de recubrimiento o impresión, el plano de la pieza, la ubicación de la marca, la relación entre bordes y orificios, el efecto objetivo, las verificaciones de aceptación requeridas, el objetivo de piezas por hora y el método de carga. Zhuorui Laser podrá entonces revisar la ruta de proceso práctica, el plan de pruebas con muestras y la configuración de la máquina para su pieza.
Solicitar Cotización Consulta de OEM y personalización Contáctenos