
Lasermarkierung von vorgespanntem Glas
Gehärtetes Glas kann für die Laserbeschriftung bewertet werden, aber die erste Entscheidung ist, ob die Markierung vor dem Härten, nach dem Härten oder auf einer Beschichtung oder Druckschicht angebracht werden soll. Fertig gehärtetes Glas weist Eigenspannungen auf, daher sind Bruchrisiko, Kanten- und Lochposition, Vorrichtungsdruck, Festigkeitserhalt und Endproduktfreigabe wichtiger als der Name der Laserquelle allein.
Musterprüfung für gehärtetes Glas anfordern Markierungsrisiko besprechenVorgespanntes Glas kann für die Lasermarkierung bewertet werden, aber Markierungen nach dem Vorspannen erfordern eine strengere Qualifizierungshürde.
Eine fertig getemperte Scheibe ist nicht mit einem unbehandelten Glasprüfling gleichzusetzen. Lokale Erwärmung, Oberflächenschäden oder eine neue Spannungskonzentration können sofortigen Bruch verursachen oder ein Teil hinterlassen, das akzeptabel aussieht, aber die Festigkeits-, Sicherheits- oder Haltbarkeitsanforderungen des Produkteigentümers nicht mehr erfüllt.
Erste Frage: Kann die Markierung vor dem Tempern eingebracht werden?
Wenn der Glasprozess und das endgültige Aussehen es zulassen, ist es meist sinnvoll, einen Prozessweg vor dem Tempern zu prüfen, bevor die fertig getemperte Oberfläche direkt verändert wird. Dasselbe Teil sollte dann nach dem Tempern auf Aussehen, Verformung und Kompatibilität mit nachgelagerten Prozessen geprüft werden.
Markierung nach dem Tempern ist an Bedingungen geknüpft
Fertiges gehärtetes Glas sollte anhand des tatsächlichen Bauteilzustands, der Markierungsposition, der Dicke, der Kanten- und Lochgeometrie, des Beschichtungsaufbaus, der Vorrichtungsmethode und der Abnahmekriterien überprüft werden.
Das eigentliche Ziel kann eine Oberflächenschicht sein
Lack, keramische Fritte, Low-E-Schichten, gedruckte Dekoration, Folien und Rückseitenbeschichtungen können die Absorption verändern und ein Verfahren ermöglichen, das hauptsächlich auf die Schicht statt auf den Glaskörper einwirkt.
Bestätigen Sie, welchen Glaszustand Sie tatsächlich markieren
Die Wörter „Glas“ oder sogar „Sicherheitsglas“ reichen für die Maschinenauswahl nicht aus. Bestätigen Sie zuerst das Verfestigungsverfahren und den endgültigen Oberflächenaufbau, denn ein Rohling vor dem Vorspannen, eine fertig vorgespannte Scheibe und eine beschichtete Scheibe stellen nicht dieselbe Laseraufgabe dar.
Halten Sie die Materialkategorie präzise: unbehandeltes oder geglühtes Glas gehört in den allgemeinen Leitfaden zur Glasmarkierung. Borosilikat-Zusammensetzungen gehören in den Borosilikatglas-Leitfaden. Chemisch verstärktes Abdeckglas sollte als separate Spezialglas-Qualifizierung behandelt werden, sofern sein genauer Prozess nicht bestätigt ist.
Vorspannungszustand
Bestätigen Sie, ob das Bauteil noch nicht vorgespannt, vollständig thermisch vorgespannt, wärmeverfestigt oder in einem anderen Zustand von verstärktem Glas ist. Eine Freigabe darf nicht ohne erneute Prüfung zwischen diesen Zuständen übertragen werden.
Oberflächen-Schichtaufbau
Bestimmen Sie Lack, Fritte, Low-E-Beschichtung, Druckfarbe, Anti-Fingerprint-Schicht, Folie, Klebstoff oder Rückseitenbeschichtung, bevor Sie entscheiden, ob der Laser das Glas oder nur eine Oberflächenschicht modifizieren soll.
Dicke und Farbe
Erfassen Sie die tatsächliche Dicke und das in der Produktion verwendete Erscheinungsbild des Glases. Sie beeinflussen die Fokuseinstellung, die Handhabung, den visuellen Kontrast und ob ein früheres Muster repräsentativ ist.
Vorhandener Zustand
Absplitterungen, Kratzer, Kantenschäden, Bohrungen und vorherige Bearbeitung können das Ausgangsrisiko verändern. Teststücke sollten den Zustand widerspiegeln, in dem die Teile tatsächlich in die Produktion gelangen.
Häufige Produkte aus temperiertem Glas, die Identifikations- oder Funktionsmarkierungen benötigen
Der Anwendungskontext ist wichtig, weil die akzeptable Markierung davon abhängt, was die Scheibe nach dem Markieren noch leisten muss. Die folgenden Beispiele konzentrieren sich auf Produkte, bei denen die Vorspannung selbst die Markierungsentscheidung beeinflusst.
Geräte- und Bedienblenden
Backofentüren, Kochfeldabdeckungen und Bedienglas müssen möglicherweise Branding, Symbole, Beschriftungen oder Produktions-IDs tragen und dabei weiterhin Anforderungen an Optik, Reinigung und Wärmebelastung erfüllen.
Sicherheitsglas für Architektur und Duschen
Logos, Chargenidentifikation und ausgewählte dekorative Markierungen können angefragt werden, aber Kantenlage, Einbaulasten, Reinigung und die Zulassung für Sicherheitsverglasung bleiben Teil der Entscheidung.
Ausgewählte thermisch vorgespannte Transportverglasung
Wenn das Bauteil als thermisch vorgespanntes Glas bestätigt ist, können Seiten- oder Bauteilverglasungen gekrümmte Geometrien, Beschichtungen, Identifikationsmarkierungen und produktspezifische Zulassungen umfassen. Die tatsächliche Verglasungsspezifikation muss vor direkten Arbeiten nach dem Vorspannen bestätigt werden.
Rückverfolgbarkeit beim Glasverarbeiter
Batch-IDs, Seriennummern oder Prozesscodes können die Rückverfolgbarkeit in der Fertigung unterstützen. Der Verarbeiter sollte entscheiden, ob der sicherere Weg die Markierung vor dem Tempern, die Markierung der Beschichtungsschicht oder eine andere Identifizierungsmethode ist.
Was wird üblicherweise auf vorgespanntem Glas markiert?
Der Inhalt selbst verändert, wie viel Fläche bearbeitet wird, wie dicht der Scan ist und welche Abnahmemethode erforderlich ist. Eine kleine Seriennummer stellt ein anderes Risiko und eine andere Produktionsaufgabe dar als ein vollflächig gefülltes Logo oder ein großes dekoratives Feld.
Branding und funktionale Beschriftungen
Logos, Symbole, Bedienbeschriftungen und ausgewählte dekorative Elemente, bei denen Erscheinungsbild und Reinigungsbeständigkeit wichtig sind.
Serien- und Chargenidentifikation
Menschenlesbare Seriennummern, Chargennummern, Datumscodes und interne Produktions-IDs für die Rückverfolgbarkeit.
QR- oder Data-Matrix-Codes
Maschinenlesbare Codes, die sowohl Codequalität als auch einen akzeptablen Glaszustand nach der Markierung erfordern.
Muster in Beschichtungs- oder Druckschichten
Selektives Entfernen oder Modifizieren von Farbe, Bedruckung, Fritte oder anderen Oberflächenschichten, wenn die Schicht – nicht der Glaskörper – das beabsichtigte Laserziel ist.
Wichtig: Wichtig: Wenn eine Markierung als behördliche, Zertifizierungs- oder Sicherheitsverglasungs-Kennzeichnung dienen soll, gehen Sie nicht davon aus, dass die Lasermarkierung automatisch akzeptiert wird. Der Produktverantwortliche und der zutreffende Zulassungsweg müssen festlegen, welche Markierungsmethode und welche Nachweise akzeptabel sind.
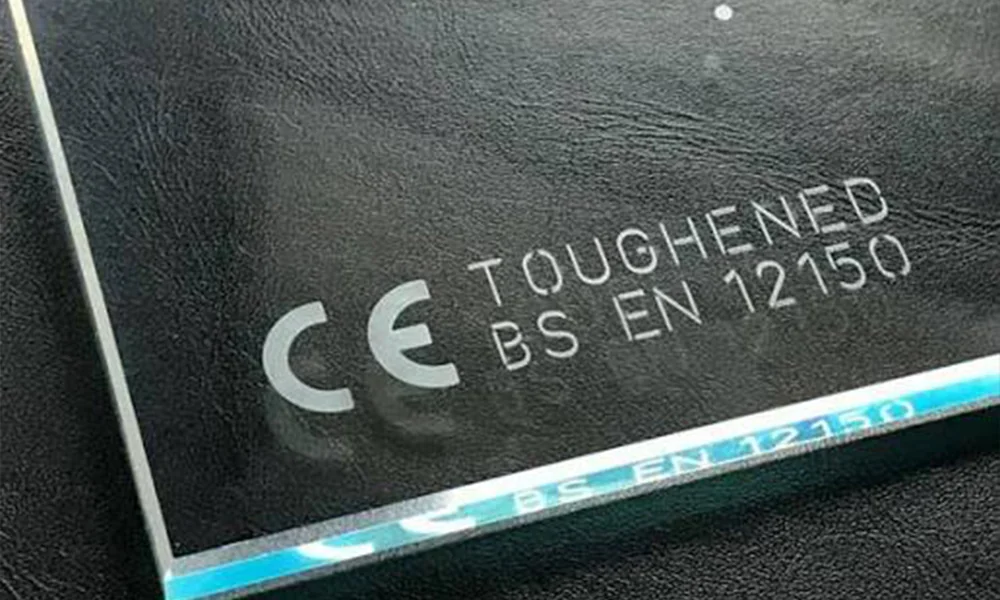
Beispiel: Dauerhafte Kennzeichnung auf vorgespanntem Glas
Dieses Beispiel zeigt die Art der dauerhaften Kennzeichnung, die nahe am Rand einer Scheibe aus vorgespanntem Glas erscheinen kann. Nutzen Sie es, um Inhalt und Platzierung der Markierung zu verstehen – nicht als Nachweis, dass derselbe Prozess nach dem Vorspannen für ein anderes Glasprodukt zugelassen ist.
Die endgültige Zulassung hängt weiterhin davon ab, wann die Markierung angebracht wird, vom tatsächlichen Zustand des Glases und von der erforderlichen Qualifizierung nach der Markierung.
Definieren Sie das Ergebnis, bevor Sie Laserquellen vergleichen
“Kann es markieren?” ist zu allgemein. Der praktische Weg hängt davon ab, ob Sie eine feine sichtbare Markierung, einen lesbaren Code, ein mattiertes Aussehen, eine Entfernung der Beschichtung oder einen tieferen Oberflächeneffekt benötigen.
| Gewünschtes Ergebnis | Was zu bewerten ist | Grenze von vorgespanntem Glas |
|---|---|---|
| Feines sichtbares Logo oder feiner sichtbarer Text | Linienqualität, Kontrast, Trübung, Betrachtungswinkel und Oberflächenzustand. | Bevorzugen Sie den flachsten praktikablen Effekt und validieren Sie das reale vorgespannte Bauteil. |
| QR / Data Matrix | Zellendefinition, Kontrast, Lesegerät-Setup, Markierungsbereich und Wiederholbarkeit. | Ein lesbarer Code beweist für sich genommen nicht, dass das Glas weiterhin akzeptabel bleibt. |
| Mattiertes oder mattes Erscheinungsbild | Gleichmäßigkeit, Rauheit, optisches Erscheinungsbild und Reinigungsverhalten. | Auf Oberflächenschäden und Auswirkungen auf die Festigkeit prüfen, nicht nur auf die kosmetische Qualität. |
| Entfernung von Beschichtung oder Druck | Schichtselektivität, Erscheinungsbild des freigelegten Glases, Haftung um die Markierung und Dämpfe. | Bestätigen Sie, dass der Laser hauptsächlich auf die vorgesehene Schicht einwirkt und die erforderliche Beschichtungsfunktion nicht beeinträchtigt. |
| Tiefengravur | Tiefe, Rauheit und Materialabtrag. | Kein Standardziel für fertig vorgespanntes Glas. Wenn eine Tiefe erforderlich ist, sollte der Prozess in der Phase vor dem Vorspannen oder in der Produktdesignphase überdacht werden. |
Dicke, Panelgröße, Krümmung und Kantenmerkmale verändern den Test
Ein flacher Prüfling ist nur nützlich, wenn er das reale Produktionsteil repräsentiert. Die Qualifizierung von vorgespanntem Glas sollte die tatsächliche Geometrie und Auflagebedingung einschließen, da sich dieselbe Markierung in der Nähe von spannungsbeanspruchten Merkmalen oder unter unterschiedlichen Vorrichtungsbelastungen anders verhalten kann.
Dicke
Gehen Sie nicht davon aus, dass ein für eine Dicke freigegebener Prozess direkt auf eine andere übertragbar ist. Die Dicke beeinflusst die Handhabung, die Fokuseinstellung und wie repräsentativ ein thermischer Test oder ein Oberflächenschadenstest ist.
Große Plattengröße
Große Platten bringen zusätzliche Herausforderungen hinsichtlich Auflage, Ebenheit, Beladung und Markierungsposition mit sich. Die Maschinenauswahl kann von der Zugänglichkeit des Arbeitsplatzes oder der Bewegung abhängen, nicht nur vom nominalen Markierfeld.
Gebogenes Glas
Die Krümmung verändert Fokus und Arbeitsabstand und kann die Auflage in der Vorrichtung kritischer machen. Validieren Sie die tatsächliche Oberflächenhöhe und Markierungsposition, anstatt ein Rezept für Flachglas zu kopieren.
Kanten, Löcher und Kerben
Markierungen in der Nähe von Kanten, Bohrlöchern, Kerben oder Hardware-Ausschnitten erfordern zusätzliche Vorsicht, da diese Merkmale bereits lokale Spannungen und Handhabungslasten beeinflussen.
Vorhandene Ausbrüche oder Kratzer
Eine beschädigte Probe kann aus Gründen versagen, die nichts mit der neuen Markierung zu tun haben, während ein einwandfreier Prüfling ein Produktionsrisiko verbergen kann. Dokumentieren Sie den Eingangszustand des Bauteils während der Versuche.
Vorrichtungsdruck und Auflage
Spannkraft, Punktkontakt, ungestützte Bereiche und Hardware-Referenzen können den mechanischen Zustand während der Markierung verändern. Die Produktionsvorrichtung sollte Teil der finalen Validierung sein.
Wählen Sie die Prozessroute, bevor Sie die Laserquelle wählen.
Bei vorgespanntem Glas ist die erste Entscheidung, an welcher Stelle im Glasverarbeitungsablauf die Markierung angesiedelt sein soll. Erst nachdem dieser Weg akzeptiert wurde, sollte UV, CO2 oder eine andere Laserquelle verglichen werden.
Markierung vor dem Vorspannen
Zuerst testen, wenn die Markierung in den Glasverarbeitungsablauf integriert werden kann.
Qualifizierungsfrage: Bleibt die Markierung nach dem Vorspannen und der nachgelagerten Weiterverarbeitung akzeptabel?
Direkte Markierung nach dem Vorspannen
Nur verwenden, wenn eine fertige Scheibe gekennzeichnet werden muss und ein Qualifikationsversuch am realen Bauteil zulässig ist.
Qualifizierungsfrage: Kann die erforderliche Markierung ohne unannehmbares Risiko hinsichtlich Bruch, Beschädigung, Festigkeit oder Zulassung erzeugt werden?
Beschichtungs- oder Druckschicht bearbeiten
Verwenden, wenn der Kontrast durch Entfernen oder Modifizieren von Lack, Druck, Fritte, Film oder einer anderen Oberflächenschicht entsteht.
Qualifizierungsfrage: Kann die Schicht selektiv bearbeitet werden, während die erforderliche Leistungsfähigkeit von Glas und Beschichtung erhalten bleibt?
Externe oder nicht-laserbasierte Identifikation verwenden
Verwenden, wenn eine direkte Modifikation der fertig bearbeiteten gehärteten Oberfläche nicht akzeptiert oder qualifiziert werden kann.
Qualifizierungsfrage: Kann eine andere Identifikationsmethode die Anforderungen an Rückverfolgbarkeit und Lebensdauer erfüllen?
| Laserroute | Grund, sie zu screenen | Grenze |
|---|---|---|
| UV-Laser | Oft lohnt es sich, auf feine, lokalisierte Oberflächenmarkierungen und Code-Details zu prüfen. | Setzen Sie UV nicht mit automatischer Sicherheit gleich; das reale Bauteil und das Prozessfenster müssen weiterhin qualifiziert werden. |
| CO2-Laser | Kann geprüft werden, wenn eine Mattierung der Glasoberfläche oder ein matter Effekt gewünscht ist. | Das Risiko thermischer Schäden und Oberflächenschäden muss bei fertigem gehärtetem Glas sorgfältig geprüft werden; aggressives Gravieren ist kein Standardverfahren. |
| Faser / MOPA-Faser | Vor allem relevant, wenn eine Beschichtung, ein Pigment, eine Folie, eine metallisierte Schicht oder ein anderes reagierendes Oberflächenmaterial das eigentliche Ziel ist. | Nicht der übliche erste Weg für die Markierung des blanken Klarglaskörpers. |
| Grüner Laser | Projektspezifische Prüfung, wenn eine validierte Konfiguration und Probenbelege dies unterstützen. | Behandeln Sie es nicht als Standardempfehlung für vorgespanntes Glas ohne tatsächliche Projektbelege. |
Eine sauber aussehende Markierung kann dennoch ein inakzeptables Ergebnis für vorgespanntes Glas sein.
Die zentrale Frage hinsichtlich Fehlern ist nicht nur, ob der Laser Kontrast erzeugen kann. Sie lautet, ob das fertige Teil nach Markierung, Handhabung, Reinigung, Installation und Wartung akzeptabel bleibt.
Unmittelbarer Bruch
Die Scheibe reißt oder zerspringt während der Markierung, weil der lokale Prozess oder ein vorhandener Defekt mit dem Spannungszustand des vorgespannten Glases wechselwirkt.
Mikrorisse oder Oberflächenfehler
Die Markierung erscheint visuell akzeptabel, verursacht jedoch lokale Schäden, die eine genauere Prüfung oder zusätzliche Qualifizierung erfordern können.
Reduzierte Festigkeit nach der Markierung
Die alleinige visuelle Prüfung kann möglicherweise nicht belegen, dass ein festigkeitsempfindliches oder sicherheitsrelevantes Bauteil noch seine geforderte Leistung erfüllt.
Empfindlichkeit gegenüber Kanten, Löchern oder Kerben
Eine Markierung zu nahe an einem vorhandenen spannungsempfindlichen Merkmal kann weniger akzeptabel sein als dieselbe Markierung an einer Position mit geringerem Risiko.
Vorrichtungsbedingte Schäden
Übermäßiger Klemmdruck, Punktbelastung oder unzureichende Auflage können während oder nach der Markierung zu einem Versagen beitragen und sollten Teil des Versuchsprotokolls sein.
Beschichtungs- oder optisches Versagen
Das Bauteil kann eine Rissprüfung bestehen und dennoch wegen Beschichtungsablösung, Trübung, schlechtem Kontrast, unerwünschter Reflexion, Reinigungsschäden oder Verlust der Beschichtungsfunktion fehlschlagen.
Lasersicherheit gilt weiterhin: Gehäuse, Verriegelungen, Strahlbegrenzung, wellenlängengerechter Schutz und Absaugung müssen für die gesamte Maschine überprüft werden. Für diese Materialseite bleibt jedoch das produktspezifische Freigabekriterium zur Glasintegrität das vorrangige Qualifizierungsthema.
Validieren Sie das reale vorgespannte Bauteil und holen Sie dann die erforderliche Freigabe für den Glasprozess ein.
Eine verlässliche Empfehlung erfordert den endgültigen Materialzustand und ein definiertes Abnahmeverfahren. Eine erfolgreiche Markierung auf einem Probestück ist nicht ausreichend, wenn das Produktionspaneel eine andere Vorspannung, Dicke, Beschichtung, Krümmung, Kantenmerkmale oder Halterungslasten aufweist.
Was für einen aussagekräftigen Versuch einzusenden ist
- Vorspannungszustand: noch nicht vorgespannt, voll thermisch vorgespannt, teilvorgespannt oder ein anderer bestätigter verstärkter Zustand.
- Glasdetails: Dicke, Farbe, Beschichtung, Druck, Folie, keramische Einbrennfritte, Low-E-Schicht oder Rückseitenlack.
- Zeichnung: Markierungsposition, Randabstand, Bohrungen, Kerben, gekrümmter Bereich, Beschlagpositionen und Halterungsreferenzen.
- Markierungsziel: Logo, QR-/Data-Matrix-Code, Seriennummer, funktionale Legende, Beschichtungsabtrag, Mattierung oder ein anderer definierter Effekt.
- Abnahme: visuelle Grenzen, Lesbarkeit des Codes, Reinigung, Abrieb, Wärmebelastung, Integritätsanforderungen und Ausschussdefinition.
- Produktion: Teile pro Stunde oder Zyklusziel, Beladungsmethode, Zugang zum Arbeitsplatz, Absaugung, Einhausung und Automatisierungsbedarf.
Den realen Zustand markieren
Verwenden Sie repräsentatives Glas, Geometrie, Oberflächenaufbau, Markierungsposition und Vorrichtungsauflage. Dokumentieren Sie vorhandene Absplitterungen, Kratzer oder sichtbare Defekte vor der Prüfung.
Mehr als das Aussehen prüfen
Prüfen Sie Kontrast und Lesbarkeit und untersuchen Sie dann den markierten Bereich auf Risse, Absplitterungen, Rauheit, Trübung, Beschichtungsablösung und andere Schäden.
Freigabe durch Verarbeiter und Produkt bestätigen
Bevor die direkte Markierung nach dem Tempern in die Produktion übergeht, ist zu bestätigen, ob der Glashersteller, Glasverarbeiter, Produkteigentümer oder die anwendbare Projektanforderung eine Modifikation der fertigen getemperten Oberfläche zulässt.
Festigkeits- oder Integritätsbewertung nach der Markierung
Wenn Glasfestigkeit, Sicherheitsleistung oder strukturelle Verwendung Teil der Produktanforderung sind, kann eine alleinige Sichtprüfung nicht ausreichend sein. Der Glasverarbeiter, der Produkteigentümer oder die anwendbare Norm sollte festlegen, ob Festigkeits-, Spannungs-, Bruch-, Schlag-, Biege- oder andere Qualifikationsprüfungen für dieses Produkt erforderlich sind.
Wann zu stoppen und erneut zu testen ist
Erneut testen, wenn der Glaslieferant oder -verarbeiter wechselt, sich die Temperroute ändert, sich Dicke oder Beschichtung ändern, die Markierung näher an eine Kante oder ein Loch rückt, sich Geometrie oder Krümmung ändern, sich die Auflage/Vorrichtungsunterstützung ändert, sich Markierungsgröße oder Fülldichte ändern, sich Einsatzbedingungen ändern oder die Laser-/Optik-/Fokusstrategie wesentlich geändert wird.
Die freigegebene Testroute in eine praktische Maschinenkonfiguration überführen
Die Maschinenauswahl sollte der validierten Markierungsroute folgen. Die folgenden Informationen sagen Zhuorui, was rund um das tatsächliche Glasteil konfiguriert werden muss, statt eine Maschine allein anhand des Materialnamens anzubieten.
| Projekteingabe | Was es beeinflusst |
|---|---|
| Anlasszustand, Oberflächenaufbau und Zieleffekt | Ob das Projekt eine Markierung vor dem Anlassen, eine direkte Markierung nach dem Anlassen, eine Bearbeitung der Beschichtungsschicht oder eine andere Identifikationsmethode verwenden sollte und welche Laserquelle dann geprüft werden muss. |
| Markierungsgröße, Detailgrad und Codeanforderung | Optik, Markierungsfeld, Fokuseinstellung und ob die Codeverifizierung in den Abnahmeprozess einbezogen werden muss. |
| Dicke, Krümmung und Höhenvariation | Fokussierungsmethode, Arbeitsabstand, Positionierungsansatz und ob zusätzliche Bewegung oder Höhenkompensation bewertet werden muss. |
| Kanten, Löcher, Kerben und Auflagepunkte | Vorrichtungsstrategie, sichere Markierungsposition, Spannmethode und Handhabung in der Produktion. |
| Abmessungen großer Platten | Zugang zur Arbeitsstation, Stützstruktur, Bewegungsanforderungen und ob das Werkstück oder der Laserkopf bewegt werden muss. |
| Teile pro Stunde und Beschickungsmethode | Gesamtes Zyklusdesign, Beladung durch den Bediener, Anzahl der Vorrichtungen, Automatisierungsgrad und wie sich die Markierungszeit in den vollständigen Produktionszyklus einfügt. |
| Beschichtungschemie und Nebenprodukte | Überprüfung der Absaugung oder Filtration und ob zusätzliche Prozesskontrollen erforderlich sind. |
| Anforderung an die Maschinensicherheit | Umhausung, Verriegelungen, Strahlkapselung und die vollständige Überprüfung der Maschinensicherheit. |
Für ein Angebot: senden Sie das tatsächliche oder ein repräsentatives Teil, die Zeichnung, die Markierungsvorlage, das Zielergebnis, den Vorspannzustand, die Beschichtungsinformationen, die erwarteten Teile pro Stunde, die Beladungsmethode und die erforderlichen Abnahmeprüfungen. Diese Eingaben sind es, die aus einem Musterergebnis eine realistische Maschinenkonfiguration machen.
Häufig gestellte Fragen zur Lasermarkierung von vorgespanntem Glas
Kann gehärtetes Glas nach dem Härten lasermarkiert werden?
Es kann bewertet werden, sollte aber nicht als allgemeingültiges Ja behandelt werden. Das direkte Markieren nach dem Härten erfordert das reale Fertigteil, eine Prüfung auf Risse und Oberflächenschäden, eine Geometrieüberprüfung und eine Freigabe anhand der Anforderung an das Endprodukt.
Ist es besser, Glas vor dem Härten zu markieren?
Wenn das Design es zulässt, ist die Markierung vor dem Härten normalerweise der erste zu bewertende Weg, da die Markierung eingebracht werden kann, bevor der endgültige Eigenspannungszustand entsteht. Dasselbe Teil sollte nach dem Härten dennoch auf Aussehen und Kompatibilität mit nachgelagerten Prozessen geprüft werden.
Ist UV bei gehärtetem Glas sicherer als CO2?
Nicht automatisch. UV ist oft ein Screening wert bei feinen lokalisierten Markierungen, während CO2 für ausgewählte Oberflächen-Mattierungseffekte geeignet sein kann, aber die Wellenlänge allein bestimmt nicht das Riss- oder Festigkeitsrisiko. Das tatsächliche Prozessfenster und das Fertigteil müssen weiterhin qualifiziert werden.
Kann ein Faserlaser gehärtetes Glas markieren?
Faser- oder MOPA-Faser ist im Allgemeinen nicht der erste Weg für blankes klares Glas. Sie kann relevant sein, wenn das eigentliche Ziel eine Beschichtung, ein Pigment, eine gedruckte Schicht, eine metallisierte Folie oder ein anderes reagierendes Oberflächenmaterial ist.
Kann Zhuorui anhand eines Fotos allein ein Angebot für eine Maschine erstellen?
Ein Foto kann den Einstieg in die Prüfung bilden, aber für eine sinnvolle Ausrichtung der Maschine werden der Temperzustand, die Dicke, die Beschichtung, die Zeichnung, die Markierungsgröße und -position, der Zieleffekt, das Teile-pro-Stunde-Ziel, die Befestigungsmethode und die Anforderungen an die Musterabnahme benötigt.
Wann sollte der Prozess erneut getestet werden?
Erneut testen nach einer wesentlichen Änderung des Glaslieferanten oder der Temperroute, der Dicke, der Beschichtung, der Geometrie, der Beziehung zwischen Kante und Loch, der Vorrichtungsunterstützung, der Markierungsdichte, der Einsatzanforderung, der Laserquelle, der Optik oder der Fokusstrategie.
Senden Sie den realen Zustand des getemperten Glases, bevor Sie die Maschinenroute wählen
Geben Sie den Temperzustand, die Glasdicke, die Beschichtungs- oder Druckschicht, die Teilezeichnung, die Markierungsposition, den Bezug zwischen Kante und Bohrung, den Zieleffekt, die erforderlichen Abnahmeprüfungen, die Zielvorgabe Teile pro Stunde und die Beschickungsmethode an. Zhuorui Laser kann dann die praktische Prozessroute, den Musterprüfplan und die Maschinenkonfiguration für Ihr Bauteil prüfen.
Angebot anfordern OEM- & Custom-Anfrage Kontakt