
Anwendungen für Laserbeschriftungsmaschinen · Konsumgüter
Lasermarkierung für Konsumgüter & Personalisierung
Wenn Sie gebrandete, kundenspezifische oder Kleinserien-Konsumgüter herstellen, ist die entscheidende Frage nicht einfach, ob ein Laser das Produkt markieren kann. Sie müssen das Produktmaterial und die Oberfläche, die Grafik oder die Daten, das gewünschte Erscheinungsbild, die Positionierung des Teils, die Häufigkeit von Designänderungen und das, was ein bestandenes Muster beweisen muss, festlegen, bevor die Maschine konfiguriert wird.
Diese Seite behandelt Becher und Tassen, Stifte, Handyhüllen, Brillenfassungen, Geschenke und Werbeartikel. Am Ende sollten Sie in der Lage sein, “Ich möchte dieses Produkt personalisieren” in ein praktisches Testbriefing zu verwandeln: Material und Oberfläche → Markierungsinhalt → Zielergebnis → Geometrie und Beschickung → erste Laserroute → Abnahmekriterien → endgültige Maschinenkonfiguration.
Angebot anfordern Produkt- und Markierungsaufgaben prüfen
- Produktspektrum für mehrere Materialien
- Personalisierungs- und Branding-Aufgaben
- Geometrie- und Vorrichtungsentscheidungen
- Vom Muster-Test zur Maschinenkonfiguration
Produktumfang
Welche Verbraucherprodukte werden üblicherweise mit Lasermarkierung und Personalisierung versehen?
Diese Anwendungsgruppe richtet sich an Fabriken, Individualisierungsbetriebe, Markenlieferanten und Hersteller von Werbeartikeln, die viele Produktstile statt einer einzelnen festen Industriekomponente markieren. Der Produktname hilft, das Handhabungsproblem zu definieren, aber Material und Oberfläche bestimmen weiterhin, wie der Laser die Markierung erzeugen kann.
| Produktgruppe | Gängige Material- / Oberflächenbeispiele | Typische Markierungsaufgabe | Zentrale Produktionsfrage |
|---|---|---|---|
| Becher, Tassen und Trinkgeschirr | Edelstahl, lackiertes oder pulverbeschichtetes Metall, eloxierte Oberflächen, ausgewählte Kunststoffe und Glas | Namen, Logos, Monogramme, Grafiken, Chargen- oder Produktinformationen | Wie wird ein rundes, konisches oder mit Griff versehenes Produkt gedreht und im Fokus gehalten? |
| Stifte und kleine zylindrische Produkte | Metall-, beschichtete Metall- und Kunststoffkörper | Markenlogos, Namen, Modelltexte und werbliche Personalisierung | Wie wird ein kleiner Zylinder schnell positioniert, ohne sich zu drehen oder zu verrutschen? |
| Handyhüllen und kleine persönliche Accessoires | Kunststoff, beschichtete Oberflächen, Leder, Metalleinlagen und Mischkonstruktionen | Logos, Namen, Grafiken, dekorative Muster und ausgewählte variable Daten | Wie halten Sie eine kosmetische Markierung scharf, ohne Aufschmelzen, Hofbildung oder unerwünschte Oberflächenschäden? |
| Brillenfassungen und schmale gebogene Teile | Metall, beschichtetes Metall, Acetat und ausgewählte technische Kunststoffe | Kleiner Text, Logos, Modellkennzeichnung und Branding | Wie halten Sie einen dünnen oder gebogenen Rahmen im richtigen Winkel und in der richtigen Fokushöhe? |
| Geschenke und Werbeartikel | Metall, Holz, Leder, Acryl, Kunststoff, Glas und beschichtete Produkte | Namen, Logos, Grafiken, Eventtexte, Seriennummern und Individualisierung für Kleinserien | Wie wechseln Sie Vorrichtungen, Druckvorlagen und Prozessrezepte effizient über viele SKUs hinweg? |
Beginnen Sie mit dem tatsächlichen Produkt, nicht mit dem Kategorienamen. Zwei “Geschenkprodukte” können völlig unterschiedliche Laserwege erfordern, wenn eines pulverbeschichteter Edelstahl und das andere Holz ist. Der Produkttyp definiert Geometrie und Handhabung; Material und Oberfläche definieren die Prozessreaktion.
Warum markieren
Warum werden Konsumgüter laserbeschriftet?
Die Kennzeichnung von Konsumgütern verbindet üblicherweise ästhetischen Wert mit flexibler Produktion. Die Markierung kann dekorativ, identifizierend oder datenbasiert sein, doch der Produktionsvorteil entsteht dadurch, dass digitale Druckvorlagen geändert werden können, ohne für jedes Design eine physische Druckplatte oder einen Stempel zu wechseln.
- PersonalisierungNamen, Initialen, Monogramme, Datumsangaben und kundenspezifische Druckvorlagen für Einzelstücke oder Kleinserienprodukte.
- BrandingPermanente oder dauerhafte Logos, Markenzeichen und Designelemente, die in die Produktoberfläche integriert sind.
- SKU- und VariantendifferenzierungUnterschiedliche Modellnamen, Text für Farbserien, Grafiken in limitierter Auflage oder kampagnenspezifische Artworks.
- ProduktidentifikationSeriennummern, Chargenverweise, Produktinformationen oder ausgewählte maschinenlesbare Codes, wenn der Geschäftsprozess sie erfordert.
- Schneller Wechsel der MarkierungsvorlagenDigitale Dateien können zwischen Aufträgen gewechselt werden, was nützlich ist, wenn Aufträge klein sind und sich Designs häufig ändern.
- Berührungslose BearbeitungDas Werkzeug drückt nicht physisch gegen die Produktoberfläche, obwohl Wärme, Ablation und Fokus weiterhin für das Material kontrolliert werden müssen.
Der beste Grund, Laserbeschriftung einzusetzen, ist nicht “weil sie dauerhaft ist” im Abstrakten. Er liegt vor, wenn das erforderliche Aussehen, die Haltbarkeit, die Wechselmethode und das Produktionsvolumen auf dem realen Produkt mit einem akzeptablen Prozessfenster reproduziert werden können.
Markierungsinhalt
Was wird üblicherweise markiert oder personalisiert?
Der Inhalt bestimmt die erforderliche Merkmalsgröße, visuelle Qualität, Datenhandhabung und Prüfmethode. Ein 40 mm dekoratives Logo und eine 2 mm Zeile Modelltext stellen nicht die gleichen Anforderungen an Linse, Fokus, Vorbereitung der Markierungsvorlage oder Vorrichtung.
Name, Initialen oder Monogramm
Wird auf personalisierten Trinkgefäßen, Stiften, Geschenken und Accessoires verwendet.
Vor dem Testen festlegen
Schriftart, kleinste Strichstärke, Markierungsgröße, Platzierungstoleranz und Zielkontrast.
Logo oder Markenzeichen
Wird auf Einzelhandelsprodukten, Werbeartikeln und Eigenmarkenprodukten verwendet.
Vor dem Testen festlegen
Vektorgrafik, feine Details, Füllflächen, Kantenqualität und Farb-/Kontrastziel.
Dekorative Grafik oder Muster
Wird auf Geschenkartikeln, Etuis, Trinkgefäßen und Lifestyle-Accessoires verwendet.
Vor dem Testen festlegen
Gesamtfeldgröße, Verzerrungsrisiko auf gekrümmten Oberflächen, Fülldichte und akzeptable Oberflächenbeschaffenheit.
Serien-, Chargen- oder variabler Text
Wird für limitierte Auflagen, Garantiereferenzen oder Produktionskennzeichnung verwendet.
Vor dem Testen festlegen
Datenquelle, Zahlenformat, Aktualisierungsmethode und Lesbarkeitsanforderung.
QR- oder Data-Matrix-Code
Wird für Produktinformationen, Kampagnen-Links oder Rückverfolgbarkeit verwendet, sofern erforderlich.
Vor dem Testen festlegen
Codegröße, Modulgröße, Datenlänge, Reader-/Verifier-Methode und Oberflächenkontrast.
Die Druckvorlage sollte getestet werden in der realen Produktionsgröße. Ein Muster, das in großem Maßstab sauber aussieht, beweist nicht, dass ein kleines Logo, eine feine Linie oder ein dichter Code auf dem tatsächlichen Produkt lesbar bleibt.
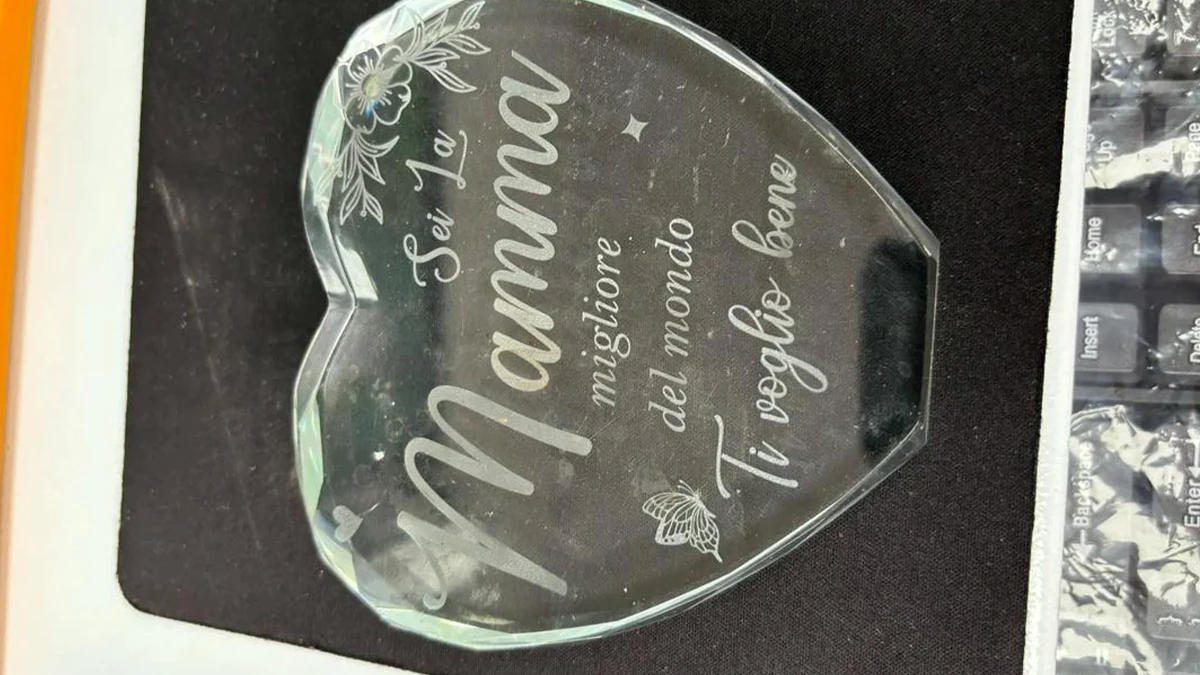
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
Dieselbe Produktkategorie kann sehr unterschiedliche Ergebnisse liefern, weil der Laser mit dem tatsächlichen Substrat und der Oberflächenbeschaffenheit interagiert, während die Vorrichtung und die Produktionsmethode bestimmen, ob dieses Ergebnis von Teil zu Teil wiederholbar ist.
Material
Datensatz
Metalllegierung, Kunststoffsorte, Holzart, Ledertyp, Glasart oder ein anderes Substrat.
Das Material bestimmt, wie Energie absorbiert wird und welche Markierungsmechanismen praktikabel sind.
Oberfläche und Farbe
Datensatz
Lack, Pulverbeschichtung, Eloxieren, Galvanisieren, Textur, Politur, Farbstoff, Farbe und jede Deckschicht.
Die Oberfläche bestimmt, ob der Prozess Kontrast erzeugt, eine Schicht abträgt, die Farbe ändert oder das Finish beschädigt.
Zielerscheinungsbild
Datensatz
Dunkel-/Hell-Kontrast, Entfernen der Beschichtung, Farbänderung, flache Gravur, fühlbare Tiefe oder nahezu flache kosmetische Markierung.
Die Maschine sollte den erforderlichen Effekt reproduzieren, nicht nur eine sichtbare Markierung erzeugen.
Artwork und kleinstes Merkmal
Datensatz
Abmessungen der Markierung, Linienbreite, Schriftgröße, Codemodul, Fülldichte und grafische Komplexität.
Diese Details bestimmen das optische Feld, die Auflösung, die Fokustoleranz und die praktische Markierungszeit.
Geometrie und Markierungsposition
Datensatz
Flache, zylindrische, konische, gekrümmte, vertiefte, schmale, flexible oder höhenvariierende Oberfläche.
Die Geometrie bestimmt die Halterung, den Bedarf an Rotation / 3D, die Fokushöhensteuerung und das nutzbare Feld.
Produktionsanforderung
Datensatz
Teile pro Charge, Jahresvolumen, Designänderungen, SKU-Anzahl, Beschickungsmethode, Zielzyklus und Automatisierungsgrad.
Produktionsanforderungen verbinden die akzeptierte Markierung mit einer praktikablen Arbeitsstation, einem Umrüstverfahren und einem Handhabungssystem.
Die Maschinenspezifikation darf nicht festgelegt werden, bevor diese Variablen bekannt sind. “30 W Laser für Geschenke” ist keine Anwendungsdefinition. Ein nützliches Briefing sagt, woraus das Produkt besteht, was sich auf seiner Oberfläche befindet, wie die Markierung aussehen muss, wie groß sie ist, wie das Teil gehalten wird und wie die Produktion ablaufen wird.
Zielergebnis
Welches Markierungsergebnis sollten Sie vor dem Testen festlegen?
“Sieht gut aus” ist zu vage für einen wiederholbaren Personalisierungsprozess. Definieren Sie die visuellen und funktionalen Abnahmekriterien, bevor Sie Laserquellen oder Parametersätze vergleichen.
- Kontrast / FarbrichtungDunkel, hell, freiliegendes Substrat, Tonänderung oder ein anderes definiertes visuelles Ergebnis.
- OberflächenzustandNahezu flache Markierung, kontrollierter Beschichtungsabtrag, flache Textur oder beabsichtigte Gravurtiefe.
- KantenqualitätKein inakzeptabler Hof, keine Abplatzungen, kein Schmelzwulst, kein Brandrand, kein Grat oder keine raue Kante um feine Grafiken.
- DetailwiedergabeKleiner Text, dünne Linien, Logos und Codes müssen die erforderlichen Details in der endgültigen Größe beibehalten.
- Wiederholgenauigkeit der PlatzierungDie Markierung muss über die Charge hinweg in der angegebenen Zone und Ausrichtung sitzen.
- Produktspezifische HaltbarkeitAbrieb, Reinigung, Waschen, Handhabung, Schweiß, Witterung oder andere Beanspruchung wird nur geprüft, wenn dies für das Endprodukt relevant ist.
Wenn mehrere Farben, Beschichtungen oder Lieferanten für dieselbe SKU verwendet werden, definieren Sie, ob die Abnahmeregel abdecken muss alle Varianten. Ein Verfahren, das für eine schwarze Beschichtung freigegeben wurde, qualifiziert nicht automatisch eine weiße Beschichtung, eine andere Harzfarbe oder eine andere Charge.
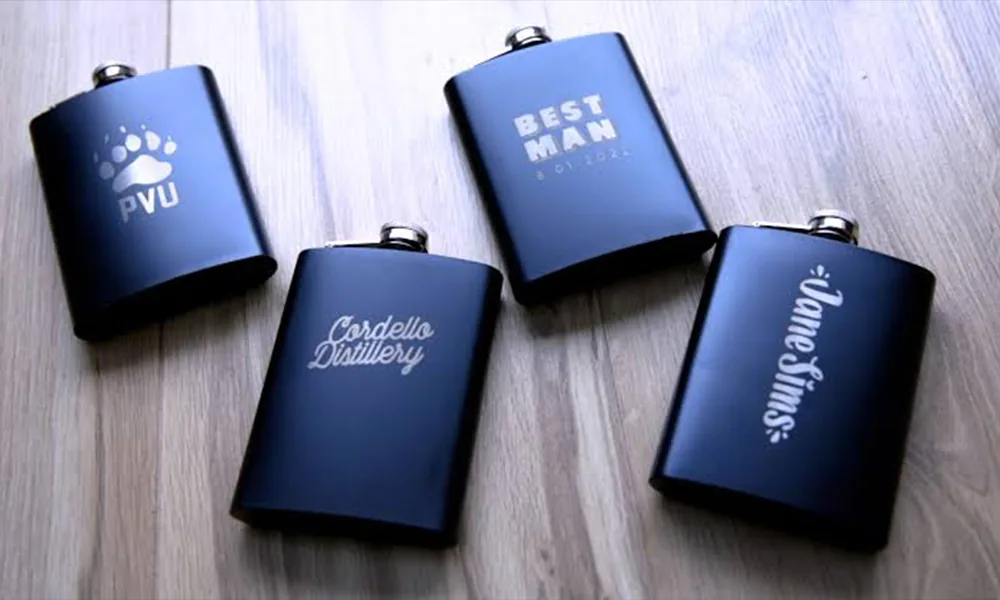
Geometrie & Beladung
Wie wirken sich Produktform, Positionierung und Beschickung auf die Markierung aus?
Ein gutes Musterergebnis reicht nicht aus, wenn das Produktionsteil nicht auf derselben Fokusebene und Ausrichtung positioniert werden kann. Konsumgüter vereinen oft runde, konische, dünne, gekrümmte und unregelmäßige Formen, sodass Vorrichtung und Beschickungsmethode Teil des Markierungsprozesses sind.
| Geometrie / Produktionsbedingung | Typisches Produktbeispiel | Was zu bewerten ist |
|---|---|---|
| Stabile flache Oberfläche | Handyhüllen-Panel, flacher Geschenkanhänger, Plakette oder Karte | Einfache Aufnahme oder Vorrichtung, wiederholbarer XY-Bezugspunkt und feste Fokushöhe |
| Runde oder zylindrische Oberfläche | Stift, Flasche, geradwandiger Becher oder zylindrisches Geschenk | Rotations-/Umfangsmarkierung, Spann- oder Stützmethode, Drehausrichtung und Nahtposition |
| Konische oder konturierte Oberfläche | Becher, Trinkgefäß mit Griff oder gebogenes Gehäuse | Rotationsstrategie, Fokusvariation, nutzbare Markierungsbreite und ob 3D-/dynamischer Fokus erforderlich ist |
| Dünnes, schmales oder unregelmäßiges Teil | Brillengestell, Clip, kleines Zubehörteil oder unregelmäßiger Geschenkartikel | Individuelle Aufnahme, Stützpunkte, Spannkraft, Winkel der markierten Fläche und wiederholbarer Bezugspunkt |
| Die Position variiert von Teil zu Teil | Handbestückte gemischte Zubehörteile oder Teile mit lockerer Platzierung | Vision-Positionierung oder eine Vorrichtung, die die Abweichung einfacher beseitigt |
| Viele SKUs und häufige Umrüstungen | Personalisierungsshops und Produktion von Werbeartikeln | Schnellwechselvorrichtungen, Rezeptverwaltung, verstellbare Z-Höhe und klare Einrichtungsreferenzen für Bediener |

Für Kurzserienarbeiten kann eine einfache Vorrichtung, die schnell bestückt werden kann, wertvoller sein als eine komplexe automatische Zelle. Bei Produkten mit hoher Stückzahl und Wiederholung können Wiederholgenauigkeit der Vorrichtung, Indexierung und Automatisierung wichtiger sein. Die richtige Richtung ergibt sich aus der realen Losgröße und dem Umrüstmuster.
Laserroute für den Ersttest
Welcher Laser sollte zuerst bewertet werden?
Wählen Sie die erste Testroute anhand von Material, Oberfläche und Zielwirkung – nicht danach, dass das Objekt ein “Geschenk” oder ein “Konsumprodukt” ist. Die folgende Tabelle ist eine Ausgangsrichtung für Musterarbeiten, kein universelles Maschinenrezept.
| Material / Oberflächenbeschaffenheit | Erste zu bewertende Route | Typisches Ziel | Was das Muster beweisen muss |
|---|---|---|---|
| Blankes Metall oder Metallzubehör | Faserlaser; MOPA-Faser, wenn Pulssteuerung sinnvoll ist | Kontrast, Gravur, feine Logos, Seriennummern oder dekorative Markierungen | Erscheinungsbild, Tiefe falls erforderlich, Kantenqualität, Taktzeit und Fehlen von inakzeptablen Oberflächenschäden |
| Lackiertes, pulverbeschichtetes, eloxiertes oder anderweitig oberflächenbehandeltes Metall | Faserlaser / MOPA-Faser als üblicher erster Test, dann den Verfahrensweg an die Beschichtung und die gewünschte Schichtreaktion anpassen | Entfernen der Beschichtung, freiliegendes Substrat, kontrollierter Kontrast oder dekorativer Effekt | Saubere Kante, kontrollierte Abtragtiefe, kein unerwünschter Halo oder Substratschaden und gleichbleibendes Ergebnis über die gesamte Oberflächenbehandlung |
| Technischer Kunststoff oder geformtes Polymer | UV oder Faser / MOPA je nach Polymer, Farbe, Additiven und Zieleffekt | Farbänderung, Kontrast, feiner Text oder Logo mit kontrolliertem Wärmeeintrag | Kontrast, Detail, Schmelz-/Schäum-/Brennverhalten, Oberflächentextur und Wiederholbarkeit bei der tatsächlichen Materialsorte und Farbe |
| Holz, Leder, Papier und viele organische Geschenkmaterialien | CO₂-Laser als gängige Einstiegsroute | Abdunkelung, Gravur, dekorative Grafiken und Branding | Kantenqualität, Versengungsgrad, Rückstände, Geruch / Absaugbedarf, Tiefe und Oberflächenhaptik |
| Glas- oder transparente Dekorprodukte | UV oder CO₂ je nach Glasaufbau, gewünschtem Effekt und Maschinenkonfiguration | Oberflächenmarkierung, frostartiger Effekt, feine Grafiken oder anderes kontrolliertes Erscheinungsbild | Riss-/Absplitterungsrisiko, Kontrast, Kantenqualität, Fokustoleranz und akzeptable kosmetische Oberfläche am realen Glas |
MOPA ist eine Faserlaser-Konfiguration, keine separate Materialkategorie. Quellenfamilie, Wellenlänge, Pulsverhalten, Leistungsklasse, Linse und Prozessparameter sind unterschiedliche Entscheidungen. Der erste Test sollte Routen vergleichen, die für die tatsächliche Oberfläche und das gewünschte Ergebnis technisch plausibel sind.
Fehlerarten
Was geht bei der Laserbeschriftung von Verbraucherprodukten häufig schief?
Eine fehlgeschlagene Markierung ist eine nützliche Information, wenn sie Aufschluss darüber gibt, ob das Problem von der Materialreaktion, der Prozessenergie, dem Fokus, der Geometrie, der Wiederholgenauigkeit der Vorrichtung oder der Fertigungsschwankung herrührt. Diagnostizieren Sie das sichtbare Symptom, bevor Sie die Maschinenspezifikation ändern.
| Beobachtetes Problem | Zu unterscheidende wahrscheinliche Ursachen | Zuerst prüfen |
|---|---|---|
| Markierung ist zu schwach oder kontrastarm | Material-/Additiv-Nichtübereinstimmung, falsche Prozessroute, unzureichende Wechselwirkung, zu hohe Geschwindigkeit oder defokussierte Oberfläche | Bestätigen Sie das exakte Material und die Oberfläche und vergleichen Sie dann eine kontrollierte Parametermatrix, anstatt nur die Leistung zu erhöhen |
| Kunststoff schmilzt, schäumt übermäßig stark auf oder bildet einen Halo | Zu viel lokale Wärme, ungeeignetes Pulsregime, langsamer Scan, wiederholte Überlappung oder wärmeempfindliches Harz | Reduzieren Sie die Wärmeakkumulation, bestätigen Sie das Polymer und den angestrebten Effekt, und vergleichen Sie nur die Laserwege, die für dieses spezifische Material / diese spezifische Oberfläche technisch plausibel sind; je nach Anwendungsfall kann dies UV gegenüber Faser / MOPA umfassen |
| Der Beschichtungsabtrag hat ausgefranste Ränder oder brennt in das Substrat ein | Energiedichte zu hoch, Beschichtungsdickenschwankung, Fokusfehler oder Scan-/Füllstrategie nicht auf die Schicht abgestimmt | Beschichtung und freiliegendes Substrat unter starker Vergrößerung prüfen, dann das Prozessfenster von der Schadensgrenze weg verkleinern |
| Eine Seite eines runden Produkts ist scharf und die andere schwach | Krümmung, Konizität, Rotationszentrierung, Fokus-Höhenvariation oder Artwork-Mapping | Mittellinie, Durchmesser / Konizität, Rotationsausrichtung und Fokusposition prüfen, bevor die Laserleistung geändert wird |
| Rotations-Artwork schließt nicht sauber oder die Abstände ändern sich rund um das Produkt | Falscher Durchmesser / Umfang, Schlupf, Rotationskalibrierung oder Geometrieabweichung | Tatsächliche Werkstückabmessungen, Spannmethode und Rotationskalibrierung mit einer reproduzierbaren Referenzmarke überprüfen |
| Die Markierungsposition verschiebt sich von Teil zu Teil | Lose Halterung, uneinheitlicher Auflagebezug, Produkttoleranz oder Bedienerstreuung | Vorrichtungsfehler von Teilevariation trennen; mechanische Positionierung verbessern, bevor unnötig eine Vision-Lösung hinzugefügt wird |
| Dasselbe Rezept liefert unterschiedliche Ergebnisse bei einer anderen Farbe oder Charge | Anderes Pigment, Additiv, Beschichtungsdicke, Harzcharge, Oberflächenbeschaffenheit oder Lieferant | Material-/Chargenidentität erfassen und die Variante neu qualifizieren, statt sie als Maschinenfehler zu behandeln |
| Feiner Text oder Logodetails laufen zu oder verschwinden | Feature-Größe zu klein für das gewählte Feld / den gewählten Spot, Artwork-Qualität, Fokusfehler, übermäßige Hitze oder dichte Hatch-Einstellungen | Testen Sie das Artwork in Endgröße und vergleichen Sie Optik / Fokus / Hatch-Strategie, bevor Sie das Muster akzeptieren |
Produktionsablauf
Wie gelangt ein Personalisierungsprozess in die Produktion?
Die Konsumgüterproduktion ist oft eine Mischung aus wiederkehrenden SKUs und wechselndem Artwork. Ein zuverlässiger Workflow muss daher sowohl das physische Bauteil als auch die digitale Auftragsdatei kontrollieren.
- Identifizieren Sie die SKU und den MaterialzustandBestätigen Sie Produktversion, Material, Farbe, Beschichtung / Finish und alle Chargeninformationen, die den Prozess beeinflussen.
- Preflight für Artwork oder variable DatenPrüfen Sie Dateiformat, Markierabmessungen, kleinstes Merkmal, Ausrichtung, Textfelder und alle Serien- / QR-Daten, bevor das Teil die Markierungsstation erreicht.
- Produkt laden und positionierenVerwenden Sie das freigegebene Nest, den V-Block, die Drehvorrichtung, die kundenspezifische Auflage oder die Vision-Methode, damit die zu markierende Oberfläche dieselbe Position und Fokushöhe erreicht.
- Laden Sie das freigegebene ProzessrezeptWählen Sie das Rezept aus, das mit dem Material / der Oberfläche und der Artwork-Klasse verknüpft ist; bestätigen Sie Linse, Fokus, Rotations-Einstellungen und alle Vorrichtungsreferenzen.
- Markieren Sie das ProduktFahren Sie das akzeptierte Prozessfenster, statt eine visuell improvisierte Einstellung zu verwenden.
- Prüfen Sie das ErgebnisPrüfen Sie Erscheinungsbild, Position, Detail und Codelesbarkeit, sofern zutreffend. Ausschusskriterien sollten vor Produktionsbeginn definiert werden.
- Dokumentieren und umrüstenBewahren Sie das akzeptierte Rezept, den Vorrichtungsaufbau und die Prüfregel zusammen mit der SKU auf, damit der nächste Batch oder eine Artwork-Änderung von einer kontrollierten Ausgangsbasis startet.
- Fügen Sie Automatisierung hinzu, wenn Handhabung, Wiederholbarkeit oder Durchsatz dies erfordernPrüfen Sie Indexierung, Vision, mehrere Vorrichtungen oder eine automatische Markierungszelle, wenn manuelle Handhabung, Positionsabweichung, Inspektionsanforderungen oder Produktionsrate zum limitierenden Faktor werden.
Die Zykluszeit sollte Artwork- / Datenwechsel, Laden, Positionieren, Markieren, Inspektion und Entladen umfassen. Bei Personalisierung in kleinen Serien kann die Reduzierung der Rüst- und Umrüstzeit wertvoller sein als eine geringfügige Reduzierung der Laser-Scan-Zeit.
Musterabnahme
Wie sollten repräsentative Produktmuster qualifiziert werden?
Ein nützlicher Mustertest leistet mehr, als nur eine attraktive Markierung zu erzeugen. Er dokumentiert, was getestet wurde, erkundet die Grenzen rund um das bevorzugte Ergebnis und prüft, ob der gewählte Prozess auf dem tatsächlichen Produkt und den Varianten, die Sie verkaufen möchten, wiederholt werden kann.
Verwenden Sie produktionsrepräsentative Muster.
- Senden Sie das reale Material und Oberflächenfinish ein, einschließlich Farbe, Beschichtung, Galvanisierung, Textur oder sonstiger Oberflächenbehandlung.
- Beziehen Sie die reale Produktgeometrie oder ein Muster ein, das dieselbe markierte Oberfläche und Fokusbedingung reproduziert.
- Testen Sie die tatsächliche Artwork-Größe, den kleinsten Text / die kleinste Linie und jedes Code-Modul, das Sie herstellen möchten.
- Wenn mehrere Farben, Chargen oder Lieferanten wichtig sind, beziehen Sie repräsentative Varianten ein, anstatt eine Probe zu qualifizieren und anzunehmen, dass die übrigen identisch sind.
Definieren Sie die Akzeptanzprüfungen vor dem Testen.
- ErscheinungsbildKontrast / Farbe, Kantenqualität, Füllkonsistenz, Oberflächentextur und kosmetische Defekte.
- DetailKleiner Text, dünne Linien, Logos und dichtes Artwork bleiben bei der endgültigen Produktionsgröße lesbar.
- PositionPlatzierung und Ausrichtung bleiben bei wiederholten Teilen innerhalb der definierten Toleranz.
- Funktionale OberflächeKein unzulässiges Schmelzen, keine Risse, keine Gratbildung, keine Beschichtungsschäden, keine Verformung oder kein Verlust der Produktfunktion.
- Haltbarkeit, sofern relevantAbrieb, Reinigung, Waschen, Handhabung oder Umgebungsbelastung werden gegen die tatsächlichen Anforderungen der Endanwendung geprüft.
- ProduktionswiederholbarkeitMehrere aufeinanderfolgende Teile werden mit derselben Vorrichtung und Rezeptur markiert, um zu bestätigen, dass das Ergebnis nicht nur bei einem einzelnen Teil erfolgreich ist.
Ein einzelnes gut aussehendes Muster ist nicht das Ende der Qualifizierung. Der akzeptierte Prozess sollte genügend Spielraum haben, damit normale Material-, Beschickungs- und Bedienerabweichungen die Produktion nicht direkt in den Fehlerzustand drücken.
Was für einen aussagekräftigen Mustertest einzusenden ist
| Eingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Produkt | Produkttyp, Fotos / Zeichnungen, Abmessungen und markierte Position | Definiert Geometrie, Vorrichtung, nutzbares Feld und Anforderungen an die Fokushöhe |
| Material und Oberfläche | Materialgüte / -familie, Farbe, Beschichtung, Oberflächenausführung, Lieferanten- oder Chargeninformationen, sofern bekannt | Definiert, welche Laserwege technisch plausibel sind und welche Prozessabweichungen abgedeckt werden müssen |
| Grafik / Daten | Vektorlogo, Text, Grafik, Serienformat oder Codedatei in realer Produktionsgröße | Legt Anforderungen an Auflösung, Feld und Markierungszeit fest |
| Zielergebnis | Referenzfoto oder schriftliche Abnahmeregel für Kontrast, Farbe, Tiefe, Kantenqualität und Oberflächenbeschaffenheit | Verhindert, dass “sichtbare Markierung” mit dem Ergebnis verwechselt wird, das Sie tatsächlich verkaufen möchten |
| Produktionskontext | Losgröße, Jahresvolumen, SKU-Anzahl, Umrüsthäufigkeit, Beschickungsmethode und Zielzyklus | Verbindet das Musterergebnis mit Arbeitsplatzstruktur, Vorrichtungsstrategie und Automatisierungsgrad |
| Abnahme / Haltbarkeit | Prüfmethode und jegliche Anforderungen an Abrieb, Reinigung, Waschen, Codelesbarkeit oder Umgebungsbedingungen | Definiert, was als freigegebenes Muster gilt statt als attraktive Demonstration |
Testergebnis → Maschinenkonfiguration
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die Maschine sollte das abgenommene Muster auf dem realen Produkt in der erforderlichen Größe, mit dem erforderlichen Ladeverfahren und der erforderlichen Produktionsrate reproduzieren. Die endgültige Konfiguration folgt daher den Testnachweisen, anstatt von einer bevorzugten Wattzahl oder einem bevorzugten Maschinenrahmen auszugehen.
| Durch Test oder Produktionsprüfung bestätigt | Konfigurationsentscheidung | Warum es wichtig ist |
|---|---|---|
| Akzeptierter Laserweg und nutzbares Prozessfenster | Laserquellenfamilie, geeignete Leistungsklasse und Puls-/Parametersteuerungsbereich | Die Maschine muss den freigegebenen Effekt mit Prozessspielraum reproduzieren, nicht an einer fragilen Einzeleinstellungsgrenze arbeiten |
| Markierungsgröße und kleinstes Merkmal | Linse, Markierfeld, Fokusstrategie und Auflösungsanforderung | Feldgröße und Feindetailleistung müssen zur realen Vorlage passen, anstatt unabhängig voneinander gewählt zu werden |
| Rundes, konisches oder gekrümmtes Produkt | Rotationsachse, Spannfutter / Auflageverfahren, Arbeitshöhe oder 3D-/Dynamikfokus-Option, sofern gerechtfertigt | Die Geometrie bestimmt, ob die Markierung im Fokus bleibt und korrekt über die Oberfläche abgebildet wird |
| Produktabmessungen, Bedienerzugang und Beschickungsfreiraum | Arbeitshöhe / Z-Verfahrweg, Gehäuse- oder Arbeitsplatzformat, Türöffnung, Rotationsfreiraum und Beschickungszugang | Der akzeptierte Prozess muss nach wie vor das reale Produkt physisch aufnehmen können, einschließlich hoher Teile, Griffe, Vorrichtungen sowie des Bedieners oder der Beschickungsmethode |
| Positioniertoleranz und Beladevariation | Einfache Vorrichtung, kundenspezifische Aufnahme, Schnellwechselwerkzeuge oder Vision-Positionierung | Mechanische Steuerung sollte eingesetzt werden, wenn sie die Abweichung auf einfache Weise löst; Vision wird ergänzt, wenn die Position nicht allein durch die Vorrichtung zuverlässig kontrolliert werden kann |
| Viele SKUs oder häufige Motivänderungen | Rezeptverwaltung, Workflow für variable Daten, Schnellwechselvorrichtungen und Einrichtungsreferenzen für Bediener | Das Umrüsten kann die Produktivität bei Personalisierungsarbeiten dominieren, selbst wenn die Laser-Scanzeit kurz ist |
| Erforderlicher Chargenausstoß / Zykluszeit | Geeignete Quellen- und Scanstrategie, Anzahl der Vorrichtungen, Rundtakt-Indexierung, Mehrfachpositionsbeschickung oder Automatisierungsgrad | Der Durchsatz muss das Beladen und die Prüfung umfassen, nicht nur die Markierungsgeschwindigkeit des Lasers |
| Rauch, Geruch oder Rückstände, die während der Prüfung beobachtet werden | Anforderungen an Absaugung, Filtration und Luftströmung am Arbeitsplatz | Der akzeptierte Prozess muss sauber und sicher genug für das Material und die Produktionsumgebung ablaufen |
| Code- oder Prüfanforderung | Lesegerät, Kamera, Inspektionsschnittstelle oder Datenverbindung, wo der Auftrag es erfordert | Maschinenlesbare Markierungen und variable Daten erfordern einen Inspektions- und Datenworkflow, nicht nur eine sichtbare Lasermarkierung |
Der sinnvolle Endpunkt ist eine Konfigurationsentscheidung, die auf einem repräsentativen Muster basiert. Wenn das Muster die Quelle, Optik, das Prozessfenster, die Geometriehandhabung, den Zyklus und die Abnahmemethode nachweist, kann das Angebot auf diesen bestätigten Anforderungen aufgebaut werden, statt auf einer allgemeinen Maschinenempfehlung.
Nächste Schritte
Verwandeln Sie Ihr Produkt in ein testbares Markierungsbriefing
Senden Sie das echte Produkt oder repräsentative Muster zusammen mit den Material-/Oberflächeninformationen, der Grafik, dem Zielaussehen, der markierten Fläche, der Chargengröße und der Produktionsmethode. Zhuorui Laser kann diese Angaben nutzen, um eine praxisnahe Laserroute, ein Musterergebnis und eine Maschinenkonfiguration zu vergleichen.
Bereiten Sie eine schnellere Überprüfung vor: Produktfotos / Zeichnungen · Material und Oberfläche · Grafik- oder Codedatei · Markierungsgröße und kleinste Struktur · Zielergebnis · Produktgeometrie · Charge / Jahresvolumen · Umrüsthäufigkeit · Musteranzahl · Haltbarkeit / Prüfanforderung.