
Aplikasi Mesin Laser Marking · Produk Konsumen
Laser Marking untuk Produk Konsumen & Personalisasi
Jika Anda memproduksi barang konsumen bermerek, disesuaikan, atau produksi terbatas, pertanyaan yang berguna bukan sekadar apakah laser dapat menandai produk tersebut. Anda perlu menentukan material dan permukaan produk, desain grafis atau data, tampilan yang Anda inginkan, bagaimana komponen akan diposisikan, seberapa sering desain berubah, dan apa yang harus dibuktikan oleh sampel yang lolos sebelum mesin dikonfigurasi.
Halaman ini mencakup tumbler dan gelas, pulpen, casing ponsel, bingkai kacamata, hadiah, dan produk promosi. Pada akhirnya, Anda harus dapat mengubah “Saya ingin mempersonalisasi produk ini” menjadi ringkasan pengujian yang praktis: material dan permukaan → konten penandaan → hasil target → geometri dan pemuatan → rute laser pertama → kriteria penerimaan → konfigurasi mesin akhir.
Minta Penawaran Tinjau Tugas Produk & Penandaan
- Cakupan produk multi-material
- Tugas personalisasi dan branding
- Keputusan geometri dan fixture
- Dari pengujian sampel hingga konfigurasi mesin
Cakupan Produk
Produk Konsumen Apa yang Umumnya Menggunakan Penandaan Laser dan Personalisasi?
Grup aplikasi ini ditujukan untuk pabrik, toko kustomisasi, pemasok merek, dan produsen produk promosi yang menandai banyak gaya produk alih-alih satu komponen industri tetap. Nama produk membantu menentukan masalah penanganan, tetapi material dan permukaan tetap menentukan bagaimana laser dapat membuat tanda tersebut.
| Kelompok produk | Contoh material / permukaan yang umum | Tugas penandaan yang umum | Pertanyaan utama produksi |
|---|---|---|---|
| Tumbler, cangkir, dan peralatan minum | Baja tahan karat, logam yang dicat atau dilapisi powder coating, permukaan teranodisasi, plastik dan kaca tertentu | Nama, logo, monogram, grafik, informasi batch atau produk | Bagaimana produk bulat, meruncing, atau bergagang diputar dan dijaga agar tetap fokus? |
| Pulpen dan produk silindris kecil | Badan logam, logam berlapis, dan plastik | Logo merek, nama, teks model, dan personalisasi promosi | Bagaimana silinder kecil dapat ditempatkan dengan cepat tanpa berputar atau tergelincir? |
| Casing ponsel dan aksesori pribadi kecil | Plastik, permukaan berlapis, kulit, sisipan logam, dan konstruksi campuran | Logo, nama, karya seni, pola dekoratif, dan data variabel terpilih | Bagaimana Anda menjaga tanda kosmetik tetap tajam tanpa meleleh, halo, atau kerusakan permukaan yang tidak diinginkan? |
| Bingkai kacamata dan bagian melengkung yang sempit | Logam, logam berlapis, asetat, dan plastik teknik terpilih | Teks kecil, logo, identifikasi model, dan pencitraan merek | Bagaimana Anda memegang bingkai tipis atau melengkung pada sudut dan ketinggian fokus yang tepat? |
| Hadiah dan produk promosi | Logam, kayu, kulit, akrilik, plastik, kaca, dan produk berlapis | Nama, logo, grafik, teks acara, nomor seri, dan kustomisasi skala kecil | Bagaimana Anda mengubah perlengkapan, desain grafis, dan resep proses secara efisien di banyak SKU? |
Mulailah dengan produk yang sebenarnya, bukan nama kategorinya. Dua “produk hadiah” dapat memerlukan jalur laser yang sangat berbeda jika yang satu terbuat dari baja tahan karat berlapis powder coating dan yang lainnya kayu. Jenis produk menentukan geometri dan penanganan; material dan permukaan menentukan respons proses.
Mengapa Menandai
Mengapa Produk Konsumen Ditandai dengan Laser?
Penandaan produk konsumen biasanya menggabungkan nilai kosmetik dengan produksi yang fleksibel. Tanda tersebut dapat bersifat dekoratif, identifikasi, atau berbasis data, tetapi keunggulan produksinya berasal dari kemampuan mengganti desain digital tanpa mengganti pelat cetak fisik atau stempel untuk setiap desain.
- PersonalisasiNama, inisial, monogram, tanggal, dan desain khusus pelanggan untuk produk sekali pesan atau produksi terbatas.
- BrandingLogo permanen atau tahan lama, tanda merek, dan elemen desain yang terintegrasi ke dalam permukaan produk.
- Diferensiasi SKU dan varianNama model yang berbeda, teks seri warna, grafis edisi terbatas, atau desain khusus kampanye.
- Identifikasi produkNomor seri, referensi batch, informasi produk, atau kode terbaca mesin tertentu jika proses bisnis memerlukannya.
- Pergantian desain yang cepatFile digital dapat diganti antar-pekerjaan, yang berguna ketika pesanan berjumlah kecil dan desain sering berubah.
- Pemrosesan tanpa kontakAlat ini tidak menekan secara fisik ke permukaan produk, meskipun panas, ablasi, dan fokus tetap harus dikendalikan untuk material tersebut.
Alasan terbaik untuk menggunakan penandaan laser bukanlah “karena hasilnya permanen” secara abstrak. Melainkan ketika tampilan, daya tahan, metode pergantian, dan volume produksi yang dibutuhkan dapat direproduksi pada produk nyata dengan jendela proses yang dapat diterima.
Konten Penandaan
Apa yang Biasanya Ditandai atau Dipersonalisasi?
Konten menentukan ukuran fitur, kualitas visual, penanganan data, dan metode inspeksi yang dibutuhkan. Logo dekoratif 40 mm dan satu baris teks model 2 mm tidak menuntut hal yang sama pada lensa, fokus, persiapan desain grafis, atau dudukan.
Nama, inisial, atau monogram
Digunakan pada peralatan minum yang dipersonalisasi, pulpen, hadiah, dan aksesori.
Tentukan sebelum pengujian
Font, goresan terkecil, ukuran tanda, toleransi penempatan, dan kontras target.
Logo atau tanda merek
Digunakan pada produk ritel, item promosi, dan barang label privat.
Tentukan sebelum pengujian
Grafis vektor, detail halus, area isian, kualitas tepi, dan target warna / kontras.
Grafis atau pola dekoratif
Digunakan pada barang hadiah, casing, peralatan minum, dan aksesori gaya hidup.
Tentukan sebelum pengujian
Ukuran bidang keseluruhan, risiko distorsi permukaan melengkung, kepadatan isian, dan tekstur permukaan yang dapat diterima.
Teks serial, batch, atau variabel
Digunakan untuk edisi terbatas, referensi garansi, atau identifikasi produksi.
Tentukan sebelum pengujian
Sumber data, format angka, metode pembaruan, dan persyaratan keterbacaan.
Kode QR atau Data Matrix
Digunakan untuk informasi produk, tautan kampanye, atau ketertelusuran bila diperlukan.
Tentukan sebelum pengujian
Ukuran kode, ukuran modul, panjang data, metode pembaca / pemverifikasi, dan kontras permukaan.
Desain harus diuji pada ukuran produksi sebenarnya. Sampel yang terlihat bersih pada skala besar tidak membuktikan bahwa logo kecil, garis halus, atau kode padat akan tetap terbaca pada produk sebenarnya.
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser?
Kategori produk yang sama dapat menghasilkan hasil yang sangat berbeda karena laser berinteraksi dengan substrat dan finishing yang sebenarnya, sementara perkakas pemegang dan metode produksi menentukan apakah hasil tersebut dapat diulang dari satu komponen ke komponen berikutnya.
Material
Rekam
Paduan logam, kelas plastik, spesies kayu, jenis kulit, jenis kaca, atau substrat lainnya.
Material menentukan bagaimana energi diserap dan mekanisme penandaan mana yang praktis.
Permukaan dan warna
Rekam
Cat, lapisan bubuk, anodisasi, pelapisan logam, tekstur, pemolesan, pewarna, warna, dan lapisan atas apa pun.
Permukaan mengendalikan apakah proses menghasilkan kontras, menghilangkan lapisan, mengubah warna, atau merusak hasil akhir.
Tampilan target
Rekam
Kontras gelap/terang, penghilangan lapisan, perubahan warna, ukiran dangkal, kedalaman taktil, atau tanda kosmetik yang hampir rata.
Mesin harus mereproduksi efek yang dibutuhkan, bukan sekadar membuat tanda yang terlihat.
Desain grafis dan fitur terkecil
Rekam
Dimensi tanda, lebar garis, ukuran font, modul kode, kepadatan isian, dan kompleksitas grafis.
Detail-detail ini menentukan bidang optik, resolusi, toleransi fokus, dan waktu penandaan praktis.
Geometri dan lokasi yang ditandai
Rekam
Permukaan datar, silindris, tirus, melengkung, cekung, sempit, fleksibel, atau dengan ketinggian yang bervariasi.
Geometri menentukan fixture, kebutuhan rotari / 3D, kontrol tinggi fokus, dan area yang dapat digunakan.
Persyaratan produksi
Rekam
Jumlah per batch, volume tahunan, perubahan desain, jumlah SKU, metode pemuatan, target siklus, dan tingkat otomasi.
Persyaratan produksi menghubungkan marka yang diterima dengan stasiun kerja yang praktis, metode pergantian, dan sistem penanganan.
Jangan mengunci spesifikasi mesin sebelum variabel-variabel ini diketahui. “Laser 30 W untuk hadiah” bukanlah definisi aplikasi. Ringkasan kebutuhan yang berguna menjelaskan bahan produk, apa yang ada di permukaannya, bagaimana tanda harus terlihat, seberapa besar ukurannya, bagaimana bagian tersebut dipegang, dan bagaimana produksi akan dijalankan.
Hasil Target
Hasil Penandaan Apa yang Harus Anda Tentukan Sebelum Pengujian?
“Terlihat bagus” terlalu kabur untuk proses personalisasi yang dapat diulang. Tentukan kriteria penerimaan visual dan fungsional sebelum membandingkan sumber laser atau set parameter.
- Kontras / arah warnaGelap, terang, substrat terbuka, perubahan warna, atau hasil visual lain yang ditentukan.
- Kondisi permukaanTanda yang hampir rata, penghilangan lapisan yang terkendali, tekstur dangkal, atau kedalaman ukiran yang disengaja.
- Kualitas tepiTidak boleh ada halo, pengelupasan, rigi lelehan, batas hangus, burr, atau tepi kasar yang tidak dapat diterima di sekitar desain halus.
- Reproduksi detailTeks kecil, garis tipis, logo, dan kode harus mempertahankan detail yang disyaratkan pada ukuran akhir.
- Keterulangan penempatanTanda harus berada di zona dan orientasi yang ditentukan di seluruh batch.
- Daya tahan khusus produkAbrasi, pembersihan, pencucian, penanganan, keringat, pelapukan, atau paparan lain diperiksa hanya jika relevan dengan produk akhir.
Ketika beberapa warna, pelapis, atau pemasok digunakan untuk SKU yang sama, tentukan apakah aturan penerimaan harus mencakup semua varian. Proses yang disetujui pada satu lapisan hitam tidak otomatis memenuhi syarat untuk lapisan putih, warna resin yang berbeda, atau batch yang berbeda.
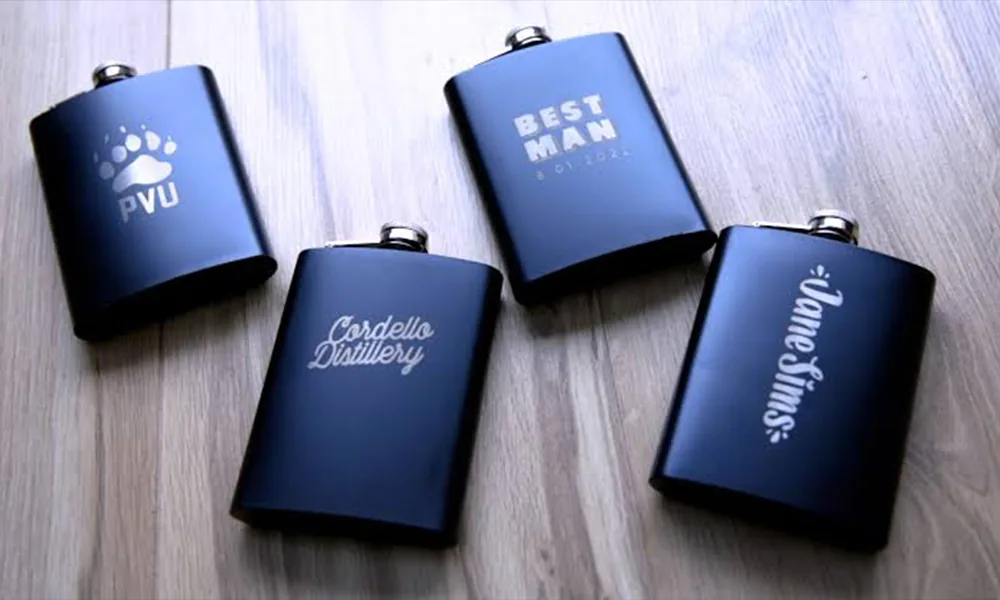
Geometri & Pemuatan
Bagaimana Bentuk Produk, Pemosisian, dan Pemuatan Memengaruhi Marka?
Hasil sampel yang baik tidak cukup jika bagian produksi tidak dapat diposisikan pada ketinggian fokus dan orientasi yang sama. Produk konsumen sering menggabungkan bentuk bulat, meruncing, tipis, melengkung, dan tidak beraturan, sehingga fixture dan metode pemuatan menjadi bagian dari proses penandaan.
| Geometri / kondisi produksi | Contoh produk tipikal | Apa yang harus dievaluasi |
|---|---|---|
| Permukaan datar yang stabil | Panel casing ponsel, tag hadiah datar, plakat, atau kartu | Nest atau fixture sederhana, datum XY yang dapat diulang, dan ketinggian fokus tetap |
| Permukaan bulat atau silindris | Pulpen, botol, cangkir berdinding lurus, atau hadiah silindris | Penandaan rotari / keliling, metode cekam atau penyangga, penyelarasan rotasi dan posisi sambungan |
| Permukaan meruncing atau berkontur | Tumbler, peralatan minum berpegangan, atau casing melengkung | Strategi rotari, variasi fokus, lebar penandaan yang dapat digunakan, dan apakah Fokus 3D / dinamis diperlukan |
| Bagian yang tipis, sempit, atau tidak beraturan | Rangka kacamata, klip, aksesori kecil, atau item hadiah tidak beraturan | Nest khusus, titik dukungan, gaya penjepitan, sudut permukaan bertanda, dan datum yang dapat diulang |
| Posisi bervariasi antar bagian | Aksesori campuran yang dimuat dengan tangan atau bagian dengan penempatan longgar | Pemosisian visi atau fixture yang menghilangkan variasi dengan lebih sederhana |
| Banyak SKU dan pergantian yang sering | Toko personalisasi dan produksi produk promosi | Fixture pergantian cepat, manajemen resep, tinggi Z yang dapat disesuaikan, dan referensi penyiapan operator yang jelas |

Untuk pekerjaan produksi jangka pendek, fixture sederhana yang memuat dengan cepat bisa lebih bernilai daripada sel otomatis yang rumit. Untuk produk berulang bervolume tinggi, pengulangan fixture, pengindeksan, dan otomatisasi mungkin lebih penting. Arah yang benar berasal dari ukuran batch nyata dan pola pergantian.
Rute Laser Uji Pertama
Laser Mana yang Harus Dievaluasi Terlebih Dahulu?
Pilih rute pengujian pertama berdasarkan material, permukaan, dan efek yang dituju — bukan berdasarkan fakta bahwa objek tersebut adalah “hadiah” atau “produk konsumen.” Tabel di bawah ini adalah arah awal untuk pekerjaan sampel, bukan resep mesin universal.
| Material / kondisi permukaan | Rute pertama yang akan dievaluasi | Target umum | Apa yang harus dibuktikan oleh sampel |
|---|---|---|---|
| Logam tanpa lapisan atau aksesori logam | Fiber laser; fiber MOPA jika kontrol pulsa berguna | Kontras, grafir, logo halus, nomor seri, atau tanda dekoratif | Tampilan, kedalaman jika diperlukan, kualitas tepi, waktu siklus, dan tidak adanya kerusakan permukaan yang tidak dapat diterima |
| Logam yang dicat, dilapisi powder coating, dianodisasi, atau difinishing dengan cara lain | Fiber / fiber MOPA sebagai uji pertama yang umum, lalu sesuaikan rute dengan lapisan dan respons lapisan yang diinginkan | Penghilangan lapisan, substrat yang terpapar, kontras terkontrol, atau efek dekoratif | Tepi bersih, kedalaman pengupasan terkendali, tanpa halo yang tidak diinginkan atau kerusakan substrat, dan hasil yang konsisten pada seluruh hasil akhir |
| Plastik teknik atau polimer hasil cetakan | UV atau fiber / MOPA bergantung pada polimer, warna, aditif, dan efek target | Perubahan warna, kontras, teks atau logo halus dengan masukan panas yang terkendali | Kontras, detail, perilaku meleleh / berbusa / terbakar, tekstur permukaan, dan keterulangan pada grade dan warna aktual |
| Kayu, kulit, kertas, dan banyak bahan suvenir organik | Laser CO₂ sebagai jalur awal yang umum | Penggelapan, pengukiran, grafik dekoratif, dan branding | Kualitas tepi, tingkat gosong, residu, bau / kebutuhan ekstraksi, kedalaman, dan sensasi permukaan |
| Kaca atau produk dekoratif transparan | UV atau CO₂ bergantung pada konstruksi kaca, efek yang diinginkan, dan konfigurasi mesin | Marka permukaan, efek menyerupai embun beku, grafis halus, atau tampilan terkendali lainnya | Risiko retak / pecah, kontras, kualitas tepi, toleransi fokus, dan hasil akhir kosmetik yang dapat diterima pada kaca sebenarnya |
MOPA adalah konfigurasi laser serat, bukan kategori material tersendiri. Keluarga sumber, panjang gelombang, perilaku pulsa, kelas daya, lensa, dan parameter proses adalah keputusan yang berbeda. Pengujian pertama harus membandingkan jalur yang secara teknis masuk akal untuk permukaan aktual dan hasil yang diinginkan.
Mode Kegagalan
Apa yang Umumnya Salah dalam Penandaan Laser Produk Konsumen?
Marka yang gagal adalah informasi berguna jika memberi tahu Anda apakah masalahnya berasal dari respons material, energi proses, fokus, geometri, keterulangan fixture, atau variasi produksi. Diagnosis gejala yang terlihat sebelum mengubah spesifikasi mesin.
| Masalah yang teramati | Kemungkinan penyebab yang perlu dibedakan | Periksa terlebih dahulu |
|---|---|---|
| Marka terlalu pucat atau kontrasnya rendah | Ketidaksesuaian material / aditif, rute proses yang salah, interaksi yang tidak memadai, kecepatan berlebihan, atau permukaan di luar fokus | Konfirmasi material dan permukaan yang tepat, lalu bandingkan matriks parameter terkendali alih-alih hanya menaikkan daya |
| Plastik meleleh, berbusa berlebihan, atau membentuk halo | Panas lokal berlebihan, rezim pulsa tidak sesuai, pemindaian lambat, tumpang tindih berulang, atau resin sensitif panas | Kurangi akumulasi panas, konfirmasi polimer dan efek yang dituju, dan bandingkan hanya rute laser yang masuk akal secara teknis untuk material / permukaan spesifik tersebut; ini dapat mencakup UV versus fiber / MOPA jika sesuai |
| Penghilangan lapisan memiliki tepi bergerigi atau terbakar sampai ke substrat | Densitas energi terlalu tinggi, variasi ketebalan lapisan, kesalahan fokus, atau strategi pemindaian / pengisian tidak cocok dengan lapisan | Periksa lapisan dan substrat yang terpapar dengan pengamatan dekat, lalu kurangi jendela proses agar menjauh dari batas kerusakan |
| Satu sisi produk bulat tajam dan sisi lainnya lemah | Kelengkungan, tirus, pemusatan rotari, variasi tinggi fokus, atau pemetaan artwork | Periksa garis tengah, diameter / tirus, perataan rotari, dan posisi fokus sebelum mengubah daya laser |
| Artwork rotari tidak menutup dengan rapi atau jarak berubah di sekeliling produk | Diameter / keliling salah, selip, kalibrasi rotari, atau ketidaksesuaian geometri | Verifikasi dimensi aktual benda kerja, metode penjepitan, dan kalibrasi rotari dengan tanda referensi yang dapat diulang |
| Posisi tanda bergeser di antara benda kerja | Fixture longgar, datum pemuatan tidak konsisten, toleransi produk atau variasi operator | Pisahkan kesalahan fixture dari variasi part; perbaiki lokasi mekanis sebelum menambahkan visi secara tidak perlu |
| Resep yang sama memberikan hasil berbeda pada warna atau batch lain | Pigmen, aditif, ketebalan lapisan, batch resin, hasil akhir permukaan, atau pemasok yang berbeda | Catat identitas material / batch dan kualifikasi ulang varian tersebut alih-alih memperlakukannya sebagai kesalahan mesin |
| Detail teks atau logo yang halus terisi atau hilang | Ukuran fitur terlalu kecil untuk bidang / titik yang dipilih, kualitas artwork, kesalahan fokus, panas berlebih, atau pengaturan hatch yang rapat | Uji artwork ukuran akhir dan bandingkan optik / fokus / strategi hatch sebelum menerima sampel |
Alur Kerja Produksi
Bagaimana Proses Personalisasi Beralih ke Produksi?
Produksi produk konsumen sering kali merupakan campuran SKU berulang dan artwork yang berubah. Oleh karena itu, alur kerja yang andal harus mengontrol baik komponen fisik maupun file pekerjaan digital.
- Identifikasi SKU dan kondisi materialKonfirmasi versi produk, material, warna, pelapisan / finishing, dan informasi batch apa pun yang memengaruhi proses.
- Praperiksa artwork atau data variabelPeriksa format file, dimensi tanda, fitur terkecil, orientasi, bidang teks, dan data serial / QR apa pun sebelum komponen mencapai stasiun penandaan.
- Muat dan posisikan produkGunakan nest yang disetujui, blok-V, fixture putar, penyangga khusus, atau metode visi sehingga permukaan yang ditandai mencapai posisi dan ketinggian fokus yang sama.
- Muat resep proses yang disetujuiPilih resep yang terkait dengan material / permukaan dan kelas artwork; konfirmasi pengaturan lensa, fokus, rotary, dan referensi fixture apa pun.
- Tandai produkJalankan jendela proses yang disetujui, bukan pengaturan yang diimprovisasi secara visual.
- Periksa hasilnyaPeriksa tampilan, posisi, detail, dan keterbacaan kode bila berlaku. Kriteria penolakan harus ditetapkan sebelum produksi dimulai.
- Catat dan lakukan pergantianSimpan resep yang disetujui, penyiapan fixture, dan aturan inspeksi bersama SKU agar batch berikutnya atau perubahan artwork dimulai dari baseline yang terkendali.
- Tambahkan otomasi ketika penanganan, repeatabilitas, atau throughput memerlukannya.Tinjau pengindeksan, visi, beberapa fixture, atau sel penandaan otomatis ketika penanganan manual, variasi posisi, persyaratan inspeksi, atau laju produksi menjadi faktor pembatas.
Waktu siklus harus mencakup perubahan artwork / data, pemuatan, pemosisian, penandaan, inspeksi, dan pembongkaran. Untuk personalisasi produksi pendek, mengurangi waktu penyiapan dan pergantian mungkin lebih bernilai daripada mengurangi waktu pemindaian laser sedikit saja.
Penerimaan Sampel
Bagaimana Sampel Produk Representatif Seharusnya Dikualifikasi?
Uji sampel yang berguna melakukan lebih dari sekadar menghasilkan satu tanda yang menarik. Uji tersebut mencatat apa yang diuji, mengeksplorasi batas di sekitar hasil yang diinginkan, dan memeriksa apakah proses yang dipilih dapat diulang pada produk sebenarnya dan varian yang akan Anda jual.
Gunakan sampel yang representatif untuk produksi
- Kirim material dan finishing yang sebenarnya, termasuk warna, coating, plating, tekstur, atau perlakuan permukaan lainnya.
- Sertakan geometri produk yang sebenarnya atau sampel yang mereproduksi permukaan yang ditandai dan kondisi fokus yang sama.
- Uji ukuran artwork yang sebenarnya, teks / garis terkecil, dan modul kode apa pun yang ingin Anda produksi.
- Jika beberapa warna, batch, atau pemasok penting, sertakan varian yang representatif alih-alih mengualifikasi satu sampel dan menganggap sisanya identik.
Tetapkan pemeriksaan penerimaan sebelum pengujian
- PenampilanKontras / warna, kualitas tepi, konsistensi pengisian, tekstur permukaan, dan cacat kosmetik.
- DetailTeks kecil, garis tipis, logo, dan grafis yang padat tetap terbaca pada ukuran produksi akhir.
- PosisiPenempatan dan orientasi tetap berada dalam toleransi yang ditetapkan pada komponen berulang.
- Permukaan fungsionalTidak boleh ada lelehan, retak, geram, kerusakan pelapis, distorsi, atau hilangnya fungsi produk yang tidak dapat diterima.
- Daya tahan bila relevanAbrasi, pembersihan, pencucian, penanganan, atau paparan lingkungan diperiksa terhadap persyaratan penggunaan akhir yang sebenarnya.
- Keterulangan produksiBeberapa bagian berurutan ditandai menggunakan fixture dan resep yang sama untuk memastikan hasilnya bukan keberhasilan satu bagian saja.
Satu kupon yang terlihat bagus bukanlah akhir dari kualifikasi. Proses yang diterima harus memiliki margin yang cukup sehingga variasi normal pada material, pembebanan, dan operator tidak mendorong produksi langsung ke kondisi kegagalan.
Apa yang perlu dikirim untuk uji sampel yang berguna
| Input | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Produk | Jenis produk, foto / gambar, dimensi, dan lokasi yang ditandai | Menentukan geometri, fixture, bidang yang dapat digunakan, dan persyaratan tinggi fokus |
| Material dan permukaan | Grade/keluarga material, warna, pelapisan, finishing, pemasok, atau informasi batch jika diketahui | Menentukan rute laser mana yang secara teknis masuk akal dan variasi proses apa yang harus dicakup |
| Desain / data | Logo vektor, teks, grafik, format nomor seri, atau file kode pada ukuran produksi sebenarnya | Menetapkan persyaratan resolusi, bidang, dan waktu penandaan |
| Hasil target | Foto referensi atau aturan penerimaan tertulis untuk kontras, warna, kedalaman, kualitas tepi, dan kondisi permukaan | Mencegah “tanda terlihat” tertukar dengan hasil yang sebenarnya ingin Anda jual |
| Konteks produksi | Ukuran batch, volume tahunan, jumlah SKU, frekuensi pergantian, metode pemuatan, dan siklus target | Menghubungkan hasil sampel dengan struktur stasiun kerja, strategi fixture, dan tingkat otomasi |
| Penerimaan / ketahanan | Metode inspeksi dan persyaratan apa pun terkait abrasi, pembersihan, pencucian, keterbacaan kode, atau lingkungan | Menentukan apa yang dianggap sebagai sampel yang disetujui, bukan sekadar demonstrasi yang menarik |
Hasil Uji → Konfigurasi Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin harus mereproduksi sampel yang disetujui pada produk sebenarnya dengan ukuran, metode pemuatan, dan laju produksi yang disyaratkan. Konfigurasi akhir karena itu mengikuti bukti pengujian, bukan dimulai dari wattage atau rangka mesin yang disukai.
| Dikonfirmasi melalui pengujian atau tinjauan produksi | Keputusan konfigurasi | Mengapa ini penting |
|---|---|---|
| Rute laser yang disetujui dan jendela proses yang dapat digunakan | Keluarga sumber laser, kelas daya yang sesuai, serta rentang kontrol pulsa / parameter | Mesin harus mereproduksi efek yang disetujui dengan margin proses, bukan beroperasi pada batas satu pengaturan yang rapuh |
| Ukuran tanda dan fitur terkecil | Lensa, bidang penandaan, strategi fokus, dan persyaratan resolusi | Ukuran bidang dan performa detail halus harus sesuai dengan desain sebenarnya, bukan dipilih secara independen |
| Produk bulat, tirus, atau melengkung | Sumbu rotari, chuck / metode penyangga, ketinggian kerja, atau opsi 3D / fokus dinamis bila dibenarkan | Geometri menentukan apakah tanda tetap dalam fokus dan terpetakan dengan benar di seluruh permukaan |
| Dimensi produk, akses operator, dan ruang bebas pemuatan | Ketinggian kerja / pergerakan Z, format selubung atau stasiun kerja, bukaan pintu, ruang bebas rotari, dan akses pemuatan | Proses yang diterima tetap harus secara fisik mengakomodasi produk nyata, termasuk bagian yang tinggi, pegangan, fixture, dan operator atau metode pemuatan |
| Toleransi penempatan dan variasi pemuatan | Fixture sederhana, nest khusus, perkakas yang dapat diganti dengan cepat, atau positioning visi | Kontrol mekanis harus digunakan ketika hal itu menyelesaikan variasi secara sederhana; visi ditambahkan ketika posisi tidak dapat dikontrol secara andal hanya dengan fixture |
| Banyak SKU atau perubahan artwork yang sering | Manajemen resep, alur kerja data variabel, fixture yang dapat diganti dengan cepat, dan referensi penyiapan operator | Changeover dapat mendominasi produktivitas dalam pekerjaan personalisasi bahkan ketika waktu pemindaian laser singkat |
| Output batch yang dibutuhkan / waktu siklus | Strategi sumber dan pemindaian yang sesuai, jumlah fixture, pengindeksan rotary, pemuatan multi-posisi, atau tingkat otomatisasi | Throughput harus mencakup pemuatan dan inspeksi, bukan hanya kecepatan penandaan laser |
| Asap, bau, atau serpihan yang teramati selama pengujian | Persyaratan ekstraksi, filtrasi, dan aliran udara stasiun kerja | Proses yang diterima harus berjalan cukup bersih dan aman untuk material dan lingkungan produksi |
| Persyaratan kode atau inspeksi | Pembaca, kamera, antarmuka inspeksi, atau koneksi data jika pekerjaan memerlukannya | Tanda yang dapat dibaca mesin dan data variabel memerlukan alur kerja inspeksi dan data, bukan hanya tanda laser yang terlihat |
Titik akhir yang berguna adalah keputusan konfigurasi yang didukung oleh sampel representatif. Jika sampel membuktikan sumber, optik, jendela proses, penanganan geometri, siklus, dan metode penerimaan, penawaran dapat disusun berdasarkan persyaratan yang telah dikonfirmasi tersebut, bukan berdasarkan rekomendasi mesin generik.
Langkah Selanjutnya
Ubah Produk Anda Menjadi Brief Penandaan yang Dapat Diuji
Kirim produk asli atau sampel representatif beserta informasi material / permukaan, desain grafis, tampilan target, area penandaan, ukuran batch, dan metode produksi. Zhuorui Laser dapat menggunakan input tersebut untuk membandingkan rute laser yang praktis, hasil sampel, dan konfigurasi mesin.
Bersiaplah untuk peninjauan yang lebih cepat: foto produk / gambar · material dan permukaan · desain grafis atau file kode · ukuran marka dan fitur terkecil · hasil target · geometri produk · batch / volume tahunan · frekuensi pergantian · jumlah sampel · persyaratan ketahanan / inspeksi.