
Aplikasi Mesin Laser Marking – Tekstil, Kulit & Alas Kaki
Aplikasi Laser Marking untuk Tekstil, Kulit & Alas Kaki
Produsen tekstil, kulit, dan alas kaki menggunakan laser marking untuk logo, pola dekoratif, informasi ukuran dan perawatan, kode batch atau ketertelusuran, serta tugas data variabel tertentu. Proses yang benar bergantung pada material atau pelapisan yang tepat, tampilan target, geometri komponen, metode pemuatan, laju produksi, dan persyaratan pengendalian asap. Pengujian sampel harus mengonfirmasi kualitas tanda dan konfigurasi produksi sebelum mesin dipilih.
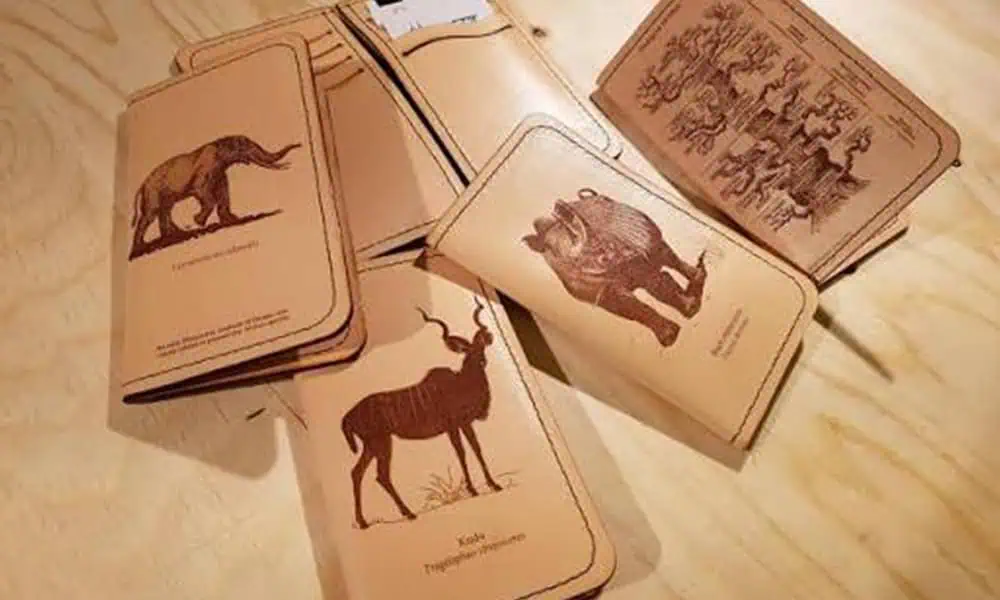
- Barang kulit, alas kaki, label tekstil, dan pola kain
- Tetapkan kontras, kualitas tepi, daya tahan, dan keterbacaan kode sebelum pengujian
- Bandingkan CO2 dan UV hanya jika material dan hasil target membenarkannya
- Gunakan hasil sampel untuk menyetel fixture, pemosisian, ekstraksi, dan form produksi
Cakupan Industri & Produk
Produk Tekstil, Kulit, dan Alas Kaki Apa yang Menggunakan Penandaan Laser?
Mulailah dari produk asli dan area yang ditandai sebelum memilih mesin. Barang kulit, alas kaki, label tekstil, dan aplikasi pola kain menciptakan persyaratan yang berbeda untuk tampilan, geometri, penempatan, penanganan, dan kecepatan produksi; gunakan aplikasi yang paling mendekati di bawah ini ketika proyek memerlukan panduan yang lebih spesifik.
Penandaan Barang Kulit
Tas, ikat pinggang, dompet, kotak, dan aksesori kulit yang mengutamakan kualitas logo, hasil akhir permukaan, penopang komponen, bau, dan inspeksi kosmetik.
Lihat penandaan barang kulitPenandaan Laser Alas Kaki
Bagian atas, sol, sol dalam, tab, dan komponen alas kaki dengan geometri melengkung, tumpukan multi-material, sensitivitas panas, dan kontrol bau.
Lihat penandaan alas kakiPenandaan Laser Label Tekstil
Label kain, label sintetis, dan tag yang dijahit atau diumpankan dari gulungan yang memerlukan data variabel, kode batch, ukuran, simbol perawatan, atau pengkodean online.
Lihat penandaan label tekstilPenandaan Laser Pola Kain
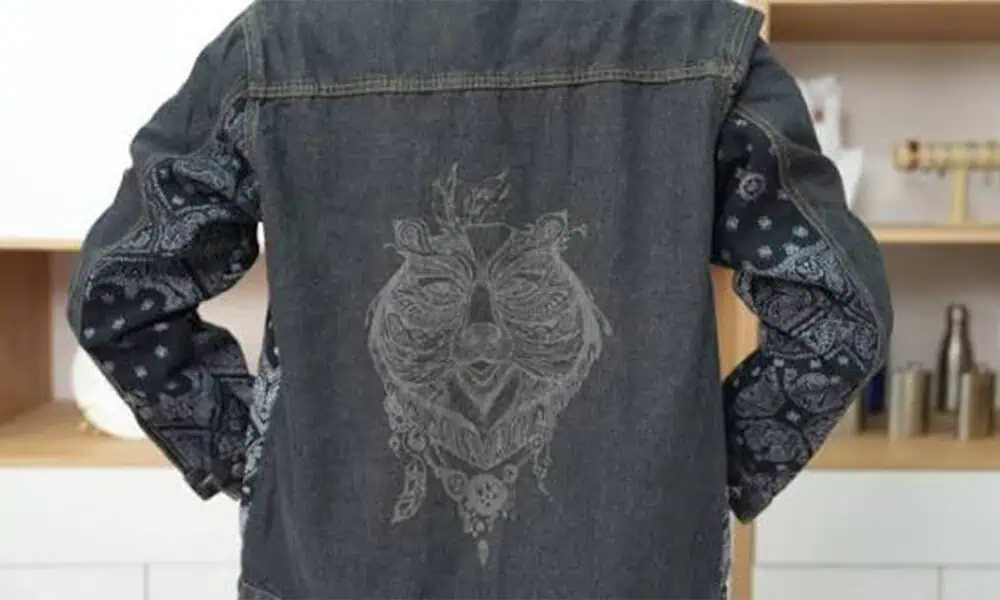
Denim, panel pakaian, pelapis furnitur, dan permukaan tekstil dekoratif yang penempatan pola, tepi gosong, penyusutan, dan konsistensi pengulangannya menentukan penyiapan.
Lihat penandaan pola kainMengapa Menandai
Mengapa Produk Tekstil, Kulit, dan Alas Kaki Ditandai dengan Laser?
Alasan penandaan menentukan apa yang harus terlihat, tahan lama, terbaca, atau dapat diulang. Logo dekoratif dan kode ketertelusuran produksi dapat menggunakan keluarga produk yang sama tetapi memerlukan pemeriksaan penerimaan yang sangat berbeda.
Branding dan dekorasi
Terapkan logo, ikon, monogram, tekstur, dan pola dekoratif tanpa menambahkan label cetak terpisah atau langkah pengukiran mekanis.
Informasi produk
Tandai ukuran, model, informasi perawatan, identifikasi komponen, atau informasi tetap lainnya langsung pada label, komponen, atau aksesori jadi.
Ketertelusuran dan data variabel
Tambahkan kode batch, nomor seri, kode QR, atau kode Data Matrix saat riwayat produksi atau identifikasi tingkat item harus mengikuti produk.
Produksi jangka pendek yang fleksibel
Ubah karya seni atau data antara gaya, ukuran, batch, atau pesanan yang dipersonalisasi saat konten digital berubah lebih sering daripada stasiun kerja fisik.
Konten Penandaan
Apa yang Biasanya Ditandai pada Produk Tekstil, Kulit, dan Alas Kaki?
Isi penandaan mengubah ukuran fitur yang diperlukan, kontras, metode penempatan, alur kerja data, dan metode inspeksi. Tentukan artwork atau kode yang sebenarnya sebelum membandingkan konfigurasi mesin.
| Konten tanda | Produk umum | Yang perlu diperiksa |
|---|---|---|
| Logo atau grafik dekoratif | Tas kulit, sabuk, dompet, bagian atas sepatu, denim, dan panel pakaian. | Penempatan, kualitas tepi, nada atau kontras, rasa permukaan, dan batas penolakan kosmetik. |
| Informasi ukuran, model, atau perawatan | Label tekstil, komponen sepatu, dan aksesori pakaian. | Kejelasan karakter kecil, kontras, dan daya tahan terhadap pencucian/gesekan jika diperlukan oleh penggunaan akhir. |
| Kode batch, kode tanggal, atau nomor seri | Label, tag, komponen alas kaki, dan aksesori tekstil yang dikemas. | Ukuran karakter, sumber data, metode pergantian, dan penempatan yang dapat diulang. |
| Kode QR atau Data Matrix | Label ketertelusuran, tag anti-pemalsuan, dan ID manufaktur. | Ukuran modul, kontras, zona tenang, pencahayaan pemindai, dan aturan pengerjaan ulang. |
| Pola atau tekstur besar | Efek denim, panel kain, pelapis furnitur, dan permukaan tekstil bermerek. | Penyelarasan pola, efek panas, penyusutan, tegangan web atau panel, dan keterulangan di seluruh area. |
Ketika suatu kode harus bertukar data dengan basis data produksi, pemindai, PLC, atau MES, tinjau aliran data yang diperlukan bersama dengan tugas penandaan. Lihat Ketertelusuran, PLC, MES & Integrasi Data untuk metode integrasi tingkat sistem.
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser?
Nama material saja tidak cukup. Jendela proses dibentuk oleh konstruksi permukaan, efek target, ukuran detail, geometri, kebutuhan produksi, dan perilaku asap dari bagian yang sebenarnya.
Material dan konstruksi permukaan
Jenis kulit, serat atau campuran tekstil, lapisan sintetis, pelapisan, busa, karet, perekat, dan finishing dapat mengubah penyerapan, respons warna, pelelehan, gosong, dan residu.
Jenis marka dan persyaratan fitur
Kontras terang atau gelap, ukiran dangkal, tekstur dekoratif, teks halus, atau kode yang dapat dibaca mesin menciptakan kebutuhan fitur, efek permukaan, dan jendela proses yang berbeda.
Detail dan area bertanda
Karakter kecil dan modul kode menekankan resolusi optik dan stabilitas fokus; pola yang lebih besar menekankan cakupan bidang, penempatan, dan pengelolaan panas di seluruh area.
Geometri part
Bagian yang datar, lunak, dijahit, melengkung, dibentuk, atau diberi umpan gulungan mengubah dukungan, pemulihan datum, jarak kerja, dan besarnya variasi ketinggian yang harus dikendalikan.
Persyaratan produksi
Ukuran batch, waktu takt, kecepatan lini, pemuatan operator, pergantian SKU, dan data variabel menentukan apakah penanganan manual, berbantuan visi, flying, atau otomatis dapat dilakukan secara praktis.
Asap, bau, dan residu
Volume asap, kondensat, dan residu dapat memengaruhi kebersihan optik, tampilan komponen, lingkungan operator, dan paket ekstraksi yang diperlukan untuk produksi yang stabil.
Untuk respons spesifik material, tinjau yang relevan kulit, tekstil, busa dan EVA, silikon dan karet atau plastik berlapis panduan sebelum menetapkan jendela proses.
Hasil Target
Hasil Apa yang Harus Ditetapkan Sebelum Pengujian?
Sampel harus dinilai terhadap hasil yang benar-benar dibutuhkan oleh komponen produksi. Tetapkan kriteria penerimaan sebelum membandingkan sumber laser, karena tanda yang terlihat secara visual masih dapat gagal memenuhi persyaratan daya tahan, keterbacaan kode, kualitas permukaan, atau waktu siklus.
| Tugas | Hasil target | Fokus penerimaan tipikal |
|---|---|---|
| Logo atau tanda dekoratif | Nada, kontras, atau tekstur yang diperlukan dengan dampak kosmetik yang terkendali. | Definisi tepi, keseragaman, penempatan, sentuhan permukaan, dan kerusakan panas yang terlihat. |
| Informasi label tekstil | Teks atau simbol kecil yang dapat dibaca yang tetap dapat diterima melalui penanganan atau paparan yang dipersyaratkan. | Kejelasan karakter, kontras, dan uji cuci/gosok tertentu yang ditetapkan. |
| Kode QR atau Data Matrix | Geometri dan kontras kode yang stabil yang dapat dibaca dalam pengaturan inspeksi yang dimaksud. | Bentuk modul, zona tenang, hasil pemindai, dan keterulangan. |
| Pola kain | Penempatan dan tampilan pola yang konsisten di seluruh panel atau area web yang dituju. | Keselarasan, konsistensi nada, penyusutan, gosong, dan keterulangan. |
| Komponen alas kaki | Tanda yang konsisten pada komponen lengkung atau hasil cetakan yang sebenarnya tanpa kerusakan permukaan yang tidak dapat diterima. | Konsistensi fokus, posisi, efek panas, residu, dan batas penolakan kosmetik. |
Geometri dan Pembebanan
Bagaimana Bentuk Komponen dan Pembebanan Memengaruhi Penyiapan?
Banyak masalah tekstil dan alas kaki merupakan masalah pemosisian atau penopangan, bukan masalah sumber laser. Benda kerja harus tetap berada pada posisi dan kondisi fokus yang dapat diulang saat operator atau lini memuat komponen.
- Potongan fleksibel datar: gunakan permukaan penopang yang stabil, datum yang dapat diulang, dan penahan yang cukup untuk mencegah kerutan, kelendutan, atau terangkatnya tepi.
- Alas kaki melengkung atau komponen hasil cetakan: tinjau sarang penyangga, sudut penandaan, variasi ketinggian, cakupan area dan akses ke area kosmetik.
- Label atau kain yang diumpankan dari gulungan: kendalikan tegangan web, posisi pemicu, kecepatan jalur, penetapan waktu data variabel, dan ekstraksi di sepanjang web yang bergerak.
- Batch kecil dan personalisasi: rencanakan pergantian artwork, pergantian fixture, penyelarasan operator, dan persetujuan first-off sehingga perubahan SKU yang sering tidak menimbulkan kesalahan penempatan.
- Posisi komponen yang bervariasi: perbaiki fixture terlebih dahulu, atau evaluasi pemosisian visi ketika komponen tidak dapat ditempatkan secara konsisten hanya dengan referensi mekanis.
Laser Uji Pertama
Sumber Laser Mana yang Harus Diuji Terlebih Dahulu?
Pilih uji laser pertama berdasarkan konstruksi material dan hasil yang ditargetkan, bukan hanya dari nama produk. CO2 adalah perbandingan pertama yang umum untuk banyak tugas kulit dan tekstil; UV layak dibandingkan untuk permukaan sintetis atau berlapis tertentu yang sensitif panas dan kebutuhan detail halus.
Penandaan laser CO2
Tinjau terlebih dahulu saat: aplikasi menggunakan kulit, tekstil, kain, permukaan organik, atau lapisan non-logam tertentu yang mana interaksi CO2 kemungkinan menghasilkan kontras, ukiran, atau efek permukaan yang diperlukan.
Uji sampel harus memeriksa: warna atau kontras, gosong, kualitas tepi, penyusutan, residu, bau, dan waktu siklus pada material dan finishing yang sebenarnya.
penandaan laser UV
Bandingkan saat: label sintetis terpilih, permukaan polimer berlapis, atau aplikasi berdetail halus tidak mencapai target dengan proses pertama, atau sensitivitas panas membuat panjang gelombang lain layak diuji.
Uji sampel harus memeriksa: apakah detail dan kontras yang dibutuhkan meningkat tanpa menimbulkan kerusakan permukaan, residu, atau kompromi waktu siklus yang tidak dapat diterima.
Batas perangkat keras logam: jika komponen yang ditandai sebenarnya adalah gesper logam, penarik ritsleting, lubang tali, tag logam, atau perangkat keras lainnya, perlakukan sebagai tugas penandaan logam dan saring rute Fiber/MOPA yang sesuai untuk logam dan permukaan tersebut, alih-alih mengasumsikan arah sumber kulit/tekstil berlaku.
Penting: jangan memilih daya sumber atau mesin final hanya dari label material generik. Catat sampel persis, kondisi permukaan, artwork, dan hasil penerimaan sebelum beralih dari penyaringan sumber ke pemilihan konfigurasi.
Pemosisian dan Bentuk Produksi
Kapan Fixture, Visi, atau Penandaan Terbang Dibutuhkan?
Fixture, visi, dan penandaan terbang menyelesaikan masalah penanganan dan pemosisian. Semuanya harus dievaluasi setelah uji sumber menunjukkan bahwa material dan efek target layak.
Fixture atau dudukan penopang
Gunakan acuan mekanis ketika bagian yang lunak, melengkung, atau dicetak memerlukan dukungan, orientasi, atau ketinggian yang dapat diulang selama pemuatan manual.
Pemosisian visi
Evaluasi visi ketika posisi atau orientasi bagian cukup bervariasi sehingga fixture tetap tidak dapat menempatkan artwork secara andal relatif terhadap produk sebenarnya.
Penandaan bergerak / online
Evaluasi penandaan online untuk label yang diumpankan dari gulungan, web kontinu, atau produksi bergerak di mana kecepatan lini, waktu pemicu, dan perubahan data harus tetap tersinkronisasi.
Mode Kegagalan
Di Mana Proyek Penandaan Laser Tekstil, Kulit, dan Alas Kaki Biasanya Gagal?
Sampel yang gagal harus didiagnosis berdasarkan gejala yang terlihat. Mengubah daya sumber secara membabi buta dapat menyembunyikan penyebab sebenarnya ketika masalahnya adalah variasi material, fokus, penyangga, tumpang tindih, pemosisian, atau ekstraksi.
| Masalah yang teramati | Kemungkinan penyebab | Periksa terlebih dahulu |
|---|---|---|
| Warna atau kontras tidak merata | Variasi hasil akhir permukaan, perbedaan batch material, fokus yang tidak konsisten, atau penyangga yang tidak rata. | Bandingkan komponen dari batch yang sama, konfirmasi kondisi permukaan, dan verifikasi jarak kerja di seluruh area yang ditandai. |
| Gosong, penghitaman berlebihan, atau hangus | Masukan termal yang terlalu besar, tumpang tindih berlebihan, pemindaian yang lambat, atau jendela proses yang terlalu agresif untuk permukaan tersebut. | Kurangi beban termal secara sistematis sambil menjaga sampel, desain, dan kondisi fokus tetap terkendali. |
| Pelelehan, pengglasiran, penyusutan, atau distorsi | Lapisan sintetis peka panas, kepadatan energi berlebihan, atau material fleksibel yang tidak ditopang. | Konfirmasi konstruksi material, lalu bandingkan jendela proses dengan panas lebih rendah atau arah sumber lain jika dibenarkan. |
| Tepi kabur atau terdistorsi | Kerutan, melengkung turun, pergerakan benda kerja, perubahan ketinggian, atau pemulihan datum yang buruk. | Stabilkan benda kerja dan verifikasi fokus sebelum mengubah resep laser. |
| Keterbacaan QR atau Data Matrix yang buruk | Kontras tidak memadai, modul terdeformasi, tekstur permukaan, kontaminasi, atau penempatan yang tidak konsisten. | Periksa geometri modul dan kontras pada permukaan sebenarnya, lalu verifikasi dengan pengaturan pembaca atau verifier yang dituju. |
| Residu asap, kondensat, atau bau yang menetap | Material dengan asap tinggi, posisi penangkapan yang buruk, aliran udara yang tidak memadai, atau kombinasi material/proses yang tidak sesuai. | Tinjau penangkapan asap pada tanda dan identifikasi pelapis, perekat, atau aditif yang tidak diketahui sebelum melanjutkan pengujian produksi. |
| Posisi tanda tidak konsisten | Perangkat pemasangan longgar, tegangan web bervariasi, orientasi bagian berubah, atau waktu pemicu yang salah. | Pisahkan kesalahan pemosisian dari hasil laser dan perbaiki datum, fixture, vision, atau metode pemicu. |
Asap, Bau, dan Residu
Pengendalian Asap Harus Dievaluasi dengan Material Sebenarnya
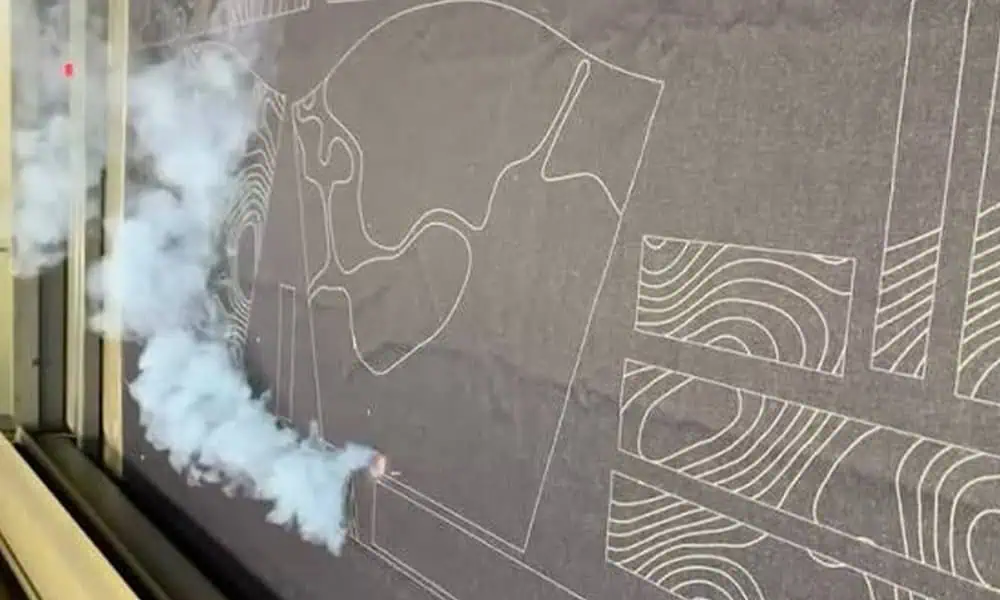
Kulit, tekstil, busa, karet, dan produk sintetis berlapis dapat menghasilkan asap, bau, kondensat, arang, atau residu. Ekstraksi memengaruhi kebersihan, pemeliharaan optik, kondisi operator, dan apakah sampel yang telah dikualifikasi dapat diulang dalam produksi.
Identifikasi lapisan yang tidak diketahui sebelum pengujian
Kulit sintetis yang tidak diketahui, tekstil tahan api, kain berlapis, perekat, dan komponen alas kaki multi-lapis mungkin memerlukan informasi material dari pemasok atau SDS sebelum uji coba proses dan perencanaan ekstraksi.
Kualifikasi ekstraksi bersama proses
Catat di mana asap ditangkap, apakah residu kembali ke komponen, seberapa cepat endapan menumpuk, dan apakah persyaratan pembersihan atau filter praktis pada laju produksi yang dimaksud.
Sebelum Pengujian Sampel
Informasi Apa yang Harus Disiapkan Sebelum Pengujian?
Pengujian harus mewakili produk nyata dan kebutuhan produksi. Brief aplikasi harus mendefinisikan komponen, material, artwork, geometri, kriteria penerimaan, dan konteks produksi yang diharapkan sebelum sampel dibandingkan.
| Input | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Jenis produk | Tas, sabuk, dompet, bagian atas sepatu, sol luar, sol dalam, panel kain, label, material gulungan, atau aksesori. | Menentukan geometri, penanganan, area kosmetik, dan ekspektasi throughput. |
| Material dan permukaan | Jenis kulit, serat/campuran tekstil, busa, karet, pelapis, perekat, atau konstruksi sintetis; informasi material dari pemasok jika tersedia. | Menetapkan asumsi penyaringan sumber dan pengendalian asap yang perlu diuji. |
| Desain atau kode | File logo, teks, QR/Data Matrix, format serial, ukuran, dan fitur terkecil. | Menetapkan persyaratan detail, bidang, data, dan inspeksi. |
| Geometri komponen dan pembebanan | Area datar/melengkung/lunak/dijahit, ketebalan, lokasi bertanda, toleransi, datum, dan metode pembebanan. | Menentukan kebutuhan penyangga, fokus, fixture, visi, atau penanganan online. |
| Kriteria penerimaan | Nada atau kontras target, kedalaman jika relevan, kualitas tepi, sensasi sentuhan, paparan cuci/gosok/lentur, keterbacaan kode, batas bau dan residu. | Menetapkan apa yang dianggap sebagai sampel yang berhasil, bukan hanya mengandalkan penampilan. |
| Konteks produksi | Ukuran batch, siklus yang diharapkan, kecepatan lini, perubahan SKU, alur kerja operator, koneksi data, dan jumlah sampel. | Menghubungkan hasil sampel dengan stasiun kerja yang realistis dan lingkup penawaran. |
Kualifikasi Sampel
Bagaimana Sampel Representatif Harus Dikualifikasi?
Kualifikasi harus menjawab dua pertanyaan: apakah marka tersebut memenuhi persyaratan produk, dan dapatkah hasil itu diulang dalam kondisi produksi yang dimaksudkan?
1. Konfirmasi tampilan dan detail
Bandingkan nada, kontras, definisi tepi, fitur terkecil, dan kondisi permukaan dengan target yang disepakati.
2. Periksa kerusakan yang tidak diinginkan
Periksa adanya gosong, lelehan, penyusutan, distorsi, residu berlebih, kerusakan lapisan, atau perubahan tekstur yang tidak dapat diterima.
3. Periksa ketahanan bila diperlukan
Gunakan paparan pencucian, gosokan, pelenturan, atau penanganan yang disyaratkan pelanggan saat ketahanan penting untuk aplikasi sebenarnya.
4. Verifikasi kode jika berlaku
Baca atau verifikasi konten QR, Data Matrix, atau serial menggunakan metode pemeriksaan dan kondisi pencahayaan yang dimaksudkan.
5. Ulangi pada komponen yang representatif
Uji beberapa komponen nyata atau bagian representatif untuk mengungkap variasi batch, kelengkungan, penempatan, dan penopang.
6. Catat kondisi produksi
Catat arah sumber yang terkualifikasi, pengaturan proses, asumsi optik/medan, fixture, jarak kerja, kondisi ekstraksi, dan waktu siklus aktual yang digunakan untuk sampel yang diterima.
Alur Kerja Produksi
Bagaimana Sampel yang Terkualifikasi Masuk ke Produksi?
Setelah sampel representatif lulus kualifikasi, tugas berikutnya adalah mereproduksi hasil yang diterima tersebut dalam kondisi pemuatan, pemosisian, ekstraksi, dan siklus yang nyata. Penyiapan produksi harus membekukan kondisi yang membuat sampel dapat diterima dan memverifikasi bahwa operator atau lini dapat mengulanginya.
1. Bekukan material dan permukaan yang terkualifikasi
Catat informasi material, pelapisan, finishing, pemasok atau batch, dan kondisi produk representatif yang digunakan untuk sampel yang diterima.
2. Bekukan kondisi proses yang terkualifikasi
Catat arah sumber yang diterima, jendela proses, artwork, asumsi optik/medan, dan kondisi lain yang secara langsung memengaruhi marka.
3. Bekukan penyangga, datum, dan fokus
Tentukan fixture, penahan tekan, datum, jarak kerja, dan posisi bertanda yang diperlukan untuk mereproduksi sampel yang terkualifikasi pada part sebenarnya.
4. Verifikasi pemuatan aktual dan pergantian
Jalankan metode pemuatan operator, tray, web, atau lini yang dimaksudkan dan periksa aksesibilitas, pemulihan penempatan, pergantian SKU, dan penyiapan first-off.
5. Verifikasi keterulangan, siklus, dan ekstraksi
Jalankan beberapa part representatif pada ritme produksi yang dimaksudkan dan konfirmasi waktu siklus aktual, konsistensi penandaan, penangkapan asap, dan perilaku residu.
6. Definisikan first-off, inspeksi rutin, dan aturan penolakan
Tetapkan persetujuan first-off, metode inspeksi rutin, verifikasi kode bila diperlukan, dan kondisi yang memicu pengerjaan ulang, peninjauan parameter, atau eskalasi proses.
Hasil Pengujian ke Konfigurasi Mesin
Bagaimana Hasil Sampel Menentukan Konfigurasi Akhir Mesin?
Sampel yang diterima mempersempit pilihan sumber laser, tetapi mesin akhir ditentukan oleh hasil penandaan dan batasan produksi. Gunakan temuan pengujian untuk memetakan kebutuhan sumber, optik, bidang, fixture, penentuan posisi, ekstraksi, dan otomasi.
| Temuan pengujian atau produksi | Konsekuensi konfigurasi |
|---|---|
| CO2 menghasilkan hasil yang diperlukan tanpa efek panas atau residu yang tidak dapat diterima. | Pertahankan CO2 sebagai arah sumber utama dan tentukan ukuran sumber, optik, serta bidang sesuai proses dan kebutuhan siklus yang telah dikualifikasi. |
| Permukaan sintetis atau berlapis terpilih memerlukan hasil detail halus yang lebih bersih daripada yang dihasilkan proses pertama. | Bandingkan UV atau arah sumber lain yang dapat dibenarkan sebelum mengubah desain stasiun kerja. |
| Karakter kecil atau modul kode kecil sulit direproduksi secara konsisten. | Tinjau optik, trade-off ukuran bidang, jarak kerja, stabilitas fokus, dan metode inspeksi alih-alih meningkatkan daya secara default. |
| Kelengkungan atau penopang yang lunak menyebabkan variasi fokus dan penempatan. | Tambahkan nest penyangga, fixture, strategi Z/fokus, atau kontrol geometri lain yang sesuai dengan komponen. |
| Posisi atau orientasi part bervariasi antar pemuatan. | Perbaiki datum mekanis atau evaluasi pemosisian visi ketika lokasi mekanis saja tidak dapat diandalkan. |
| Material yang diumpankan dengan rol atau bergerak harus ditandai tanpa menghentikan lini. | Evaluasi penandaan terbang/online, logika encoder atau pemicu, penanganan web, dan ekstraksi di sepanjang jalur yang bergerak. |
| Asap, kondensat, atau residu tinggi selama proses yang diterima. | Tingkatkan perhatian pada penangkapan lokal, aliran udara enclosure, filtrasi, akses pembersihan, dan kondisi pemeliharaan dalam paket mesin. |
| Pemuatan manual tidak dapat memenuhi persyaratan takt atau pergantian yang dibutuhkan. | Tinjau pemuatan baki, penanganan semi-otomatis, beberapa stasiun, atau tingkat otomatisasi yang lebih tinggi berdasarkan urutan produksi yang sebenarnya. |
| Part sebenarnya, fixture, atau panel kain memerlukan ruang bebas fisik yang lebih besar daripada sampel datar yang digunakan selama pengembangan proses. | Konfirmasikan envelope benda kerja fisik dan fixture secara terpisah dari bidang penandaan; tinjau ukuran meja, travel Z atau ruang bebas ketinggian kerja, ruang fixture, dan akses pemuatan operator sebelum memilih bentuk mesin final. |
| Data variabel harus disinkronkan dengan catatan produksi. | Definisikan antarmuka perangkat lunak, pemicu, pembaca, dan PLC/MES bersama dengan stasiun kerja penandaan. |
Oleh karena itu, penawaran yang berguna harus didasarkan pada sampel yang memenuhi syarat dan ringkasan produksi, bukan hanya pada nama material atau daya yang diminta. Zhuorui Laser dapat menggunakan hasil pengujian yang diterima untuk merekomendasikan bentuk mesin, arah sumber, optik, fixture, metode pemosisian, ekstraksi, dan tingkat otomatisasi yang harus ditinjau untuk proyek tersebut.
Langkah Selanjutnya
Kirim Tugas Produk, Bukan Hanya Nama Material
Untuk aplikasi tekstil, kulit, dan alas kaki, berikan bentuk produk, material dan permukaan, konten penandaan, hasil target, metode pemuatan, laju produksi, dan kriteria penerimaan sampel. Masukan tersebut memungkinkan pemilihan pengujian pertama yang tepat dan mengubah hasil yang memenuhi syarat menjadi konfigurasi mesin yang realistis.
Bersiaplah untuk peninjauan yang lebih cepat: foto atau gambar produk, detail material dan permukaan, file artwork/kode, area yang ditandai dan fitur terkecil, efek target, kuantitas sampel, laju produksi, kebutuhan fixture atau online, masalah ekstraksi, voltase, dan tujuan.