
Panduan material plastik berlapis
Penandaan Laser Plastik Berlapis
Plastik berlapis adalah sistem permukaan: cat, tinta, film, atau pernis berada di atas substrat termoplastik. Hasil yang berguna biasanya adalah penghilangan lapisan yang terkendali atau perubahan kontras, sedangkan prosesnya harus tetap berada di dalam rentang termal dan asap yang sempit.
Yang paling penting: lapisan dan substrat plastik harus dievaluasi sebagai satu sistem material. Tujuan praktisnya adalah menciptakan kontras yang diperlukan atau perubahan lapisan secara selektif tanpa timbulnya pelelehan, pelengkungan, terangkatnya tepi, residu, atau masalah pengendalian asap yang tidak dapat diterima.
Kerangka keputusan material
01 · Jawaban langsung
Dapatkah Plastik Berlapis Ditandai dengan Laser?
Ya, banyak komponen plastik berlapis dapat ditandai dengan laser, tetapi hasilnya bergantung pada lapisan maupun plastik di bawahnya. Laser dapat secara selektif menghilangkan atau memodifikasi lapisan, mengekspos substrat yang kontras, atau menciptakan perubahan permukaan yang dapat dibaca. Jendela proses yang dapat digunakan dibatasi oleh adhesi lapisan, pigmen dan curing, sensitivitas panas substrat, geometri komponen, perilaku asap, dan kualitas tepi yang dibutuhkan.
Kandidat yang baik
Komponen jadi yang pelapisannya dan substratnya menciptakan jendela kontras yang dapat dikendalikan serta plastiknya dapat menoleransi energi lokal yang diperlukan tanpa deformasi yang tidak dapat diterima.
Perlu pengujian sampel
Pelapisan yang tidak diketahui, warna campuran, dinding tipis, persyaratan kosmetik yang ketat, kode kecil yang dapat dibaca mesin, atau komponen apa pun yang formulasi pelapisannya dan grade plastiknya tidak terdokumentasi sepenuhnya.
Jangan memilih hanya berdasarkan nama material
“ABS,” “PC,” atau “plastik bercat” bukan informasi yang cukup untuk pilihan laser akhir. Sistem pelapisan akhir, target penandaan, geometri, dan metode penerimaan menentukan apakah proses tersebut siap produksi.
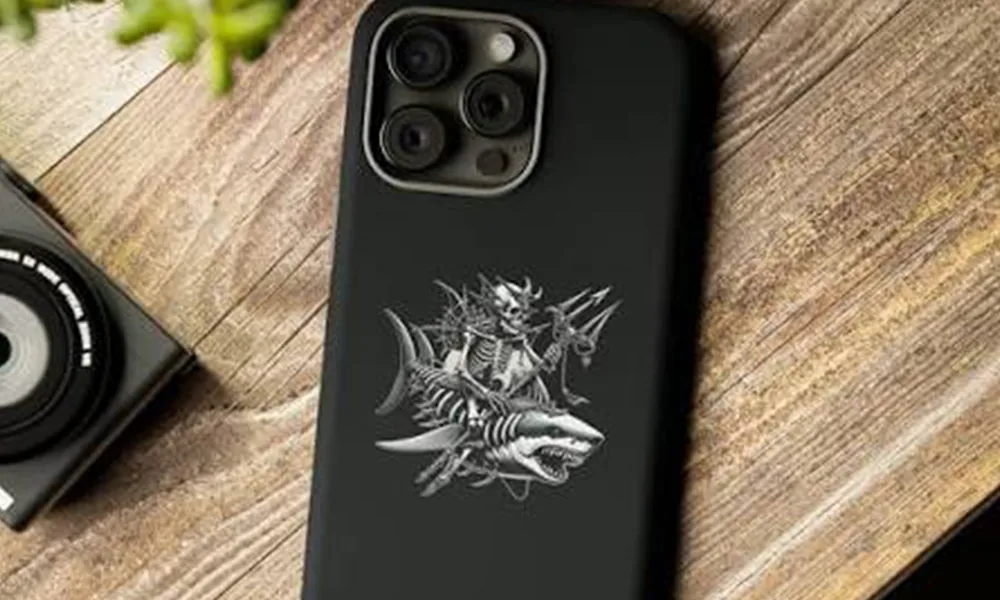
Contoh permukaan berlapis
Pelapisan dapat menjadi lapisan penandaan
Housing berlapis dapat menghasilkan tanda visual yang kuat ketika laser mengubah atau secara selektif menghilangkan lapisan atas tanpa kerusakan yang tidak dapat diterima pada plastik di bawahnya. Pertanyaan kuncinya bukan apakah komponen itu sekadar “plastik,” melainkan bagaimana pelapisan dan substratnya merespons sebagai satu sistem permukaan.
02 · Faktor material
Apa yang Menentukan Hasil Penandaan Laser pada Plastik Berlapis?
Housing bercat hitam, penutup ABS bertinta putih, dan panel polikarbonat berpernis dapat semuanya terlihat seperti “plastik berlapis,” tetapi responsnya bisa berbeda. Lapisan atas, resin, keadaan pengerasan, dan pengungkapan yang diinginkan menentukan jendela proses yang dapat digunakan.
Input yang mengubah hasil
- Pelapisan: cat, tinta, pernis, film, atau lapisan tercetak; warna, kandungan pigmen, dan adhesi.
- Substrat: ABS, PC, PP, PA, POM, atau grade terisi/dimodifikasi; ketebalan dinding dan geometri lokal.
- Target: penghilangan lapisan, perubahan warna, kode yang dapat terbaca, logo, atau efek taktil yang terkendali.
- Batas termal: warpage, perubahan kilap, pemutihan, gelembung, aliran lelehan, atau tanda tegangan harus tetap berada dalam kriteria penerimaan.
Mengapa satu resep tidak cocok untuk setiap plastik berlapis
Pengaturan yang dengan bersih menyingkap substrat terang di bawah satu lapisan dapat membakar, membuat noda, atau meninggalkan tanda berkontras rendah pada lapisan lain. Formulasi resin, pengisi, warna substrat, kimia pelapisan, ketebalan lapisan, keadaan pengawetan, dan adhesi semuanya dapat mengubah penyerapan dan respons panas.
Aturan praktis: gunakan deskripsi material untuk memilih arah pengujian, lalu konfirmasi kontras, kualitas tepi, deformasi, residu, dan performa kode pada komponen jadi sebelum menetapkan konfigurasi mesin.
03 · Aplikasi
Di Mana Bagian Plastik Berlapis Digunakan dan Mengapa Ditandai?
Plastik berlapis umum digunakan di mana pun sebuah bagian cetakan memerlukan tampilan akhir yang halus sekaligus identifikasi yang tahan lama, simbol, atau informasi variabel. Tugas penandaan biasanya terkait dengan identifikasi produk, pengoperasian, perakitan, servis, atau ketertelusuran.
Casing elektronik
Panel kontrol, adaptor, penutup instrumen, dan selungkup listrik mungkin memerlukan informasi model, identifikasi port, simbol, nomor seri, atau kode ringkas tanpa menambahkan label terpisah.
Plastik otomotif dan kendaraan listrik
Sakelar, housing konektor, kontrol, dan komponen interior berlapis mungkin memerlukan identifikasi komponen, simbol fungsional, kode produksi, atau tanda ketertelusuran yang tetap sejajar dengan permukaan akhir.
Peralatan rumah tangga dan produk konsumen
Tombol, bezel, casing, dan komponen antarmuka dapat menggunakan penandaan laser untuk logo, legenda, informasi model, dan simbol pengoperasian ketika tampilan yang bersih dan dapat diulang menjadi penting.
Peralatan industri dan teknis
Casing pengontrol, panel instrumen, dan antarmuka mesin mungkin memerlukan legenda tahan lama, informasi seri, simbol peringatan, atau pengenal servis pada permukaan plastik berlapis.
04 · Isi Tanda
Apa yang Biasanya Ditandai pada Komponen Plastik Berlapis?
Isi tanda memengaruhi ukuran fitur, kebutuhan kontras, metode inspeksi, dan jendela laser yang harus dikembangkan. Logo dekoratif dan kode kecil yang dapat dibaca mesin tidak memiliki kriteria penerimaan yang sama.
Identifikasi
- Nama produk dan nomor model
- Nomor part dan pengenal revisi
- Nomor seri, kode lot, dan kode tanggal
Grafik fungsional
- Logo dan grafik merek
- Legenda tombol dan simbol antarmuka
- Simbol pengoperasian atau peringatan jika berlaku
Data ketertelusuran
- Kode QR dan kode Data Matrix
- Data produksi alfanumerik ringkas
- Pengenal variabel yang tertaut ke catatan hilir
Contoh ketertelusuran
Kode kecil menaikkan standar penerimaan
ID alfanumerik dan simbol yang dapat dibaca mesin memerlukan lebih dari sekadar kontras yang terlihat. Ukuran fitur, ketajaman tepi, tekstur permukaan, pencahayaan, dan posisi komponen semuanya memengaruhi keterbacaan, sehingga komponen produksi berlapis yang sebenarnya harus diuji dengan format kode yang asli.

05 · Hasil target
Hasil Penandaan Apa yang Harus Anda Targetkan?
Efek laser fisik dan hasil penerimaan produksi saling terkait, tetapi keduanya bukan hal yang sama. Pertama, tentukan apa yang seharusnya terjadi pada pelapisan dan substrat, lalu tentukan bagaimana marka akhir akan diterima.
Eksposur terkendali
Hilangkan cukup lapisan untuk menampakkan substrat yang dimaksud tanpa mengukir ke dalam plastik atau mengangkat tepi di sekitarnya.
Periksa: kontras, lebar garis, residu tepi, dan deformasi lokal.
Kontras suhu rendah
Untuk komponen peka panas atau berdinding tipis, prioritaskan perubahan visual yang dapat terbaca sambil membatasi perubahan warna, deformasi lengkung, dan pergeseran kilap.
Periksa: perubahan dimensi dan tampilan di bawah pencahayaan yang disepakati.
Pengkodean yang dapat diulang
Untuk nomor seri, kode QR, atau pengenal batch, nilai marka dengan konten aktual, geometri, fixture, dan pengaturan inspeksi.
Pemeriksaan pembaca: konfirmasikan kemampuan dekode di bawah pencahayaan dan posisi bagian yang dimaksud. Pemeriksaan verifikator: saat grade formal diperlukan, gunakan metode verifikasi yang disepakati dan kendalikan ukuran modul, quiet zone, pencahayaan, fokus, dan kondisi permukaan.
06 · Geometri bagian
Bagaimana Bentuk, Ketebalan, dan Ukuran Part Mengubah Prosesnya?
Sistem pelapisan yang sama dapat berperilaku berbeda pada plakat datar, dinding cetakan tipis, penutup melengkung, atau area penandaan yang cekung. Geometri mengubah fokus, aliran panas, kestabilan fixture, ukuran bidang, dan ekstraksi asap di sekitar marka.
Dinding tipis
Bagian tipis memiliki massa termal lebih kecil dan dapat melengkung, melunak, atau menunjukkan perubahan kilap lebih cepat. Input panas lokal yang lebih rendah, waktu diam yang lebih singkat, dan dukungan fixture yang lebih baik dapat menjadi lebih penting.
Permukaan melengkung
Perubahan ketinggian permukaan dapat menggeser lapisan menjauh dari fokus terbaik, sehingga mengubah ukuran titik, lebar garis, dan konsistensi penghilangan. Kelengkungan ringan mungkin masih dapat ditangani; variasi ketinggian yang lebih besar dapat memerlukan optik, posisi, atau peninjauan fokus dinamis yang berbeda.
Area yang cekung atau terhalang
Rib, dinding, boss, dan konektor di dekatnya dapat membatasi jalur optik, akses fixture, atau aliran udara ekstraksi. Marka yang berhasil pada kupon terbuka dapat gagal saat dipindahkan ke geometri hasil cetakan akhir.
Komponen besar atau multi-tinggi
Bidang yang lebih besar mengubah optik dan dapat mempertukarkan area penandaan dengan ukuran spot dan resolusi fitur. Beberapa ketinggian dapat memerlukan penyesuaian Z, fixture khusus, beberapa posisi, atau tinjauan penandaan 3D.
07 · Skrining rute laser
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Fiber, UV, dan CO₂ masing-masing dapat relevan dalam pengerjaan plastik, tetapi rute yang tepat bergantung pada absorpsi, kimia pelapisan, sensitivitas substrat, ukuran marka, dan geometri produksi. Tabel ini adalah panduan skrining, bukan janji kinerja akhir.
| Rute untuk dievaluasi | Mengapa ini mungkin cocok | Risiko tipikal untuk diuji | Kapan harus mengarahkan ke tinjauan mesin |
|---|---|---|---|
| Penandaan UV | Sering kali layak untuk penyaringan fitur halus, plastik sensitif, atau penghilangan lapisan ketika diperlukan jejak termal yang lebih kecil. | Kimia lapisan, respons resin, residu tepi, daya sumber, dan kebutuhan pendinginan. | Teks halus, kode kecil, dinding tipis, warna campuran, atau anggaran panas yang sempit. |
| Fiber / MOPA | Mungkin cocok untuk plastik berpigmen atau mengandung aditif tertentu dan beberapa permukaan berlapis ketika jendela absorpsi menguntungkan. | Kontras rendah, penghangusan, pelelehan atau perubahan kilap, pengelupasan lapisan, dan perubahan warna substrat. | Platform serat yang ada, bidang yang lebih besar, penandaan serial, atau kebutuhan untuk membandingkan kontrol pulsa. |
| CO₂ | Dapat relevan untuk beberapa lapisan organik, film, dan permukaan plastik ketika lapisan dan substrat menyerap secara berguna. | Masukan panas yang luas, pelelehan, asap, pembulatan tepi, dan penghilangan yang tidak konsisten melalui ketebalan. | Grafis area luas, sistem film/lak, atau tumpukan material yang terkonfirmasi kompatibel dengan CO₂. |
08 · Mode kegagalan
Apa Saja Risiko dan Mode Kegagalan yang Umum?
Ketika penandaan pada plastik berlapis gagal, menambah daya jarang menjadi langkah diagnostik pertama. Pisahkan respons lapisan, beban termal, posisi, dan perilaku asap sebelum mengubah konfigurasi mesin.
Eksposur lemah atau tidak merata
Periksa ketebalan lapisan, pigmen, fokus, tumpang tindih pemindaian, dan tinggi permukaan sebelum menambah energi.
Deformasi panas
Tinjau perilaku pulsa, waktu diam, kepadatan hatch, ketebalan dinding, dan kontak fikstur. Marka yang terbaca tidak dapat diterima jika benda kerja bergerak.
Residu atau pengendapan ulang
Periksa kerusakan lapisan, posisi ekstraksi, aliran udara, dan pembersihan pasca-penandaan. Residu dapat mengubah tampilan maupun verifikasi kode.
Tepi terangkat atau hangus
Periksa adhesi, penyebaran panas, dan strategi pemindaian. Tepi yang lebih tajam mungkin memerlukan sumber atau jendela parameter yang berbeda, bukan hanya daya yang lebih besar.
Bacalah cacat sebagai bukti
Untuk tinjauan sampel yang sebenarnya, catat pemasok atau formulasi lapisan jika diketahui, jenis plastik, warna, ketebalan dinding, marka target, langkah pembersihan, fikstur, dan pencahayaan inspeksi. Detail ini membuat perbandingan parameter berguna; satu foto yang “terlihat bagus” saja tidak.
- Foto bagian tengah dan tepi tanda pada skala yang sama.
- Catat apakah substrat terekspos, berubah warna, meleleh, atau masih tertutup.
- Periksa asap, residu, dan bau terhadap jalur ekstraksi dan filtrasi yang direncanakan.
- Ulangi pada warna, batch, dan lokasi komponen yang representatif ketika variasi produksi penting.
09 · Validasi sampel
Bagaimana Seharusnya Sampel Plastik Berlapis Diuji dan Dievaluasi?
Pengujian plastik berlapis seharusnya melakukan lebih dari sekadar membuktikan bahwa tanda yang terlihat mungkin. Sampel harus mewakili lapisan akhir, substrat, geometri, dan metode inspeksi agar pengujian dapat mengidentifikasi jendela proses yang dapat digunakan dan menerjemahkan hasil tersebut menjadi konfigurasi mesin yang dapat dipertahankan.
Catatan material
Resin atau grade, formulasi coating/tinta/lak dan perekat jika ada, warna, ketebalan, keadaan cure, variasi batch, dan informasi SDS yang tersedia.
Definisi tanda
Logo, teks, kode, lebar garis, karakter minimum, lokasi, target kontras, dan persyaratan kedalaman atau taktil apa pun.
Rencana penerimaan
Kriteria visual dan dimensional, pemeriksaan reader atau metode pemverifikasi formal, uji pembersihan/penanganan, target siklus dan definisi penolakan.
Apa yang harus ditunjukkan oleh laporan sampel yang berguna?
Laporan yang berguna harus menghubungkan hasil yang terlihat dengan keputusan mesin. Laporan tersebut tidak perlu mengungkapkan setiap parameter proprietary, tetapi harus menunjukkan bukti yang cukup untuk menjelaskan mengapa satu rute lebih diutamakan daripada rute lainnya.
Hasil permukaan
Apakah lapisan dihilangkan, dimodifikasi, atau masih ada; kondisi substrat; pengangkatan tepi; residu; perubahan warna; perubahan kilap dan deformasi lokal.
Hasil keterbacaan
Ukuran karakter atau fitur minimum yang berguna, kontras visual pada pencahayaan yang disepakati, dan hasil pembacaan kode atau verifikasi formal jika berlaku.
Hasil keterulangan
Apakah hasilnya tetap stabil pada penandaan berulang, warna representatif, lokasi komponen yang berbeda, dan batch lapisan atau produksi yang relevan.
Implikasi mesin
Rute laser yang diutamakan, ukuran bidang dan toleransi fokus yang diperlukan, kebutuhan fixture atau visi, implikasi ekstraksi, dan apakah tinjauan mesin standar atau berbasis proyek sesuai.
10 · Konfigurasi mesin
Bagaimana Konfigurasi Mesin Akhir Dipilih?
Setelah tanda dan material ditentukan, diskusi peralatan dapat menjadi spesifik tanpa berpura-pura bahwa satu mesin standar cocok untuk setiap permukaan plastik berlapis.
Sumber dan pulsa
Bandingkan rute UV, fiber/MOPA, atau CO₂ terhadap absorpsi, sensitivitas termal, dan tanda target.
Optik dan fokus
Sesuaikan ukuran bidang, jarak kerja, dan toleransi fokus dengan area penandaan dan tinggi komponen.
Fixture dan visi
Tinjau dudukan, orientasi, variasi komponen, dan apakah pemosisian visi atau sumbu putar dapat dibenarkan.
Ekstraksi dan keselamatan
Tentukan lokasi penangkapan, filtrasi, selungkup, interlock, dan akses operator untuk penyiapan akhir.
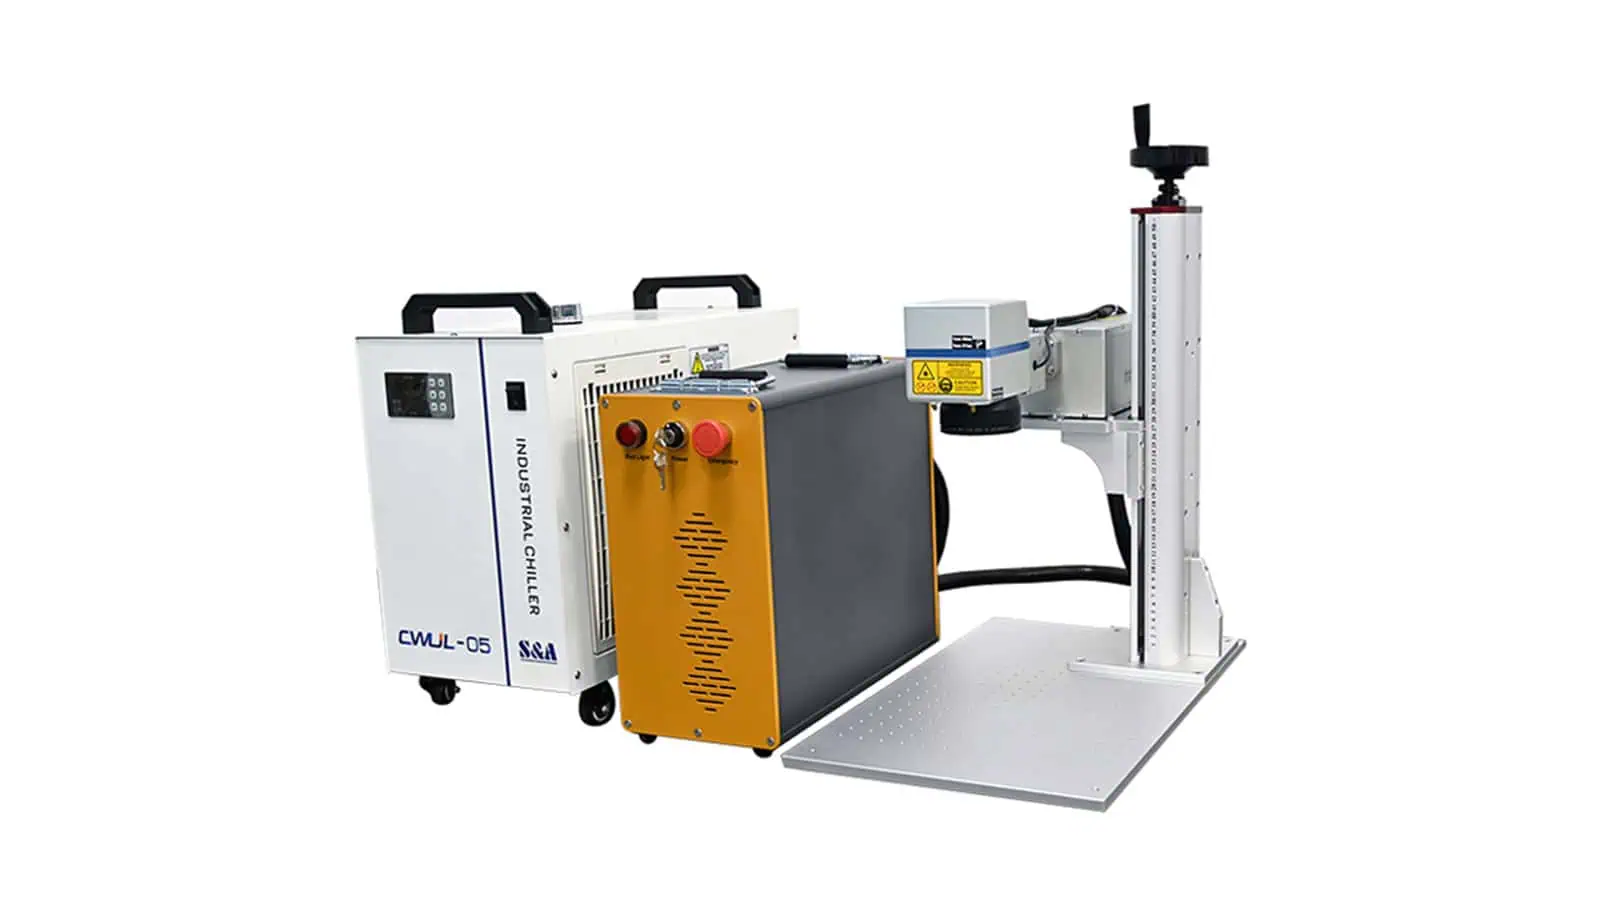
Arah mesin setelah pengujian
Jangan mengunci mesin sebelum jendela sampel terbukti
Hasil pengujian harus menentukan jenis sumber, optik, pendinginan, toleransi fokus, dukungan fixture, dan persyaratan ekstraksi. Platform UV dapat menjadi kandidat kuat untuk pekerjaan plastik berlapis yang halus atau peka panas, tetapi tidak boleh dianggap sebagai default universal.
Apa yang harus dikonfirmasi sebelum penawaran harga?
Input komponen dan penandaan
- Kelas plastik, jenis pelapisan, warna, dan sampel produk jadi
- Dimensi komponen, ukuran area penandaan, dan geometri permukaan
- Desain grafis, teks, jenis kode, ukuran fitur minimum, dan efek yang diinginkan
- Kriteria penerimaan untuk tampilan, dimensi, keterbacaan, atau daya tahan
Input produksi
- Pemuatan manual, konsep fixture, atau konteks otomasi
- Volume produksi dan target siklus yang diinginkan
- Variasi komponen, jumlah SKU, dan persyaratan pergantian
- Persyaratan visi, rotari, enclosure, ekstraksi, dan integrasi
11 · Pertanyaan praktis
FAQ penandaan laser plastik berlapis
Apakah semua plastik yang dicat atau dilapisi dapat ditandai dengan laser?
Tidak. Kelayakan bergantung pada kimia pelapisan, mutu plastik, warna, aditif, ketebalan, geometri, dan efek yang diinginkan. Uji sampel dengan permukaan akhir adalah cara yang andal untuk menyaring proses.
Apakah UV selalu menjadi pilihan terbaik untuk plastik berlapis?
Tidak. UV layak dipertimbangkan untuk pekerjaan halus atau sensitif panas, tetapi fiber/MOPA atau CO₂ mungkin cocok untuk kombinasi pelapisan dan substrat lain. Bandingkan jendela proses dan hasil penerimaan, bukan hanya label sumbernya.
Bagaimana cara menghindari plastik meleleh atau melengkung?
Kendalikan anggaran termal melalui perilaku pulsa, kecepatan pemindaian, tumpang tindih, fokus, strategi hatch, dwell, dan dukungan fixture. Validasi dimensi dan penampilan, bukan hanya kontras visual.
Mengapa ekstraksi asap menjadi bagian dari keputusan pemilihan material?
Pelapis, tinta, perekat, dan plastik dapat menghasilkan asap, uap, dan residu yang spesifik terhadap formulasi. Tinjau SDS yang tersedia terlebih dahulu. Formulasi yang tidak diketahui, PVC, dan bahan lain yang mengandung halogen memerlukan penilaian EHS atau keselamatan laser sebelum pengujian; penilaian tersebut harus menentukan penangkapan, filtrasi, dan penanganan limbah untuk instalasi yang dimaksud.
Haruskah saya mengirim komponen plastik atau kupon datar?
Kirim komponen jadi ketika geometri, ketebalan dinding, fixture, atau posisi penandaan memengaruhi hasil. Kupon datar dapat mendukung penyaringan awal, tetapi tidak dapat menggantikan sampel produksi yang representatif.
Langkah berikutnya
Mulailah dengan tinjauan sampel plastik berlapis
Bagikan permukaan jadi, tanda target, dan kriteria penerimaan. Zhuorui Laser kemudian dapat meninjau arah laser, konfigurasi mesin, dan persyaratan fixture, visi, atau ekstraksi apa pun yang memerlukan konfirmasi teknis.