
Leitfaden für beschichtete Kunststoffe
Laserbeschriftung von beschichtetem Kunststoff
Beschichteter Kunststoff ist ein Oberflächensystem: Eine Farbe, Tinte, Folie oder ein Lack liegt über einem thermoplastischen Substrat. Das nutzbringende Ergebnis ist üblicherweise eine kontrollierte Entfernung der Beschichtung oder eine Kontraständerung, während der Prozess in einem engen thermischen und Rauchfenster bleiben muss.
Worauf es am meisten ankommt: Die Beschichtung und das Kunststoffsubstrat müssen als ein Materialsystem bewertet werden. Das praktische Ziel ist, den erforderlichen Kontrast oder eine selektive Beschichtungsänderung zu erzeugen, ohne inakzeptables Schmelzen, Verzug, Kantenanhebung, Rückstände oder Probleme bei der Rauchkontrolle.
Rückgrat der Materialentscheidung
01 · Direkte Antwort
Kann beschichteter Kunststoff lasermarkiert werden?
Ja, viele beschichtete Kunststoffteile können lasermarkiert werden, aber das Ergebnis hängt sowohl von der Beschichtung als auch vom darunterliegenden Kunststoff ab. Der Laser kann die Beschichtung selektiv entfernen oder verändern, ein kontrastierendes Substrat freilegen oder eine lesbare Oberflächenveränderung erzeugen. Das nutzbare Prozessfenster wird durch Haftung der Beschichtung, Pigment und Aushärtung, Wärmeempfindlichkeit des Substrats, Bauteilgeometrie, Rauchverhalten und die geforderte Kantenqualität begrenzt.
Gute Kandidaten
Fertige Teile, bei denen Beschichtung und Substrat ein kontrollierbares Kontrastfenster erzeugen und der Kunststoff die erforderliche lokale Energie ohne inakzeptable Verformung tolerieren kann.
Erfordert Musterprüfung
Unbekannte Beschichtungen, gemischte Farben, dünne Wandstärken, strenge optische Anforderungen, kleine maschinenlesbare Codes oder jegliche Teile, bei denen die Beschichtungsformulierung und die Kunststoffsorte nicht vollständig dokumentiert sind.
Nicht allein nach dem Materialnamen auswählen
“ABS”, “PC” oder “lackierter Kunststoff” sind nicht genug Informationen für eine endgültige Laserauswahl. Das fertige Beschichtungssystem, das Markierungsziel, die Geometrie und die Abnahmemethode bestimmen, ob der Prozess produktionstauglich ist.
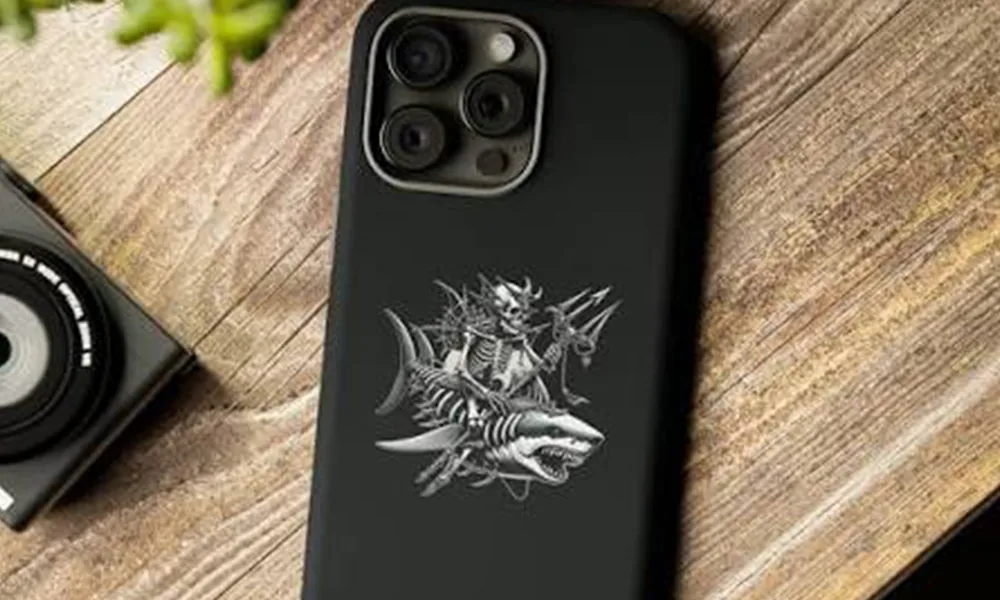
Beispiel für eine beschichtete Oberfläche
Die Beschichtung kann die Markierungsschicht sein
Ein beschichtetes Gehäuse kann eine starke visuelle Markierung erzeugen, wenn der Laser die oberste Schicht verändert oder selektiv entfernt, ohne inakzeptable Schäden am darunterliegenden Kunststoff zu verursachen. Die entscheidende Frage ist nicht, ob das Teil einfach “Kunststoff” ist, sondern wie Beschichtung und Substrat als ein Oberflächensystem reagieren.
02 · Materialfaktoren
Was bestimmt die Ergebnisse der Lasermarkierung auf beschichtetem Kunststoff?
Ein schwarz lackiertes Gehäuse, eine weiß bedruckte ABS-Abdeckung und eine lackierte Polycarbonatplatte können alle wie “beschichteter Kunststoff” aussehen, aber sie können unterschiedlich reagieren. Die oberste Schicht, das Harz, der Härtungszustand und die gewünschte Freilegung bestimmen das nutzbare Prozessfenster.
Einflussgrößen, die das Ergebnis verändern
- Beschichtung: Anstrichfarbe, Tinte, Lack, Film oder gedruckte Schicht; Farbe, Pigmentbeladung und Haftung.
- Substrat: ABS, PC, PP, PA, POM oder eine gefüllte/modifizierte Type; Wanddicke und lokale Geometrie.
- Ziel: Abtragen der Beschichtung, eine Farbänderung, ein lesbarer Code, ein Logo oder ein kontrollierter taktiler Effekt.
- Thermische Grenze: Verzug, Glanzänderung, Weißfärbung, Blasenbildung, Schmelzefluss oder Spannungsmarken müssen innerhalb der Abnahmekriterien bleiben.
Warum eine Rezeptur nicht für jeden beschichteten Kunststoff passt
Eine Einstellung, die unter einer Beschichtung sauber ein helles Substrat freilegt, kann bei einer anderen einbrennen, verschmieren oder eine kontrastarme Markierung hinterlassen. Harzformulierung, Füllstoffe, Substratfarbe, Beschichtungschemie, Beschichtungsdicke, Aushärtungszustand und Haftung können alle die Absorption und die Wärmereaktion verändern.
Praktische Regel: Verwenden Sie die Materialbeschreibung, um eine Testrichtung auszuwählen, und bestätigen Sie dann Kontrast, Kantenqualität, Verformung, Rückstände und Codeleistung am fertigen Teil, bevor Sie die Maschinenkonfiguration festlegen.
03 · Anwendungen
Wo werden beschichtete Kunststoffteile verwendet und warum werden sie markiert?
Beschichteter Kunststoff ist überall dort verbreitet, wo ein Formteil eine hochwertige Optik sowie dauerhafte Identifikation, Symbole oder variable Informationen benötigt. Die Markierungsaufgabe ist üblicherweise mit Produktidentifikation, Betrieb, Montage, Service oder Rückverfolgbarkeit verbunden.
Elektronikgehäuse
Bedienfelder, Adapter, Instrumentenabdeckungen und elektrische Gehäuse benötigen möglicherweise Modellinformationen, Anschlusskennzeichnungen, Symbole, Seriennummern oder kompakte Codes, ohne dass ein separates Etikett angebracht werden muss.
Automobil- und EV-Kunststoffe
Schalter, Steckergehäuse, Bedienelemente und beschichtete Innenbauteile können eine Teilekennzeichnung, Funktionssymbole, Produktionscodes oder Rückverfolgbarkeitsmarkierungen erfordern, die an der fertigen Oberfläche ausgerichtet bleiben.
Haushaltsgeräte und Konsumgüter
Tasten, Blenden, Gehäuse und Schnittstellenbauteile können die Laserbeschriftung für Logos, Beschriftungen, Modellinformationen und Bediensymbole nutzen, wenn ein sauberes, wiederholbares Erscheinungsbild wichtig ist.
Industrielle und technische Ausrüstung
Steuerungsgehäuse, Instrumententafeln und Maschinenschnittstellen benötigen möglicherweise dauerhafte Beschriftungen, Serieninformationen, Warnsymbole oder Service-Kennungen auf einer beschichteten Kunststoffoberfläche.
04 · Markierungsinhalt
Was wird üblicherweise auf beschichteten Kunststoffteilen markiert?
Der Inhalt der Markierung beeinflusst die Merkmalsgröße, die Kontrastanforderung, die Prüfmethode und das Laserfenster, das entwickelt werden muss. Ein dekoratives Logo und ein kleiner maschinenlesbarer Code haben nicht dieselben Abnahmekriterien.
Identifikation
- Produktnamen und Modellnummern
- Teilenummern und Revisionskennungen
- Seriennummern, Chargencodes und Datumscodes
Funktionale Grafiken
- Logos und Markengrafiken
- Tastenbeschriftungen und Schnittstellensymbole
- Bedien- oder Warnsymbole, sofern zutreffend
Rückverfolgbarkeitsdaten
- QR-Codes und Data-Matrix-Codes
- Kompakte alphanumerische Produktionsdaten
- Variable Identifikatoren, verknüpft mit nachgelagerten Datensätzen
Beispiel für Rückverfolgbarkeit
Kleine Codes setzen die Messlatte für die Akzeptanz höher
Alphanumerische IDs und maschinenlesbare Symbole benötigen mehr als sichtbaren Kontrast. Merkmalsgröße, Kantenschärfe, Oberflächentextur, Beleuchtung und Position des Bauteils wirken sich alle auf die Lesbarkeit aus; deshalb sollte das tatsächliche beschichtete Produktionsteil mit dem echten Codeformat getestet werden.

05 · Zielergebnisse
Welches Markierungsergebnis sollten Sie anstreben?
Der physische Lasereffekt und das Ergebnis der Produktionsabnahme hängen zusammen, sind aber nicht dasselbe. Definieren Sie zuerst, was mit der Beschichtung und dem Substrat geschehen soll, und dann, wie die fertige Markierung abgenommen wird.
Kontrollierte Belichtung
Entfernen Sie genug Beschichtung, um das vorgesehene Substrat freizulegen, ohne in den Kunststoff einzudringen oder die umgebende Kante anzuheben.
Prüfen: Kontrast, Linienbreite, Kantenrückstände und lokale Verformung.
Kontrast bei geringer Wärmeentwicklung
Bei wärmeempfindlichen oder dünnwandigen Teilen priorisieren Sie eine lesbare visuelle Veränderung, während Sie Verfärbungen, Verzug und Glanzveränderungen begrenzen.
Prüfen: Maßänderung und Erscheinungsbild unter der vereinbarten Beleuchtung.
Wiederholbare Codierung
Bei Seriennummern, QR-Codes oder Chargenkennungen ist die Markierung anhand des tatsächlichen Inhalts, der Geometrie, der Vorrichtung und des Prüfaufbaus zu beurteilen.
Leserprüfung: Bestätigen Sie die Dekodierbarkeit unter der vorgesehenen Beleuchtung und Bauteilposition. Verifizierer-Prüfung: Wenn eine formale Bewertung erforderlich ist, verwenden Sie die vereinbarte Verifizierungsmethode und kontrollieren Sie Modulgröße, Ruhezone, Beleuchtung, Fokus und Oberflächenbeschaffenheit.
06 · Bauteilgeometrie
Wie verändern Bauteilform, Bauteildicke und Bauteilgröße den Prozess?
Dasselbe Beschichtungssystem kann sich auf einer flachen Plakette, einer dünnen geformten Wand, einer gewölbten Abdeckung oder einem vertieften Markierungsbereich unterschiedlich verhalten. Die Geometrie verändert Fokus, Wärmefluss, Vorrichtungsstabilität, Feldgröße und Rauchabsaugung rund um die Markierung.
Dünne Wände
Dünne Bereiche haben weniger thermische Masse und können sich eher verziehen, erweichen oder eine Glanzänderung zeigen. Geringerer lokaler Wärmeeintrag, kürzere Verweilzeit und bessere Vorrichtungsunterstützung können wichtiger werden.
Gewölbte Oberflächen
Änderungen der Oberflächenhöhe können die Beschichtung aus dem optimalen Fokus bewegen und dadurch Spotgröße, Linienbreite und Abtragskonsistenz verändern. Eine leichte Krümmung kann handhabbar sein; größere Höhenvariationen können andere Optiken, Positionierung oder eine Überprüfung des dynamischen Fokus erfordern.
Vertiefte oder verdeckte Bereiche
Rippen, Wände, Noppen und nahegelegene Verbinder können den optischen Pfad, den Vorrichtungszugang oder den Absaugluftstrom einschränken. Eine Markierung, die auf einem freiliegenden Prüfkörper funktioniert, kann versagen, wenn sie in die endgültige Formgeometrie überführt wird.
Große oder Bauteile mit mehreren Höhen
Ein größeres Feld verändert die Optik und kann Markierungsfläche gegen Spotgröße und Merkmalsauflösung abwägen. Mehrere Höhen können eine Z-Anpassung, dedizierte Vorrichtungen, mehrere Positionen oder eine 3D-Markierungsprüfung erfordern.
07 · Laser-Routen-Screening
Welche Laser-Route sollte zuerst getestet werden?
Faser-, UV- und CO₂-Laser können bei der Kunststoffbearbeitung jeweils relevant sein, aber die richtige Route hängt von Absorption, Beschichtungschemie, Substratempfindlichkeit, Markierungsgröße und Fertigungsgeometrie ab. Die Tabelle ist ein Screening-Leitfaden, kein Versprechen endgültiger Leistung.
| Zu bewertende Route | Warum es geeignet sein könnte | Typische zu testende Risiken | Wann an eine Maschinenprüfung weiterzuleiten ist |
|---|---|---|---|
| UV-Markierung | Oft lohnt sich das Screening auf feine Merkmale, empfindliche Kunststoffe oder Beschichtungsentfernung, wenn ein kleinerer thermischer Fußabdruck erforderlich ist. | Beschichtungschemie, Harzreaktion, Kantenrückstände, Quellenleistung und Kühlanforderungen. | Feiner Text, kleine Codes, dünne Wände, gemischte Farben oder ein enges Wärmebudget. |
| Faser / MOPA | Kann für ausgewählte pigmentierte oder additivhaltige Kunststoffe und einige beschichtete Oberflächen geeignet sein, wenn das Absorptionsfenster günstig ist. | Geringer Kontrast, Verkohlung, Schmelzen oder Glanzveränderung, Ablösen der Beschichtung und Verfärbung des Substrats. | Bestehende Faserplattform, größere Felder, Serienmarkierung oder die Notwendigkeit, die Pulssteuerung zu vergleichen. |
| CO₂ | Kann für einige organische Beschichtungen, Folien und Kunststoffoberflächen relevant sein, wenn Beschichtung und Substrat in geeigneter Weise absorbieren. | Breiter Wärmeeintrag, Schmelzen, Rauchentwicklung, Kantenverrundung und uneinheitlicher Abtrag über die Dicke. | Großflächige Grafiken, Folien-/Lacksysteme oder ein bestätigter CO₂-kompatibler Materialverbund. |
08 · Fehlerarten
Was sind die häufigen Risiken und Fehlermodi?
Wenn eine Markierung auf beschichtetem Kunststoff fehlschlägt, ist eine Erhöhung der Leistung selten der erste Diagnoseschritt. Trennen Sie die Reaktion der Beschichtung, die thermische Belastung, die Positionierung und das Rauchverhalten, bevor Sie die Maschinenkonfiguration ändern.
Schwache oder ungleichmäßige Belichtung
Prüfen Sie Beschichtungsdicke, Pigment, Fokus, Scan-Überlappung und Oberflächenhöhe, bevor Sie die Energie erhöhen.
Wärmeverformung
Überprüfen Sie Pulsverhalten, Verweilzeit, Schraffurdichte, Wandstärke und Vorrichtungskontakt. Eine lesbare Markierung ist nicht akzeptabel, wenn sich das Bauteil bewegt.
Rückstände oder Wiederabscheidung
Prüfen Sie Beschichtungsabbau, Absaugposition, Luftstrom und Reinigung nach der Markierung. Rückstände können sowohl das Aussehen als auch die Codeverifizierung verändern.
Kantenablösung oder Verkohlung
Prüfen Sie Haftung, Wärmeverteilung und Scanstrategie. Eine schärfere Kante kann eine andere Quelle oder ein anderes Parameterfenster erfordern, nicht nur mehr Leistung.
Den Defekt als Beleg lesen
Für eine reale Musterprüfung dokumentieren Sie den Beschichtungslieferanten oder die Rezeptur, falls bekannt, die Kunststoffsorte, Farbe, Wandstärke, Zielmarkierung, den Reinigungsschritt, die Vorrichtung und die Inspektionsbeleuchtung. Diese Details machen einen Parametervergleich nützlich; ein einzelnes Foto, das “gut aussieht”, tut das nicht.
- Fotografieren Sie die Mitte und den Rand der Markierung im gleichen Maßstab.
- Dokumentieren Sie, ob das Substrat freiliegt, verfärbt, geschmolzen oder noch bedeckt ist.
- Prüfen Sie Dämpfe, Rückstände und Geruch im Abgleich mit dem geplanten Absaug- und Filterweg.
- Wenn Produktionsschwankungen relevant sind, über repräsentative Farben, Chargen und Bauteilpositionen hinweg wiederholen.
09 · Probenvalidierung
Wie sollte eine Probe aus beschichtetem Kunststoff getestet und bewertet werden?
Ein Test an beschichtetem Kunststoff sollte mehr leisten, als nur nachzuweisen, dass eine sichtbare Markierung möglich ist. Die Probe sollte die fertige Beschichtung, das Substrat, die Geometrie und die Prüfmethode repräsentieren, damit der Test ein nutzbares Prozessfenster identifizieren und dieses Ergebnis in eine belastbare Maschinenkonfiguration übersetzen kann.
Materialaufzeichnung
Harz oder Sorte, Beschichtungs-/Tinten-/Lack- und Klebstoffformulierung, falls vorhanden, Farbe, Dicke, Aushärtungszustand, Chargenvariation und verfügbare SDS-Informationen.
Markierungsdefinition
Logo, Text, Code, Linienbreite, Mindestzeichengröße, Position, Kontrastziel sowie jegliche Tiefen- oder Tastanforderung.
Abnahmeplan
Visuelle und dimensionale Kriterien, Lesegerätprüfung oder formale Verifikationsmethode, Reinigungs-/Handhabungstest, Zyklusziel und Ausschussdefinition.
Was sollte ein aussagekräftiger Musterbericht zeigen?
Ein aussagekräftiger Bericht sollte das sichtbare Ergebnis mit der Maschinenentscheidung verknüpfen. Er muss nicht jeden proprietären Parameter offenlegen, sollte aber genügend Belege liefern, um zu erklären, warum ein Verfahrensweg einem anderen vorgezogen wird.
Oberflächenergebnis
Ob die Beschichtung entfernt, modifiziert oder noch vorhanden ist; Zustand des Substrats; Kantenabhebung; Rückstände; Verfärbung; Glanzänderung und lokale Verformung.
Lesbarkeitsergebnis
Minimale nutzbare Zeichen- oder Merkmalsgröße, visueller Kontrast unter vereinbarter Beleuchtung sowie Code-Leseergebnis oder Ergebnis der formalen Verifikation, sofern zutreffend.
Wiederholbarkeitsergebnis
Ob das Ergebnis bei wiederholten Markierungen, repräsentativen Farben, unterschiedlichen Bauteilpositionen und relevanten Beschichtungs- oder Produktionschargen stabil bleibt.
Auswirkung auf die Maschine
Bevorzugter Laserweg, erforderliche Feldgröße und Fokustoleranz, Anforderungen an Vorrichtung oder Vision, Auswirkungen auf die Absaugung und ob eine standardmäßige oder projektbezogene Maschinenprüfung angemessen ist.
10 · Maschinenkonfiguration
Wie wird die endgültige Maschinenkonfiguration gewählt?
Sobald die Markierung und das Material definiert sind, kann die Ausrüstungsdiskussion konkret geführt werden, ohne vorzutäuschen, dass eine Standardmaschine auf jede beschichtete Kunststoffoberfläche passt.
Strahlquelle und Puls
Vergleichen Sie UV-, Faser/MOPA- oder CO₂-Verfahren mit Blick auf Absorption, Wärmeempfindlichkeit und die Zielmarkierung.
Optik und Fokus
Passen Sie Feldgröße, Arbeitsabstand und Fokustoleranz an Markierungsbereich und Bauteilhöhe an.
Vorrichtung und Vision
Prüfen Sie Nester, Orientierung, Bauteilvarianz und ob eine Vision-Positionierung oder eine Drehachse gerechtfertigt ist.
Absaugung und Sicherheit
Legen Sie Absaugstelle, Filtration, Einhausung, Verriegelungen und Bedienerzugang für den fertigen Aufbau fest.
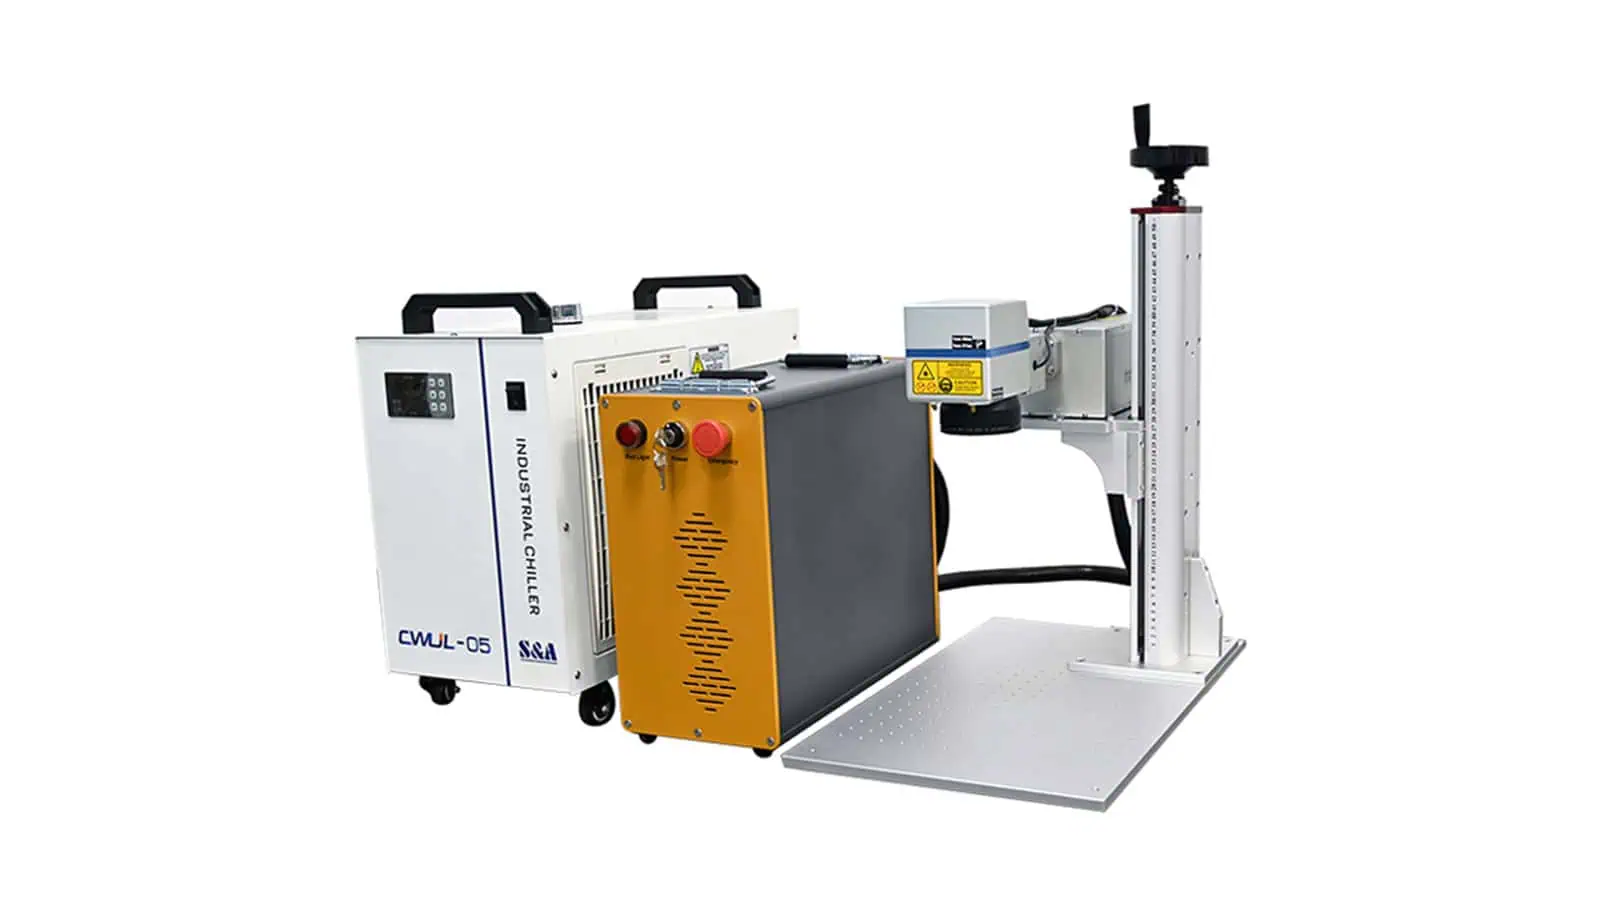
Maschinenrichtung nach der Prüfung
Legen Sie die Maschine nicht fest, bevor das Musterfenster nachgewiesen ist
Das Prüfergebnis sollte Quellentyp, Optik, Kühlung, Fokustoleranz, Vorrichtungsunterstützung und Absauganforderungen bestimmen. Eine UV-Plattform kann ein starker Kandidat für feine oder wärmeempfindliche Arbeiten an beschichteten Kunststoffen sein, sollte aber nicht als universeller Standard behandelt werden.
Was sollte vor der Angebotserstellung bestätigt werden?
Bauteil- und Markierungseingaben
- Kunststoffsorte, Beschichtungsart, Farbe und Fertigmuster
- Teileabmessungen, Größe des Markierungsbereichs und Oberflächengeometrie
- Artwork, Text, Codetyp, Mindestmerkmalsgröße und Zieleffekt
- Abnahmekriterien für Aussehen, Abmessungen, Lesbarkeit oder Haltbarkeit
Produktionseingaben
- Manuelles Beladen, Vorrichtungskonzept oder Automatisierungskontext
- Produktionsvolumen und angestrebtes Zyklusziel
- Teilevarianten, Anzahl der SKUs und Umrüstanforderungen
- Anforderungen an Vision, Rotation, Einhausung, Absaugung und Integration
11 · Praktische Fragen
FAQ zur Lasermarkierung von beschichtetem Kunststoff
Können alle lackierten oder beschichteten Kunststoffe mit Laser markiert werden?
Nein. Die Machbarkeit hängt von der Beschichtungschemie, der Kunststoffsorte, Farbe, Additiven, Dicke, Geometrie und dem gewünschten Effekt ab. Eine Musterprüfung auf der fertigen Oberfläche ist die zuverlässige Methode, um das Verfahren zu bewerten.
Ist UV immer die beste Wahl für beschichteten Kunststoff?
Nein. UV kann für feine oder wärmeempfindliche Arbeiten eine Bewertung wert sein, aber Faser/MOPA oder CO₂ können zu anderen Beschichtungs- und Substratkombinationen passen. Vergleichen Sie das Prozessfenster und das Abnahmeergebnis, nicht allein die Bezeichnung der Strahlquelle.
Wie vermeide ich das Schmelzen oder Verziehen des Kunststoffs?
Steuern Sie das Wärmebudget über Pulsverhalten, Scangeschwindigkeit, Überlappung, Fokus, Hatch-Strategie, Verweilzeit und Vorrichtungsauflage. Validieren Sie Abmessungen und Erscheinungsbild, nicht nur den visuellen Kontrast.
Warum ist die Absaugung von Dämpfen Teil der Materialentscheidung?
Beschichtungen, Tinten, Klebstoffe und Kunststoffe können rezepturspezifischen Rauch, Dämpfe und Rückstände erzeugen. Prüfen Sie zuerst das verfügbare SDB. Unbekannte Rezepturen, PVC und andere halogenhaltige Materialien erfordern vor Tests eine EHS- oder Lasersicherheitsbewertung; diese Bewertung muss Erfassung, Filtration und Abfallentsorgung für die vorgesehene Installation festlegen.
Sollte ich ein Kunststoffteil oder ein flaches Prüfstück einsenden?
Senden Sie das fertige Bauteil ein, wenn Geometrie, Wandstärke, Vorrichtung oder Markierungsposition das Ergebnis beeinflussen. Ein flacher Prüfling kann eine frühe Vorprüfung unterstützen, aber er kann keine repräsentative Produktionsprobe ersetzen.
Nächster Schritt
Beginnen Sie mit einer Musterprüfung für beschichteten Kunststoff
Teilen Sie die fertige Oberfläche, die Zielmarkierung und die Abnahmekriterien mit. Zhuorui Laser kann dann die Laserrichtung, die Maschinenkonfiguration sowie alle Vorrichtungs-, Vision- oder Absauganforderungen prüfen, die technisch bestätigt werden müssen.