
Kunststoff- & Polymer-Laserbeschriftung
Lasermarkierung auf Kunststoffen
Ja, viele Kunststoffe können lasermarkiert werden, aber der Polymername allein reicht nicht aus, um das Verfahren auszuwählen. Harzsorte, Farbmasterbatch, Füllstoffe, Flammschutzmittel, Recyclinganteil, Beschichtungen und der Zustand der geformten Oberfläche können alle Absorption, Kontrast, Wärmeverhalten und Rauchentwicklung verändern. Der zuverlässige Weg ist, zuerst die Zielmarkierung zu definieren und dann das tatsächliche Produktionsmaterial zu testen, bevor die Maschinenkonfiguration festgelegt wird.
Kunststoff-Mustertest anfordern Fragen Sie nach der MaterialkompatibilitätSchritt 01 · Kann es lasermarkiert werden?
Viele Kunststoffe können markiert werden, aber nicht jede Formulierung erzeugt ein brauchbares Ergebnis
Ein Kunststoff kann durch einen Laser physikalisch beeinflusst werden, ohne eine akzeptable Produktionsmarkierung zu erzeugen. Die eigentliche Frage ist, ob das Endbauteil den erforderlichen Kontrast, die Lesbarkeit, Oberflächenqualität und Haltbarkeit erreichen kann, ohne inakzeptables Schmelzen, Vergilben, Rissbildung, Verformung oder Rückstände.
ABS, PP, PE, PC, PA/Nylon, POM, PET, PMMA, Silikon und andere Polymersysteme können alle unterschiedliche Wellenlängen oder Prozessmechanismen erfordern. Zwei Teile, die unter demselben Polymerfamiliennamen verkauft werden, können unterschiedlich reagieren, wenn sich Farbmittel, Füllstoff, Flammschutzpaket, Recyclinganteil oder Formbedingung ändern.
Entscheidungsregel: Behandeln Sie die Polymerfamilie als Ausgangskategorie, nicht als endgültige Laser-Rezeptur.

Schritt 02 · Materialvariablen
Harzsorte, Masterbatch, Füllstoffe und Oberflächenbeschaffenheit bestimmen die Reaktion
Bei Metallen ist die Legierungssorte oft die entscheidende Variable. Bei Kunststoffen ist die engste Entsprechung die vollständige Compound-Formulierung: Basisharz plus Pigmente, Masterbatch, Füllstoffe, Verstärkungen, Flammschutzmittel, Stabilisatoren, Recyclinganteil und alle laserempfindlichen Additive.
Basisharz und Harzsorte
Erfassen Sie nach Möglichkeit die vollständige Handelssorte. Bezeichnungen wie ABS, PP, PE, PC, PA, POM und PET sind zu breit gefasst, um die Markierungsqualität für sich allein vorherzusagen.
Farbe und Masterbatch
Schwarze, weiße, naturfarbene, transluzente und farbige Teile können denselben Laser unterschiedlich absorbieren. Eine Änderung des Masterbatchs kann den Kontrast verändern, selbst wenn das Basisharz gleich bleibt.
Füllstoffe und Verstärkung
Glasfaser, mineralische Füllstoffe und andere Verstärkungen können den Wärmefluss, die Oberflächentextur und das Erscheinungsbild der Markierung verändern. Behandeln Sie gefüllte und ungefüllte Versionen als getrennte Qualifizierungsfälle.
Additivpaket
Flammschutzmittel, Stabilisatoren und lasersensitive Additive können die Absorption und den Mechanismus verändern, der eine dunkle, helle oder geschäumte Markierung erzeugt.
Rezyklatanteil und Chargenvariation
Wenn Recyclinganteil oder Lieferantenchargen in der Produktion variieren, nehmen Sie diese Variation in den Testplan auf, anstatt nur eine ideale Prüfplatte zu validieren.
Oberfläche und Beschichtung
Textur, Glanz, Lackierung, Soft-Touch-Beschichtung, Galvanisierung oder andere Oberflächenschichten können den Kontrast, die Kantenqualität und die Wärmeempfindlichkeit verändern, selbst wenn das Substrat unverändert bleibt.
| Variable | Was zu erfassen ist | Was es verändern kann |
|---|---|---|
| Harz | Polymerfamilie, vollständige Typenbezeichnung, Lieferant | Absorption, thermisches Verhalten, Mechanismus der Basislinienmarkierung |
| Farbsystem | Farb-, Pigment- oder Masterbatch-Referenz | Kontrast, Absorption und sichtbares Erscheinungsbild |
| Füllstoffe | Glasfaser-, Mineral- oder andere Verstärkung | Textur, Wärmeverhalten und Kantenqualität |
| Additive | Flammschutzmittel, Stabilisator, Laseradditiv, sofern bekannt | Kontrast, Dämpfe und Prozessfenster |
| Rezyklatanteil | Prozentuale oder Chargenschwankung, sofern zutreffend | Chargenkonsistenz |
| Oberfläche | Formtextur, Glanz, Beschichtung, Lackierung oder Galvanisierung | Grenze für Oberflächenschäden, Schichtabtrag und visuelle Oberflächenbeschaffenheit |
Materialspezifische Verfahrenswege
Wählen Sie die Seite, die zur tatsächlichen Polymerfamilie passt
Verwenden Sie diese Seiten, wenn Sie die Materialfamilie bereits kennen. Die endgültige Quellenauswahl hängt weiterhin von der genauen Produktionssorte, Farbe, Additiven und dem Zielergebnis ab.
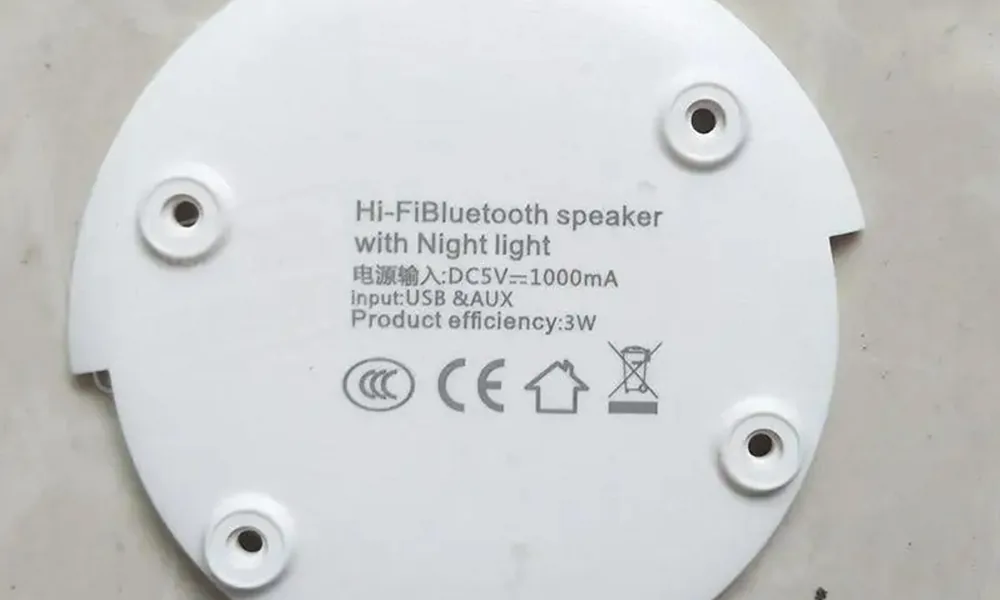
ABS-Kunststoff-Lasermarkierung
Bewerten Sie Sorte, Farbmittel, Flammschutzmittel und den erforderlichen Kontrast- oder Gravureffekt.
ABS entdecken
Polypropylen-Laserbeschriftung
Bestätigen Sie die Formulierung und lasersensitive Additive, da unmodifiziertes PP einen schwachen oder inkonsistenten Kontrast erzeugen kann.
PP entdecken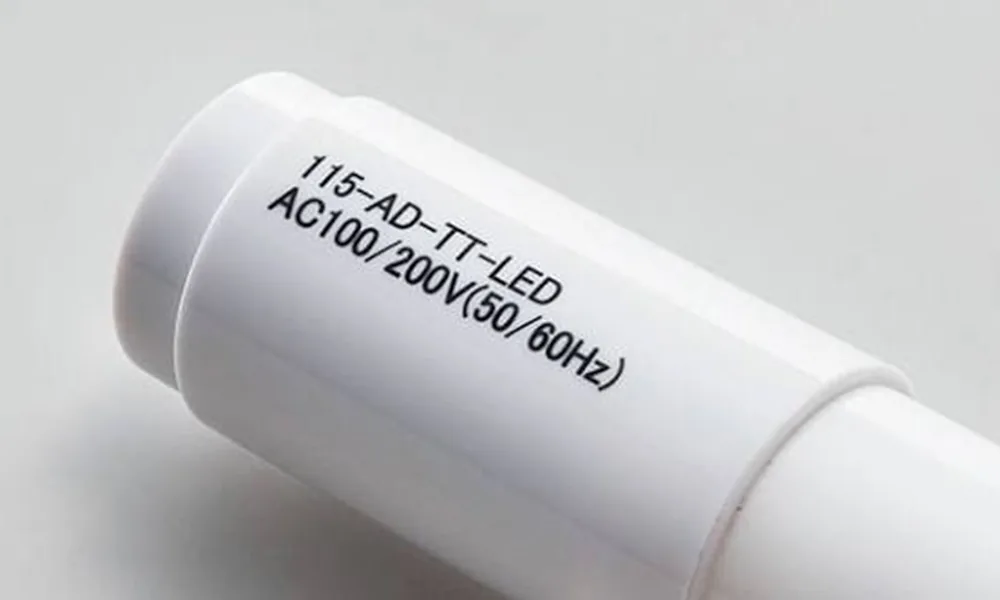
Polyethylen-Lasermarkierung
Überprüfen Sie Dichte, Pigment, Additive und Wärmeempfindlichkeit, bevor Sie eine erste Testroute auswählen.
PE entdecken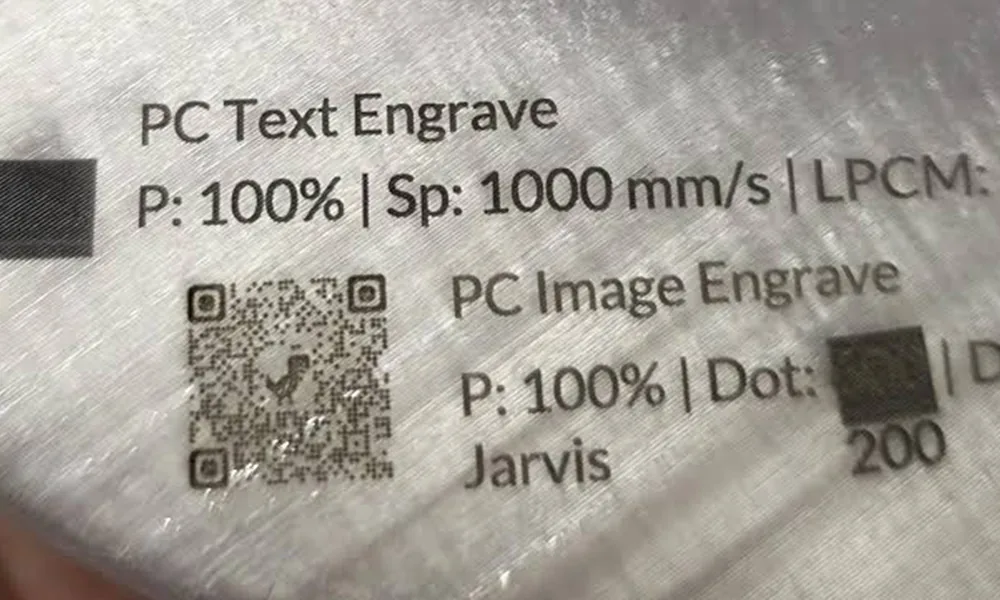
Polycarbonat-Lasermarkierung
Wägen Sie den Kontrast gegen Vergilbung, Schaumbildung, Spannung und Anforderungen an die kosmetische Oberfläche ab.
PC entdecken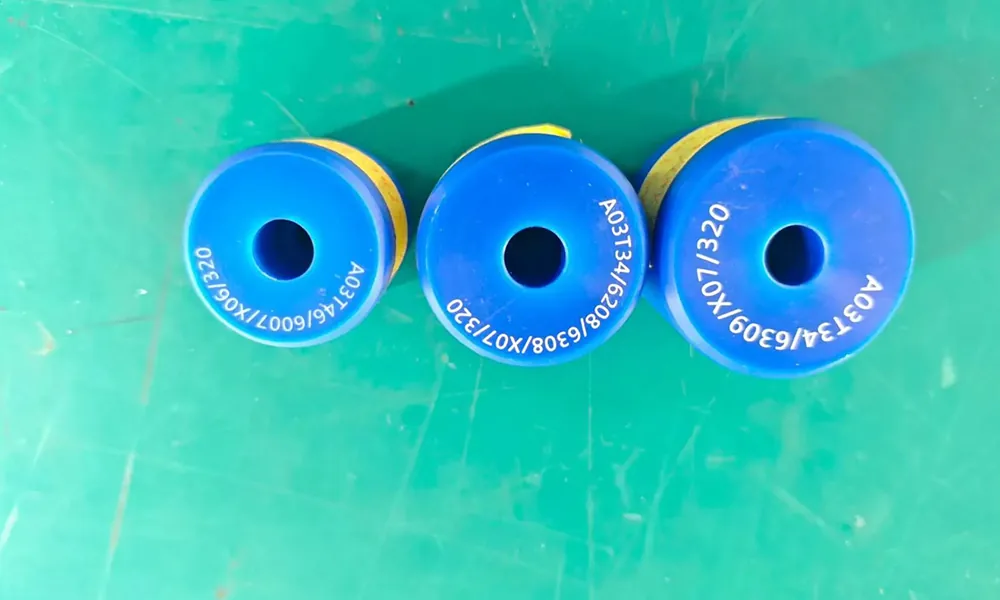
Nylon- und PA-Laserbeschriftung
Berücksichtigen Sie PA-Sorte, Glasfasergehalt, Feuchtigkeit, Farbe und Additivpaket.
Nylon / PA entdecken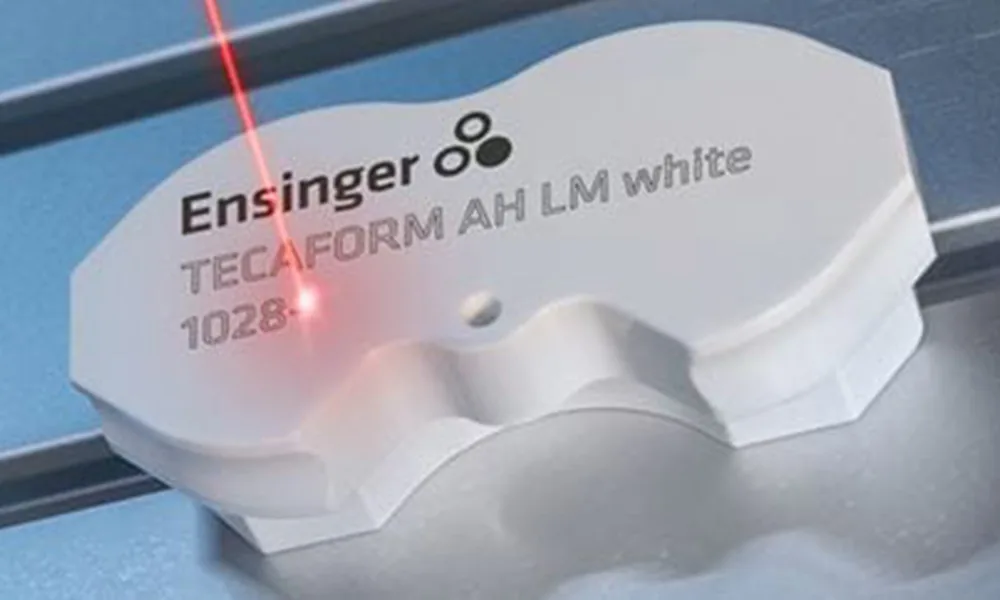
POM-Acetal-Laserbeschriftung
Verwenden Sie das exakte Harz und die Sicherheitsdokumentation; Formulierung, Dämpfe und Kontrastverhalten erfordern eine kontrollierte Qualifizierung.
POM entdecken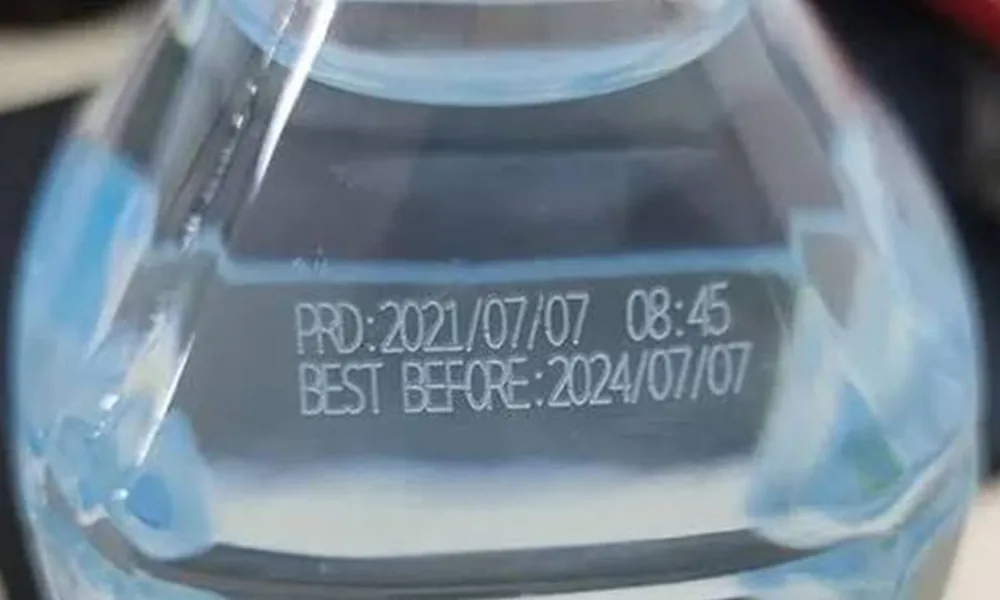
PET-Laserbeschriftung
Unterscheiden Sie starres PET, Folien- und Verpackungsformen und testen Sie dann Hitzeeinwirkung und Codelesbarkeit.
PET entdecken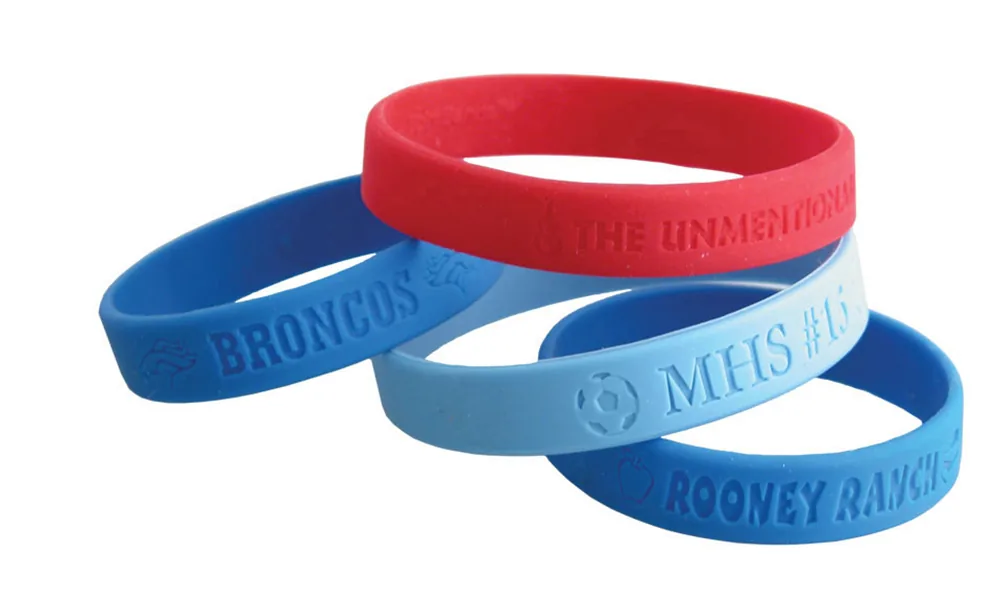
Silikon- und Gummi-Laserbeschriftung
Prüfen Sie die genaue Elastomerformulierung, Füllstoffe, Farbe und Sicherheitsdaten vor dem Test.
Silikon / Gummi entdecken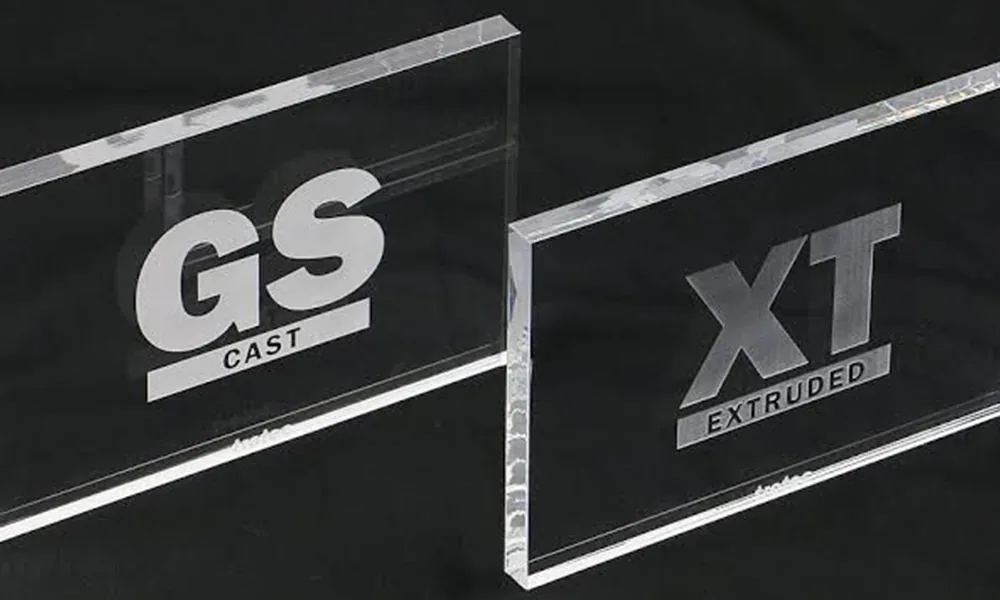
Acryl-PMMA-Laserbeschriftung
Definieren Sie, ob das Ziel Mattierung, Gravur, Farbänderung oder ein anderer sichtbarer Oberflächeneffekt ist.
Acryl / PMMA entdeckenSchritt 03 · Produkte und warum sie markiert werden
Kunststoffteile werden zur Identifikation, Rückverfolgbarkeit, für Anweisungen und Branding gekennzeichnet
Dasselbe Polymer kann in sehr unterschiedlichen Produkten verwendet werden. Die Kennzeichnungsanforderungen ändern sich je nach Funktion des Teils, sichtbarer Oberfläche, Einsatzumgebung und Herstellungsverfahren.
Elektrische Gehäuse und Steckverbinder
Typische Anforderungen sind Teilenummern, Anschlusskennzeichnungen, QR-/Data-Matrix-Codes, Chargeninformationen und dauerhafte Beschriftungen auf Spritzgussgehäusen.
ElektronikanwendungenKunststoffkomponenten für die Automobilindustrie
Steckverbinder, Verkleidungen, Schalter und Kunststoffteile im Motorraum können Rückverfolgbarkeit, Montagekennzeichnung oder Funktionskennzeichnungen erfordern, während die umgebende Oberfläche erhalten bleibt.
Automobil- und EV-AnwendungenKonsumgüter und Haushaltsgeräte
Sichtbare Gehäuse, Bedienelemente und Zubehörteile legen oft Wert auf saubere Logos, Symbole, Seriennummern und ein einheitliches optisches Erscheinungsbild.
Anwendungen für VerbraucherprodukteVerpackungen, Folien und Verschlüsse
Los-/Datumsinformationen, Codes und Identifikationsmerkmale müssen zusammen mit Folienstärke, Linien-/Anlagengeschwindigkeit, Verzerrungsrisiko und Produktpräsentation bewertet werden.
Rohre, Kabel und flexible Teile
Kontinuierliche oder zylindrische Produkte bringen Überlegungen zu Fokus, Bewegung und Absaugung in den Materialreaktionstest ein.
Technische Formteile
Kleine technische Teile benötigen möglicherweise feine Codes oder eine dauerhafte Identifikation, ohne dass Passung, Dichtflächen, Clips, Rippen oder andere funktionale Geometrien verändert werden.
Schritt 04 · Markierungsinhalt
Legen Sie fest, was markiert werden muss, bevor Sie entscheiden, wie markiert wird
Ein großes Logo, ein kleiner Data-Matrix-Code und eine feine Formteil-Kennung stellen unterschiedliche Anforderungen an Kontrast, Kantendefinition, Spotgröße, Fokusregelung und Prüfung.
Text und Teilenummern
Bei Teile-IDs, Modellreferenzen, Warnhinweisen oder Montageinformationen stehen in der Regel klare Zeichenkanten und ein einheitliches Erscheinungsbild im Vordergrund.
Serien-, Los- und Datumsdaten
Variable Informationen erfordern eine stabile Datenübertragung und wiederholbare Positionierung zusätzlich zu einer akzeptablen Materialreaktion.
QR- und Data-Matrix-Codes
Maschinenlesbare Codes benötigen ausreichenden Kontrast und Kantendefinition für den vorgesehenen Leser und die Verifizierungsmethode; das visuelle Erscheinungsbild allein ist nicht ausreichend.
Logos und kosmetische Grafiken
Markenzeichen und sichtbare Grafiken machen oft Glanz, Trübung, Kantenqualität und Farbkonsistenz zu Bestandteilen der Abnahmekriterien.
Icons, Symbole und Legenden
Schaltersymbole, Bedienbeschriftungen und funktionale Grafiken können feine Details erfordern, während die geformte Oberfläche um die Markierung herum erhalten bleibt.
Skalen oder feine funktionale Markierungen
Kleine Linienmerkmale erfordern eine stabile Fokussierung und ausreichenden Kontrast ohne übermäßige Gravurtiefe oder Kantenaufwölbung.
Schritt 05 · Erforderliches Markierungsergebnis
Wählen Sie zuerst das Ergebnis: Dunkel, Hell, Aufgeschäumt, Graviert, Mattiert oder Schichtentfernt
Kunststoff-Lasermarkierung ist kein einzelner Mechanismus. Die bevorzugte Quelle und das Parameterfenster hängen vom benötigten Ergebnis und vom Ausmaß der Oberflächenveränderung ab, die das Bauteil tolerieren kann.
Dunkle Farbänderung
Nützlich, wenn eine dunkle, flache Markierung erforderlich ist. Der erreichbare Kontrast hängt stark von Pigment, Additivpaket und Wellenlängenabsorption ab.
Leichte Farbänderung oder Aufschäumen
Auf einigen Formulierungen kann eine hellere oder leicht erhabene Markierung erzeugt werden. Oberflächentextur und Höhenänderung müssen akzeptabel bleiben.
Gravur oder Ablation
Material wird absichtlich entfernt. Tiefe, Rückstände, Kantenqualität und die Auswirkung auf dünne Wände oder funktionale Oberflächen müssen geprüft werden.
Mattiertes oder mattes Erscheinungsbild
Einige transparente oder glänzende Kunststoffe können durch eine kontrollierte optische oder Oberflächenänderung statt durch eine starke Farbänderung markiert werden.
Beschichtungsentfernung
Lackierte oder beschichtete Kunststoffe erfordern, dass Beschichtung und Substrat gemeinsam qualifiziert werden, sodass die oberste Schicht entfernt wird, ohne dass es zu unakzeptablen Schäden am Substrat kommt.
Maschinenlesbarer Kontrast
Für QR- oder Data-Matrix-Codes den Leser, die kleinste Codegröße und das Abnahmeverfahren definieren, anstatt die Markierung allein nach Augenmaß freizugeben.
| Kriterium | Zu beantwortende Frage |
|---|---|
| Kontrast | Muss die Markierung dunkel, hell, neutral oder einfach nur von einem Scanner lesbar sein? |
| Oberflächenintegrität | Sind Glanzveränderung, Trübung, Aufquellung, Schmelzen, Rissbildung oder tastbare Tiefe akzeptabel? |
| Code-Lesbarkeit | Welcher Leser und welche Verifizierungsmethode werden für maschinenlesbare Markierungen verwendet? |
| Beständigkeit der Markierung | Muss die Markierung Abrieb, Chemikalien, Reinigung, Hitze, UV-Bestrahlung oder einer anderen definierten Einsatzbedingung standhalten? |
| Kosmetische Konsistenz | Wie viel Variation bei Farbe oder Aussehen ist zwischen Teilen, Chargen oder Farben akzeptabel? |
Schritt 06 · Form, Dicke und Größe
Teilegeometrie verändert Fokus, Hitzerisiko, Vorrichtung und Markierungskonsistenz
Dasselbe Harz kann sich auf einer dicken, flachen Platte akzeptabel verhalten und an einer dünnen Formwand oder gekrümmten Oberfläche versagen. Die Geometrie sollte daher in den Mustertest einbezogen werden und nicht als Entscheidung über Maschinendetails behandelt werden, nachdem das Material bereits freigegeben wurde.
- Flache starre Teile: in der Regel der einfachste Fall für Fokussteuerung und Vorrichtungswiederholbarkeit.
- Gekrümmte oder zylindrische Teile: Der Fokus kann sich über die Markierung hinweg ändern; je nach Geometrie können eine Rotationsachse, eine 3D-Fokusstrategie oder eine kleinere Markierungsfläche in Betracht gezogen werden.
- Dünne Wände, Folien und flexible Teile: ein geringerer thermischer Spielraum erhöht das Risiko von Verzug, Schrumpfung, Durchbrennen oder Texturveränderung.
- Vertiefungen, Rippen und hohe Strukturen: mechanischer Zugang und Fokusvariation können einschränken, wo die Markierung platziert werden kann.
- Große Teile oder große Markierfelder: Feldgröße, Merkmalsgröße und Positionierwiederholbarkeit müssen gegeneinander abgewogen werden, statt anzunehmen, dass ein größeres Feld immer besser ist.
- Texturierte Formteiloberflächen: die Textur selbst kann den scheinbaren Kontrast verringern oder feine Codekanten verzerren.
Schritt 07 · Laser-Route
Wählen Sie eine erste Testroute anhand der Materialreaktion und des erforderlichen Ergebnisses
Faser-, MOPA-Faser-, UV-, Grün- und CO2-Quellen können alle für Kunststoffe relevant sein. Die erste Route sollte anhand von Absorption, Wärmeempfindlichkeit, gewünschtem Markierungsmechanismus, Merkmalsgröße und Produktionsbeschränkungen gewählt werden – nicht aufgrund der Regel, dass eine Wellenlänge universell die beste für Kunststoff ist.
| Laserroute | Wann es sinnvoll ist, zuerst zu screenen | Hauptrisiken oder Einschränkungen | Was zu prüfen ist |
|---|---|---|---|
| UV | Wärmeempfindliche Formteile, feine Merkmale, kosmetische Oberflächen oder Formulierungen, bei denen die Absorption kürzerer Wellenlängen vorteilhaft ist. | Nicht jedes Harz absorbiert in nutzbringender Weise; Zykluszeit und erforderlicher Kontrast hängen weiterhin von der Formulierung ab. | Kontrast, Oberflächenveränderung, Qualität feiner Merkmale und Produktionsgeschwindigkeit. |
| Faser | Technische Kunststoffe, dunkle oder additivunterstützte Compounds und Teile, die im Bereich der Faserlaser-Wellenlänge effizient ansprechen. | Schwacher Kontrast, Schmelzen, Kantenaufwölbung oder Wärmestau bei ungeeigneten Formulierungen. | Chargen-/Farbstabilität, Kantenqualität, thermische Wirkung und Lesbarkeit. |
| MOPA-Faser | Wenn ein breiteres Pulssteuerungsfenster helfen kann, Kontrast oder Wärmereaktion bei einer Formulierung abzustimmen, die bereits für die Faserroute geeignet ist. | MOPA sorgt nicht automatisch dafür, dass ein nicht ansprechender Kunststoff gut markiert werden kann. | Ob die Pulsbreitensteuerung das akzeptierte Prozessfenster wesentlich verbessert. |
| Grün | Wenn die Reaktion bei 1064 nm schwach ist und die Formulierung bei grüner Wellenlänge nutzbringender absorbiert, einschließlich einiger heller oder halbtransparenter Verbindungen. | Die Materialreaktion variiert stark; nehmen Sie nicht an, dass Transparenz bedeutet, dass Grün automatisch geeignet ist. | Absorption, Trübung, Kontrast, Wärmeeinwirkung und Merkmalsqualität. |
| CO2 | Oberflächengravur, Aufschäumen, Ablation oder thermische Markierung auf Polymersystemen, die im CO2-Wellenlängenbereich effizient absorbieren. | Thermische Verformung, Verkohlung, Schmelzkante, Rückstände oder Durchbrennen bei dünnem Material. | Oberflächenqualität, Tiefe, Verzerrung, Rückstände und Zykluszeit. |
Wichtig: Quellenangaben sind Screening-Hinweise, keine endgültigen Empfehlungen. Dieselbe Polymerfamilie kann von einer bevorzugten Route zu einer anderen wechseln, wenn sich Farbe, Additivpaket, Beschichtung oder Zielergebnis ändern.
Schritt 08 · Risiken und Fehlermodi
Die meisten Fehler bei der Kunststoffmarkierung entstehen durch Kontrast, Wärme, Oberflächenschäden oder Materialvariabilität
Ein lesbares Muster reicht nicht aus, wenn der Prozess das Teil beschädigt, sich zwischen Chargen ändert oder eine unannehmbare Rauch- und Rückstandsbelastung erzeugt. Prüfen Sie sowohl die Markierungsqualität als auch die Materialsicherheit vor der Produktionsfreigabe.
Schwacher oder instabiler Kontrast
Die gewählte Wellenlänge koppelt möglicherweise nicht gut mit der Formulierung, oder das Pigment-/Additivpaket kann zwischen Farben oder Chargen variieren.
Schmelzen und Kantenaufwölbung
Übermäßiger Wärmeeintrag kann die Oberfläche erweichen, feine Strukturen verrunden oder erhabene Kanten um gravierte Bereiche erzeugen.
Vergilbung, Verkohlung oder Trübung
Einige klare, helle oder für das Erscheinungsbild vorgesehene Kunststoffe zeigen eine Verfärbung oder optische Veränderung, bevor eine kräftige Markierung erzielt wird.
Rissbildung, Craquelierung oder Spannungsweißbruch
Formteilspannungen, spröde Rezepturen oder aggressive Parameter können Defekte erzeugen, die schwerwiegender sind als die Markierung selbst.
Verzug oder Durchbrennen
Dünne Wandungen, Folien und flexible Teile haben weniger thermischen Spielraum und müssen in der tatsächlichen Dicke und Auflagebedingung getestet werden.
Rückstände, Rauch und Geruch
Zersetzungsprodukte können das Bauteil, die Optik, das Gehäuse oder den Absaugweg verunreinigen und Sicherheitsbedenken hervorrufen.
Sicherheit in Bezug auf Rauchemissionen ist eine Entscheidung zur Materialfreigabe, keine Abkürzung bei der Absaugung
Betrachten Sie die Absaugung nicht als Erlaubnis, ein nicht identifiziertes oder ungeeignetes Polymer zu verarbeiten. Unbekannte Formulierungen, gemischte Recycling-Compounds und Kunststoffe, die Halogene enthalten können, sollten so lange zurückgestellt werden, bis die Materialidentität, das SDB oder gleichwertige Sicherheitsinformationen sowie das Zersetzungs-/Emissionsrisiko geprüft wurden. Absaugung, Filtration und Einhausung werden dann für den freigegebenen Prozess ausgewählt; sie machen ein unbekanntes Material nicht automatisch akzeptabel.
Schritt 09 · Mustervalidierung
Validieren Sie eine Harz-/Masterbatch-/Additiv-Matrix an realen Produktionsteilen
Der minimal sinnvolle Test ist nicht “eine Kunststoffplatte”. Er ist die kleinste Matrix, die die Kombinationen repräsentiert, die Sie tatsächlich fertigen werden: Harzsorte, Farbe/Masterbatch, Additivpaket, Oberflächenbeschaffenheit, Dicke und jede Beschichtungs- oder Rezyklatanteil-Variation.
| Testfall | Materialkombination | Warum einbeziehen | Abnahmefokus |
|---|---|---|---|
| Basislinie | Produktionsharz + aktuelles Masterbatch/Farbe + aktuelles Additivpaket | Etabliert den Referenzprozess mit der exakten Produktionsformulierung | Kontrast, Markierungseffekt, Oberflächenqualität und Zykluszeit |
| Farbvarianten | Dasselbe Harz mit jeder zu unterstützenden Produktionsfarbe/jedem zu unterstützenden Masterbatch | Farbmittel können die Absorption und den sichtbaren Kontrast verändern | Konsistenz des Erscheinungsbilds und Lesbarkeit |
| Gefüllte / verstärkte Varianten | Gefüllte und ungefüllte oder unterschiedliche Glas-/Mineralstoffgehalte, sofern verwendet | Füllstoffe können Textur, Wärmefluss und Kantenqualität verändern | Oberflächenintegrität und Parameterfenster |
| Additivvarianten | Unterschiedliche Flammschutz-, Stabilisator- oder Laseradditiv-Pakete, sofern zutreffend | Additive können sowohl das Markierungsverhalten als auch die Rauchemissionen erheblich verändern | Kontrast, Emissionsbewertung und Prozessstabilität |
| Oberflächenvarianten | Glanz-, Textur-, Beschichtungs-, lackierte oder plattierte Varianten | Das Oberflächensystem kann das sichtbare Ergebnis dominieren | Schichtkontrolle, Glanz/Trübung und Substratschäden |
| Geometrie-Worst-Case | Dünnste Wand, enge Kurve, Vertiefung, Rippenbereich oder größtes erforderliches Markierungsfeld | Geometrie kann thermische und Fokus-Marge reduzieren | Verzug, Fokus, Kantenqualität und Passung/Funktion |
| Chargen-/Rezyklatvariation | Unterschiedliche Lieferantencharge oder Rezyklatanteil, sofern in der Produktion verwendet | Prüft, ob das Prozessfenster außerhalb einer idealen Charge stabil bleibt | Chargenkonsistenz |
Was bei jedem Test zu erfassen ist
- Harztyp, Lieferant und Charge.
- Farbe/Masterbatch sowie bekannte Füllstoffe oder Additive.
- Oberflächenbeschaffenheit, Beschichtung und Wandstärke.
- Laserroute, Linse/Feld und das qualifizierte Parameterfenster.
- Inhalt der Zielmarkierung und kleinstes kritisches Merkmal.
- Abnahmekriterien für Optik, Codelesbarkeit und Haltbarkeit.
- Beobachtungen zu Rauch, Rückständen und Extraktion, die für das freigegebene Material relevant sind.
Wann zu stoppen und erneut zu testen ist
- Änderungen des Harzlieferanten oder der Handelssorte.
- Änderungen bei Masterbatch, Pigment oder Bauteilfarbe.
- Änderungen bei Füllstoff-, Flammschutz- oder sonstigen Additivpaketen.
- Änderungen des Rezyklatanteils oder der Materialquelle.
- Änderungen bei Formtextur, Beschichtung, Lackierung oder Oberflächenfinish.
- Änderungen der Wanddicke, Geometrie oder Markierungsposition, die ausreichen, um Fokus oder Wärmefluss zu beeinflussen.
- Änderungen des geforderten Ziels für Codegröße, Kontrast, Haltbarkeit oder Zykluszeit.
Nachweisregel: Kennzeichnen Sie eine Harz-/Masterbatch-/Additiv-Kombination nicht als “getestet”, es sei denn, es gibt einen tatsächlichen Musterdatensatz oder Projektprüfdatensatz für diese Kombination. Bis dahin ist diese Matrix ein Qualifizierungsplan, kein Nachweis eines abgeschlossenen Tests.
Schritt 10 · Maschinenkonfiguration und Angebot
Sperren Sie die Maschinenkonfiguration erst, nachdem das Material und das Markierungsergebnis nachgewiesen wurden.
Sobald der Mustertest ein stabiles Prozessfenster identifiziert, kann die Ausrüstung auf das reale Bauteil, das Markierungsfeld, die Positionierungsmethode, den Durchsatz und die Sicherheitsanforderungen abgestimmt werden. Hier wird ein Materialtest zu einer Maschinenspezifikation statt zu einer allgemeinen Laserempfehlung.
- Laserquelle: Wellenlängen-/Quellenfamilie und das vom validierten Prozess geforderte Pulsverhalten.
- Optik und Feld: Objektiv/Markierungsfeld, gewählt anhand von Merkmalsgröße, Bauteilgröße und Arbeitsabstand.
- Fokusstrategie: Festfokus, Z-Verstellung oder eine 3D-/Fokussteuerungsoption, wenn die Geometrie es erfordert.
- Teilehandhabung: Vorrichtung, Dreheinheit, kundenspezifische Aufnahme oder eine andere Positioniermethode für Wiederholbarkeit.
- Bildverarbeitung: berücksichtigt, wenn Teileausrichtung oder Markierungsposition variiert; Bildverarbeitung allein löst keine Höhen-/Fokusvariation.
- Absaugung und Einhausung: ausgewählt aus dem freigegebenen Material/Prozess und den erforderlichen Bediener-/Umgebungssteuerungen.
- Daten- und Linien-Schnittstelle: variable Codes, Trigger, Encoder- oder Produktionslinienintegration, wenn die Anwendung sie benötigt.
- Abnahmebasis: das freigegebene Muster und die Kriterien als Referenz für Maschineneinrichtung und Produktionsübergabe beibehalten.
Senden Sie diese Angaben mit Ihrer Angebotsanfrage

Häufig gestellte Fragen
Häufig gestellte Fragen zur Lasermarkierung von Kunststoffen
Können alle Kunststoffe mit Laser markiert werden?
Nein. Viele Kunststoffe können markiert werden, aber einige Formulierungen erzeugen schwachen Kontrast, übermäßige Hitzeschäden oder inakzeptable Dämpfe. Die genaue Produktionsformulierung und das Zielergebnis sollten getestet werden, bevor die Ausrüstung ausgewählt wird.
Warum können zwei Teile aus demselben Kunststoff unterschiedlich markiert werden?
Der Name der Polymerfamilie berücksichtigt keine Farbstoffe, Masterbatches, Füllstoffe, Flammschutzmittel, Recyclinganteile, Laseradditive, Beschichtungen oder Formbedingungen. Diese Variablen können Absorption, Kontrast und Wärmeverhalten verändern.
Benötigen Kunststoffe Laseradditive zum Markieren?
Einige Formulierungen lassen sich ohne Additiv gut markieren; andere benötigen ein laserempfindliches Additiv, um den erforderlichen Kontrast oder die erforderliche Prozessgeschwindigkeit zu erreichen. Das endgültige Compound sollte validiert werden, bevor die Maschinenroute festgelegt wird.
Ist der UV-Laser immer die beste Wahl für Kunststoff?
Nein. UV wird häufig für hitzeempfindliche Anwendungen oder Anwendungen mit feinen Strukturen getestet, aber Faser-, MOPA-Faser-, Grün- oder CO2-Laser können für andere Formulierungen und Markierungsmechanismen besser geeignet sein. Die Auswahl der Laserquelle sollte anhand der Musterergebnisse erfolgen.
Kann PVC oder ein unbekannter halogenierter Kunststoff getestet werden, wenn eine Absaugung installiert ist?
Eine Absaugung ist kein Ersatz für die Materialfreigabe. Unbekannte oder potenziell halogenierte Formulierungen sollten zurückgehalten werden, bis Materialidentität, Sicherheitsdaten und Zersetzungs-/Emissionsrisiken geprüft wurden.
Was sollte ich für einen Kunststoff-Mustertest senden?
Senden Sie nach Möglichkeit fertige gespritzte oder beschichtete Teile, außerdem Harztyp, Lieferant, Farbe/Masterbatch, bekannte Füllstoffe/Additive, Markierungsvorlage oder Code, gewünschten Markierungseffekt, Ziel-Taktzeit, Haltbarkeitskriterien und Sicherheitsdaten.
Vom Materialtest zur Maschinenauswahl
Senden Sie das tatsächliche Kunststoffteil und das benötigte Ergebnis
Zhuorui kann das Produktionsmaterial, Markierungsinhalt, Geometrie, Abnahmekriterien und Durchsatzvorgabe nutzen, um die Testroute und Konfiguration einzugrenzen. Das Angebot sollte auf der validierten Materialreaktion basieren und nicht auf einer allgemeinen Annahme eines “Kunststofflasers”.