
Marquage laser des plastiques et des polymères
Marquage laser sur les plastiques
Oui, de nombreux plastiques peuvent être marqués au laser, mais le nom du polymère seul ne suffit pas pour choisir le procédé. La nuance de résine, le masterbatch de couleur, les charges, les retardateurs de flamme, la teneur en matière recyclée, les revêtements et l'état de surface moulé peuvent tous modifier l'absorption, le contraste, la réponse thermique et les fumées. La méthode fiable consiste à définir d'abord le marquage cible, puis à tester le matériau de production réel avant de figer la configuration de la machine.
Demander un test sur échantillon plastique Se renseigner sur la compatibilité des matériauxÉtape 01 · Peut-il être marqué au laser ?
De nombreux plastiques peuvent être marqués, mais toutes les formulations ne produisent pas un résultat utile.
Un plastique peut être physiquement affecté par un laser sans produire un marquage de production acceptable. La vraie question est de savoir si la pièce finale peut atteindre le contraste, la lisibilité, la qualité de surface et la durabilité requis sans fusion, jaunissement, fissuration, déformation ou résidu inacceptables.
ABS, PP, PE, PC, PA/nylon, POM, PET, PMMA, silicone et d'autres systèmes polymères peuvent tous nécessiter des longueurs d'onde ou des mécanismes de traitement différents. Deux pièces vendues sous le même nom de famille de polymères peuvent réagir différemment lorsque le colorant, la charge, la formulation ignifugeante, la teneur en matières recyclées ou les conditions de moulage changent.
Règle de décision : traitez la famille de polymères comme la catégorie de départ, et non comme la recette laser finale.

Étape 02 · Variables matériaux
Le grade de résine, le masterbatch, les charges et l'état de surface déterminent la réponse
Pour les métaux, la nuance d'alliage est souvent la variable clé. Pour les plastiques, l'équivalent le plus proche est la formulation complète du compound : résine de base plus pigments, masterbatch, charges, renforts, retardateurs de flamme, stabilisants, teneur en matières recyclées et tout additif sensible au laser.
Résine de base et grade
Notez le grade commercial complet lorsque c'est possible. Les désignations ABS, PP, PE, PC, PA, POM et PET sont trop générales pour prédire à elles seules la qualité de marquage.
Couleur et masterbatch
Les pièces noires, blanches, naturelles, translucides et colorées peuvent absorber différemment un même laser. Un changement de masterbatch peut modifier le contraste même lorsque la résine de base reste la même.
Charges et renforts
Les fibres de verre, les charges minérales et d'autres renforts peuvent modifier le flux thermique, la texture de surface et l'apparence du marquage. Traitez les versions chargées et non chargées comme des cas de qualification distincts.
Ensemble d'additifs
Les retardateurs de flamme, les stabilisants et les additifs sensibles au laser peuvent modifier l'absorption et le mécanisme qui crée un marquage sombre, clair ou expansé.
Teneur en matériaux recyclés et variation entre les lots
Si la teneur en matière recyclée ou les lots du fournisseur varient en production, incluez cette variation dans le plan d'essai au lieu de valider une seule plaque idéale.
Surface et revêtement
La texture, la brillance, la peinture, le revêtement soft-touch, le placage ou d'autres couches de surface peuvent modifier le contraste, la qualité des bords et la sensibilité à la chaleur même lorsque le substrat est inchangé.
| Variable | Ce qu'il faut consigner | Ce que cela peut modifier |
|---|---|---|
| Résine | Famille de polymère, grade complet, fournisseur | Absorption, réponse thermique, mécanisme de marquage de référence |
| Système de couleur | Référence de couleur, de pigment ou de masterbatch | Contraste, absorption et apparence visible |
| Charges | Fibre de verre, renfort minéral ou autre | Texture, réponse à la chaleur et qualité des bords |
| Additifs | Ignifugeant, stabilisant, additif laser lorsque connu | Contraste, fumées et fenêtre de procédé |
| Teneur en matières recyclées | Variation en pourcentage ou par lot, le cas échéant | Constance d'un lot à l'autre |
| Surface | Texture du moule, brillance, revêtement, peinture ou placage | Limite d'endommagement de surface, élimination de couche et finition visuelle |
Parcours spécifiques par matériau
Choisissez la page qui correspond à la famille réelle de polymères
Utilisez ces pages lorsque vous connaissez déjà la famille de matériaux. La sélection finale de la source dépend toujours du grade de production exact, de la couleur, des additifs et du résultat cible.
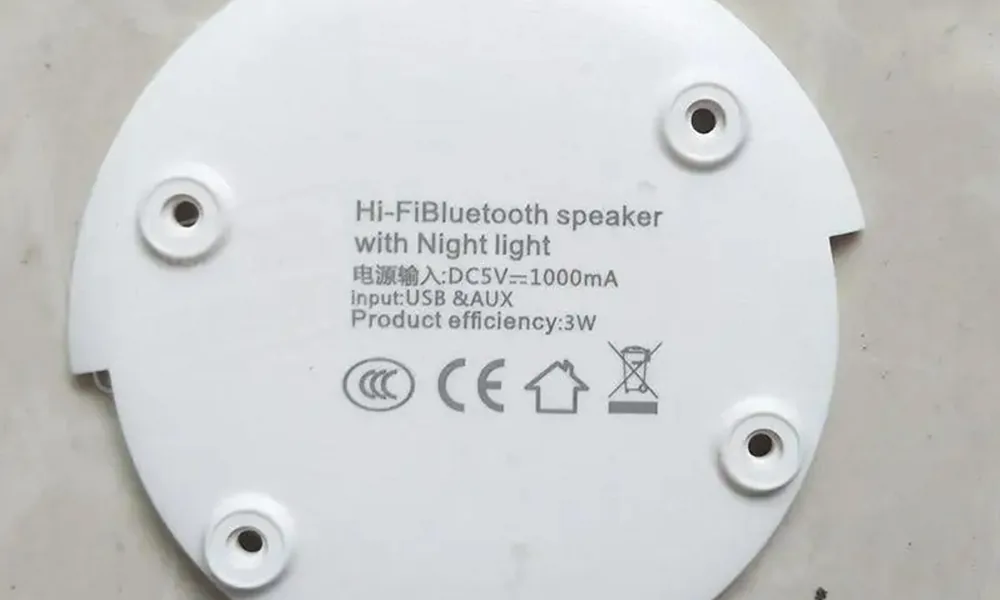
Marquage laser sur plastique ABS
Évaluez le grade, les colorants, les retardateurs de flamme et le contraste ou l'effet de gravure requis.
Explorer l'ABS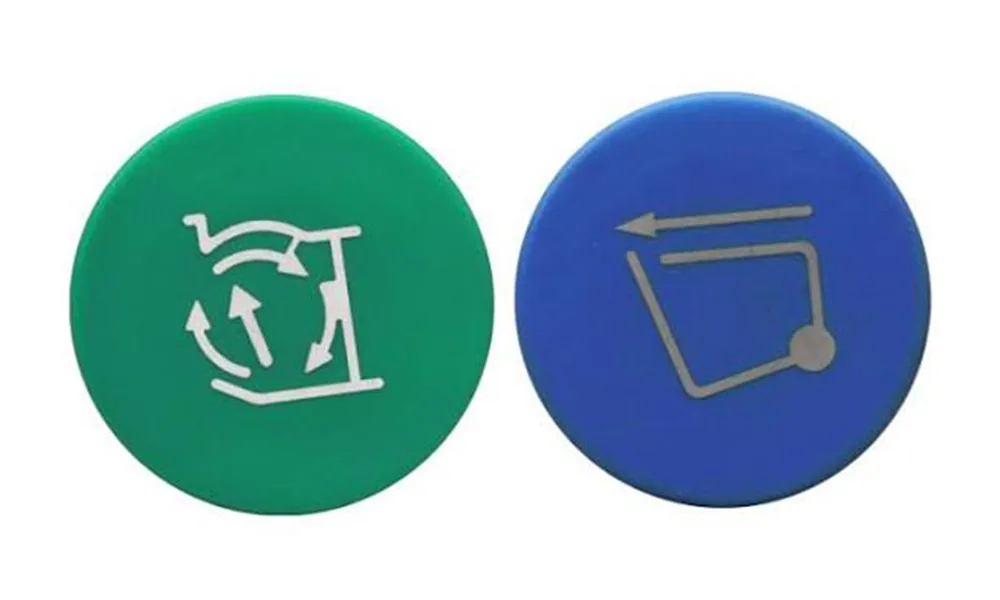
Marquage laser du polypropylène
Confirmez la formulation et les additifs sensibles au laser, car un PP non modifié peut produire un contraste faible ou irrégulier.
Explorer le PP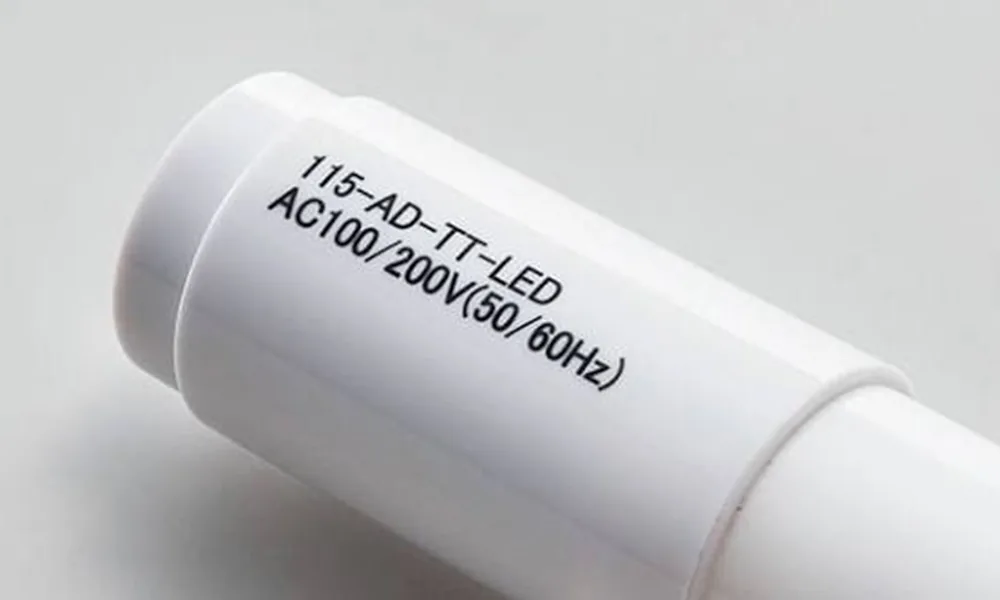
Marquage laser du polyéthylène
Examinez la densité, le pigment, les additifs et la sensibilité à la chaleur avant de sélectionner une première voie d'essai.
Explorer le PE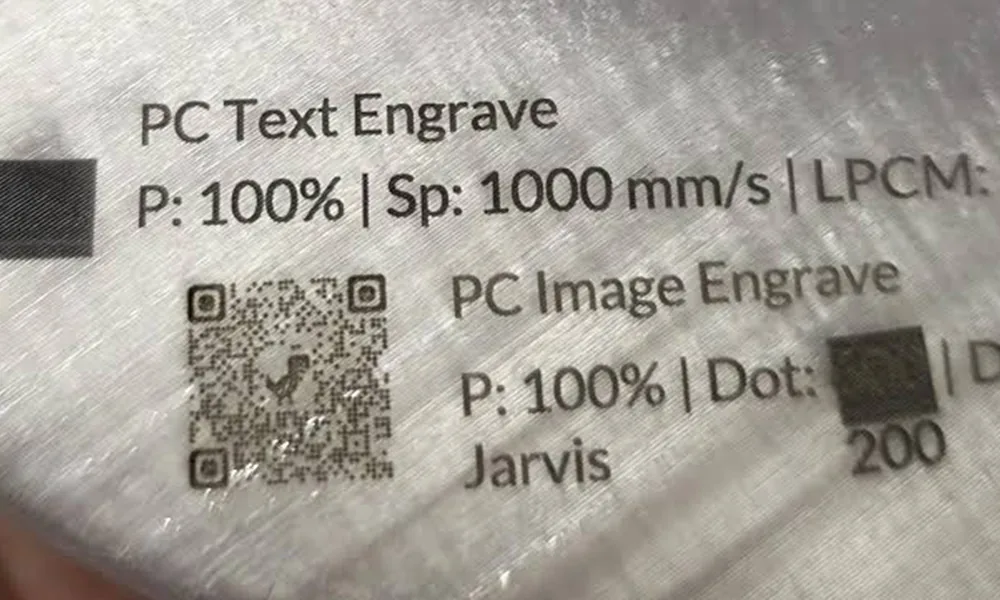
Marquage laser du polycarbonate
Trouvez l'équilibre entre le contraste et le jaunissement, le moussage, les contraintes et les exigences de surface cosmétique.
Explorer le PC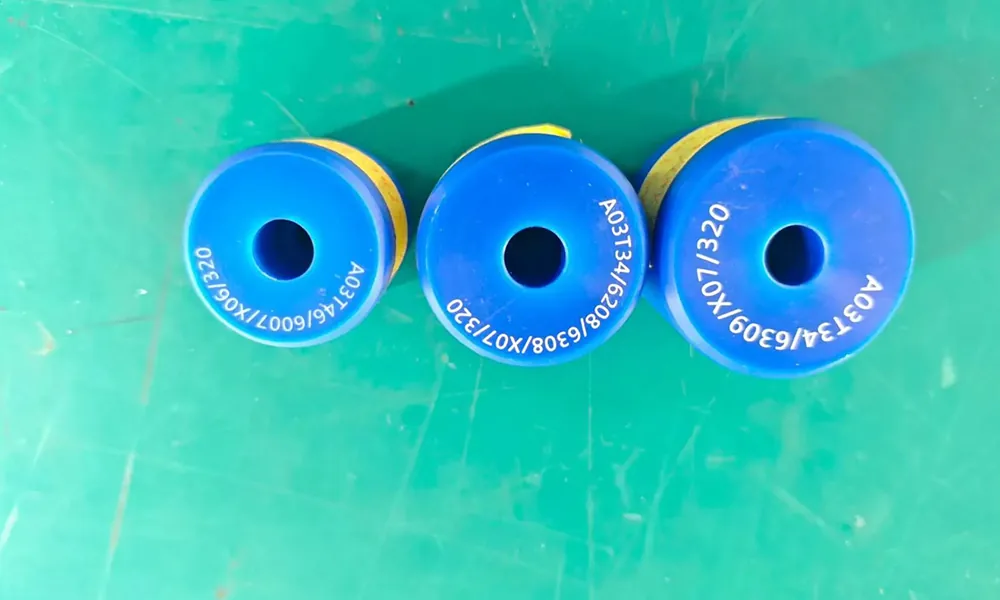
Marquage laser du nylon et du PA
Tenez compte du grade de PA, du taux de charge de verre, de l'humidité, de la couleur et du système d'additifs.
Explorer le nylon / le PA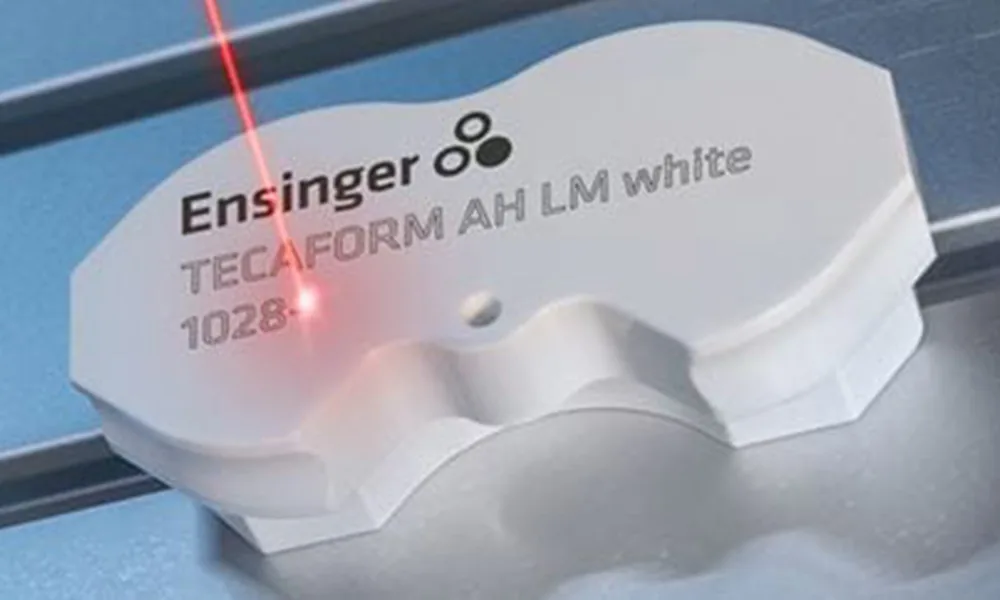
Marquage laser POM acétal
Utilisez la résine exacte et la documentation de sécurité ; la formulation, les émanations et la réponse au contraste nécessitent une qualification contrôlée.
Explorer le POM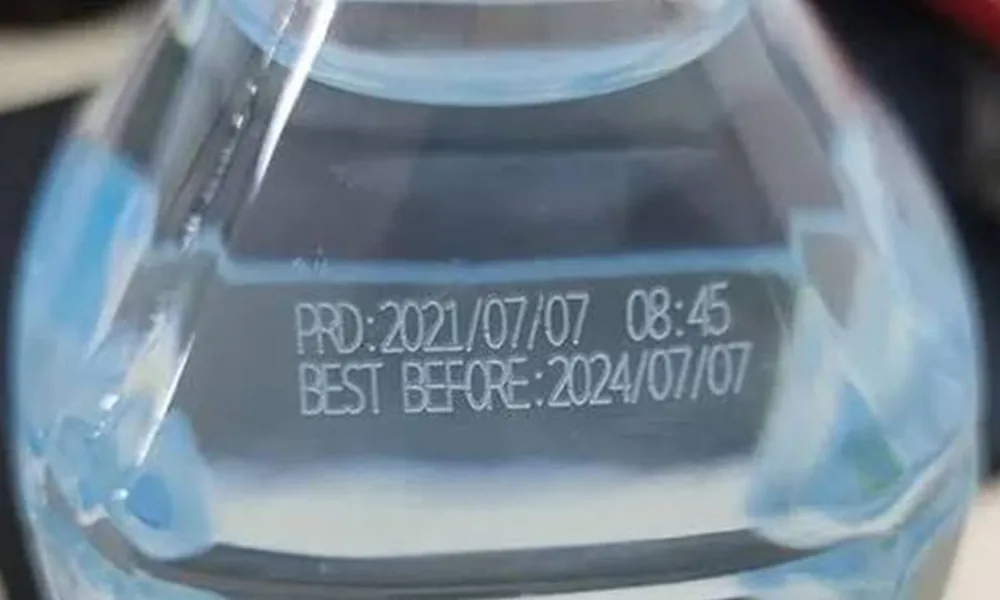
Marquage laser PET
Différenciez le PET rigide, les films et les emballages, puis testez l'impact thermique et la lisibilité du code.
Explorer le PET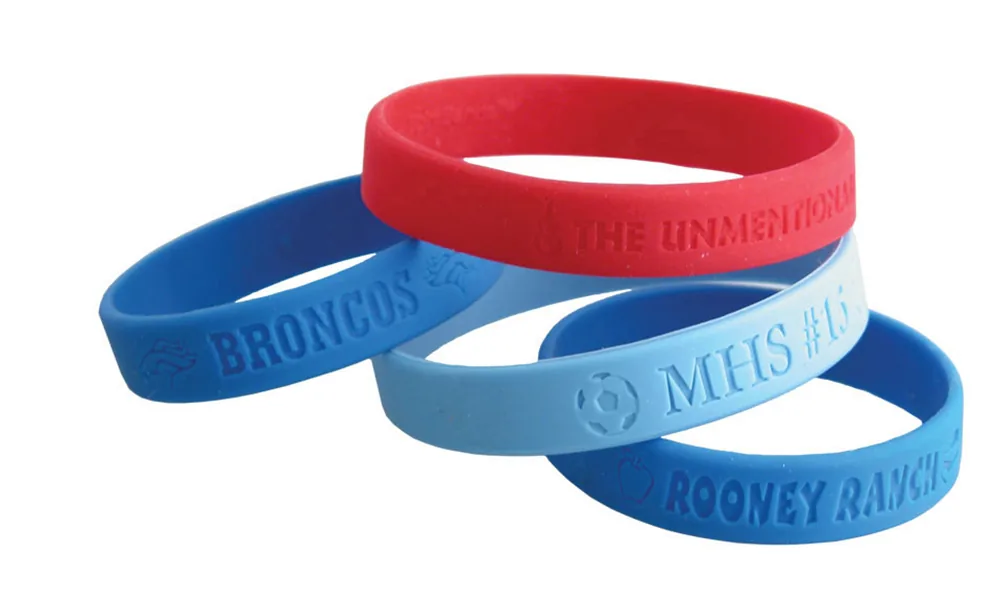
Marquage laser du silicone et du caoutchouc
Vérifiez la formulation exacte de l'élastomère, les charges, la couleur et les données de sécurité avant les tests.
Explorer le silicone / le caoutchouc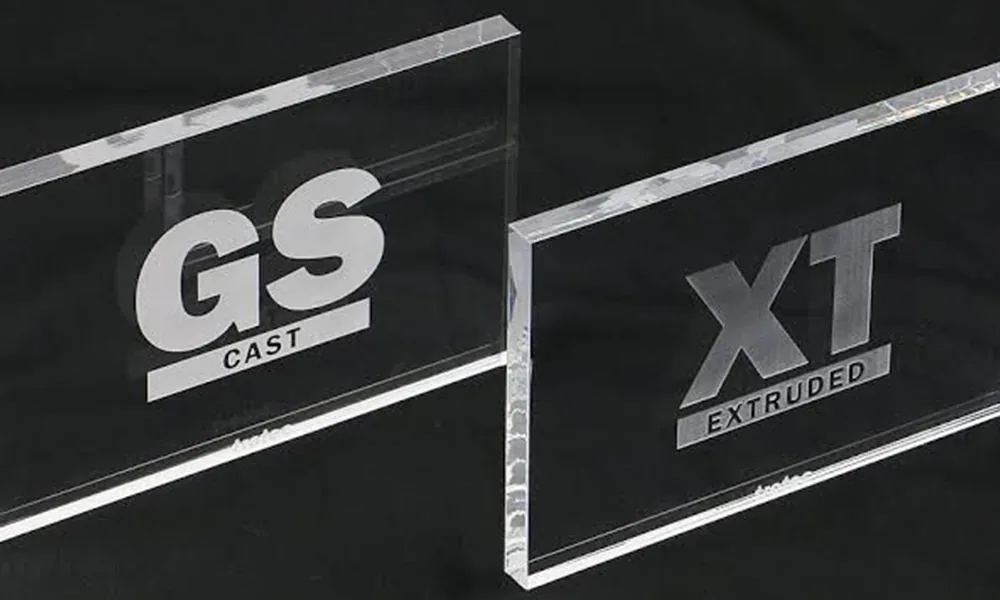
Marquage laser de l'acrylique PMMA
Définissez si l'objectif est un effet dépoli, une gravure, un changement de couleur ou un autre effet de surface visible.
Explorer l'acrylique / le PMMAÉtape 03 · Produits et pourquoi ils sont marqués
Les pièces en plastique sont marquées pour l'identification, la traçabilité, les instructions et l'image de marque
Le même polymère peut être utilisé dans des produits très différents. Les exigences de marquage varient selon la fonction de la pièce, la surface visible, l'environnement de service et le procédé de production.
Boîtiers et connecteurs électriques
Les besoins typiques incluent les numéros de pièce, les identifiants de terminaux, les codes QR/Data Matrix, les informations de lot et les légendes permanentes sur les boîtiers moulés.
Applications électroniquesComposants plastiques automobiles
Les connecteurs, garnitures, commutateurs et pièces plastiques sous le capot peuvent nécessiter une traçabilité, une identification d'assemblage ou des étiquettes fonctionnelles tout en préservant la surface environnante.
Applications automobiles et véhicules électriquesProduits de consommation et appareils électroménagers
Les boîtiers, commandes et accessoires visibles privilégient souvent des logos épurés, des icônes, des numéros de série et une apparence esthétique homogène.
Applications pour produits de consommationEmballages, films et bouchons
Les informations de lot/date, les codes et les marques d'identification doivent être évalués conjointement avec l'épaisseur du film, la vitesse de ligne, le risque de distorsion et la présentation du produit.
Tubes, câbles et pièces flexibles
Les produits continus ou cylindriques ajoutent des considérations de mise au point, de mouvement et d’extraction à l’essai de réponse du matériau.
Composants moulés techniques
Les petites pièces d’ingénierie peuvent nécessiter des codes fins ou une identification durable sans modifier l’ajustement, les surfaces d’étanchéité, les clips, les nervures ou toute autre géométrie fonctionnelle.
Étape 04 · Contenu du marquage
Définissez ce qui doit être marqué avant de choisir comment le marquer
Un grand logo, un petit code Data Matrix et un identifiant fin de pièce moulée imposent des exigences différentes en matière de contraste, de définition des bords, de taille de spot, de contrôle de la mise au point et d’inspection.
Texte et numéros de pièce
Les identifiants de pièce, les références de modèle, les textes d’avertissement ou les informations d’assemblage privilégient généralement des bords de caractères nets et une apparence cohérente.
Données de numéro de série, de lot et de date
Les informations variables nécessitent un transfert de données stable et un placement reproductible, en plus d'une réponse acceptable du matériau.
Codes QR et Data Matrix
Les codes lisibles par machine nécessitent un contraste et une définition des bords suffisants pour le lecteur prévu et la méthode de vérification ; l'apparence visuelle seule ne suffit pas.
Logos et graphismes esthétiques
Les marques commerciales et les graphismes visibles intègrent souvent la brillance, le voile, la qualité des bords et la constance des couleurs aux critères d'acceptation.
Icônes, symboles et légendes
Les symboles d'interrupteur, les légendes de commande et les graphismes fonctionnels peuvent nécessiter des détails fins tout en préservant la surface moulée autour de la marque.
Graduations ou marques fonctionnelles fines
Les petits éléments linéaires nécessitent une mise au point stable et un contraste suffisant, sans profondeur de gravure excessive ni gonflement des bords.
Étape 05 · Résultat de marquage requis
Choisissez d’abord le résultat : foncé, clair, moussé, gravé, dépoli ou avec couche retirée
Le marquage laser des plastiques ne repose pas sur un seul mécanisme. La source préférée et la fenêtre de paramètres dépendent du résultat souhaité et de l’ampleur de la modification de surface que la pièce peut tolérer.
Changement de couleur foncé
Utile lorsqu’une marque foncée et plate est requise. Le contraste obtenu dépend fortement du pigment, du système d’additifs et de l’absorption à la longueur d’onde.
Changement de couleur clair ou moussage
Une marque plus claire ou légèrement en relief peut être produite sur certaines formulations. La texture de surface et la variation de hauteur doivent rester acceptables.
Gravure ou ablation
Le matériau est intentionnellement retiré. La profondeur, les débris, la qualité des bords et l'effet sur les parois minces ou les surfaces fonctionnelles doivent être vérifiés.
Aspect dépoli ou mat
Certains plastiques transparents ou brillants peuvent être marqués en créant un changement optique ou de surface contrôlé plutôt qu'un fort changement de couleur.
Enlèvement du revêtement
Les plastiques peints ou revêtus nécessitent que le revêtement et le substrat soient qualifiés ensemble afin que la couche supérieure soit retirée sans endommagement inacceptable du substrat.
Contraste lisible par machine
Pour les codes QR ou Data Matrix, définissez le lecteur, la plus petite taille de code et la méthode d'acceptation au lieu d'approuver la marque uniquement à l'œil nu.
| Critère | Question à laquelle répondre |
|---|---|
| Contraste | La marque doit-elle être sombre, claire, neutre, ou simplement lisible par un scanner ? |
| Intégrité de la surface | Un changement de brillance, un voile, un gonflement, une fusion, une fissuration ou une profondeur tactile sont-ils acceptables ? |
| Lisibilité du code | Quel lecteur et quelle méthode de vérification seront utilisés pour les marques lisibles par machine ? |
| Durabilité | La marque doit-elle résister à l’abrasion, aux produits chimiques, au nettoyage, à la chaleur, à l’exposition aux UV ou à une autre condition de service définie ? |
| Cohérence cosmétique | Quelle variation de couleur ou d’aspect est acceptable entre les pièces, les lots ou les couleurs ? |
Étape 06 · Forme, épaisseur et taille
La géométrie des pièces modifie la mise au point, le risque thermique, le maintien en position et la cohérence du marquage
La même résine peut se comporter de manière acceptable sur une plaque plane épaisse et donner de mauvais résultats sur une paroi moulée mince ou une surface courbe. La géométrie doit donc être incluse dans l’essai sur échantillon, et non traitée comme une décision liée aux détails de la machine après que le matériau a déjà été approuvé.
- Pièces plates rigides : généralement le cas le plus simple pour le contrôle de la mise au point et la répétabilité du montage.
- Pièces courbes ou cylindriques : la mise au point peut varier d’un bout à l’autre de la marque ; un axe rotatif, une stratégie de mise au point 3D ou une zone de marquage plus petite peuvent être envisagés selon la géométrie.
- Parois minces, films et pièces flexibles : une marge thermique réduite augmente le risque de gauchissement, de retrait, de brûlure traversante ou de modification de texture.
- Évidements, nervures et formes hautes : l'accès mécanique et la variation de mise au point peuvent limiter l'emplacement possible du marquage.
- Pièces de grande taille ou grands champs de marquage : la taille du champ, la taille des motifs et la répétabilité du positionnement doivent être équilibrées, plutôt que de supposer qu'un champ plus grand est toujours préférable.
- Surfaces moulées texturées : la texture elle-même peut réduire le contraste apparent ou déformer les bords fins du code.
Étape 07 · Voie laser
Choisir une première voie d'essai à partir de la réponse du matériau et du résultat requis
Les sources à fibre, à fibre MOPA, UV, vertes et CO2 peuvent toutes être pertinentes pour les plastiques. La première voie doit être choisie en fonction de l'absorption, de la sensibilité à la chaleur, du mécanisme de marquage souhaité, de la taille des motifs et des contraintes de production — et non d'après une règle selon laquelle une seule longueur d'onde serait universellement la meilleure pour le plastique.
| Voie laser | Quand il est raisonnable de commencer par un criblage | Principaux risques ou limitations | Ce qu'il faut vérifier |
|---|---|---|---|
| UV | Pièces moulées thermosensibles, détails fins, surfaces esthétiques, ou formulations où une absorption aux longueurs d’onde plus courtes est favorable. | Toutes les résines n’absorbent pas de manière utile ; le temps de cycle et le contraste requis dépendent encore de la formulation. | Contraste, changement de surface, qualité des détails fins et vitesse de production. |
| Fibre | Plastiques techniques, composés sombres ou additivés, et pièces qui réagissent efficacement autour de la longueur d'onde du laser à fibre. | Faible contraste, fusion, gonflement des bords ou accumulation de chaleur sur des formulations inadaptées. | Stabilité des lots et des couleurs, qualité des bords, effet thermique et lisibilité. |
| Laser à fibre MOPA | Lorsqu'une fenêtre de contrôle des impulsions plus large peut aider à régler le contraste ou la réponse thermique sur une formulation déjà adaptée à la voie fibre. | MOPA ne permet pas automatiquement de bien marquer un plastique non réactif. | Si le contrôle de la largeur d'impulsion améliore sensiblement la fenêtre de process acceptée. |
| Vert | Lorsque la réponse à 1064 nm est faible et que la formulation absorbe plus utilement à la longueur d'onde verte, y compris certains composés clairs ou semi-transparents. | La réponse des matériaux varie considérablement ; ne présumez pas que la transparence signifie que le vert est automatiquement adapté. | Absorption, voile, contraste, impact thermique et qualité des motifs. |
| CO2 | Gravure de surface, moussage, ablation ou marquage thermique sur les systèmes polymères qui absorbent efficacement dans la plage de longueurs d’onde du CO2. | Déformation thermique, carbonisation, bord de fusion, résidus ou brûlure traversante sur matériau mince. | Qualité de surface, profondeur, distorsion, résidus et temps de cycle. |
Important : Les libellés source sont des orientations de présélection, et non des recommandations finales. Une même famille de polymères peut passer d’une voie préférée à une autre lorsque la couleur, le système d’additifs, le revêtement ou le résultat cible changent.
Étape 08 · Risques et modes de défaillance
La plupart des défaillances de marquage des plastiques proviennent du contraste, de la chaleur, des dommages de surface ou de la variabilité du matériau
Un échantillon lisible ne suffit pas si le procédé endommage la pièce, varie d’un lot à l’autre ou génère une charge inacceptable de fumées et de résidus. Vérifiez à la fois la qualité du marquage et la sécurité des matériaux avant la validation de la production.
Contraste faible ou instable
La longueur d'onde choisie peut ne pas bien se coupler à la formulation, ou l'ensemble de pigments/additifs peut varier selon les couleurs ou les lots.
Fusion et gonflement des bords
Un apport thermique excessif peut ramollir la surface, arrondir les détails fins ou créer des bords surélevés autour des zones gravées.
Jaunissement, carbonisation ou voile
Certains plastiques transparents, de couleur claire ou cosmétiques présentent une décoloration ou une modification optique avant qu'une marque forte ne soit obtenue.
Fissuration, craquelage ou blanchiment sous contrainte
Les contraintes de moulage, les formulations fragiles ou des paramètres agressifs peuvent créer des défauts plus graves que la marque elle-même.
Gauchissement ou brûlure traversante
Les parois minces, les films et les pièces flexibles ont une marge thermique plus faible et doivent être testés avec l’épaisseur réelle et les conditions de support réelles.
Résidus, fumées et odeurs
Les produits de décomposition peuvent contaminer la pièce, les éléments optiques, l'enceinte ou le circuit d'extraction et peuvent créer des problèmes de sécurité.
La sécurité des fumées est une décision d'acceptation du matériau, et non un raccourci d'extraction.
Ne considérez pas l'extraction comme une autorisation de transformer un polymère non identifié ou inadapté. Les formulations inconnues, les mélanges de composés recyclés et les plastiques susceptibles de contenir des halogènes doivent être mis en attente jusqu'à ce que l'identité du matériau, la FDS ou des informations de sécurité équivalentes, ainsi que le risque de décomposition/émission, aient été examinés. L'extraction, la filtration et l'enceinte sont ensuite sélectionnées pour le procédé approuvé ; elles ne rendent pas automatiquement acceptable un matériau inconnu.
Étape 09 · Validation d’échantillon
Valider une matrice Résine / Masterbatch / Additif sur des pièces de production réelles
Le test utile minimal n’est pas “ une plaque de plastique ”. C’est la matrice la plus réduite qui représente les combinaisons que vous fabriquerez réellement : nuance de résine, couleur/masterbatch, système d’additifs, état de surface, épaisseur et toute variation de revêtement ou de contenu recyclé.
| Cas de test | Combinaison de matériaux | Pourquoi l’inclure | Focus sur l'acceptation |
|---|---|---|---|
| Référence | Résine de production + masterbatch/couleur actuel + ensemble d'additifs actuel | Établit le procédé de référence sur la formulation de production exacte | Contraste, effet de marquage, qualité de surface et temps de cycle |
| Variantes de couleur | Même résine avec chaque couleur/masterbatch de production qui doit être pris en charge | Les colorants peuvent modifier l'absorption et le contraste visible | Uniformité d'aspect et lisibilité |
| Variantes chargées / renforcées | Variantes chargées et non chargées, ou à taux de charge de verre/minéraux différent le cas échéant | Les charges peuvent modifier la texture, le flux thermique et la qualité des bords | Intégrité de la surface et fenêtre de paramètres |
| Variantes d'additifs | Différents systèmes d'ignifugeants, de stabilisants ou d'additifs laser le cas échéant | Les additifs peuvent modifier considérablement à la fois la réponse au marquage et les fumées | Contraste, examen des émissions et stabilité du procédé |
| Variantes de surface | Brillant, texture, revêtement, versions peintes ou plaquées | Le système de surface peut dominer le résultat visible | Contrôle des couches, brillance/voile et dommages au substrat |
| Cas le plus défavorable de la géométrie | Paroi la plus fine, courbe serrée, renfoncement, zone de nervure ou le plus grand champ de marquage requis | La géométrie peut réduire la marge thermique et de focalisation | Gauchissement, mise au point, qualité des bords et ajustement/fonction |
| Variation de lot / de matière recyclée | Lot de fournisseur différent ou niveau de contenu recyclé lorsque la production y a recours | Vérifie si la fenêtre de process reste stable en dehors d’un lot idéal | Constance d'un lot à l'autre |
Ce qu’il faut consigner pour chaque test
- Grade de résine, fournisseur et lot.
- Couleur/masterbatch et charges ou additifs connus.
- Finition de surface, revêtement et épaisseur de paroi.
- Trajet laser, lentille/champ et fenêtre de paramètres qualifiée.
- Contenu du marquage cible et plus petite caractéristique critique.
- Critères d'acceptation visuels, de lisibilité des codes et de durabilité.
- Observations sur les fumées, les résidus et l'extraction pertinentes pour le matériau approuvé.
Quand arrêter et retester
- Changement de fournisseur de résine ou de nuance commerciale.
- Changement de masterbatch, de pigment ou de couleur de pièce.
- Changement de charge, d'ignifugeant ou d'autre ensemble d'additifs.
- Changement du taux de contenu recyclé ou de la source de matière.
- Changement de texture de moule, de revêtement, de peinture ou de finition de surface.
- Changement d'épaisseur de paroi, de géométrie ou d'emplacement de marquage suffisant pour affecter la mise au point ou le flux thermique.
- Changement de la taille de code, du contraste, de la durabilité ou de l'objectif de temps de cycle requis.
Règle relative aux preuves : ne pas étiqueter une combinaison résine/masterbatch/additif comme “ testée ” à moins qu'il n'existe un enregistrement d'échantillon ou un enregistrement d'essai de projet réel pour cette combinaison. D'ici là, cette matrice est un plan de qualification, pas la preuve d'un essai terminé.
Étape 10 · Configuration de la machine et devis
Verrouillez la configuration de la machine uniquement après que le résultat sur le matériau et le marquage a été prouvé
Une fois que le test sur échantillon a identifié une fenêtre de process stable, l’équipement peut être configuré autour de la pièce réelle, du champ de marquage, de la méthode de positionnement, de la cadence et des exigences de sécurité. C’est ici qu’un test matière devient une spécification machine plutôt qu’une recommandation laser générique.
- Source laser : famille de longueur d’onde/source et le comportement des impulsions requis par le process validé.
- Optique et champ : lentille/champ de marquage choisis en fonction de la taille des motifs, de la taille de la pièce et de la distance de travail.
- Stratégie de focalisation : mise au point fixe, réglage en Z ou option 3D/contrôle de la mise au point lorsque la géométrie l’exige.
- Manutention des pièces : dispositif de fixation, rotation, nid personnalisé ou autre méthode de positionnement pour la répétabilité.
- Vision : à prendre en compte lorsque l'orientation de la pièce ou la position de la marque varie ; la vision ne résout pas à elle seule les variations de hauteur/de mise au point.
- Extraction et confinement : sélectionné parmi le matériau/procédé approuvé et les contrôles opérateur/environnementaux requis.
- Interface de données et de ligne : codes variables, déclencheurs, encodeur ou intégration à la ligne de production lorsque l'application en a besoin.
- Référence d'acceptation : conserver l’échantillon et les critères approuvés comme référence pour le réglage de la machine et la passation de production.
Envoyez ces éléments avec votre demande de devis

Questions fréquentes
FAQ sur le marquage laser des plastiques
Tous les plastiques peuvent-ils être marqués au laser ?
Non. De nombreux plastiques peuvent être marqués, mais certaines formulations produisent un contraste faible, des dommages thermiques excessifs ou des fumées inacceptables. La formulation de production exacte et le résultat cible doivent être testés avant de sélectionner l'équipement.
Pourquoi deux pièces fabriquées à partir du même plastique peuvent-elles présenter des marques différentes ?
Le nom de la famille de polymères ne prend pas en compte les colorants, le masterbatch, les charges, les retardateurs de flamme, le contenu recyclé, les additifs laser, les revêtements ou les conditions de moulage. Ces variables peuvent modifier l'absorption, le contraste et la réponse thermique.
Les plastiques nécessitent-ils des additifs pour le marquage laser ?
Certaines formulations marquent bien sans additif ; d'autres ont besoin d'un additif sensible au laser pour atteindre le contraste ou la vitesse de traitement nécessaires. Le composé final doit être validé avant le verrouillage de la voie machine.
Le laser UV est-il toujours le meilleur choix pour le plastique ?
Non. L'UV est souvent présélectionné pour les applications thermosensibles ou à traits fins, mais les lasers à fibre, à fibre MOPA, verts ou CO2 peuvent être meilleurs pour d'autres formulations et mécanismes de marquage. Le choix de la source doit suivre les résultats d'échantillons.
Est-il possible de tester du PVC ou un plastique halogéné inconnu si un système d'extraction est installé ?
L'extraction ne remplace pas l'acceptation des matériaux. Les formulations inconnues ou potentiellement halogénées doivent être mises en attente jusqu'à ce que l'identité du matériau, les données de sécurité et les risques de décomposition/émission aient été examinés.
Que dois-je envoyer pour un essai sur échantillon de plastique ?
Envoyez si possible les pièces finales moulées ou revêtues, ainsi que la nuance de résine, le fournisseur, la couleur/masterbatch, les charges/additifs connus, le visuel ou le code de marquage, l'effet de marquage requis, l'objectif de temps de cycle, les critères de durabilité et les données de sécurité.
De l'essai de matériau à la sélection de la machine
Envoyez la pièce en plastique réelle et le résultat souhaité
Zhuorui peut utiliser le matériau de production, le contenu du marquage, la géométrie, les critères d'acceptation et l'objectif de débit pour affiner la voie d'essai et la configuration. Le devis doit suivre la réponse validée du matériau plutôt qu'une hypothèse générique de « laser plastique ».