
Applications de la machine de marquage laser · Codage de produits en ligne
Marquage laser des fils, câbles et tubes
Les fils, les câbles, les gaines thermorétractables, les tubes plastiques et les tuyaux métalliques peuvent tous nécessiter une identification permanente, mais la tâche d’ingénierie change selon la formulation du matériau, l’état de surface, le diamètre, la vitesse de ligne, la taille du marquage et la façon dont le produit est présenté. Une étude de faisabilité utile commence donc par la pièce réelle et le résultat cible, puis teste ensemble la voie laser, le contrôle du mouvement et les critères d’acceptation.
Demander un devisExaminer les types de produits
- Marquage en continu et en poste fixe
- Évaluation des matériaux et des surfaces
- Contrôle de la position, de la vitesse et des données
- Validation de l’échantillon à la configuration
Décision d’application
Commencer par la pièce, le résultat et les conditions de ligne
Une source laser ne peut pas être sélectionnée à partir des seuls mots “ fil ” ou “ tube ”. Définissez d’abord le produit exact, le substrat et la surface, ce qui doit être marqué, le résultat acceptable, le diamètre ou la géométrie, la vitesse de ligne ou le volume de production, et la manière dont le marquage sera déclenché et vérifié.
Un brief de projet utile doit être suffisamment précis pour dire : “ Nous avons besoin de ce code sur cette surface de fil, de câble ou de tube, à cette taille et à cette position, à cette vitesse de production, avec ces exigences de lisibilité et de durabilité. ” Ces informations peuvent ensuite être converties en une première trajectoire laser d’essai, un plan d’acceptation d’échantillon et une configuration finale de machine.
Périmètre produit
Quels produits de type fil, câble et tube utilisent le marquage laser ?
La forme du produit détermine les premières questions de manutention et de mouvement. Séparez le type de pièce avant d’évaluer la source laser ou la méthode d’automatisation.
01 · Fil
Marquage laser de fil
Codage de conducteur continu ou de fil isolé pour la taille, la référence de longueur, le lot, l’identité produit et la traçabilité de production. Consignez la plage de diamètre, la vitesse de ligne, l’intervalle de répétition et la fenêtre de marquage disponible.
Voir l’application fil02 · Câble
Marquage de gaine de câble
Marquez les gaines de câble avec les caractéristiques nominales, l’identité de la pièce, les informations de lot, les données séquentielles ou les informations de marque. La formulation de la gaine, le pigment, les additifs, l’usure et la manutention en aval peuvent tous modifier le résultat.
Voir l’application de gaine de câble03 · Gaine thermorétractable
Marquage de gaines thermorétractables
Identifier les gaines thermorétractables avant ou après rétraction. Le test doit prendre en compte la composition chimique de la gaine, son état de rétraction, la distorsion du code, le contraste et si la marque survit à l'installation.
Voir l'application de gaine thermorétractable04 · Tube en plastique
Marquage laser de tubes en plastique
Marquer des tubes en plastique souples ou rigides avec des informations de produit, de lot ou de position, tout en tenant compte de la formulation du polymère, de la couleur, de la courbure, du mouvement de la ligne et des éventuelles fumées ou résidus créés par le processus.
Voir l'application de tube en plastique05 · Tuyaux et tubes métalliques
Marquage de tuyaux et tubes métalliques
Appliquer des marques longitudinales, à position fixe ou circonférentielles sur les tubes et tuyaux métalliques. L'état de surface, le revêtement, le diamètre, le faux rond et le fait que la pièce se déplace ou tourne déterminent le sens de manipulation.
Voir l'application de tuyaux et tubes métalliques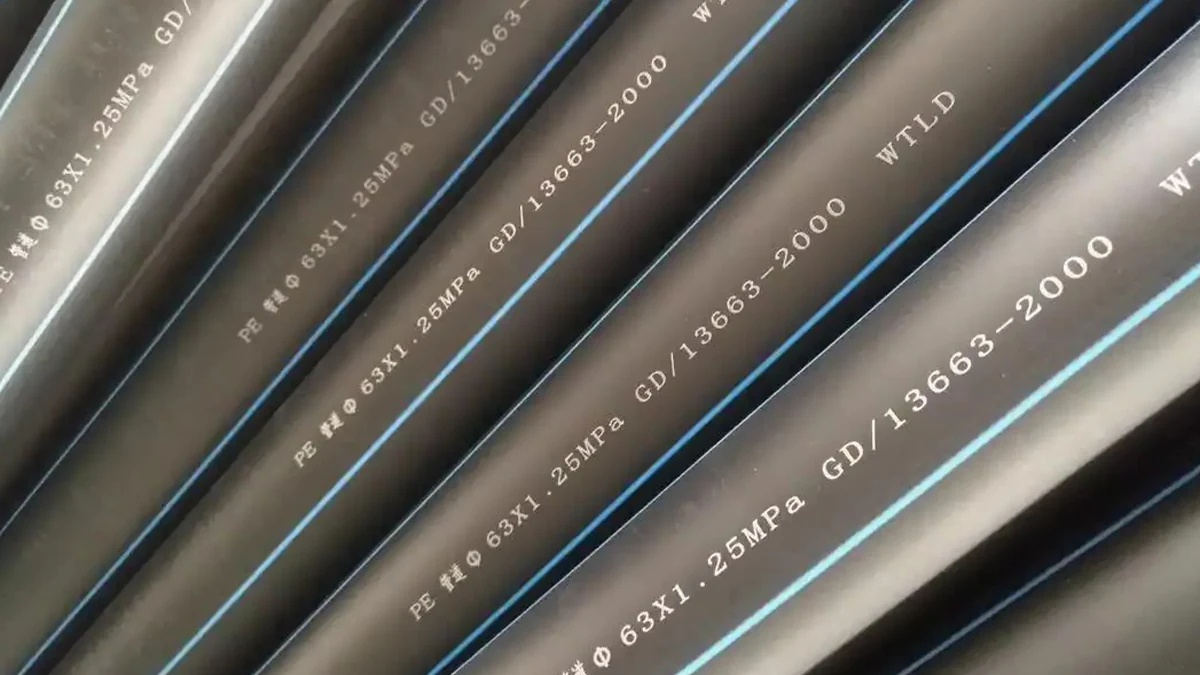
Pourquoi marquer
Pourquoi les fils, les câbles et les tubes sont-ils marqués ?
La raison du marquage détermine quelles données doivent être contrôlées et à quel point le résultat doit être permanent, lisible et reproductible. Le laser n’est qu’une méthode de marquage possible ; l’exigence métier et de production prime.
Identification du produit
Identifier la jauge de fil, le type de câble, la spécification du tube, la valeur nominale, la famille de matériaux ou d’autres informations produit qui doivent rester associées à la pièce.
Longueur et référence d’installation
Utilisez des références en mètres, en pieds, de longueur de coupe ou de position lorsque les installateurs, les opérateurs ou les procédés en aval doivent localiser un point le long d’un produit continu.
Traçabilité des lots et de la production
Reliez le produit au lot, à la date, à l’équipe, à la bobine, à la ligne, au numéro de série ou à d’autres données de production afin qu’un article fini puisse être retracé jusqu’au dossier de production actif.
Informations de marque et de spécification
Appliquez l’identité du fabricant, le modèle, la valeur nominale, le logo ou les informations spécifiées par le client lorsque la surface finie doit porter une identification visible.
Identification d’installation et de maintenance
Conservez les références d'identité, de spécification ou de longueur du produit à disposition lorsque les installateurs, les techniciens ou les équipes de maintenance doivent identifier le bon fil, câble ou tube après qu'il a quitté la ligne de production.
Exigences client ou marché
Certains produits exigent un contenu d'identification, un positionnement ou une durabilité spécifiques pour une spécification client ou un marché de destination. L'exigence applicable doit être définie avant que le processus de marquage ne soit approuvé.
Ce qui est marqué
Quelles informations sont habituellement marquées sur le fil, le câble et le tube ?
Une marque d'apparence propre n'est qu'une exigence parmi d'autres. L'équipe de production doit définir ce que le code contient, à quelle fréquence il se répète, où il est lu et ce qui se passe lorsque la ligne change de produit, de bobine, de lot ou de vitesse.
| Tâche de marquage | Contenu typique | Questions d'application | Validation |
|---|---|---|---|
| Identité du produit | Numéro de pièce, taille, caractéristique nominale ou spécification | Hauteur des caractères, contraste et distance de répétition requis | Lisibilité sur la surface finie et après manutention |
| Codage de longueur et de métrage | Références en mètres, pieds, lots ou longueurs coupées | Source d'encodeur, précision d'intervalle et plage de vitesse de ligne | Espacement mesuré aux vitesses minimale, nominale et maximale |
| Traçabilité des lots et des numéros de série | Lot, date, équipe, bobine ou numéro séquentiel | Source de données, règle de changement et liaison produit univoque | Les données correctes suivent la recette active et le lot actif |
| Code 2D ou code compact | QR, Data Matrix ou identifiant encodé lorsque la taille le permet | Taille du module, position focale, distance de lecture et orientation | Lisibilité par scanner ou par vision sur des échantillons représentatifs |
| Marque ou identification spécifiée | Logo, symbole de classement ou informations produit requises | Surface visible, objectif de permanence et exigence du client ou du marché | Critères de durabilité et d’acceptation définis pour le projet |
Les exigences d’identification propres au client ou réglementaires doivent être vérifiées par rapport au produit réel, au marché de destination et à la norme applicable. Un échantillon laser peut confirmer la faisabilité du procédé, mais il ne permet pas à lui seul d’établir la conformité du produit.
Variables de résultat
Qu’est-ce qui détermine le résultat du marquage laser ?
Deux produits tous deux appelés “ câble ” ou “ tube ” peuvent réagir très différemment. Le résultat dépend du matériau et de la surface, mais aussi de la courbure, de la vitesse, de la géométrie du code et de ce qui arrive au produit après le marquage.
| Variable | Pourquoi c'est important | Ce qu'il faut consigner |
|---|---|---|
| Polymère / métal / construction de surface | Le substrat, le revêtement, la couche imprimée ou la finition déterminent où l’énergie laser est absorbée et quel changement physique ou de couleur est possible. | Matériau exact, nuance ou formulation lorsqu’ils sont connus ; revêtement ou couche imprimée ; finition de surface. |
| Couleur, pigment et additifs | Différents colorants, charges et additifs peuvent modifier le contraste, la réponse thermique et le comportement de marquage d’un lot à l’autre. | Couleur de production réelle, formulation du fournisseur ou échantillon de chaque variante importante. |
| Diamètre, épaisseur de paroi/gaine, courbure et faux-rond | L'épaisseur de paroi ou de gaine peut modifier la quantité de modification locale de surface acceptable avant que la déformation ou un dommage fonctionnel ne devienne préoccupant, tandis que la courbure et le faux-rond réduisent la largeur utile de mise au point et peuvent affaiblir un côté d'un code. | Diamètre minimal et maximal, épaisseur de paroi ou de gaine lorsqu'elle est pertinente, circularité/faux-rond, largeur de marque et position autorisée. |
| Vitesse de ligne et stabilité du mouvement | La fenêtre de process doit encore produire la marque complète pendant que le produit se déplace, accélère ou change de vitesse. | Vitesse minimale, nominale et maximale ; accélération ; encodeur de ligne ou méthode de référence de vitesse. |
| Taille des caractères / du code | Les petits textes et les codes 2D compacts sont plus sensibles à la mise au point, à la taille du spot, aux erreurs de mouvement et à la définition des bords. | Hauteur des caractères, nombre de lignes, taille du code, taille des modules et distance de lecture requise. |
| Intervalle de répétition et position de la marque | Le codage au mètre et les marques répétées dépendent de la synchronisation entre le déplacement du produit et le déclenchement du marquage. | Pas de répétition, tolérance longitudinale, orientation et référence de capteur/déclenchement. |
| Processus en aval | L'enroulement, l'abrasion, le rétrécissement, la flexion, l'installation, le nettoyage ou la chaleur peuvent altérer la lisibilité ou endommager une marque marginale. | Séquence de manipulation réelle et contrôles de durabilité requis après le marquage. |
| Variation de production | Les changements de bobines, de lots, de couleurs, de fournisseurs ou de dimensions de produit peuvent déplacer le processus hors de la fenêtre éprouvée. | Gamme de SKU, fréquence de changement de série et variantes qui doivent être représentées lors des tests. |
Résultat cible
Quel résultat de marquage devez-vous viser ?
“ Visible ” n’est pas un critère d’acceptation complet. Définissez ce que signifie un bon résultat avant de comparer des sources laser ou des configurations de machine.
Contraste lisible
Le texte, les symboles ou les codes doivent être lisibles dans les conditions de visualisation ou de lecture optique prévues, et pas uniquement sous un éclairage idéal de paillasse.
Intégrité de la surface
Le contraste requis ne doit pas s'accompagner d'une fusion, d'une carbonisation, d'une fissuration, d'un moussage excessif, d'un endommagement du revêtement ou d'un dommage fonctionnel inacceptables de la pièce.
Position et espacement
La marque doit rester à l'intérieur de la fenêtre de position longitudinale et circonférentielle autorisée, avec un espacement par répétition ou au mètre contrôlé selon les exigences du projet.
Données variables correctes
Les informations de lot, de bobine, de numéro de série, de date, de mètre ou pilotées par recette doivent correspondre au produit qui passe réellement au poste de marquage.
Durabilité requise
Lorsque l'application l'exige, la marque doit rester acceptable après des essais représentatifs d'abrasion, d'enroulement, de chaleur, de rétraction, d'installation, de solvant ou de manipulation.
Stabilité de production
Le résultat doit rester acceptable sur toute la plage de vitesse prévue et pour les variations normales du produit, plutôt que d’être prouvé uniquement sur un échantillon stationnaire.
Géométrie, positionnement et manutention
Comment la forme du produit et la manutention en ligne influent-elles sur la configuration du marquage ?
Le même code peut nécessiter un positionnement et un contrôle de mouvement très différents sur un câble continu, un tube flexible, une gaine coupée ou un tuyau métallique fixe. La géométrie doit être définie avant la finalisation de l’implantation de la machine.
| Présentation du produit | Sens de manutention | Ce qui doit être confirmé |
|---|---|---|
| Fil ou câble continu sur une ligne d’extrusion ou de bobinage | Marquage en ligne / à la volée synchronisé au mouvement de la ligne ; encodeur et/ou déclenchement ligne/produit selon la méthode de commande. | Plage de vitesse, fenêtre de marquage, emplacement du capteur, intervalle de répétition, vibration du produit et E/S de ligne. |
| Tube ou câble en plastique souple avec mouvement latéral | Guidez le produit à travers une zone de marquage répétable et contrôlez le mouvement avant de vous fier à une correction logicielle. | Variation de diamètre, déport latéral, tension, support, contact admissible et tolérance de focalisation. |
| Tube ou tuyau rond à une station fixe | Utilisez un montage stable ; ajoutez une rotation contrôlée lorsqu'une couverture de circonférence ou des positions angulaires indexées sont nécessaires. | Diamètre, faux rond, position du joint/de l'élément, répétabilité du montage et couverture angulaire requise. |
| Changements de hauteur ou de diamètre entre les produits | Utilisez la stratégie Z/mise au point appropriée pour la plage de hauteur réelle. La vision peut corriger la position/orientation XY, mais elle ne compense pas à elle seule la variation de hauteur Z. | Plage de hauteur, marge de mise au point, fréquence de changement, besoin de détection de hauteur ou de mise au point dynamique, et si la vision est également nécessaire. |
| Manchons découpés, tubes courts ou pièces en faisceau | Chargement manuel, positionnement par gabarit ou positionnement assisté par vision selon la tolérance et le volume. | Orientation des pièces, référence de fixation, accès opérateur, temps de cycle, changement de lot et besoins de détrompage. |

Pour les projets de ligne en mouvement, examinez la disposition réelle de la ligne avant de fixer la station de marquage. Les positions relatives de l'extrusion, du refroidissement, de la traction, de l'inspection, de la découpe, du bobinage et du laser peuvent affecter la stabilité du produit et la fenêtre de marquage disponible. Pour des exemples de contrôle du mouvement, voir À la volée et en ligne, Rotatif et Positionnement par vision.
Itinéraire laser du premier essai
Quelle voie laser doit être testée en premier ?
Le premier test doit suivre l'effet réel de surface et l'effet cible, et non le seul nom du secteur. Les voies fibre, fibre MOPA, UV et CO2 peuvent être utiles dans différents cas, mais la formulation réelle, le revêtement, la couleur et la vitesse de production doivent encore être testés.
| État de la pièce / de la surface | Orientation du premier test | Pourquoi des tests sur échantillons sont encore nécessaires |
|---|---|---|
| Tuyau / tube métallique nu ou revêtu | Commencer par une voie fibre ; évaluer la fibre MOPA lorsque la flexibilité de contrôle des impulsions peut aider à obtenir l'effet de surface requis. | L'alliage, la finition, le revêtement, la réflectivité, le contraste/la profondeur cibles et l'effet thermique peuvent modifier la fenêtre de traitement utilisable. |
| Gaine de câble en polymère | Évaluez la formulation réelle en utilisant les voies de longueur d'onde techniquement plausibles pour ce polymère, ce pigment et l'effet cible, qui peuvent inclure une voie UV, CO2 ou fibre à 1064 nm. | Le polymère de base seul ne permet pas de prédire la réponse ; les colorants, les charges, les additifs et la vitesse de ligne peuvent modifier le contraste et l'endommagement thermique. |
| Gaine thermorétractable | Choisissez la première voie en fonction de la chimie réelle de la gaine et de sa sensibilité à la chaleur, puis testez dans le même état de rétraction que celui utilisé en production. | Une marque qui semble acceptable avant la rétraction peut se déformer, s'estomper ou endommager la gaine après l'installation. |
| Tube en plastique | Évaluez la combinaison réelle polymère/couleur et l’effet cible avant de vous engager dans un traitement UV, CO2 ou à fibre. | Les tubes souples et rigides peuvent différer par leur formulation, l’épaisseur de paroi, la courbure, la finition de surface et les fumées/résidus. |
| Surface peinte, revêtue ou imprimée | Commencez par déterminer si l’objectif est un changement de couleur, un retrait contrôlé du revêtement ou un marquage du substrat sous-jacent, puis sélectionnez la source en conséquence. | La couche active peut réagir différemment du matériau massif, et un retrait excessif peut exposer ou endommager le substrat. |
Ne validez pas une source sur la seule base d’un échantillon statique “ le plus beau ”. La voie sélectionnée doit également répondre à la taille de marque requise, à la vitesse de production, à la stabilité de position et à la durabilité en aval sur un matériau de production représentatif.
Modes de défaillance
Où les projets de marquage laser de fils, câbles et tubes échouent-ils ?
Un résultat faible est plus facile à diagnostiquer lorsque le symptôme visible est lié à la réponse du matériau, à la focalisation, au mouvement, aux données ou au traitement en aval, au lieu de traiter chaque problème comme un problème de puissance.
| Problème observé | Domaines probables à examiner | Comment distinguer la cause |
|---|---|---|
| Le contraste est trop faible | Formulation du matériau, combinaison pigments/additifs, voie de longueur d’onde, densité d’énergie et focalisation. | Comparez le même code sur un matériau représentatif en changeant une variable de process à la fois ; incluez différentes couleurs/lots de production le cas échéant. |
| La surface fond, se carbonise ou mousse excessivement | Réponse thermique, énergie locale excessive, faible vitesse de ligne, focalisation et stratégie d’impulsion. | Comparez les dommages de surface et la lisibilité lorsque l’apport d’énergie et la vitesse sont ajustés dans une matrice d’essai contrôlée. |
| Les caractères s’étirent ou se compriment lorsque la vitesse change | Mise à l’échelle de l’encodeur, référence de vitesse de ligne, cadencement du déclenchement et synchronisation de repère volant. | Mesurez la longueur des caractères et l’espacement de répétition aux vitesses de ligne minimale, nominale et maximale. |
| La distance de répétition dérive | Retour d’encodeur, glissement du produit, référence de vitesse et logique de déclenchement. | Mesurez les positions de marque répétées sur une longueur de produit connue et comparez-les au mouvement de ligne enregistré. |
| La marque se déplace autour de la circonférence ou en travers de la surface | Déplacement du produit, rotation, guidage, répétabilité du montage ou emplacement du capteur. | Observer la position du produit au point de marquage et séparer le mouvement mécanique de l'erreur de positionnement du scanner. |
| Un côté d'un code est faible ou flou | Courbure, changement de diamètre, faux rond ou variation de hauteur Z. | Comparez le résultat sur la largeur de la marque et sur les plus petits/plus grands diamètres approuvés. |
| Les codes sont manquants ou dupliqués après un arrêt/redémarrage | État du déclencheur, poignée de main PLC/données, logique de file d'attente, état de la recette ou séquence de redémarrage. | Exécutez des tests contrôlés de pause, d'arrêt, de redémarrage et de changement de produit tout en enregistrant la séquence de codes attendue et réelle. |
| La marque sur gaine thermorétractable se déforme après l'installation | Étape de marquage, taux de rétraction, exposition à la chaleur et validation insuffisante après rétraction. | Inspectez le même motif avant et après le véritable processus de rétraction et vérifiez la lisibilité/position finale. |
Flux de production
Comment le marquage laser s'intègre-t-il dans la ligne de production ?
Un système de production doit contrôler le produit, les données et la décision d'accepter, de rejeter ou d'arrêter. L'architecture exacte dépend de la ligne, mais la séquence de fonctionnement doit être définie avant la mise en service.
- Présenter le produitGuider, maintenir ou acheminer le fil, le câble ou le tube à travers une zone de marquage reproductible.
- Charger et valider les données activesAppliquer la recette produit correcte, le texte fixe, le lot, la bobine, le numéro de série, le mètre ou d'autres informations variables avant que l'événement de marquage ne soit accepté.
- Lire le mouvement / déclencheurUtiliser la vitesse de ligne, l'encodeur, le capteur ou le déclencheur produit convenus pour déterminer quand et où le marquage commence.
- Exécuter le marquageLancer le procédé laser éprouvé à l'intérieur de la fenêtre validée de mise au point, de vitesse et de taille de marquage.
- Vérifier si nécessaireVérifier le contenu lisible par l'homme ou utiliser un lecteur/système de vision lorsque la vérification automatique du code fait partie du projet.
- Gérer les défaillancesDéfinir l'alarme, le rejet, l'arrêt de ligne ou l'action de l'opérateur pour les déclenchements manqués, les codes illisibles ou les défauts de communication.
- Maîtriser le redémarrage et le changement de formatConfirmer comment le système reprend après une pause et comment les changements de produit, de lot, de bobine et de recette sont autorisés.
- Enregistrer le résultatStocker les données de production ou de vérification requises par le projet sans supposer que chaque application nécessite la même architecture de traçabilité.

Acceptation des échantillons et de la ligne en fonctionnement
Comment doit-on accepter les tests sur échantillons et sur ligne en fonctionnement ?
Utilisez deux portes distinctes. Premièrement, prouvez que le matériau réel peut produire la marque requise sans dommages inacceptables ; ensuite, prouvez que le même résultat reste correct et reproductible dans des conditions réelles de mouvement, de données et de changement de série. Les critères d’acceptation doivent être convenus avant la libération de la configuration finale.
Porte 1 · Faisabilité de l’échantillon
Le matériau réel peut-il produire une marque acceptable ?
- Résultat du matériau : contraste ou effet de surface acceptable sur un matériau de production représentatif, y compris les variantes importantes de couleur, de revêtement ou de lot.
- Intégrité de surface : absence de fusion, carbonisation, fissuration, enlèvement excessif ou dommage fonctionnel inacceptables.
- Qualité du marquage : la hauteur de caractère, la largeur de ligne, la taille du code et la définition des bords requises sont lisibles dans les conditions d'inspection prévues.
- Durabilité en aval : lorsqu'il peut être testé hors ligne, la marque reste acceptable après un enroulement représentatif, une abrasion, une exposition à la chaleur, un retrait, une installation, un nettoyage ou toute autre manipulation requise.
Porte 2 · Acceptation en ligne
Le résultat approuvé résiste-t-il aux conditions réelles de production ?
- Position et intervalle : la position longitudinale, l'orientation et l'espacement de répétition/au mètre restent dans la tolérance du projet.
- Plage de vitesse : le résultat reste acceptable aux vitesses de production minimale, nominale et maximale, y compris les accélérations ou les changements d'état de ligne pertinents.
- Données variables : la valeur correcte de lot, bobine, numéro de série, date ou compteur suit la recette produit active et le déclencheur.
- Comportement d’arrêt / redémarrage : une pause et un redémarrage contrôlés ne créent pas de marques manquantes, dupliquées ou mal positionnées.
- Acceptation du lecteur : les codes lisibles par machine passent le contrôle convenu par scanner ou vision dans les conditions de lecture prévues lorsqu’une lecture automatisée est requise.
- Changement de série : le résultat approuvé peut être reproduit sur la plage requise de diamètres, de SKU ou de gabarits, sans réglage manuel non maîtrisé.
Pour un examen de faisabilité, envoyez des échantillons représentatifs, des informations sur le matériau/la surface, le diamètre ou la plage de dimensions du produit, le fichier de marquage ou le format de données, la position cible, la plage de vitesse de ligne ou l’objectif de temps de cycle, une courte vidéo/le plan de la ligne, les détails des capteurs/API et les contrôles d’acceptation qui importent pour votre processus de production.
Configuration finale de la machine
Comment les résultats d’essai déterminent-ils la configuration finale de la machine ?
La machine finale doit être une réponse à la fenêtre de procédé éprouvée et au comportement de la ligne. Le résultat d’essai détermine plus que la puissance laser : il peut modifier la source, l’optique, le contrôle du mouvement, la stratégie de focalisation, les gabarits, les interfaces de données, la vérification et les exigences de sécurité/extraction.
| Résultat d’essai / observation | Décision de configuration affectée | Ce qui doit être confirmé avant la validation |
|---|---|---|
| Une seule voie laser produit l'effet de surface requis sans dégâts inacceptables | Source laser / voie de longueur d'onde et fenêtre de procédé | Résultat sur tous les matériaux, couleurs et revêtements représentatifs, et sur les vitesses de production requises. |
| Les échantillons statiques passent, mais la marque se dégrade à la vitesse de ligne requise | Fenêtre de procédé, puissance de source utilisable, stratégie de balayage, taille de marque ou exigence de ligne | Test de vitesse minimale/nominale/maximale avec le contenu du code final et la configuration optique. |
| La position de marquage ou l'intervalle de répétition dérive avec la vitesse | Codeur, déclencheur, synchronisation de ligne et logique de commande | Position/espacement mesurés sur l’enveloppe de vitesse réelle et pendant les changements de vitesse. |
| Une variation de diamètre ou de Z déplace la surface en dehors de la plage de mise au point utilisable | Réglage de Z, détection de hauteur, stratégie de mise au point dynamique/3D ou présentation contrôlée du produit | Plage complète de hauteur/diamètre et méthode de changement ; vision uniquement là où une correction XY/orientation est également requise. |
| Le produit tourne, se déplace de manière erratique ou ne peut pas conserver une position de marquage stable | Guides, gabarits, support, régulation de tension ou rotation contrôlée | Répétabilité mécanique au niveau de la station de marquage réelle avant de compter sur la compensation logicielle. |
| Un marquage sur circonférence ou angulaire indexé est requis | Axe rotatif ou autre architecture de rotation contrôlée | Plage de diamètre, faux rond, précision de rotation, référence de joint/caractéristique et impact sur le temps de cycle. |
| Un petit texte ou un code 2D ne peut pas être résolu de manière fiable | Sélection de lentille/champ, stratégie de spot/focalisation, taille du code et éventuellement la trajectoire de marquage | Taille finale du champ, distance de travail, taille du module et acceptation par le lecteur sur la géométrie de production. |
| Les données changent selon la bobine, le lot, le numéro de série ou le système amont | API, MES/base de données, recette et interface de communication | Source de données, handshake, état d'erreur, autorisations, redémarrage et logique de changement de série. |
| Une vérification automatique est nécessaire pour détecter les codes illisibles ou erronés | Matériel de lecture/vision ainsi que logique de rejet, d'alarme ou d'arrêt de ligne | Règle d'acceptation, position de la caméra/du lecteur, temps de cycle et réponse à un échec de lecture. |
| Le processus génère de la fumée, des vapeurs ou des résidus qui doivent être maîtrisés | Extraction ou ventilation appropriée au matériau et au procédé réels | Matériau de production représentatif, enceinte/agencement, accès pour maintenance et exigences de sécurité du site. |
| De nombreux diamètres ou SKU doivent être changés fréquemment | Contrôle des recettes, réglage de Z/du montage, matériel à changement rapide et flux de travail de l'opérateur | Temps de changement, besoins de prévention des erreurs et possibilité de reproduire les réglages sans ajustement par essais et erreurs. |
La machine n'est prête à être spécifiée qu'après concordance entre le résultat sur l'échantillon et les conditions de production. Une configuration qui produit un bon échantillon stationnaire n'est pas encore une solution de production si la vitesse de ligne, le positionnement, le transfert des données, le comportement au redémarrage ou la durabilité en aval restent à démontrer.
Une fois la fenêtre de test définie, comparez la source requise, le champ de marquage, la méthode de mise au point Z, la synchronisation en ligne, les besoins en rotation/fixation et les options d’intégration avec les configurations disponibles de machines de marquage laser. machine de marquage laser configurations.
FAQ
Questions sur le marquage laser des fils, câbles et tubes
Un fil peut-il être marqué pendant qu'il se déplace ?
Oui, lorsque le processus de marquage est synchronisé avec la ligne de production et que le code requis peut être réalisé dans la fenêtre de vitesse et de marquage disponible. Il convient de tester les vitesses minimale, nominale et maximale plutôt que de supposer qu’un résultat stationnaire se transposera directement en production.
Les gaines thermorétractables nécessitent-elles un test séparé ?
Généralement. Testez la formulation réelle de la gaine et l’état de rétraction en production, car le contraste, la géométrie et la lisibilité peuvent changer après la rétraction et l’installation.
Ai-je besoin d'un axe rotatif pour un tuyau ?
Uniquement lorsque la tâche exige une rotation contrôlée, une couverture circonférentielle ou des positions angulaires indexées. Le marquage longitudinal rectiligne sur un tuyau fixe ou en mouvement peut utiliser une autre approche de manutention.
Pourquoi un même matériau de câble peut-il présenter un marquage différent ?
Le nom du polymère de base ne représente qu'une partie du processus. Les pigments, les charges, les additifs, les revêtements, la formulation du fournisseur, l'état de surface et la vitesse de production peuvent tous faire basculer le résultat dans une fenêtre de procédé différente, c'est pourquoi des échantillons représentatifs sont importants.
Une caméra de vision peut-elle compenser les variations de hauteur du tube ?
La vision est principalement utilisée pour localiser des caractéristiques et corriger la position XY ou l'orientation. Si la surface du tube se déplace de manière significative en Z, le système a également besoin d'une stratégie adaptée de mise au point ou de contrôle de hauteur pour cette plage.
Que dois-je envoyer pour un devis ou un test de faisabilité ?
Envoyez des échantillons représentatifs, les détails du matériau/de la surface, la plage de diamètre ou de taille, le contenu et les dimensions du marquage, la position cible, la vitesse de production ou le temps de cycle, la vidéo/l'implantation de la ligne, les exigences en matière de données/PLC et les tests d'acceptation que le marquage fini doit réussir.
Étape suivante
Transformez l'exigence de marquage en une spécification de ligne testable
Fournissez la pièce à usiner, le matériau/la surface, le marquage cible, la géométrie, la vitesse de production et les critères d'acceptation. Zhuorui peut utiliser ces éléments pour définir un test sur échantillon, vérifier la fenêtre de production, puis déterminer la configuration laser, optique, de positionnement, de contrôle de mouvement et d'intégration requise pour le projet.