
APPLICATION FILS, CÂBLES ET TUBES
Marquage laser de gaine thermorétractable
Définissez la formulation du tube, l'état de rétraction, le code, la géométrie, la manutention et la cadence de production avant de sélectionner une solution laser. Un bon échantillon doit rester lisible et acceptable après la rétraction requise, l'assemblage et l'utilisation en aval.
PÉRIMÈTRE DE LA PIÈCE
Quel état de gaine thermorétractable marquez-vous ?
Définissez deux dimensions distinctes avant de comparer des sources laser ou des configurations de machine : la manière dont le tube est fourni et manipulé, et le moment où la marque est appliquée par rapport à la rétraction.
État d'approvisionnement / de manutention
Tube continu ou bobine
Le tube alimenté par bobine est présenté en continu avant la découpe ou la rétraction. Notez le format d'alimentation et si les codes se répètent à un pas fixe.
Manchons prédécoupés
Les manchons individuels sont présentés un à la fois. Notez les dimensions des manchons et si le chargement est manuel ou automatisé.
Étape de marquage
Avant rétraction
La marque est appliquée selon les dimensions fournies, puis évaluée après le processus de reprise spécifié.
Après rétraction ou installation
Le tube final rétracté ou installé est marqué dans sa géométrie de service ; consignez l'accès à la zone de marquage prévue.
POURQUOI MARQUER
Pourquoi les gaines thermorétractables sont-elles marquées ?
La finalité du code détermine ce qui doit rester visible après rétraction et ce que le système de production doit contrôler.
Identification des pièces et des faisceaux
Identifier un fil, un câble, un manchon, un assemblage ou un point de connexion afin que les équipes de production et de service puissent distinguer la bonne pièce.
Instructions d'assemblage
Utilisez la polarité, la valeur nominale, l’orientation, la spécification ou le texte client pour réduire toute ambiguïté lors de l’installation et de la maintenance.
Traçabilité
Appliquez les données variables que sont le lot, la date, l’équipe, la bobine, le numéro de série ou toute autre donnée lorsque le processus exige un historique de production ou une identification au niveau de l’article.
CE QUI EST MARQUÉ
Que marque-t-on habituellement sur les gaines thermorétractables ?
Le format du code doit être sélectionné conjointement avec la zone de marquage disponible, la courbure finale du tube et la méthode d’inspection utilisée après rétraction ou installation.
| Tâche de marquage | Contenu typique | Variables d’application | Focus sur l'acceptation |
|---|---|---|---|
| Texte d’identification | Numéro de pièce, identifiant de fil, taille, tension ou libellé client | Hauteur des caractères, longueur disponible, diamètre du tube et contraste | Lisibilité claire dans les conditions finales d’observation |
| Code de lot ou de date | Lot, date, équipe, bobine ou référence de production | Données variables, espacement de répétition, comportement de changement et de redémarrage | Données correctes et positionnement cohérent |
| Polarité ou spécification | +, −, valeur nominale, référence de couleur ou instruction d'assemblage | Orientation, espacement, position finale d'installation et distance de visualisation | Interprétation sans ambiguïté après rétraction et installation |
| Code-barres ou code 2D | Code-barres, QR ou Data Matrix lorsque la géométrie le permet | Taille du module, courbure, zone de silence, éclairage et géométrie du lecteur | Lisibilité machine vérifiée dans la condition finale requise |
VARIABLES DE RÉSULTAT
Qu’est-ce qui détermine le résultat du marquage laser ?
Le thermorétractable est une forme de produit, et non une recette de matériau unique. La fenêtre de marquage découle de l'interaction entre la construction du tube, le marquage requis et la façon dont la pièce est traitée.
Polymère et formulation
Le polymère de base, les pigments, les charges, les systèmes ignifuges et d'autres additifs peuvent modifier l'absorption, le mécanisme de contraste et l'ampleur du changement de surface visible ou thermique.
Couleur et état de surface
Les surfaces sombres, claires, opaques, brillantes, mates ou imprimées peuvent réagir différemment. Une contamination de surface ou une impression existante peut également modifier le contraste utilisable.
Épaisseur de paroi et construction du tube
Les parois minces offrent généralement moins de tolérance à une énergie locale excessive. Les tubes multicouches ou à usage spécifique doivent être testés en tant que construction réellement fournie plutôt que traités comme un polymère générique.
Diamètre et rapport de rétreint
Le diamètre fourni, le diamètre après rétreint et le rapport de rétreint influent sur la largeur de marquage disponible, la courbure et la façon dont le texte ou les codes changent pendant le rétreint.
Géométrie du code
La hauteur des caractères, la longueur de ligne, la largeur de trait, la taille des modules de code 2D et l'orientation déterminent l'ampleur de la variation dimensionnelle que le code peut tolérer.
Condition de production
Vitesse de ligne, pas de répétition, temps de maintien, stabilité de mise au point, synchronisation du déclenchement et rétrécissement ou manipulation en aval peuvent transformer un bon échantillon statique en un résultat de production irrégulier.
RÉSULTAT CIBLE
Quel objectif une marque thermorétractable acceptable doit-elle atteindre ?
Définissez les critères d’acceptation avant les tests. La cible n’est pas simplement “ une marque visible ” ; c’est une marque qui survit au processus requis tandis que le tube reste apte à l’usage prévu.
Qualité du code
- Texte correct ou données variables correctes.
- Taille de caractères lisible et contraste suffisant.
- Code-barres ou code 2D lisible par scanner lorsque requis.
- Le positionnement reste dans la zone de marquage autorisée.
Intégrité du tube et du procédé
- Aucune perforation, distorsion, carbonisation ou résidu inacceptables.
- Le marquage reste acceptable après le cycle de rétraction spécifié.
- Les expositions requises à la flexion, au frottement, à la chaleur, à la manipulation ou à l'installation n'invalident pas le marquage.
- Le résultat reste reproductible au rythme de production requis.
GÉOMÉTRIE ET MANUTENTION
Comment la géométrie du tube, le positionnement et la manutention de production modifient-ils la configuration ?
Une fois l'état de la pièce défini, traduisez-le en exigences de configuration qui contrôlent la focalisation, le positionnement, l'avance, le déclenchement et la répétabilité de production.
| Condition de la pièce ou de production | Ce qui change | Ce qu’il faut définir avant les tests |
|---|---|---|
| Tube déroulé en continu depuis une bobine | La précision du pas, la tension d'avance, la synchronisation de ligne et la régularité des redémarrages deviennent critiques. | Vitesse de ligne nominale/min/max, pas de répétition, déplacement du tube, disponibilité de l'encodeur/déclencheur et position de coupe. |
| Manchon prédécoupé libre | L'orientation de la pièce et la répétabilité de son placement peuvent dominer la cohérence de la position de marquage. | Longueur du manchon, plage de diamètre, méthode de chargement, concept de montage et pièces requises par minute. |
| Tube rond ou installé | La courbure modifie la mise au point, la largeur de marque utilisable et la distorsion du code sur la surface. | Diamètre extérieur, arc accessible, orientation de la marque, tolérance de mise au point et possibilité de faire tourner ou repositionner la pièce. |
| Marquer avant rétrécissement | Le code peut changer de taille, d'espacement et de courbure pendant la récupération. | Dimensions fournies et après récupération, taux de rétraction, emplacement final de la marque et méthode d'inspection après rétraction. |
| Marquage après rétraction | L'accès à l'assemblage final et le dégagement du montage deviennent des contraintes principales. | Géométrie installée, composants environnants, fenêtre de marquage disponible, chargement/déchargement et position d'inspection finale. |
| Production à plus grand volume | Un résultat sur échantillon doit être reproductible sur le cycle de service requis, et pas uniquement sur des pièces isolées. | Pièces/manchons par minute, heures par poste, postes par jour, fréquence de changement de série et méthode acceptable de vérification/rejet. |
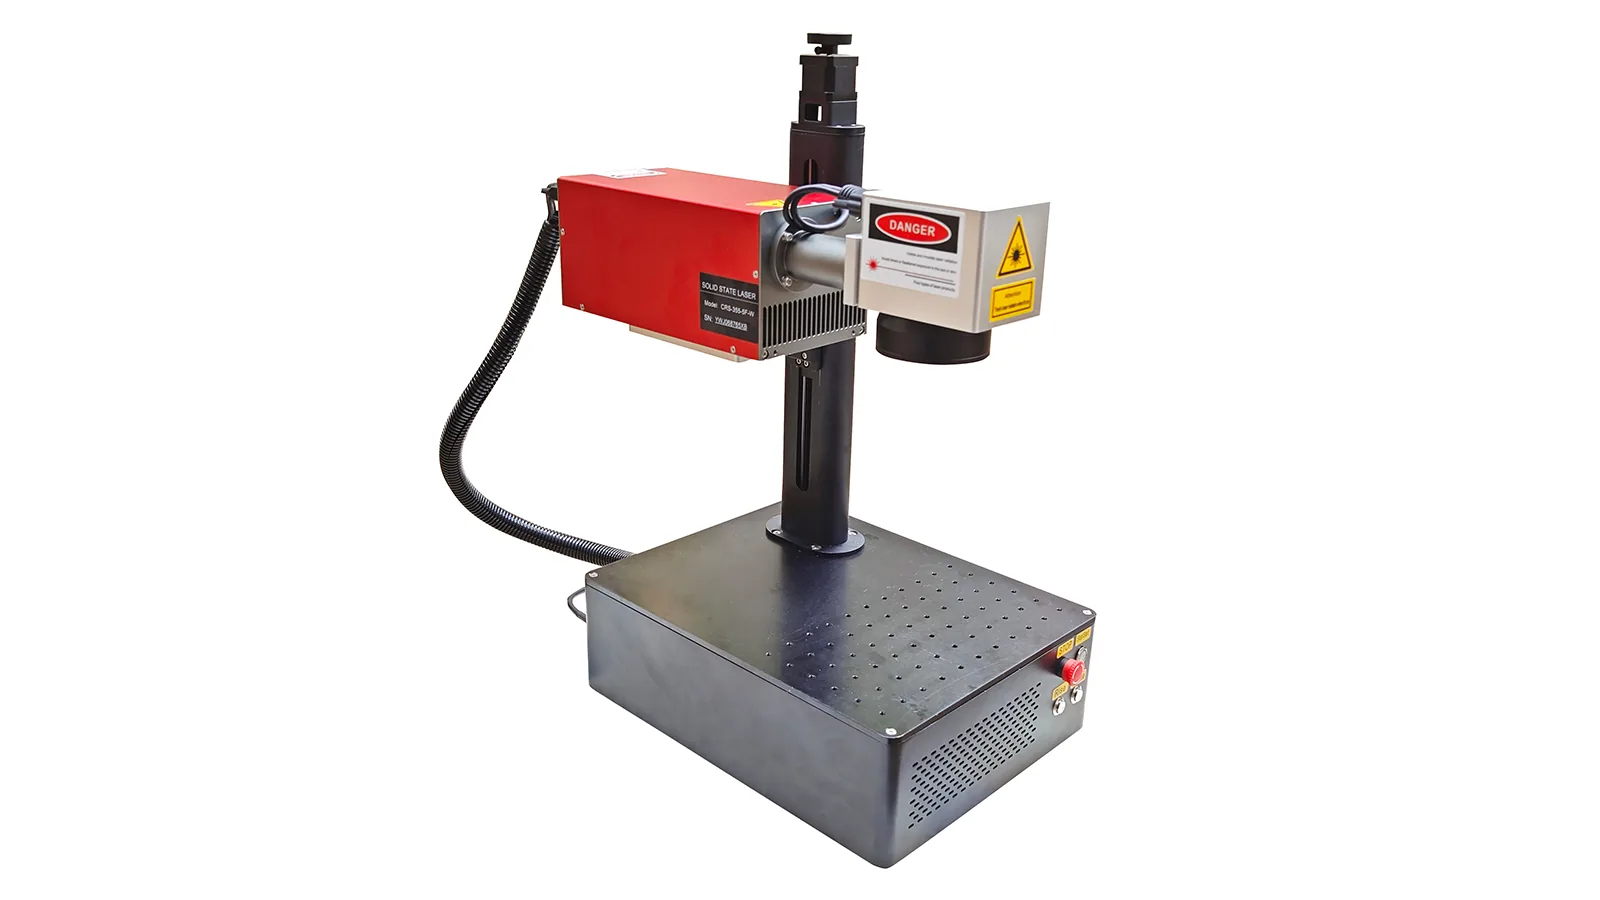

Exemples d’architecture uniquement : ces images de machines illustrent la manutention hors ligne par rapport à la manutention automatisée. Elles ne prouvent pas la compatibilité laser ni un résultat de marquage sur une formulation spécifique de gaine thermorétractable.
VOIE LASER DE PREMIER ESSAI
Quelle voie laser doit être testée en premier ?
Ne sélectionnez pas une source à partir des seuls mots “ gaine thermorétractable ”. Utilisez la formulation réelle, la cible de marquage et la zone affectée admissible pour décider de la première voie de sélection, puis comparez le résultat de l’échantillon dans les conditions requises de rétraction et de production.
| Condition de départ | Voie à évaluer en premier | Ce que le test doit prouver |
|---|---|---|
| Code fin, petite zone de marquage ou polymère thermosensible où la zone affectée doit être étroitement contrôlée | UV peut être un candidat précoce sur des formulations qui réagissent à cette longueur d'onde. | Contraste, qualité des bords, modification de surface, lisibilité après rétraction et temps de cycle réalisable. |
| Construction polymère qui répond à une interaction de surface contrôlée avec le CO₂ et où le marquage requis peut tolérer ce mécanisme | CO₂ peut être criblé. | Contraste, distorsion, risque de pénétration, comportement des résidus/fumées, intégrité après rétraction et vitesse. |
| Polymère pigmenté, chargé ou modifié par additifs qui présente une réponse utile dans le proche infrarouge | Fibre, y compris les variantes MOPA où le contrôle des impulsions est pertinent, peut être évalué. | Mécanisme de contraste, effet thermique, répétabilité, fenêtre d'impulsions requise et intégrité après rétraction. |
| Formulation inconnue, tube multicouche ou informations fournisseur incohérentes | Identification des matériaux et criblage comparatif d'échantillons est plus sûr que de supposer une source universelle unique. | Quelle source crée un marquage acceptable sans dommage inacceptable, puis quelle fenêtre de process reste stable après rétraction et à la vitesse de production. |
MODES DE DÉFAILLANCE
Où le marquage des gaines thermorétractables échoue-t-il généralement ?
Le diagnostic de défaillance doit distinguer la réponse du matériau des problèmes de géométrie, de retrait et de contrôle de production.
| Problème observé | Facteurs probables | À vérifier en premier |
|---|---|---|
| Lisible avant retrait, médiocre après retrait | Taux de retrait, orientation du code, taille du module/caractère, courbure après retrait ou mécanisme de marquage. | Comparez les dimensions à l'état fourni et après retrait, et inspectez la même zone marquée après le cycle de rétraction spécifié. |
| Le tube se déforme, se ramollit, se carbonise ou se perfore | Excès d'énergie localisée, réponse spectrale inadaptée, paroi mince, exposition répétée ou mauvaise focalisation. | Inspectez la zone affectée, réduisez l'apport d'énergie inutile et comparez une autre voie si le contraste requis ne peut pas être obtenu en toute sécurité. |
| Bon résultat sur un lot, faible contraste sur un autre | Variation de formulation, de pigment, d'additif, de surface ou de lot fournisseur. | Comparez l'identité du matériau, la couleur et l'état de livraison ; ne présumez pas d'une réponse identique à partir du seul aspect visuel. |
| Le code 2D est visible mais ne se scanne pas de manière fiable | Taille du module, courbure, déformation après rétraction, faible contraste, éclairage ou géométrie du lecteur. | Vérifiez avec le lecteur prévu dans les conditions finales du tube plutôt que de vous fier uniquement à l'inspection visuelle. |
| Les échantillons statiques sont bons, les marques de production dérivent | Variation d'avance, synchronisation du déclenchement, pas de répétition, mise au point, rotation du tube, changement de vitesse de ligne ou logique de redémarrage. | Exécutez la présentation de production réelle ou simulée et enregistrez la position, la qualité du code et la durée sur des cycles répétés. |
Flux de travail de production
Comment un échantillon validé passe-t-il en production ?
La procédure suivie dépend du moment où le marquage du tube est effectué — avant la rétraction ou après l'installation — mais, dans les deux cas, elle nécessite un positionnement maîtrisé, la gestion de données, une vérification et une procédure définie en cas de rejet.
Parcours de production type
Charger le tube → déterminer la position et l'orientation → déclencher l'impression des données fixes ou variables appropriées → marquer au laser → effectuer une inspection initiale → couper/assembler si nécessaire → rétracter selon le procédé spécifié → vérifier le marquage final → accepter ou rejeter.
Parcours de production type
Assembler et rétracter → présenter la géométrie finale → localiser la zone de marquage → déclencher les données appropriées → marquer au laser → vérifier la lisibilité et l'état du tube → accepter ou rejeter → enregistrer le résultat lorsque la traçabilité est requise.
Acceptation de l'échantillon
Comment les échantillons de gaines thermorétractables doivent-ils être réceptionnés ?
Un essai sur échantillon utile consigne l'identification du tube, les conditions du procédé et le résultat final d'acceptation, de sorte que ces mêmes données puissent servir à choisir la configuration de production.
Définissez le tube
Consigner le matériau/la formulation (si disponible), la couleur, l'épaisseur de paroi, les diamètres initial et après rétreint, le taux de rétreint, l'état de surface ainsi que les informations relatives au fournisseur et au lot, le cas échéant.
Définissez le code
Utilisez le texte réel ou la structure de données, la taille minimale des caractères ou du module, l'orientation, la zone de marquage, le pas de répétition et la méthode d'inspection prévue.
Exécutez la condition réelle en aval.
Effectuez une inspection avant et après le cycle de rétraction spécifié, puis prenez en compte les sollicitations requises liées à la flexion, au frottement, à la chaleur, à la manipulation, à l'installation ou à toute autre exposition spécifique au projet.
Acceptation record
Documentez la conformité du code, sa lisibilité (et sa facilité de lecture rapide), son positionnement, l'intégrité de la surface, la répétabilité ainsi que les résultats en matière de temps de cycle, par rapport aux critères convenus pour le projet.
CONFIGURATION FINALE DE LA MACHINE
Comment les résultats des tests sur échantillon déterminent-ils la configuration finale de la machine ?
La machine finale doit être configurée en fonction de la plage de paramètres validée et de la méthode de production ; elle ne doit pas être sélectionnée avant que le tube, le code et les conditions de manipulation n'aient été validés.
| Résultat de test validé ou donnée d'entrée de production | Décision de configuration qu’elle éclaire |
|---|---|
| Quelle longueur d'onde ou quel procédé permet d'obtenir un contraste acceptable avec un remplacement de tube acceptable ? | Famille de sources laser et plage de contrôle du procédé requise. |
| Taille de caractère, taille de code 2D et zone de marquage requises | Optique, configuration focale et champ de travail. |
| Diamètre fourni/récupéré, courbure et zone de marquage accessible | Dispositif de fixation, méthode de positionnement, éventuel besoin de manipulation rotative ou 3D, et distance de travail. |
| Bobine continue, manchon coupé ou ensemble monté | Intégration en ligne, poste de travail hors ligne ou architecture dédiée au chargement et à la manipulation des pièces. |
| Résultat de l'essai concernant la vitesse de ligne, les pièces par minute, le pas de répétition et le temps de cycle | Exigences de performance de la source/du scanner, conception du codeur/déclencheur et niveau d'automatisation. |
| Source de données variables et fréquence de modification du code | Communication PC/automate, interface de base de données ou de pilotage de ligne, et gestion des recettes. |
| Vérification lisible par machine requise | Lecteur de codes-barres ou système de vérification par vision et logique d'éjection. |
| Présence constatée de fumée, de résidus ou de sous-produits de procédé | Exigence d'extraction et planification de l'enceinte/du flux d'air. |
| Heures par poste, postes par jour, fréquence de changement de série et volume de production | Marge de cycle de service, implantation du poste de travail, stratégie de chargement et niveau d'automatisation final. |
| Accès opérateur et contraintes d'installation | Protections, enceinte, commandes, maintien d'œuvre et agencement d'intégration de ligne. |
CONTEXTE D'APPLICATION ASSOCIÉ
Voir la chaîne de production élargie des fils, câbles et tubes
Utilisez la page d'application parente pour les scénarios de production de câbles, de fils et de tubes, puis utilisez cette page pour définir la réponse du matériau spécifique au thermorétractable, le comportement de récupération et les critères d'acceptation.
ÉTAPE SUIVANTE
Valider le tube, le code, la condition de rétraction et la méthode de production
Un test utile doit prouver la marque finale et générer les informations nécessaires pour sélectionner la source laser, les optiques, la manutention, la vérification et le niveau d'automatisation.
Discutez de votre application