
APLICAÇÃO DE FIOS, CABOS E TUBOS
Marcação a Laser em Tubo Termorretrátil
Defina a formulação do tubo, o estado de retração, o código, a geometria, o manuseio e a taxa de produção antes de selecionar uma rota de laser. Uma boa amostra deve permanecer legível e aceitável após a retração, a montagem e o uso subsequente exigidos.
ESCOPO DA PEÇA DE TRABALHO
Qual condição do tubo termorretrátil você está marcando?
Defina duas dimensões separadas antes de comparar fontes de laser ou layouts de máquina: como o tubo é fornecido e manuseado, e quando a marca é aplicada em relação à retração.
Estado de Fornecimento / Manuseio
Tubo contínuo ou carretel
O tubo alimentado por carretel é apresentado continuamente antes do corte ou da recuperação. Registre o formato de alimentação e se os códigos se repetem em um passo fixo.
Luvas pré-cortadas
Luvas individuais são apresentadas uma de cada vez. Registre as dimensões da luva e se o carregamento é manual ou automatizado.
Etapa de Marcação
Antes da retração
A marca é aplicada nas dimensões fornecidas e, em seguida, avaliada após o processo de recuperação especificado.
Após a retração ou instalação
O tubo final recuperado ou instalado é marcado em sua geometria de serviço; registre o acesso à zona de marca pretendida.
POR QUE MARCAR
Por que os tubos termorretráteis são marcados?
A finalidade do código determina o que deve permanecer visível após a retração e o que o sistema de produção deve controlar.
Identificação de peças e chicotes
Identifique um fio, cabo, luva, conjunto ou ponto de conexão para que as equipes de produção e serviço possam distinguir a peça correta.
Orientação de montagem
Use polaridade, classificação, orientação, especificação ou texto do cliente para reduzir ambiguidades durante a instalação e a manutenção.
Rastreabilidade
Aplique lote, data, turno, bobina, número de série ou outros dados variáveis quando o processo exigir histórico de produção ou identificação no nível do item.
O QUE É MARCADO
O que normalmente é marcado em tubos termorretráteis?
O formato do código deve ser selecionado em conjunto com a área de marcação disponível, a curvatura final do tubo e o método de inspeção utilizado após a retração ou a instalação.
| Tarefa de marcação | Conteúdo típico | Variáveis de aplicação | Foco de aceitação |
|---|---|---|---|
| Texto de identificação | Número de peça, identificação do fio, tamanho, tensão ou texto do cliente | Altura do caractere, comprimento disponível, diâmetro do tubo e contraste | Legibilidade nítida na condição final de visualização |
| Código de lote ou de data | Lote, data, turno, bobina ou referência de produção | Dados variáveis, passo de repetição, troca e comportamento de reinício | Dados corretos e posicionamento consistente |
| Polaridade ou especificação | +, −, classificação, referência de cor ou instrução de montagem | Orientação, espaçamento, posição final de instalação e distância de visualização | Interpretação inequívoca após o encolhimento e a instalação |
| Código de barras ou código 2D | Código de barras, QR ou Data Matrix quando a geometria permitir | Tamanho do módulo, curvatura, zona de silêncio, iluminação e geometria do leitor | Legibilidade por máquina verificada na condição final exigida |
VARIÁVEIS DE RESULTADO
O que determina o resultado da marcação a laser?
O termorretrátil é uma forma de produto, não uma única receita de material. A janela de marcação vem da interação entre a construção do tubo, a marca necessária e o modo como a peça é processada.
Polímero e formulação
Polímero base, pigmentos, cargas, pacotes de retardantes de chama e outros aditivos podem alterar a absorção, o mecanismo de contraste e a quantidade de alteração superficial visível ou térmica.
Cor e condição da superfície
Superfícies escuras, claras, opacas, brilhantes, foscas ou impressas podem responder de maneira diferente. Contaminação na superfície ou impressão existente também podem alterar o contraste utilizável.
Espessura da parede e construção do tubo
Paredes finas normalmente deixam menos tolerância para energia local excessiva. Tubos multicamada ou para fins especiais devem ser testados conforme a construção real fornecida, em vez de tratados como um polímero genérico.
Diâmetro e taxa de encolhimento
O diâmetro fornecido, o diâmetro recuperado e a taxa de encolhimento afetam a largura de marcação disponível, a curvatura e como o texto ou os códigos mudam durante a recuperação.
Geometria do código
Altura do caractere, comprimento da linha, largura do traço, tamanho do módulo do código 2D e orientação determinam quanta mudança dimensional o código pode tolerar.
Condição de produção
Velocidade da linha, passo de repetição, tempo de permanência, estabilidade de foco, temporização do disparo e encolhimento ou manuseio a jusante podem transformar uma boa amostra estática em um resultado de produção inconsistente.
RESULTADO ALVO
O que uma marca aceitável em tubo termorretrátil deve alcançar?
Defina os critérios de aceitação antes do teste. O alvo não é simplesmente “uma marca visível”; é uma marca que sobrevive ao processo exigido, enquanto o tubo permanece adequado para o uso pretendido.
Qualidade do código
- Texto ou dados variáveis corretos.
- Tamanho de caractere legível e contraste suficiente.
- Código de barras ou código 2D escaneável quando exigido.
- O posicionamento permanece dentro da zona de marcação permitida.
Integridade do tubo e do processo
- Sem perfuração, distorção, carbonização ou resíduo inaceitáveis.
- A marca permanece aceitável após o ciclo de encolhimento especificado.
- Flexão, atrito, calor, manuseio ou exposição durante a instalação, conforme exigido, não invalidam a marca.
- O resultado permanece repetível na taxa de produção exigida.
GEOMETRIA E MANUSEIO
Como a geometria do tubo, o posicionamento e o manuseio na produção alteram a configuração?
Uma vez que o estado da peça de trabalho esteja definido, traduza-o em requisitos de configuração que controlam foco, posicionamento, avanço, acionamento e repetibilidade de produção.
| Condição da peça de trabalho ou de produção | O que muda | O que definir antes do teste |
|---|---|---|
| Tubo contínuo alimentado por bobina | A precisão do passo, a tensão de alimentação, a sincronização da linha e a consistência de reinício tornam-se críticas. | Velocidade de linha nominal/mín/máx, passo de repetição, movimento do tubo, disponibilidade de encoder/disparo e local de corte. |
| Luva solta pré-cortada | A orientação da peça e o posicionamento repetido podem dominar a consistência da posição da marca. | Comprimento da luva, faixa de diâmetro, método de carregamento, conceito de dispositivo de fixação e peças necessárias por minuto. |
| Tubo redondo ou instalado | A curvatura altera o foco, a largura útil da marca e a distorção do código ao longo da superfície. | Diâmetro externo, arco acessível, orientação da marca, tolerância focal e se a peça pode ser girada ou reposicionada. |
| Marcar antes da retração | O código pode mudar de tamanho, espaçamento e curvatura durante a recuperação. | Dimensões fornecidas e recuperadas, taxa de retração, localização final da marca e método de inspeção pós-retração. |
| Marcar após a retração | O acesso para montagem final e a folga do dispositivo tornam-se restrições primárias. | Geometria instalada, componentes ao redor, janela de marcação disponível, carga/descarga e posição de inspeção final. |
| Produção em maior volume | O resultado de uma amostra deve ser repetível ao longo do ciclo de trabalho exigido, e não apenas em peças isoladas. | Peças/mangas por minuto, horas por turno, turnos por dia, frequência de troca e método aceitável de verificação/rejeição. |
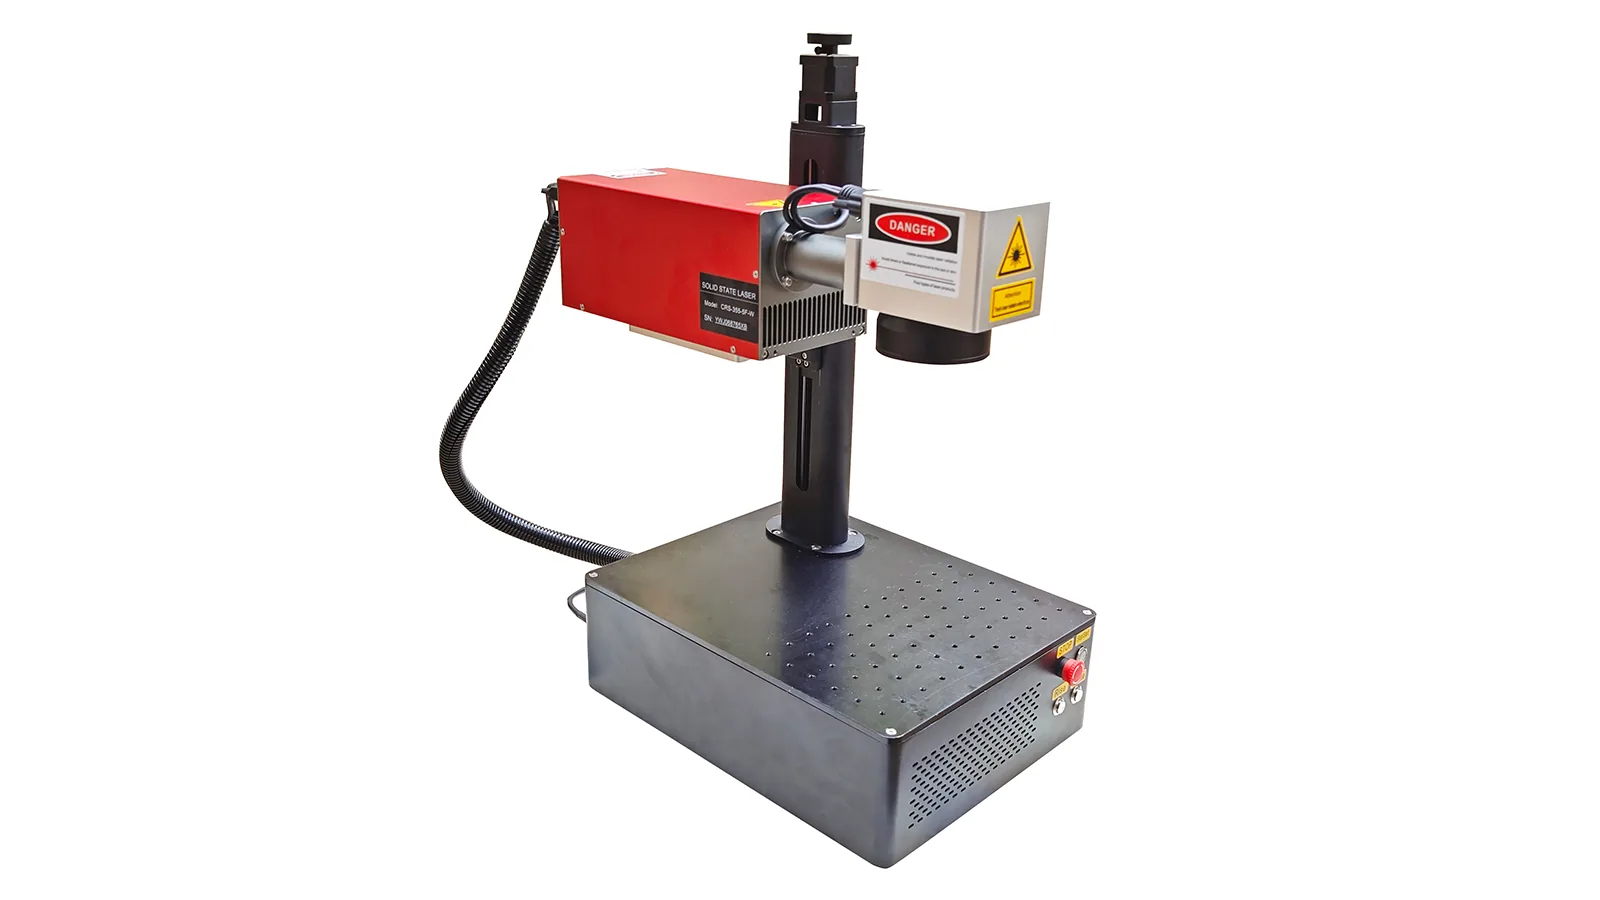

Apenas exemplos de arquitetura: estas imagens de máquina ilustram o manuseio offline versus automatizado. Elas não comprovam compatibilidade com laser nem um resultado de marcação em uma formulação específica de termorretrátil.
ROTA DE LASER PARA O PRIMEIRO TESTE
Qual rota de laser deve ser testada primeiro?
Não selecione uma fonte apenas pelas palavras “tubo termorretrátil”. Use a formulação real, o alvo de marcação e a área afetada permitida para decidir a primeira rota de triagem; depois, compare o resultado da amostra nas condições exigidas de retração e produção.
| Condição inicial | Rota que vale a pena avaliar primeiro | O que o teste deve comprovar |
|---|---|---|
| Código fino, área de marcação pequena ou polímero termossensível em que a zona afetada deve ser rigorosamente controlada | UV pode ser um candidato inicial em formulações que respondem a esse comprimento de onda. | Contraste, qualidade de borda, alteração da superfície, legibilidade após retração e tempo de ciclo alcançável. |
| Construção de polímero que responde à interação controlada da superfície com CO₂ e em que a marca exigida pode tolerar esse mecanismo | CO₂ pode ser triado. | Contraste, distorção, risco de penetração, comportamento de resíduos/fumaça, integridade pós-encolhimento e velocidade. |
| Polímero pigmentado, com carga ou modificado com aditivos que apresenta resposta útil no infravermelho próximo | Fibra, incluindo variantes MOPA em que o controle de pulso é relevante, podem ser avaliadas. | Mecanismo de contraste, efeito térmico, repetibilidade, janela de pulso necessária e integridade pós-encolhimento. |
| Formulação desconhecida, tubo multicamadas ou informações inconsistentes do fornecedor | Identificação de material mais triagem comparativa de amostras é mais seguro do que assumir uma única fonte universal. | Qual fonte cria uma marca aceitável sem dano inaceitável, e então qual janela de processo permanece estável após o encolhimento e na velocidade de produção. |
MODOS DE FALHA
Onde a marcação em tubo termorretrátil costuma falhar?
O diagnóstico de falhas deve separar a resposta do material de problemas de geometria, retração e controle de produção.
| Problema observado | Prováveis fatores contribuintes | Verificar primeiro |
|---|---|---|
| Legível antes da retração, ruim após a retração | Taxa de retração, orientação do código, tamanho do módulo/caractere, curvatura recuperada ou mecanismo de marcação. | Compare as dimensões fornecidas e recuperadas e inspecione a mesma área marcada após o ciclo de recuperação especificado. |
| O tubo deforma, amolece, carboniza ou perfura | Excesso de energia local, resposta inadequada ao comprimento de onda, parede fina, exposição repetida ou foco ruim. | Inspecione a área afetada, reduza a entrada desnecessária de energia e compare outra rota se o contraste exigido não puder ser obtido com segurança. |
| Bom resultado em um lote, contraste fraco em outro | Variação de formulação, pigmento, aditivo, superfície ou lote do fornecedor. | Compare a identidade do material, a cor e a condição de fornecimento; não presuma uma resposta idêntica apenas pela aparência visual. |
| O código 2D está visível, mas não será lido de forma confiável | Tamanho do módulo, curvatura, deformação após o encolhimento, baixo contraste, iluminação ou geometria do leitor. | Verifique com o leitor pretendido na condição final do tubo, em vez de depender apenas da inspeção visual. |
| Amostras estáticas são boas, mas as marcas de produção apresentam desvio | Variação de alimentação, temporização do disparo, passo de repetição, foco, rotação do tubo, alteração da velocidade da linha ou lógica de reinício. | Execute a apresentação de produção real ou simulada e registre posição, qualidade do código e temporização ao longo de ciclos repetidos. |
FLUXO DE TRABALHO DE PRODUÇÃO
Como uma amostra validada passa para a produção?
A rota do processo depende de o tubo ser marcado antes da recuperação ou após a instalação, mas ambas as rotas exigem posicionamento controlado, dados, verificação e uma resposta de rejeição definida.
Caminho típico de produção
Alimentar ou carregar o tubo → estabelecer posição e orientação → acionar os dados fixos ou variáveis corretos → marcar a laser → realizar inspeção inicial → cortar/montar, se necessário → encolher sob o processo especificado → verificar a marca final → aceitar ou rejeitar.
Caminho típico de produção
Montar e retrair → apresentar a geometria final → localizar a zona de marcação → acionar os dados corretos → marcar a laser → verificar a legibilidade e a condição do tubo → aceitar ou rejeitar → registrar o resultado quando a rastreabilidade for exigida.
ACEITAÇÃO DE AMOSTRA
Como as amostras de termorretrátil devem ser aceitas?
Um teste de amostra útil registra a identidade do tubo, a condição do processo e o resultado final de aceitação, de modo que a mesma evidência possa ser usada para escolher a configuração de produção.
Defina o tubo
Registre material/formulação, se disponível, cor, espessura da parede, diâmetro fornecido e recuperado, taxa de encolhimento, condição da superfície e informações de fornecedor/lote quando relevante.
Defina o código
Use o texto ou a estrutura de dados reais, o tamanho mínimo de caractere ou módulo, a orientação, a área da marca, o passo de repetição e o método de inspeção pretendido.
Execute a condição real a jusante.
Inspecione antes e depois do ciclo de encolhimento especificado e, em seguida, adicione a exposição exigida a flexão, atrito, calor, manuseio, instalação ou outras exposições específicas do projeto.
Registre a aceitação.
Documente a correção do código, legibilidade/escaneabilidade, posicionamento, integridade da superfície, repetibilidade e resultado do tempo de ciclo em relação aos critérios acordados do projeto.
CONFIGURAÇÃO FINAL DA MÁQUINA
Como os resultados de testes de amostra determinam a configuração final da máquina?
A máquina final deve ser configurada a partir da janela de processo validada e do método de produção—não selecionada antes que o tubo, o código e as condições de manuseio sejam comprovados.
| Resultado de teste validado ou entrada de produção | Decisão de configuração que ele informa |
|---|---|
| Qual comprimento de onda/processo fornece contraste aceitável com troca de tubo aceitável | Família da fonte laser e faixa necessária de controle de processo. |
| Tamanho de caractere necessário, tamanho do código 2D e campo de marcação | Óptica, arranjo focal e campo de trabalho. |
| Diâmetro fornecido/recuperado, curvatura e zona de marca acessível | Dispositivo de fixação, método de posicionamento, possível requisito de manuseio rotativo/3D e distância de trabalho. |
| Carretel contínuo, luva cortada ou conjunto instalado | Integração online, estação de trabalho offline ou arquitetura dedicada de carregamento/manuseio de peças. |
| Velocidade da linha, peças por minuto, passo repetido e resultado do teste de tempo de ciclo | Requisito de desempenho da fonte/scanner, projeto de encoder/trigger e nível de automação. |
| Fonte de dados variáveis e frequência de troca de código | Comunicação PC/PLC, banco de dados ou interface de controle de linha e gerenciamento de receitas. |
| Verificação legível por máquina exigida | Leitor de código de barras ou verificação por visão e lógica de rejeição. |
| Fumaça, resíduo ou subprodutos do processo observados | Requisito de exaustão e planejamento de enclausuramento/fluxo de ar. |
| Horas por turno, turnos por dia, frequência de trocas e volume de produção | Margem do ciclo de trabalho, layout da estação de trabalho, estratégia de carregamento e nível final de automação. |
| Acesso do operador e restrições de instalação | Proteções, enclausuramento, controles, fixação de peças e layout de integração de linha. |
CONTEXTO DE APLICAÇÃO RELACIONADO
Veja a rota mais ampla de produção de fios, cabos e tubos
Use a página de aplicação pai para cenários de produção de cabos, fios e tubos, depois use esta página para definir a resposta do material, o comportamento de recuperação e a aceitação específicos de termorretráteis.
PRÓXIMA ETAPA
Valide o tubo, o código, a condição de retração e o método de produção
Um teste útil deve comprovar a marcação final e gerar as informações necessárias para selecionar a fonte de laser, a óptica, o manuseio, a verificação e o nível de automação.
Discuta sua aplicação