
APLIKASI KAWAT, KABEL & TUBING
Penandaan Laser pada Tabung Heat-Shrink
Tentukan formulasi tabung, kondisi penyusutan, kode, geometri, penanganan, dan laju produksi sebelum memilih jalur laser. Sampel yang baik harus tetap terbaca dan dapat diterima setelah penyusutan, perakitan, dan penggunaan hilir yang diperlukan.
CAKUPAN BENDA KERJA
Kondisi tabung heat-shrink mana yang Anda tandai?
Tentukan dua dimensi terpisah sebelum membandingkan sumber laser atau tata letak mesin: bagaimana tabung dipasok dan ditangani, serta kapan tanda diterapkan relatif terhadap penyusutan.
Kondisi Pasokan / Penanganan
Tabung kontinu atau gulungan
Tabung yang diumpankan dari gulungan disajikan secara kontinu sebelum pemotongan atau pemulihan. Catat format umpan dan apakah kode berulang pada pitch tetap.
Selongsong pra-potong
Selongsong individual disajikan satu per satu. Catat dimensi selongsong dan apakah pemuatan dilakukan secara manual atau otomatis.
Tahap Penandaan
Sebelum penyusutan
Tanda diterapkan pada dimensi yang disuplai, lalu dievaluasi setelah proses pemulihan yang ditentukan.
Setelah penyusutan atau pemasangan
Selang akhir yang telah pulih atau terpasang ditandai dalam geometri layanannya; catat akses ke zona tanda yang dimaksud.
MENGAPA PENANDAAN
Mengapa selang susut panas ditandai?
Tujuan kode menentukan apa yang harus tetap terlihat setelah penyusutan dan apa yang harus dikendalikan oleh sistem produksi.
Identifikasi komponen dan rangkaian kabel
Identifikasi kawat, kabel, selang, rakitan, atau titik sambungan agar tim produksi dan servis dapat membedakan komponen yang benar.
Panduan perakitan
Gunakan polaritas, rating, orientasi, spesifikasi, atau teks pelanggan untuk mengurangi ambiguitas selama instalasi dan pemeliharaan.
Ketertelusuran
Terapkan data lot, tanggal, shift, reel, nomor seri, atau data variabel lain saat proses memerlukan riwayat produksi atau identifikasi per item.
APA YANG DITANDAI
Apa yang biasanya ditandai pada selongsong susut panas?
Format kode harus dipilih bersama dengan area tanda yang tersedia, kelengkungan akhir selongsong, dan metode inspeksi yang digunakan setelah penyusutan atau pemasangan.
| Tugas penandaan | Konten umum | Variabel aplikasi | Fokus penerimaan |
|---|---|---|---|
| Teks identifikasi | Nomor part, ID kabel, ukuran, tegangan, atau kata-kata pelanggan | Tinggi karakter, panjang tersedia, diameter selongsong, dan kontras | Keterbacaan yang jelas pada kondisi pengamatan akhir |
| Kode batch atau kode tanggal | Lot, tanggal, shift, reel, atau referensi produksi | Data variabel, pitch pengulangan, perilaku pergantian dan mulai ulang | Data yang benar dan penempatan yang konsisten |
| Polaritas atau spesifikasi | +, −, rating, referensi warna, atau instruksi perakitan | Orientasi, spasi, posisi pemasangan akhir, dan jarak pandang | Interpretasi yang tidak ambigu setelah penyusutan dan pemasangan |
| Barcode atau kode 2D | Barcode, QR, atau Data Matrix jika geometri memungkinkan | Ukuran modul, kelengkungan, zona hening, pencahayaan, dan geometri pembaca | Keterbacaan mesin yang terverifikasi dalam kondisi akhir yang disyaratkan |
VARIABEL HASIL
Apa yang menentukan hasil penandaan laser?
Heat-shrink adalah bentuk produk, bukan resep material tunggal. Jendela penandaan berasal dari interaksi antara konstruksi tabung, tanda yang diperlukan, dan cara komponen diproses.
Polimer dan formulasi
Polimer dasar, pigmen, bahan pengisi, paket penghambat api, dan aditif lainnya dapat mengubah penyerapan, mekanisme kontras, dan besarnya perubahan permukaan yang terlihat atau termal.
Warna dan kondisi permukaan
Permukaan gelap, terang, opak, mengilap, matte, atau tercetak dapat merespons secara berbeda. Kontaminasi permukaan atau cetakan yang sudah ada juga dapat mengubah kontras yang dapat digunakan.
Ketebalan dinding dan konstruksi tabung
Dinding tipis biasanya menyisakan lebih sedikit toleransi terhadap energi lokal yang berlebihan. Tabung multilayer atau untuk tujuan khusus harus diuji sesuai konstruksi yang benar-benar dipasok, bukan diperlakukan sebagai polimer generik.
Diameter dan rasio penyusutan
Diameter yang dipasok, diameter setelah pemulihan, dan rasio penyusutan memengaruhi lebar tanda yang tersedia, kelengkungan, dan bagaimana teks atau kode berubah selama pemulihan.
Geometri kode
Tinggi karakter, panjang garis, lebar goresan, ukuran modul kode 2D, dan orientasi menentukan seberapa besar perubahan dimensi yang dapat ditoleransi oleh kode.
Kondisi produksi
Kecepatan lintasan, pitch pengulangan, waktu diam, stabilitas fokus, waktu pemicu, serta penyusutan atau penanganan di hilir dapat mengubah sampel statis yang baik menjadi hasil produksi yang tidak konsisten.
HASIL TARGET
Apa yang harus dicapai oleh tanda heat-shrink yang dapat diterima?
Tentukan penerimaan sebelum pengujian. Targetnya bukan sekadar “tanda yang terlihat”; ini adalah tanda yang bertahan melalui proses yang disyaratkan sementara tabung tetap layak untuk penggunaan yang dimaksudkan.
Kualitas kode
- Teks atau data variabel yang benar.
- Ukuran karakter yang dapat dibaca dan kontras yang memadai.
- Barcode atau kode 2D yang dapat dipindai jika diperlukan.
- Penempatan tetap berada di dalam zona tanda yang diizinkan.
Integritas tabung dan proses
- Tidak ada perforasi, distorsi, hangus, atau residu yang tidak dapat diterima.
- Tanda tetap dapat diterima setelah siklus penyusutan yang ditentukan.
- Paparan lentur, gesekan, panas, penanganan, atau pemasangan yang disyaratkan tidak membuat tanda menjadi tidak valid.
- Hasil tetap dapat diulang pada laju produksi yang disyaratkan.
GEOMETRI & PENANGANAN
Bagaimana geometri tabung, pemosisian, dan penanganan produksi mengubah penyiapan?
Setelah status benda kerja ditentukan, terjemahkan menjadi persyaratan penyiapan yang mengendalikan fokus, pemosisian, pengumpanan, pemicuan, dan keterulangan produksi.
| Kondisi benda kerja atau produksi | Apa yang berubah | Apa yang perlu ditentukan sebelum pengujian |
|---|---|---|
| Tabung yang diumpankan dari gulungan secara kontinu | Akurasi pitch, tegangan pengumpanan, sinkronisasi lini, dan konsistensi mulai ulang menjadi kritis. | Kecepatan lini nominal/min/maks, pitch pengulangan, pergerakan tabung, ketersediaan encoder/pemicu, dan lokasi pemotongan. |
| Selongsong lepas yang telah dipotong sebelumnya | Orientasi komponen dan penempatan berulang dapat mendominasi konsistensi posisi tanda. | Panjang selongsong, rentang diameter, metode pemuatan, konsep fikstur, dan komponen yang diperlukan per menit. |
| Tabung bulat atau terpasang | Kelengkungan mengubah fokus, lebar tanda yang dapat digunakan, dan distorsi kode di seluruh permukaan. | Diameter luar, busur yang dapat diakses, orientasi tanda, toleransi fokus, dan apakah komponen dapat diputar atau diposisikan ulang. |
| Tandai sebelum penyusutan | Kode dapat berubah ukuran, jarak, dan kelengkungan selama pemulihan. | Dimensi yang dipasok dan setelah pemulihan, rasio penyusutan, lokasi tanda akhir, dan metode inspeksi pasca-penyusutan. |
| Tandai setelah penyusutan | Akses perakitan akhir dan jarak bebas perlengkapan menjadi kendala utama. | Geometri terpasang, komponen di sekitarnya, jendela penandaan yang tersedia, pemuatan/pembongkaran, dan posisi inspeksi akhir. |
| Produksi volume lebih tinggi | Hasil sampel harus dapat diulang sepanjang siklus kerja yang disyaratkan, bukan hanya pada komponen yang terisolasi. | Komponen/selongsong per menit, jam per shift, shift per hari, frekuensi pergantian, dan metode verifikasi/penolakan yang dapat diterima. |
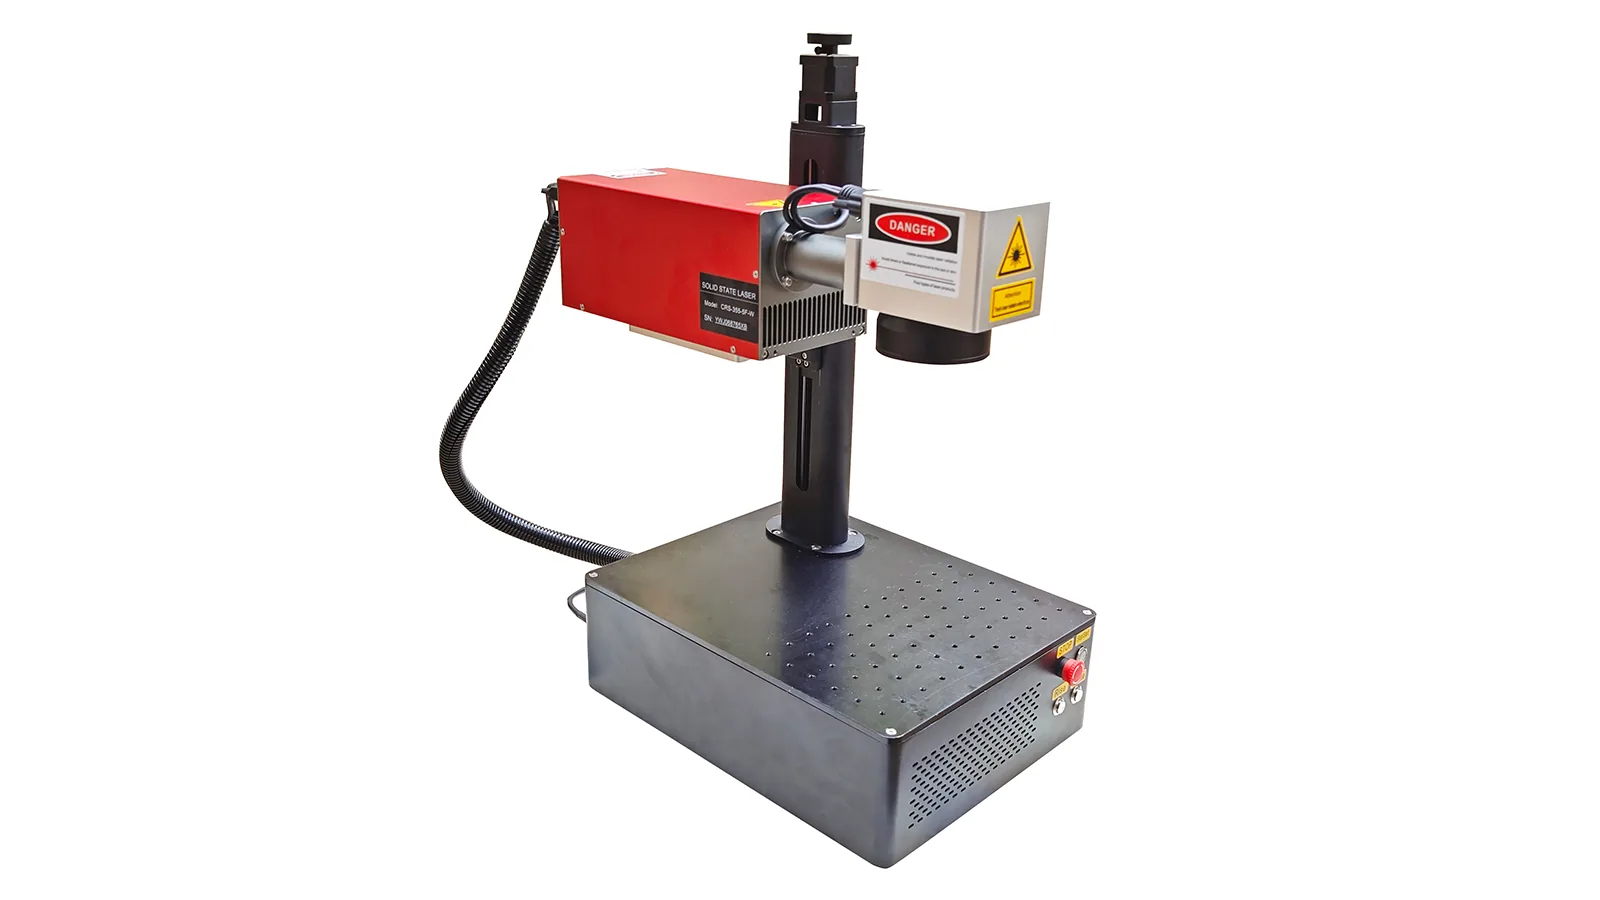

Hanya contoh arsitektur: gambar mesin ini mengilustrasikan penanganan offline versus otomatis. Gambar ini tidak membuktikan kompatibilitas laser atau hasil penandaan pada formulasi susut panas tertentu.
RUTE LASER UJI PERTAMA
Rute laser mana yang harus diuji terlebih dahulu?
Jangan memilih sumber hanya berdasarkan kata “tabung susut panas”. Gunakan formulasi sebenarnya, target penandaan, dan area terdampak yang diizinkan untuk menentukan rute penyaringan pertama, lalu bandingkan hasil sampel dalam kondisi susut dan produksi yang disyaratkan.
| Kondisi awal | Rute yang layak dievaluasi terlebih dahulu | Apa yang harus dibuktikan oleh pengujian |
|---|---|---|
| Kode halus, area penandaan kecil, atau polimer sensitif panas yang zona terdampaknya harus dikendalikan secara ketat | UV dapat menjadi kandidat awal pada formulasi yang merespons pada panjang gelombang ini. | Kontras, kualitas tepi, perubahan permukaan, keterbacaan setelah penyusutan, dan waktu siklus yang dapat dicapai. |
| Konstruksi polimer yang merespons interaksi permukaan CO₂ terkendali dan di mana penandaan yang diperlukan dapat menoleransi mekanisme tersebut. | CO₂ dapat diskrining. | Kontras, distorsi, risiko penetrasi, perilaku residu/asap, integritas pascapenyusutan dan kecepatan. |
| Polimer berpigmen, terisi, atau termodifikasi aditif yang menunjukkan respons inframerah dekat yang berguna | Fiber, termasuk varian MOPA yang kontrol pulsanya relevan, dapat dievaluasi. | Mekanisme kontras, efek panas, keterulangan, jendela pulsa yang diperlukan dan integritas pascapenyusutan. |
| Formulasi tidak diketahui, tabung multilapisan atau informasi pemasok yang tidak konsisten | Identifikasi material ditambah skrining sampel komparatif lebih aman daripada mengasumsikan satu sumber universal. | Sumber mana yang menghasilkan marka yang dapat diterima tanpa kerusakan yang tidak dapat diterima, lalu jendela proses mana yang tetap stabil setelah penyusutan dan pada kecepatan produksi. |
MODE KEGAGALAN
Di mana penandaan tabung heat-shrink biasanya gagal?
Diagnosis kegagalan harus memisahkan respons material dari masalah geometri, penyusutan, dan kontrol produksi.
| Masalah yang teramati | Kemungkinan penyebab | Periksa terlebih dahulu |
|---|---|---|
| Terbaca sebelum penyusutan, buruk setelah penyusutan | Rasio penyusutan, orientasi kode, ukuran modul/karakter, kelengkungan setelah pemulihan, atau mekanisme penandaan. | Bandingkan dimensi saat dipasok dan setelah pemulihan, lalu periksa area bertanda yang sama setelah siklus pemulihan yang ditentukan. |
| Tabung mengalami deformasi, melunak, hangus, atau berlubang | Energi lokal berlebih, respons panjang gelombang yang tidak sesuai, dinding tipis, paparan berulang, atau fokus yang buruk. | Periksa area yang terdampak, kurangi masukan energi yang tidak perlu, dan bandingkan rute lain jika kontras yang diperlukan tidak dapat dicapai dengan aman. |
| Hasil baik pada satu batch, kontras lemah pada batch lain | Variasi formulasi, pigmen, aditif, permukaan, atau lot pemasok. | Bandingkan identitas material, warna, dan kondisi saat dipasok; jangan mengasumsikan respons yang identik hanya dari tampilan visual. |
| Kode 2D terlihat tetapi tidak dapat dipindai secara andal | Ukuran modul, kelengkungan, deformasi setelah penyusutan, kontras rendah, pencahayaan, atau geometri pembaca. | Verifikasi dengan pembaca yang dimaksudkan dalam kondisi tabung akhir, alih-alih hanya mengandalkan inspeksi visual. |
| Sampel statis bagus, tanda produksi bergeser | Variasi umpan, waktu pemicu, pitch pengulangan, fokus, rotasi tabung, perubahan kecepatan jalur, atau logika mulai ulang. | Jalankan presentasi produksi nyata atau simulasi dan catat posisi, kualitas kode, serta waktu selama siklus berulang. |
ALUR KERJA PRODUKSI
Bagaimana sampel yang telah divalidasi berpindah ke produksi?
Rute proses bergantung pada apakah tabung ditandai sebelum pemulihan atau setelah pemasangan, tetapi kedua rute memerlukan pemosisian yang terkendali, data, verifikasi, dan respons penolakan yang terdefinisi.
Jalur produksi tipikal
Umpan atau muat tabung → tetapkan posisi dan orientasi → picu data tetap atau variabel yang benar → tandai laser → lakukan inspeksi awal → potong/rakit jika diperlukan → susutkan sesuai proses yang ditentukan → verifikasi tanda akhir → terima atau tolak.
Jalur produksi tipikal
Rakit dan susutkan → tampilkan geometri akhir → tentukan lokasi zona penandaan → picu data yang benar → lakukan penandaan laser → verifikasi keterbacaan dan kondisi tabung → terima atau tolak → catat hasilnya saat ketertelusuran diperlukan.
PENERIMAAN SAMPEL
Bagaimana sampel heat-shrink seharusnya diterima?
Uji sampel yang berguna mencatat identitas tabung, kondisi proses, dan hasil penerimaan akhir sehingga bukti yang sama dapat digunakan untuk memilih konfigurasi produksi.
Definisikan tabung
Catat material/formulasi jika tersedia, warna, ketebalan dinding, diameter saat dipasok dan setelah pemulihan, rasio penyusutan, kondisi permukaan, serta informasi pemasok/lot bila relevan.
Definisikan kode
Gunakan teks atau struktur data yang sebenarnya, ukuran karakter atau modul minimum, orientasi, area tanda, pitch pengulangan, dan metode inspeksi yang dimaksud.
Jalankan kondisi hilir yang sebenarnya
Periksa sebelum dan sesudah siklus penyusutan yang ditentukan, lalu tambahkan paparan tekuk, gesek, panas, penanganan, pemasangan, atau paparan khusus proyek lain yang diperlukan.
Catat penerimaan
Dokumentasikan ketepatan kode, keterbacaan/keterpindaian, penempatan, integritas permukaan, keterulangan, dan hasil waktu siklus terhadap kriteria proyek yang disepakati.
KONFIGURASI MESIN FINAL
Bagaimana hasil pengujian sampel menentukan konfigurasi mesin akhir?
Mesin final harus dikonfigurasi dari jendela proses dan metode produksi yang telah divalidasi—bukan dipilih sebelum tabung, kode, dan kondisi penanganan terbukti.
| Hasil pengujian tervalidasi atau input produksi | Keputusan konfigurasi yang diinformasikannya |
|---|---|
| Panjang gelombang/proses mana yang memberikan kontras yang dapat diterima dengan perubahan tabung yang dapat diterima | Keluarga sumber laser dan rentang kontrol proses yang diperlukan. |
| Ukuran karakter, ukuran kode 2D, dan bidang penandaan yang diperlukan | Optik, susunan fokus, dan bidang kerja. |
| Diameter yang dipasok/dipulihkan, kelengkungan, dan zona penandaan yang dapat diakses | Perkakas penepat, metode pemosisian, kemungkinan persyaratan penanganan rotari/3D, dan jarak kerja. |
| Gulungan kontinu, selongsong potong, atau rakitan terpasang | Integrasi online, workstation offline, atau arsitektur pemuatan/penanganan part khusus. |
| Kecepatan lini, part per menit, pitch berulang, dan hasil uji waktu siklus | Persyaratan kinerja sumber/pemindai, desain encoder/pemicu, dan tingkat otomasi. |
| Sumber data variabel dan frekuensi perubahan kode | Komunikasi PC/PLC, antarmuka basis data atau kontrol lini, dan manajemen resep. |
| Verifikasi machine-readable yang diperlukan | Pembaca barcode atau verifikasi visi dan logika penolakan. |
| Asap, residu, atau produk samping proses yang teramati | Kebutuhan ekstraksi dan perencanaan enklosur/aliran udara. |
| Jam per shift, jumlah shift per hari, frekuensi pergantian, dan volume produksi | Margin siklus kerja, tata letak stasiun kerja, strategi pemuatan, dan tingkat otomasi akhir. |
| Akses operator dan kendala instalasi | Pengamanan, enklosur, kontrol, pencekaman benda kerja, dan tata letak integrasi lini. |
KONTEKS APLIKASI TERKAIT
Lihat jalur produksi kawat, kabel & pipa yang lebih luas
Gunakan halaman aplikasi induk untuk skenario produksi kabel, kawat, dan pipa, lalu gunakan halaman ini untuk menentukan respons material khusus heat-shrink, perilaku pemulihan, dan penerimaan.
LANGKAH BERIKUTNYA
Validasi tabung, kode, kondisi penyusutan, dan metode produksi
Uji yang berguna harus membuktikan marka akhir dan menghasilkan informasi yang diperlukan untuk memilih sumber laser, optik, penanganan, verifikasi, dan tingkat otomatisasi.
Diskusikan Aplikasi Anda