
APLICACIÓN DE ALAMBRE, CABLE Y TUBERÍA
Marcado láser de tubos termorretráctiles
Defina la formulación del tubo, el estado de retracción, el código, la geometría, la manipulación y la velocidad de producción antes de seleccionar una ruta láser. Una buena muestra debe seguir siendo legible y aceptable después de la retracción, el ensamblaje y el uso posterior requeridos.
ALCANCE DE LA PIEZA DE TRABAJO
¿Qué condición del tubo termorretráctil está marcando?
Defina dos dimensiones separadas antes de comparar fuentes láser o configuraciones de máquina: cómo se suministra y se manipula el tubo, y cuándo se aplica la marca en relación con la retracción.
Estado de suministro / manipulación
Tubo continuo o carrete
El tubo alimentado desde carrete se presenta de forma continua antes del corte o la recuperación. Registre el formato de alimentación y si los códigos se repiten a un paso fijo.
Fundas precortadas
Las fundas individuales se presentan de una en una. Registre las dimensiones de la funda y si la carga es manual o automatizada.
Etapa de marcado
Antes de la retracción
La marca se aplica en las dimensiones suministradas y luego se evalúa después del proceso de recuperación especificado.
Después de la retracción o la instalación
El tubo final recuperado o instalado se marca en su geometría de servicio; registre el acceso a la zona de marca prevista.
POR QUÉ MARCAR
¿Por qué se marcan los tubos termorretráctiles?
El propósito del código determina qué debe permanecer visible después de la retracción y qué debe controlar el sistema de producción.
Identificación de piezas y arneses
Identifique un alambre, cable, funda, conjunto o punto de conexión para que los equipos de producción y servicio puedan distinguir la pieza correcta.
Guía de montaje
Utilice la polaridad, la clasificación, la orientación, la especificación o el texto del cliente para reducir la ambigüedad durante la instalación y el mantenimiento.
Trazabilidad
Aplique datos variables como lote, fecha, turno, carrete, número de serie u otros cuando el proceso requiera historial de producción o identificación a nivel de artículo.
QUÉ SE MARCA
¿Qué se suele marcar en el tubo termorretráctil?
El formato del código debe seleccionarse junto con el área de marcado disponible, la curvatura final del tubo y el método de inspección utilizado después de la termorretracción o la instalación.
| Tarea de marcado | Contenido típico | Variables de aplicación | Enfoque de aceptación |
|---|---|---|---|
| Texto de identificación | Número de pieza, identificación del cable, tamaño, voltaje o texto del cliente | Altura de los caracteres, longitud disponible, diámetro del tubo y contraste | Legibilidad clara en la condición de visualización final |
| Código de lote o de fecha | Lote, fecha, turno, carrete o referencia de producción | Datos variables, paso de repetición, comportamiento de cambio y reinicio | Datos correctos y colocación consistente |
| Polaridad o especificación | +, −, valor nominal, referencia de color o instrucción de montaje | Orientación, espaciado, posición final de instalación y distancia de visualización | Interpretación inequívoca después de la contracción y la instalación |
| Código de barras o código 2D | Código de barras, QR o Data Matrix donde la geometría lo permita | Tamaño de módulo, curvatura, zona de silencio, iluminación y geometría del lector | Legibilidad por máquina verificada en la condición final requerida |
VARIABLES DE RESULTADO
¿Qué determina el resultado del marcado láser?
El termorretráctil es una forma de producto, no una única receta de material. La ventana de marcado proviene de la interacción entre la construcción del tubo, la marca requerida y la forma en que se procesa la pieza.
Polímero y formulación
El polímero base, los pigmentos, las cargas, los paquetes retardantes de llama y otros aditivos pueden cambiar la absorción, el mecanismo de contraste y la cantidad de cambio superficial visible o térmico.
Color y condición de la superficie
Las superficies oscuras, claras, opacas, brillantes, mates o impresas pueden responder de manera diferente. La contaminación superficial o la impresión existente también pueden cambiar el contraste utilizable.
Espesor de pared y construcción del tubo
Las paredes delgadas normalmente dejan menos tolerancia a un exceso de energía local. Los tubos multicapa o para fines especiales deben probarse como la construcción real suministrada, en lugar de tratarse como un polímero genérico.
Diámetro y relación de contracción
El diámetro suministrado, el diámetro recuperado y la relación de contracción afectan el ancho de marca disponible, la curvatura y cómo cambian el texto o los códigos durante la recuperación.
Geometría del código
La altura de los caracteres, la longitud de línea, el ancho de trazo, el tamaño del módulo del código 2D y la orientación determinan cuánto cambio dimensional puede tolerar el código.
Condición de producción
La velocidad de línea, el paso de repetición, el tiempo de permanencia, la estabilidad de enfoque, la sincronización del disparo y la contracción o manipulación posteriores pueden convertir una buena muestra estática en un resultado de producción inconsistente.
RESULTADO OBJETIVO
¿Qué debe lograr una marca aceptable de termorretráctil?
Defina la aceptación antes de la prueba. El objetivo no es simplemente “una marca visible”; es una marca que sobrevive al proceso requerido mientras el tubo permanece apto para su uso previsto.
Calidad del código
- Texto o datos variables correctos.
- Tamaño de carácter legible y contraste suficiente.
- Código de barras o código 2D escaneable cuando se requiera.
- La ubicación permanece dentro de la zona de marcado permitida.
Integridad del tubo y del proceso
- Sin perforación, distorsión, carbonización o residuos inaceptables.
- La marca permanece aceptable después del ciclo de contracción especificado.
- La exposición requerida a flexión, roce, calor, manipulación o instalación no invalida la marca.
- El resultado permanece repetible a la velocidad de producción requerida.
GEOMETRÍA Y MANIPULACIÓN
¿Cómo afectan la geometría del tubo, el posicionamiento y la manipulación en producción a la configuración?
Una vez definido el estado de la pieza de trabajo, conviértalo en los requisitos de configuración que controlan el enfoque, el posicionamiento, el avance, el disparo y la repetibilidad de producción.
| Condición de la pieza de trabajo o de producción | Qué cambia | Qué definir antes de las pruebas |
|---|---|---|
| Tubo continuo alimentado desde bobina | La precisión del paso, la tensión de avance, la sincronización de la línea y la consistencia del reinicio se vuelven críticas. | Velocidad de línea nominal/mín./máx., paso de repetición, movimiento del tubo, disponibilidad de encoder/disparo y ubicación del corte. |
| Manguito suelto precortado | La orientación de la pieza y la colocación repetida pueden dominar la consistencia de la posición de la marca. | Longitud del manguito, rango de diámetro, método de carga, concepto de fijación y piezas requeridas por minuto. |
| Tubo redondo o instalado | La curvatura cambia el enfoque, el ancho de marca utilizable y la distorsión del código en toda la superficie. | Diámetro exterior, arco accesible, orientación de la marca, tolerancia focal y si la pieza se puede girar o reposicionar. |
| Marcar antes de encoger | El código puede cambiar de tamaño, espaciado y curvatura durante la recuperación. | Dimensiones suministradas y recuperadas, relación de encogimiento, ubicación final de la marca y método de inspección posterior al encogimiento. |
| Marcar después de encoger | El acceso para el ensamblaje final y la holgura del dispositivo de sujeción se convierten en restricciones principales. | Geometría instalada, componentes circundantes, ventana de marcado disponible, carga/descarga y posición de inspección final. |
| Producción de mayor volumen | El resultado de una muestra debe ser repetible a lo largo del ciclo de trabajo requerido, en lugar de solo en piezas aisladas. | Piezas/fundas por minuto, horas por turno, turnos por día, frecuencia de cambio y método aceptable de verificación/rechazo. |
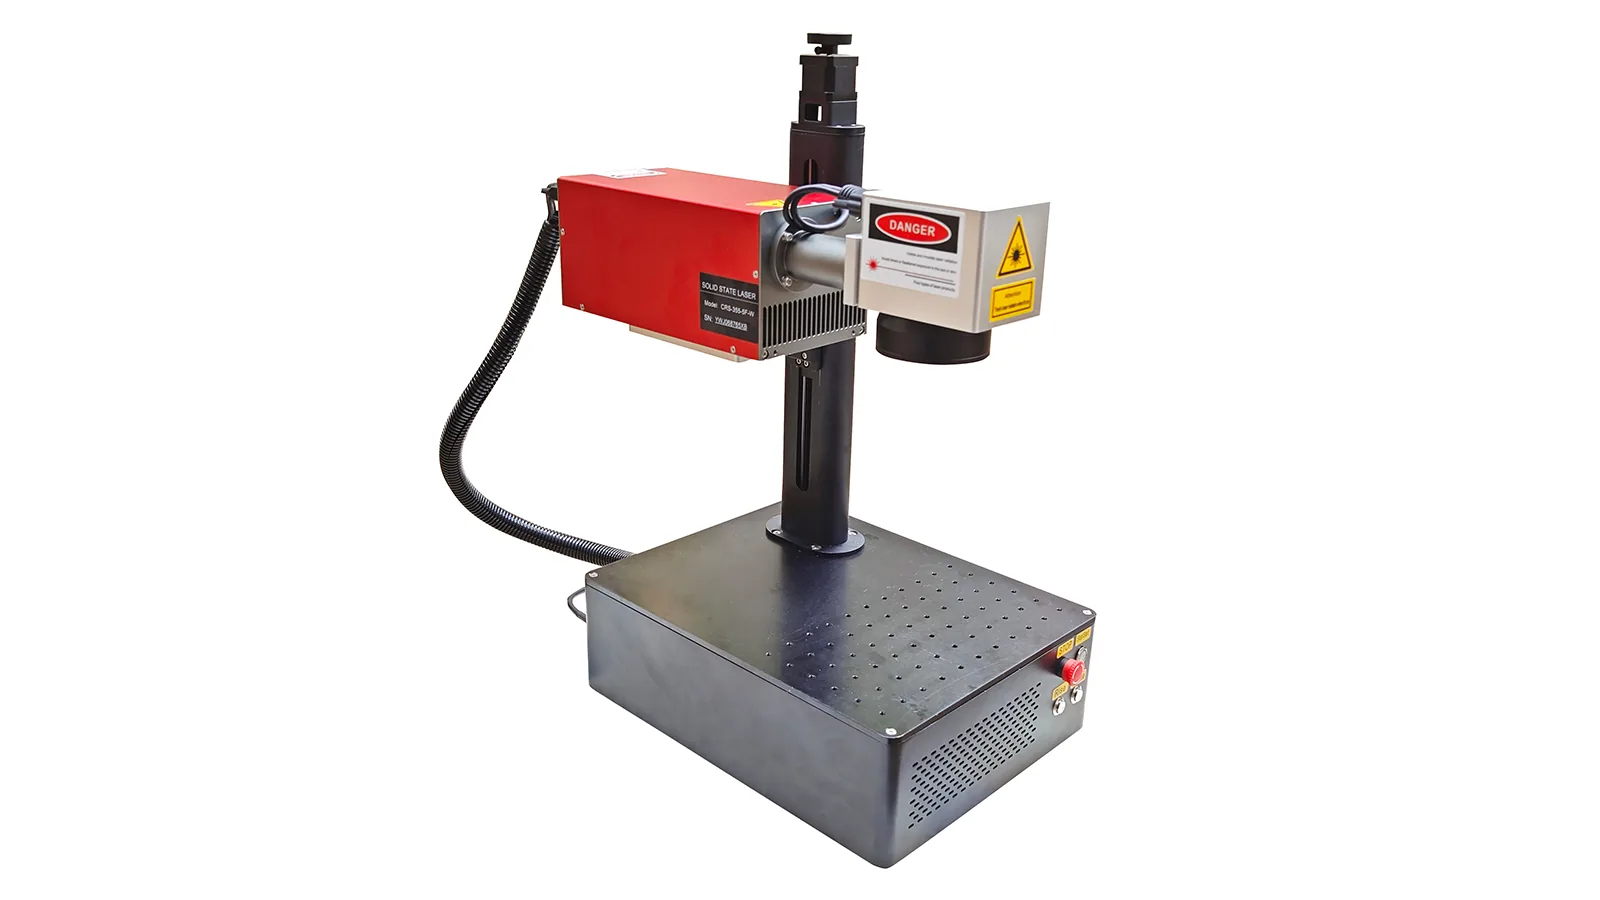

Solo ejemplos de arquitectura: estas imágenes de máquinas ilustran el manejo fuera de línea frente al automatizado. No demuestran compatibilidad con láser ni un resultado de marcado en una formulación específica de termorretráctil.
RUTA LÁSER DE PRIMERA PRUEBA
¿Qué ruta de láser se debe probar primero?
No seleccione una fuente basándose únicamente en las palabras “tubo termorretráctil”. Use la formulación real, el objetivo de marcado y el área afectada permitida para decidir la primera ruta de cribado; luego compare el resultado de la muestra bajo las condiciones requeridas de contracción y producción.
| Condición inicial | Ruta que vale la pena evaluar primero | Qué debe demostrar la prueba |
|---|---|---|
| Código fino, área de marcado pequeña o polímero termosensible donde la zona afectada debe controlarse de forma estricta | UV puede ser un candidato temprano en formulaciones que responden a esta longitud de onda. | Contraste, calidad de borde, cambio superficial, legibilidad posterior a la contracción y tiempo de ciclo alcanzable. |
| Construcción polimérica que responde a la interacción superficial controlada con CO₂ y donde la marca requerida puede tolerar ese mecanismo | CO₂ puede someterse a cribado. | Contraste, distorsión, riesgo de penetración, comportamiento de residuos/humos, integridad posterior a la contracción y velocidad. |
| Polímero pigmentado, con carga o modificado con aditivos que muestra una respuesta útil en el infrarrojo cercano | Fibra, incluidas las variantes MOPA, donde el control de pulsos es relevante, puede evaluarse. | Mecanismo de contraste, efecto térmico, repetibilidad, ventana de pulsos requerida e integridad posterior al encogimiento. |
| Formulación desconocida, tubo multicapa o información inconsistente del proveedor | Identificación de material más cribado comparativo de muestras es más seguro que asumir una única fuente universal. | Qué fuente crea una marca aceptable sin daño inaceptable, y luego qué ventana de proceso permanece estable después del encogimiento y a velocidad de producción. |
MODOS DE FALLA
¿Dónde suele fallar el marcado de tubos termorretráctiles?
El diagnóstico de fallos debe separar la respuesta del material de los problemas de geometría, contracción y control de producción.
| Problema observado | Posibles factores contribuyentes | Revisar primero |
|---|---|---|
| Legible antes de la contracción, deficiente después de la contracción | Relación de contracción, orientación del código, tamaño de módulo/carácter, curvatura recuperada o mecanismo de marcado. | Compare las dimensiones suministradas y recuperadas e inspeccione la misma área marcada después del ciclo de recuperación especificado. |
| El tubo se deforma, se ablanda, se carboniza o se perfora | Exceso de energía local, respuesta de longitud de onda inadecuada, pared delgada, exposición repetida o enfoque deficiente. | Inspeccione el área afectada, reduzca la entrada de energía innecesaria y compare otra ruta si el contraste requerido no se puede lograr de forma segura. |
| Buen resultado en un lote, contraste débil en otro | Variación de la formulación, el pigmento, el aditivo, la superficie o el lote del proveedor. | Compare la identidad del material, el color y la condición de suministro; no asuma una respuesta idéntica basándose únicamente en la apariencia visual. |
| El código 2D es visible, pero no se escanea de forma fiable | Tamaño del módulo, curvatura, deformación tras el encogimiento, bajo contraste, iluminación o geometría del lector. | Verifíquelo con el lector previsto en la condición final del tubo en lugar de confiar únicamente en la inspección visual. |
| Las muestras estáticas son buenas, las marcas de producción presentan deriva | Variación del avance, sincronización del disparo, paso de repetición, enfoque, rotación del tubo, cambio de velocidad de línea o lógica de reinicio. | Ejecutar la presentación de producción real o simulada y registrar la posición, la calidad del código y la sincronización a lo largo de ciclos repetidos. |
FLUJO DE TRABAJO DE PRODUCCIÓN
¿Cómo pasa una muestra validada a producción?
La ruta del proceso depende de si el tubo se marca antes de la recuperación o después de la instalación, pero ambas rutas necesitan posicionamiento controlado, datos, verificación y una respuesta de rechazo definida.
Ruta de producción típica
Alimentar o cargar el tubo → establecer posición y orientación → activar los datos fijos o variables correctos → marcado láser → realizar inspección inicial → cortar/ensamblar si es necesario → encoger bajo el proceso especificado → verificar la marca final → aceptar o rechazar.
Ruta de producción típica
Ensamblar y encoger → presentar la geometría final → ubicar la zona de marcado → activar los datos correctos → marcar con láser → verificar la legibilidad y el estado del tubo → aceptar o rechazar → registrar el resultado cuando se requiera trazabilidad.
ACEPTACIÓN DE MUESTRAS
¿Cómo deben aceptarse las muestras termorretráctiles?
Una prueba de muestra útil registra la identidad del tubo, la condición del proceso y el resultado final de aceptación, de modo que la misma evidencia pueda usarse para elegir la configuración de producción.
Defina el tubo
Registre el material/formulación si está disponible, el color, el espesor de pared, el diámetro suministrado y recuperado, la relación de contracción, la condición de la superficie y la información del proveedor/lote cuando sea relevante.
Defina el código
Utilice el texto o la estructura de datos reales, el tamaño mínimo de carácter o módulo, la orientación, el área de marcado, el paso de repetición y el método de inspección previsto.
Ejecute la condición real aguas abajo
Inspeccione antes y después del ciclo de contracción especificado y, a continuación, agregue la flexión, el frotamiento, el calor, la manipulación, la instalación u otra exposición específica del proyecto que sean necesarios.
Registre la aceptación
Documente la corrección del código, la legibilidad/escaneabilidad, la ubicación, la integridad de la superficie, la repetibilidad y el resultado del tiempo de ciclo según los criterios acordados del proyecto.
CONFIGURACIÓN FINAL DE LA MÁQUINA
¿Cómo determinan los resultados de las pruebas de muestra la configuración final de la máquina?
La máquina final debe configurarse a partir de la ventana de proceso validada y el método de producción, no seleccionarse antes de que se comprueben el tubo, el código y las condiciones de manipulación.
| Resultado de prueba validado o entrada de producción | Decisión de configuración en la que influye |
|---|---|
| Qué longitud de onda/proceso proporciona un contraste aceptable con un cambio de tubo aceptable | Familia de fuente láser y rango requerido de control del proceso. |
| Tamaño de carácter requerido, tamaño de código 2D y campo de marcado | Óptica, disposición focal y campo de trabajo. |
| Diámetro de suministro/recuperación, curvatura y zona de marca accesible | Dispositivo de fijación, método de posicionamiento, posible requisito de manipulación giratoria/3D y distancia de trabajo. |
| Bobina continua, manguito cortado o conjunto instalado | Integración en línea, estación de trabajo fuera de línea o arquitectura dedicada de carga/manipulación de piezas. |
| Velocidad de línea, piezas por minuto, paso de repetición y resultado de prueba de tiempo de ciclo | Requisito de rendimiento de fuente/escáner, diseño de codificador/disparador y nivel de automatización. |
| Fuente de datos variables y frecuencia de cambio de código | Comunicación PC/PLC, base de datos o interfaz de control de línea y gestión de recetas. |
| Verificación legible por máquina requerida | Lector de códigos de barras o verificación por visión y lógica de rechazo. |
| Presencia observada de humo, residuos o subproductos del proceso | Requisito de extracción y planificación de cerramiento/flujo de aire. |
| Horas por turno, turnos por día, frecuencia de cambios y volumen de producción | Margen del ciclo de trabajo, disposición de la estación de trabajo, estrategia de carga y nivel final de automatización. |
| Acceso del operador y restricciones de instalación | Protecciones, cerramiento, controles, sujeción de piezas y disposición de integración en la línea. |
CONTEXTO DE APLICACIÓN RELACIONADO
Consulte la ruta de producción más amplia de alambre, cable y tubería
Use la página de la aplicación principal para escenarios de producción de cable, alambre y tubería, luego use esta página para definir la respuesta del material específica del termorretráctil, el comportamiento de recuperación y la aceptación.
SIGUIENTE PASO
Valide el tubo, el código, la condición de contracción y el método de producción
Una prueba útil debe demostrar la marca final y generar la información necesaria para seleccionar la fuente láser, la óptica, la manipulación, la verificación y el nivel de automatización.
Hablemos de su aplicación