
Aplicación de piezas industriales
Marcado láser para herramientas, ferretería y piezas industriales
Planifique la identificación permanente de herramientas, sujetadores, válvulas, rodamientos, placas de identificación y piezas de máquinas en general, definiendo el material y la superficie, la marca requerida, el resultado objetivo, la geometría de la pieza, el método de producción y los criterios de aceptación de muestras antes de configurar el sistema de marcado láser final.
Solicitar CotizaciónConsulta de OEM y personalización- Identidad permanente de la pieza
- Códigos 2D y datos seriales
- Geometría plana, redonda e irregular
- Configuración basada en muestras
Alcance de la pieza de trabajo
¿Qué piezas industriales y tareas de marcado se cubren?
Comience por identificar la familia real de piezas de trabajo y la zona de marcado permitida. El material y la superficie, la geometría, la manipulación y las variables de producción se evalúan en las secciones de decisión específicas que figuran a continuación.
Herramientas
Herramientas manuales, herramientas eléctricas y herramientas de corte
Grabado de marca, datos del modelo, tamaño, números de serie, símbolos de seguridad e identificación resistente al desgaste en cuerpos, hojas, dados, puntas y accesorios.
Explore el marcado láser de herramientasElementos de fijación
Pernos, tuercas, tornillos y herrajes pequeños
Marcas de cabeza, códigos de grado o tamaño, identidad de lote y contenido compacto legible por máquina donde el área limitada y la carga repetible controlan el proceso.
Explore el marcado láser de elementos de fijaciónVálvulas y accesorios de conexión
Cuerpos de válvulas, accesorios y componentes de flujo
Números de pieza, información de presión o flujo, marcas direccionales, códigos de colada o lote y trazabilidad en superficies planas, cilíndricas y fundidas.
Explore el marcado de válvulas y accesoriosRodamientos
Anillos, caras y superficies cilíndricas de rodamientos
Modelo, tamaño, lote, origen y contenido de trazabilidad alrededor de los anillos o en caras estrechas donde se deben revisar el enfoque, el posicionamiento y la integridad superficial.
Explore el marcado láser de rodamientosPlacas de identificación
Placas de identificación industriales, placas de características y etiquetas
Identidad del equipo, datos de modelo y características nominales, diagramas, texto normativo e información de número de serie variable en formatos de placas metálicas o poliméricas.
Explore el marcado de placas de identificación industrialesPiezas de máquina
Piezas mecánicas generales y trazabilidad
Números de pieza, revisión, lote, serie y códigos Data Matrix en engranajes, ejes, carcasas, dispositivos y otros componentes fabricados.
Explore la trazabilidad de las piezas de máquinaPor qué marcar
¿Por qué se marcan las piezas industriales?
El requisito de marcado normalmente proviene de necesidades de trazabilidad, ensamblaje, servicio, identificación o información del producto. Defina ese propósito de negocio y de producción antes de comparar opciones de láser.
Identificación de piezas
Mantenga el número de pieza, modelo, tamaño, grado, origen o variante directamente asociados con el componente físico durante toda la producción, el almacenamiento y el servicio.
Trazabilidad
Vincule un componente a un lote de fabricación, lote, número de serie, código de fecha, registro de producción o historial de inspección cuando se requiera la genealogía de la pieza.
Ensamblaje y prevención de errores
Utilice marcas de orientación, flechas de flujo, información de par de apriete, marcas de grado o identidad legible por máquina para reducir confusiones y favorecer un ensamblaje correcto.
Identificación de servicio y ciclo de vida
Conserve la información que los equipos de mantenimiento, reparación y sustitución puedan necesitar después de que la pieza haya salido de la línea de producción.
Valores nominales e información técnica
Mantenga los datos del equipo, las especificaciones, los diagramas, la información de seguridad u otra información requerida del producto legibles en placas, etiquetas o en la propia pieza.
Identidad de marca y producto
Añada logotipos, identidad del fabricante o información de la familia de productos donde los requisitos de apariencia y durabilidad sean compatibles con la superficie real.
Qué se marca
¿Qué se suele marcar en las piezas industriales?
Defina el contenido real, el tamaño y la zona de marcado. La característica de carácter o código más pequeña puede afectar la configuración óptica, la tolerancia de posicionamiento y el método de inspección.
| Contenido del marcado | Ejemplos de piezas comunes | Qué debe definirse |
|---|---|---|
| Marca, logotipo o marca de origen | Herramientas, accesorios, aros de rodamientos, herrajes y placas de identificación | Apariencia requerida, orientación y área de marcado permitida en el acabado real. |
| Pieza, modelo, tamaño o grado | Sujetadores, receptáculos, válvulas, insertos, herramientas de corte y piezas de repuesto | Altura mínima del texto, área disponible y legibilidad requerida. |
| Número de serie, lote, partida o código de fecha | Piezas de máquina, herramientas calibradas, cuerpos de válvula y ensamblajes fabricados | Fuente de datos, frecuencia de actualización, control de recetas y asociación entre pieza y datos. |
| Código QR o Data Matrix | Engranajes, carcasas, herramientas, componentes de rodamientos y elementos trazables | Tamaño del código, tamaño de celda, lector, iluminación y método de verificación. |
| Marca direccional, de torque, de flujo o de ensamblaje | Válvulas, accesorios, piezas de ajuste y elementos de instalación | Orientación de instalación, tolerancia de ubicación y visibilidad después del ensamblaje. |
| Placa de características o datos de especificación | Placas de identificación, etiquetas, rótulos de máquinas y placas de equipos | Densidad de texto, control de revisiones, información fija frente a información variable y condiciones de exposición. |
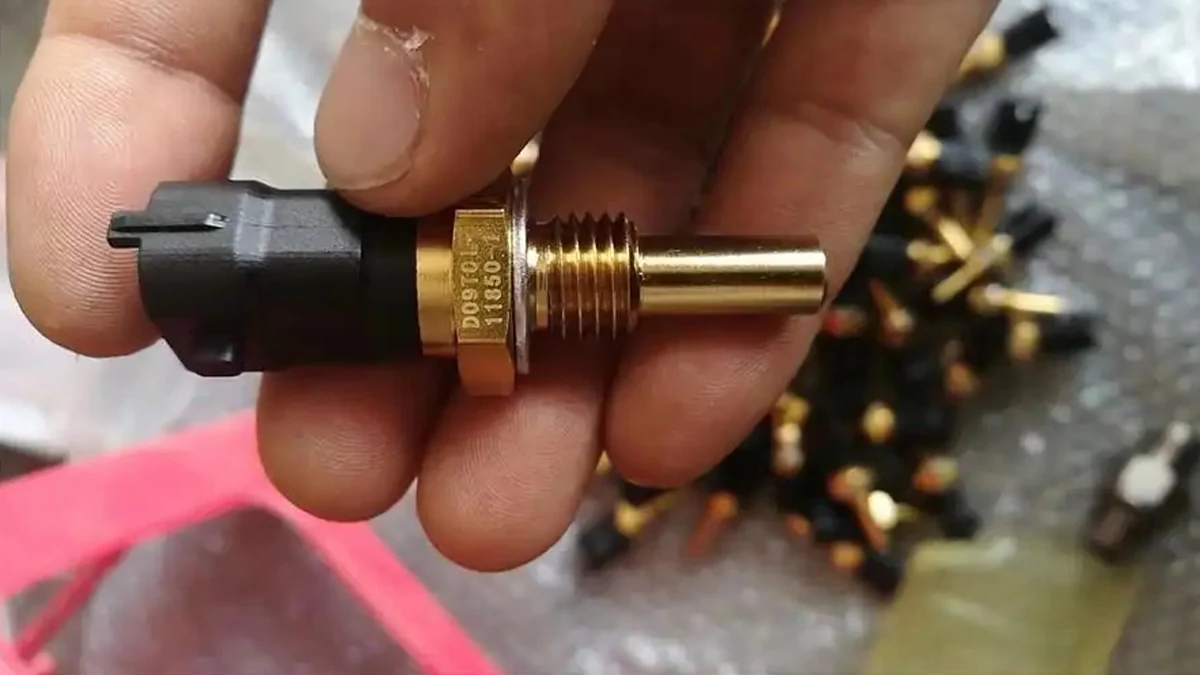
Variables de resultado
¿Qué determina el resultado del marcado láser?
El nombre del sector no determina el proceso. El resultado proviene de la interacción entre el material y la superficie, la definición del marcado, la geometría, la presentación y el requisito de producción.
Material y superficie
El grado de aleación o polímero, el recubrimiento, el enchapado, el anodizado, la dureza, el tratamiento térmico, el color, la oxidación y el acabado pueden cambiar la absorción, el contraste, el comportamiento de eliminación y la sensibilidad térmica.
Tamaño y contenido del marcado
La altura de los caracteres, el ancho de línea, el tamaño de celda de Data Matrix, el detalle del logotipo, la densidad total de información y el área de marcado disponible determinan cuánta resolución y tiempo de proceso se necesitan.
Efecto objetivo
El alto contraste, el cambio de color a oscuro o claro, la eliminación controlada del recubrimiento, el grabado poco profundo o la profundidad especificada requieren diferentes ventanas de proceso y no deben tratarse como el mismo resultado.
Geometría y enfoque
La planitud, la curvatura, el diámetro, el ángulo de envoltura, las caras estrechas del anillo y la variación de altura determinan si un plano focal fijo es suficiente o si se requiere un movimiento controlado.
Posicionamiento y manipulación
La calidad del datum, la repetibilidad del dispositivo de sujeción, el descentrado rotacional, la orientación de la pieza y la variación de carga determinan si la marca puede permanecer dentro de su ubicación permitida de una pieza a otra.
Takt, inspección y flujo de datos
El ciclo real incluye carga, localización, marcado, verificación, manejo de rechazos y descarga. Registre el tamaño del lote, el takt objetivo, las horas por turno, los turnos por día y si la operación es sostenida o intermitente; los datos variables, el escáner, el PLC o los requisitos del MES pueden añadir más tiempo y complejidad al sistema.
Objetivo de aceptación
¿Qué resultado debería fijar como objetivo?
Una muestra no debe aprobarse porque se vea bien en una sola fotografía. Defina el resultado que debe seguir siendo aceptable en la pieza real y bajo las condiciones previstas de inspección y producción.
- LegibilidadEl texto, los símbolos y los logotipos permanecen claros en el tamaño y la condición de visualización requeridos.
- Verificación de códigosLos códigos QR o Data Matrix se prueban con el lector, la iluminación y el método de verificación previstos, en lugar de juzgarse visualmente.
- Contraste, color o profundidadEl efecto visible o la profundidad especificada se define para la aleación, el revestimiento y el acabado reales.
- DurabilidadLa marca permanece aceptable después del desgaste, la limpieza o la exposición ambiental requeridos por el proyecto.
- Integridad de la piezaEl proceso no genera cambios inaceptables en las superficies de sellado, apoyo, acoplamiento, corte, cosméticas u otras superficies funcionales protegidas.
- Repetibilidad de posiciónLa marca se mantiene dentro de la ubicación y la orientación permitidas a través de cargas repetidas y variación de piezas.
- Resultado del tiempo de cicloLa calidad requerida puede repetirse dentro del takt de producción completo, no solo durante una muestra lenta de una sola pieza.
- Repetibilidad de la recetaLos ajustes aprobados pueden identificarse, controlarse y reproducirse para la familia de piezas y la condición superficial correctas.

Geometría y manipulación
¿Cómo afectan la geometría, el posicionamiento y la manipulación de la pieza a la marca?
La presentación de la pieza puede cambiar la arquitectura del sistema tanto como el propio material. Defina la condición real de carga y de referencia antes de seleccionar los dispositivos de fijación, el movimiento o la visión.
| Condición de la pieza | Ejemplos | Dirección a evaluar |
|---|---|---|
| Superficie plana y estacionaria | Placas de identificación, caras de herramientas, carcasas, soportes y planos mecanizados | Dispositivo de sujeción fijo y marcado estándar en el plano focal tras la revisión del material y del efecto del objetivo. |
| Marca cilíndrica o circunferencial | Ejes, alojamientos, vástagos de válvula, racores y cuerpos de herramienta redondos | Marcado cilíndrico rotativo con control de diámetro, ángulo de envoltura, sujeción y referencia. |
| Cara de anillo o área anular estrecha | Rodamientos, pistas, collarines y arandelas | Asentamiento estable, tolerancia de enfoque, tamaño de código y posible manipulación rotativa. |
| Pieza pequeña con área de marcado limitada | Sujetadores, insertos, puntas y conectores compactos | Campo pequeño, anidamiento estable, detección de presencia de pieza y límites realistas de tamaño de carácter o de código. |
| Altura irregular o superficie curva | Cuerpos de válvula fundidos, herramientas conformadas y carcasas complejas | Evaluación de superficies curvas en 3D cuando la variación de enfoque a lo largo de la marca no puede ignorarse. |
| Colocación variable u orientación mixta | Carga manual, lotes mixtos y posición de fijación inconsistente | Posicionamiento por visión después de que se definan el rango de corrección permitido y la estrategia de referencia. |
| Flujo por transportador o controlado por takt | Líneas de herrajes, piezas antes del ensamblaje y marcado serial variable. | Marcado al vuelo o en línea con disparador, codificador, espaciado y revisión de verificación. |
| Carga de gran volumen o proceso de múltiples estaciones | Elementos de fijación, anillos de rodamiento, herramientas y piezas de máquina repetitivas | Celda de marcado automática o concepto de carga personalizado tras un análisis completo del takt. |


Dirección del láser en la primera prueba
¿Qué ruta láser debería probarse primero?
La primera prueba es una dirección inicial, no una decisión final de la máquina. Compare la ruta que mejor se ajuste al material y al efecto objetivo, y luego utilice los resultados de las muestras para acotar la ventana de proceso y la configuración del sistema.
| Estado de la pieza y objetivo | Primera ruta a evaluar | Qué debe confirmar la prueba de muestra |
|---|---|---|
| Acero sin recubrimiento, acero inoxidable o acero para herramientas; contraste, identificación o grabado | Láser de fibra como línea base; comparar fibra MOPA cuando el control de pulsos pueda ayudar al contraste objetivo o a la respuesta térmica. | Contraste o profundidad, efecto térmico, integridad superficial, la característica más pequeña y tiempo de ciclo en el grado y acabado reales. |
| Aluminio sin recubrimiento o aluminio anodizado | Fibra o fibra MOPA según si la tarea es marcado sobre metal sin recubrimiento, contraste de capa anodizada o cambio superficial controlado. | Respuesta de la capa, contraste, calidad del borde, consistencia frente a la variación del acabado y si el material base debe permanecer protegido. |
| Piezas de latón, cobre o aleación de níquel | Realizar primero pruebas de la familia de fibra, comparando con fibra MOPA cuando una ventana de control de pulsos más amplia resulte útil. | Respuesta de absorción, contraste, efecto térmico, acabado superficial y el margen de proceso requerido para la producción repetida. |
| Plásticos de ingeniería con detalles finos o superficies sensibles al calor | La UV puede ser la primera comparación cuando es importante minimizar el aporte de calor; también se pueden probar la fibra o la fibra MOPA cuando la resina, el color o los aditivos responden adecuadamente. | Cambio de color, formación de espuma o respuesta superficial, calidad del borde, distorsión, integridad de la pared y consistencia entre lotes de material. |
| Metal pintado, chapado o recubierto | Elija la primera ruta según el mecanismo previsto: marcar la capa superior, eliminarla de forma selectiva o exponer el sustrato. Las pruebas de la familia de fibra y UV son direcciones de comparación comunes. | Si se ve afectada la capa correcta, si el sustrato está protegido y si el borde de transición entre las áreas marcadas y no marcadas es estable. |
| Placas y etiquetas con recubrimiento de polímero u orgánico | El CO₂ puede incluirse en la comparación cuando el material superior absorbe eficazmente esa longitud de onda; las pruebas con UV o con la familia de fibra aún pueden ser apropiadas para otras construcciones. | Legibilidad, calidad del borde, daños en la superficie, residuos, contraste y si el proceso permanece dentro de la ventana térmica permitida. |
Diagnóstico de fallos
Modos de fallo comunes en el marcado láser de piezas industriales
Una muestra fallida debe diagnosticarse según el síntoma. Cambiar únicamente la potencia del láser puede ocultar la causa real cuando el problema proviene de la variación del material, el enfoque, el posicionamiento, el diseño del código o la manipulación en producción.
| Fallo observado | Variables a comprobar | Primera acción de diagnóstico |
|---|---|---|
| El contraste es demasiado bajo o visualmente débil | Grado de aleación o polímero, recubrimiento, acabado, enfoque, condiciones de pulso, estrategia de escaneo | Confirme la superficie real y compare cambios controlados de parámetros en la misma muestra representativa. |
| El resultado varía de una pieza a otra | Acabado superficial, contaminación, oxidación, variación de lote, altura focal, repetibilidad del dispositivo de fijación | Separe la variación del material de la variación de posicionamiento antes de cambiar la receta del proceso. |
| El código parece aceptable, pero no se escanea de forma fiable | Tamaño de celda, contraste, distorsión, zona de silencio, lector, iluminación, posición de la marca | Pruebe con el lector y la iluminación previstos, verificando la geometría y la colocación del código en lugar de solo su apariencia visual. |
| La profundidad o la apariencia es desigual en toda la marca | Curvatura, variación de altura, excentricidad de rotación, enfoque, ángulo de escaneo | Mapee la geometría de la zona de marcado y confirme si toda el área permanece dentro del rango focal utilizable. |
| Hay daño en el recubrimiento o en la superficie funcional | Mecanismo de marcado incorrecto, energía excesiva, zona de marcado incorrecta, margen de proceso insuficiente | Vuelva a confirmar si el objetivo es cambio de color, eliminación del recubrimiento o marcado del sustrato; después, repita la prueba con el requisito de superficie protegida fijado. |
| La posición de la marca cambia entre piezas | Punto de referencia, tolerancia del alojamiento, orientación, carga del operador, rango de corrección de visión | Mida la repetibilidad del dispositivo de fijación y de la presentación antes de asumir que el campo láser es la fuente del error. |
| Las marcas circunferenciales no se unen ni se espacian correctamente | Diámetro de la pieza, sujeción con mandril, calibración rotativa, punto de referencia, sincronización | Verifique el diámetro real y la condición de rotación mecánica, luego compruebe la relación entre la marca y la rotación. |
| La calidad de la muestra es aprobada, pero se incumple el takt | Contenido de marcado, estrategia de escaneo, carga, localización, verificación, manejo de rechazos, descarga | Mida el ciclo completo e identifique el cuello de botella en lugar de comparar solo la velocidad de escaneo del láser. |
Flujo de trabajo de producción
¿Cómo encaja el marcado industrial de piezas en la producción?
El proceso de producción es más que la exposición del láser. La carga, la identificación, el posicionamiento, la verificación y el manejo de rechazos contribuyen al tiempo takt y al diseño final del sistema.
Cargar o presentar la pieza
La carga manual, bandeja, dispositivo de fijación, transportador, mandril giratorio, robot u otro tipo de manipulación presentan la pieza de trabajo a la estación de marcado.
Confirmar pieza y orientación
La detección de presencia de pieza, la entrada de código de barras, la selección de receta o las comprobaciones visuales evitan que se aplique el programa incorrecto a la pieza de trabajo incorrecta.
Localice el dato de referencia de marcado
El dispositivo de fijación, el dato de referencia rotativo o el sistema de visión establece dónde debe situarse la marca con respecto a la pieza real.
Cargue los datos de marcado
El texto fijo, los números de serie, el contenido de la base de datos o los datos de PLC/MES se asocian con la pieza y la receta correctas.
Marque la pieza
El láser aprobado y la ventana de proceso crean el contraste, la remoción o el grabado requeridos dentro de la zona de marcado permitida.
Inspeccione o verifique
La inspección visual, la cámara, el escáner o el verificador comprueban los criterios de aceptación que importan para el proyecto real.
Aprobar, rechazar o registrar
Las piezas defectuosas se separan cuando es necesario, mientras que los resultados de verificación o los datos de serie pueden registrarse para la trazabilidad posterior.
Descargar y repetir
La pieza sale de la estación y comienza el siguiente ciclo. La secuencia completa —no solo el tiempo de escaneo láser— define el takt de producción.
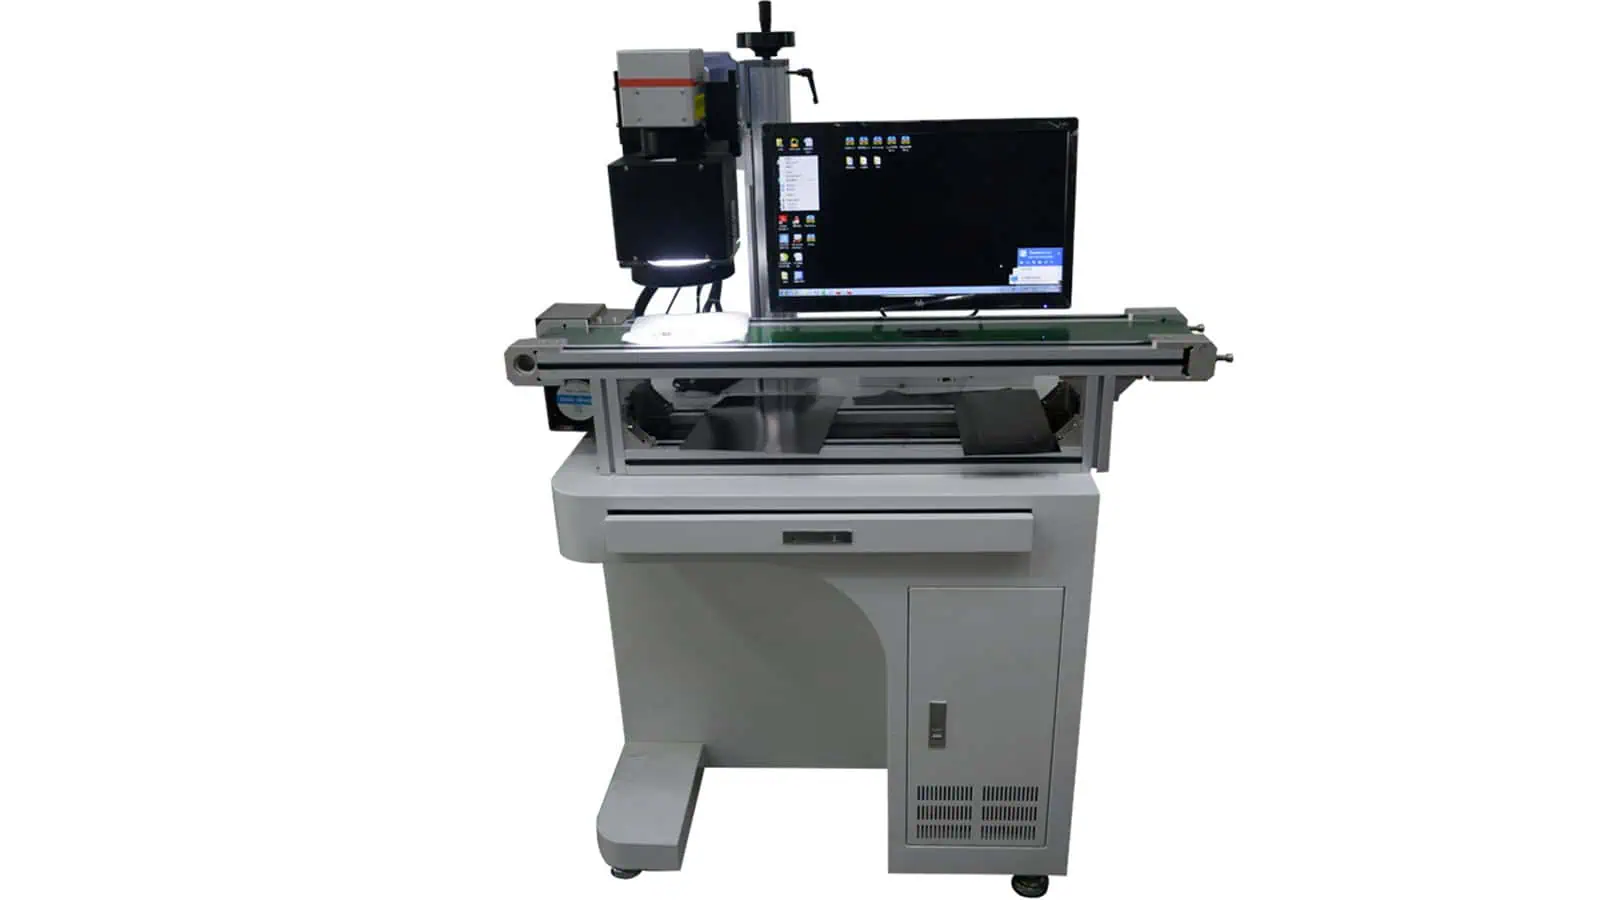
Prueba de muestra y aceptación
¿Cómo se deben probar y aceptar las muestras de piezas industriales?
Utilice piezas representativas y condiciones similares a las de producción para que la muestra responda a ambas preguntas: ¿se puede crear la marca requerida y se puede repetir dentro del proceso de producción real?
Lista de verificación de aceptación
Pruebe la pieza real, la marca y las condiciones de producción en conjunto
- Pieza representativa: utilice el grado real del material, el recubrimiento, la dureza, el acabado y la geometría siempre que sea posible.
- Contenido de producción: pruebe el texto real, el logotipo, el tipo de código, el tamaño del código y la característica más pequeña en lugar de un patrón de demostración más sencillo.
- Variables controladas: registre la trayectoria del láser y los parámetros del proceso para que el resultado aceptado se pueda reproducir y comparar.
- Calidad de la marca: verifique la legibilidad, el contraste o la profundidad, la calidad de los bordes, la posición y cualquier superficie funcional protegida.
- Rendimiento del código: verifique las marcas legibles por máquina con el lector, la iluminación y el método de aceptación previstos.
- Durabilidad: aplique las comprobaciones de desgaste, limpieza o ambientales requeridas por el proyecto en lugar de asumir la permanencia por la apariencia.
- Repetibilidad: Repita la prueba en múltiples piezas o condiciones de superficie que representen la variación de producción esperada.
- Ciclo completo: incluya la carga, el posicionamiento, el marcado, la verificación, la gestión de rechazos y la descarga cuando el takt sea importante.

Del resultado de la prueba al equipo
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
El sistema final debe construirse a partir del resultado de la muestra aprobada, más la geometría real, el takt, el patrón de funcionamiento, la carga, los datos y los requisitos de inspección. La fuente láser y la potencia nominal son solo una parte de esa configuración.
| Lo que muestra la revisión de pruebas o de producción | Decisión de configuración sobre la que influye | Por qué es importante |
|---|---|---|
| Qué longitud de onda y comportamiento de pulso crean la marca aceptada | Familia de fuente láser y capacidad de control de pulsos | La fuente debe reproducir el contraste, la eliminación o el grabado requeridos sobre el material y la superficie reales. |
| Cuánto margen de proceso está disponible en el takt requerido | Rango de potencia, capacidad de pulso/repetición y estrategia de escaneo | La configuración seleccionada necesita suficiente margen de producción sin utilizar energía excesiva como sustituto del control del proceso. |
| Texto más pequeño, celda de Data Matrix o elemento del logotipo, más el tamaño total del campo | Lente, campo de marcado y configuración óptica | El tamaño del campo y el tamaño del elemento deben equilibrarse para que el detalle requerido permanezca legible en toda el área de marcado real. |
| La variación de altura o la superficie curva excede un plano focal fijo | Estrategia de enfoque, movimiento en Z o requisito de marcado 3D | La marca debe permanecer dentro del rango de enfoque utilizable en toda la geometría real. |
| La marca se enrolla alrededor de un eje, anillo, casquillo o componente de válvula | Estrategia de eje rotativo, mandril, dispositivo de sujeción y referencia | Se requiere rotación controlada cuando la marca se extiende más allá del área tangente utilizable o debe mantener el espaciado circunferencial. |
| La colocación de la pieza varía más allá de la tolerancia del dispositivo | Diseño de dispositivo de sujeción mejorado o posicionamiento por visión | El sistema debe corregir la fuente real de variación posicional antes de que la marca pueda repetirse de forma fiable. |
| El volumen de producción o el takt no se pueden cumplir con manipulación manual | Mesa de transferencia, transportador, robot, alimentador o automatización de múltiples estaciones | La automatización se justifica por el requisito de carga y tiempo de ciclo, y no solo por el tipo de pieza. |
| Las horas por turno, los turnos por día o la operación sostenida generan un requisito de servicio más alto | Margen de ciclo de trabajo, diseño del puesto de trabajo y provisión de enfriamiento o gestión térmica cuando lo exijan la fuente y el sistema seleccionados | La configuración debe soportar el patrón de operación previsto durante el tiempo de producción, no solo en una breve corrida de muestra. |
| Los números de serie, las bases de datos o los controles de línea deben cambiar el contenido de la marca | Integración de software, escáner, PLC, base de datos o MES | El flujo de datos debe seleccionar y verificar el contenido correcto para cada pieza sin crear una discrepancia de trazabilidad. |
| El proceso requiere verificación automática de código o marca. | Cámara, lector de códigos, verificador y lógica de rechazo | El hardware de inspección y la gestión de resultados aprobado/rechazado deben coincidir con el método de aceptación utilizado durante la validación. |
| El marcado produce humos, residuos de recubrimiento o requiere acceso restringido para operarios | Extracción, cerramiento, enclavamientos y configuración de seguridad relacionada | Las emisiones del proceso y la exposición del operador deben abordarse como parte del diseño final de la máquina y del puesto de trabajo. |
Preguntas frecuentes
Preguntas adicionales sobre el marcado láser de piezas industriales
¿Puede el marcado láser reemplazar las etiquetas o la tinta en piezas industriales?
Puede proporcionar identificación directa para muchas aplicaciones, pero la decisión depende del contraste requerido, la durabilidad, el estado de la superficie, el contenido de la marca y de si la pieza permite el efecto láser previsto. Debe probarse una muestra representativa antes de cambiar el método de producción.
¿Un marcado más profundo siempre es mejor en piezas metálicas?
No. La profundidad solo es útil cuando la aplicación la requiere. Una remoción excesiva de material puede aumentar el tiempo de ciclo o afectar una superficie funcional protegida, por lo que la profundidad debe especificarse como un requisito de aceptación en lugar de tratarse como un objetivo de calidad general.
¿Puede una sola configuración de láser abarcar varias piezas industriales diferentes?
A veces, cuando los materiales, los efectos de marcado, el tamaño de campo y los requisitos de manipulación se mantienen dentro de una ventana de proceso compartida. Las aleaciones mixtas, los recubrimientos, las geometrías o los requisitos de inspección pueden necesitar diferentes recetas, ópticas, dispositivos de sujeción o incluso una ruta láser diferente.
Próximos pasos
Iniciar una revisión de marcado de piezas industriales
Comparta la pieza de trabajo, el material y la superficie, la marca requerida, el resultado objetivo, la geometría de la pieza, la cantidad, el takt y el patrón de operación. Luego, se puede usar una prueba con una muestra representativa para acotar la ruta láser y definir la óptica, el dispositivo de sujeción, el movimiento, la automatización, la inspección y la configuración de datos requeridos.
Prepare: tipo de pieza · material y acabado · fotos o planos · contenido y tamaño del marcado · zona de marcado · resultado objetivo · método de inspección · cantidad y takt · horas/turno y turnos/día · método de carga o de sujeción · necesidades de automatización/datos · muestras representativas.