
Pernos · Tuercas · Tornillos · Arandelas · Lotes de piezas pequeñas
Marcado láser de sujetadores
Defina el sujetador, el material y la superficie, la marca requerida, las zonas protegidas, el resultado objetivo, el método de carga, la tasa de producción y el método de aceptación por muestreo antes de seleccionar la configuración final de marcado láser.
Alcance de la pieza de trabajo
¿Qué sujetadores y herrajes pequeños están cubiertos?
Comience con la familia real de piezas, porque la cara de marcado disponible, el punto de referencia, el recubrimiento y el comportamiento de carga cambian de pernos y tornillos a tuercas, arandelas, pasadores y otros herrajes pequeños.
Marcado en cabeza, brida y lateral
Las marcas de fábrica, la información de tamaño o clase, la identidad del lote y otro contenido controlado por plano pueden colocarse en una superficie no funcional aprobada.
- Confirmar el estilo de cabeza, el hueco y la geometría de la brida
- Definir la orientación a partir de un dato estable
- Proteger las roscas, las caras de apoyo y los elementos de accionamiento
Marcado en cara, plano y lado seleccionado
Las tuercas pueden ofrecer varias caras de marcado posibles, pero la superficie seleccionada debe permanecer accesible y repetible durante la carga y la inspección.
- Cara superior o inferior solo cuando esté permitido
- Plano hexagonal para contenido orientado al lateral
- Orientación controlada cuando se selecciona un plano
Arandelas, pasadores, clips y piezas compactas
El área limitada, la masa reducida y la orientación natural inestable hacen que el control de referencias y las comprobaciones de presencia de pieza sean fundamentales para la repetibilidad.
- Separar piezas anidadas o superpuestas
- Controlar la altura, el movimiento y el asentamiento de la pieza
- Prevenir errores de mezcla de piezas y de omisión de piezas
Por qué marcar
¿Por qué se marcan los sujetadores?
El requisito de marcado normalmente proviene de necesidades de identificación, trazabilidad, control de montaje o servicio. Defina el propósito antes de decidir cómo debe crear la marca el láser.
Identidad de la pieza, el tamaño y el producto
Mantenga el número de pieza, el tamaño, el tipo, la identidad del fabricante o la designación controlada por plano directamente asociados con el sujetador físico.
Historial de lote, colada, tanda o número de serie
Vincular un sujetador o un lote de sujetadores con los registros de producción, inspección o materiales cuando se requiera la genealogía.
Reducir la mezcla de piezas y los errores de identificación
Utilizar identidad legible, símbolos o datos legibles por máquina para ayudar a distinguir variantes y respaldar el ensamblaje o la inspección correctos.
Conservar la identidad después de la instalación
Preservar la información que los equipos de mantenimiento, reemplazo o calidad puedan necesitar después de que la pieza salga de la línea de producción original.
Marcas de grado, clase y cumplimiento
Cualquier marca de grado, clase, certificación o cumplimiento debe seguir el plano del cliente y la especificación aplicable. El proceso de marcado debe reproducir la designación aprobada; no debe inventarla, asignarla ni validarla.
Qué se marca
¿Qué se suele marcar en pernos, tuercas y herrajes pequeños?
El contenido en sí afecta el tamaño de la característica requerido, la tolerancia de posición, el control de datos y la inspección. Defina la marca real más pequeña antes de seleccionar ópticas o automatización.
| Contenido de la marca | Propósito típico | Definir antes de probar | Método de aceptación |
|---|---|---|---|
| Logotipo, símbolo o identidad fija | Identificación de marca o producto | Ilustración, altura de caracteres, orientación y distancia al borde | Legibilidad visual y posición en la cara aprobada |
| Tamaño, número de pieza o designación controlada por plano | Identificación de piezas y control de ensamblaje | Texto exacto, carácter más pequeño y zona permitida | Contenido correcto y tamaño legible |
| Lote, colada, fecha o código de lote | Trazabilidad de fabricación | Fuente de datos, frecuencia de actualización y regla de receta | Asociación correcta de lote y sin datos obsoletos |
| Número de serie | Trazabilidad a nivel de unidad | Fuente de secuencia, prevención de duplicados y regla de retrabajo | Datos únicos y consistencia de registros |
| Código Data Matrix o QR | Identidad legible por máquina | Tamaño del código, tamaño de celda, zona de silencio, lector, iluminación y método de clasificación si se especifica | Resultado del lector o verificador bajo el método acordado |
Variables de resultado
¿Qué determina el resultado del marcado láser?
“Sujetador” no es un ajuste del proceso. El resultado aceptado proviene de la interacción entre el material base, el acabado, la definición de la marca, las superficies protegidas, la geometría, el enfoque, la carga y el ciclo completo de producción.
Metal base y condición del tratamiento térmico
El acero al carbono o aleado, el acero inoxidable y otros metales pueden requerir diferentes ventanas de proceso. La dureza, el tratamiento térmico, la oxidación y la rugosidad superficial también pueden cambiar la respuesta.
Recubrimiento electrolítico, galvanizado, óxido y acabado
El zinc, el níquel, el cromo y otros acabados deben tratarse como un sistema de capas. Una marca de aspecto limpio aún puede ser inaceptable si la capa protectora o funcional cambia demasiado.
Tamaño de la característica, contraste y profundidad
La altura de los caracteres, el ancho de línea, el tamaño de celda del código, el detalle del logotipo, el contraste requerido y la profundidad especificada cambian el requisito óptico y de temporización.
Cara, curvatura y altura de enfoque
La parte superior de una cabeza, una cara hexagonal, un borde estrecho o un lado curvo no presentan el haz de la misma manera. La variación de altura y ángulo cambia el margen de enfoque y la tolerancia de colocación.
Referencia, orientación y asentamiento de la pieza
El balanceo, la orientación mixta, el asiento inconsistente en la cavidad o la variación angular pueden desplazar la marca fuera de su zona permitida incluso cuando el propio proceso láser es estable.
Takt, datos e inspección
El ciclo real incluye carga, posicionamiento, marcado, verificación, gestión de rechazos y descarga. Los datos variables y la inspección pueden convertirse en el cuello de botella incluso cuando el tiempo con el láser encendido es corto.
Resultado objetivo
¿Qué resultado debería fijar como objetivo?
No apruebe una marca de sujetador solo porque se ve bien en una foto. Separe la aceptación de la marca de la aceptación de producción para que tanto la pieza terminada como el proceso repetible queden definidos antes de las pruebas.
Apruebe la marca terminada en la pieza real
- Contenido: el texto, los símbolos, los códigos de lote, los números de serie y los datos legibles por máquina coinciden con la fuente y la pieza aprobadas.
- Posición: la marca permanece dentro de la zona permitida y evita rebajes, roscas, superficies de apoyo/contacto y regiones de exclusión definidas en el plano.
- Legibilidad: el texto legible por humanos y los códigos legibles por máquina pasan el método de inspección que realmente se utilizará.
- Superficie y durabilidad: la marca no crea un cambio inaceptable en el recubrimiento, el sellado, el contacto de apoyo u otra característica controlada, y pasa cualquier prueba requerida de desgaste, limpieza, ambiental o corrosión.
Apruebe el proceso, no una sola muestra atractiva
- Repetibilidad: la posición, la apariencia, la legibilidad y las zonas protegidas permanecen aceptables en tamaños, cavidades, orientaciones y variaciones de superficie representativos.
- Takt de ciclo completo: valide el ciclo completo desde la carga hasta la liberación en lugar de comparar solo la velocidad de marcado láser.
- Control de la receta: la receta láser correcta, el dispositivo de sujeción y la fuente de datos son identificables y reproducibles para cada familia de sujetadores y condición de la superficie.
Geometría y manipulación
¿Cómo afectan la cara de marcado, la geometría y la carga al proceso?
Defina la zona de marcado permitida y cómo la pieza llega a esa zona. Un sujetador puede tener una receta láser estable y aun así fallar en producción porque se presenta la cara, la altura o la orientación incorrectas.
| Ubicación | Uso típico | Pregunta de posicionamiento | Preocupación de aceptación |
|---|---|---|---|
| Parte superior de la cabeza del perno o tornillo | Contenido de logotipo, identidad, tamaño o clase | ¿Puede la cabeza asentarse a una altura repetible sin balancearse? | Evite rebajes, elementos para llave y geometría controlada. |
| Lado de la cabeza o borde de la brida | Texto adicional o información de lote | ¿Se necesita indexado angular para presentar un lado? | Controlar el enfoque, la holgura de borde y la curvatura. |
| Cara de la tuerca | Información de marca, lote, tamaño o clase | ¿Se puede controlar la orientación superior e inferior? | Mantener fuera de los límites protegidos de apoyo/contacto. |
| Cara plana hexagonal de la tuerca | Texto lateral o datos variables compactos | ¿Cómo se selecciona una cara plana entre seis orientaciones? | Controle la holgura de borde, la consistencia angular y el enfoque. |
| Cara de arandela, pasador, clip o pieza pequeña | Identidad de lote, símbolos o trazabilidad compacta | ¿Cómo se separan, sostienen y cuentan las piezas delgadas? | Verifique el movimiento, la distorsión y el riesgo de confusión. |
Cabeza de perno: defina la zona de marcado permitida
Solo diagrama conceptual. El plano o el requisito de calidad decide las áreas protegidas reales.
Cara plana de tuerca hexagonal: proteger bordes y caras de apoyo
Una cara plana lateral seleccionada necesita una orientación angular repetible y suficiente holgura vertical respecto de los bordes protegidos o las superficies de apoyo.
Utillaje multicavidad: paso, asentamiento y control de cavidades vacías
El marcado por lotes se convierte en un problema de utillaje y ciclo: cada cavidad debe establecer una referencia repetible, mantener la cara a una altura de enfoque utilizable y detectar piezas faltantes o incorrectas cuando sea necesario.
Nido para una sola pieza
Use un dato de referencia dedicado cuando se carga una pieza a la vez y la cara seleccionada se puede presentar de manera repetible.
Dispositivo de sujeción o bandeja multicavidad
Ubique varias piezas juntas cuando el paso, la altura, la orientación, el estado de la cavidad y la descarga estén controlados.
Corrección de posición
Cuantifique la desviación XY y la variación angular antes de decidir si se requiere un mejor sistema de sujeción o visión.
Manipulación continua o automática
Defina las piezas por minuto, los atascos, los rechazos, la reposición y el cambio de formato antes de dimensionar un proceso automatizado.
Ruta láser para la primera prueba
¿Qué ruta láser debería probarse primero?
Elija la primera prueba a partir del material, la superficie y el resultado objetivo reales. La tabla a continuación es una orientación de cribado, no una receta universal ni una garantía de que una misma fuente sea adecuada para todas las variantes de sujetador.
Acero al carbono sin recubrimiento / acero aleado
Comience con una ruta de cribado con fibra pulsada de 1064 nm para identificación, contraste o grabado. Confirme el tratamiento térmico, la rugosidad, la profundidad objetivo y el requisito de ciclo en la pieza real.
Acero inoxidable
Comience con fibra de 1064 nm; evalúe el control de pulso MOPA cuando el objetivo requiera una ventana térmica o de contraste más estrecha. Pruebe el acabado real en lugar de transferir una receta de otro grado.
Superficie de zinc / galvanizada
Primero defina si la capa de zinc solo puede cambiar visualmente, puede adelgazarse o puede abrirse. Luego ejecute una matriz de cribado conservadora con fibra o MOPA y verifique cualquier protección contra la corrosión requerida después del marcado.
Níquel, cromo o recubrimiento multicapa
Identifique la pila de recubrimientos y la capa de detención permitida antes de probar. Use la pieza terminada para comprobar el contraste, la penetración, la adhesión alrededor de la marca y cualquier requisito funcional o de corrosión.
No trate una longitud de onda alternativa como una mejora automática
Una fuente UV, verde u otra solo debe probarse cuando lo justifique una restricción definida de material, de tamaño de característica o térmica. La fuente aceptada es la que reproduce la marca requerida con suficiente margen de proceso en el sujetador y la superficie reales.
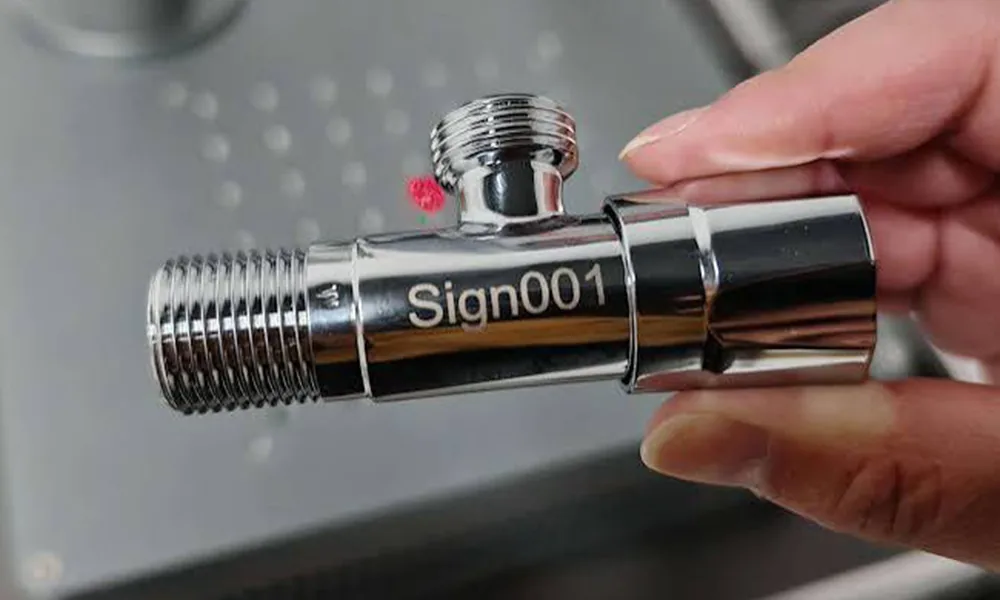
Modos de fallo
¿Dónde falla comúnmente el marcado láser de sujetadores?
El diagnóstico de fallas debe separar un problema del proceso láser de un problema de superficie, posicionamiento, datos o flujo de producción. Corregir la causa equivocada puede hacer que una muestra visualmente aceptable sea menos repetible.
| Fallo observado | Revisar primero | Implicación probable del proceso | Verificar después de la corrección |
|---|---|---|---|
| La marca es tenue o cambia de una pieza a otra | Acabado superficial, contaminación, variación del recubrimiento, altura de enfoque y receta | La ventana de proceso puede ser demasiado estrecha para la variación real de las piezas | Repetir en superficies y cavidades representativas |
| La marca atraviesa el zinc o el recubrimiento | Pila de capas, capa de parada permitida, solapamiento de pulsos y número de pasadas | La eliminación de energía excede el cambio superficial permitido | Inspeccione el estado de la capa y realice la comprobación de corrosión/funcional requerida |
| Aparece halo, tinte o borde áspero | Acumulación de calor, solapamiento, estado de limpieza y pasadas repetidas | El margen térmico o de ablación es demasiado agresivo | Comparar la apariencia y la integridad superficial después de la limpieza |
| La marca se desplaza hacia el rebaje, el borde o la zona de apoyo | Referencia, asiento, tolerancia de cavidad y orientación | El error de posicionamiento es mayor que el margen permitido de la zona de marcado | Ejecutar un lote representativo y medir la repetibilidad de la ubicación |
| Una cara plana de la tuerca se marca de forma inconsistente | Orientación angular y método de indexación | La cara correcta no se presenta de forma repetible | Confirmar la orientación de la cara plana seleccionada con cargas repetidas |
| La pieza pequeña se mueve durante el marcado | Soporte del nido, sujeción, vibración y asentamiento de la pieza | El sistema de sujeción no puede mantener la referencia durante el ciclo de marcado | Verifique la posición y el enfoque después de cargas repetidas |
| Las lecturas de Data Matrix son inconsistentes | Tamaño de celda, contraste, zona de silencio, enfoque, iluminación y colocación | El resultado óptico o la configuración de inspección carece de margen | Utilice el lector/verificador previsto y la iluminación de producción |
| Hay números de serie faltantes o duplicados | Fuente de datos, regla de secuencia, ruta de rechazo/reproceso y permisos de receta | La lógica de trazabilidad no está vinculada correctamente al flujo de piezas | Ejecute una secuencia controlada con rechazos y reelaboración |
| La salida no alcanza el takt | Tiempo de carga, localización, marcado, inspección, rechazo y descarga por separado | El cuello de botella puede ser la manipulación o la inspección, en lugar de la potencia del láser | Cronometre el ciclo completo en condiciones de producción representativas |
Flujo de trabajo de producción
¿Cómo pasa a producción un proceso de marcado de sujetadores?
Un proceso listo para producción controla la pieza, los datos y el resultado de la inspección desde la carga hasta la liberación. El nivel exacto de automatización depende del volumen y la variación, pero la secuencia de control debe permanecer explícita.
Cargar, separar e identificar
Presente un sujetador correcto en cada nido o posición controlada sin superposición ni confusión; luego seleccione el programa, la fuente de datos y el método de aceptación correctos para esa familia de piezas y superficie.
Orientar, ubicar y marcar
Establezca la cara requerida, la orientación angular, la referencia XY y la altura de enfoque; luego ejecute la receta láser aprobada sin entrar en áreas protegidas ni exceder el cambio de superficie permitido.
Verificar, rechazar o liberar
Verifique el contenido, la posición, la legibilidad, el resultado del código y cualquier elemento de aceptación en línea. Separe las piezas fallidas, controle el retrabajo e impida que un sujetador no verificado vuelva a entrar en el flujo aceptado.
Registrar, descargar y cambiar de producto
Almacene los datos de resultado requeridos, complete el recuento del lote y descargue las piezas aceptadas. Antes de que comience el siguiente tamaño, acabado o variante, reconfirme el dispositivo de fijación, la receta, el enfoque y las reglas de datos.
Aceptación de muestras
¿Cómo deben validarse las muestras de sujetadores?
Una sola muestra atractiva sostenida con la mano no es suficiente. Utilice piezas terminadas representativas, repita la condición real de carga y aplique la misma lógica de aceptación que importará en producción.
Defina muestras representativas y zonas protegidas
Incluya la gama de tamaños real, los estilos de cabeza, los tamaños de tuerca, los grados de material, los recubrimientos y los estados superficiales. Registre la cara de marcado aprobada, el dato de referencia, las zonas de exclusión y cualquier superficie de rosca, apoyo, accionamiento o contacto que deba permanecer inalterada.
Evalúe el proceso láser en condiciones reales de carga
Cambie un grupo de parámetros significativo a la vez y registre la fuente, la óptica, la receta, el resultado del marcado y la respuesta de la superficie. Repita en las posiciones reales de nido, cavidad, orientación o alimentación para que se incluyan las variaciones del dispositivo de sujeción y del enfoque.
Aplique los criterios de aceptación de marca, superficie y durabilidad
Confirme los datos fijos o variables, la posición de la marca, la legibilidad humana y el resultado del código legible por máquina cuando sea necesario. Inspeccione si hay penetración, rugosidad, tinte, rebaba, residuo o cambio en la zona funcional inaceptables, y realice cualquier prueba de desgaste, limpieza, corrosión o servicio que exija el plano o el plan de calidad.
Demuestre el ciclo de producción completo
Ejecute suficientes piezas representativas para confirmar la carga, el marcado, la verificación, la gestión de rechazos, el control de lote y el takt antes de que se congelen la configuración final y la revisión del proceso.
La apariencia no es suficiente para sujetadores recubiertos o funcionales
Si la marca puede alterar la protección contra la corrosión, el recubrimiento, un área de apoyo/contacto u otra característica controlada, el requisito de calidad del cliente o del proyecto responsable debe definir la prueba funcional aplicable. Una marca de aspecto limpio no demuestra que la superficie siga cumpliendo ese requisito.
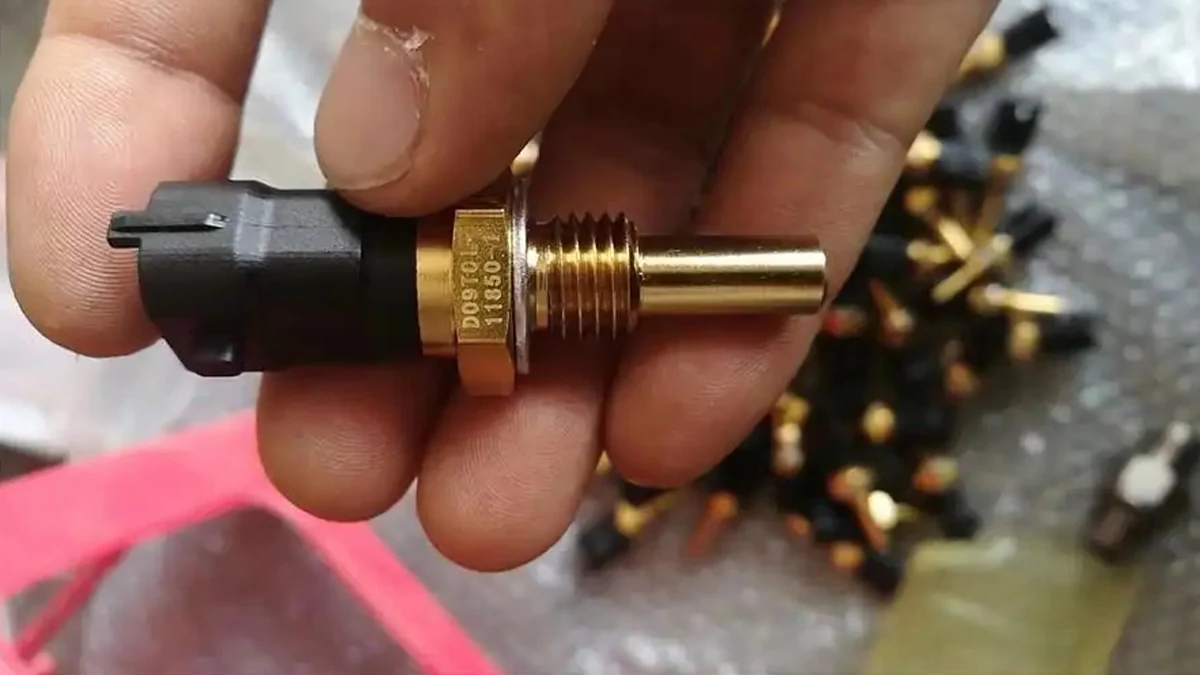
Registro de evidencia
Qué debe contener un registro de muestra de sujetador calificado
- Identidad de la muestraNúmero de pieza, familia de sujetadores, grado de material y acabado/recubrimiento reales.
- Zona de marcado aprobadaReferencia del plano, cara, dato y límites de exclusión.
- Configuración del láserFamilia/modelo de origen, lente/campo, ID de receta y referencia de enfoque.
- Dispositivo de sujeción y loteIdentidad de nido/cavidad, método de orientación, cantidad de lote y condición de takt.
- Resultado de aceptaciónContenido, posición, resultado de legibilidad/código y observaciones de integridad superficial.
- Prueba funcionalCorrosión, desgaste u otra prueba especificada cuando el proyecto lo requiera.
- Archivos de evidenciaFotos de antes/después, registros de inspección y referencia al informe relevante.
- Aprobación técnicaRevisor responsable nombrado, fecha y configuración/revisión aprobada.
Configuración final
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La máquina final no se selecciona a partir de la palabra “sujetador”. Se selecciona a partir de la ventana de proceso comprobada en piezas reales, además de la geometría, la presentación del lote, el takt, la inspección y los requisitos de datos.
| Lo que muestra la revisión de pruebas o de producción | Decisión de configuración sobre la que influye | Por qué es importante |
|---|---|---|
| Qué fuente y comportamiento de pulso producen la marca aceptada | Familia de fuente láser y capacidad de control de pulsos | La fuente debe reproducir el contraste, la remoción o el grabado requeridos sin superar el cambio de superficie permitido. |
| Característica de texto/código más pequeña más el área total de marcado | Lente, campo de marcado y configuración óptica | El tamaño de la característica y el tamaño del campo deben equilibrarse para que el detalle siga siendo legible en todo el rango real de piezas. |
| La variación de altura supera el margen de enfoque fijo | Control de Z, estrategia de enfoque o capacidad 3D donde esté justificado | La superficie debe permanecer dentro de la ventana de proceso utilizable en todos los estilos de cabezal y variaciones de asentamiento de la pieza. |
| El contenido lateral o circunferencial no puede alcanzarse desde un único ángulo fijo | Eje giratorio/de indexación, mandril o dispositivo de orientación dedicado | Se requiere un movimiento angular controlado cuando la marca se extiende más allá de una tangente estable o debe presentarse una cara específica. |
| La colocación de la pieza varía más allá de la tolerancia del dispositivo | Nido/dispositivo mejorado o posicionamiento por visión | El sistema debe corregir la fuente real de variación de posición antes de que la marca pueda repetirse de forma fiable. |
| Se requiere una bandeja multicavidad o un lote grande | Paso del dispositivo, cobertura del campo, movimiento de la plataforma o disposición multiestación | El campo óptico y el método de manipulación deben cubrir cada cavidad sin sacrificar el enfoque ni el takt. |
| La carga manual no puede cumplir con la producción requerida | Mesa de transferencia, alimentador, transportador, robot u otro método de manipulación automática | La automatización se justifica por el ciclo medido y el requisito de carga, no solo por el tipo de elemento de fijación. |
| Los datos de número de serie o código cambian en cada pieza | Software, escáner, PLC, base de datos o interfaz MES | La selección y verificación de datos deben permanecer sincronizadas con la pieza física correcta. |
| Se requiere verificación automática de código/marca | Lector, verificador, cámara y lógica de rechazo | El hardware de inspección debe coincidir con el mismo método de aceptación utilizado durante la validación. |
| El recubrimiento/galvanizado limita el margen del proceso | Control de fuente/pulso, protección de recetas y conjunto de parámetros específicos de la superficie | La configuración aprobada debe preservar la capa de parada permitida y repetir el resultado ante variaciones del acabado. |
| El ciclo completo no cumple el takt aunque el marcado en sí sea rápido | Cambios en manipulación, inspección, paralelización o automatización antes de simplemente aumentar la potencia del láser | El cuello de botella debe eliminarse allí donde ocurre realmente. |
| El programa de producción requiere un funcionamiento sostenido | Margen de ciclo de trabajo, diseño de la estación de trabajo y previsión de gestión térmica adecuados a la fuente seleccionada | Una prueba breve de muestra no demuestra que el sistema final pueda soportar el patrón de funcionamiento previsto. |

Lógica de configuración
Material y superficie + marca requerida + resultado objetivo + zonas protegidas + geometría y carga + cantidad/takt + aceptación de muestra determinan en conjunto la configuración de la fuente, la óptica, el dispositivo de fijación, el movimiento, la automatización, la inspección, los datos y la estación de trabajo.
Orientación técnica adicional
Guía relacionada sobre material y producción
Una vez que el requisito del sujetador esté claro, use la guía de material correspondiente para el comportamiento de la superficie y el centro de soluciones para la selección de métodos de posicionamiento, rotación, automatización o trazabilidad.
Sujetadores de acero
Revise las consideraciones específicas del acero en cuanto a condición de la superficie, contraste y grabado.
Marcado láser en aceroSujetadores de acero inoxidable
Revisar el acabado específico para acero inoxidable, el contraste y los requisitos de superficies sensibles al calor.
Marcado láser de acero inoxidableSujetadores galvanizados / recubiertos de zinc
Revisar el cambio de la capa de zinc, la ruptura y las cuestiones de riesgo de corrosión en la ruta de recubrimiento.
Marcado de acero galvanizadoNíquel, cromo y otros recubrimientos electrolíticos
Revisar la pila de recubrimiento, la capa de parada permitida y la aceptación funcional/de corrosión.
Marcado láser de metal recubiertoPosicionamiento, rotación, automatización y trazabilidad
Para la colocación variable, el marcado en el lado seleccionado o circunferencial, la manipulación de grandes volúmenes, la verificación de códigos o la integración de datos, consulte el Soluciones de Marcado Láser centro de soluciones de marcado láser y ajuste el método de producción a la restricción medida del elemento de fijación.
Siguiente paso
Evalúe su lote de elementos de fijación con piezas reales
Envíe la familia de elementos de fijación, el material y el acabado, la superficie de marcado aprobada, las zonas protegidas, el contenido del marcado, el resultado objetivo, la cantidad, el takt, el método de carga y las pruebas de aceptación. Zhuorui Laser puede utilizar pruebas con muestras representativas para acotar la ruta láser y definir la configuración requerida de óptica, utillaje, movimiento, inspección, datos y automatización.