
Parafusos · Porcas · Parafusos · Arruelas · Lotes de Peças Pequenas
Marcação a Laser de Fixadores
Defina o fixador, o material e a superfície, a marcação exigida, as zonas protegidas, o resultado desejado, o método de carregamento, a taxa de produção e o método de aceitação por amostragem antes de selecionar a configuração final de marcação a laser.
Escopo da Peça de Trabalho
Quais fixadores e pequenas ferragens são abordados?
Comece pela família de peças real, pois a face de marcação disponível, a referência, o revestimento e o comportamento sob carga mudam de parafusos e fixadores roscados para porcas, arruelas, pinos e outras pequenas ferragens.
Marcação na cabeça, no flange e na lateral
Logomarcas, informações de tamanho ou classe, identificação do lote e outros conteúdos controlados pelo desenho podem ser colocados em uma superfície não funcional aprovada.
- Confirme o estilo da cabeça, o recesso e a geometria da flange.
- Defina a orientação a partir de um datum estável.
- Proteja as roscas, as faces de apoio e os recursos de acionamento.
Marcação na face, na superfície plana e na lateral selecionada.
As porcas podem oferecer várias faces de marcação possíveis, mas a superfície selecionada deve permanecer acessível e repetível durante o carregamento e a inspeção.
- Face superior ou inferior somente quando permitido
- Face plana do sextavado para conteúdo voltado para a lateral
- Orientação controlada quando uma face plana é selecionada
Arruelas, pinos, clipes e peças compactas
Área limitada, baixa massa e orientação natural instável tornam o controle de datum e as verificações de presença de peça centrais para a repetibilidade.
- Separar peças aninhadas ou sobrepostas
- Controlar altura, movimento e assentamento da peça
- Evitar erros de peças misturadas e de peças não detectadas
Por Que Marcar
Por que os fixadores são marcados?
O requisito de marcação normalmente vem de necessidades de identificação, rastreabilidade, controle de montagem ou serviço. Defina a finalidade antes de decidir como o laser deve criar a marca.
Peça, tamanho e identidade do produto
Mantenha o número da peça, o tamanho, o tipo, a identidade do fabricante ou a designação controlada pelo desenho diretamente associados ao fixador físico.
Histórico de lote, corrida, batelada ou série
Vincule um fixador ou lote de fixadores a registros de produção, inspeção ou material quando a genealogia for exigida.
Reduza a mistura de peças e erros de identificação
Use identidade legível, símbolos ou dados legíveis por máquina para ajudar a distinguir variantes e apoiar a montagem ou inspeção corretas.
Mantenha a identidade após a instalação
Preserve as informações que as equipes de manutenção, substituição ou qualidade podem precisar depois que a peça sai da linha de produção original.
Marcações de grau, classe e conformidade
Qualquer marcação de grau, classe, certificação ou conformidade deve seguir o desenho do cliente e a especificação aplicável. O processo de marcação deve reproduzir a designação aprovada; ele não deve inventá-la, atribuí-la ou validá-la.
O que é marcado
O que geralmente é marcado em parafusos, porcas e ferragens pequenas?
O próprio conteúdo afeta o tamanho necessário do recurso, a tolerância de posição, o controle de dados e a inspeção. Defina a menor marca real antes de selecionar óptica ou automação.
| Conteúdo da marcação | Finalidade típica | Definir antes do teste | Método de aceitação |
|---|---|---|---|
| Logotipo, símbolo ou identidade fixa | Identificação da marca ou do produto | Arte, altura do caractere, orientação e folga até a borda | Legibilidade visual e posição na face aprovada |
| Tamanho, número da peça ou designação controlada pelo desenho | Identificação de peças e controle de montagem | Texto exato, menor caractere e zona permitida | Conteúdo correto e tamanho legível |
| Lote, corrida, data ou código de lote | Rastreabilidade de fabricação | Fonte de dados, frequência de atualização e regra de receita | Associação correta de lote e ausência de dados obsoletos |
| Número de série | Rastreabilidade no nível da unidade | Fonte de sequência, prevenção de duplicidade e regra de retrabalho | Dados exclusivos e consistência de registros |
| Código Data Matrix ou QR | Identidade legível por máquina | Tamanho do código, tamanho da célula, zona de silêncio, leitor, iluminação e método de classificação, se especificado | Resultado do leitor ou verificador sob o método acordado |
Variáveis de Resultado
O que determina o resultado da marcação a laser?
“Fixador” não é uma configuração de processo. O resultado aceito vem da interação entre o material base, acabamento, definição da marca, superfícies protegidas, geometria, foco, carregamento e ciclo completo de produção.
Metal base e condição de tratamento térmico
Aço carbono ou liga, aço inoxidável e outros metais podem exigir janelas de processo diferentes. Dureza, tratamento térmico, oxidação e rugosidade superficial também podem alterar a resposta.
Galvanoplastia, galvanização, óxido e acabamento
Zinco, níquel, cromo e outros acabamentos devem ser tratados como um sistema de camadas. Uma marca com aparência limpa ainda pode ser inaceitável se a camada protetora ou funcional mudar além do limite.
Tamanho da característica, contraste e profundidade
A altura do caractere, a largura da linha, o tamanho da célula do código, o detalhe do logotipo, o contraste exigido e a profundidade especificada alteram o requisito óptico e de temporização.
Face, curvatura e altura de foco
Um topo de cabeça, plano hexagonal, borda estreita ou lado curvo não apresentam o feixe da mesma forma. A variação de altura e ângulo altera a margem de foco e a tolerância de posicionamento.
Datum, orientação e assentamento da peça
Oscilação, orientação mista, assentamento inconsistente na cavidade ou variação angular podem deslocar a marca para fora de sua zona permitida, mesmo quando o próprio processo a laser está estável.
Takt, dados e inspeção
O ciclo real inclui carregamento, posicionamento, marcação, verificação, tratamento de peças rejeitadas e descarregamento. Dados variáveis e inspeção podem se tornar o gargalo mesmo quando o tempo de laser ligado é curto.
Resultado Desejado
Qual resultado você deve buscar?
Não aprove uma marca em um fixador apenas porque ela parece boa em uma foto. Separe a aceitação da marca da aceitação da produção para que a peça acabada e o processo repetível sejam ambos definidos antes dos testes.
Aprove a marca final na peça real
- Conteúdo: texto, símbolos, códigos de lote, números de série e dados legíveis por máquina correspondem à fonte e à peça aprovadas.
- Posição: a marca permanece dentro da zona permitida e evita reentrâncias, roscas, superfícies de rolamento/contato e regiões de exclusão definidas no desenho.
- Legibilidade: texto legível por humanos e códigos legíveis por máquina passam pelo método de inspeção que será realmente utilizado.
- Superfície e durabilidade: a marca não causa uma alteração inaceitável no revestimento, na vedação, no contato de rolamento ou em outra característica controlada, e passa em qualquer teste exigido de desgaste, limpeza, ambiental ou corrosão.
Aprove o processo, não uma única amostra atraente
- Repetibilidade: posição, aparência, legibilidade e zonas protegidas permanecem aceitáveis em tamanhos, cavidades, orientações e variações de superfície representativos.
- Takt de ciclo completo: valide o ciclo completo de carregamento até a liberação, em vez de comparar apenas a velocidade de marcação a laser.
- Controle de receita: a receita de laser correta, o dispositivo de fixação e a fonte de dados são identificáveis e reproduzíveis para cada família de fixadores e condição da superfície.
Geometria e Manuseio
Como a face de marcação, a geometria e o carregamento afetam o processo?
Defina a zona de marcação permitida e como a peça chega a essa zona. Um fixador pode ter uma receita de laser estável e ainda assim falhar na produção porque a face, a altura ou a orientação erradas são apresentadas.
| Localização | Uso típico | Pergunta de posicionamento | Preocupação de aceitação |
|---|---|---|---|
| Topo da cabeça do perno ou do parafuso | Conteúdo de logotipo, identificação, tamanho ou classe | A cabeça consegue assentar em uma altura repetível sem oscilar? | Evite reentrâncias, recursos para chave e geometria controlada. |
| Lateral da cabeça ou borda do flange | Texto adicional ou informações de lote | É necessária indexação angular para apresentar um lado? | Controle o foco, a folga das bordas e a curvatura. |
| Face da porca | Informações de marca, lote, tamanho ou classe | É possível controlar a orientação superior e inferior? | Mantenha fora dos limites protegidos de apoio/contato. |
| Face plana do sextavado da porca | Texto lateral ou dados variáveis compactos | Como uma face plana é selecionada entre seis orientações? | Controle a folga de borda, a consistência angular e o foco. |
| Face de arruela, pino, clipe ou peça pequena | Identidade do lote, símbolos ou rastreabilidade compacta | Como peças finas são separadas, seguradas e contadas? | Verifique o risco de movimento, distorção e troca. |
Cabeça do parafuso: defina a zona de marcação permitida
Apenas diagrama conceitual. O desenho ou requisito de qualidade determina as áreas protegidas reais.
Face plana do sextavado da porca: proteja as arestas e as faces de apoio
Uma face lateral selecionada precisa de orientação angular repetível e folga vertical suficiente em relação a arestas protegidas ou superfícies de apoio.
Dispositivo de fixação multicavidade: passo, assentamento e controle de cavidade vazia
A marcação de lotes torna-se um problema de dispositivo de fixação e ciclo: cada cavidade deve estabelecer um datum repetível, manter a face na altura de foco utilizável e detectar peças ausentes ou incorretas quando necessário.
Berço para peça única
Use um datum dedicado quando uma peça for carregada por vez e a face selecionada puder ser apresentada de forma repetível.
Dispositivo de fixação ou bandeja com múltiplas cavidades
Posicione várias peças juntas quando passo, altura, orientação, status da cavidade e descarga estiverem controlados.
Correção de posição
Quantifique o deslocamento XY e a variação angular antes de decidir se é necessária uma fixação melhorada ou visão.
Manuseio contínuo ou automático
Defina peças por minuto, emperramentos, refugos, reabastecimento e troca antes de dimensionar um processo automatizado.
Rota de Laser do Primeiro Teste
Qual Rota de Laser Deve Ser Testada Primeiro?
Escolha o primeiro teste a partir do material real, da superfície e do resultado desejado. A tabela abaixo é uma orientação de triagem, não uma receita universal nem uma garantia de que uma fonte servirá para toda variante de fixador.
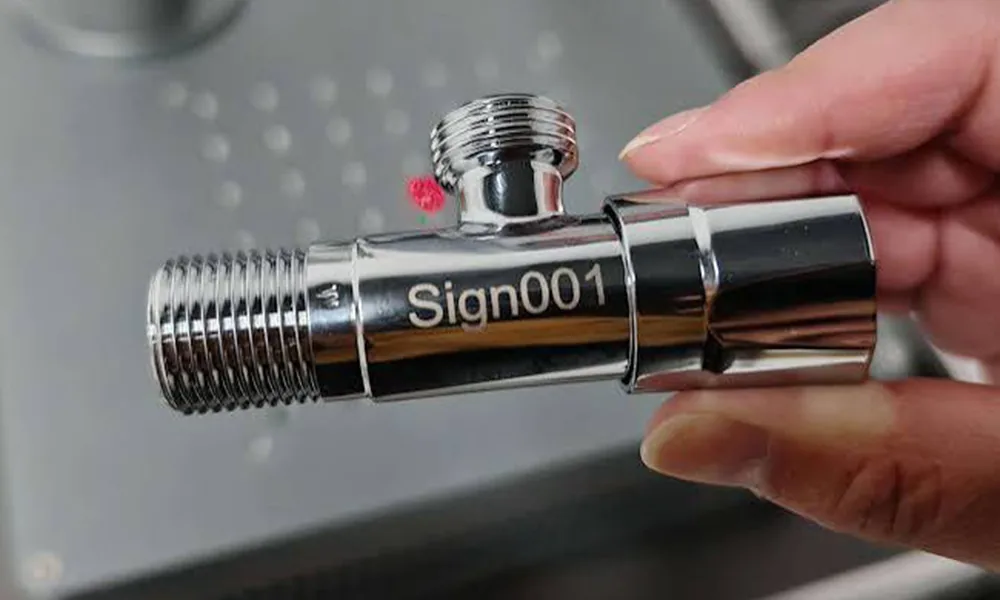
Aço Carbono / Aço Liga sem Revestimento
Comece com uma rota de triagem por fibra pulsada de 1064 nm para identificação, contraste ou gravação. Confirme tratamento térmico, rugosidade, profundidade desejada e requisito de ciclo na peça real.
Aço Inoxidável
Comece com fibra de 1064 nm; avalie o controle de pulso MOPA quando o alvo exigir uma janela térmica ou de contraste mais estreita. Teste o acabamento real em vez de transferir uma receita de outro grau.
Superfície de Zinco / Galvanizada
Primeiro, defina se a camada de zinco pode apenas mudar visualmente, pode ser afinada ou pode ser aberta. Em seguida, execute uma matriz de triagem conservadora com fibra ou MOPA e verifique qualquer proteção contra corrosão necessária após a marcação.
Níquel, Cromo ou Revestimento em Múltiplas Camadas
Identifique a pilha de revestimento e a camada de parada permitida antes do teste. Use a peça acabada para verificar contraste, penetração, adesão ao redor da marca e qualquer requisito funcional ou de corrosão.
Não trate um comprimento de onda alternativo como uma melhoria automática
Uma fonte UV, verde ou de outro tipo só deve ser testada quando um material definido, uma dimensão de característica ou uma restrição térmica justificar. A fonte aceita é a que reproduz a marca exigida com margem de processo suficiente no elemento de fixação e na superfície reais.
Modos de Falha
Onde a marcação a laser de fixadores costuma falhar?
O diagnóstico de falhas deve separar um problema de processo a laser de um problema de superfície, posicionamento, dados ou fluxo de produção. Corrigir a causa errada pode tornar uma amostra visualmente aceitável menos repetível.
| Falha observada | Verificar primeiro | Provável implicação no processo | Verificar após a correção |
|---|---|---|---|
| A marcação sai clara ou varia de uma peça para outra | Acabamento superficial, contaminação, variação de revestimento, altura de foco e receita | A janela de processo pode ser estreita demais para a variação real da peça | Repita em superfícies e cavidades representativas |
| A marcação atravessa o zinco ou o revestimento | Pilha de camadas, camada de parada permitida, sobreposição de pulsos e número de passadas | A remoção de energia excede a alteração superficial permitida | Inspecione a condição da camada e execute a verificação de corrosão/funcional exigida |
| Aparece halo, tonalidade ou borda áspera | Acúmulo de calor, sobreposição, estado de limpeza e passes repetidos | A margem térmica ou de ablação é agressiva demais | Compare a aparência e a integridade da superfície após a limpeza |
| A marca desloca-se em direção à reentrância, à borda ou à zona de assentamento | Datum, assentamento, tolerância da cavidade e orientação | O erro de posicionamento é maior que a margem permitida da zona de marcação | Execute um lote representativo e meça a repetibilidade de localização |
| Uma face plana da porca é marcada de forma inconsistente | Orientação angular e método de indexação | A face correta não é apresentada de forma repetível | Confirme a orientação da face plana selecionada sob carregamento repetido |
| A peça pequena se move durante a marcação | Apoio do encaixe, fixação, vibração e assentamento da peça | O dispositivo de fixação não consegue manter o datum durante o ciclo de marcação | Verifique a posição e o foco após carregamentos repetidos |
| Leitura do Data Matrix inconsistente | Tamanho da célula, contraste, zona de silêncio, foco, iluminação e posicionamento | Resultado óptico ou configuração de inspeção sem margem | Use o leitor/verificador previsto e a iluminação de produção |
| Os números de série estão ausentes ou duplicados | Fonte de dados, regra de sequência, caminho de rejeição/retrabalho e permissões de receita | A lógica de rastreabilidade não está vinculada corretamente ao fluxo de peças | Execute uma sequência controlada com rejeições e retrabalho |
| A saída não atinge o takt | Tempo de carregamento, localização, marcação, inspeção, rejeição e descarregamento separadamente | O gargalo pode ser o manuseio ou a inspeção, e não a potência do laser | Cronometre o ciclo completo em condições de produção representativas |
Fluxo de Trabalho de Produção
Como um Processo de Marcação de Fixadores Entra em Produção?
Um processo pronto para produção controla a peça, os dados e o resultado da inspeção desde o carregamento até a liberação. O nível exato de automação depende do volume e da variação, mas a sequência de controle deve permanecer explícita.
Carregar, separar e identificar
Apresente um fixador correto a cada ninho ou posição controlada sem sobreposição ou troca, depois selecione o programa, a fonte de dados e o método de aceitação corretos para essa família de peças e superfície.
Orientar, localizar e marcar
Estabeleça a face, a orientação angular, o datum XY e a altura de foco exigidos, depois execute a receita de laser aprovada sem entrar em áreas protegidas ou exceder a alteração de superfície permitida.
Verificar, rejeitar ou liberar
Verifique conteúdo, posição, legibilidade, resultado do código e qualquer item de aceitação em linha. Separe as peças reprovadas, controle o retrabalho e impeça que um fixador não verificado reentre no fluxo de peças aceitas.
Registre, descarregue e faça a troca
Armazene os dados de resultado necessários, complete a contagem do lote e descarregue as peças aceitas. Antes de iniciar o próximo tamanho, acabamento ou variante, reconfirme dispositivo de fixação, receita, foco e regras de dados.
Aceitação de amostra
Como as amostras de fixadores devem ser validadas?
Uma amostra manual atraente não é suficiente. Use peças acabadas representativas, repita a condição real de carregamento e aplique a mesma lógica de aceitação que será importante na produção.
Defina amostras representativas e zonas protegidas
Inclua a faixa real de tamanhos, os estilos de cabeça, os tamanhos de porca, as classes de material, os revestimentos e os estados de superfície. Registre a face de marcação aprovada, o datum, as regiões de exclusão e qualquer rosca, superfície de apoio, acionamento ou superfície de contato que deva permanecer inalterada.
Avalie o processo a laser sob condições reais de carregamento
Altere um grupo significativo de parâmetros por vez e registre a fonte, a óptica, a receita, o resultado da marcação e a resposta da superfície. Repita em todas as posições reais de ninho, cavidade, orientação ou alimentação, para que a variação do dispositivo de fixação e do foco seja incluída.
Aplique critérios de aceitação para marcação, superfície e durabilidade
Confirme os dados fixos ou variáveis, a posição da marcação, a legibilidade humana e o resultado do código legível por máquina, quando exigido. Inspecione quanto a transpassamento, rugosidade, tonalidade, rebarba, resíduo ou alteração de área funcional inaceitáveis e execute qualquer teste de desgaste, limpeza, corrosão ou serviço exigido pelo desenho ou pelo plano de qualidade.
Comprove o ciclo completo de produção
Rode peças representativas suficientes para confirmar carregamento, marcação, verificação, tratamento de rejeitos, controle de lote e takt antes que a configuração final e a revisão do processo sejam congeladas.
A aparência não é suficiente para fixadores revestidos ou funcionais
Se a marca puder alterar a proteção contra corrosão, o revestimento, uma área de apoio/contato ou outra característica controlada, o requisito de qualidade do cliente ou do projeto responsável deve definir o teste funcional aplicável. Uma marca de aparência limpa não prova que a superfície ainda atende a esse requisito.
Registro de Evidências
O que um registro de amostra de fixador qualificado deve conter
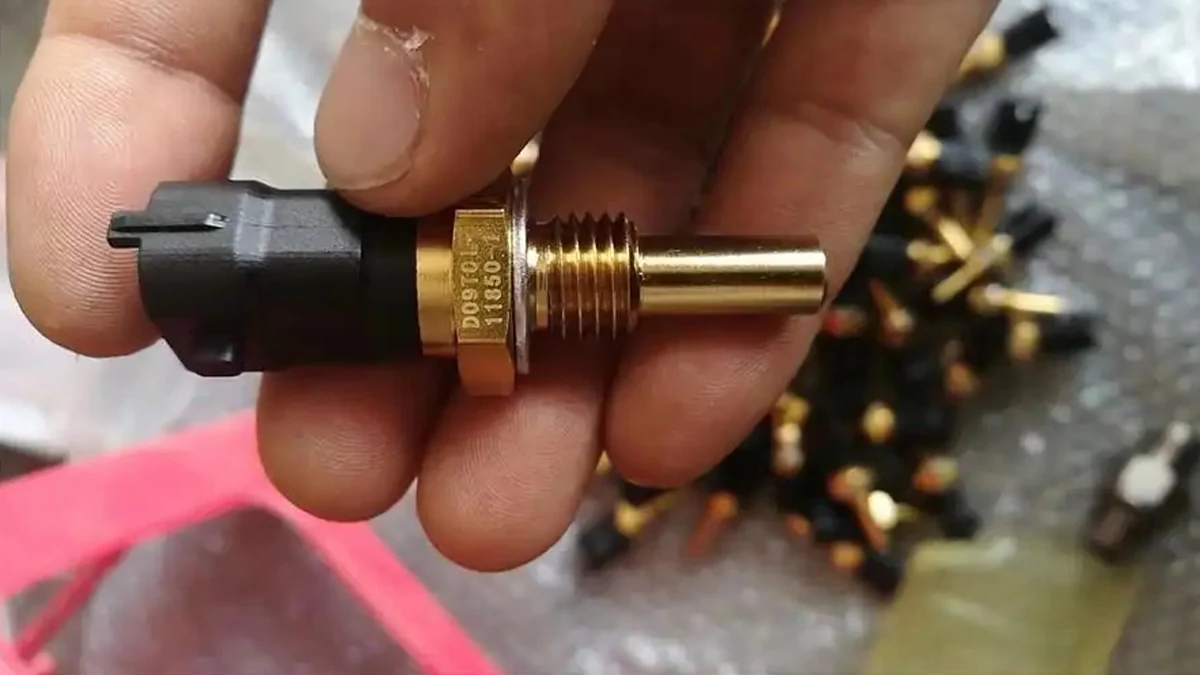
- Identificação da amostraNúmero da peça, família de fixadores, grau do material e acabamento/revestimento real.
- Zona de marca aprovadaReferência do desenho, face, datum e limites de zona de exclusão.
- Configuração do laserFamília/modelo da fonte, lente/campo, ID da receita e referência de foco.
- Dispositivo de fixação e loteIdentidade do ninho/cavidade, método de orientação, quantidade do lote e condição de takt.
- Resultado de aceitaçãoConteúdo, posição, resultado de legibilidade/código e observações de integridade da superfície.
- Teste funcionalCorrosão, desgaste ou outro teste especificado quando o projeto exigir.
- Arquivos de evidênciasFotos antes/depois, registros de inspeção e referência ao relatório relevante.
- Aprovação técnicaRevisor responsável nomeado, data e configuração/revisão aprovada.
Configuração Final
Como os resultados de testes de amostras determinam a configuração final da máquina?
A máquina final não é selecionada a partir da palavra “fixador”. Ela é selecionada a partir da janela de processo comprovada em peças reais, além da geometria, apresentação do lote, takt, inspeção e requisitos de dados.
| O que o teste ou a revisão de produção mostra | Decisão de configuração que isso influencia | Por que é importante |
|---|---|---|
| Qual fonte e comportamento de pulso produzem a marca aceita | Família da fonte de laser e capacidade de controle de pulso | A fonte deve reproduzir o contraste, a remoção ou a gravação exigidos sem exceder a alteração superficial permitida. |
| Menor recurso de texto/código mais área total de marcação | Lente, campo de marcação e configuração óptica | O tamanho do recurso e o tamanho do campo devem ser equilibrados para que o detalhe permaneça legível em toda a faixa real de peças. |
| A variação de altura excede a margem de foco fixa | Controle de Z, estratégia de foco ou capacidade 3D quando justificado | A superfície deve permanecer dentro da janela de processo utilizável em diferentes estilos de cabeçote e variações de assentamento da peça. |
| Conteúdo lateral ou circunferencial não pode ser alcançado a partir de um ângulo fixo | Eixo rotativo/de indexação, mandril ou dispositivo de orientação dedicado | Movimento angular controlado é necessário quando a marca se estende além de uma tangente estável ou quando uma face específica precisa ser apresentada. |
| O posicionamento da peça varia além da tolerância do dispositivo de fixação | Posicionamento melhorado do ninho/dispositivo de fixação ou por visão | O sistema deve corrigir a verdadeira fonte de variação de posição antes que a marca possa se repetir de forma confiável. |
| Requer-se bandeja multicavidades ou lote grande | Passo do dispositivo de fixação, cobertura do campo, movimento do estágio ou layout multiestação | O campo óptico e o método de manuseio devem cobrir todas as cavidades sem sacrificar o foco ou o takt. |
| O carregamento manual não consegue atender à produção exigida | Mesa shuttle, alimentador, transportador, robô ou outro método automático de manuseio | A automação é justificada pelo ciclo medido e pela exigência de carregamento, não apenas pelo tipo de fixador. |
| Dados de série ou de código mudam a cada peça | Software, scanner, PLC, banco de dados ou interface MES | A seleção e a verificação de dados devem permanecer sincronizadas com a peça física correta. |
| É necessária a verificação automática de código/marca. | Leitor, verificador, câmera e lógica de rejeição | O hardware de inspeção deve corresponder ao mesmo método de aceitação usado durante a validação. |
| Revestimento/galvanoplastia limita a margem do processo | Controle de fonte/pulso, proteção de receita e conjunto de parâmetros específicos da superfície | A configuração aprovada deve preservar a camada de parada permitida e repetir o resultado entre variações de acabamento. |
| O ciclo completo não atinge o takt, embora a própria marcação seja rápida | Alterações de manuseio, inspeção, paralelização ou automação antes de simplesmente aumentar a potência do laser | O gargalo deve ser removido onde ele realmente ocorre. |
| O cronograma de produção exige operação sustentada | Margem de ciclo de trabalho, projeto da estação de trabalho e provisão de gerenciamento térmico adequados à fonte selecionada | Uma curta execução de amostra não prova que o sistema final consegue suportar o padrão de operação planejado. |

Lógica de configuração
Material e superfície + marca exigida + resultado alvo + zonas protegidas + geometria e carregamento + quantidade/takt + aceitação da amostra juntos determinam a configuração da fonte, da óptica, do dispositivo de fixação, do movimento, da automação, da inspeção, dos dados e da estação de trabalho.
Orientações Técnicas Adicionais
Orientações Relacionadas sobre Materiais e Produção
Quando o requisito do fixador estiver claro, use a orientação de material relevante para o comportamento da superfície e o hub de Soluções para a seleção de métodos de posicionamento, rotação, automação ou rastreabilidade.
Fixadores de Aço
Revise as considerações específicas do aço sobre condição da superfície, contraste e gravação.
Marcação a laser em açoFixadores de Aço Inoxidável
Revise os requisitos de acabamento, contraste e superfície sensível ao calor específicos do aço inoxidável.
Marcação a laser em aço inoxidávelFixadores Galvanizados / Revestidos com Zinco
Revise as questões de alteração da camada de zinco, ruptura e risco de corrosão na rota de revestimento.
Marcação em aço galvanizadoNíquel, Cromo e Outros Revestimentos
Revise a pilha de revestimento, a camada de parada permitida e a aceitação funcional/corrosão.
Marcação a laser em metal revestidoPosicionamento, rotação, automação e rastreabilidade
Para posicionamento variável, marcação em lado selecionado ou circunferencial, manuseio de alto volume, verificação de código ou integração de dados, revise o Soluções de Marcação a Laser hub e combine o método de produção com a restrição medida do fixador.
Próxima Etapa
Avalie seu lote de fixadores com peças reais
Envie a família de fixadores, material e acabamento, face de marcação aprovada, zonas protegidas, conteúdo da marca, resultado desejado, quantidade, takt, método de carregamento e testes de aceitação. A Zhuorui Laser pode usar testes com amostras representativas para restringir a rota do laser e definir a configuração necessária de óptica, dispositivo de fixação, movimento, inspeção, dados e automação.