
Болты · Гайки · Винты · Шайбы · Партии мелких деталей
Лазерная маркировка крепежа
Определите крепёж, материал и поверхность, требуемую маркировку, защищённые зоны, целевой результат, метод загрузки, темп производства и метод приёмки образцов перед выбором окончательной конфигурации лазерной маркировки.
Область заготовок
Какие крепёжные изделия и мелкая фурнитура охватываются?
Начните с реального семейства деталей, потому что доступная поверхность для маркировки, базовая плоскость, покрытие и поведение при загрузке различаются для болтов и винтов, гаек, шайб, штифтов и другой мелкой фурнитуры.
Маркировка головки, фланца и боковой поверхности
Марки бренда, информация о размере или классе, идентификация партии и другие данные, определяемые чертежом, могут быть размещены на одобренной нерабочей поверхности.
- Проверьте тип головки, шлица и геометрию фланца
- Задайте ориентацию от стабильной базы
- Защитите резьбу, опорные поверхности и элементы привода
Маркировка торца, грани и выбранной боковой поверхности
Гайки могут иметь несколько возможных поверхностей для маркировки, но выбранная поверхность должна оставаться доступной и воспроизводимой при нагружении и контроле.
- Только верхний или нижний торец, если это разрешено
- Грань шестигранника для содержимого на боковой стороне
- Контролируемая ориентация, когда выбрана одна грань
Шайбы, штифты, зажимы и компактные детали
Ограниченная площадь, малая масса и нестабильная естественная ориентация делают контроль баз и проверки наличия детали ключевыми для повторяемости.
- Разделение вложенных или перекрывающихся деталей
- Контроль высоты, перемещения и посадки детали
- Предотвращение ошибок смешивания и пропуска деталей
Зачем маркировать
Почему крепежные изделия маркируют?
Требование маркировки обычно вытекает из потребностей идентификации, прослеживаемости, контроля сборки или обслуживания. Определите цель, прежде чем решать, как лазер должен создавать маркировку.
Идентификация детали, размера и изделия
Обеспечьте, чтобы номер детали, размер, тип, идентификационные данные производителя или обозначение, заданное чертежом, были напрямую связаны с физическим крепежным изделием.
История партии, плавки, серии или серийного номера
Связывайте крепежное изделие или партию крепежа с записями о производстве, контроле или материалах, когда требуется отслеживание происхождения.
Сократите путаницу деталей и ошибки идентификации
Используйте читаемую идентификацию, символы или машиночитаемые данные, чтобы помогать различать варианты и поддерживать правильную сборку или контроль.
Сохраняйте идентификацию после установки
Сохраняйте информацию, которая может понадобиться командам обслуживания, замены или контроля качества после того, как деталь покинет исходную производственную линию.
Маркировки сорта, класса и соответствия
Любая маркировка сорта, класса, сертификации или соответствия должна соответствовать чертежу заказчика и применимой спецификации. Процесс маркировки должен воспроизводить утверждённое обозначение; он не должен изобретать, присваивать или валидировать его.
Что маркируется
Что обычно маркируется на болтах, гайках и мелком крепеже?
Само содержимое влияет на требуемый размер элемента, допуск положения, управление данными и контроль. Определите наименьшую реальную маркировку перед выбором оптики или автоматизации.
| Содержимое маркировки | Типичное назначение | Определите перед испытаниями | Метод приёмки |
|---|---|---|---|
| Логотип, символ или фиксированная идентификация | Идентификация бренда или продукта | Макет, высота символа, ориентация и отступ от края | Визуальная читаемость и расположение на утвержденной стороне |
| Размер, номер детали или обозначение, определяемое чертежом | Идентификация детали и контроль сборки | Точный текст, наименьший символ и разрешенная зона | Правильное содержимое и читаемый размер |
| Код партии, плавки, даты или серии | Производственная прослеживаемость | Источник данных, частота обновления и правило рецепта | Правильная привязка к партии и отсутствие устаревших данных |
| Серийный номер | Прослеживаемость на уровне единицы | Источник последовательности, предотвращение дублирования и правило повторной обработки | Уникальность данных и согласованность записей |
| Data Matrix или QR-код | Машиночитаемая идентификация | Размер кода, размер ячейки, тихая зона, считыватель, освещение и метод оценки, если указано | Результат считывателя или верификатора по согласованному методу |
Переменные результата
Что определяет результат лазерной маркировки?
“Крепёж” не является параметром процесса. Приемлемый результат обусловлен взаимодействием между основным материалом, покрытием, чёткостью маркировки, защищёнными поверхностями, геометрией, фокусировкой, загрузкой и полным производственным циклом.
Основной металл и состояние термической обработки
Углеродистая или легированная сталь, нержавеющая сталь и другие металлы могут требовать разных технологических окон. Твёрдость, термообработка, окисление и шероховатость поверхности также могут изменять отклик.
Гальваническое покрытие, цинкование, оксидирование и отделка
Цинковые, никелевые, хромовые и другие покрытия необходимо рассматривать как слоистую систему. Аккуратная на вид маркировка всё равно может быть неприемлемой, если защитный или функциональный слой изменяется слишком сильно.
Размер элемента, контраст и глубина
Высота символов, ширина линии, размер ячейки кода, детализация логотипа, требуемый контраст и заданная глубина изменяют требования к оптике и временным параметрам.
Плоская поверхность, кривизна и высота фокуса
Верхняя часть головки, плоская грань шестигранника, узкая кромка или изогнутая боковая поверхность не обеспечивают одинаковое взаимодействие с лучом. Изменение высоты и угла меняет запас фокусировки и допуск на позиционирование.
Базирование, ориентация и посадка детали
Покачивание, смешанная ориентация, нестабильная посадка в гнезде или угловое отклонение могут вывести маркировку за пределы допустимой зоны, даже когда сам лазерный процесс стабилен.
Такт, данные и контроль
Реальный цикл включает загрузку, базирование, маркировку, верификацию, обработку брака и разгрузку. Переменные данные и контроль могут стать узким местом, даже если время включения лазера невелико.
Целевой результат
На какой результат следует ориентироваться?
Не утверждайте маркировку крепежа только потому, что она хорошо выглядит на одной фотографии. Отделите приёмку маркировки от приёмки производства, чтобы готовая деталь и воспроизводимый процесс были определены до испытаний.
Утвердите готовую маркировку на реальной детали
- Содержание: текст, символы, коды партии, серийные номера и машиночитаемые данные соответствуют утверждённому источнику и детали.
- Положение: маркировка остаётся в пределах разрешённой зоны и избегает углублений, резьбы, опорных/контактных поверхностей и определённых чертежом запретных зон.
- Читаемость: текст, читаемый человеком, и машиночитаемые коды проходят проверку тем методом, который будет фактически использоваться.
- Поверхность и долговечность: маркировка не вносит недопустимых изменений в покрытие, герметизацию, контакт подшипника или другой контролируемый параметр, и она проходит любые требуемые испытания на износ, очистку, воздействие окружающей среды или коррозию.
Утверждайте процесс, а не один привлекательный образец
- Повторяемость: положение, внешний вид, читаемость и защищенные зоны остаются приемлемыми при представительных размерах, полостях, ориентациях и вариациях поверхности.
- Такт полного цикла: проверяйте полный цикл от загрузки до выгрузки, а не сравнивайте только скорость лазерной маркировки.
- Управление рецептом: правильно подобранные лазерный рецепт, оснастка и источник данных поддаются идентификации и воспроизведению для каждого семейства крепежа и состояния поверхности.
Геометрия и манипулирование
Как маркируемая поверхность, геометрия и загрузка влияют на процесс?
Определите допустимую зону маркировки и то, как деталь попадает в эту зону. Крепёжное изделие может иметь стабильный лазерный рецепт и всё равно давать сбой в производстве, потому что предъявлена не та поверхность, высота или ориентация.
| Расположение | Типичное применение | Вопрос позиционирования | Вопрос приёмки |
|---|---|---|---|
| Верхняя часть головки болта или винта | Содержимое: логотип, идентификация, размер или класс | Может ли головка устанавливаться на повторяемой высоте без качания? | Избегайте углублений, элементов под ключ и контролируемой геометрии. |
| Боковая сторона головки или кромка фланца | Дополнительный текст или информация о партии | Требуется ли угловое индексирование, чтобы подать одну сторону? | Контролируйте фокусировку, зазор до края и кривизну. |
| Грань гайки | Информация о бренде, партии, размере или классе | Можно ли управлять ориентацией верхней и нижней сторон? | Оставайтесь за пределами защищённых границ подшипника/контакта. |
| Грань шестигранной гайки | Боковой текст или компактные переменные данные | Как выбирается одна грань из шести ориентаций? | Контролируйте зазор по кромке, угловую согласованность и фокусировку. |
| Поверхность шайбы, штифта, клипсы или мелкой детали | Идентификация партии, символы или компактная прослеживаемость | Как разделяются, удерживаются и подсчитываются тонкие детали? | Проверьте риск смещения, деформации и перепутывания. |
Головка болта: определите допустимую зону маркировки
Только концептуальная схема. Реальные защищённые зоны определяет чертёж или требование к качеству.
Плоская грань шестигранной гайки: защита кромок и опорных поверхностей
Выбранная боковая грань требует воспроизводимой угловой ориентации и достаточного вертикального зазора от защищаемых кромок или опорных поверхностей.
Многогнёздное приспособление: шаг, базирование и контроль пустых гнёзд
Маркировка партии становится задачей приспособления и цикла: каждое гнездо должно обеспечивать повторяемую базу, удерживать поверхность на рабочей высоте фокуса и при необходимости обнаруживать отсутствующие или неправильные детали.
Гнездо под одну деталь
Используйте выделенную базу, когда за раз загружается одна деталь и выбранная поверхность может быть повторяемо позиционирована.
Многогнездная оснастка или лоток
Совместно базировать несколько деталей, когда контролируются шаг, высота, ориентация, состояние гнезда и разгрузка.
Коррекция положения
Количественно оцените смещение по XY и угловое отклонение, прежде чем решать, требуется ли улучшенная оснастка или система технического зрения.
Непрерывное или автоматическое перемещение
Определите количество деталей в минуту, заклинивания, отбраковку, пополнение и переналадку, прежде чем рассчитывать автоматизированный процесс.
Маршрут первой лазерной проверки
Какой лазерный маршрут следует проверить первым?
Выбирайте первый тест исходя из реального материала, поверхности и целевого результата. Таблица ниже — это ориентир для предварительного отбора, а не универсальный рецепт и не гарантия того, что один источник подойдет для каждого варианта крепежа.
Углеродистая сталь без покрытия / легированная сталь
Начните со скрининговой схемы на импульсном волоконном лазере с длиной волны 1064 нм для идентификации, контраста или гравировки. Проверьте термообработку, шероховатость, целевую глубину и требования к циклу на реальной детали.
Нержавеющая сталь
Начните с волоконного лазера 1064 нм; оцените управление импульсами MOPA, когда целевой результат требует более узкого теплового окна или окна контраста. Проверяйте реальную отделку поверхности, а не переносите рецепт с другой марки.
Цинк / оцинкованная поверхность
Сначала определите, может ли цинковый слой только визуально измениться, может ли он быть истончён или может быть вскрыт. Затем выполните консервативную матрицу скрининга для волоконного лазера или MOPA и проверьте требуемую антикоррозионную защиту после маркировки.
Никелевое, хромовое или многослойное покрытие
Определите стек гальванических покрытий и допустимый слой остановки до тестирования. Используйте готовую деталь для проверки контраста, прорыва, адгезии вокруг маркировки и любых функциональных или коррозионных требований.
Не рассматривайте альтернативную длину волны как автоматическое улучшение
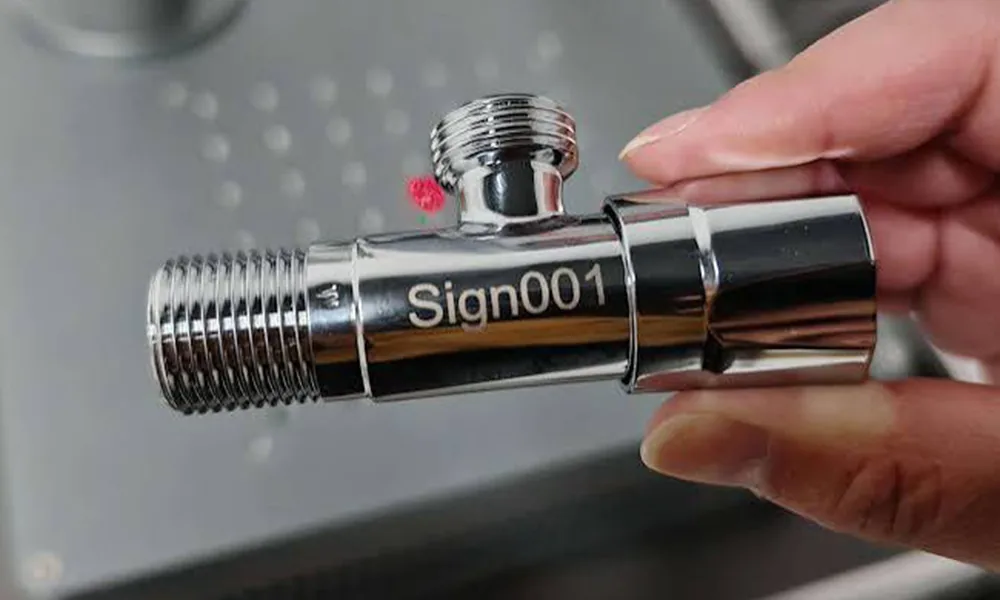
УФ-, зелёный или другой источник следует тестировать только тогда, когда это оправдано определённым материалом, размером элемента или термическим ограничением. Приемлемым считается тот источник, который воспроизводит требуемую маркировку с достаточным технологическим запасом на реальном крепёжном изделии и поверхности.
Режимы отказов
Где чаще всего происходит сбой при лазерной маркировке крепежа?
Диагностика сбоев должна отделять проблему лазерного процесса от проблемы поверхности, позиционирования, данных или производственного потока. Исправление неверной причины может сделать визуально приемлемый образец менее воспроизводимым.
| Наблюдаемый отказ | Проверить сначала | Вероятное влияние на процесс | Проверить после исправления |
|---|---|---|---|
| Метка бледная или изменяется от детали к детали | Качество поверхности, загрязнение, неоднородность покрытия, высота фокусировки и рецепт | Технологическое окно может быть слишком узким для реального разброса деталей | Повторить на представительных поверхностях и в полостях |
| Метка пробивает цинк или гальваническое покрытие | Стек слоёв, допустимый стоп-слой, перекрытие импульсов и количество проходов | Съем энергии превышает допустимое изменение поверхности | Проверьте состояние слоя и выполните требуемую проверку на коррозию/функциональную проверку |
| Появляется ореол, оттенок или шероховатая кромка | Накопление тепла, перекрытие, состояние очистки и повторные проходы | Термический или абляционный запас слишком агрессивен | Сравните внешний вид и целостность поверхности после очистки |
| Метка смещается к углублению, кромке или опорной зоне | База, посадка, допуск полости и ориентация | Погрешность позиционирования превышает допустимый запас зоны маркировки | Запустите представительную партию и измерьте повторяемость позиционирования |
| Одна грань гайки маркируется нестабильно | Угловая ориентация и метод индексации | Нужная грань не подаётся с повторяемостью | Убедитесь в ориентации выбранной плоской грани при повторяющейся загрузке |
| Мелкая деталь смещается во время маркировки | Опора в гнезде, зажим, вибрация и посадка детали | Закрепление заготовки не обеспечивает сохранение базы на протяжении цикла маркировки | Проверьте положение и фокусировку после многократной загрузки |
| Data Matrix считывается нестабильно | Размер ячейки, контраст, свободная зона, фокусировка, освещение и расположение | Оптический результат или настройка контроля не имеют достаточного запаса | Используйте предусмотренные считыватель/верификатор и производственное освещение |
| Серийные номера отсутствуют или дублируются | Источник данных, правило последовательности, путь отбраковки/доработки и права доступа к рецептам | Логика прослеживаемости неправильно привязана к потоку деталей | Выполните контролируемую последовательность с отбраковкой и доработкой |
| Выпуск не укладывается в такт | Замеряйте время загрузки, позиционирования, маркировки, контроля, отбраковки и выгрузки отдельно | Узким местом может быть обработка или контроль, а не мощность лазера. | Измеряйте время полного цикла в репрезентативных производственных условиях. |
Производственный рабочий процесс
Как процесс маркировки крепежа переходит в производство?
Готовый к производству процесс контролирует деталь, данные и результат проверки на всех этапах — от загрузки до выпуска. Конкретный уровень автоматизации зависит от объема и вариативности, но последовательность контроля должна оставаться явной.
Загрузка, разделение и идентификация
Подавайте по одному правильному крепежному элементу в каждое гнездо или контролируемую позицию без наложения и перепутывания, затем выбирайте правильную программу, источник данных и метод приемки для этого семейства деталей и поверхности.
Ориентация, позиционирование и маркировка
Установите требуемую грань, угловую ориентацию, базу XY и высоту фокуса, затем выполните утвержденный лазерный рецепт, не заходя в защищенные зоны и не превышая допустимое изменение поверхности.
Проверка, отбраковка или выпуск
Проверьте содержимое, положение, читаемость, результат кода и любые встроенные пункты приемки. Отделяйте бракованные детали, контролируйте переделку и не допускайте повторного попадания непроверенного крепежа в поток принятых деталей.
Запись, выгрузка и переналадка
Сохраните необходимые данные о результатах, завершите подсчет партии и выгрузите принятые детали. Перед запуском следующего типоразмера, вида отделки или варианта повторно подтвердите настройки оснастки, рецепта, фокуса и правила работы с данными.
Приёмка образцов
Как следует валидировать образцы крепежа?
Одного презентабельного образца, который можно подержать в руках, недостаточно. Используйте репрезентативные готовые детали, воспроизводите реальные условия нагружения и применяйте ту же логику приёмки, которая будет важна в производстве.
Определите репрезентативные образцы и защищённые зоны
Включите реальный диапазон размеров, типы головок, размеры гаек, марки материалов, покрытия и состояния поверхностей. Зафиксируйте утверждённую поверхность для маркировки, базу, запретные зоны и любые резьбовые, опорные, приводные или контактные поверхности, которые должны оставаться незатронутыми.
Проверьте лазерный процесс в условиях реального нагружения
Изменяйте по одной значимой группе параметров за раз и регистрируйте источник, оптику, рецепт, результат маркировки и отклик поверхности. Повторяйте для реальных позиций гнезда, полости, ориентации или подачи, чтобы учесть вариации приспособления и фокусировки.
Применяйте приемочные критерии для маркировки, поверхности и стойкости
Подтвердите фиксированные или переменные данные, положение маркировки, читаемость человеком и результат машиночитаемого кода там, где это требуется. Проверьте на наличие недопустимого проплавления, шероховатости, оттенка, заусенцев, остатков или изменения функциональной зоны и проведите любые испытания на износ, очистку и коррозию, а также эксплуатационные испытания, предусмотренные чертежом или планом качества.
Подтвердите полный производственный цикл
Обработайте достаточное количество представительных деталей, чтобы подтвердить загрузку, маркировку, верификацию, обработку отбраковки, управление партиями и такт, прежде чем окончательная конфигурация и редакция процесса будут зафиксированы.
Внешнего вида недостаточно для крепежа с покрытием или функционально важного крепежа
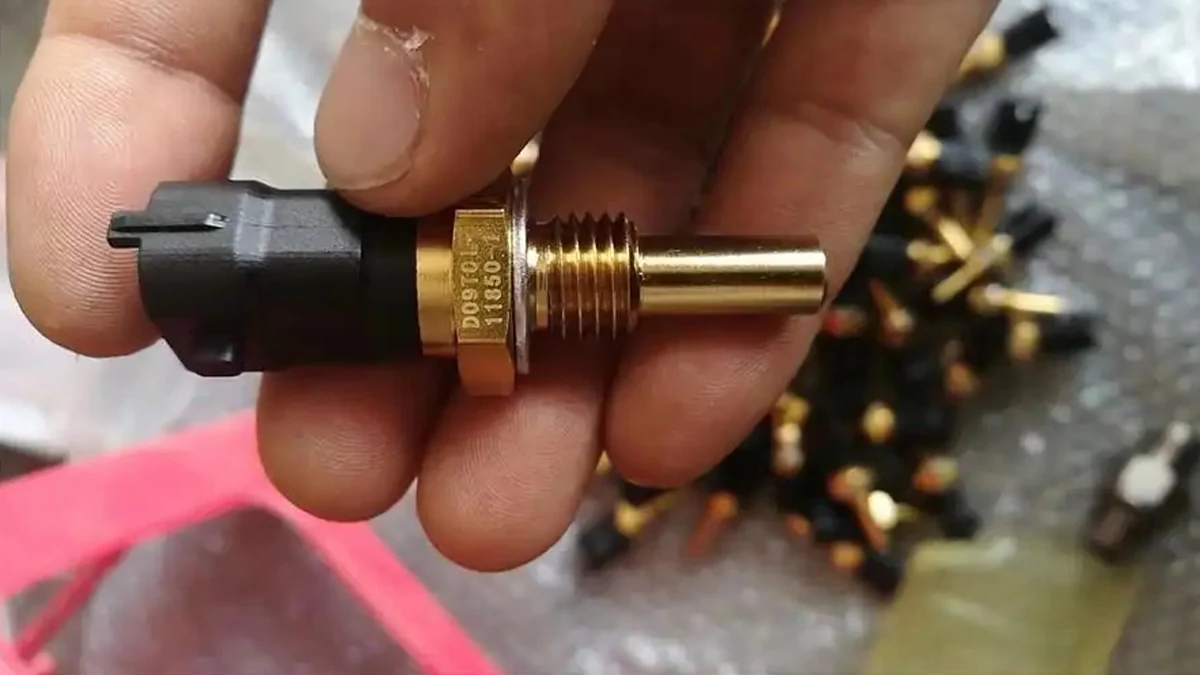
Если маркировка может изменить коррозионную защиту, покрытие, опорную/контактную зону или другую контролируемую характеристику, требование к качеству ответственного заказчика или проекта должно определять применимое функциональное испытание. Маркировка, выглядящая чистой, не доказывает, что поверхность по-прежнему соответствует этому требованию.
Запись доказательств
Что должен содержать протокол образца аттестованного крепежного изделия
- Идентификация образцаНомер детали, семейство крепежных изделий, марка материала и фактическая отделка/покрытие.
- Утвержденная зона маркировкиСсылка на чертеж, поверхность, база и границы запретных зон.
- Настройка лазераСемейство/модель источника, линза/поле, ID рецепта и привязка фокуса.
- Оснастка & партияИдентификация гнезда/полости, способ ориентации, количество в партии и условие такта.
- Результат приемкиСодержимое, положение, результат читаемости/кода и наблюдения по целостности поверхности.
- Функциональные испытанияИспытание на коррозию, износ или другое указанное испытание, когда это требуется проектом.
- Подтверждающие файлыФотографии до/после, протоколы контроля и ссылка на соответствующий отчёт.
- Техническое утверждениеУказанный ответственный проверяющий, дата и утверждённая конфигурация/редакция.
Окончательная конфигурация
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Итоговый станок выбирается не по слову «крепёж». Он выбирается по технологическому окну, подтверждённому на реальных деталях, а также по геометрии, способу подачи партии, такту, требованиям к контролю и данным.
| Что показывает испытание или производственный анализ | На какое решение по конфигурации это влияет | Почему это важно |
|---|---|---|
| Какой источник и импульсный режим обеспечивают получение приемлемой маркировки | Семейство лазерных источников и возможность управления импульсами | Источник должен обеспечивать требуемый контраст, удаление материала или гравировку, не превышая допустимого изменения поверхности. |
| Наименьший элемент текста/кода плюс общая площадь маркировки | Линза, поле маркировки и оптическая схема | Размер элемента и размер поля должны быть сбалансированы, чтобы детализация оставалась читаемой во всём диапазоне реальных деталей. |
| Разброс по высоте превышает фиксированный запас фокусировки | Управление по оси Z, стратегия фокусировки или 3D-возможности там, где это оправдано | Поверхность должна оставаться в пределах допустимого рабочего окна процесса для разных типов головок и при разбросе базирования деталей. |
| Боковое или круговое содержимое недоступно с одного фиксированного угла | Поворотная/делительная ось, патрон или специализированное ориентирующее приспособление | Управляемое угловое движение требуется, когда маркировка выходит за пределы устойчивой касательной или необходимо предъявить одну конкретную грань. |
| Разброс положения детали превышает допуск приспособления | Улучшенное гнездо/приспособление или позиционирование с помощью машинного зрения | Система должна устранить реальную причину отклонений положения, прежде чем маркировка сможет надежно повторяться. |
| Требуется многогнездный лоток или большая партия | Шаг приспособления, покрытие поля, перемещение столика или многостанционная компоновка | Оптическое поле и метод загрузки-выгрузки должны охватывать каждую полость без ущерба для фокусировки или такта. |
| Ручная загрузка не обеспечивает требуемую производительность | Шаттл-стол, питатель, конвейер, робот или другой способ автоматической подачи | Автоматизация оправдана измеренным циклом и требованиями к загрузке, а не только типом крепежа. |
| Серийные или кодовые данные меняются для каждой детали | Программное обеспечение, сканер, ПЛК, база данных или интерфейс MES | Выбор и проверка данных должны оставаться синхронизированными с нужной физической деталью. |
| Требуется автоматическая проверка кода/маркировки. | Считыватель, верификатор, камера и логика отбраковки | Оборудование для контроля должно соответствовать тому же методу приемки, который использовался при валидации. |
| Нанесение покрытия/гальванизация ограничивает технологический запас | Управление источником/импульсами, защита рецепта и набор параметров для конкретной поверхности | Утверждённая конфигурация должна сохранять допустимый стоп-слой и обеспечивать повторяемость результата при вариациях отделки. |
| Полный цикл не укладывается в такт, хотя сама маркировка быстрая | Изменения в перемещении деталей, контроле, распараллеливании или автоматизации — прежде чем просто повышать мощность лазера | Узкое место нужно устранять там, где оно фактически возникает. |
| Производственный график требует продолжительной работы | Запас по коэффициенту заполнения, проектирование рабочей станции и обеспечение терморегулирования, соответствующие выбранному источнику | Короткий пробный прогон не доказывает, что итоговая система сможет обеспечить планируемый режим работы. |

Логика конфигурации
Материал и поверхность + требуемая маркировка + целевой результат + защищаемые зоны + геометрия и нагрузка + количество/такт + приёмка образцов в совокупности определяют источник, оптику, оснастку, перемещение, автоматизацию, контроль, данные и конфигурацию рабочей станции.
Дополнительные технические рекомендации
Сопутствующие рекомендации по материалам и производству
Когда требования к крепежу определены, используйте соответствующие рекомендации по материалам для оценки поведения поверхности, а хаб решений — для выбора методов позиционирования, вращения, автоматизации или прослеживаемости.
Стальные крепежные изделия
Ознакомьтесь с особенностями состояния поверхности, контраста и гравировки для стали.
Лазерная маркировка сталиКрепеж из нержавеющей стали
Ознакомьтесь с требованиями к отделке, контрасту и термочувствительной поверхности, характерными для нержавеющей стали.
Лазерная маркировка нержавеющей сталиОцинкованные / с цинковым покрытием крепёжные изделия
Рассмотрите вопросы изменения цинкового слоя, пробоя и риска коррозии на маршруте нанесения покрытия.
Маркировка оцинкованной сталиНикелирование, хромирование & другие виды гальванических покрытий
Проверьте стек покрытий, допустимый слой останова и приемку по функциональным/коррозионным показателям.
Лазерная маркировка металлов с покрытиемПозиционирование, поворотная обработка, автоматизация и прослеживаемость
Для маркировки с переменным расположением, на выбранной стороне или по окружности, крупносерийной обработки, верификации кодов или интеграции данных изучите Решения для лазерной маркировки хаб Laser Marking Solutions и сопоставьте производственный метод с измеренными ограничениями крепежа.
Следующий шаг
Оцените партию крепежа на реальных деталях
Отправьте семейство крепежа, материал и покрытие, согласованную поверхность для маркировки, защищённые зоны, содержание маркировки, целевой результат, количество, такт, способ загрузки и приёмочные испытания. Zhuorui Laser может провести испытания на представительных образцах, чтобы сузить выбор лазерного маршрута и определить необходимую конфигурацию оптики, оснастки, перемещения, контроля, данных и автоматизации.