
Руководство по поверхностям с гальваническим покрытием
Лазерная маркировка металла с покрытием
Лазерная маркировка металла с гальваническим покрытием — это задача управления межслойными границами, а не задача для голого металла. Никелевые, хромовые и золотые поверхности могут быть однослойными, тонкими флеш-слоями или многослойными пакетами поверх стали, меди, латуни, нержавеющей стали или другого основания. Принятая маркировка должна указывать, какой слой может изменяться, какой слой должен остаться неповреждённым и как будут проверяться адгезия, коррозионная стойкость, электрическая функция и внешний вид.
- Никелевое, хромовое, золотое и многослойное покрытие необходимо испытывать как пакет слоёв, а не обрабатывать как голый металл.
- Основной риск: пробивание, отслоение на границе раздела, обнажение подложки и изменение коррозионной или электрической функции.
- Лучшая практика: определить допустимый слой остановки, критерии приёмки и образец готовой детали до выбора станка.
Краткий ответ
Можно ли лазерно маркировать металл с покрытием?
Да. Детали с никелевым, хромовым, золотым и другими гальваническими покрытиями можно маркировать лазером, но приемлемый процесс зависит от полной структуры покрытия, толщины слоёв, подложки, состояния поверхности и слоя, которому разрешено изменяться или обнажаться.
Деталь с покрытием может выглядеть как один металл, тогда как лазер видит тонкий отделочный слой поверх барьерного слоя, подслоя и основы. Если луч удаляет слишком много верхнего слоя, он может обнажить следующий слой, нарушить границу раздела или достичь подложки, отражательная способность, коррозионное поведение или электрическая функция которой отличаются.
Прежде чем выбирать источник, зафиксируйте видимое финишное покрытие, последовательность нанесения гальванических покрытий, номинальную и локальную толщину, информацию о твёрдости или пористости (если она доступна), основной металл, предварительную обработку, геометрию и разрешённый слой остановки. Затем определите, является ли целью контролируемое изменение поверхности, метка, заключённая в пределах покрытия, окно к одобренному подслою или код, который намеренно достигает подложки.
Ключевой вопрос не только в том, маркируется ли поверхность: а в том, может ли лазер создать требуемый контраст или удаление материала, остановившись на нужном слое и сохранив адгезию, защиту от коррозии, электрическую функцию и внешний вид.
Пакет покрытий
Что определяет результаты лазерной маркировки на металле с гальваническим покрытием?
“Никелированный”, “хромированный” и “золочёный” — это отправные обозначения, а не полные технологические спецификации. Одно и то же видимое покрытие может располагаться поверх разных подслоёв, подложек, распределений толщины и эксплуатационных требований.
Верхний слой и флеш
Зафиксируйте, является ли видимый слой декоративным хромом, твёрдым хромом, никелем, золотым флешем или более толстым золотым покрытием. Цвет, отражательная способность, твёрдость, пластичность и локальная толщина влияют на первое взаимодействие.
Декоративный хром часто представляет собой тонкое блестящее покрытие поверх никеля; твёрдый хром может быть толще и больше ориентирован на износостойкость. Золотой флеш мягкий и тонкий, поэтому визуально чистый проход всё равно может поцарапать покрытие, привести к потере ценного материала или обнажить подслой.
Барьерные и промежуточные слои
Никелевые барьерные слои, медные подслои, стартовые слои и другие промежуточные слои могут иметь разные показатели поглощения, твердости, пластичности, пористости и разную роль в коррозионных процессах.
Прорыв видимого слоя может обнажить промежуточный слой, который визуально приемлем, но функционально, электрически или с точки зрения коррозии неприемлем.
Подложка и подготовка
Стальные, нержавеющие, латунные, медные, алюминиевые и цинковые подложки по-разному рассеивают тепло и отражают луч после вскрытия покрытия.
Фиксируйте полировку, шероховатость, предварительную обработку, следы литья или механической обработки, а также любые уже имеющиеся раковины или поры.
Функция и воздействие
Электрический контакт, паяемость, трение, износ, коррозионный барьер, внешний вид и очищаемость могут задавать разные границы остановки.
Слой, дающий наилучший визуальный контраст, не обязательно является слоем, отвечающим требованиям к детали.
Хром: декоративный или твердый
Уточните, является ли блестящий хром декоративным поверх никелевого барьера или это твердый хром, выбранный для износостойкости. Их толщина, микротрещиноватость, отражательная способность и допустимая граница вскрытия могут существенно различаться.
Проверьте отслаивание кромки, обнажённый никель, шероховатость и путь коррозии после очистки и обращения.
Никель: барьерный слой и подслой
Никель может быть видимым покрытием, барьерным слоем под хромом или промежуточным слоем поверх меди и стали. Локальная толщина и адгезия определяют, является ли более тёмный след изменением покрытия или непреднамеренным оголением.
Сравните результат с маршрутом для сплошного никеля только после идентификации гальванического пакета слоёв.
Золото: флеш-покрытие, потери и внешний вид
Золотое флеш-покрытие и более толстое декоративное золото по-разному реагируют на нагрев и удаление. Мягкие поверхности могут царапаться при закреплении в оснастке; частицы следует собирать и рекуперировать там, где это необходимо.
Определите допустимые потери золота после полировки или очистки, расстояние просмотра и стандарт приёмки внешнего вида перед испытанием. См. маршрут для сплошного золота для смежного поведения.
Примеры маркировки металлов с гальваническим покрытием
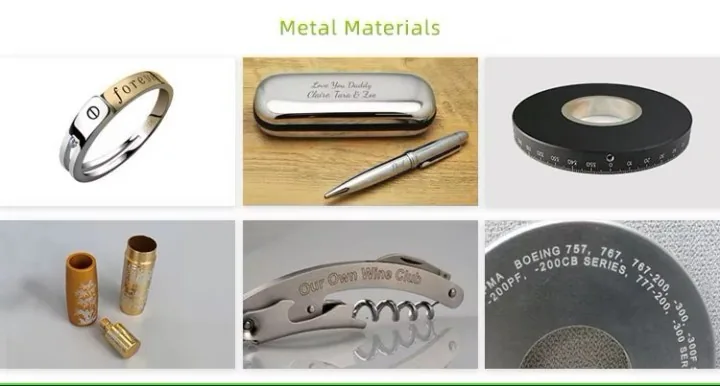
Эти примеры показывают, почему гальванические поверхности следует оценивать как слоистую систему, а не только по внешнему виду. Видимая метка не отражает полную последовательность нанесения покрытия, локальную толщину или допустимый стоп-слой, поэтому окончательные настройки всё ещё необходимо подтвердить на готовой детали.
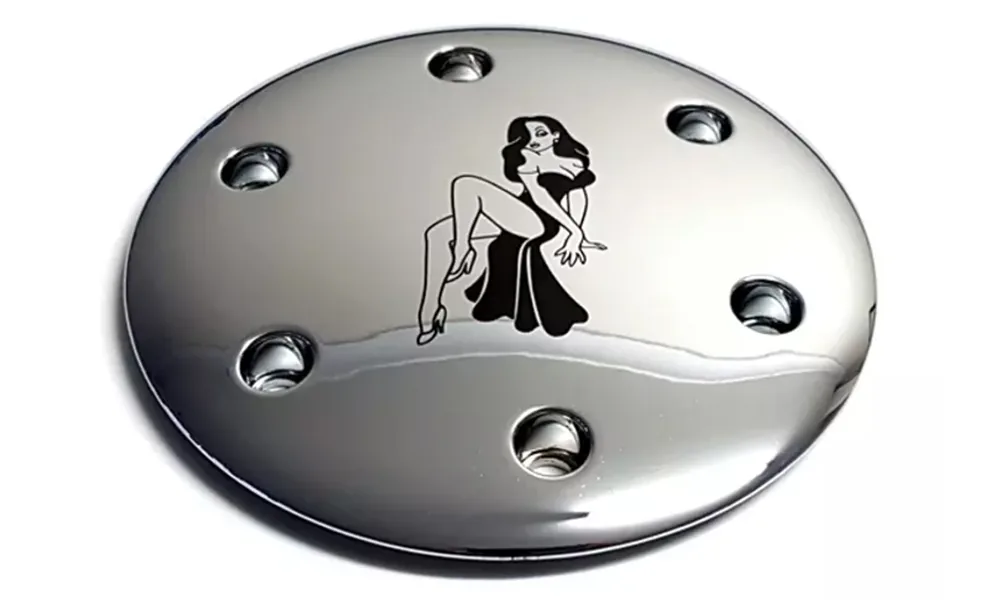
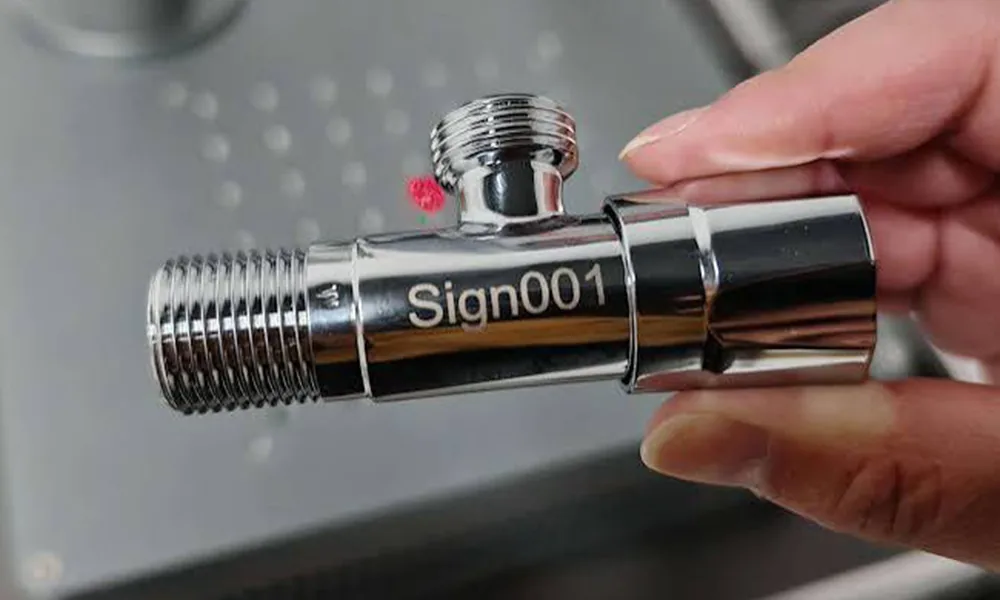
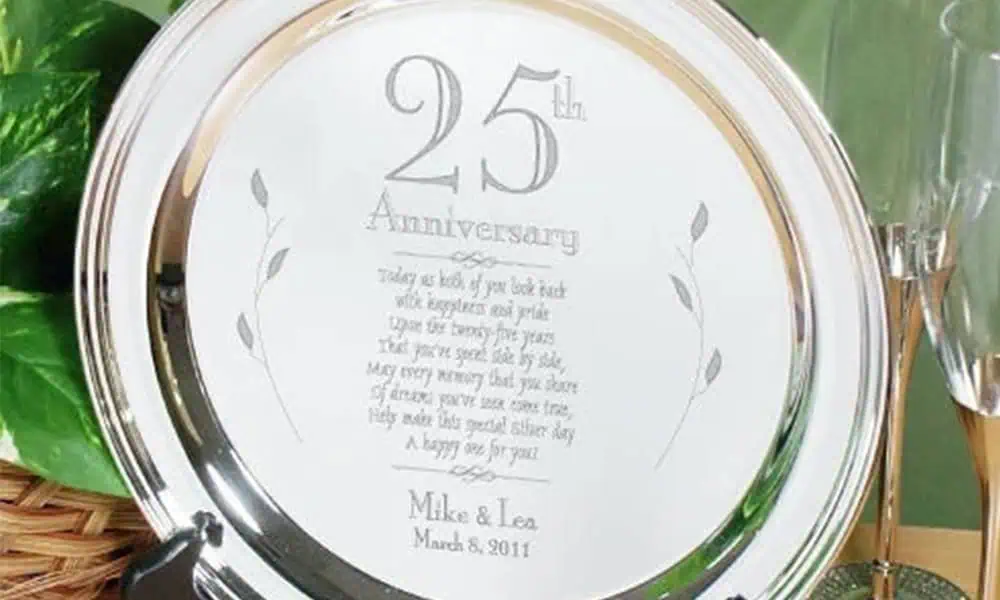
Связанные маршруты нанесения покрытия
Используйте ближайший маршрут для поверхности, когда деталь фактически является окрашенным металлом, окрашенный металл, металлом с порошковым покрытием или анодированный алюминийили анодированным алюминием. Их механизмы образования слоёв и пределы остановки различаются.
Связанные маршруты обработки подложки
Если утверждённый процесс намеренно маркирует открытую основу, сравните соответствующие сталь, нержавеющая сталь или медь рекомендации для стали, нержавеющей стали или меди после теста многослойного покрытия. Прочие подложки следует направлять через металлический хаб.
Типичные применения
Где используются детали из металла с гальваническим покрытием и почему на них наносят маркировку?
Гальваническое покрытие часто выбирают для обеспечения коррозионной стойкости, электрических характеристик, износостойкости или внешнего вида. Затем лазерную маркировку используют для нанесения идентификации или прослеживаемости без нанесения краски или этикетки, но маркировка не должна нарушать функцию, для обеспечения которой было выбрано покрытие.
Электрические разъёмы и контакты
Контактные детали с никелевым, золотым или другим покрытием могут требовать нанесения номеров деталей, обозначения полярности, идентификации гнёзд, кодов партий или меток прослеживаемости.
Основное ограничение заключается в сохранении утвержденного контактного или барьерного слоя неповрежденным всюду, где от него зависят электрические характеристики, паяемость или коррозионная стойкость.
Декоративная фурнитура и комплектующие
На хромированных или никелированных ручках, фитингах, отделочных элементах и фурнитуре может потребоваться нанесение логотипов, идентификации модели, серийных номеров или информации о партии.
Внешний вид обычно важен не меньше, чем контраст, поэтому для ореола, царапин, шероховатости, обнаженного подслоя и изменения цвета от партии к партии необходимо задать явные допустимые пределы.
Промышленный крепёж и фурнитура
Винты, фитинги, зажимы и фурнитура с покрытием могут маркироваться для обозначения класса, размера, партии, идентификации сборки или прослеживаемости обслуживания.
Кромки, малые радиусы и локально различная толщина покрытия могут сужать технологическое окно по сравнению с плоским образцом.
Электронные и прецизионные компоненты
Корпуса с покрытием, клеммы, экраны и небольшие прецизионные компоненты могут требовать меток ориентации, внутренней идентификации, серийных номеров или машиночитаемых кодов.
Мелкие элементы, отражающие поверхности, ограниченные зоны маркировки и близлежащие функциональные поверхности могут предъявлять более высокие требования к фокусировке, оснастке и контролю.
Почему важно учитывать применение: одна и та же система покрытий может иметь совершенно разные границы приемлемости на декоративной детали, электрическом контакте или компоненте для прослеживаемости. Определите, какую функцию выполняет покрытие, прежде чем решать, что лазеру разрешено изменять.
Содержимое маркировки
Что обычно маркируют на металлических деталях с покрытием?
Сам рисунок может быть простым, но его минимальный элемент, требования к контрасту и метод верификации напрямую влияют на технологическое окно и конфигурацию оборудования.
Идентификация
Номер детали, модель, серийный номер, код даты, информация о лоте или партии, используемые для различения компонента или производственной записи.
Коды прослеживаемости
Data Matrix, QR-код или другие производственные идентификаторы, для которых размер модуля, свободная зона, освещение и метод считывания или верификации должны быть определены до приемки.
Функциональная информация
Полярность, положение выводов, номер гнезда, ориентация, статус контроля или другая информация, которая помогает при сборке, испытаниях или обслуживании.
Брендинг и внешний вид
Логотип, название бренда, декоративный текст или видимые серийные номера, где качество краёв, блеск, ореол, однородность цвета и стойкость к царапинам могут быть частью стандарта приёмки.
Содержимое маркировки и механизм маркировки — это разные решения: серийный номер или код можно получить за счёт изменения отделки, контролируемого обнажения подслоя или обнажения основного металла. Требуемое содержимое само по себе не определяет допустимое изменение слоя.
Результаты маркировки
К какому результату маркировки следует стремиться?
На металле с покрытием «маркировка» может означать изменение видимой отделки, обнажение подслоя или достижение основного металла. Для каждого способа нужен свой план контроля, поскольку контраст, адгезия и эксплуатационная функция могут изменяться в противоположных направлениях.
| Целевой результат | Что может измениться | Основной межслойный риск | Проверка на готовой детали |
|---|---|---|---|
| Контролируемое изменение в пределах отделки | Изменение отражательной способности, цвета или текстуры, при этом покрытие остаётся функционально сплошным. | Локальное утонение, цвета побежалости, шероховатость, ореол блеска или скрытое изменение адгезии. | Контраст при реальном освещении, тактильные ощущения, потеря толщины, адгезия и износ/химическое воздействие. |
| Обнажение заданного подслоя | Верхний слой удаляют, чтобы обнажить никель, медь или другой разрешённый промежуточный слой. | Частичный пробой, размытая кромка, отслоение по границе раздела, пористость или обнажённый слой, не отвечающий требованиям к электрическим свойствам/коррозионной стойкости. | Идентичность стопорного слоя, ширина кромки, чистота, площадь обнажения, адгезия вокруг маркировки и функциональность. |
| Обнажение основного металла | Слои гальванического покрытия вскрываются до стали, латуни, меди, нержавеющей стали или другой подложки. | Отражение от подложки, цвета побежалости, грат, риск гальванической коррозии и потеря защитного барьера. | Глубина, шероховатость, коррозионное состояние, внешний вид после очистки и защита на последующих этапах. |
| Машиночитаемый код | Тонкие линии или контролируемое окно создают контраст между слоями. | Отражённые блики, разброс толщины слоя, остатки, кривизна и нестабильное положение края могут снижать качество считывания или верификации. | Результат считывателя или верификатора при заданном освещении, размере модуля, свободной зоне, методе оценки и правиле отбраковки. |
| Декоративный логотип или серийный номер | На премиальной или декоративной поверхности с гальваническим покрытием создаётся видимое изменение. | Несовпадение цвета, видимый ореол, локальный питтинг, царапиноподобная текстура или разброс отделки от партии к партии. | Расстояние осмотра, освещение, очистка, стойкость к царапинам, стандарт внешнего вида и воспроизводимость. |
Не используйте визуально привлекательный прорыв покрытия в качестве критерия приемки: маркировка может выглядеть чистой, при этом обнажая не тот слой, снижая коррозионный барьер, изменяя поведение электрического контакта или ослабляя границу раздела. До начала испытаний согласуйте слой, на котором следует остановиться, и функциональный контроль.
Геометрия и толщина
Как толщина покрытия, форма и размер детали влияют на процесс?
Толщина покрытия обычно задаёт наиболее важную границу слоя, тогда как форма детали, общая толщина и размер определяют, насколько стабильно эту границу можно выдержать по всей реальной заготовке.
Толщина покрытия
Тонкий подслой и более толстое износостойкое покрытие не обеспечивают одинакового окна остановки. Когда допустимая экспозиция мала, даже небольшое изменение глубины удаления может изменить, какой слой будет виден.
Локальные колебания толщины
Кромки, отверстия, углубления и утолщения покрытия могут отличаться от протяжённых плоских участков. Режим, который на одной зоне ещё не приводит к полной обработке, на другой уже может пробивать покрытие насквозь, поэтому в тестовую проверку следует включать характерные участки.
Кривизна и перепады высоты
Кольца, трубы, валы, куполообразные поверхности и ступенчатые детали выводят поверхность из номинальной фокальной плоскости. Размер пятна и плотность энергии могут измениться настолько, что это повлияет на контраст, ширину кромки и селективность по слоям.
Общая толщина детали и тепловая масса
Общая толщина не равна толщине покрытия. На очень маленьких, тонких или термочувствительных деталях тепло может накапливаться быстрее; большая тепловая масса может иначе распределять тепло при повторных проходах.
Размер детали и поле маркировки
Крупные детали или метки, расположенные далеко друг от друга, могут потребовать более крупного поля, перепозиционирования или перемещения. Размер поля, выбор линзы и рабочее расстояние также влияют на размер пятна, допуск фокусировки и плотность энергии.
Кромки, отверстия и функциональные зоны
Маркировка вблизи кромки, уплотнительной поверхности, контактной площадки или коррозионно-критичной зоны может требовать более строгих границ, чем маркировка в середине декоративной панели. Фиксируйте зоны, где любое обнажение покрытия запрещено.
Не проводите квалификацию процесса только по одной удобной плоской зоне: реальный набор для испытаний должен включать самые тонкие или самые толстые известные зоны покрытия, криволинейные элементы и элементы с переменной высотой, кромки и любые функционально критичные зоны, которые могут стать ограничением при производстве.
Направление лазера
Проверяйте источник по всему стеку слоёв, а не по названию финишного покрытия
Волоконный лазерный маркер с длиной волны 1064 нм волоконный лазерный маркиратор Волоконный лазерный маркиратор с длиной волны 1064 нм часто является практичным первым подходом для проверки на металле с гальваническим покрытием, но блестящая поверхность никеля, хрома или золота может сильно отражать, и отклик может измениться, когда вскрывается нижележащий слой.
Сравнивайте пиковую и среднюю мощность отдельно, затем фиксируйте длительность импульса, энергию импульса, частоту повторения, скорость сканирования, шаг штриховки, количество проходов и фокусировку, сохраняя неизменными рисунок и метод контроля. Размер пятна, полевая линза и рабочее расстояние изменяют плотность энергии; глубина фокуса, положение в поле и допустимый допуск фокусировки влияют на то, остаётся ли процесс внутри заданного слоя по всей детали. Управление MOPA может помочь очертить более узкую границу, но не гарантирует чистое удаление или меньший нагрев подложки. УФ или другая длина волны может заслуживать проверки при тонких изменениях слоя или термочувствительном покрытии; CO2 — условный вариант для отдельных неметаллических слоёв, и его необходимо проверять по обнажённому металлу.
Протокол оптической проверки: свяжите пиковую/среднюю мощность, размер пятна, линзу/рабочее расстояние, глубину фокуса, положение в поле и допуск фокусировки с наблюдениями за вскрытием. Если окно стопорного слоя схлопывается у края поля или при небольших изменениях высоты, фиксируйте это как границу процесса, а не компенсируйте дополнительной энергией.
После подтверждения оптического процесса принятую зону маркировки, геометрию детали, способ загрузки, допуск фокусировки, метод контроля и производительность можно перевести в полную конфигурацию станка.
| Маршрут | Когда стоит проверять | Граница | Проверка |
|---|---|---|---|
| Волоконный лазер 1064 нм | На совместимой многослойной структуре необходимо обеспечить контраст слоёв, контролируемое удаление или заданное изменение отделки. | Отражательная способность, толщина покрытия и вновь обнажённый слой могут резко изменять поглощение и нагрев. | Контроль стоп-слоя, кромка, остатки, отражение, открытая область, состояние подложки и повторяемость. |
| Волоконный MOPA | Управление длительностью импульса и частотой повторения может помочь сравнить узкую границу раздела или границу внешнего вида. | Более полный контроль не гарантирует меньший нагрев, отсутствие отслаивания или стабильное окно при изменении толщины. | Поведение импульса, перекрытие, фокусировка, состояние границы раздела, идентичность слоя, результат кода и нагрузка от дымовых выделений. |
| UV | Мелкая детализация, поглощение покрытием или требование ограниченного распространения тепла оправдывают отдельное испытание. | УФ не гарантирует отсутствие повреждений; загрязнения, производительность, адгезия слоёв и отклик обнажённого металла по-прежнему зависят от конкретного образца. | Точность воспроизведения элементов, селективность слоя, остатки, ширина кромки, тепловое воздействие и повторяемость. |
| CO2 или другой вариант | Неметаллический слой или специальное покрытие демонстрирует полезный отклик на другой длине волны. | Металлическая многослойная структура может отражать или перенаправлять энергию; необходимо подтвердить доставку луча и конфигурацию машины в целом. | Механизм удаления, обнажённый слой, кромка, загрязнения, средства обеспечения безопасности и воспроизводимость производства. |
Межслойный риск
Определите вид отказа, прежде чем увеличивать энергию
На поверхностях с покрытием могут возникать дефекты в зоне видимой маркировки, на границе раздела или в только что обнажённой подложке. Низкоконтрастный результат не является автоматическим основанием для увеличения энергии; сначала определите, какой слой или граница смещается.
Пробивание
- Удаление верхнего слоя распространяется на промежуточный слой или основу, прежде чем будет достигнута целевая граница.
- Проверяйте поперечное сечение или косвенный показатель толщины, когда диапазон допустимой экспозиции узок.
- Различайте неполное удаление и избыточное удаление; для них требуются разные изменения параметров.
Отслоение на границе раздела
- Нагрев, перекрытие импульсов, загрязнение или слабая адгезия могут привести к приподнятому краю или отслоению вокруг маркировки.
- Проверяйте после очистки и манипуляций, а не только сразу после прохода.
- Фиксируйте, является ли отслоение косметическим, функциональным или отказом барьерного слоя.
Пористость и раковины
- Поры, раковины и локальные изменения толщины могут задерживать остатки или приводить к неравномерному экспонированию.
- Сравнивайте репрезентативные области, края и партии, а не один полированный образец.
- Используйте методики очистки и микроскопии, соответствующие реальному компоненту.
Отражение от подложки
- Как только обнажается отражающая основа, возврат луча и тепловой поток могут резко измениться.
- Проверьте пути прямого, зеркального и диффузного отражения, ориентацию приспособления, защитный корпус и ограждение для всей системы.
- Нельзя делать вывод о безопасности производственной настройки только по маркировке источника.
Граница безопасности и химии: Излучение волоконного лазера с длиной волны 1064 нм невидимо, а полированные детали с покрытием могут создавать прямое, зеркальное и диффузное отражение. Для открытой установки или рабочей зоны лазера класса 4 необходимо до повторяющейся работы определить контролируемый доступ, полное ограждение или защитное экранирование, схему с обеспечением безопасности, блокировки дверей, аварийный останов и автоматическое поведение при аварийном останове. Гальваническое покрытие, химия для очистки, масла и остатки могут изменять состав паров или частиц; изучите паспорт безопасности (SDS) детали и процесса, локальную вытяжку, фильтрацию, обращение с отходами и оценку рисков на площадке. Пределы воздействия и окончательная конструкция системы безопасности машины должны быть проверены для полной системы и места эксплуатации.
Чек-лист тестирования образцов
Как следует испытывать и оценивать образец металла с покрытием?
Один яркий образец не может подтвердить процесс нанесения покрытия на металл. Обзор образца должен выявить разброс толщины, состояние границы раздела, отражательную способность основы, чистоту, долговечность и метод производственного контроля, который будет определять выпуск.
Стек слоёв и геометрия
- Нанесение покрытия: видимая отделка, последовательность подслоёв, поставщик/процесс, номинальная толщина и локальные отклонения, если известны.
- Основа: сталь, нержавеющая сталь, латунь, медь, алюминий или другая подложка; шероховатость, предварительная обработка и полировка.
- Деталь: плоскостность, кривизна, расстояние до кромки, отверстия, контактные зоны и участки, где экспонирование запрещено.
Маркировка и приёмка
- Цель: изменение отделки, контролируемое экспонирование подслоя, экспонирование основы, логотип, серийный номер или код.
- Граница: допустимый слой, максимальная глубина, ширина линии, положение кромки, шероховатость и остатки.
- Контроль: метод считывателя или верификатора, освещение, размер модуля, визуальный стандарт, адгезия, проверка электрических характеристик или коррозии.
Долговечность и производство
- Воздействие: растворители, трение, влажность, соль, нагрев, эксплуатация на открытом воздухе или последующая отделка.
- Рабочий процесс: размер партии, база, загрузка, контроль, переменные данные, скорость линии и обработка брака.
- Безопасность: паспорта безопасности (SDS) для гальванического покрытия/очистки, вытяжка, фильтрация, ограждение, отходы и ограничения площадки.
| Результат проверки | Что может в него входить | Граница |
|---|---|---|
| Протокол скрининга для конкретного стека покрытий | Оценённые маршруты и окна параметров, допущения по фокусировке/сканированию, граница слоя и документально зафиксированный результат «no-go», когда приемлемое окно не найдено. | Результат относится только к предоставленной системе гальванических покрытий и не является универсальным рецептом для всех деталей с никелевым, хромовым или золотым покрытием. |
| Данные о слоях и поверхности | Изображения и наблюдения до/после по изменению отделки, пробою, кромке, отслоению, остаткам, обнажённому слою и состоянию очистки. | Визуальные данные не заменяют проверки адгезии, электрических характеристик, коррозионной стойкости, износостойкости или последующих процессов. |
| Код или результат измерения | Проверки размеров, результаты считывания и, если это входит в согласованный объём, оценка верификатора с использованием согласованного метода и освещения. | Успешное считывание не является оценкой верификатора, одобрением продукта или нормативным заявлением. |
| Передача в производство | Наблюдаемое время маркировки плюс приспособление, вытяжка, обращение, контроль и допущения по данным для следующего анализа системы. | Лабораторное время маркировки не гарантирует такт линии, пока не будут валидированы полный рабочий процесс и последовательность действий по безопасности. |
Включите средства контроля: отправьте немаркированные детали, представительные партии и любую известную карту толщины гальванического покрытия. Один полированный образец может скрыть поры, нарастание по краям, локальные тонкие места или состояние границы раздела, которое изменяет принятый процесс.
Конфигурация станка
Как выбирается окончательная конфигурация оборудования?
Испытание образца должно сначала определить стабильный оптический маршрут и приемлемое окно остановки. Затем окончательная машина конфигурируется с учетом реальной области маркировки, геометрии детали, допуска фокусировки, способа обращения, требований контроля, потребности в вытяжке и производительности.
| Проверенное требование | Какое решение по конфигурации это затрагивает | Что подтвердить перед подготовкой коммерческого предложения |
|---|---|---|
| Принятое окно процесса для волоконного, MOPA-волоконного или УФ-лазера | Семейство лазерных источников и требование к управлению импульсами. | Целевой результат, допустимый слой остановки, приемлемое окно параметров и повторяемость на представительных деталях. |
| Размер маркировки и доступная рабочая область | Полевая линза, поле маркировки, рабочее расстояние и необходимость перепозиционирования или перемещения. | Наибольший рисунок, наименьший элемент, допуск на расположение и полезный зазор вокруг детали. |
| Цилиндр, кольцо, вал или криволинейная поверхность | Поворотная ось, приспособление, многопозиционное индексирование или стратегия 3D-фокусировки. | Диаметр детали, маркируемая дуга, перепад высот, база и необходимость нанесения метки по окружности поверхности. |
| Переменное положение или ориентация детали | Требование к техническому зрению, базирующей оснастке или специальному приспособлению. | Разброс положения от детали к детали, допустимая погрешность расположения маркировки и является ли код или изображение переменным. |
| Требование к считыванию или верификации кода | Считыватель, камера, освещение и стратегия обработки отбраковки. | Тип кода, размер модуля, требуемый метод контроля, условие освещения и правило годен/негоден. |
| Остатки, испарения или удаленное покрытие | Вытяжка, фильтрация, корпус и доступ для обслуживания. | Химия гальванического покрытия/очистки, информация SDS, поведение загрязнений и ограничения вытяжки на площадке. |
| Партионное или поточное производство | Ручная загрузка, количество приспособлений, поворотное устройство, конвейер, автоматизация, ввод/вывод и уровень защиты. | Размер партии, целевой такт, последовательность загрузки, обработка отбраковки, доступ оператора, инженерные ресурсы и требования к месту назначения. |
Конфигурация должна следовать за результатом образца, а не предшествовать ему: проверенное окно маркировки определяет оптический маршрут; геометрия детали и производственный процесс определяют оснастку, перемещение, машинное зрение, корпус, вытяжку и автоматизацию, необходимые вокруг этого маршрута.
Часто задаваемые вопросы
Вопросы по лазерной маркировке металлов с покрытием
Можно ли выполнять лазерную маркировку металла с никелевым, хромовым и золотым покрытием?
Их можно подвергнуть предварительной проверке, но только видимое покрытие не позволяет выбрать процесс. Последовательность нанесения покрытия, толщина, подложка, отражательная способность, адгезия, пористость и допустимый слой остановки определяют, приемлемы ли изменение покрытия, окно подслоя или маркировка по основному металлу.
Всегда ли лазер удаляет покрытие?
Нет. Пробное испытание может быть нацелено на контролируемое изменение покрытия, заданное обнажение подслоя или маркировку по основному металлу. Предполагаемый слой и максимально допустимое воздействие должны быть внесены в протокол приёмки до испытаний.
Может ли маркировка, выглядящая чистой, ослабить деталь?
Да. Пробитие может ослабить барьерный слой, оголить гальванически чувствительную подложку, изменить поведение контакта или создать дефект границы раздела, не видимый сразу. После очистки и обращения проверяйте идентичность слоя, адгезию и требования к условиям эксплуатации.
Какой лазер используется для металла с покрытием?
Волоконный источник с длиной волны 1064 нм часто служит первым направлением для скрининга; управление импульсами MOPA, УФ или другой подход рассматривают, когда конкретная структура слоёв и требования к формируемому элементу это оправдывают. Ни длина волны, ни мощность не являются универсальным ответом; решать должны результаты испытаний образцов.
Почему для двух деталей с никелевым или хромовым покрытием могут потребоваться разные настройки лазера?
Видимое покрытие может быть одинаковым, тогда как толщина гальванического покрытия, подслой, подложка, полировка, пористость, кривизна, тепловая масса и допустимый слой остановки различаются. Поэтому параметры следует аттестовывать на представительных готовых деталях, а не копировать, руководствуясь только названием покрытия.
Что следует отправить для тестирования образца металла с покрытием?
Пришлите готовые детали или представительные тестовые образцы с указанием видимого покрытия, подслоя и основы, толщины покрытия (если известна), чертежа/макета, наименьшего элемента, допустимого оголения слоя, требований к долговечности/электрическим характеристикам/коррозионной стойкости, метода очистки и производственного контекста.
Обзор образца
Начните со стека покрытий и границы остановки
Укажите видимое финишное покрытие, последовательность слоёв никель/хром/золото, основной металл, требуемую маркировку, допустимое воздействие, метод контроля, требования к долговечности или электрическим характеристикам и производственный контекст. Для оценки возможности изготовления образца приложите готовые детали с покрытием или представительные образцы и запросите у команды инструкции по отправке образцов; прикрепите фотографии, чертежи и запись о слоях, если форма запроса допускает вложения.
Подготовьтесь к более быстрой оценке: поставщик/процесс нанесения покрытия или запись о слоях · финишное покрытие и толщина · подложка и предварительная обработка · готовые детали или представительные образцы · чертёж/фотографии детали · макет маркировки и наименьший элемент · допустимый слой остановки · требования к электрике/коррозионной стойкости/износостойкости · метод считывания/верификации · размер партии · оснастка/автоматизация · вытяжка и место назначения/напряжение · инструкции по отправке образцов.