
Лазерная маркировка анодированного алюминия
Да. Анодированный алюминий обычно можно маркировать лазером, но приемлемый результат зависит от сплава, типа анодирования, цвета, уплотнения, текстуры поверхности, геометрии детали и требуемой маркировки. Первое решение не сводится к тому, может ли лазер сделать видимую маркировку, а к тому, может ли он обеспечить требуемый контраст, долговечность и повторяемость без недопустимого повреждения анодированной поверхности или алюминия под ней.
Запросить тестовое испытание Обсудить анодированные деталиМожно ли лазерно маркировать анодированный алюминий?
Да. Анодированный алюминий обычно подходит для лазерной маркировки, но полезное окно процесса определяется системой анодированной поверхности и требуемым результатом. Видимая метка — это лишь отправная точка; при утверждении для производства также следует учитывать стабильность, читаемость, долговечность и то, изменяет ли процесс защитный анодированный слой больше, чем допускает применение.
Светлый или белый контраст
Светлая на вид метка может возникать из-за изменения внутри анодированной поверхности, частичного удаления окрашенного слоя или обнажения более светлого алюминия под ним. Испытание образца должно подтвердить, какое взаимодействие создает принятый внешний вид.
Тёмный контраст или контраст со сдвигом тона
Более тёмные результаты могут быть возможны на отдельных анодированных поверхностях, но оттенок зависит от системы анодирования, сплава и параметров импульсов. Не рассматривайте “чёрный” как гарантированный результат без испытания с подобранным цветом.
Стабильность производства
Оттенок от детали к детали, глянец, направление браширования, состояние слоя и партия анодирования могут изменять воспринимаемый контраст. Для утверждения следует использовать согласованный эталон, освещение для контроля и образцы, соответствующие производству.
Определите анодированную поверхность перед выбором параметров
“Анодированный алюминий” — это поверхностная система. Сплав, тип анодирования, краситель, уплотнение, текстура и последующая обработка влияют на поглощение и рабочий диапазон процесса.
Подтвердите производственную поверхность, а не только название цвета
Приведённые ниже эталонные изображения помогают объяснить переменные, которые нужно проверять, но цвет анодирования сам по себе не определяет сплав, тип анодирования, толщину слоя, уплотнение или отклик на лазерное воздействие. Используйте детали или образцы, соответствующие производству, для окончательного решения по процессу.
Цвет и краситель
Анодирование черного, красного, синего, золотого и натурального цветов может давать разный контраст и реакцию на нагрев. Проверяйте каждый производственный цвет, а не экстраполируйте по одному образцу.
Слой и уплотнение
Толщина анодного слоя, уплотнение пор и обработка твердым анодированием влияют на то, насколько легко слой просветляется и насколько долговечной остается маркировка.
Текстура и глянец
Линии браширования, дробеструйная обработка, следы механической обработки и полированные участки меняют воспринимаемый контраст белого и могут выявлять неоднородность после маркировки.
Деталь и постобработка
Маскирование, очистка, прозрачные покрытия, сборка и воздействие износа могут изменить приемлемый внешний вид. Отправляйте деталь в том виде, в каком она поступит в производство.
Где применяются анодированные алюминиевые детали и почему на них наносится маркировка?
Анодированный алюминий часто применяется там, где лёгкой металлической детали также нужна коррозионная стойкость, контролируемая отделка или прочная декоративная поверхность. Лазерная маркировка используется, когда идентификацию, прослеживаемость или брендинг необходимо нанести без этикеток, чернил или отдельных табличек.
Корпуса и панели электроники
Маркируйте идентификаторы модели, серийные номера, порты, обозначения органов управления, сведения о безопасности или брендинг, сохраняя внешний вид готового металла.
Промышленные шильдики и приборы
Добавляйте постоянные номера деталей, шкалы, идентификаторы активов, эксплуатационные обозначения или информацию о машине, которые должны оставаться читаемыми при обращении и очистке.
Механические и транспортные компоненты
Используйте серийные номера, коды партий, идентификаторы поставщиков или сборочные обозначения для прослеживаемости там, где анодирование уже является частью процесса защиты поверхности.
Потребительские и премиальные металлические детали
Создавайте логотипы, идентификаторы продуктов и декоративные метки там, где контраст, качество краёв и визуальная согласованность важны не меньше, чем базовая читаемость.
Что обычно маркируют на анодированном алюминии?
Содержание маркировки определяет размер элемента, требования к верификации и то, насколько важна визуальная согласованность. Определите наименьший реальный элемент и фактический формат данных перед тестированием образца.
Логотипы и брендинг
Внешний вид обычно является приоритетом. Оценивайте чёткость краёв, равномерность заливки, контраст и согласованность по всем утверждённым цветам анодирования.
Номера деталей и серийные номера
Читаемость и повторяемость важнее, чем один привлекательный образец. Подтвердите минимальную высоту текста и источник производственных данных.
QR-коды и коды Data Matrix
Определение ячейки, свободную зону, контрастность и работу верификатора следует проверять при реальном размере кода, а не оценивать только на глаз.
Этикетки, символы и шкалы
Панели управления, приборы и корпуса могут нуждаться в значках, обозначениях портов, шкалах или функциональных маркировках, которые должны оставаться читаемыми после очистки и обращения.
Какого результата маркировки вы пытаетесь достичь?
Определите визуальный и функциональный критерий приемки до выбора параметров. Похожая по внешнему виду марка может быть получена в результате различных взаимодействий с анодированной поверхностью, поэтому только по внешнему виду нельзя судить о том, была ли оксидная пленка модифицирована, частично удалена или полностью пробита.
| Целевой результат | Физический эффект для проверки | Приемочные проверки |
|---|---|---|
| Белая или светлая метка | Изменение цвета поверхности, модификация в пределах анодированного слоя, частичное удаление слоя или обнажение подложки — все это может давать светлый внешний вид в зависимости от системы поверхности | Контраст, качество кромок, фактическое состояние слоя, износостойкость и остается ли коррозионная защита приемлемой |
| Темная метка или метка со сдвигом тона | Контролируемое изменение цвета или модификация поверхности в пределах рабочего термического и импульсного окна | Воспроизводимость оттенка, тепловой ореол, читаемость кода и отсутствие недопустимых искажений или повреждений поверхности |
| Логотип или код с согласованным цветом | Воспроизводимое взаимодействие при одинаковом цвете, текстуре, стеке слоёв и партии поставщика | Отклонение от утверждённого эталона, вариация партии, направление сканирования и метод контроля |
| Мелкий 2D-код или серийный номер | Формирование элементов в анодированной поверхности или сквозь неё с сохранением чёткости ячеек | Размер ячейки, свободная зона, результат верификатора, повторяемость фокусировки и время цикла |
| Более глубокое гравирование | Преднамеренное удаление глубже анодированного слоя, в алюминиевую подложку | Глубина, заусенцы, шероховатость, подверженность коррозии, конструктивные ограничения и требования к последующей очистке |
Как форма, толщина и размер детали изменяют процесс?
Та же анодированная поверхность может потребовать другой настройки оборудования, если деталь становится изогнутой, тонкой, утопленной или больше поля маркировки. Геометрия влияет на фокусировку, накопление тепла, доступ луча, крепление и то, как должна позиционироваться деталь.
Плоские пластины и панели
Плоские детали обычно проще всего закреплять. Проверьте плоскостность, постоянное рабочее расстояние и то, помещается ли полная маркировка в требуемое поле без изменения положения.
Цилиндрические или изогнутые детали
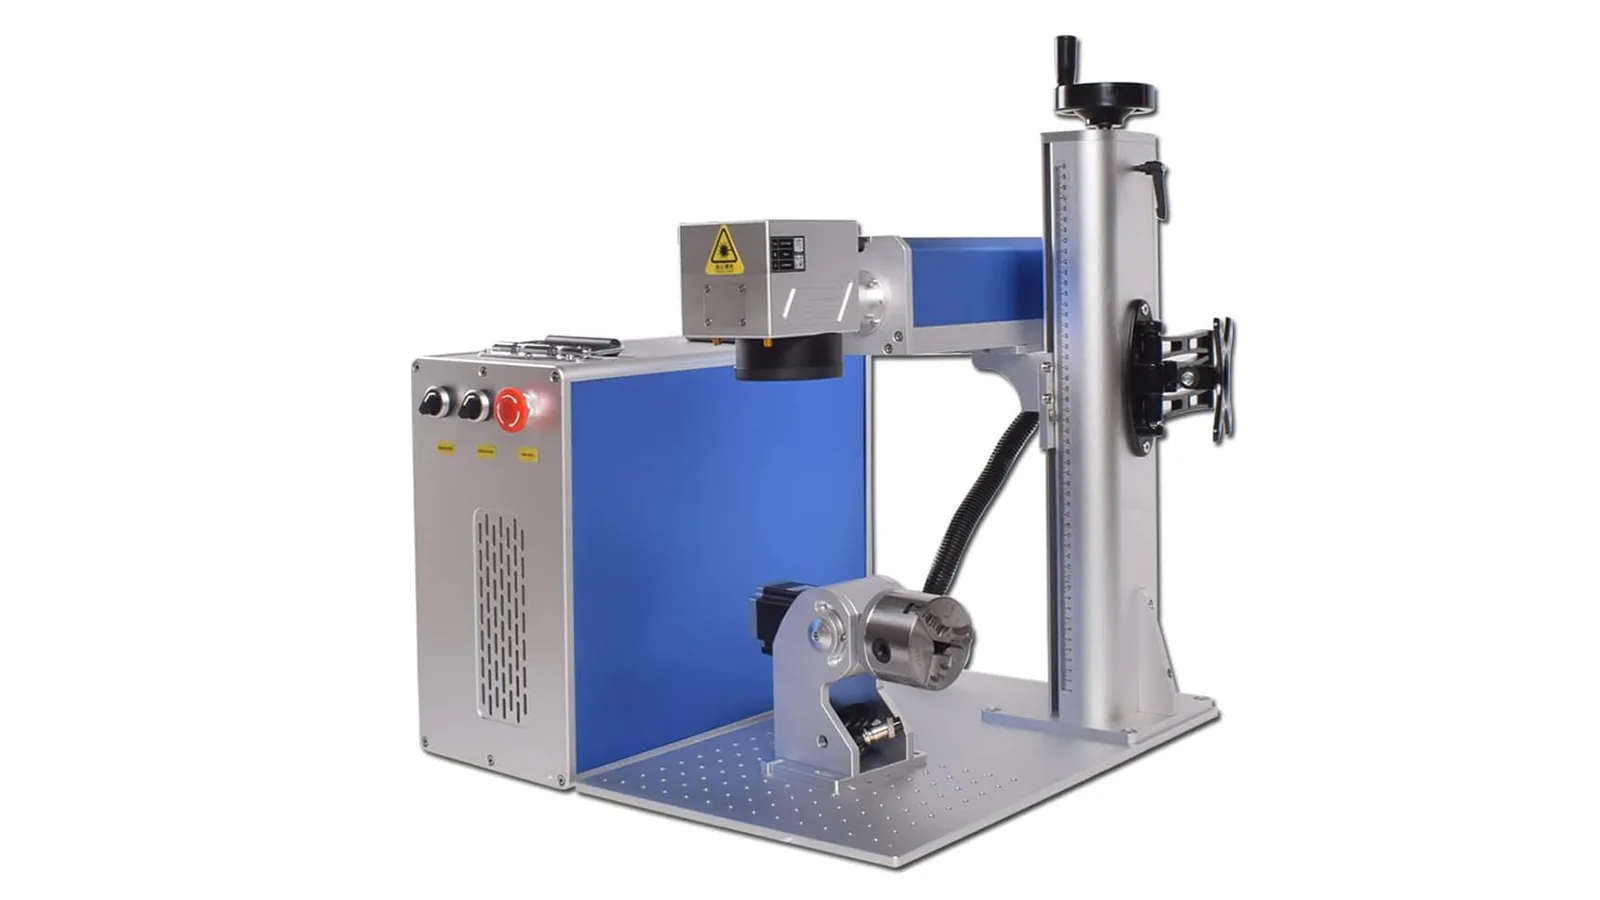
Кривизна изменяет фокусировку по всей маркировке. Для обработки по окружности может потребоваться поворотная ось; более сложные изменения высоты могут потребовать иной стратегии фокусировки или позиционирования.
Тонкостенные детали
Низкая тепловая масса может сделать локальный нагрев, деформацию или изменение блеска более заметными. Закрепление, параметры импульсов, стратегия сканирования и общее подводимое тепло становятся более важными.
Крупные или ступенчатые детали
Крупные корпуса могут выходить за пределы одного поля маркировки, тогда как углубления и перепады высоты могут выводить поверхность из фокуса. Размер поля, база детали, доступ луча и повторяемость перепозиционирования должны учитываться при выборе станка.
Какой лазерный маршрут стоит протестировать?
Волоконные и MOPA-волоконные источники являются распространёнными отправными точками для анодированного алюминия, поскольку они могут обеспечивать контролируемое изменение поверхности, селективное удаление и формирование контраста. Правильный выбор всё ещё зависит от цвета, толщины покрытия, ширины маркировки, чувствительности к нагреву и целевого времени цикла.
Используйте волоконные лазерные маркировочные станки в качестве начального маршрута для многих деталей. Рассмотрите MOPA, когда управление длительностью импульса может расширить окно контраста. УФ является селективным вариантом для мелких элементов или термочувствительных сборок и должен быть обоснован образцами.
| Источник | Потенциальная пригодность | Граница |
|---|---|---|
| Волоконный, около 1064 нм | Модификация поверхности, селективное удаление, формирование контраста, логотипы, серийные номера и множество 2D-кодов | Белый контраст и тепловой эффект зависят от красителя, герметизации и сплава. |
| Волоконный MOPA | Настройка импульсов для контроля оттенка, тонкой детализации или снижения тепловложения | Более широкие возможности управления не отменяют необходимость проверки на образце с подобранным цветом. |
| УФ, часто 355 нм | Отдельные работы с мелкими элементами или термочувствительными компонентами | Перед выбором оцените стоимость, производительность и фактический контраст. |
| CO2 | Некоторые органические покрытия или неметаллические компоненты в сборке | Не является стандартным первым вариантом для прямой маркировки анодированного алюминия. |
Каковы распространённые риски и режимы отказов?
Большинство неисправностей вызвано не просто “слишком большой мощностью” или “слишком малой мощностью”. Они часто возникают из-за взаимодействия между вариациями поверхности, фокусировкой, тепловложением, стратегией сканирования и критерием приемки. Сначала диагностируйте видимый симптом, затем проверяйте переменные, которые с наибольшей вероятностью его вызывают.
| Неисправность | Типичные способствующие факторы | Что проверять далее |
|---|---|---|
| Слабый, серый или неоднородный контраст | Отличие цвета анодирования или партии, уплотнение, недостаточное или нестабильное окно процесса, изменение фокусировки | Сравните соответствующие производству партии, положение фокусировки и соседние окна параметров. |
| Дымка по краям, полосность или изменение глянца | Избыточное локальное тепло, стратегия штриховки, направление сканирования, направление браширования или перекрытие проходов | Проверьте параметры импульсов, скорость, шаг штриховки, порядок проходов и направление текстуры поверхности. |
| Непредвиденное обнажение подложки | Чрезмерное удаление, тонкий анодный слой или повторные проходы | Проверьте, допускает ли приемлемый результат удаление оксида и остается ли защита от коррозии достаточной. |
| Плохая верификация QR-кода или Data Matrix | Размер элемента, низкий контраст, ошибка фокусировки, деформация ячеек или неоднородный фон | Проверьте фактический размер кода с помощью верификатора и отрегулируйте фокус, геометрию ячеек и технологический запас. |
| Деформация детали или тепловой ореол | Геометрия тонких стенок, накопление тепла, плохой теплоотвод или чрезмерная выдержка | Проверьте опоры приспособления, последовательность сканирования, параметры импульсов и суммарное локальное тепловложение. |
| Потеря контраста после очистки или износа | Взаимодействие с поверхностью недостаточно долговечно для условий последующей эксплуатации | Повторите требуемое испытание на истирание, воздействие растворителей, пота, УФ-излучения, нагрева или очистки на утверждённой производственной поверхности. |
Создайте окно параметров, а не одну настройку
Полезный тест на осуществимость варьирует за раз одну контролируемую группу параметров и фиксирует как внешний вид, так и функциональные эффекты. Значения следует подбирать на реальном станке, линзе, сплаве и партии анодирования, а не копировать из постороннего образца.
| Группа переменных | Что сравнивать | Что записывать |
|---|---|---|
| Лазерный источник и импульс | Тип источника, длительность импульса, если регулируется, частота и энергия импульса | Реакция «светлый/тёмный», тепловой ореол, качество края и допустимый технологический запас |
| Подвод энергии | Средняя мощность, скорость сканирования, число проходов и шаг штриховки | Изменение поверхности, обнажение подложки, время цикла и повторяемость |
| Луч и фокусировка | Линза/поле, размер пятна, положение фокуса и разброс высоты детали | Минимальный размер элемента, ширина края, качество кода и допуск по фокусу |
| Стратегия сканирования | Направление заполнения, перекрестная штриховка, контурные проходы и порядок маркировки | Полосность, взаимодействие с направлением щётки, углы и визуальная однородность |
| Партия поверхности | Каждый сплав, цвет анодирования, толщина, герметизация и партия поставщика | Вариация от детали к детали относительно утверждённого эталона при контролируемом освещении |
Храните запись об утверждении вместе с утверждённым образцом
Записывайте версию параметров, станок и линзу, материал и партию анодирования, освещение при контроле, настройку считывателя или верификатора, результат испытания на стойкость и любые признаки обнажения подложки. Это делает принятый результат воспроизводимым, а не заставляет полагаться на единственный визуальный образец.
Контрольный список испытаний образцов для анодированного алюминия
Для производственного утверждения требуются тот же сплав, цвет анодирования, состояние слоя и постобработка, что и у конечной детали. Фотографии или неанодированные образцы полезны для обсуждения, но не могут подтвердить однородность цвета.
| Входные данные | Предоставьте | Проверьте |
|---|---|---|
| Поверхность | Сплав, тип анодирования, код красителя/цвета, толщина, уплотнение и текстура | Образец соответствует поставщику и условиям производственной партии. |
| Графика | Логотип, текст, серийный номер, QR/Data Matrix, минимальный элемент и расположение маркировки | Читаемость и качество краёв в реальном размере. |
| Целевой внешний вид | Белый, тёмный, с изменением тона или подобранный по цвету результат с эталонными изображениями | Визуальное отклонение при согласованном освещении и угле обзора. |
| Долговечность | Абразивное воздействие, растворители, пот, УФ-излучение, нагрев, коррозия или воздействие при сборке | После испытаний метка остается в пределах допустимого диапазона. |
| Производство | Время цикла, загрузка, вариация фокуса, оснастка и источник данных | Полный цикл ячейки и повторяемость, а не только скорость сканирования. |
| Безопасность | SDS покрытия, чистящие средства, ограничения по вытяжке и защитному корпусу | Ограждения и системы отвода дыма соответствуют полной конфигурации установки. |
Отправьте готовую анодированную деталь
Включите репрезентативные детали или образцы для каждого производственного цвета. Если после маркировки следует этап нанесения прозрачного покрытия, маскирования, сборки или очистки, включите эту последовательность в план валидации.
Как выбирается окончательная конфигурация оборудования?
Одно лишь название материала не определяет, какой станок нужен. Окончательная конфигурация должна следовать утверждённому результату образца и тому, как реальную деталь необходимо позиционировать, маркировать, проверять и обрабатывать в производстве.
| Производственный входной параметр | Следствие для конфигурации |
|---|---|
| Требуемая контрастность и утверждённое технологическое окно | Подтверждает, является ли стандартный волоконный лазер, MOPA-волоконный лазер или другой проверенный вариант источника лучшей начальной конфигурацией. |
| Размер маркировки и наименьший элемент | Определяет выбор линзы и размера поля с компромиссом между зоной покрытия, размером пятна, допуском фокусировки и требуемой детализацией. |
| Плоская, цилиндрическая, изогнутая деталь или деталь с изменяющейся высотой | Определяет, достаточно ли плоского приспособления или же следует рассмотреть поворотное позиционирование, дополнительные оси, регулировку высоты или другую стратегию фокусировки. |
| Вариация положения от детали к детали | Может потребоваться более надежное закрепление, контроль баз или позиционирование с помощью машинного зрения, если при ручном размещении не удается обеспечить требуемую повторяемость. |
| Статичное изображение или переменные данные | Определяет требования к контроллеру, программному обеспечению и вводу данных для серийных номеров, кодов или интеграции с производственной базой данных. |
| Время цикла и способ загрузки | Определяет, достаточно ли ручного рабочего места или следует оценить возможность применения более быстрой обработки, индексации, конвейера или автоматизации под конкретный проект. |
| Доступ оператора, отражение и дымовые выделения | Определяет решения по корпусу, блокировке, вытяжке и оснастке для всей системы, а не только для лазерного источника. |
Что включить в запрос предложения
Отправьте производственную деталь или представительные образцы, информацию о сплаве и анодировании, макет или код, целевой внешний вид, размер и расположение маркировки, ожидаемое время цикла, способ загрузки, годовой или партийный объем, требования к данным, критерии стойкости, а также любые ограничения по корпусу или вытяжке. Затем результат на образце можно преобразовать в конфигурацию станка, линзы, оснастки и системы загрузки/перемещения.
Контроль лазерного излучения, отражения и дымоудаления
Результат на образце не определяет класс безопасности всей машины. Оценка безопасности должна охватывать длину волны источника, корпус, точки доступа, приспособления, вытяжку и способ, которым оператор загружает или обслуживает систему.
Невидимое лазерное излучение
В волоконных и MOPA-системах обычно используется невидимое ближнее инфракрасное излучение. Прямое облучение, а также зеркальные или диффузные отражения от алюминия должны контролироваться на уровне всей оптической и механической конструкции.
Корпус и доступ
Закрытую рабочую станцию следует проверить на наличие блокировок, пригодность смотрового окна, срабатывание аварийного останова и отверстия, созданные нестандартными приспособлениями. Одно только ограждение не доказывает, что итоговая система соответствует классу 1.
Открытые или автоматизированные ячейки
Открытые установки могут требовать контролируемой лазерной зоны и обученных операторов. Автоматизированные ячейки также нуждаются в заданном безопасном состоянии для доступа, неисправностей, устранения застреваний, технического обслуживания и потери вытяжки.
Дым и остатки на поверхности
Изучите красители для анодирования, герметики, прозрачные покрытия, масла, очистители и клеи, используя информацию от поставщика или SDS. Местную вытяжку и фильтрацию следует выбирать с учетом фактического сочетания поверхностных слоев и скорости удаления.
Ориентация приспособления
Угол расположения детали, полированные кромки и отражающие приспособления могут перенаправлять энергию. Проверяйте закрепление заготовки, ловушки луча и органы управления фокусировкой для каждой производственной ориентации.
Граница глубокой маркировки
Если маркировка проникает в алюминиевую подложку, оценивайте глубину, конструктивное сечение, усталостную прочность, коррозионную защиту и последующую отделку, а не только внешний вид.
Вопросы и ответы по лазерной маркировке анодированного алюминия
Может ли лазер удалить анодированный слой, не прорезая глубоко алюминий?
Часто — да, если энергия подбирается с учётом толщины слоя и требуемого контраста. Глубину удаления, дымку по краям и обнажение подложки всё равно необходимо проверять на конечном цвете и сплаве.
Гарантировано ли появление белого следа на черном анодированном алюминии?
Нет. Чёрное анодирование часто обеспечивает сильный исходный контраст, но краситель, уплотнение, текстура и колебания процесса могут изменить результат. Утверждайте по эталонному образцу.
Можно ли нанести черную лазерную маркировку на анодированный алюминий?
Более темные или изменяющие оттенок метки могут быть возможны на отдельных поверхностях, но это зависит от процесса, и их не следует обещать без испытания с подбором цвета.
Какой лазер обычно оценивают в первую очередь?
Волоконный лазер или MOPA-волоконный лазер — распространенное начальное решение для анодированного алюминия. УФ-лазер можно рассматривать для отдельных работ с мелкими элементами или термочувствительных задач, если результат на образце это подтверждает.
Всегда ли пятно белесого цвета означает, что анодированный слой был удален?
Нет. Светлый внешний вид может быть результатом разных взаимодействий с анодированной поверхностью. Испытание на образце должно подтвердить, был ли слой изменен, частично удален или пробит до нижележащего алюминия, особенно когда важны коррозионная защита или износостойкость.
Что мне нужно отправить для пробного тестирования?
Отправьте окончательный цвет анодирования и сплав, информацию о слое, макет, целевой внешний вид, критерии долговечности, целевое количество циклов и любые SDS или ограничения по безопасности.
Отправьте окончательную анодированную поверхность и требования к маркировке
Укажите сплав, цвет и толщину анодирования, графическое изображение или код, целевой внешний вид, размер и положение маркировки, размеры и геометрию детали, ожидаемую продолжительность цикла, способ загрузки, критерии стойкости и ограничения по безопасности. Zhuorui Laser может использовать результат на образце, чтобы оценить маршрут лазерной обработки, линзу, приспособление, метод манипулирования и конфигурацию станка для следующего этапа расчёта стоимости.
Запросить ценуЗапрос по OEM и индивидуальным заказамСвязаться с нами