
Руководство по семейству материалов / состояние поверхности
Лазерная маркировка покрытий и обработки поверхности
Покрытие — это не обходной путь при выборе материала. Лазеру может потребоваться изменить, удалить или избирательно обнажить поверхностный слой, оставив металлическую, пластиковую или электронную подложку в пределах её допустимых параметров. В этом руководстве анодированные, окрашенные, с порошковым покрытием, гальванически покрытые, оксидированные и пластиковые поверхности с покрытием сравниваются по слою, который определяет технологическое окно.
Краткий ответ
Может ли лазер маркировать поверхность с покрытием?
Часто — да. Полезный ответ зависит от покрытия или обработки, нижележащей подложки, целевого эффекта и допустимых пределов для открытого основного материала, нагрева, остатков, внешнего вида и долговечности. Поэтому “металл с покрытием” — это лишь начальная классификация, а не полная спецификация процесса.
Сначала зафиксируйте, является ли целью изменение цвета, селективное удаление покрытия, читаемый контраст, изменение поверхности с индикацией вскрытия или чистый обнажённый слой. Затем определите точное семейство покрытия, состояние отверждения, толщину, цвет, глянец и адгезию. Одно и то же семейство лазеров может вести себя по-разному при изменении одной из этих переменных.
Определите, какой слой поглощает луч, а какой слой должен оставаться неизменным.
Отражательная способность, теплопроводность, чувствительность полимера и требования к открытому основанию изменяют окно.
Чистая фотография не является доказательством адгезии, коррозионной стойкости, считывания кода или выхода продукции.
Маршруты материалов
Выберите обработку поверхности, которая определяет решение
Сначала выберите ближайшее семейство поверхностей. Каждый маршрут сужает круг переменных покрытия, взаимодействия с подложкой, целевого эффекта и проверок долговечности, которые следует подтвердить на образце, репрезентативном для производства.
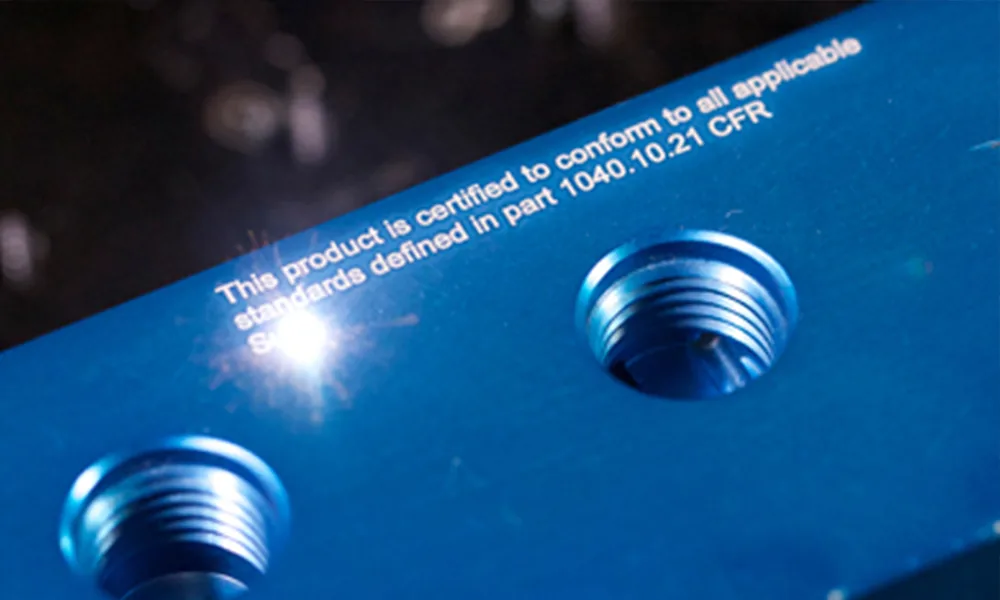
Анодированный алюминий
Оцените толщину оксидного слоя, цвет, блеск, сплав, белый или тёмный контраст, внешний вид открытого металла и износ после маркировки.
Открыть маршрут анодированного алюминия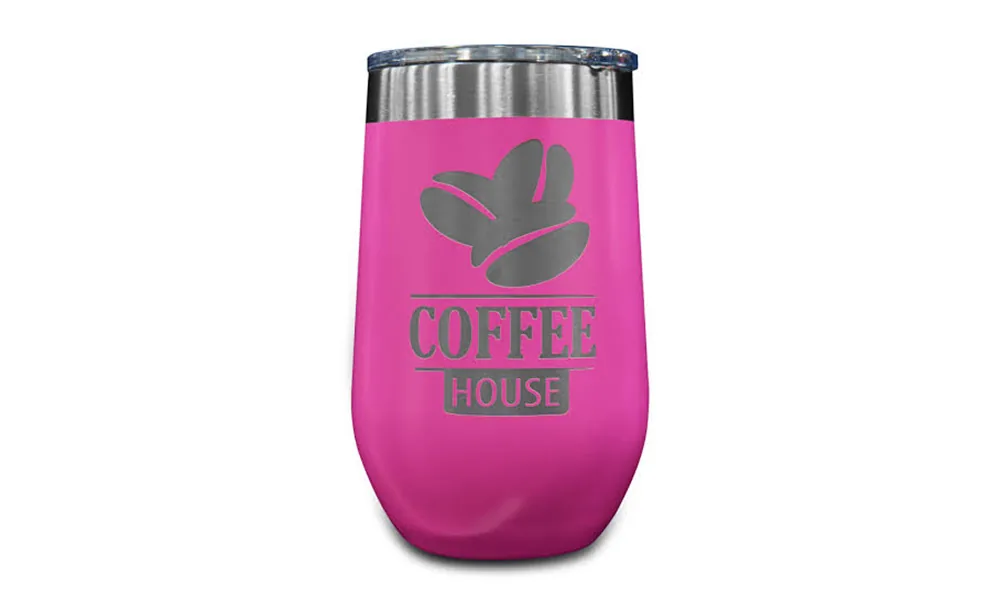
Окрашенный металл
Отделяйте абляцию краски от маркировки основного металла. Проверяйте химический состав краски, отверждение, качество кромок, остатки, воздействие коррозии и адгезию по периметру.
Открыть маршрут для окрашенного металла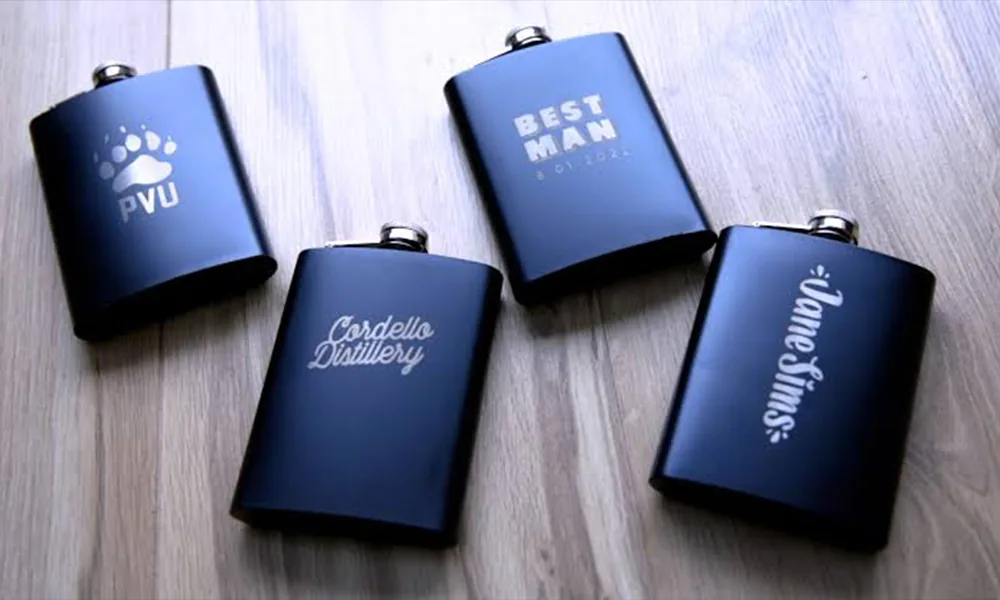
Металл с порошковым покрытием
Толщина порошкового покрытия и химический состав связующего влияют на удаление, факел, частицы, подрез и контраст обнажённого металла.
Открыть маршрут для металла с порошковым покрытием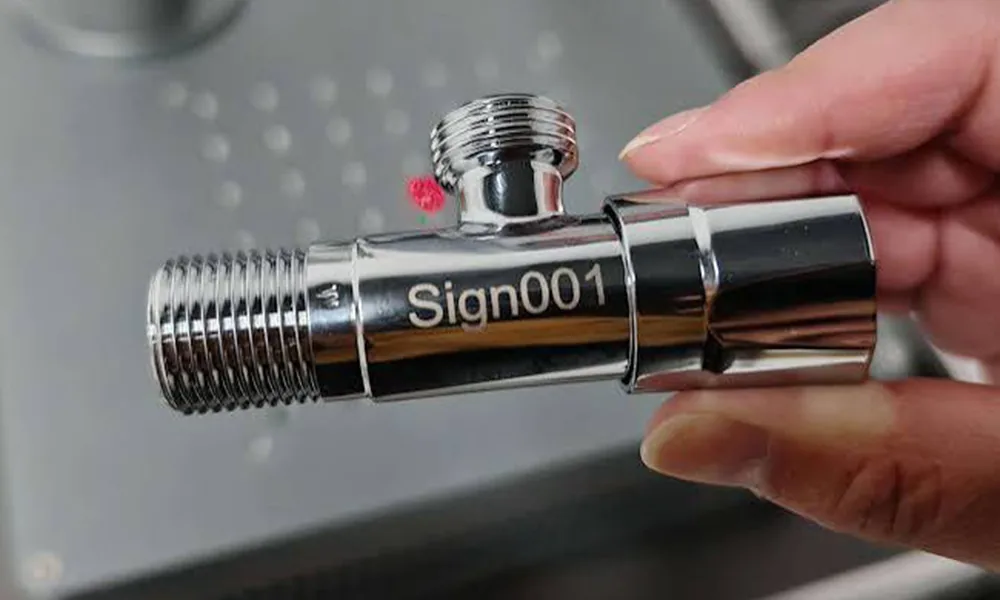
Металл с гальваническим покрытием
Никелевое, хромовое, золотое и многослойное гальваническое покрытие создают риски между слоями. Определите допустимое обнажение, шероховатость и границу адгезии.
Открыть маршрут для металла с гальваническим покрытием
Оксидные слои
Чёрное оксидирование и другие состояния оксидного слоя можно изменять или удалять, но основной сплав, стабильность оксида и требования к коррозионной стойкости остаются частью согласования.
Открыть маршрут для оксидного слоя
Пластики с покрытием
Окрашенные или лакированные полимерные детали сочетают абляцию покрытия с рисками плавления, коробления, дымообразования и контраста с основным пластиком.
Открыть маршрут для пластика с покрытиемРепрезентативные примеры маркировки на покрытой поверхности. Окончательный внешний вид и приемка процесса зависят от фактического стека покрытий, подложки и критериев испытаний.
Карта состояния поверхности
Определите структуру поверхностных слоев перед сравнением мощности оборудования
Первое полезное сравнение — между состоянием поверхности и подтверждающими данными приемки. Мощность, сканирующая головка и размер поля — это переменные конфигурации на последующих этапах, а не замена идентификации покрытия.
| Состояние поверхности | Целевой результат для определения | Переменные, которые сдвигают окно процесса | Подтверждающие данные перед утверждением |
|---|---|---|---|
| Анодированный алюминий | Белый контраст, темный контраст, контролируемое удаление оксида или изменение цвета | Сплав, толщина анодного слоя, краситель, блеск, отражательная способность, внешний вид обнаженного металла | Равномерность контраста, истирание, воздействие очистителя и проверка на коррозию при необходимости |
| Краска или порошковое покрытие | Селективная абляция с чистой кромкой и заданным стопорным слоем | Связующее, пигмент, отверждение, толщина, адгезия, базовая отражательная способность и шлейф | Контроль кромки, остатки, адгезия окружающих участков, коррозия или воздействие растворителя |
| Поверхность с гальваническим покрытием | Изменение поверхности или контролируемое удаление слоя без повреждения следующего слоя | Стек гальванических покрытий, толщина, твёрдость, подложка, подтравливание и допустимое обнажение | Граница слоя, шероховатость, адгезия, электрические требования или требования к коррозионной стойкости |
| Оксидный слой | Стабильное изменение цвета или воспроизводимое удаление до сплава | Химия оксида, сплав, предварительная очистка, масло, пассивация и окружающая среда | Однородность цвета, повторное окисление, очистка, испытание на коррозию и износ |
| Пластик с покрытием | Удаление покрытия или создание контраста без недопустимого теплового повреждения основного пластика | Химия смолы, пигмента и покрытия, отверждение, толщина стенки, текстура и добавки | Коробление, плавление, выделение паров, качество кромки, адгезия и воздействие при эксплуатации |
Отправьте полный набор параметров: марку подложки, название обработки или покрытия, цвет, толщину (если известна), состояние отверждения, качество поверхности, историю очистки и точное место нанесения маркировки. Неизвестные покрытия следует оставлять в качестве переменной тестирования, а не считать их непокрытым материалом.
Контекст реальной детали
Где используются детали с покрытием и почему их маркируют?
Поверхности с покрытием встречаются на корпусах, панелях, кронштейнах, элементах управления, разъёмах и готовых компонентах, где покрытие обеспечивает внешний вид, изоляцию, износостойкость, защиту от коррозии или функциональную поверхность. Лазерная маркировка обычно применяется, когда идентификация должна быть неудаляемой, точной или интегрированной в готовую деталь без добавления этикетки.
Автомобильные и электромобильные детали
Окрашенные, с порошковым покрытием, гальваническим покрытием и анодированные кронштейны, корпуса, отделочные детали и электрические компоненты могут нуждаться в долговечной прослеживаемости, идентификации при сборке, символах безопасности или читаемых кодах без недопустимого отслаивания покрытия или коррозионного воздействия.
Электроника и электротехника
Анодированные корпуса, панели управления с покрытием, разъёмы и переключательные компоненты часто маркируются для идентификации модели, обозначений портов, серийных данных, номиналов или кодов, сохраняя внешний вид и электрические или защитные функции поверхности.
Медицинские и приборные детали
Корпуса, ручки и компоненты приборов с покрытием или подвергнутые обработке могут требовать долговечной идентификации и прослеживаемости, при этом маркированная зона должна по-прежнему соответствовать требованиям проекта к очистке, износу и приемке поверхности.
Промышленная и потребительская фурнитура
Панели станков, инструменты, детали бытовой техники, шильдики и готовая фурнитура могут нуждаться в постоянных логотипах, предупреждениях, серийных номерах, шкалах или селективном удалении покрытия, которое остаётся визуально одинаковым по производственным партиям.
Содержимое маркировки
Что обычно маркируют на деталях с покрытием?
Требуемое содержимое меняет характер испытания, поскольку мелкий текст, машиночитаемые коды, тонкие надписи на панелях и широкие графические элементы, создаваемые удалением покрытия, предъявляют разные требования к размеру пятна, качеству кромок и окну процесса.
- Логотипы, фирменные знаки и декоративная графика.
- Номера моделей, серийные номера, информация о партии или лоте.
- QR-коды, коды Data Matrix и другие машиночитаемые идентификаторы.
- Предупреждающие символы, надписи на панелях управления, шкалы, индикаторы и обозначения портов.
- Селективное удаление покрытия, обнажающее контрастный металл, пластик или нижний слой в качестве видимой метки.
Пришлите фактический макет или размер кода, а не только общую зону маркировки. Большая панель с малым размером ячейки Data Matrix может потребовать другой оптической настройки, чем крупный логотип на той же поверхности с покрытием.
Целевой эффект
Какой результат вы хотите получить на поверхности с покрытием?
Одно только название покрытия не определяет выбор процесса. Сначала определите физическое изменение поверхности: сохранить покрытие и изменить его внешний вид, удалить покрытие, чтобы обнажить подложку, или остановиться на заданном слое в многослойной структуре. Затем определите приемлемый результат — например, читаемость, долговечность, качество краёв или допустимое обнажение подложки, — которого должно достичь выбранное изменение поверхности.
Изменение цвета или контраста
Создайте видимый контраст, сохраняя покрытие или обработанный слой по существу неповреждённым. Проверьте однородность цвета, изменение блеска, тепловой эффект и эксплуатационную долговечность.
Селективное удаление покрытия
Удалите краску, порошковое покрытие, лак или другой верхний слой, чтобы обнажить контрастирующую подложку. Качество кромок, остатки, адгезия вокруг метки и повреждение основного материала становятся основными критериями приёмки.
Контролируемое обнажение слоя
Остановитесь на заданном слое в гальванических или многослойных поверхностях без недопустимого подреза или повреждения следующего слоя. Этот способ требует чётко определённого стоп-слоя и метода контроля.
Приёмка: читаемость и долговечность
Это не четвёртый механизм обработки поверхности. Это уровень приёмки, который может применяться к изменению цвета, удалению покрытия или контролируемому обнажению слоя. Определите требуемую читаемость, качество кромок, стойкость к истиранию, растворителям, коррозии или эксплуатационным нагрузкам до утверждения результата.
Геометрия и масштаб детали
Как форма детали, толщина покрытия и размер влияют на маркировку?
Процесс, который работает на плоском образце, может измениться, когда реальная деталь изогнута, тонкостенна, имеет углубления, крупная или покрыта слоем переменной толщины. Геометрия влияет на фокусировку, доступ, тепловой поток и на то, насколько стабильно можно достичь стопорного слоя.
Толщина покрытия
Эффект: более толстые или менее однородные слои могут требовать большей энергии удаления или большего числа проходов и могут увеличивать разброс остатков или повреждений подложки. Проверьте: номинальная толщина, диапазон по партии и должен ли быть обнажён чистый стопорный слой.
Изогнутые или цилиндрические детали
Эффект: изменение высоты и угла поверхности может вывести маркировку за пределы проверенного окна фокусировки. Проверьте: требуется ли управляемая ориентация, поворотная ось или 3D-компенсация фокуса.
Тонкие стенки и термочувствительные детали
Эффект: пластики с покрытием и тонкие металлические участки могут деформироваться, плавиться или проявлять распространение тепла до завершения нужной маркировки. Проверьте: толщина стенки, поддержка, стратегия импульсов и допустимое тепловое изменение.
Крупные, углубленные или многоуровневые детали
Эффект: размер поля, угол доступа, помехи от оснастки и перепад высот могут ограничивать систему с фиксированным фокусом. Проверьте: рабочая зона маркировки, наименьший элемент, требования к перемещению и может ли одна настройка обеспечить доступ ко всем точкам маркировки.
Условное направление лазера
Какой лазерный маршрут следует проверить первым?
Универсального “лучшего лазера” для поверхностей с покрытием не существует. Лазерный источник стоит проверять, когда его длина волны, импульсные характеристики, размер пятна и тепловложение соответствуют покрытию и допустимому состоянию подложки.
- Волоконный лазер или MOPA: часто проверяются для металлических подложек и выбираются для анодированных, окрашенных, порошковых или оксидных поверхностей, где требуется удаление или контраст.
- УФ: может проверяться для мелкой детализации, тонких или термочувствительных покрытий, пластиков с покрытием и узких тепловых допусков.
- CO2: может быть рассмотрен для подходящих органических покрытий или более значительных воздействий, когда подложка, факел и распространение тепла остаются приемлемыми.
- Зелёный: зависящий от проекта скрининг для отражающих или чувствительных к поглощению структур; требуется подтверждение на реальных образцах перед направлением на оборудование.
| Семейство источников | Может быть проверено на | Граница |
|---|---|---|
| Волоконный / MOPA | Покрытия на металлической основе, анодированные слои, выбранные оксидные и гальванически покрытые поверхности | Отражательная способность, повреждение открытого основания, качество кромки и структура слоёв по-прежнему определяют окно. |
| UV | Тонкие метки, тонкие покрытия, термочувствительные плёнки и пластики с покрытием | Необходимо проверить химический состав покрытия, фокусировку, загрязнение и улавливание шлейфа. |
| CO2 | Выбранные полимерные покрытия и более крупные видимые эффекты | Тепловое распространение, остатки, дым и повреждение основного пластика или клея могут ограничить маршрут. |
| Зеленый | Условные отражающие или чувствительные к поглощению поверхностные слоистые структуры | Не обобщайте прозрачный или отражающий отклик одного покрытия на другое. |
Используйте это сравнение источников, чтобы решить, что в первую очередь заслуживает тестирования на образцах. Окончательную мощность, импульсные возможности, размер поля, корпус, перемещение и элементы управления следует выбирать только после того, как реальная деталь с покрытием обеспечит приемлемое окно процесса.
Минимальная граница промышленной безопасности
Испытание поверхности не заменяет оценку лазерной опасности
Детали с покрытием и отражающие детали влияют как на осуществимость процесса, так и на требуемые средства защиты оборудования. Полностью смонтированная система, доступное излучение и режим работы определяют классификацию лазера и меры управления.
- Невидимое излучение
- Волоконные и MOPA-системы обычно используют ближнее инфракрасное излучение с длиной волны около 1064 нм. Отсутствие видимого луча не означает отсутствие опасного излучения.
- Прямые и отражённые траектории
- Необходимо оценивать прямое, зеркальное и диффузное отражение. Блестящее гальваническое покрытие, открытый металл и наклонные поверхности могут перенаправлять энергию по мере удаления покрытия.
- Ограждение и блокировки
- Если позволяет процесс, предпочитайте закрытую рабочую станцию с блокировками. Сама по себе крышка не обеспечивает статус класса 1; проверьте весь корпус, смотровое окно, панели доступа и цепь безопасности.
- Эксплуатация с доступным излучением класса 4
- Если опасное излучение по-прежнему доступно, используйте контролируемую зону, обученный персонал, подходящие поглотители пучка или барьеры и защиту, рассчитанную на соответствующую длину волны, в рамках программы лазерной безопасности предприятия.
- Оснастка и нештатная остановка
- Располагайте отражающие детали и оснастку в сторону от персонала и проемов. Проверьте блокировки дверей, работу аварийной остановки, логику перезапуска и безопасный доступ при настройке, застреваниях и обслуживании.
- Испарения и неизвестные покрытия
- Обеспечьте локальное улавливание дымового шлейфа и изучите данные о безопасности покрытия, подложки, пигмента, клея и плёнки для очистки. Уточните требования к фильтрации и утилизации, прежде чем обрабатывать неизвестный стек.
Этот раздел — граница закупки и испытаний, а не процедура безопасной работы и не сертификация класса лазера. Окончательные меры контроля требуют документированной оценки установленного оборудования, процесса, рабочего места и применимых местных требований.
Диагностика неисправностей
Ознакомьтесь с режимом отказа, прежде чем увеличивать мощность
Слабый или неравномерный след может означать неправильный слой, фокусировку, загрязнение, тепловой путь или определение критериев приемки. Сначала проведите диагностику стека и свидетельств.
Неравномерное удаление
Проверьте: толщина покрытия, глянец, фокусировка, плоскостность, загрязнение и перекрытие сканирования. Решение: стандартизируйте поверхность или пересмотрите матрицу испытаний, прежде чем добавлять энергию.
Ореол или подрез
Проверьте: распространение тепла, поведение импульса, выдержка на кромке, адгезия и стопорный слой. Решение: уменьшите тепловую связь или измените направление источника.
Остатки или дымовой шлейф
Проверьте: связующее, пигмент, оксид, масло, химия очистки и улавливание вытяжкой. Решение: проверьте SDS, фильтрацию и последующую очистку с ответственным за безопасность.
Повреждение основы
Проверьте: обнажённая подложка, отражательная способность, плавление, шероховатость, коррозионные или электрические ограничения. Решение: отклоните маршрут, если граница подложки выходит за пределы допустимого.
Валидация образца
Отправьте полную поверхность и определите, что означает “хорошо”.
Полезный тест использует детали серийного производства с реальным покрытием, отделкой, цветом и подложкой. Универсальный образец может показать механизм, но он не может подтвердить адгезию, коррозионную стойкость, считывание кода или повторяемость в производстве.
- Идентификация материала: марка подложки, название покрытия или обработки, поставщик и партия.
- Слои поверхности: цвет, глянец, толщина, если известна, отверждение, слои покрытия, масляная или очищающая плёнка.
- Целевая метка: графическое изображение, наименьший элемент, расположение маркировки, направление контраста и предел открытого слоя.
- Приёмка: визуальный класс, считыватель или верификатор, воздействие истирания/растворителя/коррозии, остаток и правило отбраковки.
- Производственный контекст: геометрия детали, количество, вариация партии, приспособление, целевое время цикла и граница извлечения.
Ожидаемый результат проверки
Что должно быть результатом завершённого анализа материала
Полезный анализ замыкает цикл между представленной поверхностью и условным направлением по оборудованию. В нём должно быть задокументировано:
- Идентификация образца, класс подложки, покрытие или обработка, партия и измеренная или заявленная поставщиком толщина.
- Изображения до и после с чётко обозначенными обработанной зоной, стопорным слоем и любой открытой подложкой.
- Отобранное семейство источников и системные допущения без представления тестового окна в качестве универсального производственного рецепта.
- Результаты по согласованным критериям: кромка, остатки, повреждение основы, контраст, читаемость и истирание, воздействие растворителя или коррозии при необходимости.
- Открытые риски, следующий шаг валидации и то, остаётся ли проект стандартной рабочей станцией или требует дополнительной инженерной проработки.
Конфигурация машины
Как результат по образцу определяет конфигурацию машины?
Успешный образец устанавливает пригодное окно процесса, но сам по себе не определяет всю машину. Окончательная конфигурация должна также соответствовать размеру маркировки, наименьшему элементу, геометрии детали, способу загрузки, диапазону фокусировки, потребности в вытяжке, целевому времени цикла и средствам управления производством.
- Характеристики источника и импульсов: следуйте проверенному окну процесса для покрытия/подложки, а не выбирайте мощность только по названию материала.
- Линза и поле маркировки: сопоставьте требуемый размер маркировки и наименьшую критическую особенность, не предполагая, что большее поле автоматически сохраняет ту же детализацию.
- Приспособление или поворотное устройство: используйте контролируемое позиционирование, когда ориентация, повторяющееся расположение или маркировка по окружности должны оставаться стабильными.
- Машинное зрение: добавляйте распознавание, когда положение или ориентация детали меняется; машинное зрение не корректирует неконтролируемое изменение высоты или нестабильное обращение с деталью.
- 3D или движение: оценивайте это, когда кривизна, изменение высоты или область покрытия выходят за проверенные пределы фокусировки и маркировки.
- Корпус и вытяжка: меры безопасности с учетом размеров и улавливание дымового факела вокруг фактического источника, химия покрытия, доступ к заготовке и способ загрузки.
- Индивидуальная интеграция: рассмотрите автоматическую загрузку, обмен данными с ПЛК/MES, проверку считывателя, контроль времени цикла, восстановление после сбоев и защиту на уровне ячейки в качестве требований проекта.
- Стандартная рабочая станция: остаётся подходящей, когда детали стабильны и плоские, загрузка повторяема, а поле, фокус, корпус и вытяжка уже проверены.
Часто задаваемые вопросы
Часто задаваемые вопросы по покрытиям и обработке поверхностей
Какой лазер лучше всего подходит для анодированного алюминия?
Волоконный лазер или MOPA часто проверяют для анодированного алюминия, но подходящий маршрут зависит от сплава, анодного слоя, красителя, желаемого контраста, внешнего вида открытого металла и требований к долговечности. Перед выбором оборудования используйте дочернюю страницу по анодированному алюминию и испытание образца, репрезентативного для производства.
Может ли лазер удалять краску или порошковое покрытие, не повреждая металл?
Селективное удаление может быть осуществимо, но химический состав краски или порошка, толщина, адгезия, отражательная способность основы, распространение тепла и выдержка на кромке определяют окно процесса. “Отсутствие повреждения основы” — это критерий приемки, который нужно проверять, а не гарантия по умолчанию.
Используется ли для металла с гальваническим покрытием тот же процесс, что и для окрашенного металла?
Нет. Гальваническое покрытие может быть многослойной структурой с разной твердостью, толщиной и пределами воздействия. Определите, какой слой можно изменять, и проверьте следующий слой, шероховатость, адгезию, а также требования к коррозионной стойкости или электрическим параметрам.
Могут ли одни и те же настройки лазера работать для разных цветов или партий покрытия?
Нельзя безопасно принимать это за допущение по умолчанию. Пигмент, глянец, степень отверждения, толщина покрытия, адгезия и состояние подложки могут смещать окно процесса, даже если название покрытия не изменилось. Проверяйте репрезентативные цвета и вариацию партий, когда важна стабильность производства.
Нужно ли отправлять образцы?
Для надежной рекомендации — да. Пришлите детали производственного уровня с полным набором слоев поверхности, графическим оформлением, наименьшим элементом, целевым эффектом, пределами приемки, информацией о партии и любыми доступными данными о покрытии или безопасности.
Квалификация образца
Пусть реальная поверхность выбирает лазерный маршрут
Используйте форму запроса расценок, чтобы начать рассмотрение материала с покрытием. Обозначьте запрос как испытание материала и укажите подложку, покрытие или обработку, толщину, если известна, целевой эффект, геометрию, макет, целевое количество циклов и измеримые критерии приемки. После этого Zhuorui Laser сможет сузить условный план источника перед настройкой станка.