
材料ファミリーガイド / 表面状態
コーティング&表面処理 レーザーマーキング
コーティングは材料選定を省略する近道ではありません。レーザーは、金属、プラスチック、または電子基板を許容限度内に保ちながら、表面層を変更、除去、または選択的に露出させる必要がある場合があります。本ガイドでは、プロセスウィンドウを制御する層ごとに、陽極酸化、塗装、粉体塗装、めっき、酸化処理、およびコーティングされたプラスチック表面を比較します。.
簡単な回答
レーザーはコーティングされた表面にマーキングできますか?
多くの場合、はい。有用な答えは、コーティングまたは処理、その下の基材、目的の効果、そして露出した母材、熱、残留物、外観、耐久性の許容限度によって異なります。したがって「コーティング金属」は出発点の分類であり、完全なプロセス仕様ではありません。.
まず、目的が色変化、選択的なコーティング除去、読み取り可能なコントラスト、改ざん証跡となる表面変化、きれいに露出した層のいずれであるかを記録します。次に、正確なコーティングファミリー、硬化状態、厚さ、色、光沢、密着性を特定します。同じレーザーファミリーでも、これらの変数の1つが変わると挙動が異なることがあります。.
どの層がビームを吸収し、どの層を変化させずに残す必要があるかを判断します。.
反射率、熱伝導率、ポリマー感度、露出基材の要件によってウィンドウが変わります。.
きれいな写真は、密着性、耐食性、コード読み取り、生産歩留まりの証明にはなりません。.
材料別ルート
判断を左右する表面処理を選択する
まず、最も近い表面ファミリーを選択します。各ルートは、生産を代表するサンプルで確認すべきコーティング変数、基材との相互作用、目的の効果、耐久性チェックを絞り込みます。.
陽極酸化アルミニウム
マーキング後の酸化膜厚、色、光沢、合金、白または暗色のコントラスト、露出した金属の外観、および摩耗を評価する。.
陽極酸化アルミニウムのルートを開く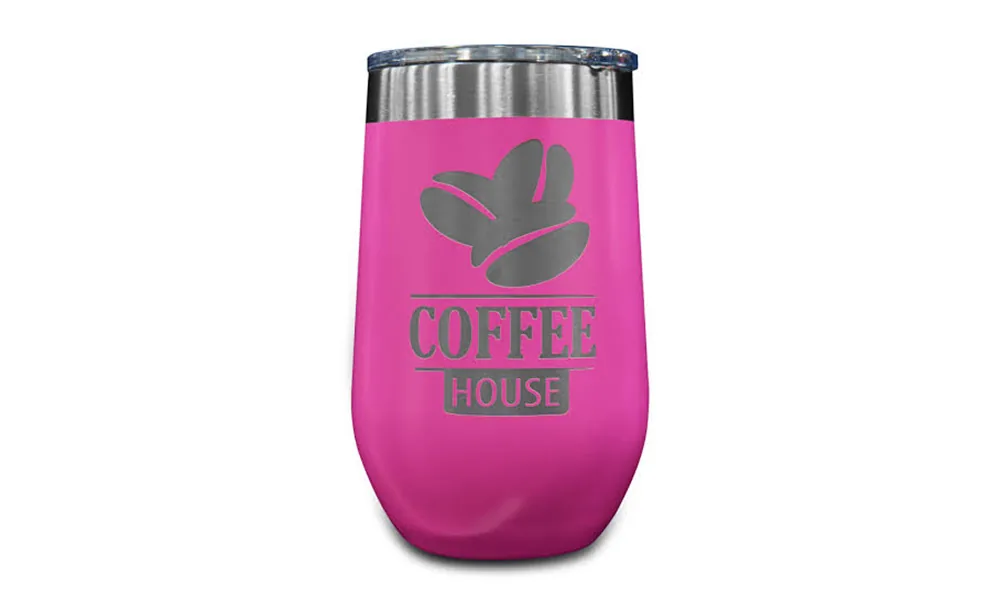
塗装金属
塗料のアブレーションと母材金属のマーキングを分離する。塗料の化学的性質、硬化、エッジ品質、残留物、腐食への曝露、周囲の密着性を確認する。.
塗装金属のルートを開く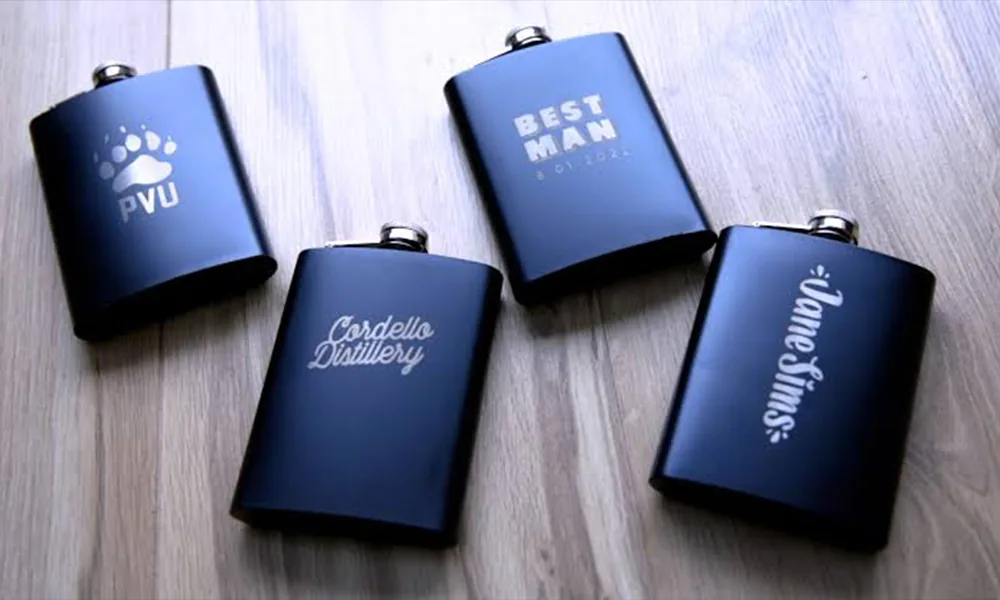
粉体塗装金属
粉体の厚さとバインダーの化学的性質は、除去、プルーム、粒子、アンダーカット、露出した金属のコントラストに影響する。.
粉体塗装ルートを開く
めっき金属
ニッケル、クロム、金、および多層めっきは層間リスクを生じさせる。許容される露出、粗さ、密着性の境界を定義する。.
めっき金属のルートを開く
酸化層
黒色酸化皮膜およびその他の酸化状態は変更または除去できるが、ベース合金、酸化皮膜の安定性、および腐食要件は承認の一部として残る。.
オープン酸化層ルート
コーティングプラスチック
塗装またはラッカー塗装されたポリマー部品では、コーティングのアブレーションに、溶融、反り、煙、およびベースプラスチックとのコントラストのリスクが伴います。.
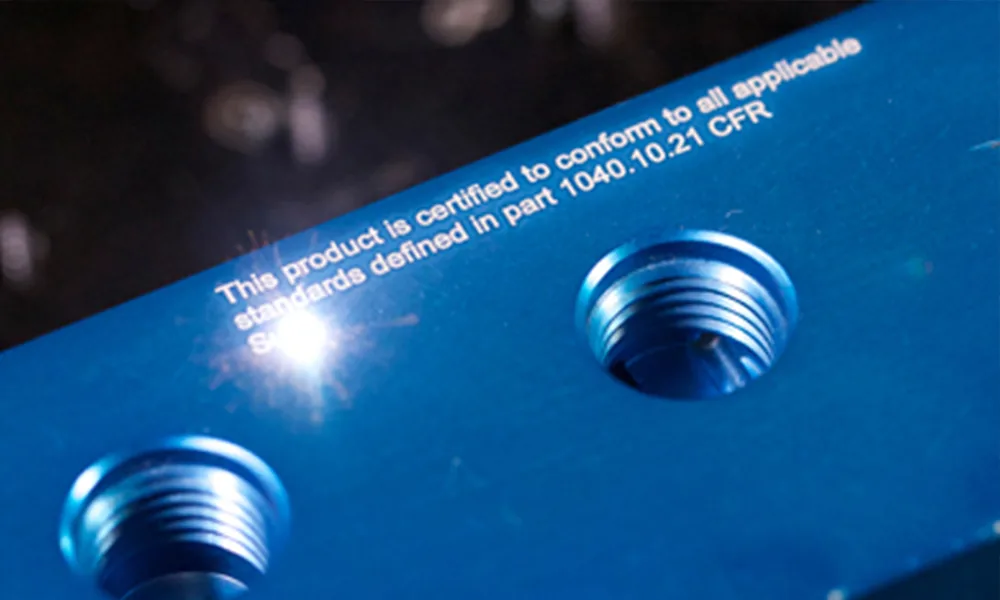
コーティングプラスチックのルートを開く代表的なコーティング表面マーキング例。最終的な外観とプロセス承認は、実際のコーティング積層構成、基材、および試験基準によって異なります。.
表面状態マップ
機械出力を比較する前に表面積層を定義する
最初の有用な比較は、表面状態と受入れの証拠との間で行うものです。出力、スキャンヘッド、およびフィールドサイズは下流の構成変数であり、コーティング識別の代替物ではありません。.
| 表面状態 | 定義する目標結果 | プロセスウィンドウを動かす変数 | 承認前のエビデンス |
|---|---|---|---|
| 陽極酸化アルミニウム | 白色コントラスト、黒色コントラスト、制御された酸化膜除去または色変化 | 合金、陽極酸化膜厚、染料、光沢、反射率、露出金属の外観 | コントラストの均一性、摩耗、洗浄剤への曝露、および必要時の腐食確認 |
| 塗装または粉体塗装 | 清浄なエッジと明確に定義された停止層を伴う選択的アブレーション | バインダー、顔料、硬化、厚さ、密着性、下地反射率、プルーム | エッジ検査、残留物、周囲の密着性、腐食または溶剤曝露 |
| めっき表面 | 次層に損傷を与えない、表面変化または制御された層除去 | めっきスタック、厚さ、硬度、基板、アンダーカット、許容露出 | 層境界、粗さ、密着性、電気的または腐食に関する要件 |
| 酸化層 | 安定した色変化、または合金までの再現性のある除去 | 酸化物の化学、合金、予備洗浄、油、不動態化、および環境 | 色の一貫性、再酸化、洗浄、腐食および摩耗試験 |
| コーティングされたプラスチック | 許容できないベースプラスチックの熱損傷を伴わない、コーティングの除去またはコントラスト | 樹脂、顔料、コーティング化学、硬化、肉厚、テクスチャ、および添加剤 | 反り、溶融、ヒューム、エッジ品質、密着性、および使用環境への曝露 |
完全な積層構成を送信してください:基材グレード、処理またはコーティング名、色、厚さ(わかっている場合)、硬化状態、表面仕上げ、洗浄履歴、および正確なマーク位置。未確認のコーティングは試験変数のままにしておき、未コーティングの素材として扱わないでください。.
実部品のコンテキスト
コーティングされた部品はどこで使用され、なぜマーキングされるのか?
コーティング表面は、外観、絶縁性、耐摩耗性、腐食保護、または機能面をコーティングが提供するハウジング、パネル、ブラケット、コントロール類、コネクタ、および完成部品に現れます。レーザーマーキングは通常、識別を永続的かつ精密にすること、またはラベルを追加せずに完成部品に統合することが求められる場合に使用されます。.
自動車およびEV部品
塗装、粉体塗装、めっき、陽極酸化処理を施したブラケット、ハウジング、トリム、電気部品には、許容できないコーティングの浮きや腐食を生じさせることなく、耐久性のあるトレーサビリティ、組立識別、安全記号、または読み取り可能なコードが必要になる場合があります。.
電子・電気
陽極酸化処理された筐体、コーティングされた制御パネル、コネクタ、スイッチ部品には、外観および電気的または保護的な表面機能を維持しながら、モデル識別、ポートの表記、シリアルデータ、定格、またはコードのためにマーキングされることがよくあります。.
医療および計測器部品
コーティングまたは処理されたハウジング、ハンドル、および計測器部品には、耐久性のある識別とトレーサビリティが必要になる場合があり、マーキング領域はプロジェクトの洗浄、摩耗、および表面許容基準を引き続き満たす必要があります。.
産業用および民生用ハードウェア
機械パネル、工具、家電部品、銘板、完成品ハードウェアには、生産バッチ間で視覚的に一貫した状態を保つ永久ロゴ、警告、シリアル、目盛り、または選択的なコーティング除去が必要になる場合があります。.
マーク内容
コーティングされた部品には通常、何がマーキングされますか?
必要な内容によって試験は変わります。というのも、小さな文字、機械可読コード、繊細なパネル表示、広範なコーティング除去グラフィックは、同じスポットサイズ、エッジ品質、プロセスウィンドウを要求するわけではないからです。.
- ロゴ、ブランドマーク、装飾グラフィック。.
- モデル番号、シリアル番号、バッチまたはロット情報。.
- QRコード、データマトリックスコード、その他の機械可読識別情報。.
- 警告記号、コントロールパネルの表示、目盛り、インジケーター、ポートラベル。.
- 対照的な金属、プラスチック、または下層を可視マークとして露出させる選択的なコーティング除去。.
マーキング領域全体だけでなく、実際のアートワークまたはコードサイズを送信してください。小さなData Matrixセルサイズの大きなパネルは、同じコーティング表面上の大きなロゴとは異なる光学設定を必要とする場合があります。.
目標とする効果
コーティング表面にどのような結果を求めますか?
コーティングの名称だけではプロセスを選択できません。まず、物理的な表面変化を定義します。コーティングを保持したまま外観を変える、コーティングを除去して基材を露出させる、または多層スタック内の定義された層で止める、のいずれかです。次に、選択した表面変化が達成しなければならない合格結果—たとえば可読性、耐久性、エッジ品質、許容される基材露出—を定義します。.
色またはコントラストの変化
コーティングまたは処理層を実質的に損なわずに、目に見えるコントラストを生み出します。色の均一性、光沢の変化、熱影響、使用時の耐久性を確認します。.
選択的コーティング除去
塗料、粉体塗装、ラッカー、または別の上層を除去して、対照的な基材を露出させます。エッジ品質、マーク周囲の残留物、密着性、および基材の損傷が主要な受入基準となります。.
制御された層の露出
めっきまたは多層表面において、許容できないアンダーカットや隣接層への損傷なしに、規定された層で停止すること。このルートには、明確に定義された停止層と検査方法が必要です。.
受入基準:可読性と耐久性
これは第4の表面メカニズムではありません。色変化、コーティング除去、または制御された層の露出に適用できる受入層です。結果を承認する前に、必要な可読性、エッジ品質、耐摩耗性、耐溶剤性、耐食性、または取扱い性能を定義してください。.
部品の形状とスケール
部品形状、コーティング厚さ、サイズはマーキングにどのように影響しますか?
平坦な試験片で機能するプロセスも、実際の部品が曲面、薄肉、凹部、大型、または厚さが変動するコーティングで覆われている場合には変化する可能性があります。形状は、焦点、アクセス、熱流、および停止層にどれだけ一貫して到達できるかを変えます。.
コーティング厚さ
影響: より厚い、またはより不均一な層では、より多くの除去エネルギーまたはパスが必要になる場合があり、残留物または基材損傷のばらつきが大きくなることがあります。. 確認: 公称厚さ、ロット範囲、および清浄な停止層を露出させる必要があるかどうか。.
湾曲した部品または円筒形部品
影響: 表面の高さと角度が変化すると、マークが検証済みの焦点ウィンドウから外れる可能性があります。. 確認: 制御された方向付け、回転軸、または3D焦点補正が必要かどうか。.
薄肉壁および熱に敏感な部品
影響: コーティングされたプラスチックおよび薄い金属部分は、所望のマークが完成する前に、反り、溶融、または熱の広がりを示すことがあります。. 確認: 肉厚、サポート、パルス戦略、および許容される熱変化。.
大型、凹んだ、または多段高さの部品
影響: フィールドサイズ、アクセス角度、治具干渉、高さ変動は、固定焦点セットアップを制限する可能性があります。. 確認: マーキング範囲、最小フィーチャ、モーション要件、および1回のセットアップですべてのマーク位置に到達できるかどうか。.
条件付きレーザー方向
どのレーザールートを最初にテストすべきか?
コーティング表面向けの普遍的な「最適なレーザー」は存在しません。波長、パルス挙動、スポットサイズ、入熱がコーティングと基材の許容状態に適合する場合、その光源はスクリーニングする価値があります。.
- ファイバーまたはMOPA:金属基材でしばしばスクリーニングされ、除去またはコントラストが必要な陽極酸化、塗装、粉体、酸化物表面に選択されます。.
- UV:微細なディテール、薄いまたは熱に敏感なコーティング、コーティングされたプラスチック、狭い熱マージンに対してスクリーニングされる場合があります。.
- CO2:基板、プルーム、および熱拡散が許容範囲に留まる場合、適切な有機コーティングまたはより大きな効果について評価される可能性があります。.
- グリーン:反射性または吸収に敏感な積層体についてはプロジェクト固有のスクリーニングを実施し、装置に回す前に実サンプルによる証拠を必須とする。.
| 光源ファミリー | スクリーニング対象となり得る | 境界 |
|---|---|---|
| ファイバー / MOPA | 金属裏打ちコーティング、陽極酸化層、選択された酸化物およびめっき表面 | 反射率、露出した下地の損傷、エッジ品質、および層スタックが依然としてウィンドウを支配する。. |
| UV | 微細マーク、薄膜コーティング、熱に敏感なフィルム、およびコーティングされたプラスチック | コーティング化学、焦点、汚染、およびプルーム捕集を確認する必要がある。. |
| CO2 | 選択されたポリマーコーティング、およびより大きな可視効果 | 熱拡散、残留物、煙、および基材プラスチックまたは接着剤の損傷は、加工経路を制限する可能性があります。. |
| グリーン | 条件付きの反射性または吸収に敏感な表面積層 | あるコーティングの透明または反射応答を、別のコーティングに一般化しないでください。. |
この光源比較を用いて、最初にサンプル試験に値するものを判断してください。最終的な出力、パルス能力、フィールドサイズ、エンクロージャ、モーション、および制御は、実際のコーティング部品が許容可能なプロセスウィンドウを生み出した後にのみ選択する必要があります。.
産業安全の最小境界
表面試験はレーザー危険性評価に代わるものではありません
コーティングされた部品および反射性部品は、プロセスの実現可能性と必要な機械の安全保護の両方に影響します。完全に設置されたシステム、アクセス可能な放射、および動作モードが、レーザークラス分類と制御を決定します。.
- 不可視放射
- ファイバーおよびMOPAシステムは一般に約1064 nmの近赤外放射を使用します。可視ビームが見えないことは、危険な放射が存在しないことを意味しません。.
- 直接経路および反射経路
- 直接反射、鏡面反射、拡散反射を評価する必要があります。光沢のあるめっき、露出した金属、角度の付いた表面は、コーティングが除去されるにつれてエネルギーを別方向へ向け直す可能性があります。.
- エンクロージャおよびインターロック
- プロセスが許す場合は、密閉されインターロックされた作業ステーションを優先してください。カバーだけではクラス1の状態は確立されません。完全なハウジング、観察窓、アクセスパネル、安全回路を検証してください。.
- アクセス可能なクラス4運用
- 危険な放射に引き続きアクセスできる場合は、管理区域、訓練を受けた要員、適切なビームストップまたはバリア、および現場のレーザー安全プログラムに基づく波長対応の保護具を使用してください。.
- 治具および異常停止
- 反射性の部品や治具は、作業者や開口部から離して配置する。ドアインターロック、非常停止動作、再起動ロジック、およびセットアップ時、ジャム時、サービス時の安全なアクセスを検証する。.
- ヒュームおよび未知のコーティング
- プルームを局所的に捕集し、コーティング、基材、顔料、接着剤、およびクリーニングフィルムの安全データを確認する。未知のスタックを処理する前に、ろ過および廃棄の要件を確認する。.
このセクションは購買および試験の境界であり、安全作業手順やレーザークラス認証ではない。最終的な管理策には、設置された設備、プロセス、作業場、および適用される現地要件の文書化された評価が必要である。.
故障診断
出力を上げる前に故障モードを読み取る
弱いまたは不均一なマークは、誤った層、焦点、汚染、熱経路、または許容基準を意味する可能性がある。まずスタックと証拠を診断する。.
不均一な除去
確認: コーティング厚さ、光沢、焦点、平坦度、汚染、スキャンの重なり。. 判断: エネルギーを加える前に、表面を標準化するか、試験マトリックスを改訂する。.
ハローまたはアンダーカット
確認: 熱拡散、パルス挙動、エッジ滞留、密着性、停止層。. 判断: 熱結合を低減するか、熱源の方向を変更する。.
残留物またはプルーム
確認: バインダー、顔料、酸化物、油、洗浄薬液、排気捕集。. 判断: 安全責任者とともにSDS、ろ過、洗浄後処理を見直す。.
基材損傷
確認: 露出した基材、反射率、溶融、粗さ、腐食、または電気的限界。. 判断: 基材境界が許容範囲外の場合、そのルートを却下する。.
サンプル検証
完全な表面を送信し、「良好」とは何かを定義する
有用な試験では、実際のコーティング、仕上げ、色、基材を備えた生産グレードの部品を使用する。汎用クーポンはメカニズムを示すことはできるが、密着性、耐食性、コード読み取り、生産再現性を承認することはできない。.
- 材料識別: 基材グレード、コーティングまたは処理の名称、サプライヤー、バッチ。.
- 表面スタック: 色、光沢、厚さ(既知の場合)、硬化、めっき層、油または洗浄膜。.
- 目標マーク: アートワーク、最小フィーチャ、マーク位置、コントラスト方向、露出層限界。.
- 合否基準: 外観グレード、リーダーまたはベリファイア、摩耗/溶剤/腐食曝露、残留物および不合格判定ルール。.
- 生産コンテキスト: 部品形状、数量、バッチ変動、治具、サイクル目標、抽出境界。.
期待されるレビュー出力
完了した材料レビューが返すべきもの
有用なレビューは、提出された表面と条件付きの設備方向性との間でループを閉じる。以下を文書化すべきである:
- サンプルの識別情報、基材グレード、コーティングまたは処理、バッチ、および測定値またはサプライヤー申告の厚さ。.
- 処理領域、ストップ層、露出した基材が明確に識別された処理前後の画像。.
- スクリーニングされたソースファミリーとシステム前提条件。ただし、テストウィンドウを汎用的な生産レシピとして提示することなく。.
- 合意された基準に対する結果:エッジ、残留物、ベース損傷、コントラスト、判読性、摩耗、必要に応じて溶剤または腐食への曝露。.
- 未解決のリスク、次の検証ステップ、およびプロジェクトが標準ワークステーションのままでよいか、追加のエンジニアリングが必要か。.
マシン構成
サンプル結果はどのようにして機械構成を定義するのか?
成功したサンプルは使用可能なプロセスウィンドウを確立しますが、それ自体で機械全体を定義するものではありません。最終構成は、マークサイズ、最小フィーチャ、部品形状、ローディング方法、焦点範囲、排気要件、サイクル目標、および生産管理にも適合している必要があります。.
- 光源とパルス能力: 材料名だけで出力を選択するのではなく、検証済みのコーティング/基板プロセスウィンドウに従ってください。.
- レンズとマーキングフィールド: より大きなフィールドが自動的に同じディテールを保持すると仮定せず、必要なマークサイズと最小の重要フィーチャに適合させてください。.
- 治具またはロータリー: 向き、繰り返し位置、または円周マーキングを一貫して維持する必要がある場合は、制御された位置決めを使用してください。.
- ビジョン: 部品の位置や向きが変動する場合は認識を追加してください。ビジョンは、制御されていない高さ変動や不安定なハンドリングを補正するものではありません。.
- 3Dまたはモーション: 曲率、高さ変動、またはカバレッジが検証済みのフォーカスおよびマーキング範囲を超える場合は、それを評価してください。.
- エンクロージャーと排気: 実際の発生源の周囲におけるサイズに応じた安全対策とプルーム捕集、コーティングの化学的性質、ワークへのアクセスおよび投入方法。.
- カスタムインテグレーション: プロジェクト要件として、自動ローディング、PLC/MES連携、リーダー検証、サイクルタイム制御、異常復旧、セルレベルの安全保護を確認してください。.
- 標準ワークステーション: 部品が安定して平坦で、ローディングが再現可能であり、フィールド、フォーカス、エンクロージャー、排気がすでに検証済みである場合は、引き続き適切です。.
よくある質問
コーティングと表面処理のFAQ
陽極酸化アルミニウムにはどのレーザーが最適ですか?
ファイバーまたはMOPAは陽極酸化アルミニウム向けにしばしば候補として検討されますが、有効な方法は合金、陽極酸化層、染料、所望のコントラスト、露出金属の外観、耐久性要件によって異なります。装置を選定する前に、陽極酸化アルミニウムの子ページと量産を代表するサンプルテストを使用してください。.
レーザーは金属に損傷を与えずに塗料や粉体塗装を除去できますか?
選択的除去は可能な場合がありますが、塗料または粉体の化学組成、厚さ、密着性、下地の反射率、熱拡散、エッジでの滞留時間が処理ウィンドウを左右します。「下地に損傷なし」は検査すべき受入基準であり、既定の保証ではありません。.
めっき金属は塗装金属と同じプロセスを使用しますか?
いいえ。めっきは、硬度、厚さ、露出限界が異なる多層スタックである場合があります。どの層を変化させてよいかを定義し、次の層、粗さ、密着性、および腐食または電気的要件を検査してください。.
異なるコーティング色やバッチでも同じレーザー設定は使えますか?
デフォルトの前提としては安全ではありません。顔料、光沢、硬化、コーティング厚、密着性、基材の状態は、コーティング名が同じであってもプロセスウィンドウを変動させる可能性があります。生産の一貫性が重要な場合は、代表的な色とロット間変動を検証してください。.
サンプルを送る必要がありますか?
信頼性の高い推奨を得るには、はい。完全な表面スタック、アートワーク、最小特徴、目標効果、許容限界、バッチ情報、および利用可能なコーティングまたは安全データを備えた生産グレードの部品を送付してください。.
サンプル認定
実際の表面にレーザールートを選ばせよう
見積もりフォームを使用して、コーティング表面の材料レビューを開始してください。リクエストを材料テストとして識別し、基材、コーティングまたは処理、既知の場合は厚さ、目標効果、形状、アートワーク、サイクル目標、および測定可能な許容基準を共有してください。Zhuorui Laserは、マシン構成の前に条件付きソースプランを絞り込むことができます。.