
動的焦点レーザーマーキング
3Dレーザーマーカー
3Dレーザーマーカーは動的焦点調整により、高さ・曲率・マーキングエリアの管理された変化にわたってレーザーを作用させ続けます。. 平面フィールドの通常構成では、曲面・段差・高さ変化・選択された大面積面で許容できる結果を維持できない場合に使用されます。.
適切なマシンは、材料、必要なマーキング効果、部品形状、使用可能なX-Yフィールド、Z焦点範囲、ワーク高さ、生産方式によって決まります。Zhuoruiは最終選定前に、実際の部品に合わせてマシンを構成・テストできます。.
マシンの役割
3Dレーザーマーカーとは
従来のガルバノマーキングシステムは、通常、平坦な焦点面を中心に最適化されています。3D動的焦点システムは、ビームがXとYでスキャンする間に制御された焦点調整を追加し、マシンが表面高さの定義された変化を補正したり、より大きな光学フィールドで作用したりできるようにします。有効な結果は、「3D」というラベルだけではなく、光学系全体、キャリブレーション、実際のワーク形状によって決まります。.
動的焦点
焦点位置はX-Yスキャンとともに変化するため、ビームは単一の平坦面だけでなく、定義された高さプロファイルに追従できます。.
曲面および段差面
マーキングエリアが浅い曲面、傾斜、段差、または通常の2D構成の許容範囲を超えるその他の測定可能な高さ変化を横切る場合に有効です。.
大面積加工
動的焦点光学系は、選択された大面積マーキングタスクにも対応できますが、フィールドが大きくなっても、スポット径、歪み、エッジ品質がどこでも同じに保たれるわけではありません。.
レリーフ加工
3D焦点制御は、レリーフや深さ加工のために繰り返し材料除去と組み合わせることができますが、動的焦点と深彫りは異なる機能であり、個別に評価する必要があります。.
購入者の判断
3Dレーザーマーカーを選ぶ理由
表面高さの変化が実際のプロセス上の制約である場合に3D装置を選びます。「3D」という言葉がより先進的に聞こえるからではありません。利点はワーク全体にわたる焦点制御の向上であり、トレードオフは光学系、ソフトウェア、キャリブレーションの複雑さの増大です。.
利点
高さ変化にわたる焦点制御の向上。. 本システムは、すべての点を固定焦点面に合わせる必要がなく、定義された表面高さの変動を補正できます。.
適した部品では機械的な焦点調整が減少。. 既知の曲面や段差面は、マーキング点間でマシンのZ高さを繰り返し変更することなく加工できることがよくあります。.
大面積加工とレリーフ加工への柔軟性向上。. 動的焦点はより大きな光学フィールドに対応でき、プロセスが検証されている場合は多パス彫刻と組み合わせることができます。.
1つのプラットフォームで、平面および選択した3D作業をカバーできます。. マシン構成とプロセスウィンドウが許す場合、同じシステムで平面部品と承認された高さ変化部品の両方を処理できます。.
制限とトレードオフ
システムコストとキャリブレーションの複雑さの増大。. 動的焦点ヘッド、ソフトウェア、キャリブレーションはコストを追加し、基本的な2Dマシンよりも多くのセットアップ規律を必要とします。.
公称焦点範囲は使用可能なマーキング範囲と同じではありません。. エッジ品質、スポット状態、エネルギー密度、歪みは、実際のフィールドと高さ変化で確認する必要があります。.
動的焦点はビームアクセスを生み出しません。. 隠れた面、厳しい回り込み形状、ほぼ垂直な面は、回転運動、再位置決め、または多軸エンジニアリングが必要になる場合があります。.
材料応答は依然としてレーザー光源の選択を左右します。. 3D形状は、誤った波長やパルス挙動を材料に適したものにするわけではありません。.
概念を混同しない
2Dレーザーマーキングと3D動的焦点と深彫り
これらの用語はプロセスの異なる部分を表します。2Dと3Dは主にマーキング面全体で焦点をどのように管理するかを表します。深彫りは材料除去の深さを表し、通常、繰り返しパス、適切なパルス条件、十分なプロセス時間が必要です。.
| 比較 | 2Dレーザーマーキング | 3D動的焦点 | 深彫り |
|---|---|---|---|
| 主な目的 | 1つの焦点面の周囲で平坦またはほぼ平坦な表面をマーキングする | 制御された高さ変化、曲率、または選択した広い領域にわたって焦点を維持する | 測定可能な深さまたはレリーフを作成するために材料を除去する |
| 焦点制御 | 主に固定焦点面 | X-Yスキャンに伴って焦点が動的に変化する | ジオメトリに応じて2Dまたは3Dの焦点制御を使用する場合がある |
| 最適な開始ジオメトリ | 平坦で再現性のある部品 | 使用可能なエンベロープ内の曲面、段差面、または高さが変化する表面 | 制御された材料除去が必要な任意の適切な表面 |
| 自動的に深さを生成しますか? | いいえ | いいえ | はい、深さがプロセスの目的です |
| 典型的な選択に関する質問 | マーク全体が許容可能な焦点許容範囲内に収まりますか? | 表面全体が校正済みで使用可能な3Dエンベロープ内に収まりますか? | 材料、光源、パルス戦略、およびサイクルは、必要な深さと表面仕上げを実現できますか? |
利用可能なレーザー光源の選択肢
材料とマーキング結果から3Dマシンを選択します
3D機能は焦点変動を解決しますが、レーザー光源の選択を置き換えるものではありません。材料と必要なマークから始め、次に光源を互換性のあるダイナミックフォーカスヘッド、光学系、フィールド、ソフトウェア、およびマシン全体の構造に適合させます。.
金属向けのメイン3Dルート
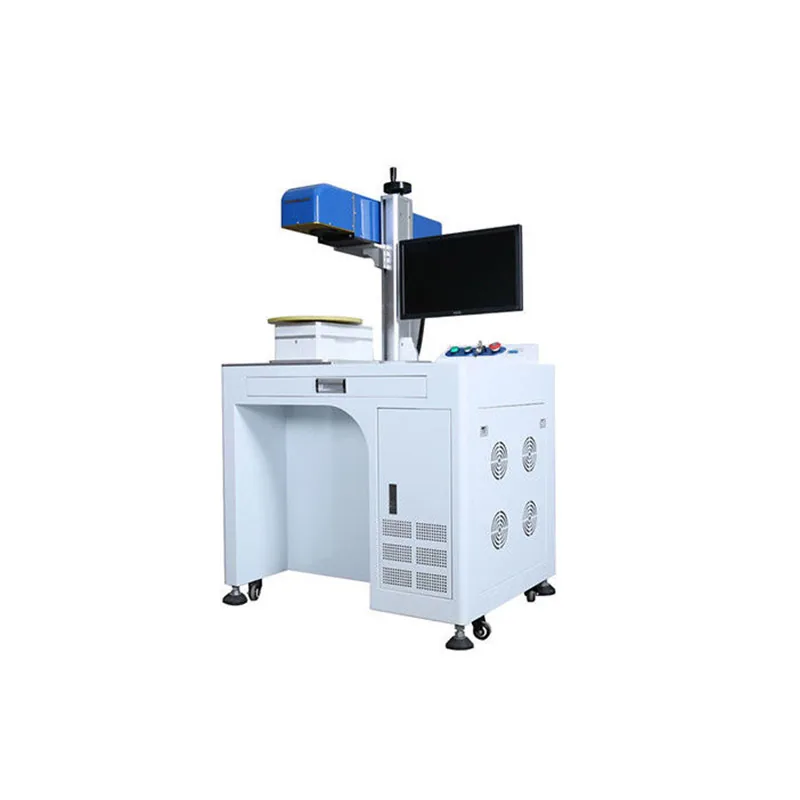
3Dファイバーレーザーマーカー
ファイバーは、金属および対応するコーティング済みまたは処理済み表面にとって主要な開始ルートです。光源とパルス挙動に応じて、コントラストマーキング、コーティング除去、彫刻、および選択されたレリーフ加工に使用できます。.
- 最適な開始点:金属および多くの金属表面マーキング作業。.
- 確認事項:光源タイプ、パルス挙動、フィールドサイズ、Zフォーカス範囲、部品形状、および必要な結果。.
- 平均レーザー出力だけで選ばないでください。スポット状態、パルス特性、およびプロセス戦略も重要です。.
条件付き3Dルート
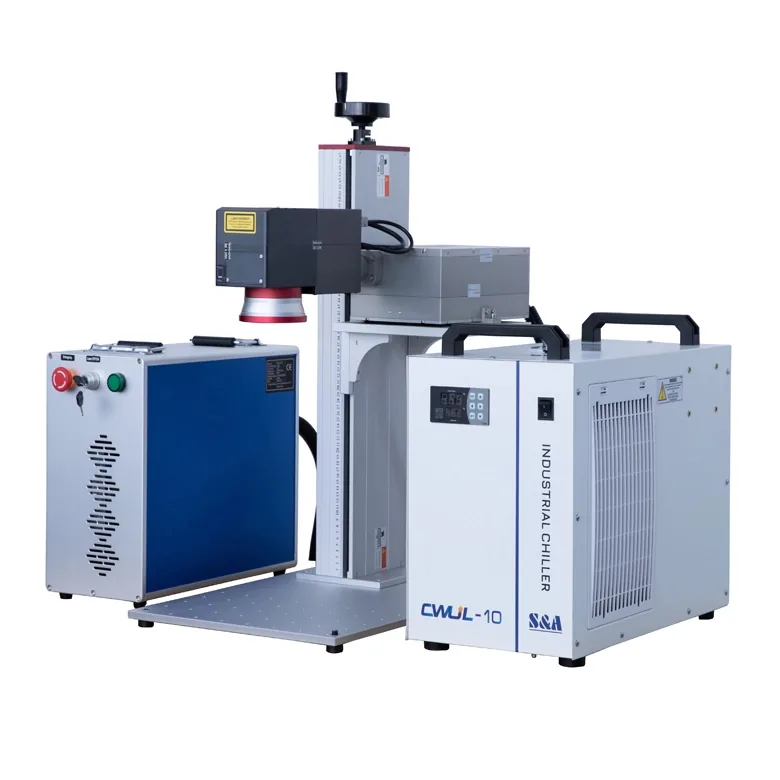
3D UVレーザーマーキング構成
UVは、材料または目標とする効果が一般的なファイバールートよりも短い波長と低い熱入力を好み、表面形状が依然として動的フォーカスを必要とする場合に評価できます。.
- 開始用途:選択されたプラスチック、コーティング、ガラス関連材料、および熱に敏感な表面。.
- 確認事項:正確な材料構成、所望のコントラストまたは除去、冷却、対応するヘッド/光源の組み合わせ、およびサンプル結果。.
- UVは「熱なし」を意味するわけではありません。材料とプロセスウィンドウは依然として試験する必要があります。.
その他の光源の組み合わせ: 光源名だけで3Dマシンを選定しないでください。お使いのアプリケーションで別の波長や非標準の光学パッケージが必要な場合は、見積もり前に光源/ヘッド/光学系の完全な組み合わせを評価できるよう、まず材料とワークピースをお送りください。.
ダイナミックフォーカスシステム
3Dマーキングマシンの内部で何が変わるのか
3Dマシンは、単に異なるソフトウェアを搭載した標準的なガルバノマシンではありません。ダイナミックフォーカスヘッド、光学系、キャリブレーション、コントローラー、およびマシン構造が1つのシステムとして機能する必要があります。.
ダイナミックフォーカスヘッド
XとYがマーキングパターンをスキャンしている間、追加のフォーカス軸を制御します。ヘッドの開口部、対応波長、光学設計は、使用可能なフィールドとフォーカス変化に影響します。.
光学系とフィールド
フィールドサイズ、作動距離、スキャン角度、スポット状態は互いに関連しています。フィールドが大きいと、エネルギー密度やエッジ性能が低下する可能性があるため、使用可能な結果は公称フィールド値から推測するのではなく、確認する必要があります。.
ソフトウェアとキャリブレーション
コントローラーは、スキャン位置とフォーカス位置を連携させる必要があります。キャリブレーションは、指令された形状を実際のマシンに結び付け、生産にとって重要な部品領域全体で確認する必要があります。.
機械構造
コラム、作業テーブル、Z調整、治具インターフェース、冷却、排気、およびガードが、光学パッケージを実際のワークピースに設置し、再現性をもって使用できるかどうかを決定します。.
サイズ確認
3D作業領域を確認する方法
3Dマシンでは、「マーキングエリア」だけでは不十分です。見積書には、X-Yマーキング範囲と、使用可能なZ焦点変化、ワーク高さ、作動距離、実際の形状を定義する必要があります。これらの値は関連しているため、一つのまとまりとして確認する必要があります。.
| 項目 | それが意味するもの | 重要な理由 | 提供する情報 |
|---|---|---|---|
| X × Y マーキングフィールド | 公称水平スキャン領域 | 全体的なマークサイズを定義するが、フィールドが大きくなるにつれてエッジ品質やスポット状態が変化する可能性がある | 部品上の実際のマーク寸法と位置 |
| 使用可能なZフォーカス範囲 | 選択した光学系内で動的フォーカスシステムが補正できる高さ変動 | 最高部と最低部のマーキング点が使用可能なプロセスウィンドウ内に収まるかどうかを決定する | マーキング表面全体の総高低差 |
| ワーキングディスタンス | マーキングヘッドとワークピース領域の間の光学距離 | 機械クリアランス、治具設計、および部品が物理的に正しい位置に設置できるかどうかに影響する | 部品の寸法、治具の高さ、および装着方法 |
| 最大部品高さ / 機械クリアランス | マーキングヘッド下で利用可能な物理的スペース | 部品が光学範囲に収まっていても、機械本体や治具の配置に対しては高すぎることがある | 部品と治具の全体寸法 |
| 曲率と傾斜 | マーク全体にわたる表面法線と高さの変化 | 動的フォーカスは焦点位置を変化させるが、隠れた面や急角度の面を光学的に見えるようにすることはできない | 図面、CADモデル、または明確な側面図寸法 |
| 中心から端までの結果 | 必要なフィールド全体にわたるマーク品質 | 中心だけでなく実際のフィールドが、要求される外観、フィーチャサイズ、または可読性を満たすことを確認する | 受入ポイントと合格/不合格基準 |
単一の汎用的なX-Y-Z数値を、万能な機械仕様として使用しないでください。. 使用可能な組み合わせは、選択したダイナミックフォーカスヘッド、光学系、光源、フィールド、および要求されるマーキング結果によって異なります。最終値は、見積もり構成について確認する必要があります。.
マシン構成
ワークピースを中心として機械全体を構成する
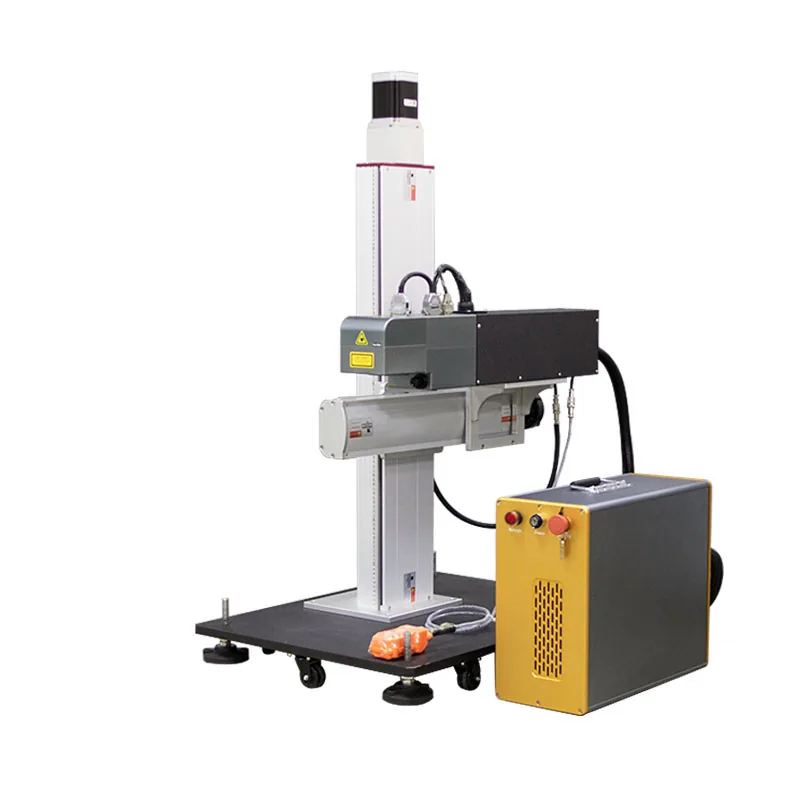
光源と3D光学パッケージを選択したら、機体と生産用アクセサリは、部品のローディング、フォーカス位置、再現可能な位置決め、取り出し、および要求される生産サイクルをサポートする必要があります。.
機械全体の構成
機体と作業テーブル
実際の部品を基準に、コラム、Z調整、作業テーブルサイズ、利用可能なクリアランス、およびローディング方法を確認してください。機械構造は、要求される作業距離と治具高さを物理的に支える必要があります。.
ワーク保持
治具と位置決め
治具は、部品に再現可能なデータムが必要な場合、または異なるバッチを同じ位置に戻す必要がある場合に使用されます。治具は、必要なビーム経路を遮ることなく部品を位置決めする必要があります。.
- 標準的な作業テーブルの位置決め
- カスタム治具またはネスト
- サンプルおよび生産検査用の再現可能なデータム
オプションの動作
回転、XY、その他の動作
ダイナミックフォーカスは焦点位置を制御するものであり、ワークを回転させたり隠れた面を露出させたりするものではありません。必要なマークが光学的に可視な表面を超える場合、回転または多位置動作を評価できます。.
- 円筒ワークの回転評価
- より広い範囲をカバーするためのXYまたは再位置決め
- 多面または自動移動に関するプロジェクトレビュー
代表的なワークピース
3Dレーザーマーキングが有用な場面
表面形状が原因で通常のフラットフィールドプロセスが不安定または非効率になる場合に、3Dダイナミックフォーカスは最も有効です。最終的な光源とパラメータは、依然として実際の材料と必要なマークに依存します。.
金型、工具、成形金属部品
マークが金属部品上の浅い3D形状、傾斜面、または制御された高さ変動を横切る場合に有用です。主な利点は、1つのマーキングプログラムでこれらの高さ変化に追従でき、マーキング領域間で部品を繰り返し再配置したり、Z高さを機械的に再設定したりする必要がないことです。.
湾曲した部品または段付き部品
マーキング表面が1つの通常の焦点面の上下に移動するものの、マーキングヘッドから光学的に視認できる場合に適しています。ここでは3Dダイナミックフォーカスが有効です。なぜなら、そうでなければマークの一部を従来の2D構成の使用可能な焦点許容範囲外に押し出してしまうような、管理された表面高さの変化を補正できるからです。.
レリーフおよび深さ彫刻
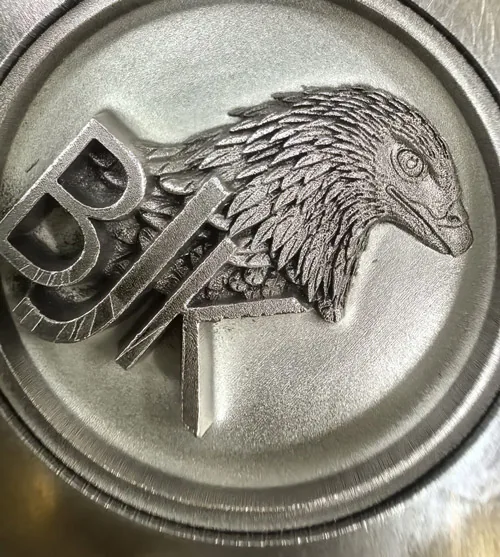
ダイナミックフォーカスは、選択した光源、プロセス戦略、サイクルが適切であれば、3D形状上での管理された多パス除去を支援できます。その価値は、彫刻面のレベルが変化するにつれて焦点を調整できることにあり、1つの固定焦点面に頼るのではなく、連続する深さレベルを通じて使用可能なプロセス条件を維持するのに役立ちます。.
選択された大面積マーキング
必要なフィールドが従来のフラットフィールド構成より大きい場合、ダイナミックフォーカス光学系を評価できます。中心から端までの品質は試験によって確認します。3D光学方式を使用する理由はフィールドサイズだけではなく、通常のフラットフィールド構成では必要なスポット条件と結果を一貫して使用可能な状態に保てなくなる可能性がある、より広い走査領域にわたって焦点を制御できることです。.
限界を知る
3Dダイナミックフォーカスでは不十分な場合
ダイナミックフォーカスは焦点位置を変化させます。ビームアクセス、隠れた面、厳しい回り込み形状、カスタムワーク保持、部品の移動、生産ライン統合を自動的に解決するものではありません。.
標準的な3Dマシンが良い出発点となるのは、次の場合です
マーキングエリア全体がマーキングヘッドから視認でき、表面高さの変化を記述でき、部品が利用可能な機械クリアランスに収まり、必要な結果が選択したX-Y-Z作業範囲内で検証できる場合。.
カスタム3Dソリューションの検討に移るのは、次の場合です
マークが円筒または円錐の周囲に回り込み、隠れた面または急峻な面を横切り、回転軸またはXY移動を必要とし、特別な治具を必要とし、表面マッピングまたはCAD補正を使用する、あるいはより大きな自動化プロセスと統合する必要がある場合。.
これらのワークピースでは、3D曲面ソリューションのレビューを使用して、形状、治具、動作、ファイル準備、受け入れ方法をまとめて評価できるようにします。.
サンプル検証
リリース前に3Dマーキング結果を検証する方法
3D加工では、フィールド中央にある見栄えの良いサンプル1つでは十分ではありません。有用なテストは、生産で重要な実際の材質、形状、マーキング位置を代表している必要があります。.
実際のワークピースを確認する
材質、コーティング、全体寸法、マーキング領域、マーキングの最高点と最低点、曲率、治具の基準、ビームアクセスを確認します。単純な寸法では表面を確実に記述できない場合は、図面またはCADモデルが役立ちます。.
機械構成全体を適合させる
レーザー源、ダイナミックフォーカスヘッド、光学系、フィールド、作動距離、機械のクリアランス、ソフトウェア、冷却、治具を1つの構成として確認します。ダイナミックフォーカスヘッドを独立した仕様として扱わないでください。.
中心、エッジ、高点、低点を試験する
実際のマーキング面全体にわたって代表的な位置を使用します。中心とフィールドの端、さらにワークピースの最も高い領域と最も低い領域を比較し、故障が最も起こりやすい場所でフォーカス補正とフィールドの一貫性がテストされるようにします。.
受け入れ基準を定義する
タスクに応じて、マーク位置、コントラストまたは除去、深さまたはテクスチャ、最小の特徴、ひずみ、エッジから中心への一貫性、コードの読み取りやすさ、熱またはコーティングの損傷、代表的な部品間での再現性を検査します。.
装置の供給
納入される3D装置で確認すべき事項
Zhuoruiは、レーザーマーカー全体の組み立て、構成、デバッグ、テストを行います。最終見積書では、主要な光学項目および機械項目を曖昧にしたままにするのではなく、機械構造と、お客様のワークピース向けに選択された構成を明記する必要があります。.
中核マーキングシステム
- レーザー光源経路
- ダイナミックフォーカスヘッドと対応光学系
- コントローラーと対応ソフトウェア
- 見積もりX-Yフィールドと確認済みの3D作業範囲
機械構造
- コラム、Z調整、ワークテーブル
- 必要な場合は治具または位置決めインターフェース
- 冷却および電気構成
- 設置済みシステムの排気およびガード要件
アプリケーション検証
- 代表的な材料と形状
- サンプルマーキングのレビュー
- 関連する場合の中心/エッジ/高さの比較
- 合意された受入基準
カスタムオプション
- ロータリーまたは特殊治具の評価
- 必要な場合の代替マシン構造
- プロジェクト用途向けの動作または統合レビュー
- プロジェクトレビューの対象となるOEMまたは構成変更
購入者からの質問
3DレーザーマーカーFAQ
2Dレーザーマーキングと3Dレーザーマーキングの違いは何ですか?
従来の2Dガルボシステムは、通常、1つの焦点面を中心に最適化されます。3Dダイナミックフォーカスシステムは、X-Yスキャン中に制御された焦点調整を追加するため、定義された表面高さの変化を補正したり、選択された大視野の作業を支援したりできます。.
3Dレーザーマーキングは深彫りを意味しますか?
いいえ。3Dダイナミックフォーカスは、形状またはフィールド全体にわたってビームをどのように集光するかを表します。深彫りは、複数回のパスにわたる材料除去を表します。これらは組み合わせることができますが、同じ機能ではありません。.
2.5Dレーザー彫刻機は3Dダイナミックフォーカス機と同じですか?
必ずしもそうではありません。「2.5D」はサプライヤーによって使われ方が異なり、曲面全体にわたる連続的なダイナミックフォーカスを伴わない、レイヤー状、グレースケール、または多段深さの彫刻を指す場合があります。機械を比較するときは、システムがX-Yスキャン中に実際に焦点を動的に制御するかどうか、また提示された構成がどのような校正済みX-Y-Z作業範囲をサポートするかを確認し、2.5Dまたは3Dというラベルだけに頼らないでください。.
3Dファイバー機と3D UV機のどちらを選ぶべきですか?
レーザー光源は、実際の材料、表面、目標とする効果からまず選んでください。次に、選択したダイナミックフォーカスヘッド、光学系、ソフトウェア、冷却がその光源と必要な形状をサポートすることを確認してください。.
3D機は平面部品にマーキングできますか?
はい、選択した機械とプロセスが平面の作業に適している場合です。ただし、すべての部品が平面で、通常の2D構成の焦点許容範囲内に収まる場合は、3D機は不必要なコストと複雑さを追加する可能性があります。.
自分の曲面部品が3D範囲に適合するかどうかを知るにはどうすればよいですか?
X-Yマーキングサイズ、全高さ変動、部品全体の高さ、曲率または傾斜、治具の高さ、利用可能な場合は図面またはCADデータを提供してください。その後、使用可能な範囲を、選択した光学系と必要なマーキング結果に対して確認する必要があります。.
3Dダイナミックフォーカスは円筒の全周にマーキングできますか?
焦点調整だけではできません。完全な全周マーキングには、通常、部品の回転または別の動作戦略が必要です。なぜなら、光学視線の外にある表面には、焦点を変えるだけでは到達できないからです。.
購入前に何をテストすべきですか?
実際の材料または代表的な材料と形状をテストします。中心とフィールド端、高点と低点、マークの外観、位置、歪み、微細な特徴またはコードの読み取りやすさ、熱またはコーティングの損傷、および合意された合格基準に対する再現性を確認します。.
見積もりに必要な入力情報
3Dレーザーマーカーの見積もりに送るもの
機械を選ぶ最速の方法は、実際の部品から始めることです。構成が確定する前に、光源経路、3D作業範囲、機械のクリアランス、治具、および合格判定方法を確認できる十分な情報を送ってください。.
部品と材料
- 材料、グレード、色、コーティング、表面処理
- 部品全体の寸法と代表的なサンプル
- 利用可能な場合は図面またはCADモデル
- 曲率、傾斜、段差、および全体的な高さ変動
マーキング要件
- アートワーク、テキスト、ロゴ、またはコードファイル
- 物理マークのサイズと位置
- 必要なコントラスト、除去、テクスチャ、深さ、または精細度
- 位置、歪み、または読み取りやすさの要件
生産
- バッチあたりの部品数と目標サイクル
- 手動または自動のローディング
- 治具と段取り替えの要件
- 可変データ、トリガー、または統合のニーズ
合格
- 重要な中心、エッジ、高および低のテストポイント
- 合否基準
- 検査または測定方法
- 注文確定前に必要なサンプル数量
まずワーク情報をお送りください。その後、Zhuorui がその案件が標準的な3Dマシン構成に適合するか、曲面・回転・モーション方式のプロジェクトレビューに進むべきかを判断できます。.
お見積り依頼