
業界別・マーキングタスク別アプリケーション
レーザーマーカーのアプリケーション
自動車やエレクトロニクスから医療機器、包装、エネルギー、繊維まで、現在の11の業界方向にわたって、製品に適したレーザーマーキングアプリケーションを見つけましょう。重要な問いは、単にレーザーがマークを残せるかどうかではありません。材料と表面状態、何をマーキングする必要があるか、部品の形状とハンドリング、生産サイクル全体、そして結果をどのように受入れるかを定義する必要があります。.
- 現在の11の業界アプリケーション方向
- レーザー光源の一覧ではなく、タスク優先の構成
- アプリケーション、材料、ソリューション、製品による明確なルーティング
- 最終的な装置選定前のサンプル検証
レーザーマーキングが使用される理由
なぜレーザーマーキングはさまざまな業界で使用されるのか?
以下の業界では異なる製品にレーザーマーキングを使用していますが、ビジネス上のニーズはしばしば類似しています。部品を識別する、生産データに結び付ける、可変情報を追加する、または耐久性のある可視マークを作成する、といったことです。正確なプロセスは、材料、表面、形状、求められる結果、生産条件によって依然として異なります。.
製品識別とトレーサビリティ
シリアル番号、部品番号、ロットID、その他の識別子は、物理的な部品を製造、検査、サービス、またはサプライチェーンの記録に結び付けます。.
QRコード、Data Matrix、バーコード
機械読み取り可能なコードは、コードサイズと読み取り性が適切に検証されている場合、生産、トレーサビリティ、検証、サービス、物流データを保持または参照できます。.
ロット、日付、可変データ
包装、部品、生産品には、各生産ロットに紐づく変化するロット番号、日付コード、有効期限情報、その他の可変内容が必要になる場合があります。.
コンプライアンスと機能識別
一部の製品では、定義された識別子、記号、目盛り、その他の機能情報が必要です。適用される要件と受入方法は、特定の製品ごとに確認する必要があります。.
ブランディングとパーソナライゼーション
ロゴ、名称、装飾グラフィック、カスタムテキストは、視認性と同様に外観、細部、再現性のある位置決めが重要な場合にマーキングできます。.
耐久性のある部品識別
産業部品では、ハンドリング、サービス、摩耗、または後工程を通じて有用であり続けるマークが必要になる場合があります。耐久性は、実際のアプリケーションに対して定義し、試験する必要があります。.
アプリケーション一覧
業界別レーザーマーカーのアプリケーション
アプリケーションは、レーザー光源別ではなく、業界と製品タスク別に整理されています。以下の各方向は代表的なマーキング作業を示し、次に進むべき適切な場所を案内します。詳細なプロセスは、実際の部品、材料または表面、生産条件、受入基準によって依然として異なります。.
自動車・EV
部品シリアル番号、QRコードとData Matrixコード、VINとシャシーマーキング、エンジンとトランスミッションのトレーサビリティ、コネクタとプラスチック上の高コントラストコード。.
主要なアプリケーション上の課題: トレーサビリティ、後工程での耐久性、サイクルタイム、生産統合。.
アプリケーションを見る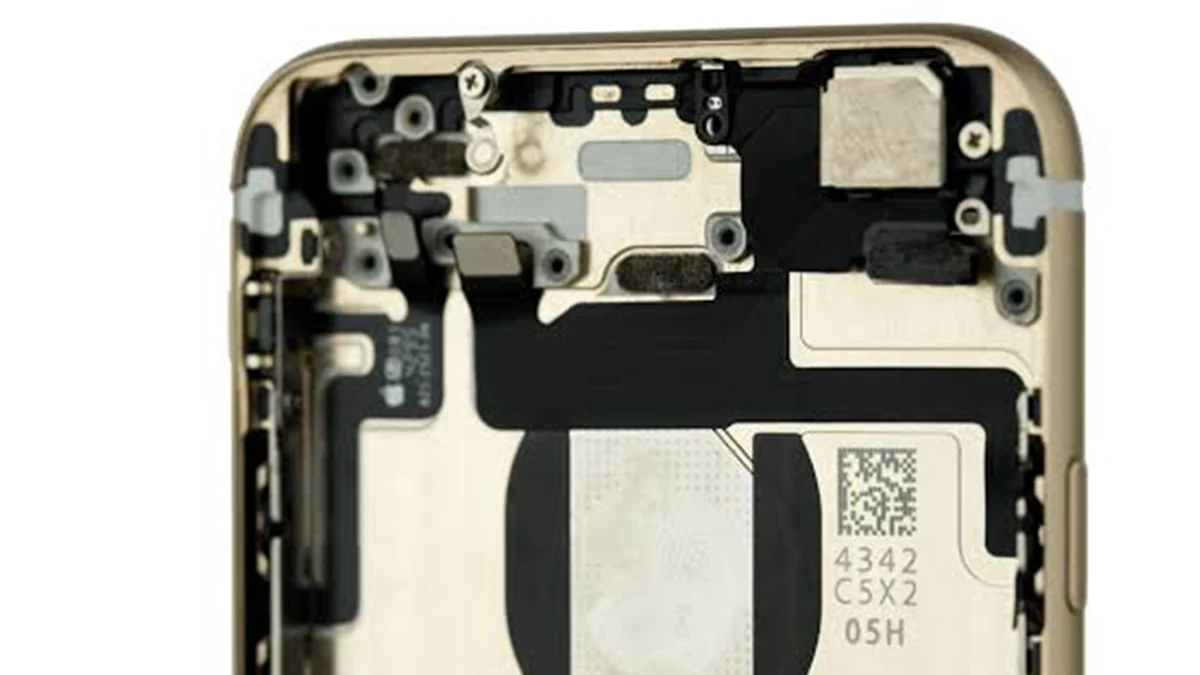
電子・電気
PCBとPCBAのコード、IC、リレー、コンデンサ上の小文字マーキング、コネクタと端子のロットトレーサビリティ、電話機と充電器の部品マーキング。.
主要なアプリケーション上の課題: 微細形状、入熱、小物部品の位置決め、コードの読み取り性。.
アプリケーションを見る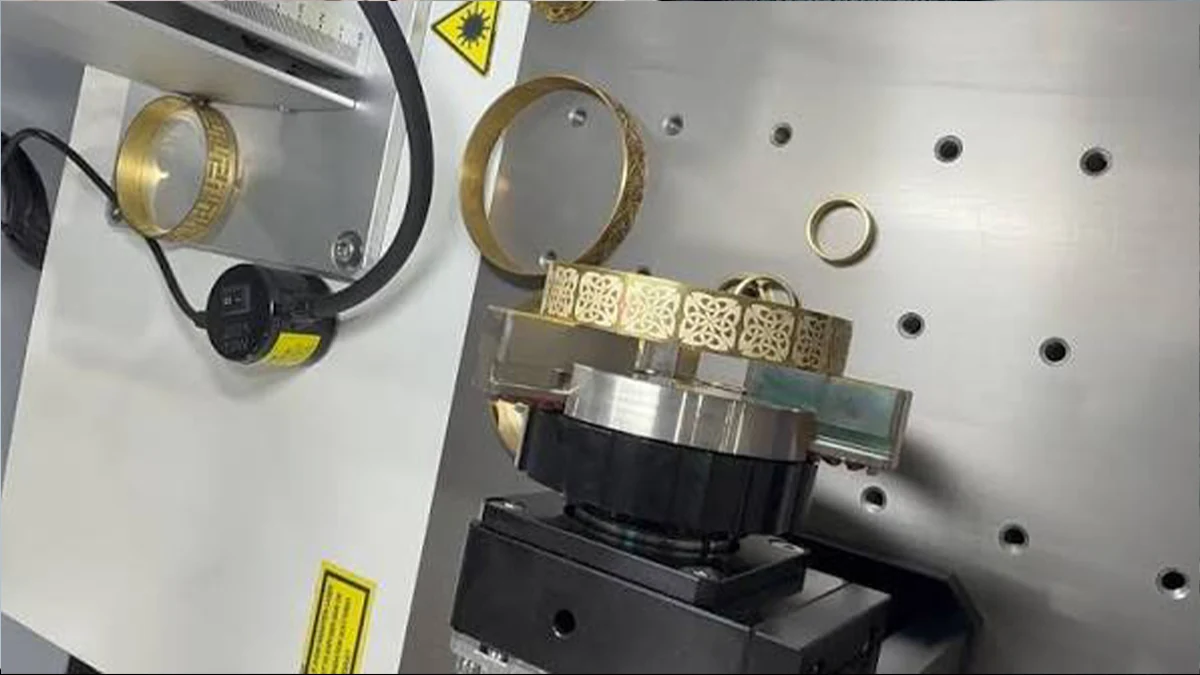
宝飾・貴金属
金と銀のジュエリーマーキング、リングの内側と外側の彫刻、曲面のブレスレットとバングル、ホールマーキング、パーソナライズ彫刻。.
主要なアプリケーション上の課題: 外観、細部、曲面、再現性のある位置決め。.
アプリケーションを見る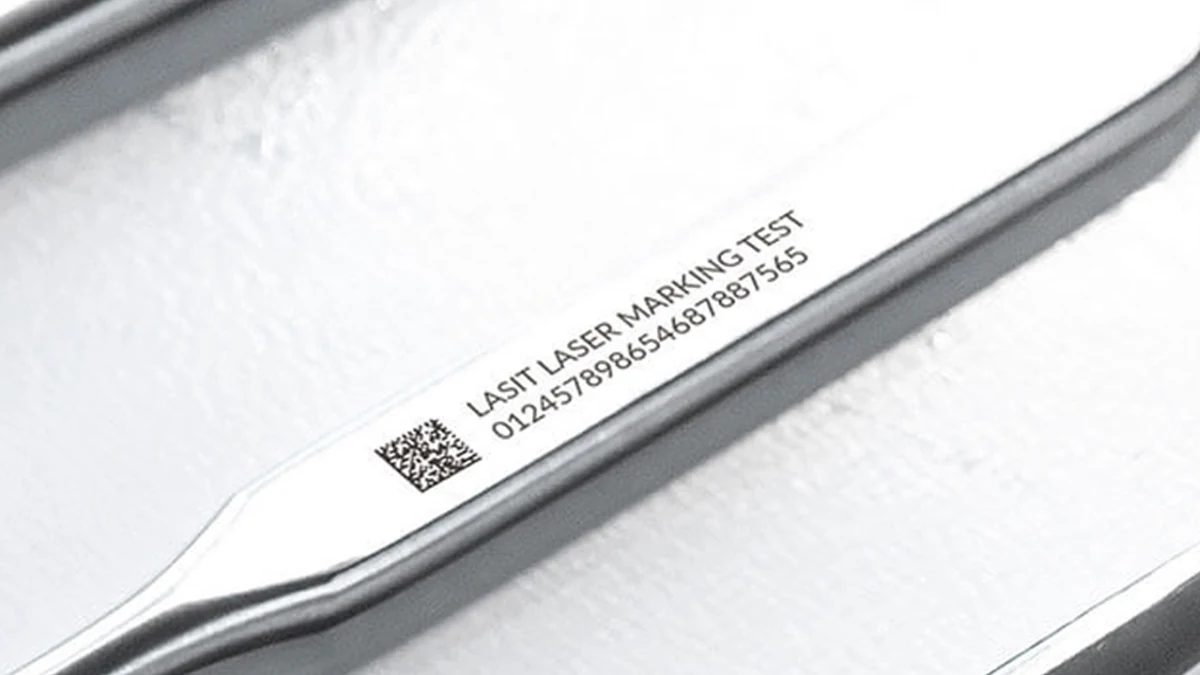
医療・歯科
手術器具のマーキング、該当する医療機器へのUDI識別子、歯科器具への小文字、インプラント部品のトレーサビリティ、医療用プラスチックのマーキング。.
主要なアプリケーション上の課題: コードの読み取り性、表面の健全性、耐久性、アプリケーション固有の検証。.
アプリケーションを見る
包装・コーディング
食品包装の日付コード、飲料ボトルとキャップのコーディング、化粧品包装、医薬品のロットと有効期限コード、カートンとラベルのコーディング。.
主要なアプリケーション上の課題: 可変データ、移動する製品、ライン速度、基材の反応。.
アプリケーションを見る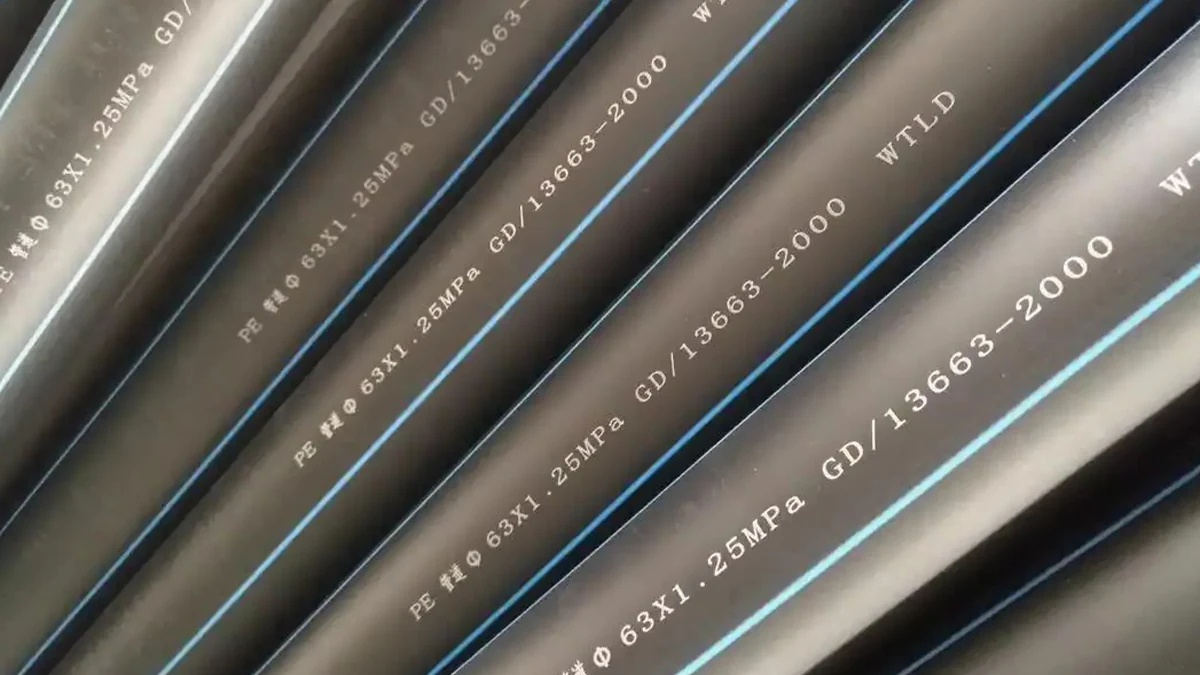
ワイヤ、ケーブル、チューブ
連続的なワイヤーコーディング、ケーブル外被マーキング、熱収縮チューブマーキング、プラスチックチューブの識別、金属パイプおよびチューブの全周マーキング。.
主要なアプリケーション上の課題: 連続動作、曲率、繰り返し間隔、ライン統合。.
アプリケーションを見る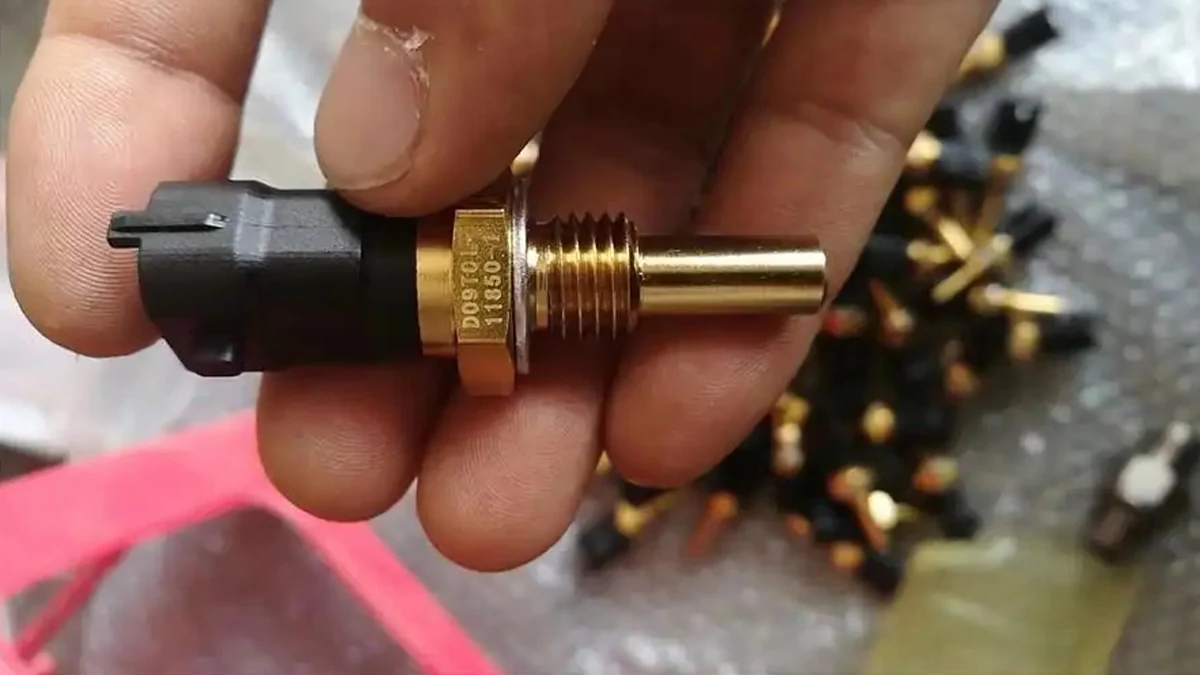
工具・金物・産業部品
工具マーキング、締結具のロット識別、バルブおよび継手のマーキング、軸受リングおよび端面、産業用銘板、機械部品のトレーサビリティ。.
主要なアプリケーション上の課題: 永久識別、表面状態のばらつき、目標深さまたはコントラスト、治具の再現性。.
アプリケーションを見る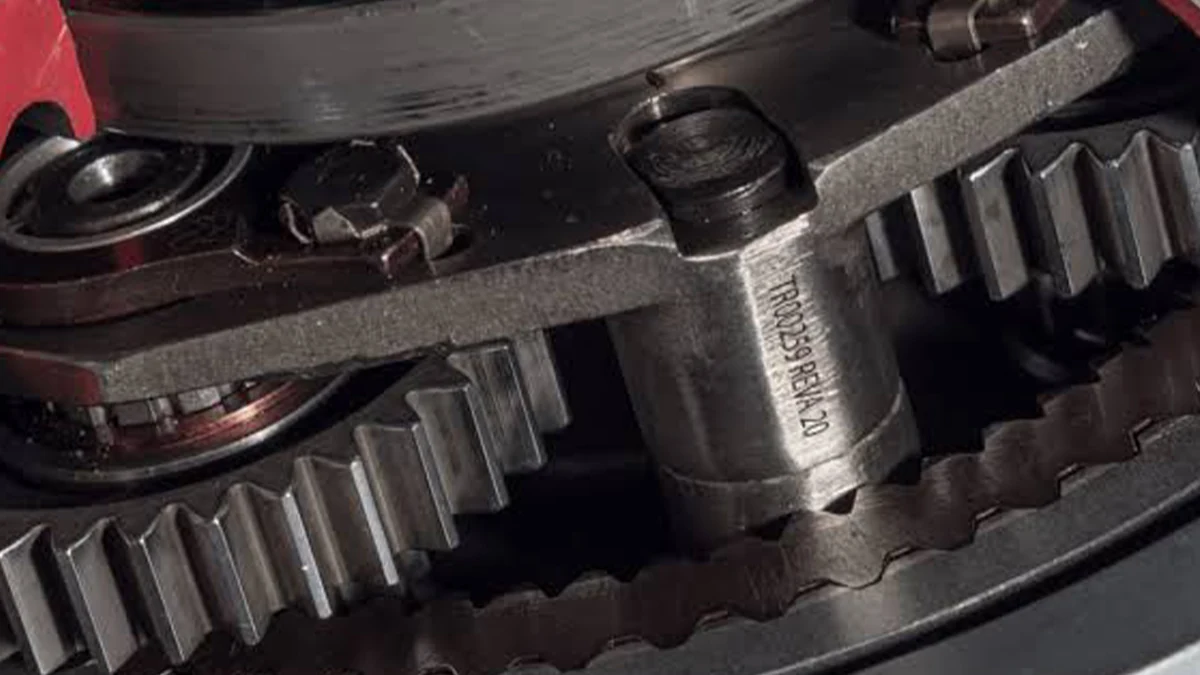
航空宇宙
部品の永久識別、タービンおよびエンジン部品のマーキング、ケーブルおよびコネクタのマーキング、トレーサビリティのための航空宇宙向けData Matrixマイクロコード。.
主要なアプリケーション上の課題: トレーサビリティ、耐久性、小型コード品質、管理されたプロセス検証。.
アプリケーションを見る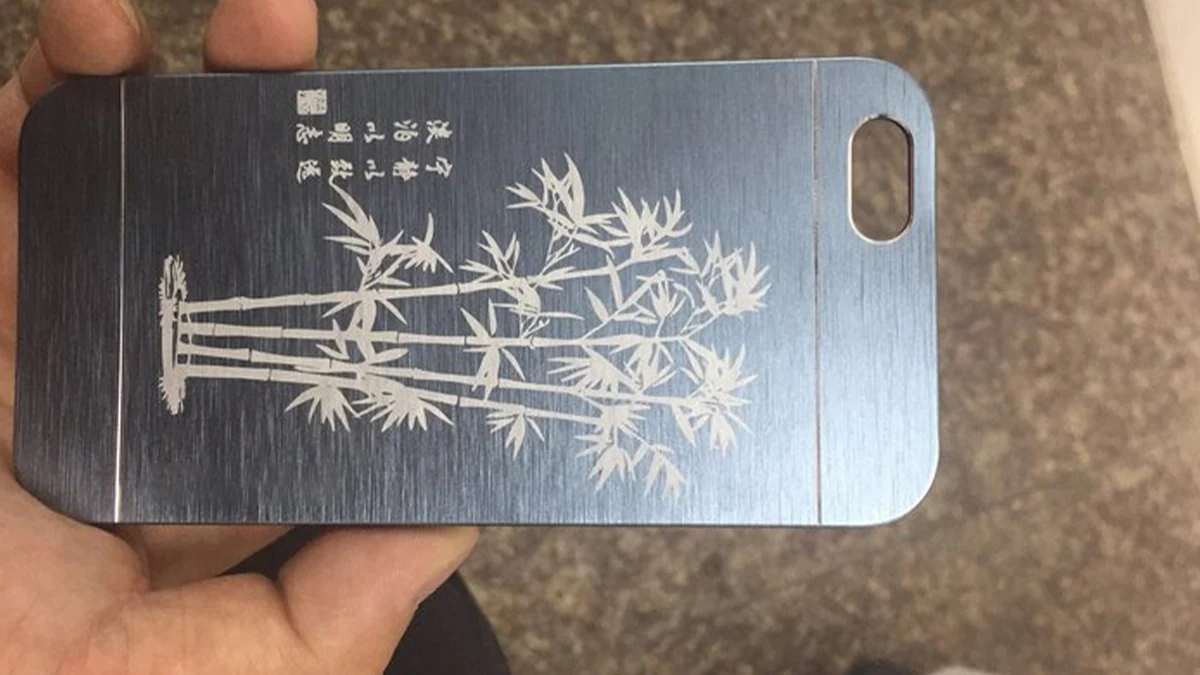
消費財・パーソナライゼーション
コーティング除去を伴うタンブラーおよびカップのマーキング、ペンのマーキング、スマートフォンケースのマーキング、アイウェアフレームのマーキング、ギフトおよび販促品のパーソナライゼーション。.
主要なアプリケーション上の課題: 外観、パーソナライゼーション、混在した形状、材料またはコーティングのばらつき。.
アプリケーションを見る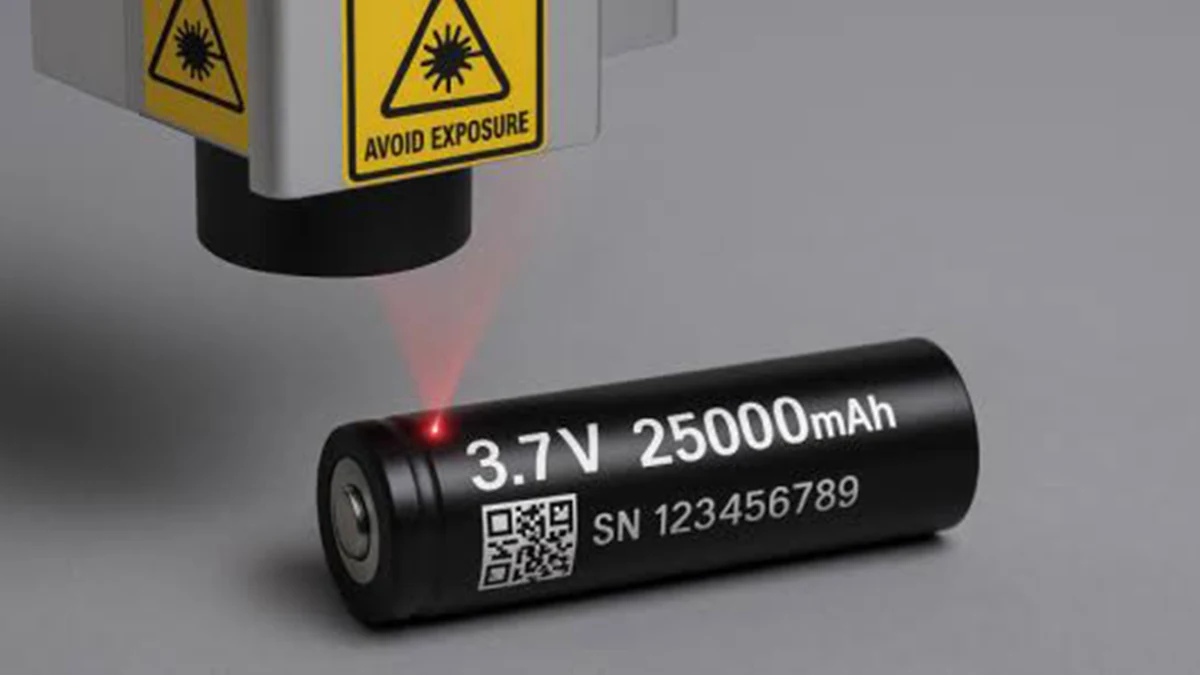
エネルギー・電池
リチウム電池セルおよびタブのマーキング、電池モジュールおよびパックのトレーサビリティ、太陽光部品のマーキング、高電圧コネクタおよびバスバーのマーキング。.
主要なアプリケーション上の課題: トレーサビリティ、コードの読み取りやすさ、コントラスト、形状、生産スループット。.
アプリケーションを見る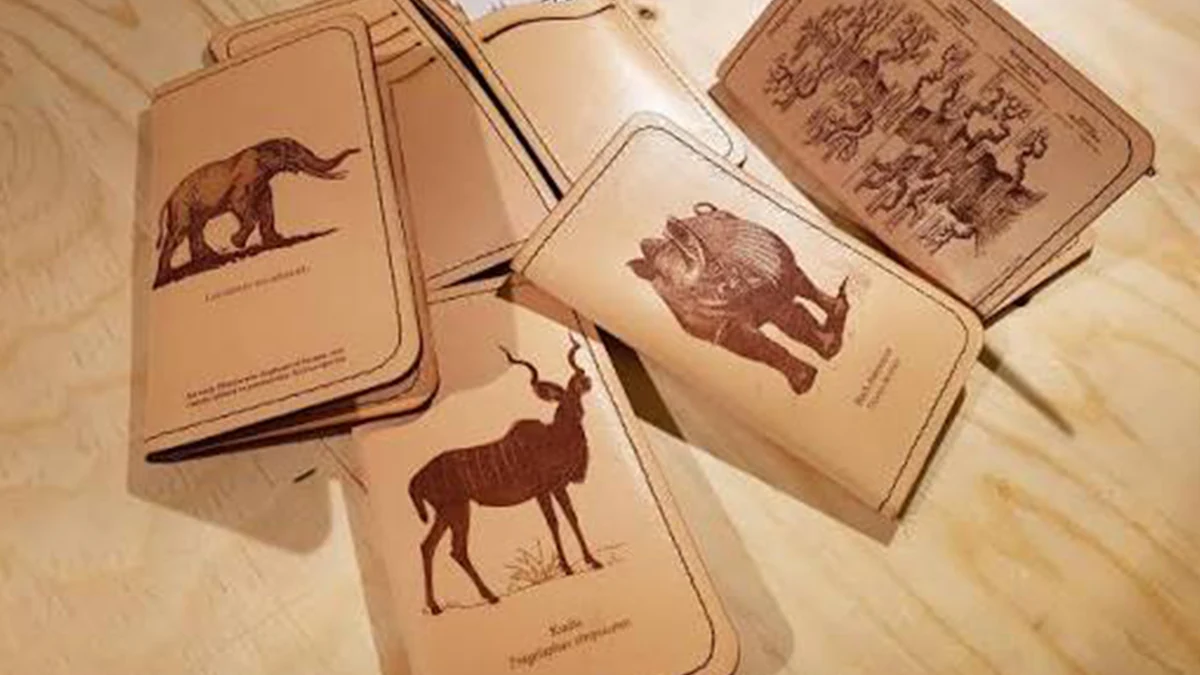
繊維・革・履物
革製品のロゴマーキング、履物のマーキング、繊維ラベルのコーディング、および熱入力と速度を管理する必要がある布地パターンのマーキング。.
主要なアプリケーション上の課題: 熱入力、材料の反応、外観、処理速度。.
アプリケーションを見るマーキング作業から始める
何をマーキングしますか?
適切な業界ページを知る前に、マーキング作業を把握している場合があります。以下の作業を参考に要件を整理し、実際の製品、材料、表面、形状、生産方法と組み合わせてください。.
識別・トレーサビリティ
製品を生産、検査、サービス、または在庫記録と結び付けるために使用される部品番号、シリアル番号、ロットID、その他の永久識別子。.
QRコード、Data Matrix、バーコード
セルサイズ、コントラスト、クワイエットゾーン、歪み、表面状態、検証方法が読み取りやすさに影響する可能性がある機械可読コード。.
ロット・日付・可変コーディング
ロット番号、製造日、有効期限、シリアル化データなど、特に生産中にマークを自動更新する必要がある変化する情報。.
ブランディングとパーソナライゼーション
外観、細部、位置決め、再現性が主要な受入基準となるロゴ、名称、グラフィック、装飾パターン、カスタマイズテキスト。.
耐久性のある産業部品マーキング
取り扱い、摩耗、洗浄、コーティング除去、またはアプリケーションで定義されたその他の下流条件の後でも有用であり続けることを意図したマーク。.
微細・小特徴マーキング
焦点、熱入力、部品の位置決め、光学フィールドの選択がより重要になる小さい文字、高密度コード、細い線作業、またはコンパクトなマーキングエリア。.
同じマーキング作業が複数の業界に現れることがあります。. 自動車コネクタ、医療器具、電子部品のData Matrixコードは同じコード形式を共有していても、異なる材料、プロセスウィンドウ、ハンドリング、検証、生産統合が必要になる場合があります。実際の製品コンテキストから続けるには、業界ページをご利用ください。.
アプリケーションの決定要因
適切なレーザーマーキングアプリケーションを決めるものは何ですか?
同じ業界の2つの部品でも、まったく異なるマーキング設定が必要になることがあります。機械を選ぶ前に、5つの観点でタスクを定義しましょう。材料と表面状態、マークが果たすべき役割、部品の提示方法、生産サイクル全体の流れ、そして結果がどのように受け入れられるかです。.
材料・表面状態
基材、合金またはポリマー配合、コーティング、色、添加剤、表面仕上げは、達成可能なコントラスト、熱反応、深さ、適切なレーザールートを変える可能性があります。業界名だけではプロセスを定義するのに十分ではありません。.
マーキング内容と品質要件
マーク自体から始めます。テキスト、ロゴ、シリアル番号、QRコードまたはData Matrixコード、装飾パターン、または深さ要件。次に、結果を許容可能にするものを定義します。目に見えるマークが自動的に耐久性がある、スキャナで読み取れる、またはアプリケーションに十分な深さであるとは限りません。.
部品形状とハンドリング
平板、小型コネクタ、円筒リング、曲面ハウジングでは、位置決めと焦点要件が異なります。部品の向き、治具へのアクセス、再現性、ローディング方法は、マーキング内容が類似していても機械構造を変える可能性があります。.
生産速度と総サイクルタイム
レーザーのスキャン速度だけで生産能力を判断しないでください。実際のサイクルには、ローディング、位置決め、焦点または高さ制御、データ処理、マーキング、コード検証、アンローディング、不良または位置ずれ部品からの復旧が含まれる場合があります。.
検証・受入要件
最終プロセスを選択する前に、結果をどのように確認するかを決定します。目視コントラスト、コードの読み取りやすさ、マーキング深さ、耐摩耗性、外観の一貫性、その他の受入基準には、異なるサンプルテストと検査方法が必要になる場合があります。.
適切な次のページを選ぶ
次にどこへ進むべきですか?
まだ不確かな質問から始めてください。アプリケーションは製品とマーキング作業を特定します。材料の反応、統合、または機械構成が主な決定事項になった場合は、他のページファミリーが引き継ぎます。.
技術の方向性
どのレーザー技術を最初に評価すべきですか?
これは最終的な機種選定ルールではなく、最初のスクリーニングステップとしてご利用ください。最適な方式は、材料やコーティング、必要なマーク、形状、生産目標、サンプル結果によって変わることがあります。.
| レーザーファミリー | 代表的な用途の方向性 | 評価される理由 |
|---|---|---|
| ファイバー(Qスイッチ、通常~1064 nm) | 金属部品、工具、および多くの自動車、航空宇宙、産業向けマーキング作業 | 多くの金属へのシリアル番号、コード、ロゴ、彫刻における一般的な第一候補です。コーティングや必要な深さ・コントラストは、用途別のテストが依然として必要です。. |
| MOPAファイバー | パルス制御が重要な金属マーキング、選択的なカラー・コントラスト作業、コーティング、微細ディテール用途 | 調整可能なパルス幅と周波数により、コントラスト、入熱、一部のカラー・マーキング用途に対してより広いプロセス制御の幅が得られます。達成可能な結果は材料と仕上げに依存します。. |
| UV(~355 nm) | 電子部品、小型部品、微細コード、熱に敏感な基板 | 微細な形状とより低い熱負荷が重要な場合に評価されることが多いです。UVは無熱プロセスではないため、基板と必要な仕上げは依然としてテストが必要です。. |
| CO₂(10.6 µmまたはその他の確認済み構成) | 包装、木材、革、繊維、紙・段ボール、その他の適合する非金属用途 | 多くの有機材料や適した非金属に一般的な方式です。実際の波長と材料の反応は、機械構成と基板に依存します。. |
CO₂システムの場合、単一の値を想定せず、機械または光源の仕様から実際の波長を確認してください。レーザー方式がすでに分かっていて、機械構造や構成を比較する必要がある場合は、次へ進んでください。 製品.
一般的な用途リスク
レーザーマーキング用途が失敗する原因とは?
あるサンプルで許容できるマークでも、材料、形状、位置決め、コードサイズ、生産速度、または後工程の条件が変わると失敗することがあります。これらは、プロセスを確定する前に実部品でテストする一般的な理由です。.
コントラストが弱い、または不安定
材料グレード、コーティング、顔料、表面仕上げ、汚染、またはパラメータの変化により、部品ごとに目視結果が変わることがあります。.
熱損傷または不要な表面変化
過剰な入熱は、溶融、焼け、変色、コーティング損傷、エッジの歪み、または製品要件を満たさない外観を引き起こすことがあります。.
読み取れない、または歪んだコード
小さなセルサイズ、低いコントラスト、曲面、フォーカス誤差、動き、または不適切なプロセス設定は、コードが見えていてもスキャナの読み取り性を低下させることがあります。.
微細ディテールの損失
小さな文字や細い線は、光学エリア、フォーカス状態、入熱、またはマーキング戦略が形状サイズに合わないと、ディテールを失うことがあります。.
位置決めとフォーカスの変動
部品の動き、治具のばらつき、高さ変化、曲率、および不安定な投入は、マークをずらしたり、表面を有効なフォーカス範囲外に移動させたりすることがあります。.
生産サイクルが成立しない
高速なレーザースキャンだけでは不十分です。投入、位置決め、データ交換、検証、排出、または復旧ステップにより、トータルサイクルが遅すぎたり不安定になったりする場合があります。.
詳細な故障モードは用途によって異なります。最終的な機械構成を選定する前に、関連する業界ページで実際の製品、マーキング作業、ハンドリング方法、生産条件を確認してください。.
生産前
レーザーマーキングを生産に導入する前に検証すべきこと
サンプルテストは、目視できるマークが可能であることを示すだけでなく、生産で重要な問いに答えるべきです。コントラスト、色、深さ、コードの読み取り性、耐久性、トータルサイクルタイムはすべて、実際の材料や表面、部品形状、マーキング内容、プロセス条件に依存します。.
- 材料と表面の状態合金またはグレード、コーティング、アルマイト処理、めっき、色、粗さ。.
- 目標とする効果確認したいコントラスト、色変化、深さ、またはマークスタイル。.
- マーク内容とサイズ最小文字、線幅、コードタイプ、データソース。.
- 部品形状と治具平面、円筒、曲面、または多面、および部品の保持方法。.
- コードの読み取り性と耐久性検証方法、および摩耗、溶剤、腐食への曝露。.
- サイクルタイムマーキング時間に加え、実際の工程における搬入、位置決め、データ処理、検証、搬出、および復旧ステップを含みます。.
- 安全対策、ヒューム、筐体完全な機械、材料、生産体制に対するガード、アクセス制御、排気、その他の安全対策を検討します。筐体のみから最終的なレーザークラスを推定しないでください。.
Zhuorui Laserは、レーザーマーカーの完成機の組立、構成、テストを行います。アプリケーションレビューには、実際の部品または代表サンプルを、材料と表面状態、マーキングファイルまたは内容、目標結果、生産要件とともに送付してください。テストでは、生産で重要な受入基準と結果を比較し、その知見を用いて機械構成を定義するべきであり、最初に見えたマークを最終承認として扱わないでください。.
サンプルから機械へ
サンプルテストは最終的な機械構成をどのように決定するのか?
サンプルが成功したからといって、選定プロセスが終わるわけではありません。サンプル結果、部品のハンドリング、生産速度、データ要件、安全要件を組み合わせて、承認された結果を生産で再現できる機械の方向性を定義します。.
レーザー系統と出力範囲
実際の材料と表面の反応は、必要なコントラスト、深さ、入熱、または処理時間に適したレーザールートと実用的な出力範囲の絞り込みに役立ちます。.
レンズとマーキングエリア
必要なマーキングエリア、最小特徴、作動距離、光学分解能は、評価すべきレンズとフィールドサイズの決定に役立ちます。.
機械構造
部品サイズ、アクセス、搬入方法、作業高さ、筐体の要否、オペレーターのワークフローは、デスクトップ、スプリット、テーブル、密閉型、その他の構造のどれが適切かに影響します。.
治具、回転軸、位置決め
形状と再現性は、部品に専用治具、回転軸、制御された高さ調整、または別の位置決め方法が必要かどうかを決定します。.
ビジョン、データ、自動化
生産タスクに部品認識、位置補正、可変データ、コード検証、コンベアハンドリング、PLC信号、または自動搬入が必要な場合、それらの要件はシステム構成の一部となります。.
筐体、排気、生産安全
材料の排出物、アクセス制御、ガード、排気、オペレーターの関与、および機械全体のリスクアセスメントは、サンプル結果のみから推定するのではなく、最終的な生産体制とともに検討する必要があります。.
構成は、承認されたサンプルと実際の生産プロセスに従うべきです。. 有用な引き継ぎには、テストした部品、材料と表面状態、承認されたマーク、マーキングファイルまたはデータ形式、必要なサイクル、治具または自動化のニーズ、および結果を判断するために使用した受入方法が含まれます。.
お問い合わせ 機械の方向性が確定する前にサンプルテストの入力内容を確認したい場合。.
次のステップ
レーザーマーキングアプリケーションを開始する
業界とマーキングタスクがすでに明確な場合は、関連するアプリケーションの方向性を開いてください。結果または機械構成の検証がまだ必要な場合は、代表部品をレビュー用に送付するか、プロジェクトに合ったお問い合わせルートをご利用ください。.
有用な技術レビューまたは見積もりのために、以下の情報をご用意ください: 材料と表面状態 · 製品写真または図面 · マーキング内容と最小特徴/コードサイズ · 目標効果 · 必要な生産速度 · 治具、自動化、またはデータのニーズ · 電圧と仕向地 · 代表サンプル数量。.