
金属・合金向けレーザーマーキング
金属の系統、表面状態、求められるマーク結果からレーザー方式を絞り込んでから、機種を選定します。このハブでは、一般的な金属の比較、加工条件のウィンドウを左右する要因、量産レベルのサンプルテストが必要となる判断基準を整理しています。.
お見積り依頼 OEM・カスタムに関するお問い合わせ金属+表面+マーキング目標が初期プロセスを決定する
“「金属」という情報だけではレーザーマーキングプロセスを選定するには不十分です。同じ合金でも研磨、不動態化、アルマイト処理、塗装、めっき、酸化または熱処理の後では挙動が異なることがあり、必要な結果によって適切なルートも変わります。.
多くの金属マーキングでは、ファイバーレーザーまたはMOPAファイバーレーザーが実用的な出発点となるルートです。吸収率、入熱、加工フィーチャサイズ、または特定の表面システムにより近赤外ルートが適さない場合は、グリーンまたはUVレーザーも検討できます。最終的な選定は、材料名だけでなく、実際の生産部品と受入基準に基づいて行う必要があります。.
戻る すべてのレーザーマーキング材料.
金属ファミリーを特定する
「鉄鋼」や「アルミニウム」といった大まかな呼称だけに頼らず、実際の合金または基材ファミリーを確認します。“
表面システムを特定する
レーザーが裸の金属、酸化膜、コーティング、めっき層、または仕上げ面のどれと相互作用するかを判断します。.
許容される結果を定義する
外観と機能を分けて考えます。暗いコントラスト、コードの読み取りやすさ、測定された深さ、層の除去、マーキング耐久性は、それぞれ異なる目標です。.
レーザー方式を選定する前に金属ファミリーを比較する
このマトリクスは一次スクリーニング用です。サンプルテストの代替にはなりませんが、コントラスト、深さ、入熱、表面品質を変化させやすい変数を把握できます。.
| 金属ファミリー | 確認すべき表面の詳細 | 一般的なマーキング目標 | 開始ルート | 判断を変え得る要因 |
|---|---|---|---|---|
| ステンレス鋼 | グレード、ヘアラインまたは鏡面仕上げ、不動態化、酸化状態 | 暗色コントラスト、識別子、浅いエッチング、彫刻 | ファイバー / MOPAが一般的な開始点 | 仕上げ、耐食性要件、入熱、必要なコントラスト |
| アルミニウム | 素地、アルマイト、塗装、粉体塗装、めっき表面 | コード、コントラスト、彫刻、コーティング除去 | 多くの用途ではファイバー/MOPA。表面層が対象の場合はルートが変わる | アルマイト処理、コーティングの化学的性質、合金、色調および外観上の制約 |
| 炭素鋼および合金鋼 | スケール、油分、コーティング、酸化、熱処理 | 識別子、エッチング、彫刻 | ファイバーが一般的な出発点となるルート | 表面汚染、スケール、防食、必要な深さ |
| 銅および真鍮 | 研磨、酸化、ラッカー、めっきおよび合金組成 | コントラスト、微細ディテール、浅いマーキング、彫刻 | ファイバー / MOPAがしばしば検討されます。特定の応答ウィンドウではグリーンまたはUVが検討される場合があります | 高反射率、熱伝導、酸化および仕上げ品質 |
| チタン | グレード、仕上げ、酸化状態および後工程の表面要件 | コントラスト、装飾的な色、識別子、エッチング | ファイバー / MOPAが一般的な検討ルートです | 酸化応答、色目標、表面清浄度および入熱 |
| 金、銀および貴金属 | 研磨仕上げ、めっき、合金、変色および部品価値 | 微細ディテール、識別子、低損失表面マーキング | 試験に基づくルート選定 | 反射率、材料損失、外観損傷、および微小な特徴 |
重要なルール: 材料名は選択肢を絞り込みますが、実際のプロセスウィンドウは通常、表面状態と許容されるマーキング結果によって決まります。.
最適な金属ルートを選択
実際の基材または表面システムに一致するページを使用してください。各金属ルートでは、そのファミリーに固有の材料挙動、プロセスリスク、サンプルテストの確認事項をより詳細に扱っています。.
ステンレス鋼
グレード、仕上げ、不動態化、耐食性の要件に対して、黒色マーキング、エッチング、彫刻を比較検討します。.
この材料ルートを見るアルミニウム
マーキングメカニズムを選択する前に、裸地、アルマイト処理、塗装、粉体塗装のアルミニウムを区別してください。.
この材料ルートを見る鋼
プロセスウィンドウを定義する前に、炭素鋼および合金鋼のグレード、スケール、油分、コーティング、必要なマーキング深さを確認してください。.
この材料ルートを見る銅・真鍮
サンプルテストの前に、合金組成、反射率、熱伝導率、酸化、ラッカーまたはめっき、表面仕上げ、および要求されるマーク結果の観点から銅と真鍮を比較してください。.
この材料ルートを見るチタン
表面状態とマーキング方式を、コントラスト、色、深さ、清浄度、後工程の仕上げニーズに合わせて選定します。.
この材料ルートを見る金
貴重な部品では、微細ディテール、材料ロスの最小化、治具、表面仕上げの保護を優先します。.
この材料ルートを見る銀
研磨または仕上げ済みの銀表面をマーキングする際は、反射率、変色、入熱、エッジ品質を管理します。.
この材料ルートを見るニッケル合金
マーキング方式を選定する前に、合金系統、コーティング、熱応答、耐食性の要件を確認します。.
この材料ルートを見る同じ金属でも表面処理後は異なるプロセスが必要になることがある
レーザーが相互作用するのは材料名ではなく、ビームの前方に実際に存在する表面です。コーティング、酸化膜、不動態化層、研磨仕上げは、吸収率、コントラスト、熱流、そして改質すべき層を変化させます。.
| 母材 | 想定される表面状態 | 実際のマーキング対象となり得るもの | 確認すべき事項 |
|---|---|---|---|
| アルミニウム | 素地、アルマイト処理、塗装、粉体塗装、めっき | 母材の改質、または表面層の制御された除去・変化 | コーティングの化学組成、色、層厚、コントラスト、母材へのダメージ |
| ステンレス鋼 | ヘアライン、研磨、不動態化、酸化 | 制御された表面の発色・酸化反応、または浅い材料改質 | 仕上げの均一性、焼け色、耐食性要件、外観上の許容範囲 |
| 炭素鋼/合金鋼 | 素地、スケール付着、油付着、塗装、めっき | 母材、酸化スケール、またはコーティング層 | 表面汚染、防食、許容される除去深さ |
| 銅 / 真鍮 | 研磨、酸化、ラッカー塗装、めっき | 反射性の母材、またはその上の表面層 | 反射率、熱拡散、酸化、コーティングの貫通、エッジ品質 |
実務上の影響: “「同じ金属」は「同じ設定」を意味しません。結果が重要な場合は、生産サンプルが最終仕上げ、コーティング、処理状態と一致している必要があります。.
必要な結果から始め、その後でマーキング機構を選ぶ
目に見えるマークは、異なる物理的機構によって形成されます。許容される結果を最初に定義することで、外観だけでなく実際の要件に合わせてレーザー方式とプロセスウィンドウを選択できます。.
暗色または高コントラストのマーク
材料の除去を抑えたい場合のロゴ、識別子、読み取り可能なコードに適しています。コントラスト、入熱、表面応答を制御する必要があります。.
微細コードまたは浅いエッチング
深さよりもエッジの鮮明さと読み取りやすさが重要な場合に使用します。許容判定には、最小の特徴と使用するスキャナまたは検査方法を含める必要があります。.
深彫り
より多くの材料を除去して凹部の深さと耐摩耗性を得る一方、サイクルタイム、デブリ、熱影響が増加します。.
コーティングまたは酸化膜除去
表面層と母材を積層として扱います。意図した層で停止し、基材に許容できない損傷を与えないようにする必要があります。.

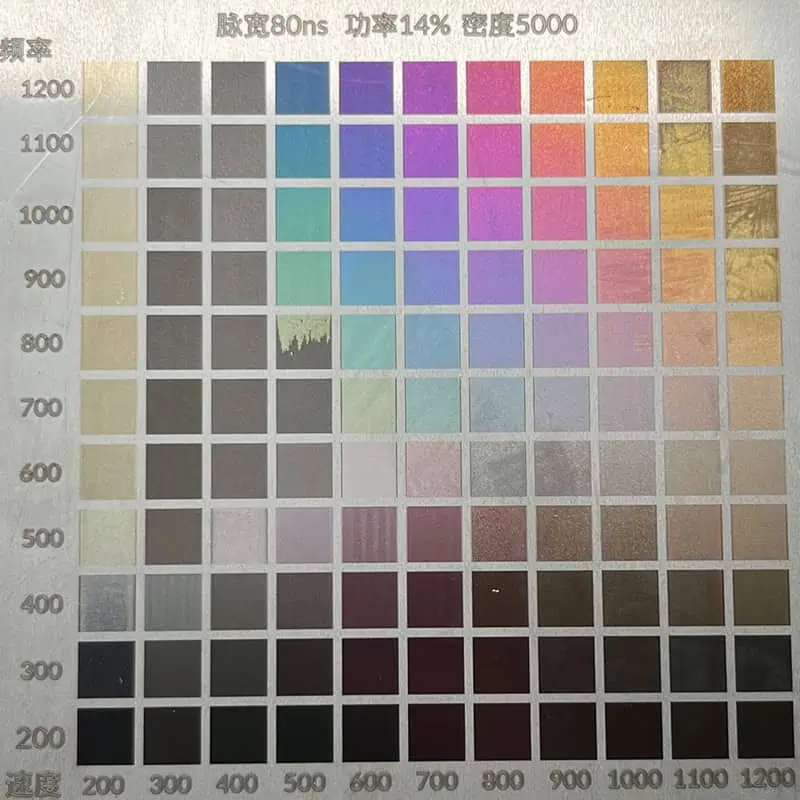
ファイバー、MOPA、グリーン、UVは異なる開始ルートであり、材料のショートカットではありません
レーザー光源は、金属、表面システム、要求される結果、許容ウィンドウに従って選択する必要があります。QスイッチファイバーとMOPAはどちらもファイバーレーザールートです。グリーンとUVは代替波長であり、特定の表面応答または熱要件がそれを正当化する場合に評価できます。.
ファイバーレーザー
多くのベアメタルマーキング、エッチング、彫刻作業の一般的な出発点です。最終的な適合性は、合金、表面仕上げ、マーキング深さ、サイクル目標によって異なります。.
MOPAファイバー
ファイバーレーザー方式でありながら、従来の固定パルス方式よりもパルス制御の柔軟性が高いのが特長です。入熱、表面応答、コントラストについて、より広いパラメータウィンドウが必要な場合に有用です。.
グリーンレーザー
近赤外の結合や熱挙動によりファイバー方式が難しい場合、銅関連の加工を含む、反射率の高い特定の金属表面に対して検討できます。サンプルテストは引き続き必要です。.
UVレーザー
微細形状、低入熱の表面相互作用、または特定のコーティングや仕上げ面に対して検討できます。一般的な金属の深い彫刻に対する既定の選択肢ではありません。.
波長だけで選定しないでください: レーザー出力、パルス挙動、スポット径、焦点、スキャン戦略、実際の表面状態が、使用可能なプロセスウィンドウに影響します。.
プロセスウィンドウを変える金属の変動要因
金属マーキングの構成を選定する前に、実際の基材と受入試験を定義してください。目視できるマークが、そのまま量産承認済みのマークになるわけではありません。.
| 変動要因 | 確認項目 | 重要な理由 |
|---|---|---|
| 合金系 | ステンレス鋼、アルミニウム、炭素鋼、真鍮、銅、チタン、金、銀、ニッケル合金 | 吸収、熱挙動、酸化応答が異なります。. |
| 表面状態 | 研磨、ヘアライン、酸化、不動態化、スケール付着、油分、粗面 | 基材の合金が同じでも、コントラストとエッジ品質が変わり得ます。. |
| コーティングまたはめっき | 陽極酸化、塗装、粉体塗装、めっき、亜鉛めっき | 表面層が実際のマーキング対象である場合があります。. |
| 目標結果 | 暗色マーク、読み取り可能なコード、ロゴ、浅いエッチング、測定された深さ、コーティング除去 | 目標ごとに異なるプロセスウィンドウと受入確認が必要です。. |
| 耐久性の曝露条件 | 摩耗、洗浄、熱、腐食、屋外曝露、後工程のコーティング | マークは写真確認だけでなく、顧客の実際のプロセスに耐える必要があります。. |
| 部品形状 | 平面、円筒、曲面、重量物、微小部品、治具固定が困難 | 構成によっては治具、回転軸、3D焦点またはビジョン支援が必要になる場合があります。. |
材料応答を比較し、最終的な量産表面で検証する
代表サンプルは、異なる金属系の応答を理解するのに有用ですが、試験条件が記録されていない限り、同一光源による管理された比較ではありません。最終承認には、量産合金、最終表面状態、顧客の受入基準を使用してください。.

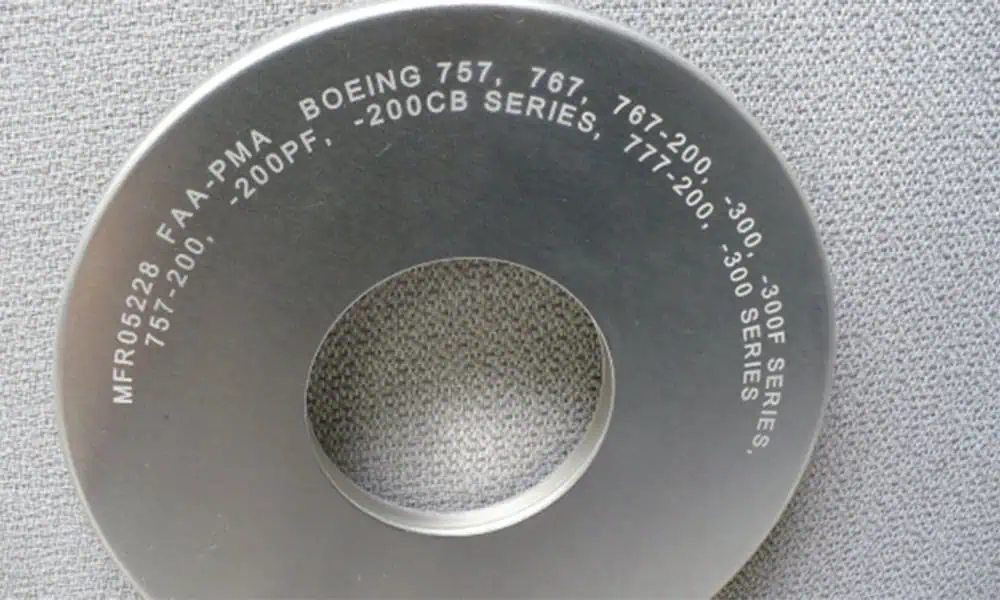
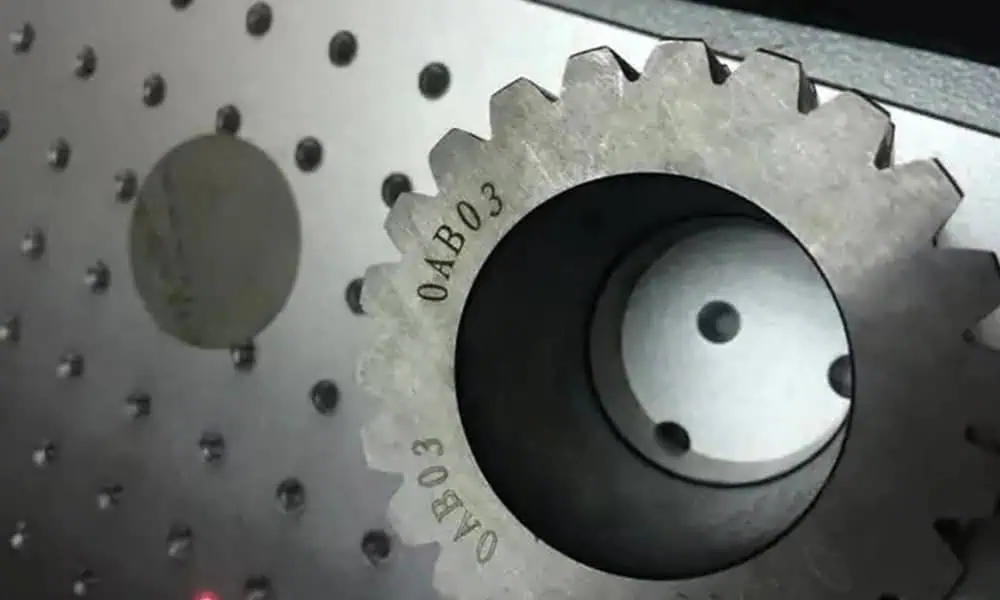
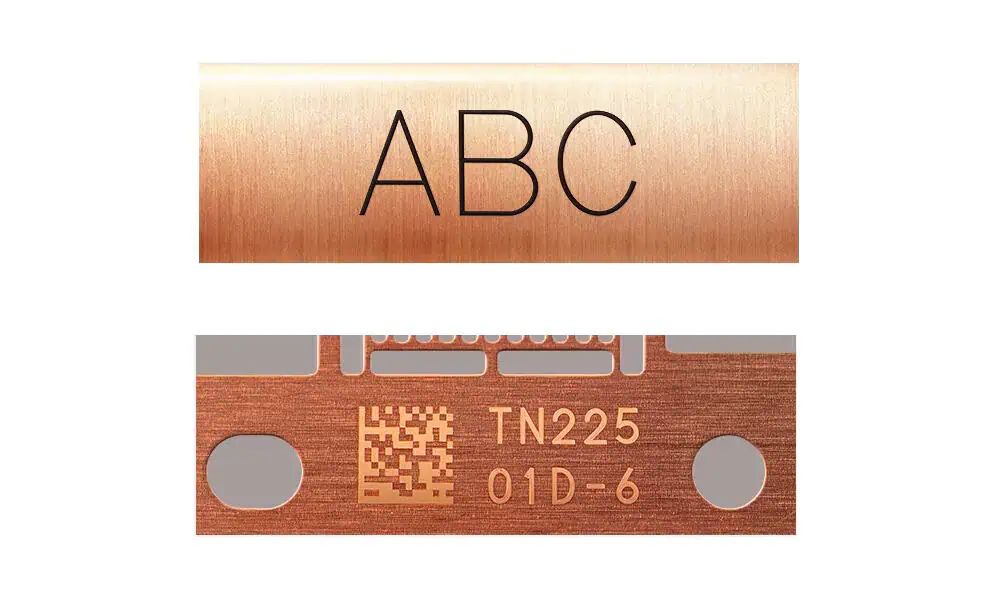
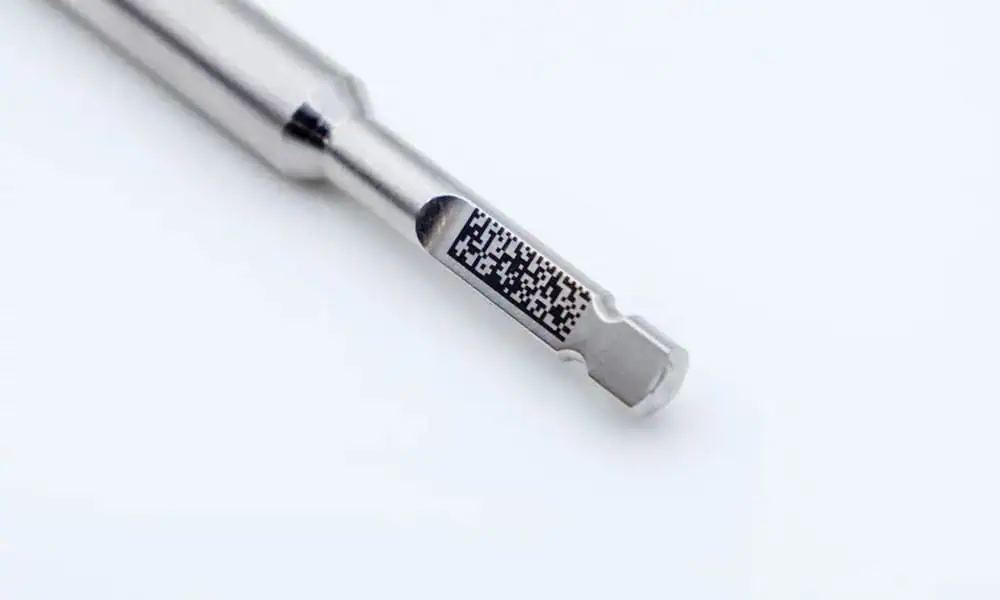
これらの画像は代表的な材料例です。サンプル間で同一のレーザー設定、光源タイプ、プロセスパラメータが使用されたことを証明するものではありません。.
金属サンプルテスト受入マトリクス
量産グレードのサンプルで結果を承認してください。仕上げ、コーティング、熱処理が異なるテストピースでは、誤解を招く推奨となる可能性があります。.
都合の良い代替品ではなく、最終表面をテストする
可能な場合は実際の合金と表面状態を送付してください。量産部品がコーティング、めっき、研磨、不動態化、熱処理されている場合、サンプルもその状態に合わせる必要があります。.
| 入力 | 定義すべき項目 | 受入確認 |
|---|---|---|
| コントラスト | 外観目標とマシンビジョンでの読み取り性 | 合意した照明とリーダー設定で検査します。. |
| 深さ/プロファイル | 材料除去量の最小値または最大値 | 深さが重要な場合は適切な計測器で測定します。. |
| 熱影響 | 変色、歪みまたは金属組織の変化 | 外観および機能上の許容範囲と比較します。. |
| 耐久性 | 摩耗、洗浄、腐食または工程への曝露 | 顧客の実際の下流条件で評価します。. |
| 形状 | 平面、円筒面または不規則面への焦点合わせ | 治具、回転軸または3D補正の必要性を確認します。. |
| サイクル | マーキング時間に加え、ローディング、焦点合わせ、検証 | スキャン時間だけでなく、サイクル全体で承認します。. |
反射、ヒューム、最終的な機械筐体を考慮する
金属のマーキングでは、危険なレーザー放射、反射エネルギー、コーティング、油、めっきまたは除去された材料からのヒュームや粒子状物質が発生する可能性があります。安全対策は、実際の波長、ワーク形状、プロセスに応じて見直す必要があります。.
反射リスク
研磨面、曲面、高反射の部品はエネルギーを再方向付けする可能性があります。生産前にビーム経路、ワークの向き、筐体戦略を検討する必要があります。.
ヒュームと粒子状物質
塗料、めっき、亜鉛めっき層、油、より深い彫刻は、粒子状物質やヒュームを発生させる可能性があります。排気とろ過は、実際の材料とSDSに従う必要があります。.
システム全体の安全
密閉型マシンが自動的に検証済みの最終安全クラスになるわけではありません。インターロック、アクセス、非常停止、プロセスセル全体について引き続き検討が必要です。.
材料ルートの検証後にマシン構成を選択する
材料テストで使用可能なプロセスウィンドウが特定されたら、マシン選定ではマーキングエリア、焦点設定、筐体、排気、治具、回転軸、ビジョン、コードデータワークフローに対応できます。高出力が微細なコントラスト、熱制御、トータルサイクルタイムを自動的に改善するわけではありません。.
比較 ファイバーレーザーマーカー 検証済みのルートがファイバー方式の場合。 ソリューション 部品に回転処理、ビジョン位置決め、コンベアマーキングまたはデータ連携が必要な場合に使用します。.
推奨に必要な情報
最終合金、表面仕上げ、コーティングまたは処理、アートワークまたはコード、目標コントラストまたは深さ、マーキング位置、生産数量、サイクル目標、耐久性要件、およびSDSや安全上の制約。.
金属マーキングの詳細を送信金属レーザーマーキングFAQ
金属のマーキングには一般的にどのレーザーが使用されますか?
ファイバーおよびMOPAファイバーは、多くの金属で一般的な出発点です。特定の反射面、熱制限、微細形状、コーティングの反応により別の波長がより適切な場合は、グリーンまたはUVを検討することがあります。.
1台のレーザーで異なる金属にマーキングできますか?
多くの場合可能ですが、使用可能な設定や好ましいプロセスメカニズムは、合金、仕上げ、コーティング、必要な結果によって変化することがあります。複数の金属に可視マーキングを作成できるマシンでも、すべての金属で同じコントラスト、深さ、耐久性、サイクルタイムが保証されるわけではありません。.
陽極酸化、コーティングまたはめっきされた金属には別のプロセスが必要ですか?
多くの場合必要です。表面層が実際のマーキング対象になる可能性があるためです。プロセスは、母材に許容できない損傷を与えずにその層を改質または除去する必要がある場合があります。.
ファイバーレーザーは銅や真鍮に適していますか?
ファイバーおよびMOPAファイバーは銅や真鍮で検討できますが、反射率、熱伝導率、酸化、必要な効果によりプロセスウィンドウが狭くなる可能性があります。特定のタスクではグリーンまたはUVも検討されるため、サンプルテストが重要です。.
レーザーは深彫りせずに金属に黒いマークを付けられますか?
選択した金属と表面状態では、深い材料除去ではなく、制御された表面応答によって暗色または黒色のマークを生成できます。正確なメカニズムと耐久性は、生産用合金で検証する必要があります。.
最終的な生産表面をサンプルテストすべきなのはなぜですか?
研磨、不動態化、陽極酸化、めっき、コーティング、酸化、熱処理は、表面の応答を変化させる可能性があります。したがって、都合のよい代替品をテストすると、誤った装置やパラメータの推奨につながる可能性があります。.
実際の金属、表面仕上げ、マーキング要件を送付する
最終的な基材またはコーティング部品、既知の場合は合金またはグレード、表面処理、アートワークまたはコード、目標のコントラストまたは深さ、マーク位置、サイクル要件、耐久性基準、およびSDSや安全上の制約を含めてください。Zhuorui Laserはこれらの入力をもとに、材料ルートを絞り込み、次のサンプルテストまたは装置構成のステップを定義できます。.
お見積り依頼 材料適合性について問い合わせる