
アルミニウムレーザーマーキング
アルミニウムは、視認性のあるコントラストを得るためのレーザーマーキング、制御された材料除去による彫刻、または陽極酸化/コーティング層の選択的除去による加工が可能ですが、その結果は「アルミニウム」という言葉だけでは決まりません。合金グレード、機械加工仕上げ、陽極酸化、塗装、粉体塗装、および求められるマークのすべてがプロセスウィンドウを変えます。ほとんどの産業用アルミニウム部品では、ファイバーまたはMOPAファイバーが最初に評価すべき方式です。最終的な選択は、実際の生産表面とサンプル結果に基づくべきです。.
お見積り依頼 アルミニウムサンプルについて問い合わせるアルミニウムがレーザーマーキングに対して異なる反応を示す理由
アルミニウムが難しいのは、それが「マーキング不可能」だからではありません。課題は、レーザーが、部品ごとに大きく変化し得る表面システムと相互作用することにあります。同じマーキングファイルでも、機械加工、研磨、陽極酸化、またはコーティングされたアルミニウムでは異なる挙動を示すことがあります。.
反射性表面
未処理または研磨されたアルミニウムは、より暗い表面や処理された表面よりも入射エネルギーの多くを反射する可能性があるため、使用可能なパラメータウィンドウはより狭くなる場合があります。.
熱の流れが速い
アルミニウムは熱をすばやく伝導します。そのため、薄い部品、エッジ、外観面は、より厚い部分とは異なる熱挙動を示すことがあります。.
酸化皮膜と仕上げ
自然酸化皮膜、陽極酸化処理、塗装、粉体塗装は、レーザーによって改質または除去される実際の層になることがあります。.
合金のばらつき
異なる合金、鋳造条件、機械加工仕上げは、コントラスト、粗さ、エッジ品質、必要なエネルギー量を変化させることがあります。.
どのアルミニウム表面にマーキングしますか?
最終的な表面が、レーザーが実際に変化させる対象を決定します。ベアメタル、陽極酸化アルミニウム、コーティングアルミニウムは、ベース部品が同じ合金であっても、異なるプロセス条件として扱う必要があります。.
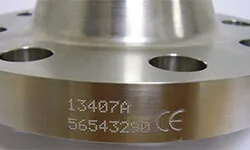
ベアまたは機械加工アルミニウム
レーザーは金属表面と直接相互作用します。ブラシ加工、研磨、フライス加工、ブラスト加工、鋳造仕上げは、合金ファミリーが類似していても異なる反応を示すことがあります。.
典型的なターゲットには、目視可能なコントラスト、シリアルマーキング、2Dコード、浅い彫刻が含まれます。.
すべてのベアアルミニウム合金や仕上げで黒いマークが得られると想定しないでください。実際の生産表面で必要なコントラストを検証してください。.
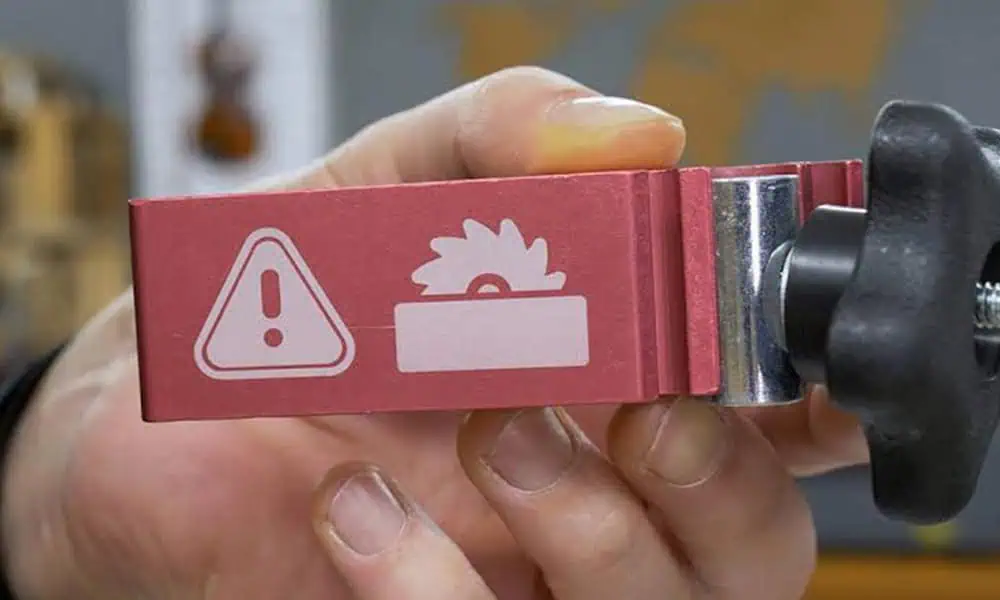
陽極酸化アルミニウム
陽極酸化皮膜がマーキング対象になることがよくあります。仕上げと望ましい外観に応じて、プロセスは皮膜を改質するか、コントラストを生み出すために除去することがあります。.
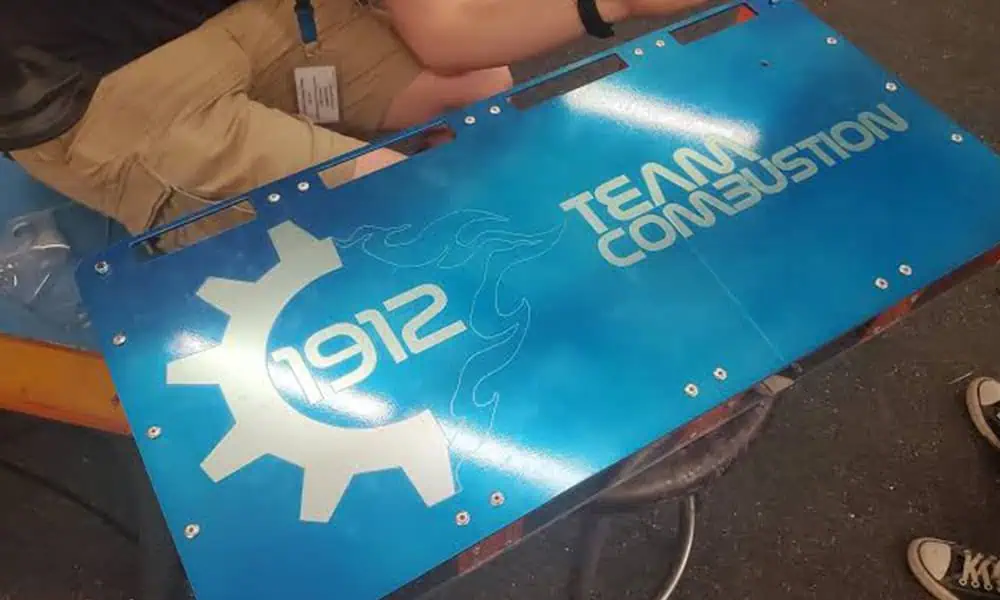
塗装または粉体塗装アルミニウム
主なメカニズムは、通常、むき出しのアルミニウムを直接マーキングするのではなく、コーティングを改質または除去することです。きれいなエッジ、基材の露出、およびヒュームが重要な受け入れ項目となります。
合金グレードは依然として重要
表面状態は最初のフィルターですが、合金グレードの影響を排除するものではありません。5xxx、6xxx、7xxx、鋳造アルミニウム、および混合生産ロットが同じコントラストや彫刻ウィンドウを共有すると想定すべきではありません。結果が外観上または機能上重要である場合は、都合のよい代替試験片ではなく、実際の生産合金を承認してください。
アルミニウムには通常、どのようなレーザーマーキングが施されますか?
アルミニウムへのマーキングは、多種多様な完成部品において、識別、トレーサビリティ、ブランディング、および永続的な部品情報のために使用されます。材料ページは業界ごとのワークフローをすべて解決する必要はありませんが、マーキング作業を具体的に示すべきです。
一般的なマーキング内容
- シリアル番号とバッチ番号
- 部品番号と型式情報
- データマトリックスとQRコード
- ロゴと製品ブランディング
- 目盛り、記号、操作マーク
- 資産IDとトレーサビリティ情報
一般的なアルミニウムワークピース
- 電子機器の筐体および制御パネル
- 銘板、タグ、定格銘板
- 機械加工された機械部品
- 自動車およびモビリティ部品
- 産業用ハードウェアおよび工具部品
- 精密部品および航空宇宙関連部品
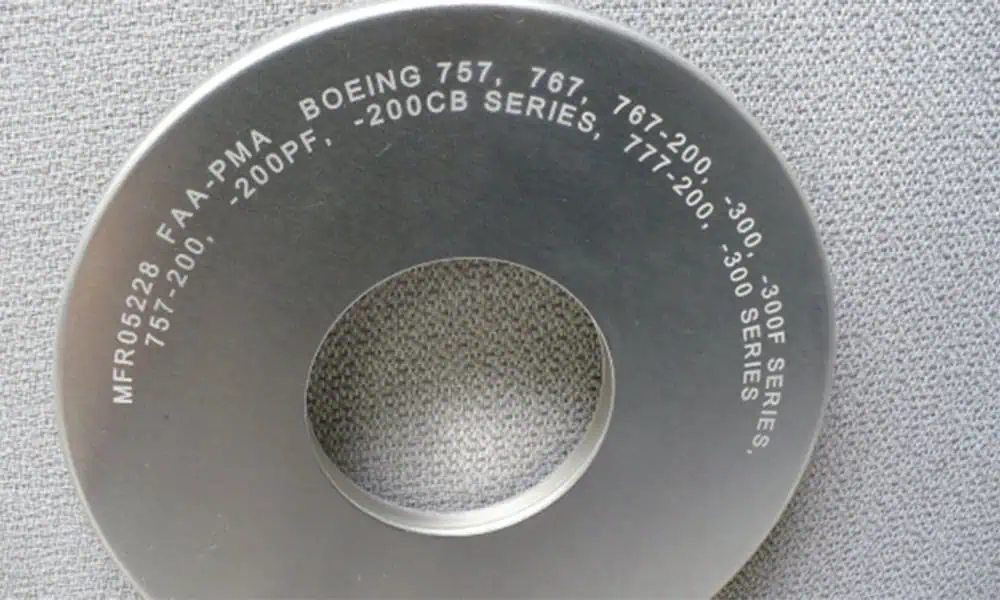
代表的なアルミニウムマーキング結果とその生成方法
「レーザーマーク」は単一の結果ではありません。可視コントラスト、陽極酸化層の除去、コーティング除去、彫刻、機械可読コードは、それぞれ異なる相互作用を伴う可能性があり、異なる合格基準で検証する必要があります。
| 目標結果 | 一般的な表面 | レーザーが行っていること | 検証すべき項目 |
|---|---|---|---|
| 暗色または明色として視認できるコントラスト | 生地、機械加工済み、または選択した仕上げのアルミニウム | 制御された熱および表面相互作用により、局所的な表面外観を変化させます。 | コントラストの安定性、熱ハロー、外観の均一性、実際の照明下での視認性。 |
| 陽極酸化層のコントラスト形成または除去 | 着色またはナチュラルの陽極酸化アルミニウム | 異なる光学的外観を生み出すために、陽極酸化層を改変または除去します。 | 色コントラスト、層の均一性、基材の露出、および摩耗挙動。 |
| 塗料/粉体塗装の除去 | コーティングされたアルミニウム製ハウジング、パネル、銘板 | コーティングを除去または変化させ、対照的な層または基材を露出させる。 | きれいなエッジ、焼け跡、ヒューム、露出した基材、および下流の腐食要件。. |
| 浅い彫刻 | 触知マークが必要な、裸のまたは仕上げ済みのアルミニウム | 表面から制御された量の材料を除去します。. | 深さ、バリ、粗さ、熱影響、洗浄、サイクルタイム。. |
| データマトリックス / QR / シリアルコード | トレーサビリティ部品および資産識別 | 機械で読み取れる状態を維持する必要がある、制御されたコントラストまたは彫刻された幾何形状を作成します。. | セルサイズ、リーダーの設定、コードグレード要件、治具の再現性と耐久性。. |
マークの耐久性を決めるものは何ですか?
耐久性は、レーザーが何を変化させるかによって決まります。彫刻マークは、制御された材料除去深さと仕上げ面に依存します。陽極酸化マークは、陽極酸化層がどのように改質または除去されるかに依存します。コーティング除去マークでは、アルミニウムが露出する可能性があり、その場合は腐食と外観の検討が必要です。初期コントラストだけでは耐久性試験にはなりません。.
アルミニウム向け標準ファイバー vs MOPAファイバー vs UV
ほとんどの産業用アルミニウムマーキングでは、ファイバーが出発点となる技術です。MOPAは依然としてファイバーレーザーの方式ですが、標準的なQスイッチファイバー光源では求められる外観やプロセスウィンドウを達成するのが難しい場合、そのより広いパルス制御が役立つことがあります。UVは、アルミニウムに対する既定の選択肢というよりも、より選択的なオプションです。.
標準ファイバーレーザー
多くのアルミニウム部品における直接金属マーキング、シリアル番号、2Dコード、浅い彫刻で一般的な第一選択です。実際のコントラストは合金と仕上げに依存します。.
MOPAファイバー
より広いパルス幅と周波数の調整範囲が、外観上のコントラスト、表面応答、または難しいパラメータウィンドウの調整に役立つ場合に有用です。すべてのアルミニウム部品に対して自動的に優れているわけではありません。.
UVレーザー
ファイバーの結果が許容できない場合に、選択された微細形状、熱に敏感な、または表面固有のタスクで検討されます。サンプルの応答、サイクルタイム、コストが切り替えを正当化する必要があります。.
CO₂が適する場面
CO₂は、むき出しのアルミニウム金属に直接マーキングする際の通常の第一選択肢ではありません。ただし、マーキング対象が実際にはコーティング、有機層、またはアルミニウムアセンブリに付着した別の非金属材料である場合には、依然として関係がある可能性があります。.
アルミニウムをレーザーマーキングする際のよくある問題
適切なサンプルテストでは、マークが見えるかどうかだけでなく、完成部品にとって重要な不具合モードを確認する必要があります。.
低いまたは不安定なコントラスト
合金、機械加工仕上げ、または陽極酸化のわずかな違いによって、見た目の結果が変わることがあります。外観承認には、最終生産表面を使用する必要があります。.
熱ハローまたは変色
薄肉部、エッジ、または装飾面では、エネルギー密度や滞留時間が高すぎると、不要な熱影響が現れることがあります。.
粗い彫刻またはバリ
深さが増せば自動的に良いマークになるわけではありません。過度な除去は、粗さ、異物、エッジバリ、後洗浄の必要性を増やす可能性があります。
コーティング端部の焼け
塗料や粉体塗装は、プロセスウィンドウがコーティングの化学的性質や厚さに適切に合っていないと、焦げたり、溶けたり、不均一な端部を残したりすることがあります。
コード読み取り性の低下
視覚的に暗いコードでも、セルサイズ、クワイエットゾーン、グレア、治具のばらつき、または表面反射率の不均一によって、リーダーで読み取れないことがあります。.
反射、ヒューム、ガード
むき出しの反射性金属、不可視の近赤外線放射、コーティングのヒュームは、治具角度、エンクロージャー、排気、オペレーターアクセスと併せて検討する必要があります。.
材料が認定された後、形状と工程順序を確認する
アルミニウム表面は、マーキングプロセスが機能するかどうかを決めます。形状、治具の再現性、生産順序は、そのプロセスが実際の部品で確実に実施される方法を決めます。.
部品形状
平板、円筒部品、曲面ハウジング、高さが変化するコンポーネントでは、異なるフォーカス、治具、またはモーションソリューションが必要になる場合があります。.
マーキングシーケンス
マーキングが機械加工、陽極酸化、塗装、粉体塗装、または洗浄の前に行われるか後に行われるかを定義します。順序を変更すると、必要なメカニズムが変わる可能性があります。.
治具の再現性
コード位置、フォーカス、向きは一貫している必要があります。優れたレーザー工程であっても、部品が再現性をもって位置決めされなければ、生産は失敗する可能性があります。.
サイクルとデータフロー
シリアルまたはトレーサビリティ向けのマーキングでは、スキャン時間だけを見積もるのではなく、ローディング、マーキング、検証、データ受け渡しを1つの生産サイクルとして評価してください。.
標準的な平板部品向けセットアップではもはや十分でない場合
円筒状ワークには回転式ソリューションが必要になる場合があります。部品位置が変動する場合はビジョン位置決めが必要になる場合があります。連続的に移動するラインではフライングマーキングが必要になる場合があります。シリアル化された生産ではトレーサビリティとデータ統合が必要になる場合があります。これらは、アルミニウムのマーキング工程自体が実証された後に下すシステム上の判断です。.
アルミニウムレーザーマーキングのサンプル試験チェックリスト
ウェブサイトは進むべき道を絞り込むことはできますが、特定のアルミニウム部品におけるコントラスト、深さ、コードの可読性、耐久性を保証することはできません。承認には、生産グレードのサンプルと、明確に定義された合格判定方法を用いるべきです。.
| 入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| 材料 | 合金グレード、判明している場合は鋳造/展伸状態、および最終部品仕様 | 異なるアルミニウムグレードは、同じレーザー設定でも異なる反応を示すことがあります。. |
| 最終表面 | 機械加工、ブラシ加工、研磨、陽極酸化、塗装、粉体塗装、その他の処理 | 最終表面は、実際のレーザー相互作用をしばしば決定づけます。. |
| 工程順序 | 陽極酸化、コーティング、機械加工、洗浄、または組立ての前後にマーキングする | 同じ部品でも、マーキングを行うタイミングによって異なるプロセスが必要になることがあります。. |
| マーク内容 | ロゴ、シリアル番号、QRコード、Data Matrix、文字サイズ、またはアートワークファイル | フィーチャサイズと機械可読性は、必要なプロセスウィンドウを変える可能性があります。 |
| 目標結果 | 明暗コントラスト、層除去、浅い彫刻、深さ、または美観上の目標 | 異なる結果を同じ受け入れ基準で承認すべきではありません。 |
| 耐久性 | 摩耗、洗浄、熱、屋外曝露、腐食、または後工程 | 外観だけでは、そのマークが実際の使用に耐えることを証明できない場合があります。. |
| 生産要件 | 部品の形状、装着方法、必要な出力、位置公差、検証ステップ | 機械構成は、レーザー出力だけでなく、完全な生産ワークフローに従います。. |
代替品ではなく、最終的な表面を送付してください。
生産部品がマーキング後にアルマイト処理、塗装、粉体塗装、研磨、機械加工される場合、テストサンプルも同じ製造工程に合わせる必要があります。未処理のアルミニウム試験片では、仕上げ済みの生産部品に対して誤った推奨となる可能性があります。.
アルミニウム レーザーマーキング FAQ
レーザーで未処理のアルミニウムにマーキングできますか?
はい。未処理のアルミニウムにもマーキングまたは彫刻が可能ですが、目に見えるコントラストと彫刻品質は、合金グレード、表面仕上げ、求められる結果によって異なります。承認のための最も安全な根拠は、生産グレードのサンプル試験です。.
陽極酸化アルミニウムは、未処理のアルミニウムよりもマーキングしやすいですか?
多くの場合、陽極酸化層を改変または除去できるため、より明確な視覚的コントラストが得られます。ただし、結果は陽極酸化の色、厚さ、表面品質、および求められる耐久性によって左右されます。.
アルミニウムにはMOPAファイバーレーザーが必要ですか?
常にそうとは限りません。標準ファイバーは多くのアルミニウムマーキング作業に適しています。MOPAは、より広いパルス制御が難しいコントラスト、外観上の仕上がり、またはプロセスウィンドウの達成に役立つ場合に、より価値が高まります。より良い方法は、光源の名称だけでなく、サンプルの結果によって判断すべきです。.
レーザーマーキングでアルミニウムに黒いマークを付けられますか?
特定のアルミニウム表面では暗いマークを付けられる可能性がありますが、すべての合金と仕上げで約束できるものではありません。未処理、陽極酸化、コーティングされたアルミニウムは異なる挙動を示すため、目標とする外観は実際の生産表面で検証する必要があります。.
6061アルミニウムは、他のアルミニウム合金と同じようにマーキングされますか?
一律の前提を置くべきではありません。6061は有用な参照材となる場合がありますが、別の合金、鋳造条件、または表面処理によって、コントラスト、粗さ、熱応答が変化する可能性があります。承認は実際の生産グレードに従うべきです。.
アルミニウムには、陽極酸化処理の前と後、どちらにマーキングすべきですか?
それは、求められる最終的な外観と製造工程順序によって異なります。陽極酸化処理の前にマーキングする場合は、むき出しの金属に対して行います。陽極酸化処理の後にマーキングする場合は、完成した陽極酸化表面に対して行います。サンプルテストでは、生産で使用されるのと同じ工程順序を再現する必要があります。.
購入前にアルミニウムのサンプルを送る必要はありますか?
外観上のコントラスト、機械読み取り可能なコード、コーティング表面、彫刻深さ、または耐久性の要件については、実際の生産サンプルを送付することで選定リスクを低減できます。最終的な合金、表面、アートワーク、目標結果、合格基準を含めてください。.
最終的なアルミニウム表面とマーキング要件を送付してください
アルミニウム合金または部品仕様、最終的な表面処理、マーキングが陽極酸化処理 / コーティングの前に行われるか後に行われるか、アートワークまたはコード、目標とするコントラストまたは深さ、マーク位置、耐久性要件、予想される生産サイクルを含めてください。その後、Zhuorui Laser がレーザー経路、サンプルテスト計画、機械構成を検討できます。.
お見積り依頼 OEM・カスタムに関するお問い合わせ お問い合わせ