
Marcação a Laser em Alumínio
O alumínio pode ser marcado a laser para contraste visível, gravado por remoção controlada de material ou processado por remoção seletiva da camada anodizada / de revestimento, mas o resultado depende de mais do que a palavra “alumínio”. O grau da liga, o acabamento usinado, a anodização, a pintura, a pintura a pó e a marca exigida mudam a janela de processo. Para a maioria das peças industriais de alumínio, o laser de fibra ou o laser de fibra MOPA é a primeira rota a avaliar; a escolha final deve seguir a superfície real de produção e o resultado da amostra.
Solicitar Orçamento Pergunte sobre amostras de alumínioPor que o alumínio responde de forma diferente à marcação a laser
O alumínio não é difícil porque é “impossível de marcar”. O desafio é que o laser interage com um sistema de superfície que pode mudar significativamente de uma peça para outra. O mesmo arquivo de marcação pode se comportar de forma diferente em alumínio usinado, polido, anodizado ou revestido.
Superfície reflexiva
O alumínio sem tratamento ou polido pode refletir mais energia incidente do que superfícies mais escuras ou tratadas, portanto a janela de parâmetros utilizável pode ser mais estreita.
Fluxo de calor rápido
O alumínio conduz calor rapidamente. Peças finas, bordas e superfícies cosméticas podem, portanto, apresentar comportamento térmico diferente de seções mais espessas.
Óxido e acabamento
Óxido natural, anodização, tinta e revestimento em pó podem se tornar a camada efetivamente modificada ou removida pelo laser.
Variação de liga
Diferentes ligas, condições de fundição e acabamentos de usinagem podem alterar contraste, rugosidade, qualidade da borda e a quantidade de energia necessária.
Qual superfície de alumínio você está marcando?
A superfície final determina o que o laser realmente altera. Metal nu, alumínio anodizado e alumínio revestido devem ser tratados como condições de processo diferentes, mesmo quando a peça base é da mesma liga.
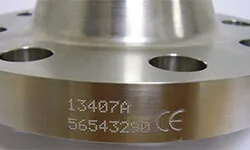
Alumínio nu ou usinado
O laser interage diretamente com a superfície metálica. Acabamentos escovados, polidos, fresados, jateados ou de fundição podem responder de forma diferente, mesmo quando a família da liga é semelhante.
Alvos típicos incluem contraste visível, marcação de série, códigos 2D e gravação rasa.
Não se deve presumir uma marca preta em toda liga de alumínio nu ou acabamento; verifique o contraste necessário na superfície real de produção.
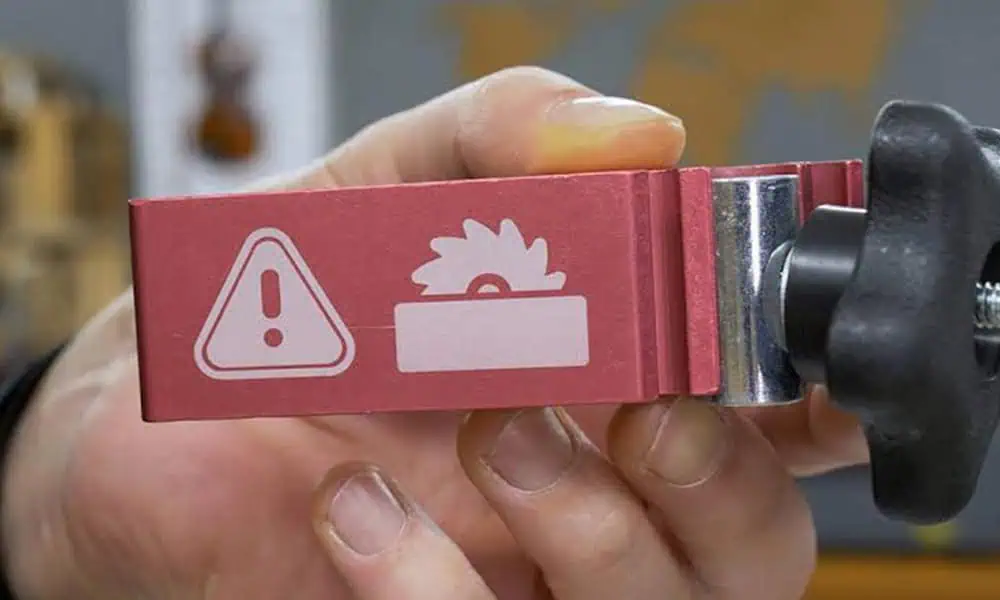
Alumínio anodizado
A camada anodizada frequentemente se torna o alvo da marcação. Dependendo do acabamento e da aparência desejada, o processo pode modificar a camada ou removê-la para criar contraste.
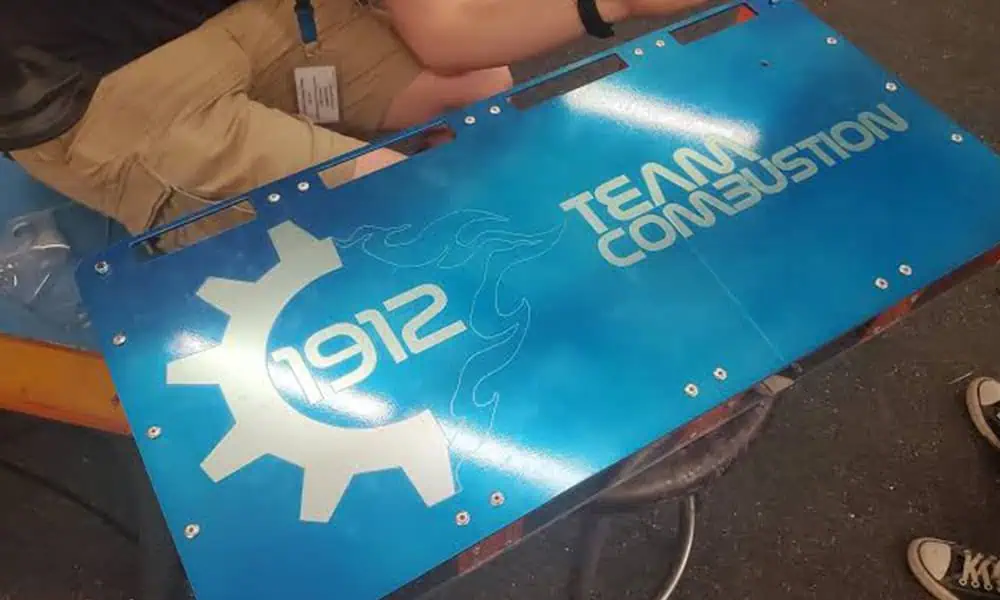
Alumínio pintado ou com revestimento em pó
O principal mecanismo geralmente é a modificação ou remoção do revestimento, e não a marcação direta do alumínio nu. Bordas limpas, exposição do substrato e fumos tornam-se itens importantes de aceitação.
A classe da liga ainda importa
A condição da superfície é o primeiro filtro, mas não elimina o efeito da classe da liga. 5xxx, 6xxx, 7xxx, alumínio fundido e lotes de produção mistos não devem ser considerados como tendo o mesmo contraste ou janela de gravação. Se o resultado importar do ponto de vista cosmético ou funcional, aprove a liga de produção real em vez de um cupom substituto conveniente.
O que normalmente é marcado a laser no alumínio?
A marcação em alumínio é usada para identificação, rastreabilidade, branding e informações permanentes de peças em muitos tipos de componentes acabados. A página do material não precisa resolver o fluxo de trabalho de cada setor, mas deve tornar a tarefa de marcação concreta.
Conteúdo comum de marcação
- Números de série e números de lote
- Números de peça e informações de modelo
- Códigos Data Matrix e QR
- Logotipos e branding de produto
- Escalas, símbolos e marcas de operação
- IDs de ativos e informações de rastreabilidade
Peças de alumínio comuns
- Carcaças eletrônicas e painéis de controle
- Placas de identificação, etiquetas e placas de características
- Componentes mecânicos usinados
- Componentes automotivos e de mobilidade
- Ferragens industriais e peças de ferramentaria
- Componentes de precisão e relacionados ao setor aeroespacial
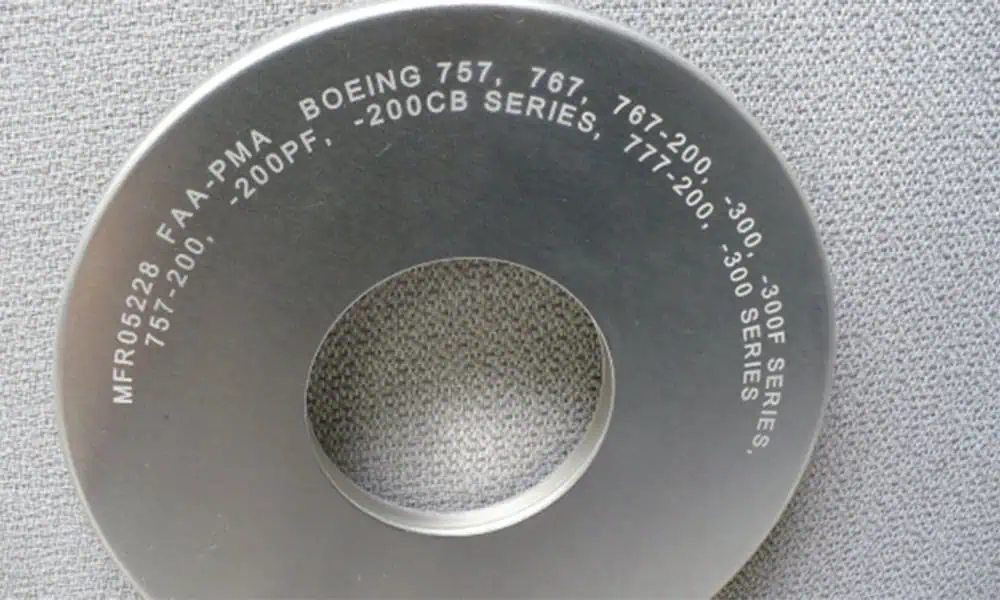
Resultados típicos de marcação em alumínio e como são produzidos
“Marcação a laser” não é um único resultado. Contraste visível, remoção da camada anodizada, remoção de revestimento, gravação e códigos legíveis por máquina podem envolver interações diferentes e devem ser validados com critérios de aceitação diferentes.
| Resultado desejado | Superfície comum | O que o laser está fazendo | O que validar |
|---|---|---|---|
| Contraste visível escuro ou claro | Alumínio nu, usinado ou acabado selecionado | Altera a aparência superficial local por meio de interação térmica e superficial controlada. | Estabilidade de contraste, halo de calor, consistência estética e visibilidade sob iluminação real. |
| Contraste ou remoção da camada anodizada | Alumínio anodizado colorido ou natural | Modifica ou remove a camada anodizada para criar uma aparência óptica diferente. | Contraste de cor, consistência da camada, exposição do substrato e comportamento ao desgaste. |
| Remoção de pintura / revestimento em pó | Carcaças, painéis e placas de identificação de alumínio revestido | Remove ou altera o revestimento para revelar uma camada ou substrato contrastante. | Bordas limpas, marcas de queimadura, fumos, substrato exposto e requisitos de corrosão a jusante. |
| Gravação superficial | Alumínio nu ou acabado onde uma marca tátil é necessária | Remove uma quantidade controlada de material da superfície. | Profundidade, rebarba, rugosidade, efeito térmico, limpeza e tempo de ciclo. |
| Data Matrix / QR / código serial | Peças de rastreabilidade e identificação de ativos | Cria um contraste controlado ou geometria gravada que deve permanecer legível por máquina. | Tamanho da célula, configuração do leitor, requisito de grau do código, repetibilidade do dispositivo de fixação e durabilidade. |
O que determina a durabilidade da marcação?
A durabilidade depende daquilo que o laser altera. Marcações gravadas dependem da profundidade controlada de remoção de material e da superfície acabada; marcações anodizadas dependem de como a camada anodizada é modificada ou removida; marcações por remoção de revestimento podem expor o alumínio, que então precisa ser avaliado quanto a corrosão e aparência. O contraste inicial, por si só, não é um teste de durabilidade.
Fibra padrão vs. fibra MOPA vs. UV para alumínio
Para a maioria da marcação industrial em alumínio, a fibra é a tecnologia inicial. O MOPA ainda é uma via de laser de fibra, mas seu controle de pulso mais amplo pode ser útil quando a aparência exigida ou a janela de processo são difíceis de alcançar com uma fonte de fibra Q-switched padrão. O UV é uma opção mais seletiva, e não a escolha padrão para alumínio.
Laser de fibra padrão
Escolha inicial comum para marcação direta em metal, números de série, códigos 2D e gravação rasa em muitas peças de alumínio. O contraste real depende da liga e do acabamento.
Fibra MOPA
Útil quando uma faixa mais ampla de ajuste da duração do pulso e da frequência ajuda a ajustar o contraste estético, a resposta da superfície ou uma janela de parâmetros difícil. Não é automaticamente melhor para toda peça de alumínio.
Laser UV
Considerado para tarefas selecionadas de detalhes finos, termossensíveis ou específicas de superfície quando os resultados com fibra não são aceitáveis. A resposta da amostra, o tempo de ciclo e o custo devem justificar a troca.
Onde o CO₂ se encaixa
O CO₂ não é a primeira escolha normal para marcação direta de alumínio metálico descoberto. Ele ainda pode ser relevante quando a tarefa de marcação é, na verdade, em um revestimento, camada orgânica ou outro material não metálico fixado a um conjunto de alumínio.
Problemas Comuns ao Marcar Alumínio a Laser
Um bom teste de amostra deve procurar o modo de falha que importa para a peça acabada, não apenas se uma marca está visível.
Contraste baixo ou instável
Pequenas variações na liga, no acabamento de usinagem ou na anodização podem alterar o resultado visível. A aprovação estética deve usar a superfície final de produção.
Auréola térmica ou descoloração
Seções finas, bordas ou superfícies decorativas podem apresentar efeitos térmicos indesejados quando a densidade de energia ou o tempo de permanência são muito altos.
Gravação rugosa ou rebarba
Mais profundidade não é automaticamente uma marca melhor. A remoção agressiva pode aumentar a rugosidade, detritos, rebarbas nas bordas e requisitos de limpeza posterior.
Queima na borda do revestimento
Tintas e revestimentos em pó podem carbonizar, derreter ou deixar uma borda irregular quando a janela de processo não está bem ajustada à química e à espessura do revestimento.
Perda de legibilidade do código
Um código visualmente escuro ainda pode falhar em um leitor devido ao tamanho da célula, à zona de silêncio, ao brilho, à variação do dispositivo de fixação ou à refletância inconsistente da superfície.
Reflexão, fumos e proteção
Metal refletivo exposto, radiação infravermelha próxima invisível e fumos de revestimento devem ser considerados em conjunto com o ângulo do dispositivo de fixação, o enclausuramento, a extração e o acesso do operador.
Após a qualificação do material, verifique a geometria e a sequência do processo
A superfície do alumínio determina se o processo de marcação funciona. A geometria, a repetibilidade do dispositivo de fixação e a sequência de produção determinam como esse processo é implementado de forma confiável em peças reais.
Geometria da peça
Placas planas, peças cilíndricas, carcaças curvas e componentes com altura variável podem exigir diferentes soluções de foco, fixação ou movimento.
Sequência de marcação
Defina se a marcação ocorre antes ou depois da usinagem, anodização, pintura, pintura a pó ou limpeza. Alterar a sequência pode mudar o mecanismo necessário.
Repetibilidade do dispositivo de fixação
A posição do código, o foco e a orientação devem permanecer consistentes. Um bom processo a laser ainda pode falhar na produção se a peça não for posicionada de forma repetível.
Ciclo e fluxo de dados
Para marcação serial ou de rastreabilidade, avalie carregamento, marcação, verificação e transferência de dados como um único ciclo de produção, em vez de considerar apenas o tempo de varredura.
Quando uma configuração padrão para peças planas não é mais suficiente
Peças cilíndricas podem precisar de uma solução rotativa; posições variáveis das peças podem precisar de posicionamento por visão; linhas em movimento contínuo podem precisar de marcação em movimento; e a produção serializada pode precisar de rastreabilidade e integração de dados. Essas são decisões de sistema depois que o próprio processo de marcação em alumínio é comprovado.
Lista de verificação de teste de amostras para marcação a laser em alumínio
Um site pode restringir a rota, mas não pode garantir contraste, profundidade, legibilidade do código ou durabilidade em uma peça de alumínio específica. A aprovação deve usar amostras em nível de produção e um método de aceitação definido.
| Entrada | O que fornecer | Por que é importante |
|---|---|---|
| Material | Classe da liga, condição fundida / trabalhada, se conhecida, e especificação final da peça | Diferentes ligas de alumínio podem responder de maneira diferente sob as mesmas configurações do laser. |
| Superfície final | Usinada, escovada, polida, anodizada, pintada, com revestimento em pó ou outro tratamento | A superfície final frequentemente determina a interação real com o laser. |
| Sequência do processo | Marcar antes ou depois da anodização, do revestimento, da usinagem, da limpeza ou da montagem | A mesma peça pode exigir um processo diferente dependendo de quando a marcação ocorre. |
| Conteúdo da marcação | Logotipo, número de série, código QR, Data Matrix, tamanho do texto ou arquivo de arte | O tamanho do elemento e a legibilidade por máquina podem alterar a janela de processo necessária. |
| Resultado desejado | Contraste escuro / claro, remoção de camada, gravação superficial, profundidade ou meta estética | Resultados diferentes não devem ser aprovados usando os mesmos critérios de aceitação. |
| Durabilidade | Abrasão, limpeza, calor, exposição ao ar livre, corrosão ou processamento a jusante | A aparência visual por si só pode não comprovar que a marca resiste ao uso real. |
| Requisito de produção | Geometria da peça, método de carregamento, saída necessária, tolerância de posição e etapa de verificação | A configuração da máquina segue o fluxo de produção completo, não apenas a potência do laser. |
Envie a superfície final, não um substituto
Se a peça de produção for anodizada, pintada, pintada a pó, polida ou usinada após a marcação, a amostra de teste deve corresponder à mesma sequência de fabricação. Um corpo de prova de alumínio nu pode gerar uma recomendação incorreta para uma peça de produção acabada.
Perguntas frequentes sobre marcação a laser em alumínio
É possível marcar alumínio nu com laser?
Sim. O alumínio nu pode ser marcado ou gravado, mas o contraste visível e a qualidade da gravação dependem da liga, do acabamento superficial e do resultado exigido. Um teste com amostra em nível de produção é a base mais segura para aprovação.
O alumínio anodizado é mais fácil de marcar do que o alumínio nu?
Ele frequentemente proporciona um contraste visual mais nítido porque a camada anodizada pode ser modificada ou removida, mas o resultado ainda depende da cor da anodização, da espessura, da qualidade da superfície e da durabilidade exigida.
Preciso de um laser de fibra MOPA para alumínio?
Nem sempre. A fibra padrão é adequada para muitas tarefas de marcação em alumínio. O MOPA se torna mais valioso quando um controle de pulso mais amplo ajuda a alcançar um contraste difícil, um resultado cosmético ou uma janela de processo. A melhor rota deve ser decidida pelo resultado da amostra, e não apenas pelo nome da fonte.
A marcação a laser pode fazer uma marca preta no alumínio?
Marcas escuras são possíveis em superfícies de alumínio selecionadas, mas não devem ser prometidas para toda liga e acabamento. Alumínio nu, anodizado e revestido se comportam de maneira diferente, então a aparência desejada deve ser validada na superfície real de produção.
O alumínio 6061 é marcado da mesma forma que outras ligas de alumínio?
Nenhuma suposição universal deve ser feita. O 6061 pode ser um material de referência útil, mas outra liga, condição de fundição ou tratamento de superfície pode alterar o contraste, a rugosidade e a resposta térmica. A aprovação deve seguir a liga real de produção.
A marcação no alumínio deve ser feita antes ou depois da anodização?
Isso depende da aparência final exigida e da sequência de fabricação. A marcação antes da anodização atua sobre o metal nu; a marcação após a anodização atua sobre a superfície anodizada acabada. O teste em amostra deve reproduzir a mesma sequência usada na produção.
Preciso enviar amostras de alumínio antes de comprar?
Para contraste estético, códigos legíveis por máquina, superfícies revestidas, profundidade de gravação ou requisitos de durabilidade, enviar a amostra real de produção reduz o risco de seleção. Inclua a liga final, a superfície, a arte, o resultado desejado e os critérios de aceitação.
Envie a superfície final de alumínio e o requisito de marcação
Inclua a liga de alumínio ou a especificação da peça, o tratamento final de superfície, se a marcação ocorre antes ou depois da anodização / revestimento, a arte ou o código, o contraste ou a profundidade desejados, a posição da marca, o requisito de durabilidade e o ciclo de produção esperado. A Zhuorui Laser poderá então analisar a rota do laser, o plano de teste em amostra e a configuração da máquina.
Solicitar Orçamento Consulta OEM e Personalizada Fale Conosco