
Aluminium-Lasermarkierung
Aluminium kann per Laser für sichtbaren Kontrast markiert, durch kontrollierten Materialabtrag graviert oder durch selektive Entfernung der eloxierten / Beschichtungsschicht bearbeitet werden, doch das Ergebnis hängt von mehr ab als nur dem Wort “Aluminium”. Legierungsgüte, Bearbeitungsoberfläche, Eloxierung, Lack, Pulverbeschichtung und die geforderte Markierung verändern alle das Prozessfenster. Für die meisten industriellen Aluminiumteile sind Faser- oder MOPA-Faserlaser der erste zu bewertende Weg; die endgültige Wahl sollte anhand der realen Produktionsoberfläche und des Bemusterungsergebnisses erfolgen.
Angebot anfordern Fragen Sie nach AluminiummusternWarum Aluminium auf die Lasermarkierung unterschiedlich reagiert
Aluminium ist nicht schwierig, weil es “nicht markierbar” ist. Die Herausforderung besteht darin, dass der Laser mit einem Oberflächensystem interagiert, das sich von einem Teil zum anderen erheblich verändern kann. Dieselbe Markierungsdatei kann sich auf bearbeitetem, poliertem, eloxiertem oder beschichtetem Aluminium unterschiedlich verhalten.
Reflektierende Oberfläche
Blankes oder poliertes Aluminium kann mehr auftreffende Energie reflektieren als dunklere oder behandelte Oberflächen, sodass das nutzbare Parameterfenster enger sein kann.
Schneller Wärmefluss
Aluminium leitet Wärme schnell. Dünne Teile, Kanten und Sichtflächen können daher ein anderes thermisches Verhalten zeigen als massivere Abschnitte.
Oxid und Oberflächenfinish
Natürliches Oxid, Eloxierung, Lack und Pulverbeschichtung können die eigentliche Schicht sein, die vom Laser verändert oder entfernt wird.
Legierungsvariation
Unterschiedliche Legierungen, Gießbedingungen und Bearbeitungsoberflächen können Kontrast, Rauheit, Kantenqualität und den Energiebedarf verändern.
Welche Aluminiumoberfläche markieren Sie?
Die endgültige Oberfläche entscheidet, was der Laser tatsächlich verändert. Blankes Metall, eloxiertes Aluminium und beschichtetes Aluminium sollten als unterschiedliche Prozessbedingungen behandelt werden, selbst wenn das Grundteil aus derselben Legierung besteht.
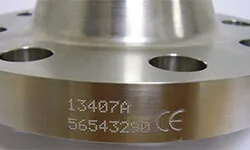
Blankes oder bearbeitetes Aluminium
Der Laser interagiert direkt mit der Metalloberfläche. Gebürstete, polierte, gefräste, gestrahlte oder gegossene Oberflächen können unterschiedlich reagieren, selbst wenn die Legierungsfamilie ähnlich ist.
Typische Ziele sind sichtbarer Kontrast, Seriennummernmarkierung, 2D-Codes und flaches Gravieren.
Eine schwarze Markierung sollte nicht bei jeder blanken Aluminiumlegierung oder Oberfläche vorausgesetzt werden; verifizieren Sie den erforderlichen Kontrast auf der tatsächlichen Produktionsoberfläche.
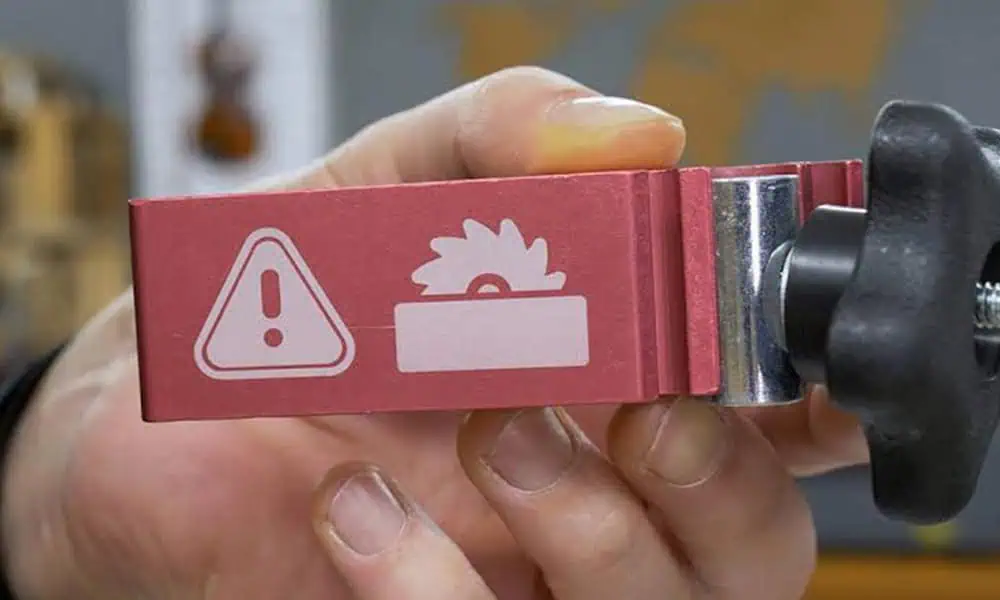
Eloxiertes Aluminium
Die eloxierte Schicht wird oft zum Markierungsziel. Je nach Oberflächenbeschaffenheit und gewünschtem Aussehen kann der Prozess die Schicht verändern oder sie entfernen, um Kontrast zu erzeugen.
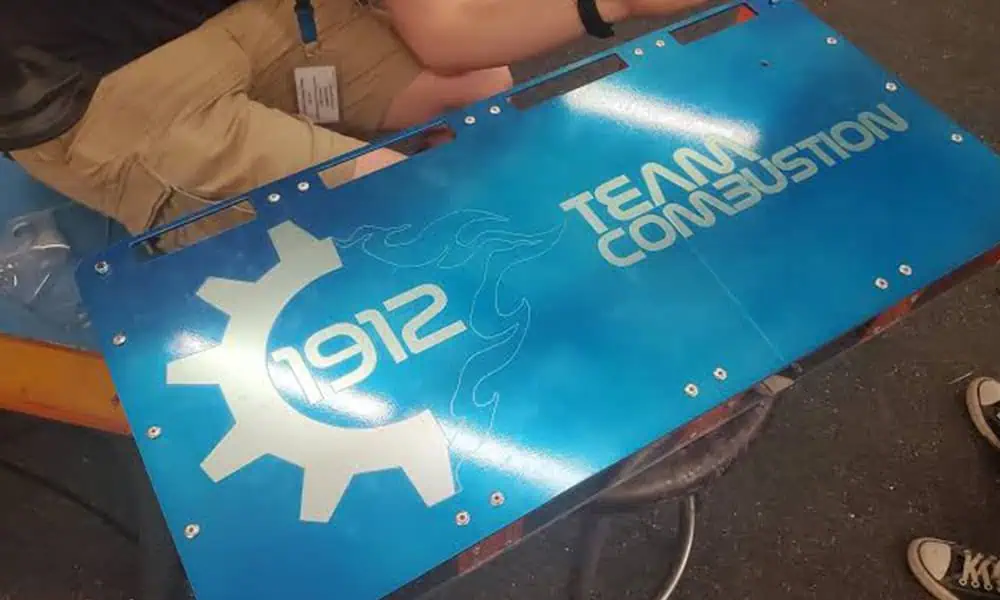
Lackiertes oder pulverbeschichtetes Aluminium
Der Hauptmechanismus ist in der Regel die Veränderung oder Entfernung der Beschichtung und nicht die direkte Markierung von blankem Aluminium. Saubere Kanten, freigelegtes Substrat und Dämpfe werden zu wichtigen Abnahmekriterien.
Die Legierungsgüte ist weiterhin wichtig
Der Oberflächenzustand ist der erste Filter, aber er hebt die Auswirkung der Legierungsgüte nicht auf. Bei 5xxx, 6xxx, 7xxx, Gussaluminium und gemischten Produktionschargen sollte nicht angenommen werden, dass sie denselben Kontrast oder dasselbe Gravierfenster aufweisen. Wenn das Ergebnis kosmetisch oder funktionell relevant ist, geben Sie die tatsächliche Produktionslegierung frei und nicht einen bequemen Ersatzprüfling.
Was wird üblicherweise auf Aluminium mit dem Laser markiert?
Die Markierung von Aluminium wird für Identifikation, Rückverfolgbarkeit, Branding und dauerhafte Teileinformationen bei vielen Arten fertiger Komponenten eingesetzt. Die Materialseite muss nicht jeden Branchen-Workflow lösen, aber sie sollte die Markierungsaufgabe konkret machen.
Häufige Markierungsinhalte
- Seriennummern und Chargennummern
- Teilenummern und Modellinformationen
- Data-Matrix- und QR-Codes
- Logos und Produktbranding
- Skalen, Symbole und Bedienmarkierungen
- Asset-IDs und Rückverfolgbarkeitsinformationen
Gängige Aluminium-Werkstücke
- Elektronikgehäuse und Bedienfelder
- Namensschilder, Etiketten und Leistungsschilder
- Bearbeitete mechanische Komponenten
- Automobil- und Mobilitätskomponenten
- Industrielle Hardware- und Werkzeugteile
- Präzisions- und luftfahrtbezogene Komponenten
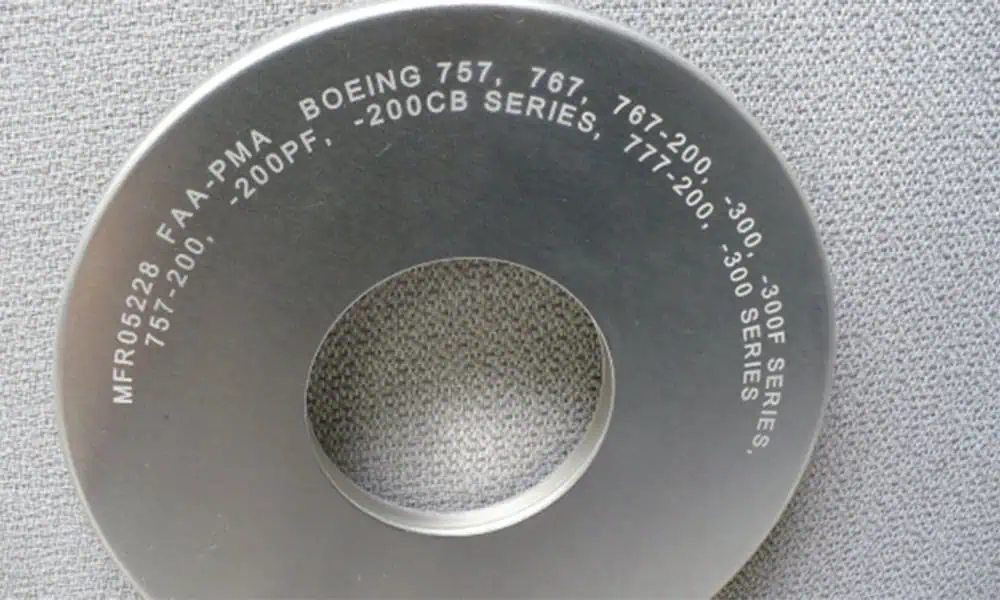
Typische Markierungsergebnisse auf Aluminium und wie sie erzeugt werden
“Lasermarkierung” ist kein einzelnes Ergebnis. Sichtbarer Kontrast, Entfernung der Eloxalschicht, Entfernung von Beschichtungen, Gravur und maschinenlesbare Codes können unterschiedliche Wechselwirkungen beinhalten und sollten mit unterschiedlichen Abnahmekriterien validiert werden.
| Zielergebnis | Übliche Oberfläche | Was der Laser bewirkt | Was zu validieren ist |
|---|---|---|---|
| Dunkler oder heller sichtbarer Kontrast | Blankes, bearbeitetes oder ausgewähltes fertigbearbeitetes Aluminium | Verändert das lokale Erscheinungsbild der Oberfläche durch kontrollierte thermische und Oberflächenwechselwirkung. | Kontraststabilität, Wärmehof, optische Konsistenz und Sichtbarkeit bei realer Beleuchtung. |
| Kontrast oder Entfernung der Eloxalschicht | Farbig oder naturfarben eloxiertes Aluminium | Verändert oder entfernt die Eloxalschicht, um ein anderes optisches Erscheinungsbild zu erzeugen. | Farbkontrast, Schichtkonsistenz, Substratfreilegung und Verschleißverhalten. |
| Entfernung von Lack / Pulverbeschichtung | Beschichtete Aluminiumgehäuse, -platten und Typenschilder | Entfernt oder verändert die Beschichtung, um eine kontrastierende Schicht oder ein Substrat freizulegen. | Saubere Kanten, Brandspuren, Dämpfe, freiliegendes Substrat und nachgelagerte Korrosionsanforderungen. |
| Flaches Gravieren | Blankes oder fertig bearbeitetes Aluminium, wenn eine haptische Markierung erforderlich ist | Entfernt eine kontrollierte Materialmenge von der Oberfläche. | Tiefe, Grat, Rauheit, Wärmeeinwirkung, Reinigung und Zykluszeit. |
| Data Matrix / QR / Seriencode | Rückverfolgbarkeit von Teilen und Asset-Identifikation | Erzeugt einen kontrollierten Kontrast oder eine gravierte Geometrie, die maschinenlesbar bleiben muss. | Zellgröße, Lesegerät-Setup, Anforderung an die Codegüte, Wiederholgenauigkeit der Vorrichtung und Haltbarkeit. |
Was bestimmt die Haltbarkeit der Markierung?
Die Haltbarkeit hängt davon ab, was der Laser verändert. Gravierte Markierungen beruhen auf einer kontrollierten Materialabtragstiefe und der fertigen Oberfläche; eloxierte Markierungen hängen davon ab, wie die eloxierte Schicht verändert oder entfernt wird; Markierungen durch Entfernen der Beschichtung können Aluminium freilegen, das dann hinsichtlich Korrosion und Aussehen geprüft werden muss. Ein anfänglicher Kontrast allein ist kein Haltbarkeitstest.
Standard-Faser vs. MOPA-Faser vs. UV für Aluminium
Für die meisten industriellen Aluminiummarkierungen ist Faser die Ausgangstechnologie. MOPA ist weiterhin ein Faserlaser-Ansatz, aber seine breitere Pulssteuerung kann nützlich sein, wenn das geforderte Erscheinungsbild oder Prozessfenster mit einer standardmäßigen gütegeschalteten Faserquelle schwer zu erreichen ist. UV ist eher eine selektive Option als die Standardwahl für Aluminium.
Standard-Faserlaser
Häufig erste Wahl für die direkte Metallmarkierung, Seriennummern, 2D-Codes und Flachgravur auf vielen Aluminiumteilen. Der tatsächliche Kontrast hängt von der Legierung und der Oberflächenbeschaffenheit ab.
MOPA-Faser
Nützlich, wenn ein breiterer Einstellbereich für Pulsdauer und Frequenz hilft, kosmetischen Kontrast, Oberflächenreaktion oder ein schwieriges Parameterfenster abzustimmen. Er ist nicht automatisch für jedes Aluminiumteil besser.
UV-Laser
Wird für ausgewählte feinmerkmalige, wärmeempfindliche oder oberflächenspezifische Aufgaben in Betracht gezogen, wenn Faserergebnisse nicht akzeptabel sind. Probenreaktion, Zykluszeit und Kosten sollten den Wechsel rechtfertigen.
Wo CO₂ passt
CO₂ ist nicht die übliche erste Wahl für die Direktmarkierung von blankem Aluminiummetall. Es kann dennoch relevant sein, wenn die Markierungsaufgabe tatsächlich auf einer Beschichtung, einer organischen Schicht oder einem anderen Nichtmetallmaterial liegt, das an einer Aluminiumbaugruppe befestigt ist.
Häufige Probleme beim Lasermarkieren von Aluminium
Ein guter Bemusterungstest sollte auf den Fehlermodus abzielen, der für das fertige Bauteil entscheidend ist, und nicht nur darauf, ob eine Markierung sichtbar ist.
Geringer oder instabiler Kontrast
Kleine Änderungen bei Legierung, Bearbeitungsoberfläche oder Eloxierung können das sichtbare Ergebnis verändern. Die kosmetische Freigabe sollte die endgültige Produktionsoberfläche verwenden.
Wärmehof oder Verfärbung
Dünne Abschnitte, Kanten oder dekorative Oberflächen können unerwünschte thermische Effekte zeigen, wenn Energiedichte oder Einwirkzeit zu hoch sind.
Rauhe Gravur oder Gratbildung
Mehr Tiefe ist nicht automatisch eine bessere Markierung. Aggressiver Abtrag kann Rauheit, Rückstände, Kantengrat und Nachreinigungsanforderungen erhöhen.
Einbrand an der Beschichtungskante
Lack und Pulverbeschichtung können verkohlen, schmelzen oder eine unebene Kante hinterlassen, wenn das Prozessfenster schlecht auf Beschichtungschemie und -dicke abgestimmt ist.
Verlust der Codelesbarkeit
Ein visuell dunkler Code kann ein Lesegerät dennoch scheitern lassen – wegen Zellgröße, Ruhezone, Blendung, Vorrichtungsvariation oder uneinheitlicher Oberflächenreflexion.
Reflexion, Dämpfe und Schutzabschirmung
Blankes reflektierendes Metall, unsichtbare Nahinfrarotstrahlung und Beschichtungsdämpfe sollten zusammen mit Vorrichtungswinkel, Einhausung, Absaugung und Bedienerzugang berücksichtigt werden.
Nach der Materialqualifizierung: Geometrie und Prozessreihenfolge prüfen
Die Aluminiumoberfläche entscheidet, ob der Markierungsprozess funktioniert. Geometrie, Wiederholgenauigkeit der Vorrichtung und Produktionsreihenfolge entscheiden, wie dieser Prozess zuverlässig an realen Bauteilen umgesetzt wird.
Bauteilgeometrie
Flache Platten, zylindrische Teile, gewölbte Gehäuse und höhenvariierende Komponenten können unterschiedliche Lösungen für Fokus, Vorrichtung oder Bewegung erfordern.
Markierungsreihenfolge
Legen Sie fest, ob die Markierung vor oder nach der Bearbeitung, Eloxierung, Lackierung, Pulverbeschichtung oder Reinigung erfolgt. Eine Änderung der Reihenfolge kann den erforderlichen Mechanismus ändern.
Wiederholgenauigkeit der Vorrichtung
Codeposition, Fokus und Ausrichtung müssen konstant bleiben. Ein guter Laserprozess kann in der Produktion dennoch scheitern, wenn das Teil nicht wiederholgenau positioniert wird.
Zyklus- und Datenfluss
Bei der Serien- oder Rückverfolgbarkeitskennzeichnung sollten Beschickung, Kennzeichnung, Verifikation und Datenübergabe als ein Produktionszyklus bewertet werden, statt nur die Scanzeit anzugeben.
Wenn eine Standard-Einrichtung für Flachteile nicht mehr ausreicht
Zylindrische Werkstücke können eine Rotationslösung erfordern; variable Werkstückpositionen können eine Vision-Positionierung erfordern; kontinuierlich bewegte Linien können eine fliegende Markierung erfordern; und serialisierte Produktion kann Rückverfolgbarkeit und Datenintegration erfordern. Dies sind Systementscheidungen, nachdem der Aluminium-Markierungsprozess selbst nachgewiesen wurde.
Checkliste für Musterprüfungen beim Lasermarkieren von Aluminium
Eine Website kann die Route eingrenzen, aber sie kann Kontrast, Tiefe, Codelesbarkeit oder Haltbarkeit an einem bestimmten Aluminiumteil nicht garantieren. Für die Freigabe sollten serienreife Muster und ein definiertes Abnahmeverfahren verwendet werden.
| Eingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Material | Legierungsgüte, Guss-/Knetzustand, falls bekannt, und endgültige Teilespezifikation | Verschiedene Aluminiumgüten können unter denselben Lasereinstellungen unterschiedlich reagieren. |
| Endgültige Oberfläche | Bearbeitet, gebürstet, poliert, eloxiert, lackiert, pulverbeschichtet oder andere Behandlung | Die endgültige Oberfläche bestimmt oft die tatsächliche Laser-Wechselwirkung. |
| Prozessreihenfolge | Markieren vor oder nach dem Eloxieren, Beschichten, Zerspanen, Reinigen oder Montieren | Dasselbe Teil kann je nach Zeitpunkt der Markierung einen anderen Prozess erfordern. |
| Markierungsinhalt | Logo, Seriennummer, QR-Code, Data Matrix, Textgröße oder Grafikdatei | Merkmalsgröße und maschinelle Lesbarkeit können das erforderliche Prozessfenster verändern. |
| Zielergebnis | Dunkel-/Hell-Kontrast, Schichtabtrag, flache Gravur, Tiefe oder kosmetisches Ziel | Unterschiedliche Ergebnisse sollten nicht mit denselben Abnahmekriterien freigegeben werden. |
| Beständigkeit der Markierung | Abrieb, Reinigung, Hitze, Außenbewitterung, Korrosion oder nachgelagerte Verarbeitung | Das visuelle Erscheinungsbild allein kann nicht unbedingt belegen, dass die Markierung den realen Einsatz übersteht. |
| Produktionsanforderung | Bauteilgeometrie, Beladeverfahren, geforderte Ausgabe, Positionstoleranz und Verifizierungsschritt | Die Maschinenkonfiguration richtet sich nach dem vollständigen Produktionsablauf, nicht allein nach der Laserleistung. |
Senden Sie die endgültige Oberfläche, nicht einen Ersatz
Wenn das Serienteil nach der Markierung eloxiert, lackiert, pulverbeschichtet, poliert oder bearbeitet wird, sollte das Testmuster derselben Fertigungsabfolge entsprechen. Ein blankes Aluminium-Prüfstück kann eine falsche Empfehlung für ein fertig bearbeitetes Serienteil ergeben.
FAQs zur Lasermarkierung von Aluminium
Kann ein Laser blankes Aluminium markieren?
Ja. Blankes Aluminium kann markiert oder graviert werden, aber der sichtbare Kontrast und die Gravurqualität hängen von der Legierungsgüte, der Oberflächenbeschaffenheit und dem gewünschten Ergebnis ab. Ein Mustertest in Produktionsqualität ist die sicherste Grundlage für die Freigabe.
Lässt sich eloxiertes Aluminium einfacher markieren als blankes Aluminium?
Es bietet oft einen klareren visuellen Kontrast, weil die eloxierte Schicht verändert oder entfernt werden kann, aber das Ergebnis hängt weiterhin von der Farbe der Eloxierung, der Dicke, der Oberflächenqualität und der geforderten Haltbarkeit ab.
Brauche ich einen MOPA-Faserlaser für Aluminium?
Nicht immer. Ein Standard-Faserlaser ist für viele Aufgaben der Aluminiummarkierung geeignet. MOPA wird wertvoller, wenn eine umfassendere Pulssteuerung dabei hilft, einen schwierigen Kontrast, ein kosmetisches Ergebnis oder ein Prozessfenster zu erreichen. Der bessere Ansatz sollte anhand des Musterergebnisses und nicht allein anhand des Namens der Quelle entschieden werden.
Kann die Lasermarkierung eine schwarze Markierung auf Aluminium erzeugen?
Dunkle Markierungen sind auf ausgewählten Aluminiumoberflächen möglich, sie sollten jedoch nicht für jede Legierung und Oberflächenbeschaffenheit versprochen werden. Blankes, eloxiertes und beschichtetes Aluminium verhält sich unterschiedlich, daher sollte das Zielaussehen auf der tatsächlichen Produktionsoberfläche validiert werden.
Lässt sich 6061-Aluminium genauso markieren wie andere Aluminiumlegierungen?
Es sollten keine pauschalen Annahmen getroffen werden. 6061 kann ein nützliches Referenzmaterial sein, doch eine andere Legierung, ein anderer Gusszustand oder eine andere Oberflächenbehandlung kann Kontrast, Rauheit und Wärmeverhalten verändern. Die Freigabe sollte anhand der tatsächlichen Produktionsgüte erfolgen.
Sollte Aluminium vor oder nach dem Eloxieren markiert werden?
Das hängt vom geforderten endgültigen Aussehen und vom Fertigungsablauf ab. Die Markierung vor dem Eloxieren wirkt auf blankes Metall; die Markierung nach dem Eloxieren wirkt auf die fertige eloxierte Oberfläche. Der Mustertest sollte denselben Ablauf reproduzieren, der in der Produktion verwendet wird.
Muss ich vor dem Kauf Aluminiumproben einsenden?
Für optischen Kontrast, maschinenlesbare Codes, beschichtete Oberflächen, Graviertiefe oder Haltbarkeitsanforderungen verringert das Einsenden eines echten Produktionsmusters das Auswahlrisiko. Geben Sie die endgültige Legierung, Oberfläche, Grafik, das Zielergebnis und die Abnahmekriterien an.
Senden Sie die endgültige Aluminiumoberfläche und die Markierungsanforderung
Geben Sie die Aluminiumlegierung oder Bauteilspezifikation, die endgültige Oberflächenbehandlung, ob die Markierung vor oder nach dem Eloxieren / Beschichten erfolgt, die Grafik oder den Code, den Zielkontrast oder die Zieltiefe, die Markierungsposition, die Haltbarkeitsanforderung und den erwarteten Produktionszyklus an. Zhuorui Laser kann dann die Laserroute, den Musterprüfplan und die Maschinenkonfiguration prüfen.
Angebot anfordern OEM- & Custom-Anfrage Kontakt