
Online-Markierung für bewegte Produkte
On-the-fly-Laserbeschriftungsmaschinen
Markieren Sie Datumsangaben, Chargencodes, Seriennummern, Logos und Rückverfolgbarkeitsinformationen, während sich Produkte durch eine Produktionslinie bewegen. Vergleichen Sie Faser-, UV- und CO2-Flying-Routen und stimmen Sie anschließend Controller, Trigger, Encoder, Markierfeld und Montageanordnung auf Ihre tatsächliche Linie ab.
- Faser-, UV- und CO2-Flying-Routen
- Sensor-, Trigger- und Encoder-Abstimmung
- Überprüfung von Inline-Montage und Arbeitsabstand
- Validierung von Muster und Linienbedingungen
Wie die fliegende Markierung funktioniert
Was ist eine On-the-Fly-Laserbeschriftungsmaschine?
Eine On-the-Fly-Laserbeschriftungsmaschine ist dafür konfiguriert, die Markierung zu erzeugen, während sich das Produkt weiterbewegt. Die Steuerung verwendet einen Produkttrigger und, falls erforderlich, eine Geschwindigkeitsreferenz wie einen Encoder, damit der Scan mit der Produktbewegung synchronisiert werden kann.
Dies unterscheidet sich von einer standardmäßigen statischen Markierungsstation, bei der das Teil während des Laser-Scans stillgehalten wird. Es ist auch nützlich, zu trennen fliegend aus den übergeordneten Begriffen online oder inline: Eine Inline-Station kann in eine Produktionslinie integriert werden, kann das Teil jedoch vor dem Markieren noch anhalten oder indexieren. Flying Marking bezeichnet speziell das Markieren während der Bewegung.
Vorteile und Abwägungen
Warum eine On-the-Fly-Laserbeschriftungsmaschine wählen?
Der Hauptvorteil ist nicht einfach “höhere Geschwindigkeit”. Die On-the-Fly-Markierung verändert die Art und Weise, wie der Markierungsprozess in die Produktion passt: Das Produkt kann sich weiter bewegen, während der Laser den erforderlichen Code oder die erforderliche Grafik fertigstellt.
Hauptvorteile
Produktfluss in Bewegung halten
Bei geeigneten Linien kann die Markierung angebracht werden, ohne für jedes Teil einen separaten Stopp zu erzeugen. Dies kann Codierungs- und Rückverfolgbarkeitsaufgaben mit hohem Durchsatz vereinfachen.
Variable Produktionsdaten verarbeiten
Datumsangaben, Chargennummern, Seriennummern und andere sich ändernde Inhalte können über die Markierungssoftware oder die vereinbarte Datenschnittstelle aktualisiert werden.
Über vorhandenen Förderern integrieren
Der Markierungskopf, die Steuerung und das Sensorpaket können um einen vorhandenen Förderer herum montiert werden, wenn Platz, Arbeitsabstand und Schutzvorrichtungen geeignet sind.
Zusätzliche Teilehandhabung reduzieren
Produkte, die bereits auf einer Linie ausgerichtet sind, müssen möglicherweise nicht entfernt, manuell platziert und allein zum Markieren zurückgeführt werden.
Hauptbeschränkungen
Kompromiss: Synchronisierung
Die Markierung kann sich verzerren, wenn Produktgeschwindigkeit, Trigger-Timing oder Encoder-Skalierung nicht mit der Controller-Konfiguration übereinstimmen.
Kompromiss: Stabile Produktposition
Große Schwankungen bei Höhe, seitlicher Position oder Produktausrichtung können zusätzliche Führung, Bildverarbeitung oder ein anderes Prozesslayout erfordern.
Kompromiss: Begrenztes Markierfenster
Liniengeschwindigkeit, Produktabstand und Codekomplexität bestimmen, wie viel Zeit für jede Markierung verfügbar ist. Die alleinige Nenngeschwindigkeit des Galvo-Scanners bestimmt nicht das Produktionsergebnis.
Kompromiss: Sicherheit und Dämpfe
Offene Förderanlagen erfordern eine installationsspezifische Überprüfung des Strahlzugangs, der Abschirmung, der Verriegelungen und der Absaugung für das tatsächliche Material.
Fliegende Maschinentypen
Optionen für fliegende Laserquellen: Faser, UV und CO2
Fliegende Markiersysteme können auf verschiedene Laserwellenlängen ausgelegt werden. Faser-, UV- und CO₂-Laser dienen demselben Zweck der Online-Markierung, interagieren jedoch unterschiedlich mit Materialien. Beginnen Sie mit dem tatsächlichen Material und der erforderlichen Markierung, bevor Sie Optik, Steuerung und Installation festlegen.
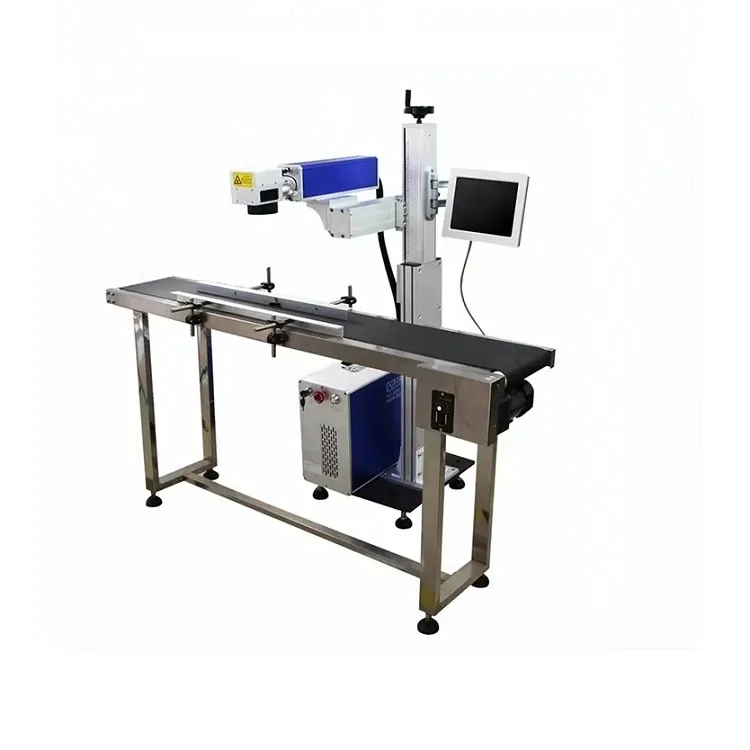
Faser-Flugroute
Fliegende Faserlaser-Beschriftungsmaschine
Eine gängige Startroute für Metalle, beschichtete Metalle und ausgewählte Kunststoffe, bei der eine Faserquelle den erforderlichen Kontrast oder Oberflächeneffekt erzeugt.
Faser-Lasermarkierungsmaschinen entdecken →
UV-Flugroute
Fliegende UV-Laserbeschriftungsmaschine
UV in Betracht ziehen, wenn die Anwendung eine unterschiedliche Wellenlängenantwort oder einen geringeren Wärmeeintrag bei kompatiblen Kunststoffen, Folien, Elektronik und anderen empfindlichen Oberflächen erfordert.
Entdecken Sie UV-Lasermarkierungsmaschinen →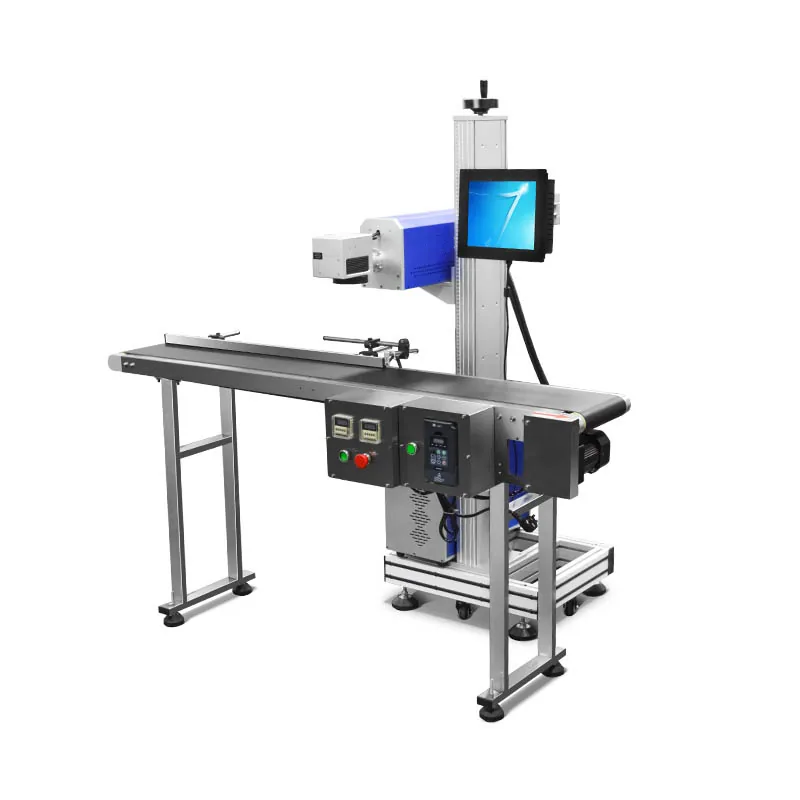
CO2-Flugroute
On-the-Fly-CO2-Laserbeschriftungsmaschine
Eine gängige Route für geeignetes Papier, Karton, beschichtete Verpackungen, Folien und organische Materialien, bei der die CO2-Absorption den erforderlichen Code oder die Oberflächenveränderung erzeugt.
Entdecken Sie CO2-Lasermarkierungsmaschinen →Größen- und Installationsbestätigung
Wie Sie Produkt-, Markierungs- und Installationsabmessungen bestätigen
Bei einer On-the-Fly-Maschine ist mit “Größe” nicht nur die Stellfläche der Maschine gemeint. Produktabmessungen, Markierungsgröße, optisches Feld, Arbeitsabstand und Freiraum am Förderband beeinflussen alle, ob der Kopf montiert werden kann und ob die Markierung innerhalb eines stabilen Arbeitsfensters bleiben kann.
| Abmessungsgruppe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Produkthüllkurve | Produktlänge, -breite, -höhe, zu markierende Oberfläche und erwartete Höhenvariation. | Bestätigt, ob das Produkt die Markierungszone mit einer wiederholbaren Oberflächenposition passieren kann. |
| Erforderliche Markierungsgröße | Tatsächliche Breite und Höhe von Text, Logo, Barcode, Data Matrix, Datum, Chargen- oder Seriennummerninhalt. | Die tatsächliche Markierungsgröße ist der Ausgangspunkt für die Feld- und Linsenauswahl; die Förderbandbreite allein definiert nicht das optische Feld. |
| Markierfeld | Erforderliches nutzbares Feld plus das kleinste Merkmal oder Codeelement, das lesbar bleiben muss. | Ein größeres Feld ist nicht automatisch besser. Die Feldgröße verändert den Fokusabstand und kann die Spotgröße sowie die Leistung bei kleinen Merkmalen beeinflussen. |
| Arbeitshöhe | Förderbandoberflächenhöhe, Höhe der Produktoberfläche, Abstand von Linse zu Markierungsoberfläche und erforderliche Höhenverstellung. | Der Markierkopf muss die tatsächliche Oberfläche während der gesamten Produktion innerhalb des nutzbaren Fokusbereichs halten. |
| Einbauraum | Förderbandbreite, verfügbarer Raum über und neben der Linie, Halterungsbereich, Position der Steuerung, Wartungsfreiraum und Platz für Schutzvorrichtungen. | Bestimmt, ob die Maschine starr montiert werden kann, ohne den Produktfluss, die Bediener oder den Wartungszugang zu beeinträchtigen. |
Vergleich der Laserquellen
Faser vs. UV vs. CO2 für fliegende Lasermarkierung
Wählen Sie die Quelle nicht allein anhand von Liniengeschwindigkeit oder Leistung aus. Der richtige Weg beginnt damit, wie die tatsächliche Produktionsoberfläche reagiert und welche Markierung akzeptiert werden muss.
| Laserroute | Gängige Ausgangsmaterialien | Warum es geeignet sein könnte | Was getestet werden muss |
|---|---|---|---|
| Faser | Metalle, beschichtete Metalle und ausgewählte technische Kunststoffe | Sehr gut geeignet für viele dauerhafte Metallcodes und Rückverfolgbarkeitsmarkierungen. | Oberflächenbeschaffenheit, Kontrast, Tiefen- oder Farbanforderung, kleinstes Merkmal, Linien-Geschwindigkeit und Fokusstabilität. |
| UV | Ausgewählte Kunststoffe, Folien, Elektronikmaterialien und andere wärmeempfindliche Oberflächen | Nützlich, wenn Wellenlängenansprechverhalten und reduzierter Wärmeeintrag wichtiger sind als eine bloße Erhöhung der Leistung. | Exakte Formulierung, Farbe, thermische Reaktion, Trübung oder Rückstände, geforderte Codequalität, Kühlung und verfügbare Markierungszeit. |
| CO2 | Papier, Karton, beschichtete Verpackungen, ausgewählte Folien, Holz und andere kompatible organische Materialien | Die Absorption längerer Wellenlängen kann bei vielen nichtmetallischen Produktionsmaterialien Codier- oder Oberflächenveränderungseffekte erzeugen. | Schichtaufbau, Beschichtung, Durchbrennrisiko, Rauchfahne, Absaugung, Kontrast und Linien-Geschwindigkeitskompatibilität. |
Vergleich der Maschinenstruktur
Fliegende vs. andere Bauformen von Laserbeschriftungsmaschinen
Fliegende Markierung ist eine Bauform für die Produktionslinie, kein universelles Upgrade gegenüber jedem anderen Maschinenformat. Vergleichen Sie, wie das Werkstück zugeführt wird, ob es sich während der Markierung bewegt und wie viel Positionierkontrolle der Prozess erfordert.
| Maschinenstruktur | Zustand des Werkstücks während der Markierung | Bester Ausgangspunkt | Hauptabwägung / Bestätigung |
|---|---|---|---|
| Fliegend / online | Das Produkt bewegt sich weiter durch die Markierungszone. | Kontinuierliche Förderbänder, Extrusionslinien, Verpackungslinien und andere Prozesse, bei denen das Anhalten jedes Produkts unerwünscht ist. | Erfordert eine stabile Produktpräsentation, zuverlässige Trigger-/Geschwindigkeitsinformationen und ausreichend Markierungszeit innerhalb des verfügbaren Zeitfensters. |
| Desktop / Split-Arbeitsplatz | Das Teil ist während der Markierung stationär. | Von Bedienern beladene Teile, kleine Chargen, Vorrichtungen und flexible Arbeitsplätze. | Erfordert Lade- und Positionierungszeit, bietet jedoch eine einfachere stationäre Markierungsbedingung. |
| Geschlossene Arbeitsstation | Das Teil ist innerhalb eines definierten Arbeitsbereichs stationär. | Dedizierte Bedienerstationen, bei denen Absicherung, Zugangskontrolle und Absaugung um den Markierungsbereich herum organisiert werden müssen. | Beschickungsöffnung, Freiraum für das Teil, Verriegelungen und die vollständige Sicherheitskonfiguration müssen zum tatsächlichen Prozess passen. |
| Tragbare Maschine | Die Maschine kann umgestellt werden; das Teil ist während der Markierung normalerweise stationär. | Wechselnde Arbeitsbereiche, Serviceaufgaben oder Werkstücke, die sich nur umständlich zu einer festen Station bringen lassen. | Wiederholbare Positionierung, Fokuskontrolle, Kabelmanagement und Sicherheit am Einsatzort hängen zunehmend von der Einrichtung ab. |
| Handgeführtes Markieren | Der Bediener bewegt den Markierkopf zu einem großen oder feststehenden Werkstück. | Große Strukturen oder Teile, die nicht auf einen herkömmlichen Tisch aufgelegt werden können. | Bedienerpositionierung, Fokusabstand, Wiederholbarkeit und Abschirmung sind schwerer zu standardisieren als mit einem festen Markierkopf. |
Bildverarbeitung, Rotation und 3D sind unterschiedliche Entscheidungsachsen
CCD-Bildverarbeitung, Drehvorrichtungen und 3D-Dynamikfokus-Funktionen können mit unterschiedlichen Maschinenstrukturen kombiniert werden. Sie sollten nicht als direkter struktureller Ersatz für fliegende Geräte behandelt werden.
Markierleistung
Was bestimmt die Markierqualität auf einer bewegten Linie?
Ein erfolgreiches Flying-Setup hängt vom vollständigen Zeit- und Positionsfenster ab. Derselbe Laser und dasselbe Markierdesign können sich anders verhalten, wenn sich Material, Produktbewegung oder Installationsgeometrie ändern.
Material & Oberfläche
Güte, Formulierung, Farbe, Beschichtung und Oberflächenbeschaffenheit bestimmen, wie die Laserenergie Kontrast, Ablation oder einen anderen sichtbaren Effekt erzeugt.
Codegröße & Komplexität
Große Grafiken, dichte 2D-Codes und kleine Merkmale können mehr Scanzeit oder eine strengere Prozesskontrolle erfordern als kurzer Text oder einfache Datumsangaben.
Liniengeschwindigkeit
Eine höhere Produktgeschwindigkeit verkürzt das verfügbare Markierungsfenster. Das korrekte Limit muss anhand des tatsächlichen Codes, Feldes und Materialverhaltens bewertet werden.
Produktabstand
Der Abstand bestimmt, wie viel Zeit zwischen einem Produktereignis und dem nächsten liegt und ob der Controller die Sequenz zuverlässig abschließen und zurücksetzen kann.
Fokus & Höhenstabilität
Variationen der Produkthöhe verändern den Spot auf der Oberfläche. Übermäßige Höhenvariationen können Kantendefinition, Kontrast oder Lesbarkeit des Codes verringern.
Trigger- & Bewegungsgenauigkeit
Eine falsche Triggerposition, instabile Geschwindigkeitsinformationen oder eine schlechte Encoder-Skalierung können die Markierung verschieben oder strecken, selbst wenn die Laserparameter selbst unverändert sind.
Auswahlgrenze
Wann Flying Marking nicht die beste Wahl ist
Eine einfachere Arbeitsstation oder ein anderer Integrationsweg kann besser sein, wenn die Produktionslinie nicht die Stabilität bieten kann, die das fliegende Markieren benötigt.
Manuelle Produktion in geringem Umfang
Wenn Bediener Bauteile bereits einzeln laden und der Liniendurchsatz nicht der begrenzende Faktor ist, kann ein stationärer Tisch- oder ein geschlossener Arbeitsplatz einfacher sein.
Große Positions- oder Höhenvariation
Zufällige Bauteilausrichtung, große seitliche Bewegung oder große Höhenunterschiede können das übersteigen, was ein einfaches fliegendes Setup korrigieren kann.
Lange Markierdauer pro Teil
Große gefüllte Grafiken, tiefes Gravieren oder andere lang andauernde Prozesse passen möglicherweise nicht in die verfügbare Zeit zwischen den Produkten bei der erforderlichen Liniengeschwindigkeit.
Ungelöste Sicherheits- oder Rauchkontrolle
Wenn am Standort keine geeigneten Schutzeinrichtungen, Zugangskontrollen oder Absaugungen für den tatsächlichen Prozess eingerichtet werden können, sollte die Installation nicht als produktionsbereit betrachtet werden.
Instabile Fördergeschwindigkeit oder Produktpräsentation
Wenn Produkte mit unvorhersehbarem Abstand, unvorhersehbarer Ausrichtung oder unvorhersehbarer Höhe ankommen oder die Linie kein zuverlässiges Trigger- oder Geschwindigkeitssignal bereitstellen kann, kann ein einfaches fliegendes Setup die Markierungsposition möglicherweise nicht konstant halten.
Typischer Lieferumfang
Was ist im Lieferumfang einer On-the-Fly-Laserbeschriftungsmaschine enthalten?
Der genaue Lieferumfang hängt von der ausgewählten Laserquelle und der Produktionslinie ab. Das Angebot oder Konfigurationsblatt sollte den endgültigen Umfang festlegen; die folgenden Gruppen zeigen, was normalerweise bestätigt werden muss, bevor die Maschine freigegeben wird.
Markierungs-Basispaket
Laserquelle, Galvo-Scankopf, F-Theta-Linse, Controller, elektrische Komponenten und die für die gewählte Route erforderliche Maschinenstruktur.
Flying-Steuerungspaket
Produkttrigger-Eingang, Sensorvorkehrungen, Encoder- oder Geschwindigkeitsreferenz-Funktion, sofern erforderlich, Produktionsdaten-Schnittstelle und definierte E/A-Funktionen.
Montage & Versorgungsanschlüsse
Markierkopfhalterung oder -bügel, Höhenverstellung, erforderliche Kabel, Kühlanordnung und Absaugschnittstelle entsprechend der endgültigen Installation.
Einrichtung & Dokumentation
Grundlegende Softwareeinrichtung, Betriebsdokumentation, Konfigurationsbestätigung und Funktionsprüfung vor dem Versand für das vereinbarte Maschinenpaket.
Optionale Positionen im Angebot bestätigen
Sensoren, Encoder, Sonderhalterungen, Förderbandanpassungen, Vision, Inspektion, Ausschleusung, Absaugausrüstung, Schutzeinrichtungen und PLC/MES-Integration sollten bei Bedarf separat aufgeführt werden. Es wird nicht davon ausgegangen, dass sie bei jeder Standardmaschine für fliegende Markierung enthalten sind.
Typische Anwendungen
Wo fliegende Lasermarkierung üblicherweise eingesetzt wird
Die Ausrüstungsroute sollte sich nach dem Produkt, dem Material und dem erforderlichen Code richten, nicht allein nach dem Branchennamen.
Verpackung & Codierung
Datumsangaben, Chargeninformationen, Losnummern, Seriendaten und Grafiken auf geeigneten Kartons, Etiketten, Folien, Flaschen, Verschlüssen und anderen Verpackungsoberflächen.
Verpackungs- und Codierungsanwendungen ansehen →Draht, Kabel & Schläuche
Kontinuierliche Identifikation und Produktionscodes auf kompatiblen Kabelmänteln, Drahtisolierungen, Wärmeschrumpf- und Schlauchmaterialien.
Draht-, Kabel- & Schlauchanwendungen ansehen →Elektronik- & Elektrobauteile
Rückverfolgbarkeitsmarkierungen auf geeigneten Gehäusen, Steckverbindern, Komponenten und Produktionsteilen, bei denen Produktführung und Fokus kontrolliert werden können.
Elektronik- & Elektroanwendungen ansehen →Metallkomponenten
Seriennummern, Loscodes und Identifikationsmarkierungen auf geeigneten bewegten Metallteilen, wenn die Linie die Markierungsoberfläche konsistent präsentieren kann.
FAQ
FAQ zur On-the-Fly-Laserbeschriftungsmaschine
Was ist der Unterschied zwischen fliegender und Online-Laserbeschriftung?
Online oder Inline bedeutet, dass die Beschriftungsausrüstung als Teil einer Produktionslinie installiert ist. Fliegende Beschriftung ist spezifischer: Die Markierung wird erzeugt, während das Produkt sich weiterbewegt. Eine Inline-Station, die das Teil vor der Beschriftung anhält oder indexiert, ist online, aber nicht unbedingt fliegend.
Brauche ich für die fliegende Laserbeschriftung immer einen Encoder?
Nicht immer. Ein Prozess mit fester Geschwindigkeit kann in manchen Konfigurationen eine validierte Festgeschwindigkeits-Einrichtung verwenden, während Linien mit variabler Geschwindigkeit üblicherweise eine zuverlässige Geschwindigkeitsreferenz wie einen Encoder benötigen. Die richtige Methode hängt von der Steuerung und davon ab, wie sich die Produktionslinie verhält.
Kann eine On-the-Fly-Laserbeschriftungsmaschine an einem vorhandenen Förderband installiert werden?
Häufig kann sie als Nachrüstung bewertet werden, aber der verfügbare Einbauraum, der Arbeitsabstand, die Produktführung, die Sensorposition, das Encoder- oder Geschwindigkeitssignal, die SPS-Schnittstelle, die Schutzvorrichtungen und die Absaugung müssen zuerst geprüft werden.
Wie wähle ich zwischen Faser, UV und CO2 aus?
Beginnen Sie mit dem exakten Material, dem Oberflächenaufbau und der erforderlichen Markierung. Faser wird üblicherweise für Metalle und ausgewählte Kunststoffe verwendet, UV für ausgewählte wärmeempfindliche Kunststoffe, Folien und Elektronikmaterialien und CO2 für viele Verpackungs- und organische Materialien. Testen Sie die reale Produktionsoberfläche, bevor Sie die Quelle festlegen.
Bedeutet ein schnellerer Galvo, dass die Produktionslinie schneller laufen kann?
Nein. Die Galvo-Scan-Geschwindigkeit ist nur eine Variable. Codegröße, Fülldichte, Materialreaktion, Liniengeschwindigkeit, Produktabstand, Trigger-Timing, Fokusstabilität und Controller-Synchronisierung beeinflussen alle das verfügbare Produktionsfenster.
Kann eine einzige fliegende Maschine jedes Material markieren?
Nein. Unterschiedliche Wellenlängen interagieren unterschiedlich mit Metallen, Polymeren, Beschichtungen, Folien und organischen Materialien. Die Maschine sollte anhand des tatsächlichen Materials und des erforderlichen Ergebnisses ausgewählt werden, anstatt davon auszugehen, dass eine Quelle universell einsetzbar ist.
Welche Informationen sollte ich für ein Angebot angeben?
Senden Sie das Material und das Produkt, den Markierungsinhalt und die -größe, die Bandgeschwindigkeit, den Produktabstand, die Markierungsposition, die Förderbandabmessungen, den verfügbaren Montageplatz, den Produktsensor, Encoder- oder SPS-Informationen, die Stromversorgung sowie alle Anforderungen an Absaugung oder Schutzvorrichtungen.
Angebotsanfrage
Fordern Sie ein Angebot für eine On-the-Fly-Laserbeschriftungsmaschine an
Senden Sie das reale Produkt und die Linienbedingungen, damit die Maschine auf Material, Markierungsgröße, verfügbare Markierungszeit und Installationsraum abgestimmt werden kann, anstatt allein anhand der Wattzahl ausgewählt zu werden.
- Produkt und Material: Produktfotos, Material, Oberfläche oder Beschichtung sowie repräsentative Muster, sofern verfügbar.
- Produktabmessungen: Länge, Breite, Höhe, zu markierende Oberfläche und erwartete Höhenabweichung.
- Erforderliche Markierung: Text, Logo, Barcode, Data Matrix, QR-Code, Datum, Chargen- oder Seriennummerninhalt, einschließlich der tatsächlichen Markierungsgröße.
- Produktionsbedingungen: normale und maximale Bandgeschwindigkeit, Produktabstand und ob die Geschwindigkeit fest oder variabel ist.
- Markierungsposition: wo die Markierung auftreffen muss, verfügbare Markierungsfläche und Produktausrichtung durch die Markierungszone.
- Installationsmaße: Förderbandbreite, Arbeitshöhe, verfügbarer Kopf-/Halterungsplatz, Position der Steuerung und Wartungsfreiraum.
- Steuerung: verfügbarer Sensor, Encoder oder Drehzahlsollwert, SPS-E/A und Anforderungen an variable Datenverbindungen.
- Standortbedingungen: Stromversorgung, Kühlung, Absaugung, Platz für Schutzeinrichtungen und Bedienerzugang.