
Penandaan online untuk produk bergerak
Mesin Laser Marking Flying
Tandai tanggal, kode batch, nomor seri, logo, dan informasi ketertelusuran saat produk bergerak melalui jalur produksi. Bandingkan rute flying Fiber, UV, dan CO2, lalu cocokkan pengontrol, pemicu, encoder, bidang penandaan, dan susunan pemasangan dengan lini produksi Anda yang sebenarnya.
- Rute flying Fiber, UV, dan CO2
- Pencocokan sensor, pemicu, dan encoder
- Tinjauan pemasangan inline dan jarak kerja
- Validasi sampel dan kondisi lini
Cara kerja flying marking
Apa Itu Mesin Laser Marking Flying?
Mesin laser marking flying dikonfigurasi untuk membuat tanda saat produk terus bergerak. Pengendali menggunakan pemicu produk dan, jika diperlukan, referensi kecepatan seperti encoder agar pemindaian dapat disinkronkan dengan gerakan produk.
Ini berbeda dari stasiun penandaan statis standar, di mana komponen ditahan diam selama pemindaian laser. Ini juga berguna untuk memisahkan flying dari istilah yang lebih luas online atau inline: stasiun inline dapat dipasang pada lini produksi tetapi mungkin masih menghentikan atau mengindeks komponen sebelum penandaan. Flying marking secara khusus mengacu pada penandaan selama bergerak.
Manfaat dan trade-off
Mengapa Memilih Mesin Laser Marking Flying?
Keunggulan utamanya bukan sekadar “kecepatan lebih tinggi.” Flying marking mengubah cara proses marking menyesuaikan diri dengan alur produksi: produk dapat terus bergerak saat laser menyelesaikan kode atau grafik yang diperlukan.
Manfaat Utama
Menjaga Aliran Produk Tetap Bergerak
Untuk lini yang sesuai, tanda dapat diterapkan tanpa membuat penghentian terpisah untuk setiap komponen. Ini dapat menyederhanakan tugas pengkodean dan ketertelusuran dengan throughput tinggi.
Menangani Data Produksi Variabel
Tanggal, nomor batch, nomor seri, dan isi lain yang berubah dapat diperbarui melalui perangkat lunak marking atau antarmuka data yang disepakati.
Integrasikan di Atas Konveyor yang Ada
Kepala marking, kontroler, dan paket sensor dapat dipasang di sekitar konveyor yang ada jika ruang, jarak kerja, dan pengamannya sesuai.
Mengurangi Penanganan Komponen Tambahan
Produk yang sudah berorientasi pada suatu lini mungkin tidak perlu dilepas, ditempatkan secara manual, dan dikembalikan hanya untuk penandaan.
Keterbatasan Utama
Trade-off: Sinkronisasi
Hasil penandaan dapat terdistorsi jika kecepatan produk, waktu pemicu, atau penskalaan encoder tidak sesuai dengan konfigurasi pengontrol.
Trade-off: Posisi Produk yang Stabil
Variasi besar dalam tinggi, posisi lateral, atau orientasi produk dapat memerlukan pemanduan tambahan, sistem visi, atau tata letak proses yang berbeda.
Trade-off: Jendela Penandaan yang Terbatas
Kecepatan lini, jarak antarproduk, dan kompleksitas kode menentukan berapa banyak waktu yang tersedia untuk setiap penandaan. Kecepatan pemindaian galvo yang tertera saja tidak menentukan hasil produksi.
Trade-off: Keselamatan dan Asap
Instalasi konveyor terbuka memerlukan peninjauan khusus per instalasi terhadap akses sinar, pelindung, interlock, dan ekstraksi asap untuk material yang sebenarnya.
Jenis mesin flying
Opsi Sumber Laser Flying: Fiber, UV, dan CO2
Mesin flying dapat dikonfigurasi berdasarkan panjang gelombang laser yang berbeda. Fiber, UV, dan CO2 memiliki tujuan penandaan online yang sama, tetapi berinteraksi dengan material secara berbeda. Mulailah dengan material sebenarnya dan tanda yang diperlukan sebelum mengonfirmasi optik, kontrol, dan instalasi.
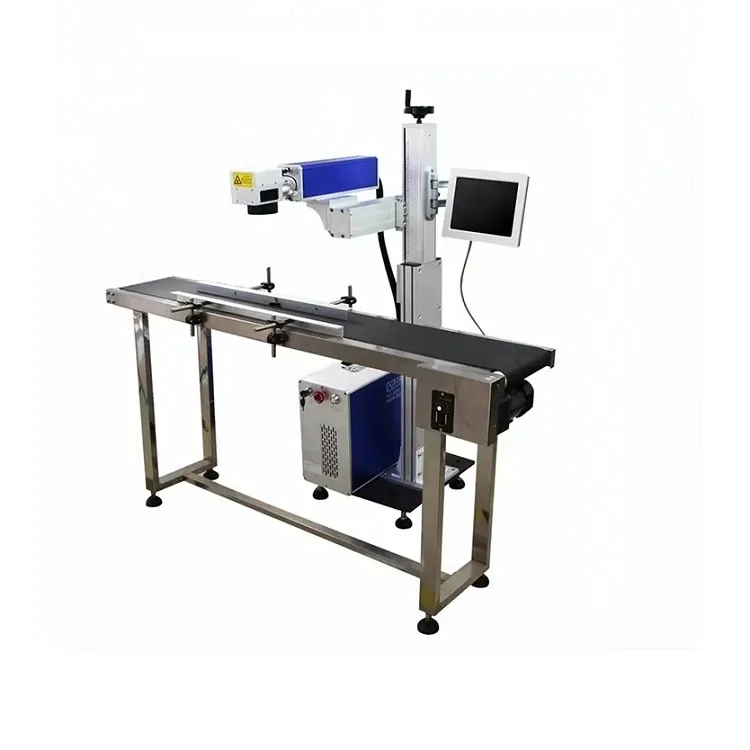
Rute flying fiber
Mesin Laser Marking Fiber Flying
Rute awal yang umum untuk logam, logam berlapis, dan plastik tertentu, di mana sumber fiber menghasilkan kontras atau efek permukaan yang diperlukan.
Jelajahi Mesin Penandaan Laser Fiber →
Rute bergerak UV
Mesin Laser Marking UV Bergerak
Pertimbangkan UV ketika aplikasi membutuhkan respons panjang gelombang yang berbeda atau input panas yang lebih rendah pada plastik, film, elektronik, dan permukaan sensitif lain yang kompatibel.
Jelajahi Mesin Penandaan Laser UV →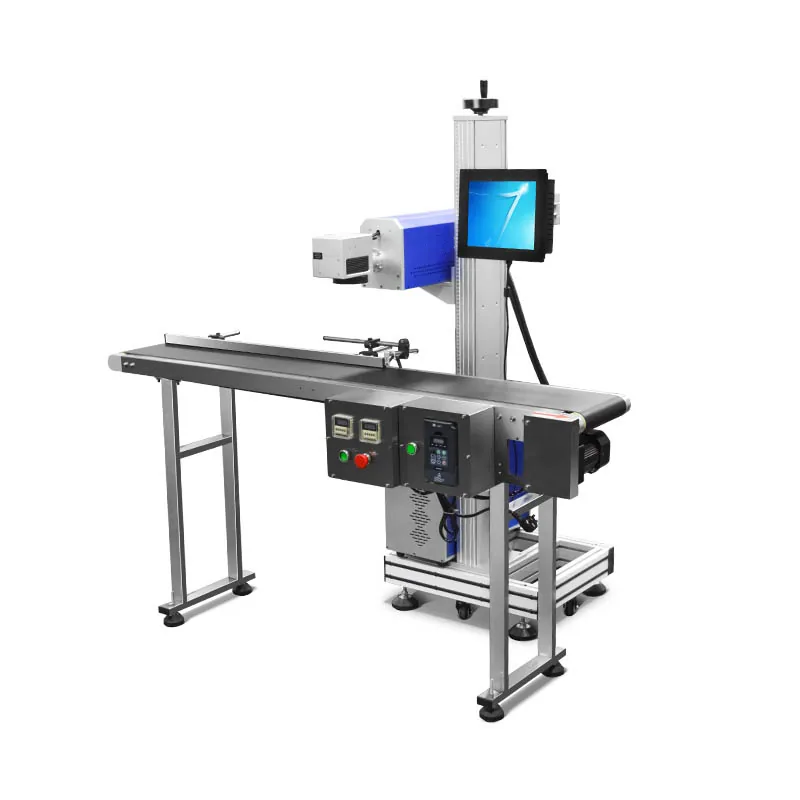
Rute bergerak CO2
Mesin laser marking CO2 flying
Rute umum untuk kertas, karton, kemasan berlapis, film, dan bahan organik yang sesuai, di mana absorpsi CO2 menghasilkan kode atau perubahan permukaan yang diperlukan.
Jelajahi Mesin Penandaan Laser CO2 →Konfirmasi ukuran dan instalasi
Cara Mengonfirmasi Dimensi Produk, Penandaan, dan Instalasi
Untuk mesin flying, “ukuran” bukan hanya jejak mesin. Dimensi produk, ukuran mark, bidang optik, jarak kerja, dan jarak bebas konveyor semuanya memengaruhi apakah head dapat dipasang dan apakah mark dapat tetap berada di dalam jendela kerja yang stabil.
| Kelompok dimensi | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Selubung produk | Panjang, lebar, tinggi produk, permukaan yang akan ditandai, dan variasi tinggi yang diperkirakan. | Mengonfirmasi apakah produk dapat melewati zona penandaan dengan posisi permukaan yang dapat diulang. |
| Ukuran mark yang diperlukan | Lebar dan tinggi aktual dari teks, logo, barcode, Data Matrix, tanggal, batch, atau konten serial. | Ukuran mark yang sebenarnya adalah titik awal untuk pemilihan bidang dan lensa; lebar konveyor saja tidak menentukan bidang optik. |
| Bidang penandaan | Bidang yang dapat digunakan yang diperlukan ditambah fitur atau elemen kode terkecil yang harus tetap terbaca. | Bidang yang lebih besar tidak otomatis lebih baik. Ukuran bidang mengubah jarak fokus dan dapat memengaruhi ukuran spot serta performa fitur kecil. |
| Tinggi kerja | Tinggi permukaan konveyor, tinggi permukaan atas produk, jarak lensa ke permukaan penandaan, dan penyesuaian ketinggian apa pun yang diperlukan. | Kepala penandaan harus menjaga permukaan aktual tetap berada dalam rentang fokus yang dapat digunakan sepanjang produksi. |
| Ruang pemasangan | Lebar konveyor, ruang yang tersedia di atas dan di samping lini, area braket, lokasi kontroler, jarak bebas servis, dan ruang pelindung. | Menentukan apakah mesin dapat dipasang secara kaku tanpa mengganggu aliran produk, operator, atau akses pemeliharaan. |
Perbandingan sumber laser
Fiber vs UV vs CO2 untuk Penandaan Laser Bergerak
Jangan memilih sumber hanya berdasarkan kecepatan lini atau daya watt. Rute yang benar dimulai dari bagaimana permukaan produksi aktual merespons dan tanda apa yang harus diterima.
| Jalur laser | Bahan awal yang umum | Mengapa ini mungkin cocok | Apa yang harus diuji |
|---|---|---|---|
| Fiber | Logam, logam berlapis, dan plastik teknik tertentu | Sangat cocok untuk banyak kode logam permanen dan tanda ketertelusuran. | Hasil akhir permukaan, kontras, kedalaman atau persyaratan warna, fitur terkecil, kecepatan garis dan stabilitas fokus. |
| UV | Plastik terpilih, film, material elektronik, dan permukaan peka panas lainnya | Berguna ketika respons panjang gelombang dan masukan termal yang berkurang lebih penting daripada sekadar menambah daya. | Formulasi tepat, warna, respons termal, kabut atau residu, kualitas kode yang dibutuhkan, pendinginan, dan waktu penandaan yang tersedia. |
| CO2 | Kertas, karton, kemasan berlapis, film terpilih, kayu, dan bahan organik kompatibel lainnya | Absorpsi panjang gelombang yang lebih panjang dapat menciptakan efek pengkodean atau perubahan permukaan pada banyak material produksi nonlogam. | Konstruksi lapisan, pelapisan, risiko tembus bakar, plume, ekstraksi, kontras, dan kompatibilitas kecepatan garis. |
Perbandingan struktur mesin
Flying vs Struktur Mesin Laser Marking Lainnya
Flying marking adalah struktur lini produksi, bukan peningkatan universal dibandingkan setiap format mesin lainnya. Bandingkan bagaimana benda kerja disajikan, apakah benda kerja bergerak selama penandaan, dan seberapa besar kontrol pemosisian yang dibutuhkan proses.
| Struktur mesin | Kondisi benda kerja selama penandaan | Titik awal terbaik | Trade-off utama / konfirmasi |
|---|---|---|---|
| Terbang / online | Produk terus bergerak melewati zona penandaan. | Konveyor kontinu, lini ekstrusi, lini pengemasan, dan proses lain yang tidak menghendaki penghentian setiap produk. | Memerlukan penyajian produk yang stabil, informasi pemicu/kecepatan yang andal, dan waktu penandaan yang cukup di dalam jendela yang tersedia. |
| Stasiun kerja desktop / terpisah | Part tidak bergerak selama penandaan. | Part yang dimuat operator, batch kecil, fixture, dan stasiun kerja fleksibel. | Memerlukan waktu pemuatan dan pemosisian, tetapi memberikan kondisi penandaan stasioner yang lebih sederhana. |
| Stasiun kerja tertutup | Part tidak bergerak di dalam area kerja yang ditentukan. | Stasiun operator khusus di mana pengamanan, kontrol akses, dan ekstraksi perlu diatur di sekitar area penandaan. | Bukaan pemuatan, ruang bebas part, interlock, dan konfigurasi keselamatan lengkap harus sesuai dengan proses aktual. |
| Mesin portabel | Mesin dapat direlokasi; part biasanya tidak bergerak selama penandaan. | Mengubah area kerja, tugas servis, atau benda kerja yang tidak praktis dibawa ke stasiun kerja tetap. | Pemosisian yang dapat diulang, kontrol fokus, manajemen kabel, dan keselamatan lokasi menjadi lebih bergantung pada penyiapan. |
| Penandaan genggam | Operator memindahkan kepala penandaan ke benda kerja yang besar atau tetap. | Struktur atau bagian besar yang tidak dapat dimuat ke meja konvensional. | Pemosisian operator, jarak fokus, keterulangan, dan pengamanan lebih sulit distandarkan dibandingkan dengan kepala penandaan tetap. |
Visi, rotari, dan 3D adalah sumbu keputusan yang berbeda
Visi CCD, perlengkapan rotari, dan fungsi fokus dinamis 3D dapat dikombinasikan dengan struktur mesin yang berbeda. Semuanya tidak boleh diperlakukan sebagai pengganti struktural langsung untuk peralatan flying.
Kinerja penandaan
Apa yang Menentukan Kualitas Penandaan pada Lini Bergerak?
Penyiapan flying yang berhasil bergantung pada jendela waktu dan posisi yang lengkap. Laser dan desain yang sama dapat berperilaku berbeda ketika material, gerakan produk, atau geometri pemasangan berubah.
Material & Permukaan
Grade, formulasi, warna, pelapisan, dan kondisi permukaan menentukan bagaimana energi laser menghasilkan kontras, ablasi, atau efek terlihat lainnya.
Ukuran & Kompleksitas Kode
Grafik besar, kode 2D yang padat, dan fitur kecil dapat memerlukan waktu pemindaian lebih lama atau kontrol proses yang lebih ketat daripada teks pendek atau tanggal sederhana.
Kecepatan Lini
Kecepatan produk yang lebih tinggi memperpendek jendela penandaan yang tersedia. Batas yang tepat harus dievaluasi dengan kode, bidang, dan respons material yang sebenarnya.
Jarak Antarproduk
Jarak menentukan berapa banyak waktu yang tersedia antara satu peristiwa produk dan peristiwa berikutnya serta apakah pengontrol dapat menyelesaikan dan mengatur ulang urutan secara andal.
Stabilitas Fokus & Ketinggian
Variasi tinggi produk mengubah titik pada permukaan. Variasi ketinggian yang berlebihan dapat mengurangi ketajaman tepi, kontras, atau keterbacaan kode.
Akurasi Pemicu & Gerakan
Posisi pemicu yang salah, informasi kecepatan yang tidak stabil, atau penskalaan encoder yang buruk dapat menggeser atau meregangkan tanda bahkan jika parameter laser itu sendiri tidak berubah.
Batas pemilihan
Saat Flying Marking Bukan Pilihan Terbaik
Stasiun kerja yang lebih sederhana atau jalur integrasi yang berbeda dapat menjadi lebih baik ketika lini produksi tidak dapat menyediakan stabilitas yang dibutuhkan oleh Flying Marking.
Produksi Manual Volume Rendah
Jika operator sudah memuat komponen satu per satu dan throughput lini bukan kendala, stasiun kerja desktop statis atau tertutup mungkin lebih sederhana.
Variasi Posisi atau Ketinggian yang Besar
Orientasi komponen yang acak, pergerakan lateral yang besar, atau perbedaan ketinggian yang besar dapat melampaui apa yang dapat dikoreksi oleh setup flying dasar.
Waktu Penandaan yang Lama per Komponen
Grafis terisi yang besar, pengukiran dalam, atau proses lama lainnya mungkin tidak muat dalam waktu yang tersedia di antara produk pada kecepatan lini yang diperlukan.
Keamanan atau Pengendalian Asap yang Belum Teratasi
Jika lokasi tidak dapat menyediakan pengaman, kontrol akses, atau ekstraksi yang sesuai untuk proses yang sebenarnya, instalasi tidak boleh dianggap siap untuk produksi.
Kecepatan Konveyor atau Penyajian Produk yang Tidak Stabil
Jika produk datang dengan jarak, orientasi, atau ketinggian yang tidak dapat diprediksi, atau lini tidak dapat memberikan pemicu atau referensi kecepatan yang andal, setup flying dasar mungkin tidak dapat mempertahankan posisi penandaan secara konsisten.
Cakupan pasokan tipikal
Apa Saja yang Termasuk dengan Mesin Laser Marking Flying?
Paket yang tepat bergantung pada sumber laser yang dipilih dan jalur produksi. Lembar penawaran atau konfigurasi harus menentukan cakupan akhir; kelompok di bawah ini menunjukkan apa yang biasanya perlu dikonfirmasi sebelum mesin dirilis.
Paket Penandaan Inti
Sumber laser, kepala pemindaian galvo, lensa F-theta, pengontrol, komponen kelistrikan, dan struktur mesin yang diperlukan untuk rute yang dipilih.
Paket Kontrol Flying
Input pemicu produk, penyediaan sensor, kemampuan encoder atau referensi kecepatan bila diperlukan, antarmuka data produksi, dan fungsi I/O yang ditentukan.
Pemasangan & Utilitas
Penyangga atau braket kepala penandaan, penyesuaian ketinggian, kabel yang diperlukan, pengaturan pendinginan, dan antarmuka ekstraksi sesuai dengan instalasi akhir.
Penyiapan & Dokumentasi
Penyiapan perangkat lunak dasar, dokumentasi pengoperasian, konfirmasi konfigurasi, dan pemeriksaan fungsional sebelum pengiriman untuk paket mesin yang disepakati.
Konfirmasikan item opsional pada penawaran
Sensor, encoder, braket khusus, modifikasi konveyor, visi, inspeksi, penanganan produk cacat, peralatan ekstraksi, pengaman, dan integrasi PLC/MES harus dicantumkan secara terpisah bila diperlukan. Item-item tersebut tidak dianggap termasuk dalam setiap mesin flying standar.
Aplikasi umum
Di Mana Penandaan Laser Flying Umumnya Digunakan
Rute peralatan harus mengikuti produk, material, dan kode yang diperlukan, bukan hanya berdasarkan nama industrinya.
Pengemasan & Pengkodean
Kode tanggal, informasi batch, nomor lot, data serial, dan grafik pada karton, label, film, botol, tutup, dan permukaan kemasan lain yang sesuai.
Lihat Aplikasi Pengemasan & Pengkodean →Kawat, Kabel & Pipa
Identifikasi berkelanjutan dan kode produksi pada selubung kabel, insulasi kawat, heat-shrink, dan bahan tubing yang kompatibel.
Lihat Aplikasi Kawat, Kabel & Tubing →Komponen Elektronik & Kelistrikan
Tanda ketertelusuran pada housing, konektor, komponen, dan suku cadang produksi yang sesuai, di mana pemanduan dan fokus produk dapat dikendalikan.
Lihat Aplikasi Elektronik & Kelistrikan →Komponen Logam
Nomor seri, kode lot, dan tanda identifikasi pada komponen logam bergerak yang sesuai ketika lini dapat menghadirkan permukaan penandaan secara konsisten.
FAQ
FAQ Mesin Laser Marking Flying
Apa perbedaan antara laser marking flying dan online?
Online atau inline berarti peralatan marking dipasang sebagai bagian dari jalur produksi. Flying marking lebih spesifik: marka dibuat saat produk terus bergerak. Stasiun inline yang menghentikan atau mengindeks bagian sebelum marking bersifat online, tetapi belum tentu flying.
Apakah saya selalu memerlukan encoder untuk laser marking flying?
Tidak selalu. Proses dengan kecepatan tetap dapat menggunakan pengaturan kecepatan tetap yang tervalidasi pada beberapa konfigurasi, sedangkan jalur dengan kecepatan variabel umumnya memerlukan referensi kecepatan yang andal seperti encoder. Metode yang benar bergantung pada pengontrol dan perilaku jalur produksi.
Apakah mesin laser marking flying dapat dipasang pada konveyor yang sudah ada?
Sering kali hal itu dapat dievaluasi sebagai retrofit, tetapi ruang pemasangan yang tersedia, jarak kerja, pemanduan produk, posisi sensor, encoder atau sinyal kecepatan, antarmuka PLC, pengaman, dan ekstraksi semuanya perlu diperiksa terlebih dahulu.
Bagaimana saya memilih antara Fiber, UV, dan CO2?
Mulailah dengan material yang tepat, konstruksi permukaan, dan marka yang dibutuhkan. Fiber umumnya digunakan untuk logam dan plastik tertentu, UV untuk plastik tertentu yang sensitif terhadap panas, film, dan material elektronik, serta CO2 untuk banyak material kemasan dan organik. Uji permukaan produksi yang sebenarnya sebelum mengonfirmasi sumber.
Apakah galvo yang lebih cepat berarti jalur produksi dapat berjalan lebih cepat?
Tidak. Kecepatan pemindaian galvo hanyalah salah satu variabel. Ukuran kode, kepadatan isian, respons material, kecepatan jalur, jarak antproduk, waktu pemicu, stabilitas fokus, dan sinkronisasi pengontrol semuanya memengaruhi jendela produksi yang tersedia.
Apakah satu mesin flying dapat menandai setiap material?
Tidak. Panjang gelombang yang berbeda berinteraksi secara berbeda dengan logam, polimer, pelapis, film, dan material organik. Mesin harus dipilih berdasarkan material aktual dan hasil yang dibutuhkan, bukan dengan mengasumsikan satu sumber bersifat universal.
Informasi apa yang harus saya berikan untuk penawaran harga?
Kirimkan material dan produk, konten dan ukuran penandaan, kecepatan lini, jarak antarproduk, posisi penandaan, dimensi konveyor, ruang pemasangan yang tersedia, sensor produk, informasi encoder atau PLC, catu daya, dan persyaratan ekstraksi atau pengamanan apa pun.
RFQ
Minta Penawaran untuk Mesin Laser Marking Flying
Kirimkan produk asli dan kondisi lini agar mesin dapat disesuaikan dengan material, ukuran penandaan, waktu penandaan yang tersedia, dan ruang instalasi, bukan hanya dipilih berdasarkan daya (watt) saja.
- Produk dan material: foto produk, material, permukaan atau lapisan, dan sampel representatif jika tersedia.
- Dimensi produk: panjang, lebar, tinggi, permukaan yang ditandai, dan variasi tinggi yang diperkirakan.
- Penandaan yang diperlukan: teks, logo, barcode, Data Matrix, kode QR, tanggal, konten batch atau nomor seri, termasuk ukuran penandaan sebenarnya.
- Kondisi produksi: kecepatan lini normal dan maksimum, jarak antarproduk, dan apakah kecepatan tetap atau variabel.
- Posisi penandaan: di mana tanda harus ditempatkan, area penandaan yang tersedia, dan orientasi produk saat melewati zona penandaan.
- Dimensi pemasangan: lebar konveyor, tinggi kerja, ruang kepala/braket yang tersedia, lokasi pengendali, dan ruang akses servis.
- Kontrol: persyaratan sensor yang tersedia, encoder atau referensi kecepatan, I/O PLC, dan koneksi data variabel.
- Kondisi lokasi: pasokan daya, pendinginan, ekstraksi, ruang pengaman, dan akses operator.