
金属材料マーキングガイド
ニッケルおよびニッケル合金のマーキング
はい、ニッケルはレーザーマーキングできます。. 商用純ニッケル、ニッケル基合金、および多くのニッケルめっき表面は、識別、トレーサビリティ、コード、ロゴ、制御された彫刻のためにマーキングできます。適切なプロセスは、レーザーがバルクニッケル、ニッケル合金、または薄いニッケルコーティングと相互作用するかどうか、さらに最終的な表面仕上げ、部品形状、求められる結果によって決まります。.
- まず、バルクニッケル、ニッケル合金、ニッケルめっきのいずれであるかを識別します。.
- 次に、表面状態、マーク内容、許容できる結果を定義します。.
- 承認されたサンプルウィンドウを使用して、最終的な機械構成を決定します。.
実際のニッケル表面から始める
ニッケルはレーザーマーキングできますか?
はい。ニッケルおよび多くのニッケル含有表面はレーザーマーキングできますが、材料名だけではプロセスを選択するのに十分ではありません。バルクニッケル板、ニッケル基合金部品、およびニッケルメッキコネクタはすべて「ニッケル」と表現できますが、レーザーが相互作用する材料構造は大きく異なります。.
機械を選択する前に、レーザーが実際に触れる対象を定義してください。バルクニッケル、ニッケル合金、または別の基板上のニッケルコーティングです。次に、最終的な表面状態、目標マーク、許容される材料除去量、および生産要件を確認します。これにより、視覚的に許容できるテストが、実際の生産部品には不適切になるのを防ぎます。.
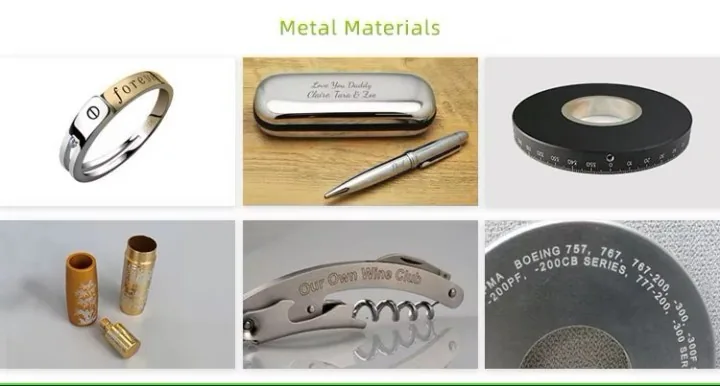
実用的な出発点: まずニッケルの構造を特定し、次に最終的な生産表面をテストします。同じ設定が、異なるニッケルグレード、メッキシステム、仕上げ、またはバッチ間で機能すると仮定してはなりません。.
材料構造 + 表面状態
ニッケルのレーザーマーキング結果を決定する要因は何ですか?
2つの別々の疑問が重要です。下にある材料構造は何か、そしてレーザーが最初に遭遇する表面状態は何か。どちらも、コントラスト、深さ、熱変色、コーティングの損傷、および再現性を変化させる可能性があります。.
1. 材料構造
工業用純ニッケル
- ニッケル板、ストリップ、箔、および機械加工されたニッケル部品が含まれます。.
- 表面の明るさ、厚さ、および事前の仕上げによって、目に見える結果が変わることがあります。.
- 濃いコントラスト、淡いマーキング、浅い彫刻は、実際のグレードと仕上げで確認する必要があります。.
ニッケル基合金
- 合金元素、熱処理、および微細組織は、レーザー応答を変える可能性があります。.
- あるニッケル合金の結果が別のグレードにも当てはまると想定してはなりません。.
- ニッケル含有量だけでレーザーレシピが決まるわけではありません。.
ニッケルめっき部品
- めっきの種類、層の厚さ、および基材は、プロセスの制限要因になる可能性があります。.
- 既知の場合は、電気ニッケルめっきと無電解ニッケルめっきを区別してください。これらは自動的に同じマーキング表面として扱うべきではありません。.
- 薄いめっきは、所望のマークに達する前に変質または貫通する可能性があります。.
- “「ニッケルめっき」は完全なレーザーマーキング仕様ではありません。めっきプロセス、被膜厚さ、基材、および基材の露出が許容されるかどうかを確認してください。.
2. 最終表面状態
研磨面または光沢面
- 高い反射率は、可視コントラストと検査角度により敏感に影響することがあります。.
- 装飾面や外観面では、わずかなヘイズや熱変色が許容されない場合があります。.
- 実際の観察条件と照明条件でマークを評価してください。.
機械加工、ブラシ加工、酸化、または化学処理済み
- テクスチャや表面膜は、マーキングの相互作用の一部となる場合があります。.
- レーザーは、既存の表面層を暗くしたり、明るくしたり、乱したり、一部除去したりする場合があります。.
- 合否判定には、外観と、必要な機能的な表面挙動の両方を含める必要があります。.
コーティング済み、油付着、または汚染あり
- 油、接着剤、インク、コーティング、または残留物は、マーキング応答とヒューム発生の両方を変化させる可能性があります。.
- 洗浄された試験片は、生産部品を代表しない場合があります。.
- 生産機に投入されるのと同じ表面状態でテストしてください。.
製品と識別のニーズ
ニッケル部品が使用される場所と、なぜそれらにマーキングが必要なのか
ニッケルおよびニッケル含有表面は、耐食性、耐熱性、導電性、耐摩耗性、または表面保護が重要となる箇所で使用されます。レーザーマーキングは通常、識別、トレーサビリティ、組立管理、または機械可読の追跡のために施されます。.
ニッケルおよびニッケル合金部品
- 耐食性の機械加工部品、継手、バルブ、特殊金属部品。.
- 耐熱性または耐薬品性の合金部品。.
- 耐久性のある識別が必要な板材、帯材、箔、成形部品。.
ニッケルめっき部品
- コネクタ、接点、めっきされたファスナー、ハウジング、ハードウェア。.
- 保護または外観のために使用されるニッケルめっき鋼、銅、その他の基材。.
- マーキング時にコーティングを考慮する必要がある装飾用または機能性めっき表面。.
これらの部品にマーキングする理由
- 部品識別とリビジョン管理。.
- ロット、バッチ、生産のトレーサビリティ。.
- 検査、組立、および所有権の識別。.
- コードが必要な場合の機械可読トラッキング。.
ニッケルには通常何がマーキングされますか?
一般的なマーキング内容には、シリアル番号、部品番号、バッチまたはロットコード、日付コード、データマトリックスコード、QRコード、ロゴ、極性または識別マーク、および生産または検査情報が含まれます。コードの種類は内容要件です。レーザー工程では、ニッケル仕上げ上で読み取り可能なままとなる表面結果を作り出す必要があります。.

期待される結果
ニッケルにはどのようなマーキング結果が必要ですか?
ニッケルのマーキングは、暗いコントラスト、明るいまたはつや消しのコントラスト、浅い彫刻、またはニッケルコーティングとの制御された相互作用に向けて調整できます。正しい結果は、表面と、部品が許容できる材料変化の量によって異なります。.
| 目標結果 | 表面で何が変化するか | 主な検証ポイント |
|---|---|---|
| 暗いコントラストのマーク | 制御された表面加熱、酸化、または微細構造の変化は、一部のニッケル表面に暗い外観を生じさせることがあります。. | 暗さ、均一性、熱変色、耐洗浄性、再現性。. |
| 明るいまたはつや消しのマーク | 微細な表面組織またはマイクロアブレーションは反射率を変化させ、より明るい視覚的マークを生じさせることがあります。. | 観察角度、表面粗さ、読みやすさ、外観上の許容性。. |
| 浅い彫刻 | 凹んだまたは触知可能なマークを作成するために、材料が意図的に除去されます。. | 深さ、粗さ、バリ、熱影響、腐食の懸念、および材料除去が許可されているかどうか。. |
| ニッケル層の改質または除去 | レーザーは、バルクニッケルにマーキングする代わりに、薄いニッケル層の一部を改質または除去します。. | コーティング厚さ、基材の露出、エッジ品質、外観、マーキング後の表面性能。. |
ニッケルめっき部品では、試験前にこれを決定してください: ニッケル層は無傷のままでなければならないのか、それとも制御された層の改質は許容されるのか?視覚的に明確なマークであっても、基材を露出させたり、必要な保護面または外観面を損なったりする場合は、依然として許容できないことがあります。.
部品の形状とサイズ
形状、厚さ、マーキングサイズがプロセスをどう変えるか
材料がレーザーマーキングに適していても、部品の形状によって焦点制御、治具、入熱、マーキングフィールド、最終的な装置構成は変わります。.
平坦な部品
- 平坦なニッケルシート、プレート、機械加工面は、焦点と治具の制御にとって最も単純な形状です。.
- 主な変数は、表面状態、マークサイズ、フィールドサイズ、装着の再現性になります。.
湾曲した部品または円筒形の部品
- チューブ、シャフト、継手、丸型コネクタは、表面全体で焦点変動を生じさせます。.
- マークが円周方向に及ぶ場合、回転治具が適していることがあります。.
- 緩やかな曲率上の小さな局所マークでは、必ずしも回転式または3Dシステムは必要ありません。.
薄いニッケル箔または薄肉部品
- 熱蓄積と材料除去は、変形、反り、過剰な溶込みを引き起こす可能性があります。.
- 低質量部品は、マーク品質と寸法影響の両方について試験する必要があります。.
薄いニッケルめっき
- コーティング厚さは、所望のマークが層厚に近づくと、厳しいプロセス限界となる可能性があります。.
- コントラストは、貫通、エッジ損傷、基材露出とのバランスを取る必要があります。.
大型部品または広いマーキング領域
- 部品サイズは、作業テーブルサイズ、搬入アクセス、マーキングフィールド、および再位置決めや移動が必要かどうかを決定する場合があります。.
- より大きなマーキングフィールドは光学詳細を低下させる可能性があるため、フィールドサイズは単に最大化するのではなく、実際のマークに合わせるべきです。.
小さな文字とコード
- 小さなデータマトリックスモジュールや微細な文字には、安定した焦点、適切な光学系、および制御された表面コントラストが必要です。.
- 反射性ニッケル表面では、スキャナの照明と観察角度が検証方法の一部となる場合があります。.
レーザー光源の方向
ファイバー優先、プロセスにより広い調整ウィンドウが必要な場合はMOPAを次に
多くのバルクニッケル、ニッケル合金、ニッケルめっきのマーキング作業では、ある ファイバーレーザーマーカー 最初に評価する機種ファミリーです。識別、コード、明暗コントラスト、制御された材料除去についてテストできます。.
MOPAファイバーは、プロジェクトでコントラスト調整、入熱制御、外観面、または薄いめっきのために、より広いパルスパラメータウィンドウが必要な場合に特に評価する価値があります。MOPAはすべてのニッケル表面で黒マークやめっきに安全な結果を保証するものではありません。実際のサンプルが、許容されるプロセスウィンドウを依然として決定します。.
非常に薄い層、隣接する熱に敏感な材料、異常に小さい特徴、または特別なプロセス制約がある場合は、別の波長の評価が正当化されることがありますが、これらはほとんどのニッケルマーキングプロジェクトにおける既定の経路ではなく例外です。.
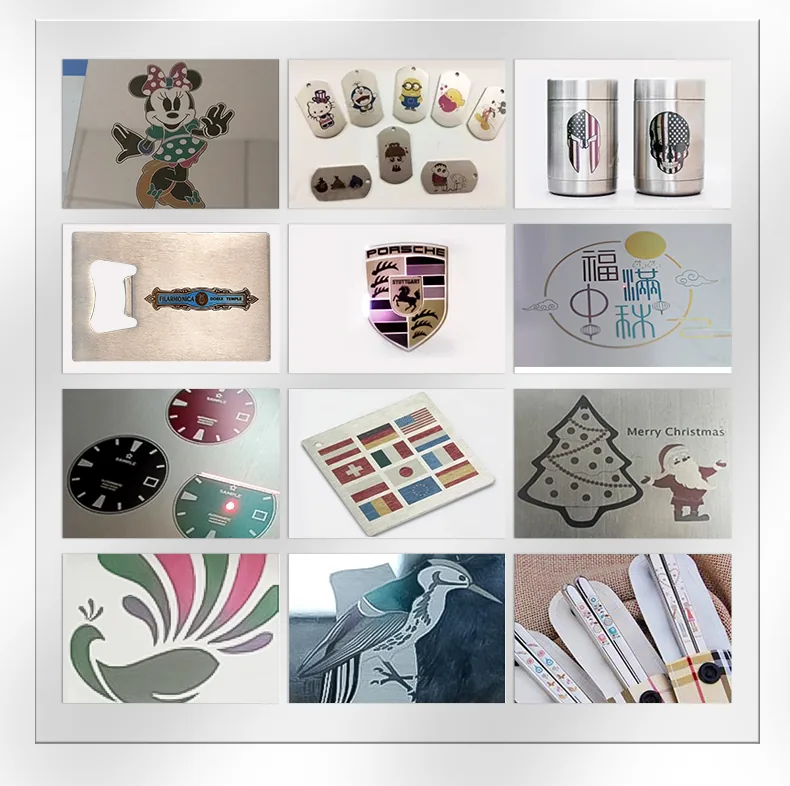
テスト中、有用な変数は出力だけではありません。. パルス挙動または利用可能な場合はパルス幅、周波数、スキャン速度、ハッチ間隔、焦点位置、パス数、重なりは、コントラスト、熱変色、粗さ、深さ、コーティング損傷、サイクルタイムの間のバランスを変え得ます。.
| パラメータ | 注視すべき典型的なトレードオフ |
|---|---|
| パルス挙動 / 周波数 | 時間にわたるエネルギーの供給方法を変え、コントラスト、蓄熱、表面テクスチャを変化させ得ます。. |
| スキャン速度 | すべての条件が同じであれば、走査速度を遅くすると局所エネルギー入力が増加し、速くするとコントラストや深さが低下する可能性があります。. |
| ハッチ間隔 / 重なり | 間隔を狭めるか重なりを大きくすると累積エネルギーは増加し得ますが、熱変色、粗さ、またはコーティングのリスクも増加する可能性があります。. |
| パス数 | 追加パスは表面変化や深さを増加させる一方で、熱およびめっき貫通のリスクも増加させる可能性があります。. |
| 焦点位置 | スポットサイズとエネルギー密度を変化させ、微細なディテール、エッジ品質、材料除去に影響します。. |
これらはプロセスの関係性であり、普遍的なニッケル設定ではありません。. 許容されるウィンドウは、実際の生産表面で確立する必要があります。.
リスクレビュー
ニッケルマーキングの一般的な不具合モード
ほとんどのニッケルマーキングの問題は、異なるグレード、仕上げ、またはコーティングを同じものとして扱うことから生じます。検証では、見栄えのするサンプルを1つ作製できるかどうかだけでなく、不具合モードを意図的に確認する必要があります。.
低コントラストまたは角度依存のコントラスト
- 研磨面、明るい面、またはムラのある面は、光の反射の仕方が異なる場合があります。.
- ある角度からは強く見えるマークも、別の角度からは弱く見えることがあります。.
- 実際の照明と観察条件で評価してください。.
熱変色または外観上の曇り
- 過剰な熱は、意図したマーク領域を超えて外観を変化させることがあります。.
- これは、明るい面、装飾面、または厳密に管理された表面では許容できない場合があります。.
- 最大の暗さを最適化する前に、外観上の許容基準を定義する必要があります。.
めっき貫通
- 攻撃的なパラメータは、薄いニッケル層を除去しすぎる可能性があります。.
- 下地基板の露出は、外観と表面性能を変化させる可能性があります。.
- コーティング厚さと、貫通が許容されるかどうかを確認してください。.
表面完全性または腐食の懸念
- 視覚的に成功したマークは、必ずしも元の保護表面を維持するわけではありません。.
- ニッケルめっきまたは合金の表面状態が腐食または機能上の役割を有する場合、購買者の受入れ方法を試験に含めなければならない。.
粗さ、バリ、または過剰な除去
- 彫刻パラメータは、図面が許容する以上のテクスチャや深さを生じさせることがある。.
- 深さは、エッジ品質およびマーク後の仕上げ要件がある場合はそれらと併せて判断すべきである。.
バーコードまたはデータマトリックスの読取り問題
- 反射性のニッケル表面は、スキャナーのグレアを生じさせることがある。.
- 小さなモジュールには、安定した焦点、コントラスト、およびクワイエットゾーンの制御が必要である。.
- リーダーでの読取り成功は、正式な検証グレードと同じではない。.
安全性およびヒューム境界
ニッケルマーキングには、表面およびヒュームのレビューが必要である
ニッケルマーキングは、視覚的なコントラストだけの判断ではない。反射性金属表面、不可視のファイバーレーザー放射、めっき層、油、不動態化薬剤、およびコーティングは、筐体、排気、および操作手順に影響を及ぼす可能性がある。.
反射および不可視放射
- ファイバーレーザーマーキングは通常、目に見えない近赤外放射を使用します。.
- 光沢のあるニッケル表面は、セットアップ中の反射リスクを高める可能性があります。.
- 開放型または非密閉型のマーキングでは、管理されたレーザー安全計画が必要です。.
表面層からのヒューム
- ニッケルめっき、コーティング、油、インク、または接着剤は、ヒュームの特性を変化させる可能性があります。.
- レビューには、清掃した代替品ではなく、実際の生産表面を使用してください。.
- 排気とろ過は、材料安全情報および現場の規則に従う必要があります。.
- ニッケル含有ヒュームまたは粉塵は、職業性曝露の懸念として扱い、購入者の安全データ、排気方法、および現地の職場管理策と併せてレビューする必要があります。.
クリティカル部品の境界
- マーキングの成功は、航空宇宙、医療、バッテリー、または圧力部品を認証するものではありません。.
- 最終検収は、購入者の図面、仕様、および検証計画に従う必要があります。.
- Zhuorui Laserは、マーキングの実現可能性および設備構成のレビューを支援できます。.
実サンプル検証
最終生産表面でのニッケル処理を確認する
実サンプル試験では、マークが見えるかどうかだけでなく、それ以上を確認すべきです。承認されたプロセスウィンドウは、材料、最終表面、形状、マーキング内容、外観要件、耐久性要件、および生産目標に適合している必要があります。.
Zhuorui Laserは、部品とマーキング対象を確認し、適切なレーザー方向を試験し、その結果を購入者の受入基準と比較し、その後、承認されたサンプルウィンドウを使用して機械構成を定義できます。.
生産作業では、めっき厚さ、表面仕上げ、洗浄状態、またはバッチ条件が変動する可能性がある場合、承認された条件を複数の代表的な部品で繰り返してください。見た目が良いサンプル1つでは、生産の一貫性を証明できません。.
ニッケルサンプル検証チェックリスト
- 材料識別: 商用純ニッケル、ニッケル基合金、ニッケルめっき、基材、および判明している場合はグレード。.
- 表面状態: 研磨、ブラシ仕上げ、機械加工、酸化、化学処理、コーティング、油を塗布した状態、または生産洗浄済み。.
- 部品形状: 寸法、マーキング領域、平坦度、曲率、厚さ、および治具の制約。.
- マーキング内容: シリアル番号、部品番号、ロゴ、QRコード、データマトリックス、ロットコード、その他の識別情報。.
- 目標結果: 暗いコントラスト、明るい/つや消しのマーク、浅い彫刻、または制御されたコーティング相互作用。.
- 合格判定方法: 目視検査、スキャナー読み取り、必要に応じた検証グレード、洗浄または摩耗試験、許容深さ、コーティング貫通限界、外観限界または腐食要件。.
- 生産要件: バッチサイズ、目標サイクルタイム、投入方法、再現性、自動化の必要性、および仕向け市場要件。.
テスト結果から設備へ
サンプル結果が最終的な機械構成をどのように定義するか
最終的な機械は、承認されたマーキングウィンドウから構成されるべきであり、「ニッケル」という言葉だけから構成されるべきではありません。結果が承認されたら、光学、機械、安全、生産の要件を装置仕様および見積もりに変換できます。.
レーザー光源と出力クラス
- 承認されたサンプル結果と必要な調整範囲に基づいて、ファイバーまたはMOPAを選択します。.
- パワークラスは、不要な熱やコーティングの損傷を生じさせることなく、必要なコントラスト、深さ、スループットをサポートする必要があります。.
レンズとマーキングフィールド
- フィールドサイズは、実際のマーキング領域、文字サイズ、コードモジュールの要件に合わせる必要があります。
- マークに必要な光学的な細部を犠牲にするのであれば、より大きなフィールドが自動的に優れているわけではありません。
治具とロータリー機構
- 平らな部品や不規則な形状の部品には、再現性のある位置決め治具が必要になる場合があります。
- 円筒状の部品では、マーキング領域が円周に沿って広がる場合、回転治具が必要になることがあります。
エンクロージャと排気
- 機械構造と安全構成は、ワークの投入方法および使用環境に適合させる必要があります。
- めっき、コーティング、油分、汚染がある表面、および購入者のサイト要件については、排気・集塵を検討する必要があります。
自動化とデータ
- バーコード入力、シリアル生成、PLC/MES通信、トリガー制御、コンベヤ統合はプロジェクト要件であり、材料経路に自動的に備わる機能ではありません。
- これらは、生産プロセスで実際に必要とされる場合にのみ確認してください。
見積もりに必要な情報
- 材料とめっきの詳細、最終表面状態、部品の写真または図面。
- マーキングファイル、マークサイズ、目標結果、受け入れ要件。
- バッチサイズ、サイクル期待値、治具または自動化の必要性、送付先の電圧、安全要件。
構成手順: 材料+表面 → 部品形状 → マーキング内容 → 目標結果 → 許容サンプル範囲 → レーザー光源と光学系 → 治具/安全/排気 → 自動化要件 → 見積もり。
FAQ
ニッケルおよびニッケル合金のマーキングに関するよくある質問
ニッケルにレーザーマーキングは可能ですか?
はい。商用純ニッケル、多くのニッケル基合金、および多くのニッケルめっき表面は、レーザーマーキングの評価対象にできます。最終的な結果は、材料構成、表面仕上げ、目的のマーク、および許容される材料変化によって異なります。
ニッケルは常に黒色のレーザーマーキングを生じさせるのでしょうか?
いいえ。一部のニッケル表面では暗いコントラストが得られる場合がありますが、結果は合金、仕上げ、めっき、熱応答、パラメータウィンドウによって異なります。黒さは保証された材料特性としてではなく、サンプル検証の目標として扱うべきです。
ニッケルにはMOPAが必要ですか?
自動的にそうなるわけではありません。標準的なファイバーレーザーは、一般的にまず検討される選択肢です。MOPA方式は、コントラスト調整、熱制御、外観品質の確保、あるいは薄いめっき加工などにおいて、より幅広いパルス制御の範囲が求められる場合に有用となります。
ニッケルめっき部品に、めっきを傷つけることなくマーキングすることは可能ですか?
場合によりますが、結果はめっきの種類、コーティング厚、母材、目標とするコントラスト、および許容される材料除去量によって異なります。薄いめっきについては、突き抜けや表面の健全性に関する要件について、個別に試験を行う必要があります。
ニッケルにQRコードやデータマトリックスコードをマーキングすることはできますか?
評価を行うことは可能ですが、反射面、コードサイズ、クワイエットゾーン、スキャナーの照明、曲率、および焦点の安定性を確認する必要があります。正式な検証グレードが求められる場合、読み取りの成功(読み取り可否)と検証グレードを混同しないようにしてください。
次のステップ
ニッケルサンプルを検証し、その後、装置を設定してください。
素材やメッキ仕様、最終的な表面状態、部品形状、マーキング内容、および合格基準をご提示ください。Zhuorui Laserでは、まずサンプルを検討して適切な加工方針を策定し、その上で、お見積もりに必要なレーザー光源、光学系、治具、安全対策、生産構成をご提案いたします。
より迅速な評価に備えてください: ニッケルのグレードまたはめっき仕様 · 最終的な表面状態 · 部品の写真または図面 · 形状および寸法 · マーキング内容とサイズ · 目標とするコントラストまたは深さ · スキャナーや耐久性に関する要件 · バッチサイズ · サイクルタイムの目標 · 治具、取り出し、または自動化の必要性