
Guide de marquage des matériaux métalliques
Marquage du nickel et des alliages de nickel
Oui, le nickel peut être marqué au laser. Le nickel commercialement pur, les alliages à base de nickel et de nombreuses surfaces nickelées peuvent être marqués pour l'identification, la traçabilité, les codes, les logos et la gravure contrôlée. Le procédé correct dépend du fait que le laser interagit avec du nickel massif, un alliage de nickel ou un fin revêtement de nickel, ainsi que de l'état de surface final, de la géométrie de la pièce et du résultat requis.
- Identifiez d'abord s'il s'agit de nickel massif, d'alliage de nickel ou de nickelage.
- Définissez ensuite l'état de surface, le contenu du marquage et le résultat acceptable.
- Utilisez la fenêtre d'échantillon acceptée pour déterminer la configuration finale de la machine.
Partez de la surface réelle du nickel
Le nickel peut-il être marqué au laser ?
Oui. Le nickel et de nombreuses surfaces contenant du nickel peuvent être marqués au laser, mais le nom du matériau seul ne suffit pas pour choisir le procédé. Une tôle de nickel massif, un composant en alliage à base de nickel et un connecteur nickelé peuvent tous être décrits comme du “ nickel ”, alors que le laser interagit avec des structures de matériau très différentes.
Avant de choisir une machine, définissez ce que le laser touchera réellement : du nickel massif, un alliage de nickel ou un revêtement de nickel sur un autre substrat. Confirmez ensuite l’état de surface final, la marque cible, l’enlèvement de matière autorisé et l’exigence de production. Cela évite qu’un test visuellement acceptable devienne inadapté à la pièce réelle de production.
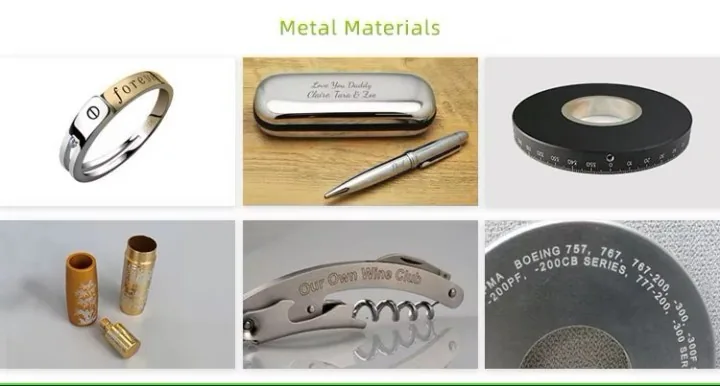
Point de départ pratique : identifiez d’abord la construction du nickel, puis testez la surface de production finale. Il ne faut pas supposer que les mêmes réglages fonctionnent pour différentes nuances de nickel, systèmes de placage, finitions ou lots.
Construction du matériau + état de surface
Qu’est-ce qui détermine le résultat du marquage laser sur le nickel ?
Deux questions distinctes sont importantes : quelle est la structure de matériau en dessous, et quel état de surface le laser rencontre en premier. Les deux peuvent modifier le contraste, la profondeur, la teinte thermique, l’endommagement du revêtement et la répétabilité.
1. Construction du matériau
Nickel commercialement pur
- Comprend les tôles, bandes, feuilles et composants en nickel usinés.
- La brillance de surface, l’épaisseur et la finition préalable peuvent modifier le résultat visible.
- Un contraste foncé, un marquage clair et une gravure peu profonde doivent être confirmés sur la nuance et la finition réelles.
Alliages à base de nickel
- Les éléments d'alliage, le traitement thermique et la microstructure peuvent modifier la réponse au laser.
- Un résultat obtenu sur un alliage de nickel ne doit pas être présumé transposable à une autre nuance.
- La teneur en nickel à elle seule ne définit pas la recette laser.
Pièces nickelées
- Le type de revêtement, l'épaisseur de la couche et le substrat de base peuvent devenir des limites du procédé.
- Si ces informations sont connues, distinguez le nickel électrolytique du nickel chimique ; ils ne doivent pas automatiquement être traités comme une même surface de marquage.
- Un revêtement mince peut être modifié ou pénétré avant que le marquage souhaité ne soit atteint.
- “ Nickelé ” n'est pas une spécification complète de marquage laser ; confirmez le procédé de placage, l'épaisseur du revêtement, le matériau de base et si l'exposition du substrat est autorisée.
2. État de surface final
Poli ou brillant
- Une forte réflectivité peut rendre le contraste visible et l’angle d’inspection plus sensibles.
- Un léger voile ou une légère coloration thermique peut être inacceptable sur les surfaces décoratives ou esthétiques.
- Évaluer la marque dans les conditions réelles d’observation et d’éclairage.
Usiné, brossé, oxydé ou traité chimiquement
- La texture et les films de surface peuvent faire partie de l’interaction de marquage.
- Le laser peut assombrir, éclaircir, perturber ou partiellement éliminer la couche superficielle existante.
- L’acceptation doit inclure à la fois l’apparence et tout comportement fonctionnel de surface requis.
Revêtu, huilé ou contaminé
- L’huile, l’adhésif, l’encre, le revêtement ou les résidus peuvent modifier à la fois la réponse au marquage et la génération de fumées.
- Un coupon d’essai nettoyé peut ne pas représenter la pièce de production.
- Testez le même état de surface que celui qui atteindra la machine de production.
Produits et besoins d’identification
Où les pièces en nickel sont utilisées et pourquoi elles doivent être marquées
Les surfaces en nickel et contenant du nickel sont utilisées là où importent la résistance à la corrosion, la résistance à la chaleur, la conductivité, le comportement à l'usure ou la protection de surface. Le marquage laser est généralement ajouté pour l'identification, la traçabilité, le contrôle d'assemblage ou le suivi lisible par machine.
Composants en nickel et en alliages de nickel
- Composants usinés résistant à la corrosion, raccords, vannes et pièces métalliques spéciales.
- Composants en alliage résistant à la chaleur ou aux produits chimiques.
- Tôles, bandes, feuilles et pièces formées nécessitant une identification durable.
Composants nickelés
- Connecteurs, contacts, fixations plaquées, boîtiers et quincaillerie.
- Acier, cuivre ou autres substrats nickelés utilisés pour la protection ou l'aspect.
- Surfaces plaquées décoratives ou fonctionnelles dont le revêtement doit être pris en compte lors du marquage.
Pourquoi ces pièces sont marquées
- Identification des pièces et contrôle des révisions.
- Traçabilité des lots, des séries et de la production.
- Inspection, assemblage et identification de la propriété.
- Traçabilité lisible par machine lorsque des codes sont requis.
Que marque-t-on habituellement sur le nickel ?
Le contenu de marquage courant comprend des numéros de série, des références de pièces, des codes de lot ou de batch, des codes de date, des codes Data Matrix, des codes QR, des logos, des marques de polarité ou d’identification, ainsi que des informations de production ou d’inspection. Le type de code est une exigence de contenu ; le procédé laser doit néanmoins produire un résultat de surface qui reste lisible sur la finition nickel.

Résultats attendus
Quel résultat de marquage vous faut-il sur le nickel ?
Le marquage du nickel peut être ajusté pour obtenir un contraste foncé, un contraste clair ou dépoli, une gravure peu profonde ou une interaction contrôlée avec un revêtement de nickel. Le bon résultat dépend de la surface et de l’ampleur de la modification de matière que la pièce peut accepter.
| Résultat cible | Ce qui change en surface | Point de validation principal |
|---|---|---|
| Marque à contraste foncé | Un chauffage contrôlé de la surface, une oxydation ou une modification de la microstructure peuvent créer un aspect plus foncé sur certaines surfaces en nickel. | Noirceur, uniformité, teinte thermique, résistance au nettoyage et répétabilité. |
| Marque claire ou givrée | Une texture de surface fine ou une micro-ablation peut modifier la réflectivité et créer une marque visuelle plus claire. | Angle de vue, rugosité de surface, lisibilité et acceptation esthétique. |
| Gravure peu profonde | Le matériau est intentionnellement enlevé pour créer une marque en creux ou tactile. | Profondeur, rugosité, bavure, effet thermique, risque de corrosion et si l'enlèvement de matière est autorisé. |
| Modification ou retrait de la couche de nickel | Le laser modifie ou retire une partie d'une fine couche de nickel au lieu de marquer le nickel massif. | Épaisseur du revêtement, exposition du substrat, qualité des bords, apparence et performance de la surface après marquage. |
Pour les pièces nickelées, décidez ceci avant les tests : la couche de nickel doit-elle rester intacte, ou une modification contrôlée de la couche est-elle acceptable ? Une marque visuellement nette peut malgré tout être inacceptable si elle expose le substrat ou compromet une surface protectrice ou esthétique requise.
Géométrie et dimensions de la pièce
Comment la forme, l'épaisseur et la taille du marquage modifient le processus
Le matériau peut convenir au marquage laser, alors que la géométrie de la pièce continue de modifier le contrôle de la mise au point, le montage, l'apport de chaleur, le champ de marquage et la configuration finale de la machine.
Pièces plates
- Les feuilles de nickel plates, les plaques et les faces usinées constituent la géométrie la plus simple pour le contrôle de la mise au point et du montage.
- Les principales variables deviennent l'état de surface, la taille de la marque, la taille du champ et la répétabilité du chargement.
Pièces courbes ou cylindriques
- Les tubes, arbres, raccords et connecteurs ronds introduisent une variation de la mise au point sur la surface.
- Un montage rotatif peut être approprié lorsque la marque s'étend sur toute la circonférence.
- Les petites marques locales sur une courbure légère ne nécessitent pas automatiquement un système rotatif ou 3D.
Feuille de nickel mince ou pièces minces
- L'accumulation de chaleur et l'enlèvement de matière peuvent provoquer une déformation, un gauchissement ou une pénétration excessive.
- Les pièces de faible masse doivent être testées à la fois pour la qualité du marquage et l'effet dimensionnel.
Nickelage mince
- L'épaisseur du revêtement peut devenir une limite de procédé stricte lorsque la marque souhaitée s'approche de l'épaisseur de la couche.
- Le contraste doit être équilibré par rapport à la percée, l'endommagement des bords et l'exposition du substrat.
Grandes pièces ou grandes zones de marquage
- La taille des pièces peut déterminer la taille de la table de travail, l'accès au chargement, le champ de marquage et si un repositionnement ou un déplacement est nécessaire.
- Un champ de marquage plus grand peut réduire le détail optique, donc la taille du champ doit correspondre à la marque réelle plutôt que d'être simplement maximisée.
Petits caractères et codes
- Les petits modules Data Matrix ou les caractères fins nécessitent une mise au point stable, une optique adaptée et un contraste de surface contrôlé.
- Les surfaces de nickel réfléchissantes peuvent faire de l'éclairage du scanner et de l'angle de vision une partie de la méthode de validation.
Direction de la source laser
Fibre d'abord, puis MOPA lorsque le procédé nécessite une fenêtre de réglage plus large
Pour de nombreuses tâches de marquage sur nickel massif, alliages de nickel et nickel plaqué, une machine de marquage laser à fibre est la première famille de machines à évaluer. Elle peut être testée pour l'identification, les codes, le contraste clair ou foncé et l'enlèvement contrôlé de matière.
La fibre MOPA devient particulièrement intéressante à évaluer lorsque le projet nécessite une fenêtre de paramètres d'impulsion plus large pour le réglage du contraste, le contrôle de l'apport thermique, les surfaces cosmétiques ou le placage mince. MOPA ne garantit pas une marque noire ni un résultat sans risque pour le placage sur toutes les surfaces en nickel ; l'échantillon réel décide encore de la fenêtre de procédé acceptée.
Des couches très minces, des matériaux adjacents sensibles à la chaleur, des motifs inhabituellement petits ou des contraintes de procédé particulières peuvent justifier l'évaluation d'une autre longueur d'onde, mais il s'agit d'exceptions plutôt que de la voie par défaut pour la plupart des projets de marquage du nickel.
Pendant les essais, les variables utiles ne se limitent pas à la puissance. Le comportement d'impulsion ou la largeur d'impulsion lorsqu'elle est disponible, la fréquence, la vitesse de balayage, l'espacement des hachures, la position de focalisation, le nombre de passes et le chevauchement peuvent modifier l'équilibre entre contraste, teinte thermique, rugosité, profondeur, endommagement du revêtement et temps de cycle.
| Paramètre | Compromis typique à surveiller |
|---|---|
| Comportement d'impulsion / fréquence | Modifie la manière dont l'énergie est délivrée dans le temps et peut décaler le contraste, l'accumulation de chaleur et la texture de surface. |
| Vitesse de balayage | Toutes choses égales par ailleurs, un balayage plus lent augmente l'apport d'énergie local ; un balayage plus rapide peut réduire le contraste ou la profondeur. |
| Espacement / recouvrement des hachures | Un espacement plus serré ou un recouvrement plus important peut augmenter l’énergie cumulée, mais peut aussi accroître la coloration thermique, la rugosité ou le risque pour le revêtement. |
| Nombre de passes | Des passes supplémentaires peuvent augmenter la modification de surface ou la profondeur, tout en augmentant aussi le risque thermique et de percement du placage. |
| Position de focalisation | Modifie la taille du spot et la densité d’énergie, ce qui affecte les détails fins, la qualité des bords et l’enlèvement de matière. |
Ce sont des relations de procédé, et non des réglages universels pour le nickel. La fenêtre acceptée doit encore être établie sur la surface de production réelle.
Analyse des risques
Modes de défaillance courants du marquage du nickel
La plupart des problèmes de marquage du nickel proviennent du fait que l’on traite différentes nuances, finitions ou revêtements comme s’ils étaient identiques. La validation doit vérifier délibérément les modes de défaillance, et pas seulement si un échantillon attrayant peut être produit.
Contraste faible ou dépendant de l’angle
- Les surfaces polies, brillantes ou hétérogènes peuvent réfléchir la lumière différemment.
- Une marque qui semble forte sous un angle peut sembler faible sous un autre.
- Évaluer dans les conditions réelles d'éclairage et d'observation.
Teinte thermique ou voile esthétique
- Une chaleur excessive peut modifier l'aspect au-delà de la zone de marquage prévue.
- Cela peut être inacceptable sur les surfaces brillantes, décoratives ou strictement contrôlées.
- L'acceptabilité esthétique doit être définie avant d'optimiser pour une obscurité maximale.
Percée du placage
- Des paramètres agressifs peuvent éliminer une trop grande partie d'une fine couche de nickel.
- L'exposition du substrat sous-jacent peut modifier l'aspect et les performances de la surface.
- Confirmez l'épaisseur du revêtement et si la percée est autorisée.
Préoccupation liée à l'intégrité de la surface ou à la corrosion
- Un marquage visuellement réussi ne préserve pas automatiquement la surface protectrice d'origine.
- Si le placage au nickel ou l’état de surface de l’alliage joue un rôle de corrosion ou un rôle fonctionnel, la méthode d’acceptation de l’acheteur doit être incluse dans l’essai.
Rugosité, bavure ou enlèvement excessif
- Les paramètres de gravure peuvent créer plus de texture ou de profondeur que ne le permet le dessin.
- La profondeur doit être évaluée avec la qualité des bords et toute exigence de finition après marquage.
Problèmes de lecture de codes-barres ou de Data Matrix
- Les surfaces en nickel réfléchissantes peuvent créer des reflets gênants pour le scanner.
- Les petits modules nécessitent une mise au point stable, un contraste et un contrôle de la zone de silence.
- Le succès de lecture n’est pas équivalent à une note de vérification formelle.
Sécurité et limites des fumées
Le marquage du nickel exige une évaluation de la surface et des fumées.
Le marquage du nickel n’est pas seulement une décision de contraste visuel. Les surfaces métalliques réfléchissantes, le rayonnement invisible du laser à fibre, les couches de placage, les huiles, la chimie de passivation et les revêtements peuvent affecter l’enceinte, l’extraction et la procédure d’exploitation.
Réflexion et rayonnement invisible
- Le marquage au laser à fibre utilise couramment un rayonnement invisible dans le proche infrarouge.
- Les surfaces en nickel brillant peuvent augmenter le risque de réflexion lors de la configuration.
- Le marquage ouvert ou non confiné nécessite une planification contrôlée de la sécurité laser.
Fumées provenant des couches superficielles
- Le nickelage, le revêtement, l’huile, l’encre ou l’adhésif peuvent modifier le profil des fumées.
- Utilisez la surface de production réelle, et non un substitut nettoyé, pour l’examen.
- L’extraction et la filtration doivent suivre les informations de sécurité des matériaux et les règles du site.
- Les fumées ou poussières contenant du nickel doivent être considérées comme une préoccupation d’exposition professionnelle et examinées au regard des données de sécurité de l’acheteur, de la méthode d’extraction et des contrôles locaux sur le lieu de travail.
Limite des pièces critiques
- Un marquage réussi ne certifie pas les pièces aérospatiales, médicales, de batterie ou sous pression.
- L’acceptation finale doit suivre le dessin, la spécification et le plan de validation de l’acheteur.
- Zhuorui Laser peut accompagner l’étude de faisabilité du marquage et l’examen de la configuration de l’équipement.
Validation sur échantillon réel
Confirmer le procédé au nickel sur la surface de production finale
Un véritable essai sur échantillon doit confirmer plus que le fait que la marque soit visible. La fenêtre de procédé acceptée doit correspondre au matériau, à la surface finale, à la géométrie, au contenu du marquage, aux exigences d'aspect, aux exigences de durabilité et à la cible de production.
Zhuorui Laser peut examiner la pièce et la cible de marquage, tester une direction de laser adaptée, comparer le résultat aux critères d'acceptation de l'acheteur, puis utiliser la fenêtre d'échantillon acceptée pour définir la configuration de la machine.
Pour les travaux de production, répétez la condition acceptée sur plus d'une pièce représentative lorsque l'épaisseur du placage, la finition de surface, l'état de nettoyage ou l'état du lot peuvent varier. Un seul échantillon d'aspect correct ne démontre pas la régularité de la production.
Liste de contrôle de validation des échantillons de nickel
- Identité du matériau : nickel commercialement pur, alliage à base de nickel, placage de nickel, substrat de base et nuance si connue.
- État de surface : poli, brossé, usiné, oxydé, traité chimiquement, revêtu, huilé ou nettoyé selon les conditions de production.
- Géométrie de la pièce : dimensions, zone de marquage, planéité, courbure, épaisseur et contraintes de fixation.
- Contenu du marquage : numéro de série, numéro de pièce, logo, code QR, Data Matrix, code de lot ou autre identification.
- Résultat cible : contraste sombre, marque claire/dépolie, gravure peu profonde ou interaction contrôlée avec le revêtement.
- Méthode d’acceptation : inspection visuelle, lecture par scanner, niveau de vérification si requis, test de nettoyage ou d’abrasion, profondeur admissible, limite de percement du revêtement, limite esthétique ou exigence de corrosion.
- Exigence de production : taille de lot, temps de cycle cible, méthode de chargement, répétabilité, besoin d’automatisation et exigences du marché de destination.
Du résultat de test à l’équipement
Comment le résultat de l’échantillon définit la configuration finale de la machine
La machine finale doit être configurée à partir de la fenêtre de marquage acceptée, et non à partir du seul mot “ nickel ”. Une fois le résultat approuvé, les exigences optiques, mécaniques, de sécurité et de production peuvent être converties en une spécification d’équipement et un devis.
Source laser et classe de puissance
- Choisissez la fibre ou le MOPA en fonction du résultat de l’échantillon accepté et de la plage de réglage requise.
- La classe de puissance doit prendre en charge le contraste, la profondeur et le débit requis sans chaleur inutile ni dommage au revêtement.
Lentille et champ de marquage
- La taille du champ doit correspondre à la zone de marquage réelle, à la taille des caractères et à l’exigence de module de code.
- Un champ plus grand n’est pas automatiquement meilleur s’il sacrifie le détail optique nécessaire à la marque.
Fixation et rotation
- Les pièces plates ou irrégulières peuvent nécessiter un dispositif de positionnement répétable.
- Les pièces cylindriques peuvent nécessiter un dispositif rotatif lorsque la zone de marquage s’étend sur toute la circonférence.
Enceinte et extraction
- La structure de la machine et la configuration de sécurité doivent correspondre à la méthode de chargement et à l’environnement d’exploitation.
- L’extraction doit être examinée pour les surfaces plaquées, revêtues, huileuses ou contaminées et les exigences du site de l’acheteur.
Automatisation et données
- La saisie de code-barres, la génération de numéros de série, la communication API/MES, la commande de déclenchement ou l’intégration de convoyeur sont des exigences de projet, et non des fonctionnalités automatiques du flux matière.
- Confirmez ces éléments uniquement lorsque le processus de production en a réellement besoin.
Informations nécessaires pour le devis
- Détails du matériau et du placage, état de surface final et photos ou dessins de la pièce.
- Fichier de marquage, taille de la marque, résultat cible et exigence d'acceptation.
- Taille de lot, temps de cycle attendu, besoin de gabarit ou d'automatisation, tension de destination et exigences de sécurité.
Séquence de configuration : matériau + surface → géométrie de la pièce → contenu de marquage → résultat cible → fenêtre d'échantillon acceptée → source laser et optiques → fixation/sécurité/extraction → exigence d'automatisation → devis.
FAQ
Questions fréquentes sur le marquage du nickel et des alliages de nickel
Le nickel peut-il être marqué au laser ?
Oui. Le nickel pur commercial, de nombreux alliages à base de nickel et de nombreuses surfaces nickelées peuvent être évalués pour le marquage laser. Le résultat final dépend de la structure du matériau, de l'état de surface, de la marque cible et de la modification de matériau autorisée.
Le nickel produit-il toujours une marque laser noire ?
Non. Un contraste foncé peut être obtenu sur certaines surfaces en nickel, mais le résultat varie selon l'alliage, la finition, le placage, la réponse à la chaleur et la plage de paramètres. Le noircissement doit être considéré comme un objectif à valider sur échantillon plutôt que comme une propriété garantie du matériau.
Le MOPA est-il requis pour le nickel ?
Pas automatiquement. La fibre standard est une première voie d'évaluation courante. Le MOPA devient utile lorsqu'une plage de contrôle des impulsions plus large est nécessaire pour le réglage du contraste, la maîtrise thermique, les surfaces esthétiques ou les placages fins.
Est-il possible de marquer des pièces nickelées sans endommager le revêtement ?
Parfois, mais le résultat dépend du type de placage, de l'épaisseur du revêtement, du substrat de base, du contraste visé et de l'enlèvement de matière autorisé. Les placages fins doivent être testés spécifiquement pour les exigences de percement et d'intégrité de surface.
Est-il possible de marquer des codes QR ou des codes Data Matrix sur du nickel ?
Ils peuvent être évalués, mais il convient de vérifier les surfaces réfléchissantes, la taille du code, la zone de silence, l'éclairage du scanner, la courbure et la stabilité de la mise au point. La réussite de la lecture ne doit pas être confondue avec une note de vérification formelle lorsqu'une note est exigée.
Que dois-je envoyer pour obtenir un devis ?
Envoyez la qualité de nickel ou les détails du placage si vous les connaissez, l’état de surface final, des photos ou des plans de la pièce, le fichier de marquage, la taille de la marque, l’effet recherché, la méthode d’acceptation, la taille du lot, le temps de cycle requis ainsi que toute exigence de montage, de sécurité ou d’automatisation. Utilisez Demander un devis pour connaître le prix de l’équipement ou Contactez-nous pour les questions relatives aux essais sur échantillons.
Étapes suivantes
Validez l’échantillon de nickel, puis configurez la machine
Envoyez les détails du matériau ou du placage, l’état de surface final, la géométrie de la pièce, le contenu du marquage et l’exigence d’acceptation. Zhuorui Laser peut d’abord examiner l’échantillon, établir une orientation de procédé adaptée, puis recommander la source laser, l’optique, le montage, la sécurité et la configuration de production nécessaires à l’établissement du devis.
Pour accélérer l’évaluation, préparez : qualité de nickel ou détails du placage · état de surface final · photos ou plans de la pièce · forme et dimensions · contenu et taille du marquage · contraste ou profondeur cible · exigence de lecture par scanner ou de durabilité · taille du lot · temps de cycle attendu · besoins en montage, extraction ou automatisation.