
Compatibilité des matériaux organiques
Marquage laser des matériaux organiques
Le bois, le cuir, le papier, les textiles et le liège sont des matériaux organiques, mais ils ne partagent pas un réglage laser universel. Le marquage au CO₂ est généralement la première direction de source à évaluer, car de nombreuses surfaces organiques absorbent bien l’énergie infrarouge du CO₂. La composition exacte, la finition, l’effet cible et les exigences de contrôle des fumées nécessitent toujours un test sur un échantillon représentatif.
Commencez par le matériau réel : confirmez le substrat, la finition de surface, le marquage souhaité et les exigences en matière de fumée/émanations sur un échantillon représentatif de la production avant de finaliser la configuration de la machine.
Demander un devis Contactez-nousRéponse rapide
Commencez par le matériau organique et la surface exacts
Un nom de famille de matériaux n'est qu'un critère de présélection. L'essence et le grain du bois, le tannage et la finition du cuir, le grammage et le couchage du papier, le mélange et le poids des fibres textiles, ainsi que la densité du liège peuvent tous modifier le flux thermique et l'aspect.
Le CO₂ est couramment la première famille de sources à évaluer pour de nombreuses surfaces organiques. Si vous évaluez du bois, utilisez le guide Bois ci-dessous pour les détails propres à chaque essence. L'orientation n'est pas une garantie : la longueur d'onde réelle, l'optique, les paramètres et la configuration d'extraction doivent être confirmés sur un matériau de production représentatif.
Pour une première décision utile : identifiez le substrat et la finition exacts, puis définissez le marquage requis. La manutention des produits, l'intégration de ligne et l'automatisation peuvent être examinées une fois la compatibilité des matériaux établie.
Matériaux et exemples de marquage
Choisissez la voie spécifique du matériau organique
Commencez par le substrat qui correspond à la pièce de production. Chaque voie ci-dessous combine les principales variables du matériau avec de vrais exemples de marquage laser, puis renvoie vers le guide spécifique au matériau pour des détails plus approfondis sur le processus et les essais sur échantillons.
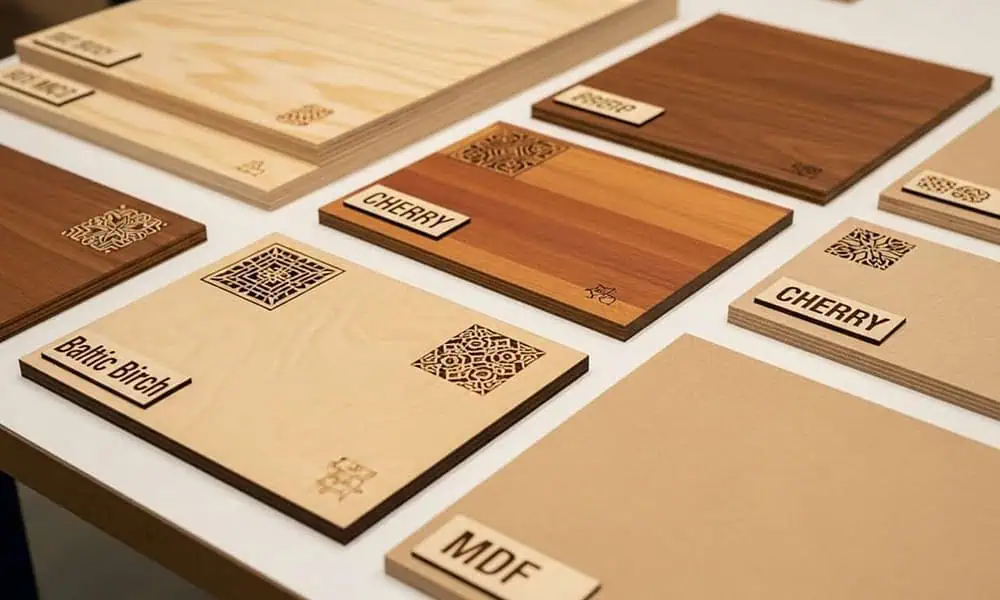
Marquage laser du bois
L'essence, le grain, l'humidité, la résine et la finition de surface influent sur la carbonisation, le contraste et la fumée. Commencez par l'essence de production, pas par une plaque générique.
Explorer le comportement du bois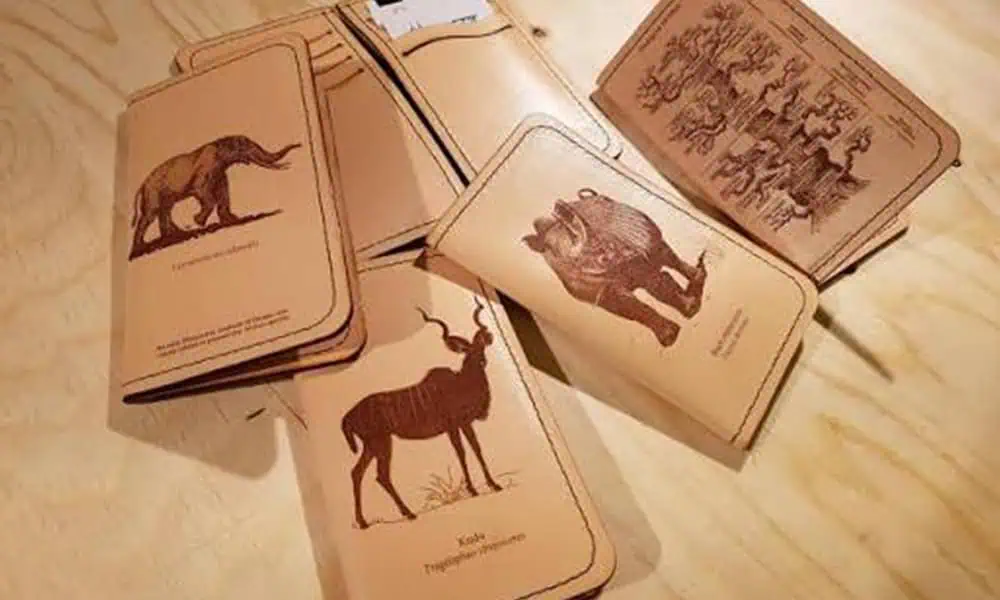
Marquage laser du cuir
La méthode de tannage, la teinture, la couche de finition et l'épaisseur affectent le changement de couleur, l'odeur et la qualité des bords. Vérifiez chaque finition comme un cas de matériau distinct.
Explorer le comportement du cuir
Papier et carton
Le grammage, le revêtement, la couleur et la surface combustible déterminent la fenêtre thermique utilisable. Confirmez le brunissement, la qualité des bords et les résidus sur la matière de production finale.
Explorer le comportement du papier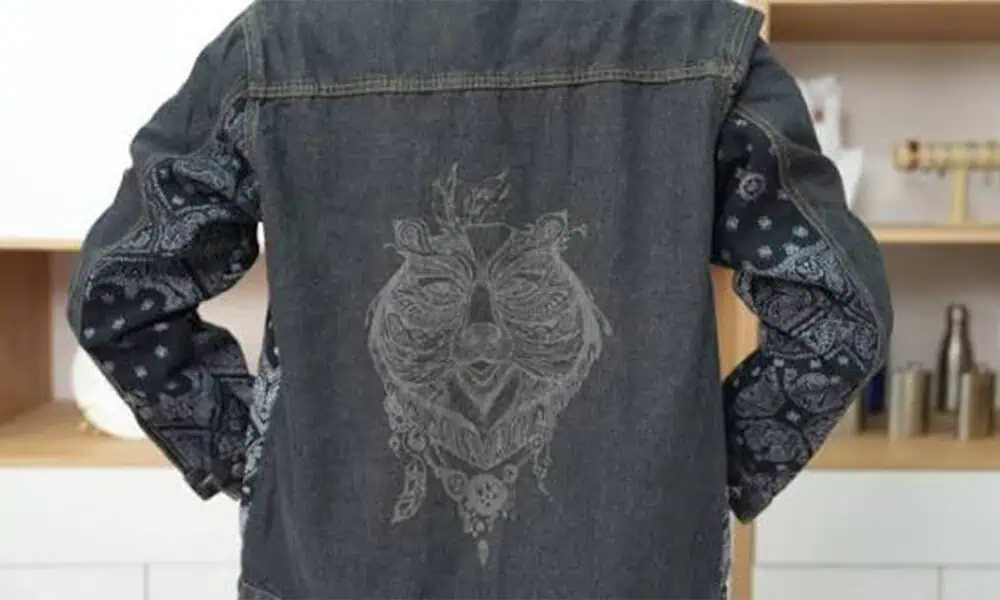
Tissus et textiles
Le mélange de fibres, le poids du tissu, la tension et la finition modifient la fusion, le grillage, le retrait et le niveau de détail. Pour la manipulation continue du tissu ou l'intégration en ligne, évaluez le flux de production séparément de la compatibilité des matériaux.
Explorer le comportement des textiles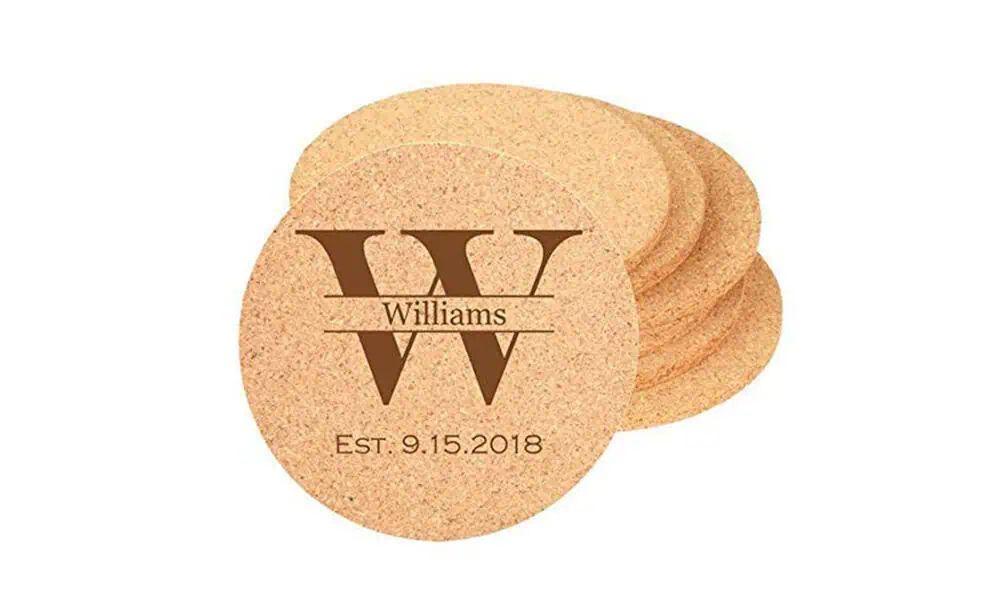
Marquage laser du liège
La densité, la structure granulaire et le comportement des poussières/résidus de carbonisation peuvent décaler la fenêtre de process. Testez le grade et la surface réels du liège, car le contraste visible peut varier sur l’ensemble du matériau.
Explorer le comportement du liègeProduits et cas d’utilisation
Où les matériaux organiques sont couramment marqués — et pourquoi
Les matériaux organiques apparaissent dans des produits qui nécessitent une image de marque, une identification, une décoration ou des informations variables. Les exigences de manipulation, de positionnement et d’inspection en production varient selon le produit, tandis que le substrat détermine toujours si le marquage peut être réalisé de manière propre et répétable.
Produits en bois
Les plaques, pièces de mobilier, poignées, articles cadeaux, boîtes de présentation et emballages en bois sont couramment marqués pour des logos, une identification, des graphiques décoratifs ou une personnalisation.
Articles en cuir
Les sacs, ceintures, composants de chaussures, portefeuilles, étiquettes et accessoires peuvent utiliser le marquage laser pour des logos, l’identité produit, des motifs décoratifs ou du texte personnalisé.
Papier et carton
Les boîtes, étuis, cartes, étiquettes et étiquettes en papier peuvent nécessiter du texte, des informations de lot, des graphismes simples ou des codes sans ajouter d'encre ni d'étiquette séparée.
Textiles et pièces en tissu
Les étiquettes en tissu, les écussons, les composants de vêtements et les accessoires textiles peuvent être marqués à des fins d'identification, d'image de marque ou de graphisme lorsque la fibre et la finition tolèrent l'apport de chaleur requis.
Produits en liège
Les dessous de verre, les bouchons, les articles-cadeaux et les accessoires en liège peuvent utiliser des marquages laser pour les logos, les noms et les graphismes décoratifs, mais la densité et la structure des granulés peuvent modifier le contraste et la qualité des bords.
Le choix du matériau avant tout : si le produit utilise un revêtement, un stratifié, un adhésif ou un empilement de matériaux mixtes, testez la surface finie complète plutôt que de supposer que le matériau organique de base contrôlera le résultat.
Contenu de marquage typique
Qu'est-ce qui est habituellement marqué sur les matériaux organiques ?
Définissez l'information ou le graphisme avant de tester. L'élément le plus petit, le contraste requis et la méthode d'inspection peuvent modifier la fenêtre de processus acceptable, même sur le même substrat.
Logos et symboles de marque
Courant pour les produits en bois, en cuir, en liège et en papier haut de gamme, où la cohérence visuelle et la qualité des bords importent.
Texte et informations produit
Les noms, les informations de modèle, les informations d'entretien ou les instructions courtes nécessitent des bords de caractères lisibles, sans brûlure ni fusion excessives.
Informations sur le numéro de série et le lot
Les identifiants variables peuvent être marqués lorsque la surface offre un contraste suffisant et que le flux de production peut présenter chaque pièce de manière constante.
Graphismes décoratifs
Les motifs, les illustrations et les créations artistiques personnalisées peuvent nécessiter une plage tonale plus large que du texte simple, en particulier sur les surfaces granuleuses ou fibreuses.
Codes QR, Data Matrix ou codes-barres
Possible uniquement lorsque la taille des modules, le contraste, la texture de la surface et la diffusion de la chaleur permettent encore une lecture fiable. Validez avec la taille réelle du code et l'exigence du scanner.
Symboles et marques d'identification
Les icônes simples, les repères d'alignement ou les identifiants de produit tolèrent souvent des variations de couleur modérées, mais la règle d'acceptation doit encore être définie avant la production.
Décisions d'ingénierie
Associer le mécanisme de marquage à la surface
Commencez par le résultat visible dont vous avez besoin, puis associez-le à la réponse du matériau. Le marquage, la gravure peu profonde, la découpe et la perforation sont des décisions de procédé différentes.
Résultats de marquage souhaités
Les cibles courantes comprennent une marque sombre à fort contraste, un changement de couleur plus clair, une texture gravée peu profonde, un enlèvement propre du revêtement, des graphiques fins ou des codes lisibles avec un minimum de brûlures, de résidus ou de déformation.
| Effet | Ce qui change | Risque principal pour le matériau | Contrôle de l'échantillon |
|---|---|---|---|
| Carbonisation ou brûlage | Assombrit ou élimine une couche superficielle peu profonde sur certaines surfaces organiques sélectionnées. | Halo de brûlure, carbonisation excessive, odeur et perte de détail des bords. | Contraste, netteté des bords, résidus et nettoyabilité. |
| Changement de couleur de surface | Crée une teinte plus claire, plus foncée ou plus chaude sans viser un enlèvement profond. | Couleur inégale, jaunissement ou propagation thermique visible. | Uniformité de la couleur selon le grain, le sens des fibres et les lots. |
| Gravure ou relief | Enlève davantage de matière pour créer une profondeur ou une texture tactile. | Cycle lent, débris, bords fragiles et variation dimensionnelle. | Profondeur/profil, gestion des débris et durabilité. |
| Élimination du revêtement ou de la finition | Élimine une peinture, une couche de finition, un stratifié ou une couche de surface tout en protégeant le substrat. | Élimination inégale, mauvaise correspondance des couleurs exposées, émanations ou dommages au substrat. | Uniformité de la couche, adhérence après marquage et odeur. |
| Détail fin de graphique ou de code | Utilise une chaleur et une focalisation contrôlées pour préserver les petites lignes, le texte ou les symboles. | Détail flou, fusion, brûlure traversante ou mauvaise lisibilité. | Plus petite caractéristique, contraste et résultat d'inspection. |
Périmètre du procédé : cette recommandation s'applique au marquage, à la gravure superficielle et aux effets de surface associés. Le découpage et la perforation nécessitent une évaluation distincte du procédé et de l'équipement.
Fenêtre de procédé
Variables liées au matériau qui modifient la fenêtre de procédé
Un même nom de famille peut masquer un profil d'absorption, de flux thermique et de risque de surface différent. Consignez ces variables avant de demander une recommandation de machine.
Composition et qualité
L'espèce, la fibre, le système de tannage, le type de papier, l'adhésif, la charge et la teneur en matières recyclées peuvent modifier l'absorption.
Empilement de surface
La peinture, le vernis, le stratifié, le film, le colorant, l'imperméabilisation ou un revêtement textile peuvent réagir avant le matériau de base.
Humidité et lot
L'humidité du bois, le lot de cuir, l'humidité du papier et le fini textile peuvent déplacer la fenêtre de paramètres acceptable.
Géométrie et manipulation
Les feuilles flexibles, le sens du grain, les pièces courbes et les matériaux minces peuvent nécessiter une mise en tension ou un montage léger.
Critères d'acceptation
Définir le contraste, les bords, la profondeur, le toucher, la résistance au lavage/à l'abrasion, la lisibilité et les limites esthétiques avant les essais.
Maîtrise des fumées et des incendies
Les matières combustibles, les résidus carbonisés, la poussière et les revêtements inconnus influent sur l'extraction, l'enceinte et les commandes de fonctionnement.
Géométrie et manutention des pièces
Comment la forme, l'épaisseur et la taille modifient la configuration de marquage
La compatibilité des matériaux ne représente qu'une partie de la décision. La forme de la pièce, la variation locale de hauteur, l'épaisseur, la flexibilité et la taille globale déterminent comment la pièce est maintenue, mise au point et déplacée à travers la zone de marquage.
| État de la pièce | Ce qui change | Incidence typique sur la configuration | Ce qu'il faut vérifier |
|---|---|---|---|
| Feuilles ou panneaux plats | Offrent généralement la condition de mise au point et de fixation la plus simple. | Un support plat, une référence répétable et un champ de marquage adapté peuvent suffire. | Planéité, position focale et si la marque complète tient dans le champ sélectionné. |
| Pièces courbes ou cylindriques | La surface peut s'éloigner du plan focal sur toute la marque. | Un dispositif rotatif, un repositionnement indexé ou une autre approche de gestion de la mise au point peut être nécessaire. | Courbure, largeur de la marque autour de la pièce et variation de mise au point acceptable. |
| Papier fin, tissu ou cuir | Une masse thermique plus faible augmente le risque de brûlure traversante, de déformation, de retrait ou de dommage aux bords. | Utiliser une fenêtre de procédé à faible endommagement ainsi qu'un contrôle de la planéité ou de la tension. | Dommages thermiques, toucher, trous, retrait et répétabilité de manipulation. |
| Pièces épaisses ou hautes | L'épaisseur totale affecte la hauteur de chargement et le positionnement focal même lorsque la marque elle-même est peu profonde. | Vérifier la course de la colonne, le dégagement de travail et la hauteur du dispositif de fixation. | Dégagement de la pièce, accès au foyer et ergonomie de chargement. |
| Pièces de grande taille | La taille physique de la pièce peut dépasser la zone de travail pratique, même lorsque la marque elle-même est petite. | Choisissez le champ de marquage pour la marque, puis traitez séparément le support de la pièce, le repositionnement ou le mouvement. | Zone de marquage réelle, encombrement de la pièce, accès autour de la tête et positionnement répétable. |
| Matériau flexible ou alimenté en rouleau | Les plis, la tension et le mouvement peuvent modifier la focalisation et la position de la marque. | Peut nécessiter une évaluation de la mise sous tension, de la manutention de bande, du convoyeur ou du marquage à la volée. | Planéité, stabilité de la vitesse, synchronisation du déclenchement et placement de la marque. |
Ne dimensionnez pas le laser uniquement à partir des dimensions de la pièce : le champ de marquage requis, la plus petite caractéristique, l'encombrement de la pièce et la méthode de manutention sont des décisions distinctes et doivent être examinées ensemble.
Risques et dépannage
Risques courants et modes de défaillance
La plupart des défaillances sur les matériaux organiques sont des signes que le matériau, l'état de surface, l'apport thermique, la focalisation ou la condition d'extraction se situent en dehors de la fenêtre de process utilisable. Utilisez le symptôme pour décider quoi vérifier ensuite.
| Problème | Causes probables | Ce qu’il faut vérifier ensuite |
|---|---|---|
| Contraste faible ou irrégulier | Formulation du matériau, finition, humidité ou interaction insuffisante avec la source sélectionnée. | Confirmez le substrat et le revêtement exacts, puis comparez le trajet de la source et la fenêtre de process sur l’échantillon réel. |
| Halo de brûlure ou assombrissement excessif | Chaleur locale excessive, avance trop lente, exposition répétée ou propagation de la chaleur au-delà de la marque prévue. | Réduisez l'accumulation de chaleur et vérifiez la vitesse, la puissance, la répétition, la mise au point et le flux d'air, une variable à la fois. |
| Brûlure traversante ou trous | Matériau mince, faible masse thermique ou densité d'énergie excessive. | Vérifier l’épaisseur, le support, la mise au point et la fenêtre de paramètres à faible endommagement. |
| Fusion, rétrécissement ou toucher rigide | Fibre synthétique, couche thermoplastique ou apport thermique trop important. | Confirmer le mélange de fibres ou le revêtement, et réduire la charge thermique tout en vérifiant si une autre voie de source est justifiée. |
| Couleur irrégulière sur la pièce | Grain, humidité, teinture, revêtement, texture ou variation de lot. | Comparez des zones représentatives et plusieurs pièces plutôt que d'approuver un seul point visuellement favorable. |
| Fumée abondante, résidus ou odeur persistante | Décomposition du matériau, chimie du revêtement/de l’adhésif ou extraction insuffisante. | Examinez le matériau/la FDS, le débit d’air, la filtration et les exigences de nettoyage des résidus avant les essais de production. |
| Détail flou ou code illisible | Taille des motifs trop petite, faible contraste, texture rugueuse, erreur de mise au point ou propagation excessive de la chaleur. | Vérifiez la taille réelle du code, la plus petite caractéristique, l'optique/le champ, la mise au point et la validation par le scanner sur la surface finale. |
Contrôle des fumées et des incendies
Le marquage des matériaux organiques peut générer de la fumée, des odeurs, des condensats, des dépôts carbonisés et des résidus combustibles. La quantité et la composition dépendent du substrat et de la finition exacts, de sorte que les exigences en matière d'extraction et de contrôle des incendies doivent être examinées avant les essais de production.
- Mettez en attente les revêtements, adhésifs, cuirs traités et composites mixtes inconnus jusqu'à ce que les informations sur les matériaux et la FDS aient été examinées.
- Ne considérez pas les poussières et les résidus carbonisés de bois, de papier ou de textile comme inoffensifs simplement parce que le substrat est naturel ; incluez l’extraction et le contrôle des résidus dans le plan de traitement.
- Passez en revue la manipulation des matériaux combustibles et les limites de fonctionnement sans surveillance avec la personne responsable de la sécurité ; la classification finale de sécurité laser dépend du système complet.
- Pour les textiles synthétiques, les stratifiés ou les surfaces revêtues, confirmez la compatibilité des fumées et de la filtration avant les essais de production.
Remarque de sécurité : l’extraction finale, la filtration, l’enceinte et les commandes d’exploitation dépendent de la machine complète, de la FDS du matériau et de l’évaluation locale des risques.
Configuration de production
CO₂ d’abord, la configuration ensuite
Le CO₂ est généralement la première famille de sources à évaluer pour le bois, le cuir, le papier, les textiles et le liège, mais « CO₂ » ne constitue pas une garantie de performance. Les paramètres réels — longueur d’onde, optiques, classe de puissance, enceinte, extraction et fenêtre de process — dépendent de la machine fournie et de l’essai sur matériau.
Les sources fibre ou UV peuvent mériter une comparaison contrôlée pour un revêtement spécial, un détail fin sensible à la chaleur ou un effet de surface. Elles ne doivent pas remplacer une décision fondée sur des échantillons. Pour les spécifications au niveau du modèle, comparez les machine de marquage laser CO₂ configurations disponibles. Si la pièce nécessite une gestion de bande, un positionnement rotatif, une vision, un mouvement ou une automatisation, passez en revue ces exigences avec les options de solution pertinentes..
Demander une évaluation de la machine Demande OEM et personnalisée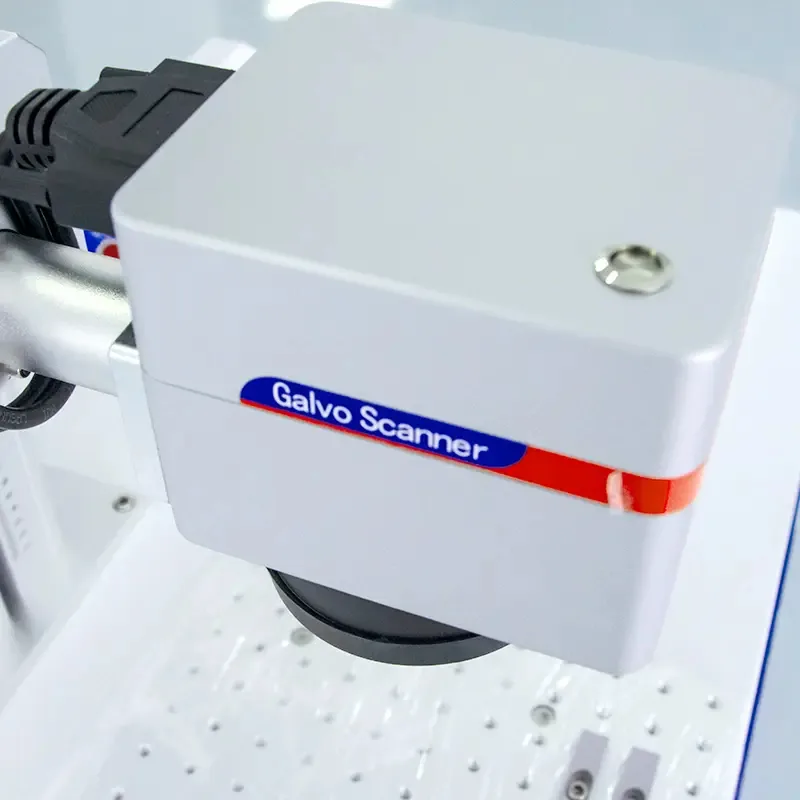
| État du matériau | Première direction possible | Risque principal | À vérifier |
|---|---|---|---|
| Bois naturel, liège ou papier non traité | Criblage CO₂ avec chaleur et extraction contrôlées. | Propagation de la carbonisation, résidus, fumée et risque d'incendie. | Contraste, bordure, nettoyage des carbonisats et répétabilité. |
| Bois fini ou revêtu, cuir ou papier | Test CO₂ adapté à l'empilement finition/substrat. | Élimination inégale, odeur ou exposition du substrat. | Uniformité de la couche, limite cosmétique et adhérence. |
| Textile naturel ou en mélange | Criblage CO₂ dans une fenêtre de paramètres à faible endommagement. | Fusion, roussissement, trous, rétrécissement ou toucher rigide. | Détail, toucher, réponse au lavage/à l'abrasion et variation de lot. |
| Détail fin ou surface thermosensible | Ne comparez le CO₂ à une autre source disponible qu’au moyen d’une matrice d’échantillons. | Cycle lent, faible contraste, voile ou dommages thermiques. | Plus petite dimension, contraste et cycle de production. |
Processus de validation des échantillons
Comment confirmer le résultat sur un échantillon de production réel
Un coupon esthétique ne suffit pas. La validation doit utiliser le substrat et la finition réels, un objectif d’acceptation défini et suffisamment de tests répétés pour montrer que le résultat peut résister aux variations normales de matériau et de production.
Utilisez le matériau réel
Testez l’essence, la fibre, le support, le revêtement, le colorant, le stratifié ou la finition utilisés en production. Un échantillon visuellement similaire peut réagir différemment dans les mêmes conditions laser.
Définissez d’abord les critères d’acceptation
Définissez le contraste cible, la couleur, la profondeur, le plus petit élément, la lisibilité du code, la limite de résidus et la limite de dommages esthétiques avant de comparer les réglages.
Exécuter une matrice d'essais contrôlée
Comparez systématiquement le trajet de la source et les variables de procédé plutôt que de modifier plusieurs réglages à la fois. Consignez les conditions d’extraction et de focalisation pendant l’essai.
Inspectez au-delà de l’apparence
Vérifier la qualité des bords, les résidus, le toucher, les brûlures traversantes, la déformation et toute performance requise en matière d'abrasion, de flexion, de lavage ou de scanner qui compte pour le produit réel.
Répéter sur des pièces représentatives
Confirmer le résultat accepté sur plusieurs pièces ou lots pertinents lorsque le grain, l'humidité, le revêtement, le mélange de fibres ou une autre variation naturelle peut déplacer la fenêtre de procédé.
Figer la condition approuvée
Enregistrer le matériau et la finition, le trajet machine/source, la lentille ou le champ le cas échéant, la méthode de fixation, le résultat accepté et la recette des paramètres contrôlés pour une utilisation en production.
Règle d'approbation : ne pas approuver le procédé sur la seule base de l'apparence si la pièce finale exige aussi une lisibilité au scanner, une résistance à l'abrasion, une résistance au lavage, une performance en flexion ou une autre condition d'usage final.
Validation d'échantillon
Données d'entrée minimales pour un test utile sur un matériau organique
Un test d’échantillon utile commence par le matériau final et un résultat cible défini. Le fait d’envoyer uniquement « bois », « cuir » ou « textile » conduit souvent à une recommandation peu pertinente.
| Entrée | Ce qu'il faut fournir | Pourquoi c'est important |
|---|---|---|
| Substrat | Espèce, fibre, matière, qualité, fournisseur et lot exacts. | Évite qu’un nom de famille masque une réponse du matériau différente. |
| Surface | Finition, revêtement, teinture, stratifié, imperméabilisation, texture et état de propreté. | Définit quelle couche absorbera ou se décomposera en premier. |
| Épaisseur / poids | Épaisseur du panneau, épaisseur du cuir, grammage du papier, grammage du textile (GSM) et souplesse. | Détermine la diffusion de la chaleur, la brûlure traversante et le risque de manipulation. |
| Résultat cible | Contraste/couleur, profondeur, largeur de trait, graphisme, taille du code et limites esthétiques. | Associe le matériau à un mécanisme de marquage et à une méthode d'inspection. |
| Durabilité | Exposition au lavage, à l'abrasion, à la flexion, aux solvants, en extérieur ou aux finitions en aval. | Un marquage lisible peut malgré tout échouer à son test réel d'utilisation finale. |
| Production et sécurité | Manutention des pièces/bandes, cadence cible, extraction, FDS et substances restreintes. | Relie le résultat matière à une configuration machine sûre et reproductible. |
Note d'approbation : un seul coupon représente un seul matériau, une seule finition, un seul lot et un seul jeu de paramètres. L'approbation finale doit s'appuyer sur des échantillons représentatifs de la production et des critères d'acceptation convenus.
Du résultat de test à l’équipement
Comment l’échantillon approuvé devient une configuration machine
Une fois le matériau et le résultat cible prouvés, la machine doit être configurée autour de la fenêtre de process acceptée, de la zone de marquage, de la manutention des pièces, du besoin d’extraction et de l’objectif de production — et non autour de la puissance seule.
| Décision | Ce qui doit le guider |
|---|---|
| Voie de la source laser | La source qui a produit la marque acceptée sur le matériau et la finition réels. |
| Classe de puissance | Fenêtre de process requise, profondeur cible ou réponse colorimétrique, objectif de cycle et marge de fonctionnement exploitable — et non une simple règle selon laquelle « plus de puissance, c’est mieux ». |
| Lentille / champ de marquage | Taille réelle de la marque, plus petite caractéristique, niveau de détail requis et performance de spot acceptable en fonction du champ. |
| Fixation / dispositif rotatif / manutention | Forme de la pièce, orientation, référence répétable, courbure, flexibilité et méthode de chargement. |
| Extraction et enceinte | Fumée, odeur, résidus, chimie du revêtement, volume de production et examen de sécurité du système complet. |
| Niveau d'automatisation | Débit, présentation des pièces, données variables, méthode de déclenchement, mouvement du convoyeur/de la bande, besoin de vision et périmètre d'intégration. |
Pour obtenir un devis utile, fournissez :
- Matériau exact, finition et échantillon représentatif.
- Dimensions de la pièce et photos ou dessin de la zone de marquage.
- Fichier graphique, texte ou code comportant la plus petite caractéristique requise.
- Apparence, profondeur et exigence de durabilité de la marque cible.
- Zone de marquage requise et cycle de production prévu.
- Méthode de chargement, contraintes de fixation et tout besoin de convoyeur ou d’axe rotatif.
- Contraintes d’extraction, de confinement, de sécurité ou d’intégration déjà connues.
Note de configuration : la validation d’un échantillon confirme une orientation matériau/process. Le choix définitif de la machine dépend encore de la manutention des pièces, de la taille du champ, du flux de production et des exigences de sécurité du système complet.
Besoin d’une intégration en ligne de production ? Si la compatibilité des matériaux est déjà confirmée et que la question restante concerne la manutention des produits, la traçabilité, le mouvement du convoyeur, la vision ou l’automatisation, passez à Applications ou Solutions pour le flux de production.
Questions fréquentes
FAQ sur le marquage laser des matériaux organiques
Un laser CO₂ convient-il au bois, au cuir, au papier et aux textiles ?
Le CO₂ est généralement la première famille de sources à évaluer pour de nombreuses surfaces organiques, mais l’adéquation dépend de l’essence exacte, de la finition, de la fibre, de l’épaisseur, de l’effet visé et de la configuration de contrôle des fumées. Testez le matériau de production avant de choisir une configuration.
Un même réglage CO₂ permet-il de marquer tous les matériaux organiques ?
Non. Le veinage et l’humidité du bois, la finition du cuir, le type de papier et le mélange textile peuvent tous modifier la fenêtre de process. Utilisez des gammes de matériaux distinctes et conservez une fiche de paramètres validés pour chaque variante de production.
Pourquoi des bords bruns, des traces de brûlure ou des trous apparaissent-ils ?
La chaleur s’est propagée au-delà du marquage prévu ou l’énergie est trop élevée pour l’épaisseur et la surface du matériau. La puissance, la vitesse, la focalisation, la répétition et l’extraction interagissent ; corrigez donc une variable à la fois sur un échantillon représentatif.
Les matériaux organiques nécessitent-ils une extraction des fumées ?
Prévoyez une extraction pour la fumée et les odeurs, en particulier pour les travaux sur supports enduits, synthétiques, contenant de l’adhésif ou à grand volume. Le débit d’air et la filtration nécessaires dépendent du matériau et de la machine ; examinez la configuration complète et les FDS le cas échéant.
Le cuir ou les textiles peuvent-ils être marqués sans endommager la surface ?
Parfois, mais la fenêtre acceptable peut être étroite. Le tannage, la couche de finition, le mélange de fibres, le poids et l’apparence cible déterminent si le résultat est un changement de couleur net, une combustion, une fusion ou un dommage inacceptable. La validation sur échantillon est essentielle.
La même configuration convient-elle à la découpe laser ou à la perforation ?
Pas nécessairement. La découpe et la perforation utilisent des fenêtres de procédé et des considérations d’équipement différentes du marquage ou de la gravure superficielle ; évaluez-les donc comme des exigences distinctes.
Préparer un test utile
Envoyez le matériau, la surface et l’exigence de marquage réels
Fournissez un échantillon représentatif de la production, un visuel ou un code, l’effet cible, les informations sur le matériau/la finition, l’exigence de durabilité, le cycle attendu et les contraintes liées à la FDS ou à l’extraction.