
Guide de faisabilité et de risque des matériaux
Pierre, composites et matériaux spéciaux
Ces substrats ne peuvent pas être sélectionnés à partir d'une simple appellation générale de matériau. La structure minérale, la résine ou le liant, le renfort, les charges, les revêtements, la densité, l'état de surface et le marquage requis peuvent modifier la voie laser réalisable, le risque de particules et de fumées, ainsi que la fenêtre de process acceptable.
Réponse rapide
Les pierres, composites et matériaux spéciaux peuvent-ils être marqués au laser ?
Oui—de nombreuses surfaces en pierre, en composites à fibre de carbone et en fibre de verre, en mousse/EVA et caoutchoutées peuvent produire des marquages laser utiles. La limitation importante est que la compatibilité ne peut pas être déterminée à partir du seul nom général du matériau. La structure minérale, la résine ou le liant, le renfort, les additifs, les revêtements, la densité, la couleur et la finition peuvent modifier à la fois le résultat atteignable et le mode de défaillance.
Commencez par identifier chaque couche atteinte par le faisceau, définissez le marquage requis et les dommages inacceptables, puis testez la pièce représentative. Une expression de recherche telle que “ machine de marquage laser à fibre pour pierre ” est une requête d’achat, et non une preuve que la fibre est la source correcte ; la réponse observée du matériau et les critères d’acceptation déterminent la voie.
Familles de matériaux
Choisissez la voie qui correspond au substrat réel
La pierre, le composite à fibre de carbone, la fibre de verre, la mousse/EVA et les revêtements caoutchoutés réagissent différemment, car l’interaction est contrôlée par le minéral exposé, la résine, le renfort, la structure cellulaire ou le revêtement. Utilisez la famille de matériaux la plus proche comme point de départ, puis testez la pièce exacte.
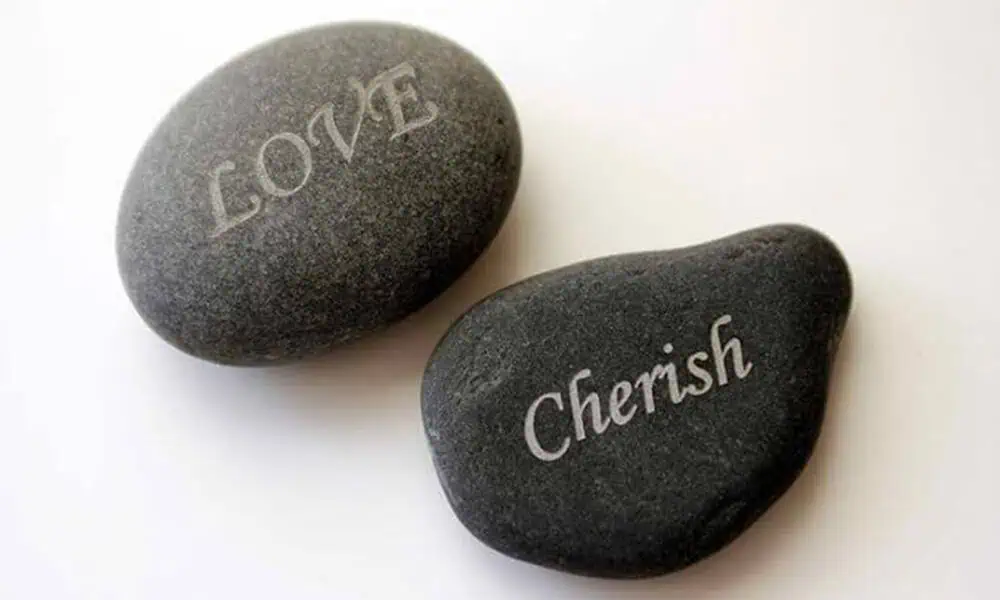
Pierre et ardoise
Examiner la composition minérale, la porosité, la couleur, le poli, les variations naturelles et l'effet de surface souhaité. L'ablation, le blanchiment, la microfracture, l'éclatement des bords et la poussière minérale relèvent de l'évaluation spécifique à la pierre.
Examiner la pierre et l'ardoise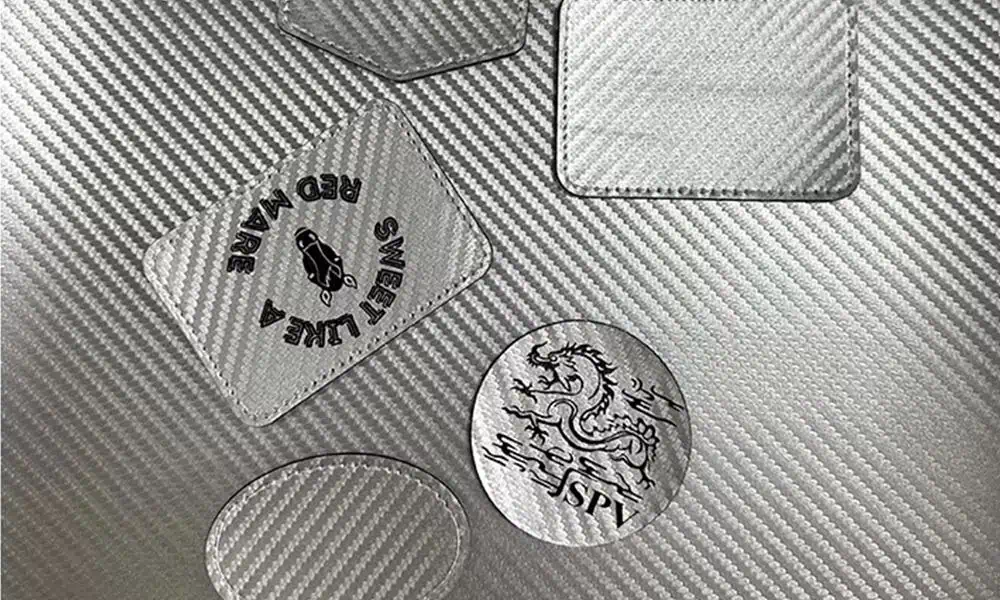
Composite en fibre de carbone
Séparer la matrice de résine du renfort en carbone. Le processus peut éliminer ou décolorer la résine, exposer les fibres et créer des fumées ou des particules ; le stratifié et la finition exacts déterminent l'essai.
Examiner le composite en fibre de carbone
Composite en fibre de verre
Identifier la résine, le renfort en verre, le gel coat, la peinture et le plan de stratification. Le contraste, la poussière, l'exposition des fibres et les effets de la chaleur nécessitent un plan d'acceptation spécifique au matériau.
Examiner le composite en fibre de verre
Mousse et EVA
La densité, la structure cellulaire, la couleur, les additifs et les couches adhésives peuvent modifier la fusion, l'effondrement, l'odeur, la définition des bords et les résidus. Testez la construction finale en mousse, pas seulement un nom de résine.
Examiner la mousse et l'EVARevêtement caoutchouté
Les surfaces à toucher doux et caoutchoutées peuvent être de fines couches de revêtement sur un matériau de base différent. La chimie du revêtement, l'adhérence, le durcissement, l'épaisseur et les produits de décomposition définissent la voie.
Examiner le revêtement caoutchoutéProduits, finalités et contenu du marquage
Où les matériaux spéciaux sont-ils utilisés, et que marque-t-on habituellement ?
L’usage final vous indique ce que le marquage doit accomplir. Un logo décoratif, un numéro de série et un code lisible par machine peuvent être appliqués sur la même famille de matériaux, mais ils n’exigent pas la même taille d’élément, le même contraste, la même durabilité ni la même méthode de vérification.
Pierre et ardoise
Les plaques, carreaux, éléments architecturaux, produits commémoratifs et pierres décoratives utilisent couramment des noms, des logos, des graphiques, des identifiants d'actifs ou des codes simples lorsque la surface permet une lisibilité fiable.
Composite en fibre de carbone
Les articles de sport, pièces automobiles, drones, panneaux structurels et boîtiers composites peuvent nécessiter des identifiants de pièce, des numéros de série, un marquage de marque, des références d'assemblage ou des marques de traçabilité.
Composite en fibre de verre
Les couvercles moulés, panneaux, boîtiers électriques et pièces structurelles peuvent porter des numéros de pièce, des identifiants de lot ou de série, des informations fonctionnelles et une traçabilité de production.
Mousse et EVA
Les inserts de protection, joints d'étanchéité, coussinets, composants de chaussures et organisateurs peuvent utiliser des étiquettes d'emplacement, des logos, une identification de pièce, des repères d'alignement ou des informations de contrôle d'emballage.
Surfaces caoutchoutées
Les poignées, boîtiers, commandes et pièces revêtues peuvent nécessiter des icônes, des logos, des numéros de série ou des identifiants fonctionnels tout en préservant la sensation et l'adhérence du revêtement.
Définir les critères de réussite avant les tests
Quel résultat de marquage devez-vous viser ?
Un résultat laser utile comporte deux parties : la modification physique créée à la surface et le résultat d’acceptation exigé en production. Définissez les deux avant de comparer les sources laser, sinon une marque visuellement évidente peut malgré tout être rejetée pour dommages, mauvaise lisibilité ou faible durabilité.
1. Effet de marquage physique
Décrivez ce que le laser doit créer physiquement sur la surface finie.
- Noircissement, blanchiment ou autre modification contrôlée du contraste.
- Gravure peu profonde ou texture de surface définie.
- Revêtement sélectif ou modification de surface sans endommagement indésirable du substrat.
- Textes, graphiques ou éléments de code nets avec la définition des bords requise.
2. Résultat d’acceptation
Définir comment la pièce marquée sera évaluée après traitement.
- Contraste visuel, régularité et lisibilité des caractéristiques requis.
- Pas de fissuration, délamination, exposition des fibres, effondrement de la matière fondue ou halo inacceptables.
- Résidus et réponse au nettoyage dans la limite convenue.
- Adhérence du revêtement, toucher de surface, vérification du code ou durabilité conservés lorsque l'application l'exige.
Données d'entrée de faisabilité
Six entrées déterminent la première décision de présélection
Voici les six entrées à consigner avant de comparer les sources laser. Elles sont présentées sous forme de séquence de présélection plutôt que sous forme d'une autre grille de cartes, car chaque élément alimente la décision suivante.
Identité du matériau
Nom commercial, ainsi que la spécification exacte de la pierre, du polymère, de la résine, du caoutchouc ou de la mousse, le fournisseur et le lot lorsqu'ils sont disponibles.
Construction des couches
Renfort, liant, gel coat, peinture, adhésif, peau, doublure ou support que le faisceau peut atteindre.
État de surface
Couleur, poli, texture, porosité, durcissement, contamination, humidité et traitement préalable.
Résultat cible
Définissez l’effet physique et le résultat d’acceptation en production ; utilisez la section précédente pour les critères d’acceptation détaillés.
Limite de risque
Dommages thermiques, fusion, effondrement, fracture, fibres exposées, poussière, fumées, résidus et potentiel d’inflammation.
Méthode d’acceptation
Limites visuelles, lisibilité du code, adhérence, nettoyage, usure, manipulation et homogénéité des lots.
Géométrie de la pièce et manutention
Comment la forme, l’épaisseur et la taille de la pièce modifient-elles le processus ?
Le matériau peut être compatible avec le laser sur une éprouvette plate et devenir néanmoins difficile sur la pièce réelle. La variation de hauteur, la distance au bord, la flexibilité, l’épaisseur et la zone de marquage influent sur la mise au point, le flux thermique, le maintien en position et la structure de la machine nécessaires pour une production reproductible.
| État de la pièce | Pourquoi cela change le processus | Ce qu'il faut confirmer |
|---|---|---|
| Surface plate et rigide | Offre généralement la condition de mise au point et de fixation la plus simple, mais une texture naturelle ou une variation de surface peut encore modifier le contraste local. | Zone de marquage, planéité, référence répétable et fenêtre de mise au point utilisable. |
| Surface courbe ou irrégulière | Différents points peuvent sortir de la plage de mise au point acceptable, ce qui modifie la taille du spot, la densité d’énergie et l’uniformité du marquage. | Variation de hauteur, courbure, angle de marquage, et s’il convient d’évaluer la rotation, le repositionnement ou la mise au point dynamique. |
| Section mince ou sensible à la chaleur | Une faible masse thermique peut augmenter la déformation, la fusion, l’effondrement local ou les effets à l’arrière avant que la marque souhaitée ne soit obtenue. | Épaisseur minimale, méthode de support, face arrière protégée et zone affectée thermiquement acceptable. |
| Pierre près des bords, des trous ou des fissures naturelles | La concentration locale de contraintes et les variations minérales peuvent augmenter le risque d'éclats, d'arrachement ou de fracture. | La distance au bord, les défauts préexistants, l'épaisseur et le fait que la zone marquée soit structurellement sensible. |
| Mousse / élastomère souple ou compressible | Le serrage peut modifier la hauteur ou la forme de la surface, de sorte qu'une compression irrégulière peut produire une mise au point et une géométrie de marquage irrégulières. | Surface d’appui, pression de serrage, reprise de la pièce et présentation répétable au laser. |
| Grande pièce ou grand champ de marquage | Une zone utile plus grande peut modifier le choix de la lentille, la distorsion du champ, l’uniformité de la mise au point, l’accès à la pièce et la nécessité d’indexer ou de déplacer la pièce. | Dimensions hors tout, position du marquage, taille de champ requise, dégagement de chargement et stratégie de mouvement. |
Premier essai guidé par le matériau
Quel itinéraire laser doit être testé en premier ?
Commencez par la famille de matériaux, la couche exposée et l’effet requis — pas par un mot-clé de machine. La première voie est la famille de sources la plus susceptible de créer la marque cible sur le constituant exposé tout en maintenant la chaleur, la fracture, l’exposition des fibres ou l’endommagement par fusion dans les limites d’acceptation. Utilisez la séquence ci-dessous pour décider ce qui entre dans la première comparaison, puis changez de voie lorsque le mode de défaillance observé indique que la fenêtre de process est trop étroite.
| Famille de matériaux | Première voie à envisager | Pourquoi elle intervient tôt | Quand comparer une autre voie |
|---|---|---|---|
| Pierre / ardoise | Le CO2 entre couramment dans la première comparaison pour la gravure de surface ou le contraste visible sur de nombreuses surfaces minérales. | L'interaction à ondes longues peut produire un changement de surface visible utile sur la pierre sélectionnée sans supposer que la pierre se comporte comme un métal. | Si le contraste est faible, si la fracture ou l'arrachement des grains est excessif, ou si l'exigence de caractéristique est trop fine, comparez une autre source confirmée à la pierre exacte. |
| Composite en fibre de carbone | Partez de la résine exposée, du revêtement ou de la surface finie plutôt que de supposer que le renfort carbone sélectionne le laser. | L'UV ou le CO2 peuvent intervenir tôt sur les surfaces riches en résine ; la fibre/MOPA ne doit intervenir que lorsque le couplage proche infrarouge produit un contraste acceptable sans recul de résine inacceptable ni exposition des fibres. | Changez de voie lorsque la matrice est endommagée avant que la marque ne soit acceptable, que des fibres deviennent exposées, ou que le contraste ne peut pas être stabilisé sur toute la finition du stratifié. |
| Composite en fibre de verre | Testez d'abord le gel coat, la résine ou la couche de surface colorée ; l'UV ou le CO2 font souvent partie de la comparaison initiale. | La surface visible régit généralement la première interaction plus directement que le renfort de verre sous-jacent. | Comparez une autre voie si la surface se carbonise, se décolore, expose des fibres, perd son adhérence ou ne peut pas conserver la qualité de caractéristique requise. |
| Mousse / EVA | Le CO2 entre souvent dans la première comparaison ; l’UV devient important lorsque des motifs plus fins ou un impact thermique visible plus faible sont nécessaires. | De nombreux polymères cellulaires réagissent fortement à l’énergie à grande longueur d’onde, tandis que l’UV peut être utile lorsque l’effondrement thermique ou la définition des bords devient le facteur limitant. | Changez de voie lorsque la fusion, l’effondrement, les odeurs, les résidus ou un contraste insuffisant empêchent d’obtenir une fenêtre acceptable. Fiber/MOPA ne doit intervenir que lorsque le pigment ou les additifs offrent une réponse utile dans le proche infrarouge. |
| Revêtement caoutchouté | Commencez par la chimie du revêtement ; le CO2 ou l’UV entrent généralement dans la première comparaison pour les couches organiques au toucher doux. | Le revêtement peut être bien plus mince et chimiquement différent du substrat sous-jacent, de sorte que le premier objectif est de modifier le revêtement sans perdre l’adhérence ni exposer la pièce de base. | Comparez une autre voie lorsque le revêtement s’étale, se carbonise, se décolle, devient poisseux ou que le contraste requis ne peut pas être obtenu sans endommager le substrat. |
CO2 : utile pour comparer sur de nombreuses surfaces minérales, en mousse et riches en résine, mais la chaleur, la carbonisation, la fusion et la fracture peuvent réduire la fenêtre de process.
UV : utile lorsque des détails fins ou un impact thermique visible plus faible importent, mais il n’est pas automatiquement “ froid ” et dépend toujours de la chimie et de la réponse de la surface.
Fibre / MOPA : n’entre en jeu que lorsque la surface exposée, le pigment, le revêtement ou la charge réagit utilement à l’énergie proche infrarouge ; le mot “ fibre ” dans une requête de recherche n’est pas une preuve de compatibilité.
Carte des risques
Les matériaux spéciaux défaillent de différentes manières
Augmenter la puissance sans diagnostiquer l’empilement des matériaux peut agrandir la zone endommagée tout en réduisant la qualité des preuves. Inspectez d’abord le mode de défaillance.
Fracture et arrachement des grains
La pierre et l’ardoise peuvent s’écailler, blanchir de façon inégale ou suivre les variations minérales naturelles.
Élimination de la matrice et exposition des fibres
La résine composite peut reculer devant le renfort, modifiant l’apparence et l’intégrité de la surface.
Fusion, effondrement et enroulement des bords
Les couches de mousse et d’élastomère peuvent ramollir, se rétracter, s’effondrer ou laisser un résidu collant.
Poussières, fumées et dépôts
Les particules minérales, les produits de décomposition de la résine et les additifs inconnus exigent un examen de l'extraction et de la filtration piloté par les FDS.
Faux positif provenant d'un seul échantillon
Une marque nette sur un coupon ne valide pas un autre lot, une autre finition, un autre fournisseur ou un autre programme de stratification.
Limite de sécurité du laser et de la cellule
Le dépistage des dangers liés aux matériaux ne remplace pas la sécurité de la cellule laser
Les fumées et les particules de matériau ne constituent qu'une partie de l'analyse des risques. La machine finale et la cellule de travail doivent aussi maîtriser le rayonnement laser, les trajectoires de faisceau involontaires, l'accès et les arrêts anormaux pour la source et le procédé confirmés.
Intégrer les dangers des matériaux dans la conception de la cellule
Les poussières, les fumées, les dépôts, l’exposition aux fibres et le risque d’inflammation constatés lors des essais doivent guider les décisions en matière d’extraction, de filtration, de nettoyage et de confinement.
Passer en revue l’ensemble de la cellule de travail laser
La configuration finale doit également maîtriser le rayonnement, les trajets du faisceau, les accès protégés, les interverrouillages, le comportement d’arrêt d’urgence et les accès sécurisés pour la source, le dispositif de fixation et le niveau d’automatisation réels.
Validation d'échantillon
Comment un échantillon réel doit-il être testé et évalué ?
La séquence de test et les preuves retournées doivent être lues ensemble. Un programme d’essais sur échantillon utile consigne ce qui a été utilisé en entrée, ce qui a été modifié, ce qui a échoué, ce qui a réussi et ce qui doit encore être confirmé sur la pièce de production.
Séquence de test
Identifier
Utilisez un matériau de grade final, les informations sur le fournisseur, la construction des couches, la finition, la géométrie et la FDS.
Définir
Fournir les fichiers graphiques, le code, la taille des motifs, l'effet cible, les limites d'acceptation et les zones protégées.
Comparez
Comparer les fenêtres de source et de paramètres contrôlées plutôt que d'approuver une seule marque isolée.
Vérification
Vérifier l'aspect, les débris, les fractures, l'exposition des fibres, le nettoyage, la lisibilité du code et la durabilité requise.
Transférer
Répéter sur des pièces ou des lots représentatifs, puis intégrer la fenêtre acceptée à la revue du montage, de l'extraction, de la mise au point et du cycle.
Du résultat d'échantillon à la spécification de la machine
Comment la configuration finale de la machine de marquage laser est-elle choisie ?
Un test matériau concluant définit une direction de procédé, pas la machine complète. La configuration est construite successivement autour du résultat validé, de la pièce réelle et de l'exigence de production.
Source laser et classe de puissance
Partez de la route d'échantillon validée, puis dimensionnez la puissance pratique et la capacité d'impulsion autour de la fenêtre de procédé de travail, plutôt que de supposer qu'une puissance plus élevée est automatiquement meilleure.
Lentille, champ et distance de travail
La taille de la marque, la taille des motifs, l’accès à la pièce et la variation de mise au point déterminent la configuration optique. Un champ plus grand peut se faire au détriment de la taille du spot et de la marge de procédé.
Présentation de la pièce et mise au point
Traduisez la géométrie réelle en contrôle de hauteur, rotation, repositionnement, indexage ou un simple montage fixe, puis définissez un dispositif de fixation qui présente la pièce de manière répétable.
Extraction et sécurité
Les poussières, fumées, dépôts et risques d’inflammation constatés lors des essais déterminent les exigences en matière d’extraction, de filtration, d’ouvertures d’enceinte, d’interverrouillages et d’accès sécurisé.
Cycle, vision et automatisation
Le temps de chargement, le débit, la position variable, la vérification des codes, la connexion de données et l’intégration de ligne déterminent si la vision, les E/S, le mouvement ou l’automatisation apporte une réelle valeur ajoutée.
Préparez la revue de production
Que devez-vous envoyer pour un test d’échantillon et un devis ?
Plus l’échantillon soumis au test correspond étroitement à la pièce de production, moins il reste d’incertitude lors de la configuration de la machine.
- Échantillons représentatifs de qualité finale et désignation du matériau ou du fournisseur.
- Construction des couches, revêtement, adhésif, renfort, FDS et finition de surface, le cas échéant.
- Dimensions de la pièce, épaisseur, forme, position du marquage et photos ou dessins.
- Fichier graphique, texte, type de code, taille minimale des détails et zone de marquage requise.
- Contraste, texture ou profondeur cible, ainsi que zones protégées et dommages inacceptables.
- Contrôles de durabilité ou de lisibilité, débit attendu, méthode de chargement et contraintes d’extraction.
FAQ
Questions sur le marquage laser des matériaux spéciaux
Une machine de marquage laser peut-elle marquer de la pierre ?
Certaines surfaces de pierre et d’ardoise sélectionnées peuvent être évaluées pour un contraste ou une texture créés par laser, mais la composition minérale, la couleur, le poli, la porosité et le comportement à la rupture varient. La pierre exacte et l’effet cible nécessitent des essais sur échantillons.
Le laser à fibre est-il le choix privilégié pour la pierre ?
Non. La demande de recherche pour une machine de marquage laser à fibre pour la pierre n’établit pas une compatibilité technique. Le CO2, l’UV, la fibre/MOPA ou une autre source confirmée ne peuvent entrer dans une comparaison que lorsque la réponse du matériau et l’objectif le justifient.
La fibre de carbone ou la fibre de verre peuvent-elles être marquées au laser en toute sécurité ?
Un essai de faisabilité doit distinguer le comportement de la résine de celui du renfort et examiner les émanations, les particules, l’exposition aux fibres et la FDS. La sécurité et l’acceptation de la surface dépendent du stratifié, du revêtement et du procédé exacts.
Pourquoi la mousse et l'EVA sont-ils regroupés dans la catégorie des matériaux spéciaux ?
La densité, la structure cellulaire, les additifs, les pigments, les couches adhésives et la sensibilité à la chaleur peuvent modifier la fusion, l’affaissement, les odeurs, les résidus et la netteté des bords. Une désignation générique de résine ne fournit pas suffisamment d’informations.
Un seul coupon concluant peut-il définir la configuration de production ?
Non. Un coupon peut confirmer la réponse du matériau, mais la pièce de production peut ajouter une courbure, une variation de hauteur, un risque sur les bords, des limites de bridage, des champs de marquage plus grands, des exigences d’extraction et des contraintes de temps de cycle. La configuration finale doit être vérifiée sur la pièce représentative.
Que dois-je envoyer pour obtenir un échantillon de test utile ?
Envoyez des pièces ou du matériau représentatifs de qualité finale, la désignation du fournisseur ou du matériau, la construction des couches, la FDS le cas échéant, les dimensions des pièces, le fichier graphique, le marquage cible, les zones protégées, les exigences de lisibilité ou de durabilité et le cycle de production prévu.
Préparez une analyse utile
Envoyez le matériau exact, la géométrie de la pièce et la cible d'acceptation
Joignez des échantillons représentatifs, la désignation du fournisseur/du matériau, la FDS, les revêtements ou adhésifs, les dimensions et l'épaisseur de la pièce, des photos ou des dessins, le fichier graphique, la position et la zone de marquage, la taille du code ou de l'élément, l'effet cible, les zones protégées, les contrôles de durabilité ou de lisibilité, la méthode de chargement, l'objectif de cycle et les contraintes d'extraction.