
Applications de marquage laser · Pièces automobiles
Marquage laser de pièces automobiles pour les numéros de série, les codes Data Matrix et la traçabilité
Le marquage laser de pièces automobiles est utilisé pour les numéros de série, les numéros de pièce, les codes Data Matrix, les données de lot et d'autres identifications durables directement sur le composant. La bonne configuration dépend de plus que du matériau : l'emplacement du marquage, la géométrie de la pièce, la répétabilité du montage, l'étape de production et les exigences de code peuvent tous modifier la configuration de la machine.
Ce guide vous aide à définir ces paramètres d'entrée avant les essais sur échantillons et la sélection de l'équipement.
- Exigences relatives à la pièce et au marquage — définir la pièce, le code, la zone de marquage et l'exigence de production.
- Géométrie et fixation — vérifier l'accès, l'orientation, la répétabilité et si une capacité rotative ou 3D est nécessaire.
- Position dans le processus — confirmer si le marquage a lieu avant ou après l'usinage, le traitement thermique ou le revêtement.
- Validation d'échantillon — vérifier la qualité du marquage, la lisibilité et la répétabilité de production sur des pièces représentatives.
Champ d'application
Marquage laser des pièces automobiles : ce qu'il faut définir avant de choisir une machine
Le marquage laser est souvent évalué lorsqu'un composant automobile nécessite une identification permanente sans ajouter d'étiquette ni entrer en contact avec la surface. Avant de choisir l'équipement, définissez d'abord la pièce, le marquage et les conditions de production.
Quelles pièces automobiles cette application couvre-t-elle ?
Le périmètre couvert ici se concentre sur les composants automobiles mécaniques et structurels généraux tels que les pièces de frein, les arbres et les goupilles, les engrenages et pignons courants, les supports, les fixations, les composants de direction et de suspension, ainsi que d'autres pièces moulées, forgées, usinées ou estampées.
Les pièces spécifiques au groupe motopropulseur telles que les blocs-moteurs, les culasses, les vilebrequins, les arbres à cames, les bielles et les composants de transmission sont mieux évaluées dans la catégorie Moteur et transmission. Pour les autres familles de tâches automobiles, utilisez Marquage VIN et châssis pour l'identification du véhicule ou du châssis, Connecteurs et plastiques automobiles pour les composants de connecteurs et de polymères, et Énergie et batteries pour les cellules de batterie, les modules et les barres omnibus.
Qu'est-ce qui doit être défini avant d'évaluer une configuration de marquage laser ?
- Nom de la pièce, plan ou photos nettes
- Nuance du matériau et état de surface
- Contenu de marquage requis et zone de marquage disponible
- Position de marquage, orientation et géométrie de surface
- Où se situe le marquage dans le processus de fabrication
- Cadence de production cible et méthode de chargement
- Exigences de lecteur, de vérification ou de traçabilité pour les codes lisibles par machine
- Critères d'acceptation d'apparence, de lisibilité et de durabilité définis par le client
La pertinence du marquage laser dépend d'abord du matériau réel, de la surface et du résultat requis. Une fois la faisabilité établie, la géométrie, le positionnement, la cadence de production et les exigences de validation déterminent la configuration de l'équipement.
Pourquoi marquer les pièces automobiles
Pourquoi les pièces automobiles sont-elles marquées au laser ?
Le marquage fait généralement partie d'une exigence plus large d'identification ou de traçabilité. Sa valeur vient du lien entre le composant physique et les informations nécessaires au contrôle de la production, aux enregistrements qualité, au service ou à l'identification définie par le client.
Tracer la pièce physique
- Identification sérialisée — relier un composant individuel à son dossier de production, d'inspection ou d'assemblage.
- Confinement des lots et des lots de fabrication — identifier quelles pièces appartiennent à un lot de production défini lorsqu’un examen qualité ou un confinement est nécessaire.
- Identification d’assemblage — aider à distinguer les variantes de pièces, l’orientation ou les informations de construction lorsque le processus de fabrication l’exige.
Porter des informations de production et de cycle de vie
- Traçabilité lisible par machine — placer une Data Matrix ou d’autres données 2D directement sur le composant lorsque les étiquettes ne conviennent pas.
- Enregistrements de qualité et de processus — associer la pièce marquée aux données de date, d’équipe, de processus ou d’inspection définies par le système client.
- Besoins liés au service, au rappel et aux spécifications — conserver les numéros de pièce, les numéros de série, les logos, les caractéristiques nominales ou d’autres marques exigés par les plans, les programmes OEM ou les processus de service.
L’objectif du marquage doit être défini avant la gamme laser. Un numéro de pièce lisible par l’homme, un code DPM sérialisé et une marque de service durable peuvent imposer des exigences différentes en matière de contraste, de taille de caractéristique, de position, de vérification et de durabilité en aval.
Pièces typiques
Pièces automobiles typiques et leurs exigences de marquage laser
Commencez par la famille de pièces, puis vérifiez la zone de marquage et la géométrie. Les exemples ci-dessous présentent des configurations initiales courantes ; la configuration finale doit encore être confirmée sur la pièce réelle.
| Pièce automobile | Marquage typique | Zone de marquage | Géométrie | Configuration initiale |
|---|---|---|---|---|
| Disques et tambours de frein | Numéro de série, code de date, logo | Face ou zone de jante | Plat ou légèrement incurvé | Machine standard avec montage répétable |
| Arbres, goupilles et bagues | Numéro de pièce, numéro de série, lot | Diamètre extérieur ou face d'extrémité | Cylindrique | Marquage sur face d'extrémité ou évaluation rotative pour le marquage du diamètre extérieur |
| Engrenages et pignons d'usage général | Numéro de pièce, numéro de série, données de traitement thermique | Face ou zone de moyeu | Face plane avec exigence d'orientation | Machine standard avec dispositif de positionnement ; les engrenages spécifiques à la transmission relèvent de Moteur et Transmission |
| Supports et matériel de fixation | Numéro de pièce, lot, code de traçabilité | Face plane ou inclinée | Multi-faces / angulaire | Dispositif de fixation dédié ; configuration multi-positions si nécessaire |
| Fixations | Marquage de grade, logo, code de lot | Tête ou face d'extrémité | Petite zone de marquage | Marquage standard avec dispositif de fixation ; alimentation automatisée à volume plus élevé |
| Pièces de suspension et de direction | Numéro de série, numéro de pièce, date | Surface forgée ou usinée | Courbe ou cylindrique | Dispositif de fixation, évaluation rotative ou 3D selon l'emplacement du marquage |
| Boîtiers généraux et composants usinés | Numéro de série, Data Matrix, lot | Face usinée, poche ou paroi latérale | Plat, en creux ou à hauteur variable | Configuration standard, vision ou 3D selon l’accès et la variation de hauteur |
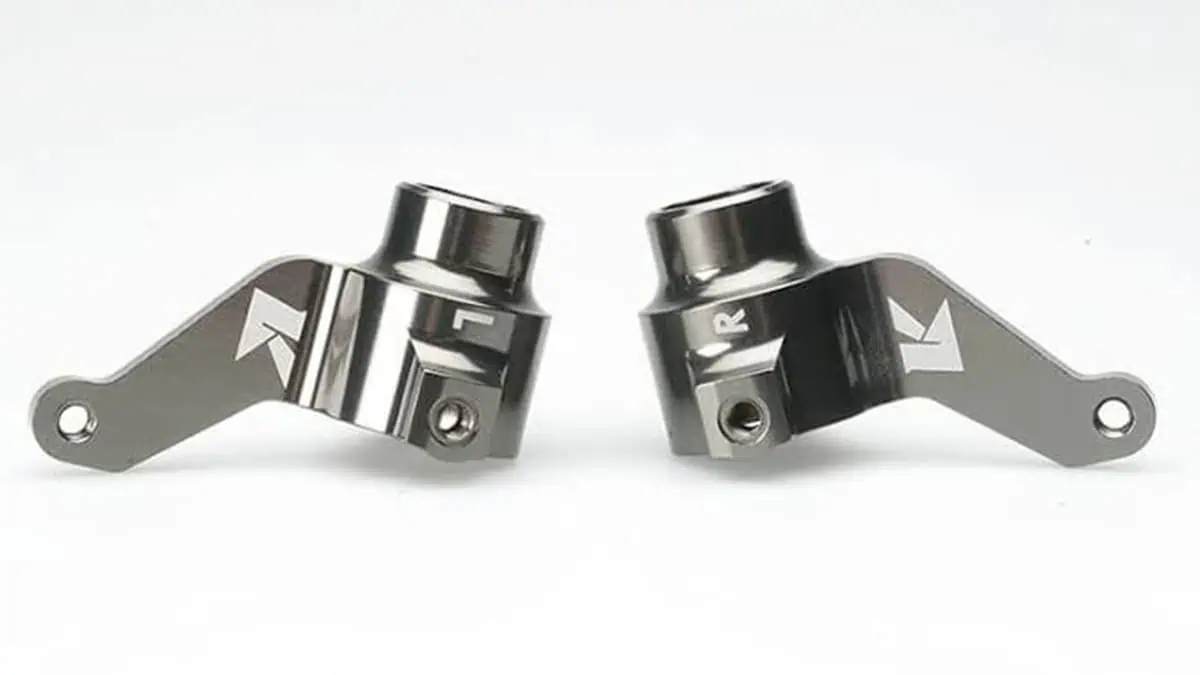
Contexte de marquage de pièces métalliques automobiles. La zone de marquage, la géométrie de surface et la méthode de localisation doivent être examinées ensemble avant de finaliser la configuration du montage et de la machine.
Les marques d’orientation et autres identifiants visibles peuvent sembler simples, mais leur position finale, leur contraste et leur durabilité doivent encore être confirmés sur la pièce de production réelle.
Ce qui est marqué
Qu’est-ce qui est habituellement marqué sur les pièces automobiles ?
Les pièces automobiles peuvent porter une identification lisible par l’homme, des codes lisibles par machine, des données de production variables ou des marques de spécification définies par le client. Le contenu, la taille et la position de la marque influent sur la résolution, la taille du champ, la précision du montage, la gestion des données et la validation.
Numéros de série, numéros de pièce et codes de lot
Pour une identification lisible par l’homme, définissez la plus petite taille de caractère, le nombre de lignes, la zone disponible et la tolérance de position requise. Si la marque est utilisée pour des enregistrements de production ou de rappel, définissez également comment les données variables sont générées et contrôlées.
Data Matrix, QR et codes lisibles par machine
Pour les codes Data Matrix et autres codes lisibles par machine, définissez la taille du code, le contenu des données, la zone de marquage disponible et les conditions de lecture prévues. Un lecteur de production permet de déterminer si le code peut être décodé dans les conditions réelles d’éclairage, de distance et d’angle utilisées sur la ligne. Une évaluation formelle de la qualité du symbole constitue une exigence distincte et doit suivre la méthode et le grade d’acceptation spécifiés par le client ou la norme applicable.
Pour le marquage direct de pièces (DPM) au laser et les autres symboles 2D marqués directement, la vérification formelle peut faire appel à une méthode spécifique au DPM, telle que l’ISO/IEC 29158, conjointement avec la spécification de qualité de symbole 2D applicable. Ne présumez pas d’une note minimale, sauf si elle est définie par le client, le plan ou une exigence du programme.
Taille de la marque, position et zone de marquage disponible
Un code qui s’insère facilement sur une grande face plane peut devenir difficile à placer sur une petite tête de fixation, une bride étroite ou une poche en creux. Confirmez la zone utilisable, le dégagement par rapport aux bords, l’orientation et si la marque doit rester dans une tolérance de position spécifiée.
Données variables, traçabilité et exigences de production
Si chaque pièce reçoit des données uniques, définissez la source des données et la méthode de transfert avant de finaliser la station. Les projets peuvent aller de numéros de série saisis par l’opérateur à des travaux pilotés par code-barres, une communication PLC ou un système de traçabilité plus large. La station de marquage doit mettre en œuvre l’exigence de données du client plutôt que d’inventer la règle de traçabilité. Pour l’intégration PLC, MES, base de données et lecture de codes, passez à Traçabilité, PLC, MES et intégration des données.
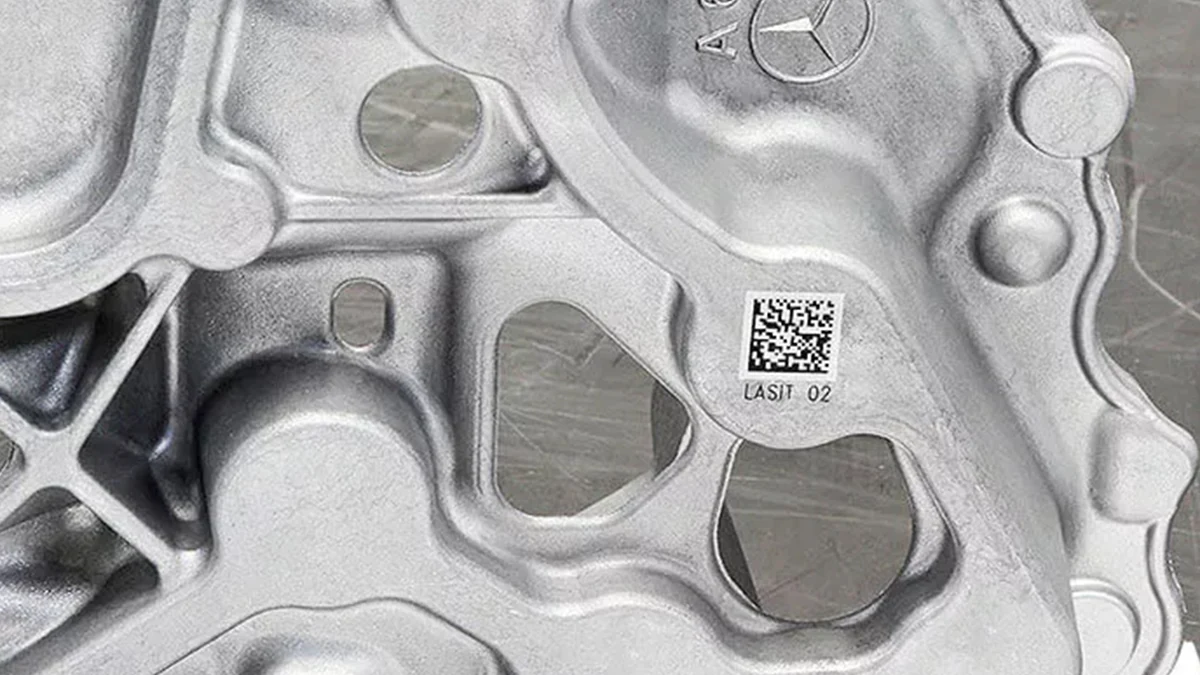
Exigence de marquage avant le modèle de machine. Le texte lisible par l’homme, les codes DPM, les données variables et la tolérance de position imposent des exigences différentes en matière de taille de champ, de résolution, de traitement des données et de vérification. Définissez ces paramètres d’entrée avant de comparer la puissance ou les modèles d’équipement.
Marquage direct de code sur pièce. Un code 2D sur un composant automobile doit tenir sur la surface disponible, rester dans la tolérance de position requise et être lisible dans les conditions de production prévues.
Le décodage opérationnel et la vérification formelle des codes-barres sont des contrôles distincts ; la méthode d’acceptation requise doit être définie par le client ou la spécification applicable.
Variables de résultat
Qu’est-ce qui détermine les résultats du marquage laser sur les pièces automobiles ?
Le nom de la pièce seul ne suffit pas à prédire le résultat. L'alliage ou la formulation réels, l'état de surface fini, la taille des éléments, la géométrie et le processus en aval déterminent ce qui peut être produit et quelle sera la stabilité du procédé.
| Variable | Pourquoi c'est important | Ce qu’il faut confirmer avant les essais |
|---|---|---|
| Matériau de base et nuance | Différents alliages et formulations peuvent réagir différemment aux mêmes conditions de longueur d'onde et d'impulsion. | Famille de matériau, nuance lorsqu'elle est connue, et si le lot de production peut varier. |
| Revêtement, placage, oxyde ou peinture | Le laser peut modifier la couche superficielle, exposer le substrat ou interagir avec les deux. | Traitement de surface final, état approximatif de la couche et si le marquage peut retirer ou altérer cette couche. |
| Rugosité, marques d'usinage, huile et contamination | La texture de surface et les résidus peuvent modifier le contraste visible, l'uniformité des cellules de code et la constance du procédé. | Utilisez des surfaces de production représentatives, y compris dans des conditions normales de nettoyage et de manipulation. |
| Traitement thermique et étape du procédé | La calamine, la couleur, la dureté et la chimie de surface peuvent changer avant ou après le traitement thermique. | Le fait que le marquage soit effectué avant ou après le traitement thermique, ainsi que les étapes en aval qui suivent. |
| Taille du marquage et densité des motifs | Les petits caractères et les codes 2D denses exigent un contrôle plus strict de la taille du spot, de la taille du champ, de la mise au point et du positionnement. | Taille minimale des caractères, dimensions du code, capacité de données et zone de marquage disponible. |
| Courbure et variation de hauteur | Les variations de mise au point sur la zone de marquage peuvent réduire le contraste, la netteté ou la cohérence du code. | Points les plus hauts et les plus bas de la surface, largeur du marquage, diamètre et angle de marquage accessible. |
| Variation de position entre les pièces | Un procédé laser stable peut malgré tout produire des marques mal placées ou incomplètes si la pièce n'est pas positionnée de façon répétable. | Référence de positionnement, répétabilité du montage, orientation à l'entrée et méthode de chargement. |
| Nettoyage, revêtement et usure en aval | Une marque qui semble acceptable immédiatement après le marquage peut changer après lavage, revêtement, abrasion ou exposition en service. | Quelles conditions en aval doivent être incluses dans les essais d'acceptation ?. |
Besoin de conseils de réponse spécifiques au matériau ? Utilisez le guide Métaux, Plastiques ou Revêtements et traitements de surface correspondant lorsque l’incertitude principale porte sur la façon dont le matériau ou la surface réagit réellement. Cette page d’application reste centrée sur la tâche de pièce automobile, la géométrie, les conditions de production et le parcours de validation.
Résultat cible
Quel résultat de marquage viser sur les pièces automobiles ?
Définissez le résultat en des termes qui peuvent être inspectés ou testés. “ Marquage laser permanent ” est trop vague : un Data Matrix lisible, un numéro de pièce à contraste élevé, une gravure peu profonde et un retrait contrôlé du revêtement sont des objectifs différents.
| Résultat cible | Objectif typique | L’acceptation doit définir |
|---|---|---|
| Identification à contraste élevé lisible par l’humain | Rendre les numéros de série, les numéros de pièce, les dates ou les spécifications faciles à lire. | Taille des caractères, lisibilité, contraste attendu, position et limites cosmétiques. |
| Code DPM lisible par machine | Créer un Data Matrix marqué directement ou un autre symbole 2D qui peut être décodé de manière fiable dans le processus prévu. | Taille du code, conditions de lecture, méthode de vérification si nécessaire, position et cohérence entre les pièces. |
| Gravure peu profonde ou enlèvement contrôlé de matière | Créer une marque physique où la profondeur visible ou la résistance à l'usure de surface fait partie de l'exigence. | Profondeur ou modification de surface autorisée, qualité des bords, lisibilité et toute limite dimensionnelle ou sensible à la fatigue définie par le propriétaire de la pièce. |
| Contraste de revêtement ou de couche | Utiliser la différence entre une surface traitée et la couche sous-jacente pour créer la marque. | Si la couche peut être retirée, exposition acceptable du substrat, contraste et exigences en aval de corrosion ou d'aspect. |
| Perturbation minimale de la surface ou thermique | Prioriser une identification fine tout en limitant la décoloration, la fusion ou l'enlèvement de matière indésirables. | Teinte thermique autorisée, modification de texture autorisée, enlèvement autorisé, effet de bord autorisé et restrictions de surface fonctionnelle autorisées. |
Ne choisissez pas la machine en vous fondant uniquement sur le nom du matériau. Définissez d’abord le résultat acceptable, puis testez la voie laser qui peut atteindre ce résultat sur la surface finie réelle sans créer d’effet secondaire inacceptable.
Géométrie, positionnement et chargement
Comment la géométrie, le positionnement et le chargement des pièces affectent-ils la configuration ?
La station doit placer la surface de marquage dans une position optique reproductible. Vérifiez l’accès, la précision de localisation, la variation de hauteur de surface et la manière dont les pièces arrivent à la station, car la méthode de chargement peut modifier la conception du montage, le temps de cycle et le besoin de vision ou d’automatisation.
Pièces plates et surfaces de marquage simples
Les surfaces plates et accessibles sont le cas le plus simple. Une configuration de marquage standard peut suffire, mais le montage a toujours besoin d’une référence de localisation fiable si la position du marquage est importante.
Arbres, goupilles et autres pièces automobiles cylindriques
Une pièce cylindrique n’exige pas automatiquement un axe rotatif. Si la marque est placée sur une face d’extrémité plate ou sur une zone étroite du diamètre extérieur située dans la plage de mise au point utilisable, une configuration fixe peut convenir. Le marquage rotatif devient pertinent lorsque la marque s’enroule autour de la circonférence ou lorsque la largeur de marquage requise dépasse ce qui peut être traité sur une seule zone tangente. Pour les méthodes de configuration circonférentielle et sur diamètre extérieur, voir Marquage rotatif et cylindrique.
Surfaces courbes, en creux et à hauteur variable
Les boîtiers courbes, les poches et les surfaces forgées peuvent créer une variation de mise au point ou bloquer la ligne de visée. Vérifiez les points les plus hauts et les plus bas de la zone de marquage, le dégagement de la lentille et si une méthode de marquage 3D ou une orientation de montage différente est nécessaire. Pour la compensation de hauteur sur les surfaces courbes, voir Marquage de surfaces courbes 3D.
Pièces multifaces et position variable de la pièce
Pour les pièces qui doivent porter des marques sur plusieurs faces, déterminez si l'opérateur repositionnera la pièce, si un montage l'indexera ou si une station automatisée déplacera la pièce. Si l'orientation à l'entrée varie, Positionnement par vision peut être plus important qu'une puissance laser plus élevée. Pour les manipulations indexées ou les projets multi-stations, évaluez les cellules de marquage automatiques.
Références de positionnement, répétabilité et accès pour le marquage
Avant d'approuver un montage, confirmez la référence de positionnement, la variation de position d'une pièce à l'autre, la répétabilité du serrage, le dégagement de la tête laser et le sens de chargement. Une marque qui semble correcte sur un échantillon positionné manuellement peut encore échouer en production si le montage ne peut pas répéter le même emplacement.
Méthode de chargement et flux de production
Le chargement manuel, les plateaux, les nids, les alimentateurs, les convoyeurs et la manipulation par robot créent différentes conditions de positionnement et de temps de cycle. Définissez comment l'opérateur ou l'automatisation présente la pièce, si l'orientation peut varier, comment les rebuts sont traités et si le marquage doit être synchronisé avec d'autres équipements.
Processus de fabrication
À quel moment les pièces automobiles doivent-elles être marquées au laser dans le processus de fabrication ?
Une même marque peut avoir un comportement différent selon le moment où elle est appliquée. Avant de choisir la station de marquage, vérifiez chaque processus qui se déroule avant et après le marquage au laser.
Marquage au laser avant ou après usinage
Ne placez pas la marque sur une zone qui sera ultérieurement coupée, meulée ou enlevée par usinage. Si l’usinage modifie l’état de surface final, évaluez la marque sur la surface finie plutôt que de supposer qu’un essai avant usinage représentera la production.
Marquage laser avant ou après traitement thermique
Le traitement thermique peut modifier la calamine, la couleur, la dureté et l'état de surface. Si le marquage est effectué avant le traitement, validez le résultat final après le cycle thermique complet. Si le marquage est effectué après le traitement, évaluez la surface réellement traitée.
Marquage laser avant ou après revêtement, placage ou peinture
Un revêtement ultérieur peut couvrir, réduire ou modifier l'apparence d'une marque. Le marquage après anodisation, placage, peinture ou un autre traitement de surface peut nécessiter un procédé différent du marquage du métal nu. Utilisez si possible la surface de production finale pour les essais sur échantillons.
Le nettoyage ou l'assemblage affectera-t-il la marque finale ?
Vérifiez le lavage, les solvants, l'huile, l'abrasion, le grenaillage, le contact lors de l'assemblage et toute autre exposition en aval pertinente pour la pièce. Lorsqu'une durabilité à long terme est requise, les critères d'acceptation doivent provenir du client ou de la spécification applicable et être testés dans des conditions représentatives.
Trajet laser
Quelle voie laser doit être testée en premier pour les pièces automobiles ?
La première voie d'essai doit suivre le matériau fini et le résultat cible. Pour les pièces métalliques courantes, la fibre est généralement la famille de départ ; la fibre MOPA ou une autre longueur d'onde est évaluée lorsque le contraste, le contrôle des caractéristiques ou la réponse de surface requis ne peuvent pas être établis avec la première voie.
Fibre standard pour de nombreuses pièces automobiles en métal
Pour de nombreuses surfaces métalliques nues, usinées, oxydées ou autrement réactives au laser, un laser à fibre est la première famille à évaluer pour les numéros de série, le texte, les logos et les codes directs sur pièce. L'échantillon doit encore confirmer le contraste, l'effet de surface, la qualité des caractéristiques et le temps de cycle sur l'alliage réel et la surface finie. Une fois validé, comparer les machines de marquage laser à fibre au niveau de la famille de produits.
Fibre MOPA lorsque le contrôle des impulsions modifie la fenêtre de procédé
Le MOPA reste une voie laser à fibre, mais sa plage de contrôle des impulsions plus large peut être utile lorsque l'essai nécessite plus de flexibilité pour le réglage du contraste, les caractéristiques fines ou une charge thermique indésirable réduite. Il doit être sélectionné parce que le résultat de l'échantillon bénéficie de cette plage de contrôle, et non simplement parce que la source est plus configurable.
UV ou une autre longueur d'onde pour les plastiques, les revêtements ou les surfaces sensibles
L'UV ou une autre famille de lasers peut être évaluée lorsqu'un polymère, un revêtement ou une surface thermosensible répond mal à la voie de fibre initiale, ou lorsque la caractéristique requise et l'effet de surface requis exigent une interaction différente. Le comportement propre au matériau doit être vérifié dans les informations pertinentes Plastiques ou Revêtements et traitements de surface guide et confirmé sur des pièces représentatives.
Utiliser le résultat de l’échantillon pour décider s’il faut changer de voie
Si la première voie donne un contraste faible, des cellules de code instables, un enlèvement excessif, un effet thermique indésirable ou une modification de surface inacceptable, ne résolvez pas le problème en augmentant uniquement la puissance. Revérifiez le résultat cible, la fenêtre de process et l’état du matériau, puis évaluez un régime d’impulsion ou une famille de lasers différente lorsque les preuves le justifient.
Modes de défaillance
Quels sont les risques et modes de défaillance courants ?
Un mauvais résultat n’est pas toujours causé par la source laser. La variation de surface, la mise au point, la conception du code, la répétabilité du montage, la position de process et le cycle complet de la station peuvent tous créer des défaillances qui n’apparaissent que lorsque l’application passe d’un échantillon de banc à la production.
| Symptôme de défaillance | Domaines probables à examiner | Ce qu'il faut vérifier |
|---|---|---|
| Contraste faible ou irrégulier | Variation du matériau, état du revêtement, rugosité, huile ou fenêtre de paramètres instable. | État de surface représentatif, répétabilité du process et caractère réaliste de l’effet cible pour cette surface. |
| Lecture intermittente du Data Matrix | Taille du code, qualité des cellules, mise au point, contraste, texture de surface, angle du lecteur ou éclairage. | Décodage opérationnel sur plusieurs pièces et vérification formelle lorsque le projet l'exige. |
| La position de la marque varie d'une pièce à l'autre | Référence de positionnement faible, jeu du montage, chargement irrégulier ou orientation d'entrée variable. | Répétabilité du montage, serrage, direction de chargement et nécessité ou non d'une vision. |
| Les marques courbes ou en creux perdent leur netteté | Variation de mise au point, accès bloqué, largeur de marquage excessive sur une surface courbe ou orientation inadaptée. | Plage de hauteur de surface, distance de travail, champ utile et si une capacité rotative ou 3D est justifiée. |
| Enlèvement excessif, coloration par la chaleur ou modification indésirable de la surface. | Fenêtre de process trop agressive pour le résultat cible ou l’état de surface. | Profondeur autorisée, texture, décoloration et limites de surface fonctionnelle avant de changer la puissance ou la vitesse. |
| L’enlèvement du revêtement expose la mauvaise couche. | Variation d’épaisseur de couche ou résultat cible qui n’a pas été défini assez clairement. | Empilement de revêtement fini, exposition acceptable du substrat et exigences d’apparence ou de corrosion en aval. |
| La marque change après nettoyage, traitement thermique ou revêtement. | Le test a été réalisé à la mauvaise étape de fabrication ou sans exposition représentative en aval. | Position dans le processus de production et acceptation après les étapes en aval qui comptent. |
| L'échantillon semble bon, mais la production ne respecte pas le cycle ou la répétabilité. | Seul le temps d'allumage du laser ou une pièce positionnée manuellement dans le meilleur des cas a été évalué. | Cycle complet chargement-positionnement-marquage-lecture-rejet-déchargement et résultats répétés sur des pièces représentatives. |
L'analyse des modes de défaillance évite les mises à niveau inutiles de la machine. Un axe rotatif, une tête 3D, un système de vision ou une source à puissance de sortie supérieure doivent résoudre un problème vérifié de géométrie, de positionnement, de fenêtre de process ou de temps de cycle — et non compenser une exigence non définie.
Acceptation des échantillons
Comment les échantillons de pièces automobiles doivent-ils être testés et acceptés ?
Un essai d'échantillon utile commence par l'exigence d'acceptation, et non par les réglages laser. Testez des pièces représentatives dans l'état de surface de production, puis vérifiez la marque, la durabilité en aval, la répétabilité et le cycle complet avant d'utiliser le résultat comme base pour l'équipement de production.
Séquence de test d'échantillon avant validation de la production
- Confirmer la pièce et la surface. Enregistrer la nuance de matériau, le revêtement ou le traitement, la rugosité et l'emplacement du marquage.
- Confirmer la marque. Définir le texte, le type de code, la taille, le contenu des données et le résultat visuel acceptable.
- Vérifier la géométrie et le système de fixation. Confirmer l'accès, la variation de mise au point, la référence de positionnement et la répétabilité.
- Exécuter une fenêtre de processus initiale. Testez un laser approprié et une plage de paramètres sur des pièces représentatives.
- Inspectez le résultat. Vérifiez l’apparence, la position, le contenu lisible et tout effet de surface qui importe pour l’application.
- Validez les exigences de production. Testez la lecture opérationnelle des codes, la durabilité en aval et le temps de cycle réel lorsqu’ils font partie des critères d’acceptation.
- Confirmez la base de libération de la production. Répétez le test sur des pièces représentatives et consignez l’état de surface accepté, les critères de marquage, les conditions du lecteur, les contrôles en aval et l’exigence de cycle complet que la station finale doit reproduire.
Marquez la qualité, le contraste et la lisibilité du code
Vérifiez le marquage réel pour sa lisibilité, son contraste, sa position et sa régularité. Pour les codes lisibles par machine, utilisez le lecteur de production prévu dans des conditions représentatives d’éclairage, de distance et d’angle. Un code qui se lit une fois dans des conditions de banc idéales ne constitue pas une preuve suffisante pour une station de production.
Vérification des Data Matrix et conditions du lecteur
Un lecteur de production et un vérificateur de codes-barres répondent à des questions différentes. Le lecteur confirme le décodage opérationnel. Un vérificateur est utilisé lorsque le projet exige une évaluation formelle de la qualité des symboles. Pour les symboles 2D marqués directement, la méthode de vérification DPM applicable et la note minimale doivent être définies par le client ou la spécification pertinente.
Durabilité dans les conditions en aval et de service
Définissez les expositions qui comptent pour la pièce réelle : lavage, solvants, abrasion, environnement corrosif, température ou traitement de surface ultérieur. La durée de vie exigée du marquage est un critère d'acceptation du client et doit être confirmée dans des conditions représentatives plutôt que supposée en fonction du type de laser.
Répétabilité et temps de cycle de production réel
Mesurez le cycle de production complet : chargement, localisation, marquage, lecture ou inspection, rejet si nécessaire, et déchargement. Répétez le test sur plusieurs pièces pour vérifier la répétabilité du montage et la stabilité du procédé avant d'utiliser le résultat pour la sélection de l'équipement.
Sécurité laser et fumées de procédé. Les exigences de sécurité dépendent de la source laser finale et de la configuration complète de la machine. Les enceintes, les points d'accès et les interverrouillages doivent être évalués dans le cadre du produit laser fini. Le traitement laser peut également générer des particules ou des vapeurs provenant de revêtements, de plastiques, d'huiles ou de contamination, il convient donc d'évaluer la ventilation ou l'extraction pour le matériau et le procédé réels.
Zhuorui Laser assemble, configure et teste des machines de marquage laser complètes, et le marquage d'échantillons sur pièces réelles est utilisé pour réduire l'incertitude d'application avant confirmation de la configuration finale. Pour organiser un essai, envoyez les informations sur la pièce et les exigences d'acceptation via Contactez-nous.

Logique de configuration
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
La machine doit être la conséquence de la tâche validée. Utilisez les constats de l'échantillon et de la production pour décider de la famille de lasers, du champ de marquage, du montage, du mouvement, du positionnement, de la sécurité, de l'extraction et des exigences d'automatisation au lieu de sélectionner les options à l'avance.
| Constat d'essai ou de production | Ce que cela vous indique | Conséquence de la configuration |
|---|---|---|
| La voie fibre testée produit le contraste ou la qualité de code requis sans modification de surface inacceptable. | L'interaction de base entre le laser et le matériau est adaptée. | Conserver la fibre comme candidate de la famille laser et dimensionner le reste de la machine en fonction des besoins de champ, de fixation et de production. |
| Le résultat requis nécessite une fenêtre de contrôle des impulsions plus large, sinon la première configuration de fibre crée des effets thermiques ou de surface indésirables. | La fenêtre de process, et non pas seulement la puissance nominale, doit être ajustée. | Évaluer la fibre MOPA ou une autre voie de source validée avant de figer la machine. |
| Un texte fin ou un code DPM dense ne peut passer que dans un champ utilisable plus petit. | Le compromis entre résolution et taille de champ affecte la qualité de marquage. | Sélectionnez la lentille et le champ de marquage à partir de la taille de caractéristique validée plutôt que de choisir le plus grand champ par défaut. |
| La variation de hauteur de surface entraîne une perte de focalisation sur toute la zone de marquage requise. | Une configuration à mise au point fixe ne peut pas reproduire le résultat accepté sur toute la géométrie. | Réorientez le montage ou évaluez le marquage 3D lorsque la plage de hauteur mesurée le justifie. |
| Le marquage doit s'enrouler autour d'un arbre, d'une broche ou d'un autre diamètre extérieur cylindrique. | La largeur de marquage requise s'étend au-delà d'un marquage stable sur une zone tangente. | Ajoutez un axe rotatif et un montage qui contrôlent le diamètre, la concentricité et l'orientation. |
| L'orientation en entrée ou la position du marquage varie trop pour un montage fixe. | La présentation des pièces est le facteur limitant. | Améliorer le montage de positionnement ou évaluer le positionnement par vision si la variation réelle nécessite une correction automatique. |
| Le chargement-positionnement-marquage-lecture-déchargement manuel ne peut pas atteindre le temps de cycle cible ni la répétabilité. | Le processus au niveau de la station, et non le temps d’activation du laser, limite le débit. | Évaluer les plateaux, les alimenteurs, l’indexage, la manutention par convoyeur ou une cellule de marquage automatique dédiée au projet. |
| Chaque pièce nécessite des données variables, une confirmation de lecture ou un transfert vers le système de l’usine. | La station de marquage doit participer au flux de données du client. | Définir l’entrée de code-barres, la communication API/MES/base de données, la relecture et la logique de rejet dans le cadre du système configuré. |
| Le processus génère des particules ou des vapeurs significatives provenant de l'huile, des revêtements ou des polymères. | Les émissions de procédé font partie de la conception de la station. | Évaluez l'extraction, le confinement et l'accès sécurisé conjointement avec la source finale et la pièce à travailler. |
L'approbation de la configuration doit être traçable jusqu'à une exigence observée. Chaque option ajoutée — rotatif, vision, 3D, automatisation, intégration des données, confinement ou extraction — doit répondre à un résultat, une géométrie, un positionnement, un cycle, une donnée ou une condition de sécurité spécifiques relevés lors de l'évaluation.
FAQ
Questions fréquentes sur le marquage laser des pièces automobiles
Le marquage laser peut-il être utilisé sur ma pièce automobile ?
De nombreuses pièces métalliques automobiles courantes sont candidates au marquage laser à fibre ou MOPA, mais leur adéquation dépend de l'alliage exact, du revêtement, de l'état de surface, du contraste ou de la profondeur requis, et des traitements en aval. Les plastiques et les composants revêtus peuvent nécessiter une autre famille de lasers. La façon fiable de confirmer la faisabilité est de tester une pièce représentative dans son état de surface de production.
De quelle machine de marquage laser ai-je besoin pour des pièces automobiles ?
Commencez par la tâche de marquage plutôt que par la puissance. Définissez d'abord la pièce, le matériau fini et la surface, le contenu du marquage, le résultat cible, la géométrie, la méthode de chargement et la cadence de production. Utilisez ensuite les résultats d'essais sur échantillons pour déterminer la famille de laser, la taille de champ, le montage et si un axe rotatif, une vision, la 3D, une extraction ou une automatisation sont réellement nécessaires. Une machine standard peut suffire pour des pièces plates simples ; des pièces plus complexes nécessitent une configuration adaptée à la tâche validée.
Les pièces automobiles doivent-elles être marquées au laser avant ou après le revêtement ou le traitement thermique ?
Cela dépend de la séquence de production et de l'exigence finale de marquage. Les opérations ultérieures d'usinage, de traitement thermique, de revêtement, de placage, de peinture ou de nettoyage agressif peuvent altérer ou recouvrir un marquage antérieur. Lorsque c'est possible, testez le marquage dans la même position de procédé et le même état de surface que ceux qui seront utilisés en production, puis inspectez-le après les étapes en aval qui comptent.
Les arbres et les pièces cylindriques ont-ils toujours besoin d'un axe rotatif ?
Non. Un arbre marqué sur sa face d'extrémité ou sur une zone tangentielle étroite peut être traité sans rotation. Un axe rotatif devient utile lorsque le marquage doit s'enrouler autour de la circonférence ou couvrir une zone plus large du diamètre extérieur tout en maintenant la mise au point et le positionnement. La décision dépend de la largeur du marquage, du diamètre, de la distorsion admissible et de la conception du montage.
Comment les codes Data Matrix sont-ils vérifiés après le marquage laser ?
Confirmez d'abord que le lecteur de production prévu peut décoder le code dans des conditions représentatives d'éclairage, de distance et d'angle. Si le client exige une évaluation formelle de la qualité du symbole, utilisez la méthode de vérification applicable et le grade d'acceptation. La lecture opérationnelle et la vérification formelle sont des contrôles différents, il convient donc de définir l'exigence avant de finaliser la machine.
Comment puis-je confirmer que le marquage survivra à mon processus de production ?
Définissez les expositions qui comptent pour la pièce réelle, telles que le lavage, les solvants, l’abrasion, l’environnement de corrosion, la chaleur ou un traitement de surface ultérieur. Testez ensuite des pièces marquées représentatives dans ces conditions et inspectez-les par rapport aux critères d’acceptation du client. La durabilité du marquage doit être validée pour l’application plutôt que supposée à partir du type de laser.
Quelles informations dois-je envoyer pour un test de marquage laser de pièces automobiles ?
Envoyez un dessin ou des photos nettes, la nuance du matériau, le revêtement ou le traitement de surface, le contenu du marquage, la zone de marquage disponible, l’effet de marquage cible, la cadence de production requise ainsi que toute exigence de lecteur, de vérification, d’automatisation ou d’intégration de données. Si possible, fournissez également des pièces représentatives pour les tests. Ces éléments permettent d’examiner l’application et la configuration de la machine avec plus de précision.
Étapes suivantes
Commencez votre évaluation du marquage laser de pièces automobiles
Envoyez-nous le dessin ou des photos de la pièce, l’état du matériau et de la surface, le contenu du marquage, la zone de marquage disponible et la cadence de production cible. Si des codes lisibles par machine sont requis, incluez la taille du code, le format des données et toute exigence de lecteur ou de vérification.
Nous pouvons utiliser ces informations pour examiner l’application, déterminer si des tests sur échantillons sont nécessaires et définir la configuration de machine standard ou personnalisée appropriée.
Préparez-vous à un examen technique plus rapide :